 Deutsch




Die kundenspezifische Metallstanzung erfordert eine anfängliche Werkzeuginvestition von 15.000 bis über 65.000 US-Dollar und wiederkehrende Stückkosten von 0,05 bis 4,50 US-Dollar. Während CNC-Bearbeitung und Laserschneiden bei Produktionsmengen unter 1.000 Stück aufgrund der fixen Werkzeugkostenabschreibung deutlich geringere Kosten bieten, senkt das Hochgeschwindigkeits-Folgeverfahren bei Produktionsmengen über 10.000 Stück die Stückkosten auf unter 1,00 US-Dollar und ist in der Regel allen anderen Verfahren überlegen. Zu den entscheidenden Kostenfaktoren eines Projekts zählen die Wahl der Legierung, die Form, die Toleranzvorgaben und das jährliche Gesamtvolumen. Im Folgenden werden die Zusammenfassung und die Methode erläutert, die den tatsächlichen Angebotsrahmen, die Amortisationszeiten der Werkzeuge und die Hebel zur Kostenreduzierung für Ihre Budgetplanung aufzeigen.
Kostenstruktur für kundenspezifische Metallstanzung nach Volumenstufe
Kernaussage: Die Gesamtkosten der Metallstanzung hängen von der Werkzeugabschreibungsrate ab. Stanzaufträge ab 10.000 Stück sind 70–90 % günstiger als CNC-/Laser-Prototypenverfahren.
| Volumenstufe | Werkzeugstrategie | Stanzkosten (USD) | Teilepreis (USD) | Landekosten/Stück | Optimale Anwendung & Beratung |
| Niedrig (100 Stück) | Stage Die / Laser Hybrid | 1.500 – 4.500 US-Dollar | 1,80 € – 6,50 € | 16,80 € – 51,50 € | Funktionsprüfung, bei nicht wiederholbaren Fällen CNC/Laser verwenden |
| Mittel (1.000 Stück) | Compound-/Transfer-Die | 4.000 – 12.000 US-Dollar | 0,45 $ – 2,20 $ | 4,45 $ – 14,20 $ | Vorserien-Anlaufphase, Designvalidierungsphase |
| Hoch (über 10.000 Stück) | Progressiver Die | 15.000 $ – 65.000 $+ | 0,05 $ – 0,85 $ | 1,55 $ – 7,35 $ | Massenproduktion, niedrigste Stückkosten |
Hinweis: Industriemedian-Benchmark-Daten für 2026, ohne Berücksichtigung von Sekundärbeschichtung und Frachtkosten.
Wie viel kostet die individuelle Metallstanzung und was sind die Preisfaktoren?
Die Kostenschätzung für kundenspezifische Metallstanzteile umfasst vier Hauptbestandteile: Werkzeugkosten (immer aktiviert), Rohmaterial (Coil), Pressvorgang und Nachbearbeitung. Der Anteil des Rohmaterials wird auf 50–65 % der wiederkehrenden Stückkosten geschätzt, ohne Berücksichtigung der Nachbearbeitung (Beschichtung und Eloxierung können bei Teilen mit geringem Wert einen Großteil ausmachen). Die Gesamtkosten des Auftrags lassen sich anhand der Presskraft und der Kosten für die Nachbeschichtung ermitteln.
Die vier Säulenelemente des Stempelns von Angeboten
- Werkzeugbau und Entwicklung (NRE): Einmalige Kosten für die Konstruktion des Stanzwerkzeugs, die CNC-Bearbeitung, das Drahterodieren, das Polieren und die Werkzeugprüfung.
- Rohmaterial-Spulenlager: Nettometallgewicht jedes Rohlings inklusive Trägerstreifenabfall.
- Pressenbedienung und Maschineneinrichtung: Presskapazitätskosten (mechanische Presse 45T bis Hochgeschwindigkeitspresse 300T), Arbeitskosten und Vorschubkalibrierung.
- Sekundärverarbeitung & Endbearbeitung: Entgraten, Galvanisieren, Passivieren, Wärmebehandlung und Exportverpackung.
Die Formel für die technischen Stückkosten
Stückpreis = (Materialgewicht × Materialstückpreis / Ausschussverwertungsgrad) + (Pressstundensatz / Hübe pro Minute × 60) + Sekundäre Nachbearbeitung
Diese Basislinie hilft dabei, die Materialkosten von den Werkzeugabschreibungen zu trennen, wenn man Einzelposten-Kostenvoranschläge für Präzisionsmetallstanzdienstleistungen analysiert.
Beispielrechnung: 1,5 mm SPCC-Flachabstandshalter
Anwendung dieser Gleichung auf einen typischen SPCC-Stahlabstandshalter:
- Materialkomponente: Das Nettogewicht des Teils beträgt 12 g. Bei einer Verschachtelungseffizienz des Bandes von 84 % beträgt der Brutto-Spulenverbrauch ca. 14,3 g pro Teil. Bei SPCC-Materialkosten von 0,90 $/kg ergeben sich Materialkosten von 0,013 $/Stück.
- Pressearbeit: Bei einer Pressenleistung von 80T und einer Pressenhöhe von 60 $/Std. bei 200 SPM betragen die Laufzeitkosten 0,005 $/Stück.
- Zusätzliche Oberflächenveredelung: Die Kosten für die elektrolytische blaue Zink-Trommelplattierung betragen 0,050 $/Stück.
- Die gesamten wiederkehrenden Kosten des Stücks belaufen sich auf 0,068 US-Dollar.
Bei einer Produktionsmenge von 50.000 Stück betragen die Abschreibungskosten für das 2.200 $ teure Folgeverbundwerkzeug 0,044 $/Stück, was zu Gesamtkosten von 0,11 $/Stück führt. Bei einer Produktionsmenge von 10.000 Stück betragen die Abschreibungskosten für dasselbe Werkzeug 0,22 $/Stück, was zu Gesamtkosten von 0,29 $/Stück führt (siehe die untenstehende Aufschlüsselung der Angebotspreise nach Volumenstufen).
Wie werden Werkzeug- und Einrichtungskosten für kundenspezifische Werkzeuge berechnet?
Die Kosten für Stanzwerkzeuge und -einrichtungen hängen von der Komplexität des Werkzeugs, der Stahlsorte und der Anzahl der Bearbeitungsstationen ab. Ein einstufiges Stanzwerkzeug kostet zwischen 2.500 und 6.000 US-Dollar, ein Hochgeschwindigkeits-Folgeverbundwerkzeug zwischen 15.000 und über 65.000 US-Dollar. Die Einrichtungskosten für die Presse betragen üblicherweise 150 bis 600 US-Dollar pro Lauf und umfassen die Werkzeugeinrichtung sowie die Maßprüfung des ersten Teils.
Werkzeugarchitektur und Werkzeugstahlsorten
- Einstufige Werkzeuge (2.500 – 6.000 US-Dollar): Führt pro Hub einen einzelnen Arbeitsgang durch (Stanzen oder Ausklinken). Empfohlen für flache Zuschnitte unter 2.000 Stück.
- Verbundwerkzeuge (4.000 – 12.000 US-Dollar): Führt Stanzen und Innenstanzen in einem Presshub durch und hält die Konzentrizität innerhalb von ±0,03 mm.
- Folgeverbundwerkzeuge (15.000 – 65.000+ US-Dollar): Transportiert kontinuierlich Spulenmaterial durch 6 bis 18 aufeinanderfolgende Stationen mit einer Hubzahl von 100 bis 500 pro Minute.
Sowohl Cr12MoV- als auch AISI D2-Werkzeugstähle erreichen Standzeiten zwischen 300.000 und 500.000 Hüben. Um Drehzahlen von über 1.000.000 Hüben zu erzielen, ist der Einsatz von Hartmetall-Wendeschneidplatten erforderlich, die 25 % bis 40 % teurer sind.
Gebühren für die Chargeneinrichtung und Maschinenkalibrierung
Bei jeder Produktionscharge fallen wiederkehrende Rüstkosten an: Verschrauben von Ober- und Unterwerkzeugen, Ausrichten der Führungsstifte, Einstellen der Schließhöhe, Prüfung des Erstmusters auf der Koordinatenmessmaschine. Die Werkzeugkalibrierung erfolgt stets innerhalb der vorgegebenen Toleranzen. ISO 9001:2015 Fertigungsqualitätsstandards.
Wie beeinflussen die Materialkosten den Endpreis Ihrer individuellen Metallstanzteile?
Die Rohmaterialkosten machen 50 % bis 65 % des Preises für kundenspezifische Metallstanzteile aus. Standard-Kohlenstoffstahl (SPCC/A36) ist der kostengünstigste Standard, während Aluminium 5052 das 2- bis 2,5-Fache und Edelstahl 304 das 3,2- bis 4-Fache der Rohmaterialkosten verursacht. Die Ausschussquote beim Bandverschachteln beeinflusst die Wettbewerbsfähigkeit der Endproduktionskosten.
Blechbearbeitungs-Benchmarking-Index für kommerzielle Anwendungen
- Kohlenstoffstahl (SPCC, kaltgewalzt, A36): Standard-Richtwert (1,0-facher Preisindex). Sehr duktil und leicht zu formen, was den Werkzeugverschleiß reduziert.
- Aluminiumlegierungen (5052-H32, 6061-T6): Die Kosten liegen beim 2,0- bis 2,5-Fachen der Basiskosten von Baustahl. Es weist eine erhebliche Rückfederung auf, die spezielle Überbiegeanlagen erfordert.
- Austenitischer Edelstahl (304, 316): Kostet pro kg 3,2- bis 4,0-mal mehr als Baustahl. Hohe Kaltverfestigung erfordert TiCN-beschichtete Stempel.
- Kupfer und Phosphorbronze (C110, C5191): 4,5- bis 6-mal so teuer wie herkömmlicher Stahl. Wird ausschließlich für leitfähige Kontakte und Abschirmungen verwendet.
DFM-Streifenverschachtelungsoptimierung und Abfallreduzierung
Durch das Verschachteln von Teilen auf dem Band und die Verringerung der Bahnränder von 3,0 mm auf 1,5 mm wird die Materialeffizienz von 68 % auf 84 % gesteigert, was zu einer Einsparung von 15 % der wiederkehrenden Materialkosten pro Einheit führt. Dieser Faktor ist von entscheidender Bedeutung für Vergleich von Metallstanzen und BlechbearbeitungDie
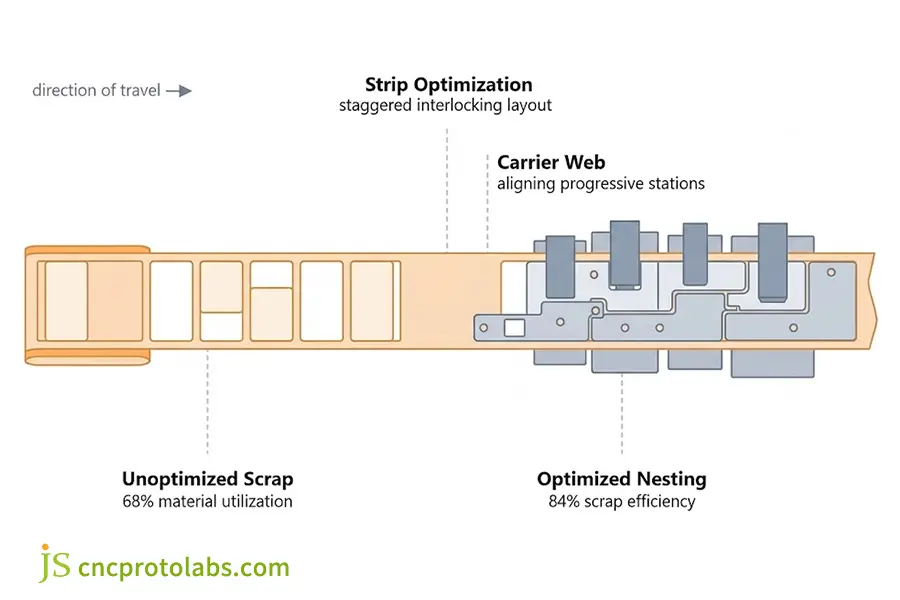
Abbildung 1: Optimierung der Streifenanordnung: Versetztes Zuschnittlayout reduziert Materialverschwendung und senkt die Kosten für kundenspezifisches Metallstanzen durch Steigerung der Effizienz auf 84 %.
Wie verändern sich die Kosten pro Stück beim Metallstanzen bei steigenden Produktionsmengen?
Die Stückkosten sinken bei steigenden Stückzahlen drastisch, da die wichtigsten Rüstkosten und die Kosten für die Werkzeuge auf die größere Menge verteilt werden. Für eine präzisionsgefertigte Edelstahlhalterung beträgt der effektive Stückpreis bei 100 Stück 22,50 $, sinkt aber bei 1.000 Stück auf nur noch 3,80 $ und bei 10.000 Stück weiter auf 0,38 $. Amortisationskurven zeigen eindeutig, ab welcher Stückzahl das Stanzen wirtschaftlich vorteilhaft ist.
Real Quotes Matrix: Geometrie-, Werkzeug- und Volumenaufschlüsselungen
Individuelle Metallprägung – Konkrete Angebote nach Volumenstufe
Kernaussage: Bei der Kleinserienfertigung wird meist im Voraus in Werkzeuge investiert, die Teilekosten sinken jedoch ab etwa 3.000 Stück rapide. Ab 10.000 Stück sind Folgeverbundwerkzeuge die beste Option.
| Teileart und Material | Chargenvolumen | Werkzeugkosten (Stanzwerkzeug) | Stückpreis (Laufzeit) | Amortisierte Stückkosten |
| Flacher Distanzring (SPCC-Stahl, 1,5 mm) | 100 Stück | 2.200 US-Dollar | 0,85 $ | 22,85 $ |
| Flacher Distanzring (SPCC-Stahl, 1,5 mm) | 1.000 Stück | 2.200 US-Dollar | 0,22 $ | 2,42 € |
| Flacher Distanzring (SPCC-Stahl, 1,5 mm) | 10.000 Stück | 2.200 US-Dollar | 0,07 $ | 0,29 $ |
| Geformte Halterung (Al 5052, 1,2 mm, einfache Biegung) | 100 Stück | 8.500 US-Dollar | 3,20 € | 88,20 € |
| Geformte Halterung (Al 5052, 1,2 mm, einfache Biegung) | 1.000 Stück | 8.500 US-Dollar | 1,45 $ | 9,95 $ |
| Geformte Halterung (Al 5052, 1,2 mm, einfache Biegung) | 10.000 Stück | 8.500 US-Dollar | 0,48 $ | 1,33 $ |
| Präzisionsanschluss (Bronze, 0,4 mm) | 100 Stück | 18.000 US-Dollar | 4,50 € | 184,50 € |
| Präzisionsanschluss (Bronze, 0,4 mm) | 1.000 Stück | 18.000 US-Dollar | 0,80 € | 18,80 € |
| Präzisionsanschluss (Bronze, 0,4 mm) | 10.000 Stück | 18.000 US-Dollar | 0,09 $ | 1,89 $ |
Hinweis: Die lineare Werkzeugabschreibung basiert auf den Benchmarks der Auftragsfertiger für 2026 und schließt Beschichtung und Frachtkosten aus.
Stanzverfahren vs. alternative Verfahren: Wirtschaftlicher Break-Even-Punkt
Der Vergleich von Stückpreisen mit alternativen Herstellungsverfahren erfordert Ausgewogenheit: Entdecken Sie unsere Kostenvergleich CNC-Bearbeitung vs. Folgeverbundstanzen Bei prozessbedingten Einschränkungen entfallen die Investitionskosten für eine Produktion von weniger als 1000 Stück durch CNC-Bearbeitung oder Laserschneiden. Berücksichtigen Sie die Kostenaufschlüsselung bei geringen Stückzahlen im Vergleich zu Wirtschaftlichkeit der Stanzproduktion in großen StückzahlenDie
Wenn das Stempeln NICHT der günstigste Weg ist
Stanzen ist erst dann wirtschaftlich, wenn die Werkzeugkosten den Break-Even-Punkt erreicht haben. Bei Produktionsmengen unter 1.000 Teilen vermeiden CNC-Bearbeitung oder Laserschneiden und -biegen die hohen Anschaffungskosten für ein Werkzeug (2.500–65.000 US-Dollar) und sind in der Regel kostengünstiger. Der Einsatz eines einstufigen oder Laser-Hybrid-Werkzeugs kann ein praktischer Zwischenschritt sein, bevor in ein spezielles Folgeverbundwerkzeug investiert wird.
- Vermeiden Sie Folgeverbundwerkzeuge, wenn: Ihr jährlicher Teilebedarf ist unbekannt, Designänderungen sind noch nicht finalisiert oder Ihre Losgröße liegt unter 3.000 Teilen. Fordern Sie Angebote für CNC-Fräsen an oder Blech-LaserschneidenDie
- Verpflichten Sie sich zum Stempeln, wenn: Sie sind sich sicher, dass Sie einen konstanten jährlichen Bedarf von über 10.000 Teilen haben, eine exakte Maßwiederholgenauigkeit zwischen den Chargen benötigen oder eine kontinuierliche, spulengeführte Folgeverbundstanzung benötigen.
Nächste Beschaffungsschritte: Bei über 10.000 Stück senkt das Folgeverbundstanzen die Bauteilkosten im Vergleich zu anderen Verfahren ohne Werkzeugkosten um mehr als 70 %. Planen Sie eine Serienproduktion? Laden Sie Ihre Zeichnung hoch für eine direkte DFM-Überprüfung und ein Werkzeugangebot innerhalb von 24 StundenDie
Wie erhöhen versteckte Kosten und Nachbearbeitungen die Kosten für Metallstanzarbeiten?
Versteckte Kosten bei der Metallstanzung entstehen durch Nachbearbeitungen, Maßkontrollen, spezielle Exportverpackungsanforderungen und den Versand ins Ausland. Zusätzliche Kosten für Nachbearbeitungsschritte wie Galvanisierung (0,05 bis 0,15 US-Dollar/Stück), Entgraten und PPAP-Level-3-Dokumente (300 bis 1.000 US-Dollar) können den Angebotspreis um 20 bis 45 % erhöhen.
Sekundärprozesse und Oberflächenveredelung
- Entgraten: Die Kosten für das Vibrationsgleitschleifen oder das thermische Entgraten zur Entfernung von Schergraten (5%-10% Blechdicke) betragen 0,02-0,08 US-Dollar pro Stück.
- Verzinkung: Die Kosten für die blau/gelbe Chromatpassivierungsbeschichtung betragen 0,04 bis 0,12 US-Dollar pro Stück.
- Chemisch vernickelt: Die Kosten für eine korrosions- und verschleißfeste stromlose Nickelbeschichtung liegen bei 0,15 bis 0,45 US-Dollar pro Teil.
- Anodisierung Typ II (Aluminium): Es kostet 0,20 bis 0,65 Dollar pro Teil.
- Pulverbeschichtung: Die Kosten für die elektrostatische Pulverbeschichtung liegen zwischen 0,35 und 1,20 US-Dollar pro Stück.
Qualitätsprüfung und Exportlogistik
Alle Standardbestellungen werden mit Konformitätsbescheinigungen (CoC) geliefert. Für Projekte im Automobil- und Medizinbereich, die Erstmusterprüfung (FAI), Messsystemanalyse (Gage R&R) und PPAP-Level-3-Dokumentation erfordern, fällt ein einmaliges Qualitätssicherungspaket in Höhe von 400 bis 1.200 US-Dollar an. Die Schutzverpackung (VCI-Korrosionsschutzbeutel, Trockenmittel, begaste Paletten) kostet 0,02 bis 0,06 US-Dollar pro Teil. Seefracht und Zollabfertigung kosten je nach Bauteildichte 0,05 bis 0,25 US-Dollar pro Teil. Alle Spezifikationen finden Sie in unserem Leitfaden zu Oberflächenveredelungsoptionen und -kosten.
Wie sieht der Workflow von JS Precision für die Erstellung von Kostenangeboten für kundenspezifische Metallstanzteile aus?
Das von JS Precision angewandte Verfahren umfasst einen vierstufigen Stanzprozess: CAD-DFM-Prüfung innerhalb von 24 Stunden, schnelle und präzise Werkzeugfertigung in 15 bis 25 Tagen, Erstmusterprüfung mit vollständigen CMM-Berichten und Serienfertigung mit mehreren Tonnen. Dieser transparente Prozess gewährleistet die kontinuierliche Werkzeugwartung und vermeidet unerwartete Entwicklungszuschläge während des gesamten Fertigungszyklus.
In unserem Werk in Dongguan stehen über 100 Präzisionswerkzeugmaschinen für Pressen mit einer Kapazität von 45 bis 300 Tonnen zur Verfügung.
Die vierstufige Engineering-Pipeline
- Schritt 1: DFM-Machbarkeitsprüfung (innerhalb von 24 Stunden): Werkzeugingenieure prüfen 3D-STEP-Dateien und 2D-Zeichnungen, konstruieren den Biegeradius, überprüfen die Lochabstände, finalisieren das Streifenlayout und erstellen ein detailliertes Angebot.
- Schritt 2: Werkzeugkonstruktion und T1-Mustererstellung (15 bis 25 Werktage): Die Werkzeugblöcke werden CNC-gefräst und mit Sodick-Drahterodierverfahren bis auf ein Spiel von ±0,005 mm bearbeitet, bevor die ersten T1-Proben hergestellt werden.
- Schritt 3: Erstmusterprüfung und Qualitätsfreigabe: Die Prüfung der Proben erfolgt mit Hilfe von automatisierten Koordinatenmessgeräten, optischen Projektoren und Materialprüfgeräten.
- Schritt 4: Serienmäßiges Stanzen und lebenslange Werkzeugwartung: Die automatisierte Stanzung beginnt. JS Precision wartet, schärft und repariert die Werkzeuge während der gesamten Serienfertigung ohne zusätzliche Kosten.
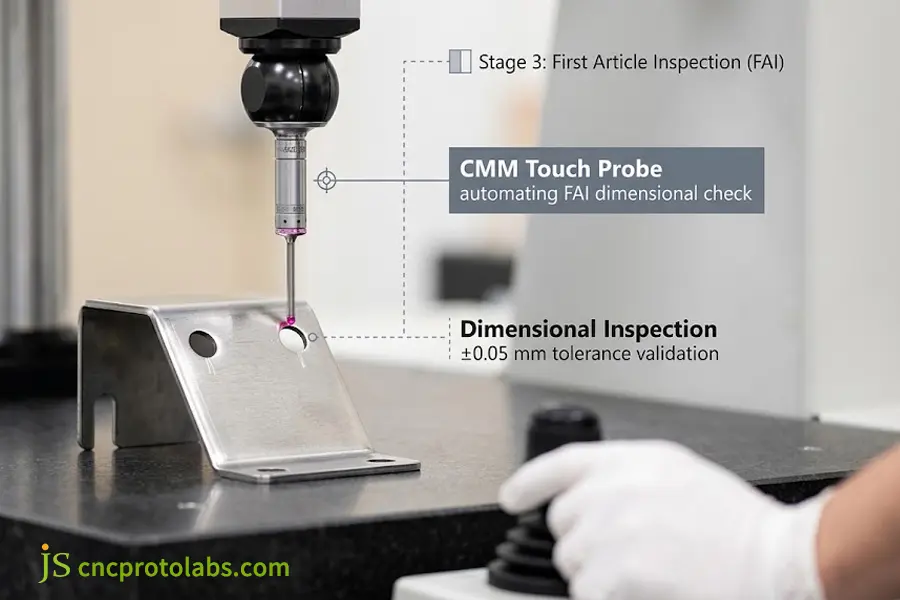
Abbildung 2: Automatischer CMM-Taster überprüft bei der Erstmusterprüfung die Abmessungen und Toleranzen der gestanzten Bohrungen innerhalb von ±0,05 mm.
Beschaffungssicherungen: Niedrige Mindestbestellmengen und IP-Sicherheit
Wir bieten Prototypenfertigung Bei 100 Einheiten mit modularem Werkzeugbau, 10-tägigen Werkzeugmodifikationen und Geheimhaltungsvereinbarungen. Für direktes Feedback zum Design fordern Sie eine DFM-Prüfung durch die Entwicklungsabteilung an.
Unterstützung bei der technischen Machbarkeit: Haben Sie ein Design, das produktionsreif ist? Sprechen Sie direkt mit einem Ingenieur, um das Streifenlayout zu analysieren und die anfänglichen Werkzeugkosten zu reduzieren.
Wie wurde DFM-Engineering eingesetzt, um die Kosten für kundenspezifische Metallstanzteile zu senken?
Dank JS Precision konnte das Unternehmen für Industrieautomation die Konstruktion seines Roboter-Montagechassis erfolgreich von mehrachsiger CNC-Frästechnik auf Folgeverbundstanzen umstellen. Die Optimierung im Rahmen des DFM-Verfahrens löste nicht nur kostspielige Werkzeugprobleme, sondern beseitigte auch wichtige Engpässe im Produktionsdurchsatz.
Projektübersicht: Umbau eines Roboterchassis zu einem Stanzteil
- Kundenengpass: Die Herstellung eines automatischen Roboterpositionierungschassis aus 1,5 mm dickem Material. Edelstahl 304Die Fertigung wurde durch die CNC-Bearbeitung mit untragbar hohen Stückkosten von 14,20 US-Dollar pro Stück und einem geringen monatlichen Produktionsvolumen von 1.500 Stück eingeschränkt.
- Der technische Engpass: Die Stanzumwandlung wurde durch inländische Angebote von über 34.000 US-Dollar für Folgeverbundwerkzeuge aufgrund von Mikroflanschen und Übertoleranzen von ±0,02 mm eingeschränkt.
Technische Lösung und DFM-Werkzeugoptimierung
Unter Verwendung von DFM-TechnikenDie Toleranzen für die Befestigungslöcher, die keine engen Toleranzen erfordern, wurden auf ±0,08 mm erhöht, der Biegeradius wurde auf das 1,5-fache der Materialstärke (R2,25 mm) festgelegt, und drei Halterungen wurden auf einer 8-Stationen-Folgewerkzeugmaschine zu einer Halterung verbunden.
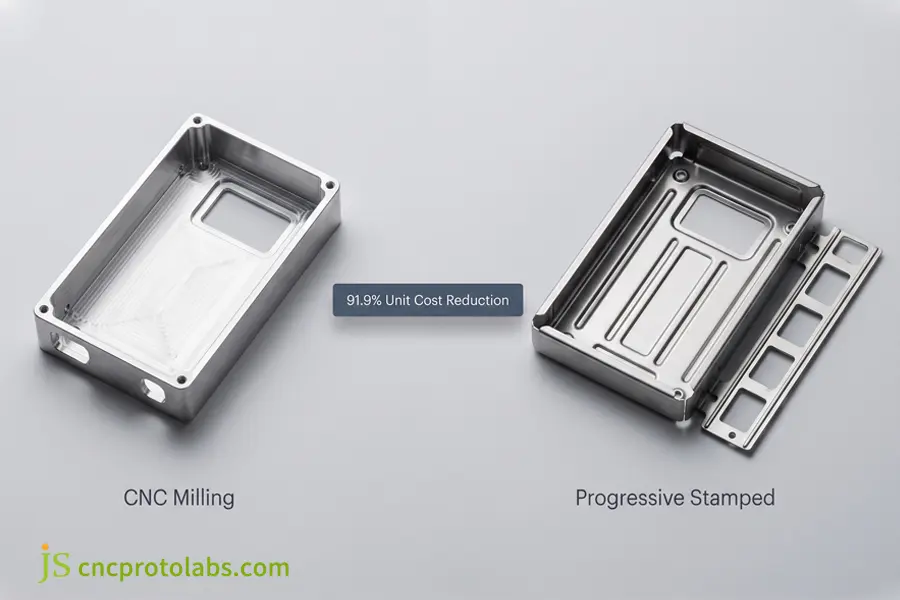
Abbildung 3: Durch die Umstellung des CNC-gefrästen Chassis auf Folgeverbundstanzen konnten die Werkzeugkosten um 51,5 % und der Stückpreis um 91,9 % gesenkt werden.
ROI-Vergleich von CNC-Bearbeitung und optimiertem Folgeverbundstanzen
Kernaussage: Durch die Konsolidierung der DFM-Werkzeuge konnten die Werkzeugkosten im Vorfeld um 51,5 % gesenkt und die Stückkosten reduziert werden.
| Projektkennzahl | Original CNC-Fräsen | JS Präzisionsstanzen | Quantifizierte Auswirkungen |
| Vorab-Werkzeugkosten (NRE) | 0 € | 16.500 US-Dollar (gegenüber 34.000 US-Dollar Gebot) | 51,5 % Werkzeugkostenersparnis |
| Stückpreis | 14,20 € / Stück | 1,15 € / Stück | 91,9 % wiederkehrende Reduzierung |
| Werkzeugkostenrückzahlung | N / A | 2.500 Einheiten | Voller ROI bereits beim ersten Durchlauf |
| Jahresprogrammbudget | 639.000 US-Dollar (bei 45.000 Stück) | 68.250 $ (inkl. Werkzeugkosten) | Nettoeinsparungen von über 570.000 US-Dollar |
| Monatliche Kapazität | 1.500 Stück (limitiert) | Mehr als 45.000 Stück | 30-fache Durchsatzsteigerung |
Für die systemweite Integration über verschiedene Hardware-Zeitpläne hinweg verweisen wir auf unsere vollständiger Leitfaden zum BlechstanzenDie
Häufig gestellte Fragen
Wie viel kostet die individuelle Metallstanzung bei kleinen Stückzahlen?
Bei einer Produktion von weniger als 1.000 Einheiten können die Werkzeugkosten zwischen 2.500 und 8.000 US-Dollar und die Stückkosten zwischen 1,50 und 5,50 US-Dollar liegen. Höhere Werkzeugabschreibungen aufgrund hoher Fixkosten können die Teilekosten erhöhen. Einstufige und Laserwerkzeuge können vor dem Einsatz von Folgeverbundwerkzeugen wirtschaftlich sein.
Was kostet ein Stanzwerkzeug für Metall und wem gehört es?
Die Kosten für Stanzwerkzeuge können zwischen 2.500 US-Dollar und über 65.000 US-Dollar für Folgeverbundwerkzeuge liegen. Bei JS Precision gehören die Werkzeuge der Kunden zu 100 % ihnen. JS Precision bietet kostenloses Schärfen, Warten und Lagern der Werkzeuge an.
Wie hoch sind die Kosten für das Metallstanzen pro Stück bei hohen Stückzahlen?
Bei Stückzahlen über 10.000 sinken die Preise für Standardteile aus Stahl, Messing oder Aluminium auf 0,02 bis 0,60 US-Dollar. Pressen mit 100 bis 500 Hüben pro Minute reduzieren die direkten Lohnkosten auf wenige Cent, wobei das Spulengewicht den größten Kostenfaktor darstellt.
Ist das Stanzen von Metall bei 1.000 Stück günstiger als die CNC-Bearbeitung?
Einfache, flache Produkte erreichen ab einer Stückzahl von etwa 1.000 Stück ähnliche Kosten, während sich komplexe Produkte bis zu einer Stückzahl von 2.500 Stück besser für die CNC-Bearbeitung eignen. Die CNC-Bearbeitung ist frei von Werkzeugkosten und kompensiert somit die hohen Maschinenstundenkosten.
Wie lange sind die üblichen Produktionsvorlaufzeiten und können dringende Bestellungen beschleunigt werden?
Die Werkzeugherstellung und die Einreichung des Erstmusterprüfmusters (FAI) dauern 15 bis 25 Werktage. Die Serienproduktion beginnt nach der Freigabe innerhalb von 7 bis 12 Werktagen. Eilaufträge können auf 10 bis 14 Tage beschleunigt werden, sodass die Werkzeuge schnellstmöglich fertiggestellt werden können.
Was ist die Mindestbestellmenge (MOQ) von JS Precision, und unterzeichnen Sie Geheimhaltungsvereinbarungen?
JS Precision hat keine starre Mindestbestellmenge; Prototypen werden ab 100 Stück mit modularen Werkzeugen gefertigt. Zum Schutz des geistigen Eigentums unserer Kunden unterzeichnen wir vor der Durchsicht der CAD-Dateien beidseitige Geheimhaltungsvereinbarungen.
Welche Garantie- und Nachbesserungsmaßnahmen werden gewährt, wenn Teile die Qualitätsprüfung nicht bestehen?
Allen Lieferungen liegen vollständige Erstmusterprüfberichte (FAI), Koordinatenmessmaschinen-Prüfberichte (KMG) und Materialprüfberichte (MTRs) bei. Bei Abweichungen von den Toleranzen der 2D-Zeichnungen werden die Teile von JS Precision zur Ursachenanalyse weiter untersucht, die Werkzeuge neu kalibriert und die Seriennachbearbeitung innerhalb von 5 Tagen auf unsere Kosten durchgeführt.
Zusammenfassung
Die Berechnung der Kosten für kundenspezifische Metallstanzteile erfordert einen Ausgleich zwischen den anfänglichen Werkzeugherstellungskosten und den Abschreibungen über die Stückzahl. Während die Werkzeugausstattung anfänglich Kapital erfordert, minimieren hohe Pressgeschwindigkeiten und optimierte Materialstreifenanordnungen die laufenden Stückkosten bei steigender Produktionsleistung. Eine frühzeitige DFM-Zusammenarbeit eliminiert unnötige Stationen und übermäßige Toleranzen vor dem Schneiden des Werkzeugstahls.
Ob Sie 1.000 Prototypenteile oder 100.000 Serienkomponenten prüfen – sichern Sie sich die Machbarkeit Ihres Projekts mit einem von unseren Ingenieuren geprüften Angebot. Reichen Sie Ihre 2D-Konstruktionszeichnungen und 3D-CAD-Modelle ein bei Holen Sie sich ein kostenloses Angebot innerhalb von 24 Stunden, komplett mit detaillierter Werkzeugaufstellung, Ausschussquotenberechnung und Mengenpreismatrix.

Ressource

