機械加工部品は 3 日以内に出荷されます。金属およびプラスチック部品を今すぐ注文してください。WhatsAPP:+86 189 2585 8912info@cncprotolabs.com
精密金属スタンピングと CNC 機械加工サービス: 部品選択ガイド

精密金属スタンピングと CNC 機械加工サービス: 部品選択ガイド

logo

作者

JSプレシジョン

発行済み
Aug 08 2026
  • プレス

フォローしてください

精密金属スタンピングと CNC 機械加工の違いは、主に生産数量、コンポーネント構成、および公差レベルの要件に影響されます。カスタム精密金属スタンピングでは10,000 個を超える同一の薄肉部品を非常に低単価で提供しますが、精密 CNC 機械加工サービスでは複雑な 3D ソリッド構造で ±0.005 mm の精度を実現します。

完璧な製造ソリューションを保証するために、JS Precision は、とりわけカスタム ツールの償却コストと精密切断ワークフローを考慮しています。

精密金属スタンピングと CNC 機械加工サービス: 選択マトリックス

<頭> <本体>

データ ソース: EMAG 2026 の費用対効果分析。メタリ工業の精密スタンピングガイドです。 JS Precision 2025 内部工程能力データベース。

重要な結論

  • コストの損益分岐点: 年間需要が 5,000 ~ 10,000 ユニットの範囲を超える場合、プレス金型の償却コストは、各ユニットの累積 CNC 加工時間に関連する人件費よりも低くなります。
  • 精度と構造のしきい値: 深いキャビティ、3D 曲面、ねじ山を備えた部品には CNC 加工の精度が必要です。また、均一な肉厚の シート メタルを得るには、スタンピングが良い選択であることがよくあります。パーツ、および描画されたハウジング。
  • ハイブリッド ソリューションによるコスト削減: 0.005 mm を必要とする局所的な公差を持つ部品を大量に生産する場合、スタンピング (形状作成) と CNC (仕上げ、主要な細部の精度) の利点を組み合わせることで全体のコストを最大 40% 削減できます。

精密金属スタンピングと CNC 機械加工サービスのコストの損益分岐点を計算するにはどうすればよいですか?

精密金属スタンピングと CNC 加工コストの損益分岐点は、工具の償却コストが、通常 5,000 ~ 10,000 個の累積 CNC 切削労働の合計よりも少ない場合に達成されます。このレベル以降は、単価が低いコスト スタンピングを検討することをお勧めします。

総所有コスト (TCO) モデル

TCO の計算式: 総コスト = 工具コスト + (単位コスト × 生産量)

ツーリングコストは、主に金型またはソフトウェアセットアップに関連する、ただしそれに限定されるわけではない、1 回限りの動かせないツーリング費用を表します。単位原価とは、1 つの品目を生産するためのコストであり、 通常はプラントや設備の材料費の減価償却費などが含まれます。生産量とは、計画された総生産量を指します。

  • スタンピング ビュー:スタンピングとは対照的に、順送金型の初期コストは 5,000 米ドルから 25,000 米ドルのみです。EMAG 2026 の費用対効果評価によれば、製造後の単価はわずか 0.15 ドルです。 スタンピングは開始時に多額の工具投資が必要ですが、量産後はユニットあたりのコストが大幅に下がります。
  • CNC ビュー:プログラミングとセットアップの料金は 100 ~ 300、加工単位の費用 (15 ~ 45) により、大量生産では総コストが直線的に増加します。 CNC は、初期資本要件が低く、少量から中量の生産シナリオにとって魅力的です。

材料の利用率とスクラップ率

  • CNC 材料の無駄: 固体ブロックから機械加工することで作業はほとんど行われず、 スクラップの発生率は約 60% ~ 80% です。
  • スタンピング ネスティングの効率: スタンピング ネスティング技術で板金を最大限に活用することで、材料利用率が 85% を超えます。
  • コストへの影響: 1,000 ユニットの生産レベルでのスタンピング工具のコストと機械加工は、スタンピングの方が依然としてユニットあたりの製造コストが低いことを示しています。 JS Precision は、クライアントが取り組むすべてのプロジェクトのクロスオーバー ポイントを正確に推定します。

エンジニアリング評価と DFM エントリー

  • DFM レビュー: 実際の生産現場を反映する製造データを分析することにより、1,000 ユニットの注文では CNC がよりコスト効率の高いソリューションになる一方、10,000 ユニットを超える生産では大量の金属プレス加工が確実に好まれると結論付けることができます。
  • 1 対 1 の比較: JS Precision のエンジニアリング チームは、精密金属スタンピングと CNC 機械加工の財務比較を詳しく説明した独自の総所有コスト (TCO) レポートをお客様に提供します。
<ブロック引用>

IATF 16949:2016 は次のことを要求しています: 組織は、顧客満足度を高め、規制要件を満たす製品を一貫して提供する能力を実証する品質管理システムを実装する必要があります。

IATF 16949 基準に完全に準拠するために、JS Precision は品質追跡コンポーネントのコストを各 TCO モデルに追加します。工具への投資決定では、単位コストの経済性と欠陥ゼロの生産能力の両方を考慮します。

簡単に言うと、工具の費用は会費とみなすことができ、購入額が高くなるほど価値が高くなりますが、CNC は従量制の柔軟な支払いですが、高価です。年間の需要は基本的に、コストの点で 2 つのオプションのうちどちらが最も安価であるかを示す指標となります。

コストの損益分岐点を調べるには、年間需要と材料グレードをお送りください。 12 時間以内に、完全にカスタマイズされた TCO 比較レポートが作成されます。このレポートは、JS Precision プラットフォームからダウンロードできます。

スタンピングと CNC 加工のコストを計算する

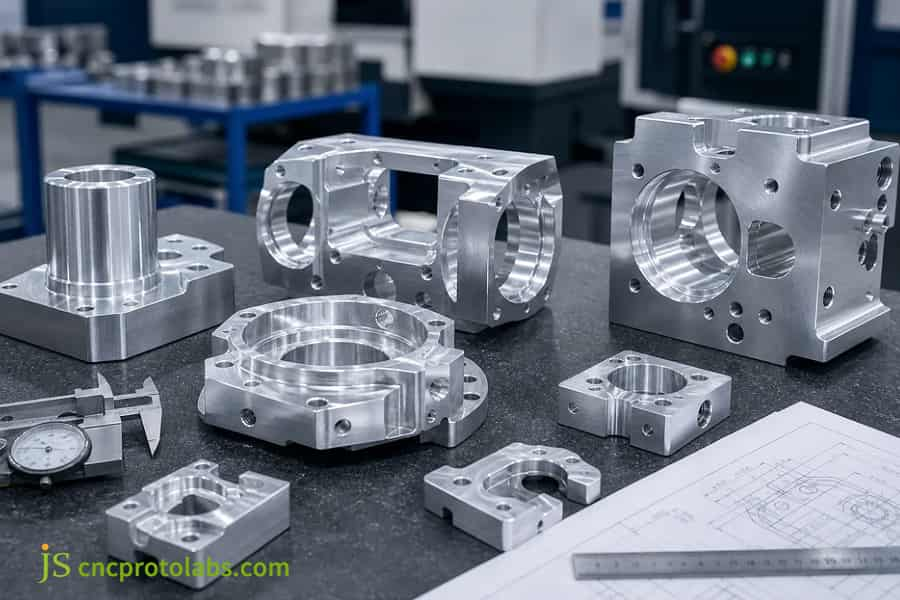
図 1: コスト分析のために比較された精密機械加工部品と金属プレス部品。

貴社の部品の形状は、カスタム精密金属スタンピングと精密 CNC 機械加工サービスのどちらに適していますか?

カスタム精密金属スタンピングは、切断、曲げ、深絞り機能を備えた均一な肉厚の板金部品の作成に最適です。ただし、ソリッド ブロック部品、深いキャビティの作業、複雑な形状の 3D 段差のある表面、および雌ねじ構造の製造には、CNC 機械加工が必要です。

シート メタル スタンピング設計の制約

  • 最小パンチング直径: 必要な最小パンチング直径はD≥1.2t (t = 素材の厚さ)です。この比率未満でパンチングを行うと、素材に損傷を与え、ブランキング中に裂ける可能性があります。
  • 最小内側曲げ半径: 最小内側曲げ半径はR≥1.0tです。そうでない場合、エッジの微小亀裂が粒界に沿って伸びる可能性があります。
  • スプリングバック補正: JS 精密エンジニアリング スタッフは、 2°~5° を超えて部品を過剰に曲げることにより、材料の降伏強度としてスプリングバック角度を補正します。
  • 深絞り限界: 5052-H32 の最大深絞り深さは部品直径の 0.75 倍です。この値を超える場合は、描画を多段階で行う必要があります。

5 軸 CNC 幾何学的機能

  • 複雑な 3D キャビティ: 5 軸同時加工は、深さと直径の比が最大 20:1 の深いポケットに対して非常に効果的な方法です。
  • 精密ねじ切り: 5 軸加工を使用すると、M1.2 穴のピッチで ±0.005 mm の精度を達成できます。
  • 自由曲面: 数学的に定義された表面は金型ジオメトリに制限されることなく機械加工できます。つまり、物理的形状に基づく従来の金型ジオメトリの制限に制限されません。
  • シート メタル スタンピング パーツ設計との明確なコントラスト: スタンピング プロセスでは、オーバーハング、アンダーカット、囲まれた中空スペースが存在することはできません。

DFM コスト削減再設計ガイド

  • 機械加工から金型プレスまでの再設計: JS Precision は、マシニング センターで作成された中空部品をシートメタルとプレス加工された補強材のアセンブリに変換し、重量を 30% 削減します。
  • エンジニアの評価: 当社の DFM エンジニアは 3D CAD モデルを使用して、機械的特性を維持しながらどのフィーチャを CNC 加工からスタンピングに変換するのが最適かを評価しています。 CNC 精密機械加工が必要な機能については、精密 CNC 機械加工サービスが最適な選択肢です。

言い換えれば、スタンピングはクッキーの抜き型を使用するようなもので、形状はテンプレートでできることのみに制限されますが、生産は非常に速く、 各ピースのコストはそれほど高くありません。一方、CNC 機械加工は木彫りに似ており、何でも作ることができますが、時間がかかり、経費が増加します。

カスタム精密金属スタンピングと CNC ジオメトリ

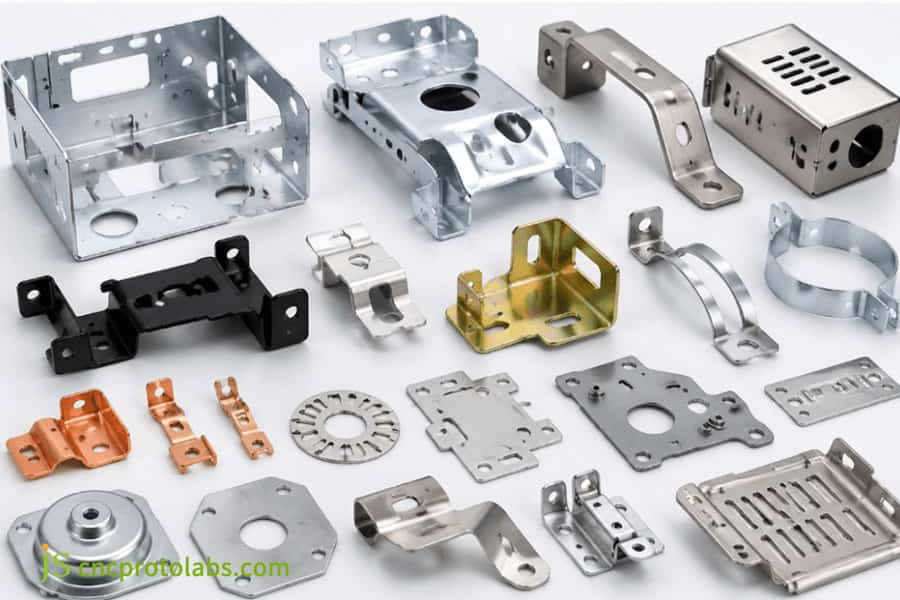
図 2: 形状適合性を考慮した打ち抜き金属部品と CNC 機械加工金属部品の品揃え。

精密金属スタンピング サービスは、CNC 加工と同じ厳しい公差を達成できますか?

精密金属スタンピング サービスは通常、±0.05 mm の公差を維持しますが、CNC 加工では ±0.005 mm を大幅に保持できます。ただし、順送金型を利用したファインブランキングにより、局所的な ±0.015 ppm の生産能力が可能になり、 これは大量の精密部品の生産に非常に近いレベルです。

許容メカニズムの比較

<オル>
  • CNC 熱変形: 0.002 mm 未満の 5 軸スピンドル振れを使用し、8 時間の生産サイクル全体にわたって寸法安定性を維持するために熱補償システムが採用されています。
  • スタンピング厚さの変動: シート メタルの厚さのギャップは ±0.01 mm まで変化する可能性があり、さらに材料の弾性および塑性変形の影響も加わり、達成される公差に変動が生じます。スタンピングは、高度な閉ループデジタル制御を備えた CNC 加工とは異なります。
  • ファイン ブランキングの画期的な進歩: JS Precision の精密金属スタンピング サービスは、順送金型内の CCD 光学検査とファイン ブランキング テクノロジーを統合することで、スタンピングの従来の精度限界を突破しました。
  • CPK およびプロセス能力データ

    316L ステンレス鋼端子プロジェクトに関する JS Precision の内部測定に基づく:

    比較ディメンション

    カスタムの精密金属スタンピング

    精密 CNC 加工サービス

    最適な音量範囲

    大量生産 (>10,000 個)

    プロトタイプから中量生産まで (1 ~ 5,000 個)

    ツールとフロント投資

    高額な工具コスト (3,000 ~ 30,000 ドル)、納期は 3 ~ 6 週間

    ツールのコストはゼロ、プログラミングのセットアップのみ ($50 ~ $300)、最初の記事は 24 時間以内

    許容精度の限界

    標準 ±0.05 mm、精密順送ダイ ±0.02 mm

    最大 ±0.005 mm の極端な公差 (5 軸同時)

    ジオメトリとマテリアル バリア

    均一な肉厚のシート部品、深絞り部品 (肉厚 0.1 ~ 6 mm)

    任意の固体 3D 複雑な構造、深いキャビティ、内部/外部ねじ山

    単一ピースのサイクル タイム

    非常に高速 (毎分 30 ~ 300 ストローク)

    遅い (1 個あたりの切断時間 5 ~ 60 分)

    <頭> <本体>

    データ ソース:JS Precision JSP-FB-2025 の内部プロセス能力調査、ZEISS CMM で測定。

    <ブロック引用>

    ASTM E2282-09(2018) によると: 生産能力指数は次のように測定されます。 Cpk は、指定された許容範囲内での商品の生産の程度によって示される、プロセスの統計的能力の形式です。

    JS Precision が自動車部品の精度 Cpk≥1.67 要件を満たす方法は、インダイ CCD 光学測定デバイスを使用したファイン ブランキングを使用して、精密部品の金属プレス加工の寸法一貫性を 500,000 ストローク中 ± 0.015 mm 以内に保証することです。

    ハイブリッド プロセス ソリューション

    <オル>
  • 本体のスタンピング: 順送金型による外形、曲げ、プリピアスは 0.015 mm の精度 (±0.0015 mm または mm と同じ) で実現されます。
  • 重要な表面の詳細の CNC 仕上げ: 5 軸 CNC は、取り付け面、ベアリング穴、ねじ山の二次精密フライス加工を完了し、公差 ±0.005 mm を実現します。ここで、精密 CNC 加工サービスが違いを生みます。
  • 結果: テクノロジーの組み合わせにより、大量のスタンピングの経済性と、ミクロレベルでの CNC 加工の精度が同時に得られます。
  • 簡単に言えば、従来のプレス加工はハサミで紙を切るのと似ており、迅速かつ正確すぎないエッジの効いた結果が得られます。ファイン ブランキング + CNC ブレンディング方法は紙をカットし、その後ホビーナイフで側面を滑らかにするのと同じであり、プロセスが迅速であるだけでなく、高精度にもつながります。

    厳しい公差の図面を JS Precision に送信すると、高精度のサンプリング レポート、ハイブリッド製造プロセスの実現可能性評価、エンジニアリング コメントが 1 営業日以内に提供されます。

    精密金属スタンピングの厳しい公差

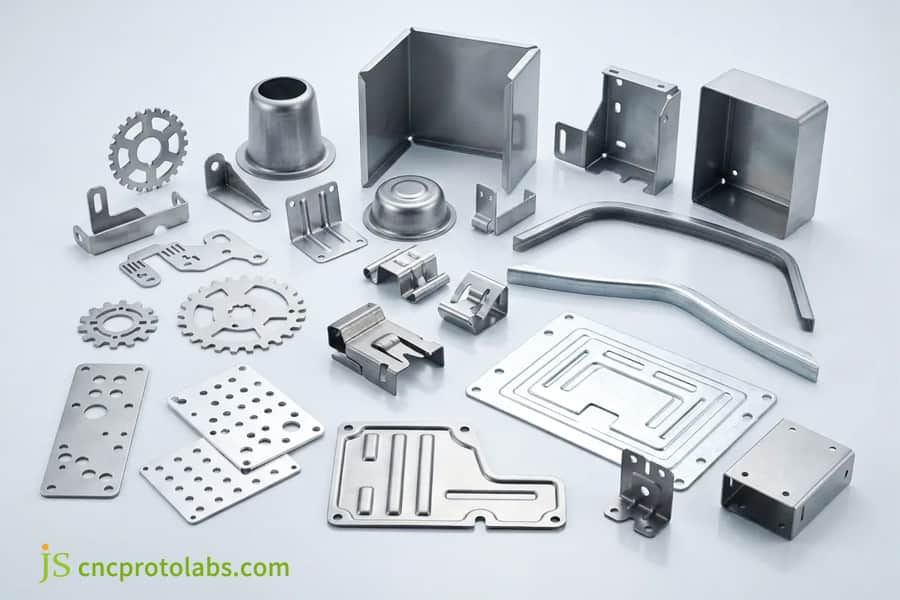
    図 3: 精密金属スタンピング サービス コンポーネントと CNC 機械加工部品のレイアウト。

    材料特性は、カスタム金属スタンピングと CNC 機械加工のプロセスの選択にどのような影響を与えますか?

    カスタムの精密金属スタンピングを行う最良の方法は、5052-H32 アルミニウムや C1100 銅などの延性の高い材料から始めることです。一方、CNC 加工には通常、6061-T6 アルミニウムや 17-4PH ステンレス鋼などの非常に硬い材料または快削性の材料が選択されます。

    プロセス別の材料の適応性

    処理方法

    許容誤差の達成

    CPK 値

    500,000 サイクルにわたる一貫性

    従来のスタンピング

    ±0.05 mm

    1.33

    ±0.08 mm以内で安定

    ファイン ブランキング + プログレッシブ ダイ

    ±0.015 mm

    1.67

    ±0.018 mm以内で安定

    3 軸 CNC 加工

    ±0.01 mm

    1.67

    ±0.012 mm以内で安定

    5 軸 CNC 加工

    ±0.005 mm

    1.67

    ±0.006 mm以内で安定

    <頭> <本体>

    データ ソース: Yongxc 2025 (5052-H32 と 6061-T6 の成形性)。 LSRPF 2026 (材料使用率)。

    材質の質や状態に関する落とし穴

    • 間違った焼戻し材料: 6061-T6 でスタンピングすると通常は亀裂が発生し、15 ~ 25% のスクラップが発生します。 6061-T4 または 5052-O に切り替えると、スクラップを約 3% 程度に減らすことができます。カスタム金属スタンピングを成功させるには、材料を適切に焼き戻すことが不可欠です。
    • スクラップ回収の価値: 17-4PH ($4.0/kg) と 304 ステンレス鋼 ($3.2/kg) はスクラップの回収価値が非常に高い 2 種類の金属ですが、それに比べて 5052-H32 ($1.2/kg) はこの点で低く、 これは総コストの計算における重要なポイントの 1 つです。これらの金属をCNC フライス加工すると、原材料の 60~80% がチップやスクラップに変わります。
    • 材料選択のディスカッション: JS Precision の上級材料エンジニアが部品の機能要件を検討し、最適な材料グレードと熱処理条件を提案します。

    JS Precision の上級材料エンジニアに相談してください。間違った材料選択によって非常に高いスクラップ率が発生することのない、部品の要件に適した材料グレードと熱処理条件を推奨します。

    マテリアルインパクトスタンピングと CNC マシニング

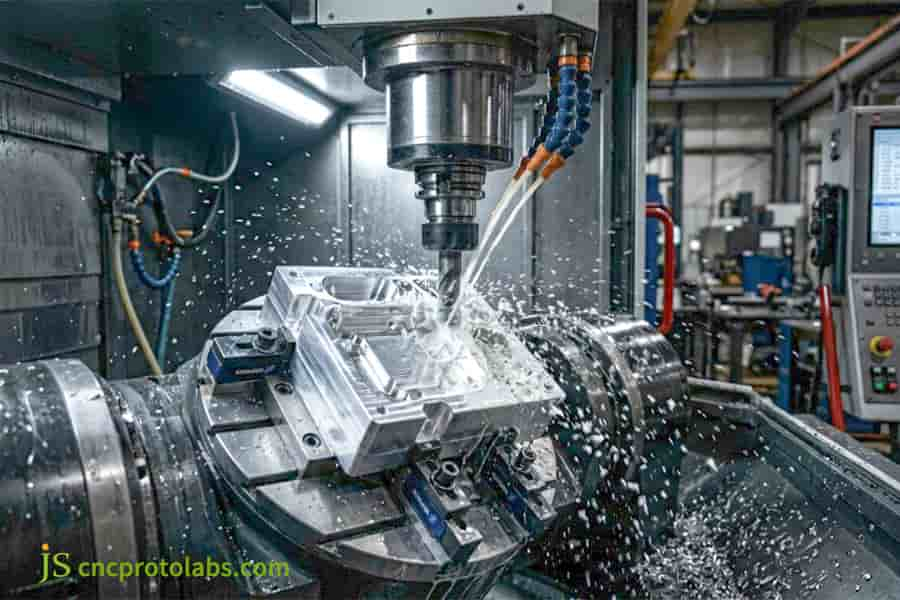
    図 4: 金属部品にクーラントをスプレーする CNC マシニング センター。

    大量の金属スタンピングと精密 CNC 機械加工サービスの生産リード タイムはどれくらいですか?

    大量の金属スタンピングは、毎分 300 ストローク程度の速度で作業することによる大量生産の主な方法ですが、数値制御マシンでの機械加工は、試作段階で 24 ~ 48 時間で最初のサンプルを提供できます。

    プロトタイピングのリードタイム (1 ~ 50 個)

    • CNC プロトタイピング: CAM プログラミングの後に工作機械が作成されます。したがって、最初の部分は CAM プログラミングの 24 ~ 48 時間後に利用可能になります。
    • スタンピング プロトタイピング: シングル ワイヤ EDM ダイは 5 ~ 7 日で製造されますが、超硬順送ダイはツールが完成するまでに 3 ~ 5 週間かかります (2 回の試行と調整を含む)
    • JS Precision Advantage: 当社には社内ワークショップがあり、コンピューター数値制御機械での設計検証のためのプロトタイピングから、大量生産時の順送り金型製造へのスムーズかつシームレスな移行を可能にします。

    量産リードタイム (100,000 ユニット)

    • スタンドアロン 3 軸 CNC: 1 製品の製造に 15 分かかる場合、10,000 個の製造には 15,000 分以上、つまり 2,500 時間、つまり約 104 日かかると推定できます。
    • 自動 CNC ライン:ユニットあたり 5 分、500 時間以上 (約 21 日)、スタンドアロン マシンより 3 倍高速
    • 高速スタンピング プレス (300 SPM): 0.2 秒/ストローク、合計時間は 2 時間未満 (フィード設定を含む)、3 軸 CNC よりも 300 倍以上高速です。
    • プログレッシブ ダイ スタンピング (150 SPM): 0.4 秒/サイクル、時間は 4 時間未満、150 倍高速です。大量の金属スタンピングの場合、速度の利点は非常に明白です。

    市場投入までの時間の短縮

    • 並行開発: JS Precision は並行製造を採用しており、CNC マシンのプロトタイピングが順送金型の製造と同時に開始されるため、単一プロセスのリードタイムを 3~5 週間重複させることが可能です。
    • 高速生産: 10 万個の部品の注文は、高速スタンピング プレス (300 SPM) で 6 時間以内に完全に打ち抜かれますが、自動化された CNC ラインでは同じ作業に 200 時間以上かかります。

    迅速なプロトタイピングと効率的な量産のバランスをとっていますか?高精度の精密 CNC 加工サービスにより、迅速な初期段階の検証と、量産用のスタンピングへの簡単な切り替えが可能になります。

    JS Precision の自動車用 EV ターミナルのケーススタディ: カスタム精密金属プレス加工と CNC 機械加工のハイブリッド プロセスにより、どのようにして単価が 42% 削減されたのか?

    JS Precision はスタンピングと CNC 仕上げ技術を融合したため、銅製バッテリー端子 (C1100、年間生産量 150,000 個) の単価を 42% まで下げることができました。

    お客様の課題:

    需要に応えるため、北米の Tier-1 自動車サプライヤーは C1100 銅製 EV バッテリー端子を注文しました (年間需要 150,000 個)。当初オール CNC 加工ソリューションを使用していた場合、パーツごとのサイクルタイムはわずか 18 分でしたが、材料廃棄率は 72% に達しましたため、単価が 18.50 ドルに上昇しました。それだけでなく、接触面とねじ切り面の仕様には厳しい幾何公差(±0.008mm) があったため、プレス加工ではこれらの仕様を満たすことができませんでした。そのため、カスタムの精密金属スタンピングと CNC 加工を組み合わせる必要がありました。

    JS プレシジョン ソリューション

    • 予備成形: スタンピング ブランキング、90 度の曲げ、深穴による接触プレピアスを 1 つのツールで11 ステーション順送スタンピング ダイで実現し、材料使用率が 28% から 84% に増加しました。
    • CNC による仕上げ: 空気圧位置決め治具の開発により、高品質の接触面フライス加工 (Ra 0.4 粗さ) だけでなく、サーボ駆動タッピング ヘッドによる精密 M6 ねじ切りの使用にも多軸 CNC 加工を適用できるようになりました。これは、精密 CNC 加工サービスの精度の利点が重要な機能にとって価値があることを証明しました。
    • プロセスの統合:プレス加工された半完成部品を CNC 機械に簡単に移動できるため、再クランプの必要がなくなり、累積公差誤差が回避されました。

    学んだ教訓

    最初の実験実行中に、c1100 銅の非常に穏やかな性質の結果、スタンピング/曲げ時のスプリングバックによりCNC クランプ基準点に 0.03 mm の変位が発生したことがわかりました。さらなるスプリングバックと偏りの問題を防ぐために、エンジニアリング チームは順送金型の 8 番目のプレス ステーションでコイニングを導入し、残留応力と位置合わせエラーを完全に排除しました。この問題解決の経験は、その後、銅コンポーネントのハイブリッド処理に関連する JS 精密標準操作手順 (SOP) に組み込まれました。

    定量化可能な結果

    • サイクル タイムの短縮によるユニット処理時間は18 分から 45 秒に短縮されました (スタンピング 1 秒 + CNC 仕上げ 44 秒)。これは、生産能力が 24 倍に増加することを意味します。
    • コストの削減: ユニットあたりのコストが18.50 から 10.73 に減少しました。これは 42% のコスト削減です。
    • 品質検証: 製品は 1,000 時間の塩水噴霧テストと導電率テストをクリアし、500,000 個の生産実行中に 1.67 の Cpk を達成しました。 これは、精密部品の金属スタンピングと CNC 加工を組み合わせたハイブリッド プロセスの信頼性を示す完璧な例です。

    複雑な金属部品の図面を JS Precision にアップロードすると、当社の DFM チームは、ハイブリッド製造による公差とコストの最新の革新とともに、独自のプロセス最適化計画を提供できます。

    カスタム精密金属スタンピングおよび CNC 機械加工サービスで JS Precision と提携する理由

    JS Precision では、精密金属スタンピングと CNC 加工のどちらか一方の選択肢にこだわる必要はありません。当社は精密な工具ワークショップと高度な 5 軸 CNC マシニング センターを所有しています。つまり、お客様のプロジェクトの予算と生産段階を考慮して、事実に基づいた理想的な製造ソリューションのみを提供します。

    • 相乗的なデュアル プロセス能力: 高速プレス (25T~400T、30~300 SPM) と 80 台を超える 3 ~ 5 軸 CNC マシンが、プロトタイプから数百万の部品まであらゆるものをカバーします。サービスにはCNC プロトタイプの検証、順送金型の作成、大量スタンピング、CNC 仕上げ、 コーティングが含まれます。直接の精密金属スタンピング サービスや精密 CNC 加工サービスが必要な場合でも、当社が対応いたします。
    • 二重認証に基づく厳格な品質管理:Zeiss CMM は重要な寸法を 100% 検査し、光学プロジェクターはスタンピング特徴を 0.005mm までチェックし、インライン SPC モニタリングはCpk ≧ 1.67 を保証します。
    • 明確な価格設定と DFM サポート:
    • 24 時間の無料の DFM レビュー、量に応じた TCO コストの比較(スタンピングと CNC)、便利な配送のための世界規模の航空/海上輸送物流

    よくある質問

    Q1: 精密金属スタンピングと CNC 機械加工の主な違いは何ですか?

    スタンピングでは、カスタムの金型を使用して板金部品を迅速に形成するため、低単価の大量生産に最適です。 CNC 加工では、切削によってソリッド ブロックから材料を除去します。工具は必要なく、並外れた幾何学的柔軟性と公差 0.005 mm の公差が得られます。

    Q2: カスタム精密金属スタンピング ツールのコストは、CNC セットアップと比較してどれくらいですか?

    スタンピング ツールの費用は 3,000 ドルから 30,000 ドル以上で、リードタイムは 3 ~ 6 週間ですが、CNC セットアップ料金はわずか 50 ~ 300 ドルで、最初の商品は 24 時間以内に納品されます。 JS Precision は、年間生産量に基づいてツールの償却コストを計算するのに役立ちます。

    Q3: JS Precision は、CNC 機械加工部品の設計を精密金属プレス部品に変換できますか?

    はい。 We utilize DFM (Design for Manufacturability) optimization to modify solid CNC parts to economical precision stamped sheet metal parts. We also make adjustments to wall thicknesses, bend radii, and load-bearing points to achieve the same level of structural strength with minimum cost reduction of up to 50%.

    Q4: What production volume makes high volume metal stamping cheaper than CNC machining services?

    Usually break-even cost point of the two options is somewhere between 5,000 and 10,000 units. Below 5,000 units, the lack of tooling expense in the CNC is a key thing making it the more favored choice. Above 10,000 units, the metal stamping is so much cheaper per-unit that the tooling expense becomes negligible.

    Q5: How do I get an accurate quotation for precision metal stamping service from JS Precision?

    Upload your design drawings on our website portal, stating which type of metal, surface finish, dimensions, and the number of units that will be produced during a year. Our engineering department will study the request and will get back to you in 12 hours with a complete cost sheet, a Total Cost of Ownership (TCO) breakdown also will be part of it.

    Q6: Which process offers better material utilization: metal stamping for precision parts or CNC milling?

    Nesting optimization in stamping results in 80-90% raw material utilization. As long as complex deep cavities are made in a milling machine the material recovery might go down to 20-40%. At JS Precision the cost of a scrap is included in each quotation.

    Q7: What standard tolerances can JS Precision guarantee for precision cnc machining services?

    Our standard CNC machining tolerances are always ±0.01mm, but if we apply a 5-axis simultaneous machining technology that can give even tighter limits of ±0.005mm. The inspection of every product using a Zeiss CMM is a requirement before the factory release.

    Q8: Is it possible to combine stamping and CNC machining for a single custom precision part?

    Yes. JS Precision applies a combination of technologies: progressive dies stamp the main body in large batch stamping but then the precision CNC machining can be applied to create important features.

    Summary

    Decision-making between stamping and CNC is a matter of thorough assessment of different factors: lot size, level of detail, degree of material waste, precision requirements. Stamping is economically feasible soon mainly when very large volumes are required. CNC Then again is very suitable to fast development and short-run production of parts even quite difficult to make. Knowing the cost-efficiency turnover point you will save money without compromising quality.

    If you send your 2D/3D drawings to JS Precision, we will immediately give you free DFM analysis and cost estimate comparison between stamping and CNC manufacturing. Our highly skilled technical department will inspect drawings, advise on changes (if any), and deliver price offer that is as short as 12 hours.

    JS Precision provides you with a free quote

    Disclaimer

    The contents of this page are for informational purposes only. For JS Precision Services, there are no representations or warranties, express or implied, as to the accuracy, completeness, or validity of the information. It is the buyer's responsibility to identify specific technical requirements and request a formal parts quotation. Please contact us for more information.

    JS Precision Team

    Custom manufacturing solutions. With over 15 years of experience serving more than 1,000 customers, we specialize in high-precision CNC machining, sheet metal fabrication, 3D printing, injection molding, and metal stamping. Having successfully delivered over 300,000 precision parts, we maintain a 99.2% on-time delivery rate across all custom projects.

    Our facility is equipped with over 100 state-of-the-art 5-axis machining centers and is ISO 9001:2015 certified. We deliver fast, efficient, and high-quality manufacturing solutions to B2B clients across 150 countries. Whether you require low-volume prototyping or large-scale customization, we support your project with lead times as short as 24 hours. Choose JS Precision for unparalleled efficiency, quality, and professionalism.

    To learn more or submit your RFQ, visit our website: www.cncprotolabs.com

    Resource

    JS Precision offers instant quotes

    blog avatar

    JSプレシジョン

    ラピッドプロトタイピングとラピッドマニュファクチャリングのエキスパート

    CNC機械加工、3Dプリント、ウレタン鋳造、ラピッドツーリング、射出成形、金属鋳造、板金、押出成形を専門としています。

    材質グレードと質

    スタンピングの適合性

    CNC の適合性

    最良のプロセス

    5052-H32 アルミニウム

    優れた (優れた成形性、深絞りや曲げに最適)

    悪い (粘着性のある粘着性の切りくずが生成される; ツールの接着)

    スタンピング

    6061-T6 アルミニウム

    不良 (成形性が低い、曲げ中に亀裂が入る)

    優れた (引張強さ290 ~ 310 MPa; きれいな切りくず)

    CNC

    304 ステンレススチール

    普通 (加工硬化率が高い、スプリングバックと亀裂のリスク)

    普通 (被削性評価 ~45%、加工硬化層の下を切削するには鋭利な工具、ポジティブ送りが必要)

    音量に依存します

    C1100 銅 (H02)

    優れた (延性 14% 伸び; 電気接点スタンピングに最適)

    悪い (被削性評価 20%、構成刃先、長い糸状の切りくず)

    スタンピング (大量)

    17-4PH ステンレス (状態 A)

    実現不可能 (硬度 HRC 38 ~ 44)

    良好 (304 と同じパラメータで機械加工; 最終機械加工後に時効硬化)

    CNC