 日本語




プログレッシブダイ、コンパウンドダイ、トランスファーダイのどれを選択するかは、部品形状の深さ、公差の同心度、年間生産量という3つの技術的な制約によって決まります。
平坦で高精度な2D部品で、1回のダイストロークでエッジと穴の同心度が±0.01 mm以内である場合は、複合ダイが最適です。一方、プログレッシブダイは、キャリアストリップを使用して、複雑な3D部品や小型から中型部品を大量生産(年間5万個以上)する場合に適しています。深絞り加工や大型部品(250 mm以上)の場合は、トランスファーダイが不可欠です。
プレス金型の種類によって、原材料の搬送方法は異なります。複合金型では固定式の入れ子式工具を使用し、順送金型では精密なストリップキャリアによってストリップ状の材料がステーション間を移動され、トランスファー金型では自動機械式グリッパーフィンガーによって部品がステーション間を移動されます。
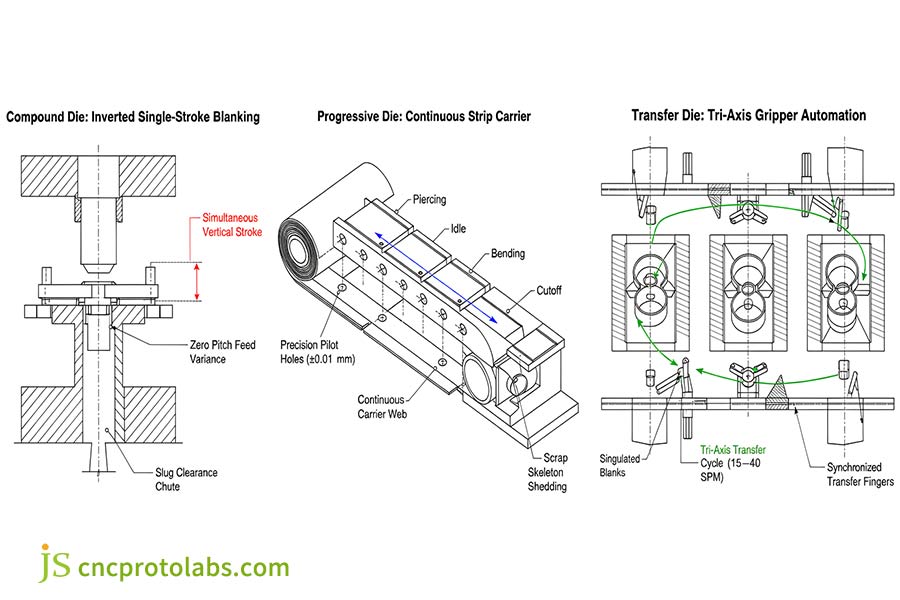
図1:単軸反転複合ブランキング、連続プログレッシブキャリアストリップ送り、および3軸自動搬送グリッパーレールサイクルを示す運動学的比較。
プレス金型アーキテクチャのクイックセレクションベンチマーク
ツーリング構造の選択は、本来の基本的なエンジニアリング上のトレードオフの一要素を表しています。それは、積極的な3D成形や深絞り加工のためのワークピースの自由度と、マイクロメートル単位の部品精度と最大600 SPMのサイクル速度を実現するための剛性キャリアストリップの制約とのバランスです。
| ツールアーキテクチャ | 主要部品の形状と公差範囲 | 経済的なストローク速度(SPM) | 標準的な材料収量 | 工具製造資本(NRE) | 損益分岐点(BEP) |
| 複合金型 | 平面2Dプロファイル、 同心度±0.01 mm、 厚さ0.1~4.0mm | 40~120 SPM | 65%~85% | 3,000ドル~10,000ドル | 15,000~50,000個 |
| プログレッシブダイ | マルチベンド3D形状、 ピッチ公差 ±0.025 mm、 幅 ≤350 mm | 100~600+ SPM | 50%~70%(キャリアウェブのスクラップ) | 15,000ドル~80,000ドル以上 | 10万個以上 |
| トランスファーダイ | 深絞り加工されたシェル(>30 mm)、 大型の刻印、 許容誤差 ±0.05 mm | 15~40 SPM | 80%~92%(単体ブランク) | 4万ドル~15万ドル以上 | 50,000~150,000個 |
データソース:業界ツーリングアグリゲートおよび精密金属成形協会(PMA 2025ベンチマーク)。
複合金型と順送金型:どちらがより優れた平面度と同心度を実現するのか?
複合金型は、1回のプレスストロークでブランキングやピアシングなどの多くの切削加工を実行します。材料が動かないため、内穴と外縁が平行かつ完全に位置合わせされ、同心度と最終寸法は±0.01 mmまで向上します。プログレッシブ金型は、複数のステーションにわたって送りピッチ誤差を生じさせます。複合金型は、超薄型ワッシャー、シム、積層材に対する一般的なエンジニアリングソリューションです。
反転ツーリングアーキテクチャと同心度制御
複合金型プレス加工では、すべての切削作業が1つの垂直面で同時に行われ、金型製作者は反転金型製作を用いてこの垂直面を作成します。
- 上部ダイセット:上部ラムプレート上に、外側のブランキングダイキャビティとそれに対応する内側のピアシングパンチを保持します。
- 下型セット:スラグ除去用の内部クリアランス穴を備えたマスターブランキングパンチが含まれています。
- ストリップクランプ:スプリングバイアス式ストリッパーパッドが、パンチが挿入される前にストリップを下側のダイ面にしっかりと固定します。
穴あけと外周ブランキングは同一のごくわずかな時間で行われるため、加工対象物は金型に付着したままとなり、余分な距離を移動することはありません。送り振動、ストリップの移動、ピッチ変動は一切発生しません。寸法同心度は、金型部品のワイヤ放電加工精度に完全に依存しており、±0.01 mmの許容範囲を維持します。
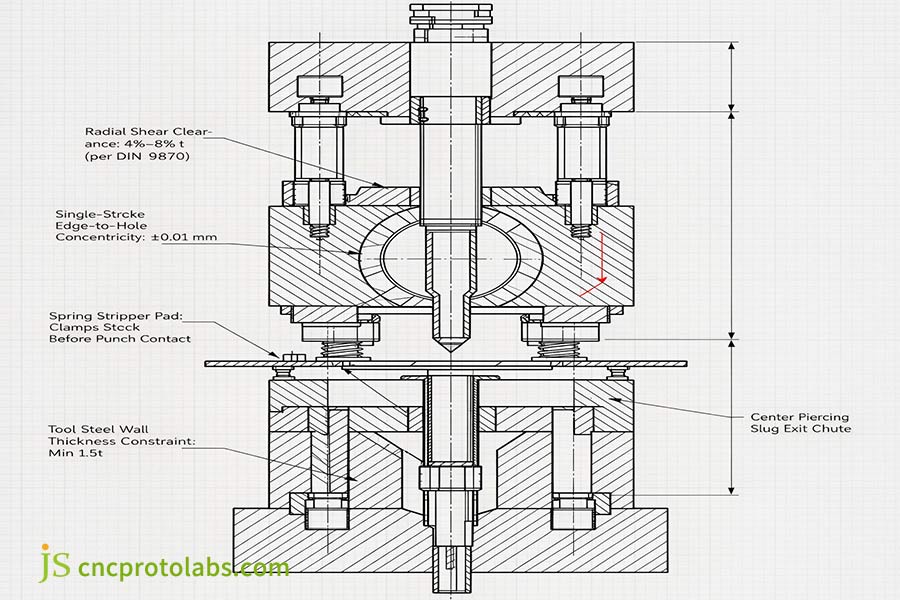
図2:反転複合ダイの断面図。同時垂直せん断を示し、DIN 9870に従って4%~8%のt切削クリアランスで穴とエッジの同心度を±0.01 mmに維持します。
DIN 9870プレス金型規格では、パンチとダイのせん断クリアランスの基本的なエンジニアリング公差が規定されており、片側あたりのラジアルピッチを材料厚さ(t)の4%~8%以内に制御することで、パンチとダイの壁の微小亀裂を抑制し、ブランキングトン数を確保できます。
累積送り誤差と漸進的なストリップダイナミクス
プログレッシブダイは、プレスベッド上の複数のステーションで切断、曲げ、打ち抜き加工を行います。コイル状の材料は、各ストローク間で一定の送りピッチで移動します。現在では、サーボフィーダーによってこのインデックス操作が高精度で自動化されていますが、ストリップの各セクション間にはわずかな物理的なずれが生じます。
- フィーダーのスリップとキャンバー:コイルの曲率と送りロールの微小なスリップにより、5~15ステーションにわたって±0.015mm~±0.025mmの位置変動が生じます。
- パイロット穴の歪み:弾丸のパイロットが貫通穴に衝突すると、位置ずれが発生します。高速での弾丸の慣性により、パイロットが穴の縁に押し込まれ、結果として穴がわずかに楕円形になります。
- 内部応力の不均衡:不均衡なせん断によって残留圧延応力が解放され、部品が切断される前にシートがねじれたり、オイルカン現象が発生したりする可能性があります。
プログレッシブスタンピングでは、0.02 mm以内の平面度を維持するために、特別な再打ち抜きまたは平坦化ステーションが必要です。複合ダイは、二次平坦化なしで1回のプレスオフで0.015 mm以内の平面度を実現します。このピッチ間の位置ずれは、プログレッシブダイスタンピングとシングルステージスタンピングの基本的な違いを示しています。シングルステージスタンピングでは、個別の独立したステップによって、断続的なストリップ送りエラーからブランクを保護します。
物理的限界と構造破壊モード
複合金型における唯一の主要な設計上の制約は、工具鋼の肉厚である。ブランキングとピアシングは同じ開口部で行われるため、外側の切削部と穴の間の工具鋼のリングには大きな周期的な衝撃が加わる。
- 最小肉厚規定:疲労亀裂を防ぐため、工具鋼の肉厚は、パンチとダイの開口部間の材料の厚さの1.5倍以上でなければならない。
- トン数と摩耗限界:厚さが4.0 mmを超える素材、または引張強度が450 MPaを超える合金の場合、壁が薄すぎる可能性があり、疲労によって摩耗する可能性があります。
- プログレッシブダイによる代替案:プログレッシブダイは、専用のブランキングステーションと専用のピアシングステーションを備え、頑丈なバックアップブロックを使用することで、この問題を解決します。
工具の公差と物理的な速度制限
複合金型は平面部品の同心度と平面度を向上させる一方、順送金型はピッチ精度に限界はあるものの、高速多曲げ成形を実現する。
| ツールアーキテクチャ | 平面度(mm) | 同心度(mm) | 最大板厚(mm) | 標準速度(SPM) | ピッチ誤差(mm) |
| 複合金型 | <0.02 | ±0.010 | ≤4.0 | 40~120 | ゼロ(一回打ち) |
| プログレッシブダイ | 0.05~0.10 | ±0.025 | ≤3.0 | 100~600以上 | ±0.015~±0.025 |
| トランスファーダイ | 0.05~0.15 | ±0.050 | ≤6.0 | 15~40歳 | ±0.030~±0.050 |
データソース:DIN 9870 プレス金型規格およびJS精密計測検証(2026)。
プログレッシブダイとトランスファーダイ:大量生産におけるピッチ公差の比較は?
プログレッシブダイスタンピングは、設計されたキャリアウェブに取り付けられた金属コイルの連続ストリップを、一連のワークステーションを通して押し進めます。この構成により、小型から中型の部品に対して、毎分100~600ストロークを超える超高速生産が可能になります。トランスファーダイツーリングは、機械式グリッパーを使用してブランク(カルーセル上)をはるかに遅いサイクルレートで送ります。プログレッシブダイは、パンチが挿入される前に、事前に穴が開けられたストリップ穴に挿入される精密なパイロットピンに依存しており、ピッチのばらつきを±0.015 mmまで補正します。
キャリアストリップ設計とウェブキャンバー制御
連続キャリアストリップは、プログレッシブダイスタンピングの基盤となるものです。これにより、部品がコイルにしっかりと固定され、プレス機が高速で連続的に送り込むことが可能になります。金型設計者は、以下の3つの標準キャリア構成から選択できます。
- シングルエッジキャリア:使用する材料は最も少ないが、幅広または深いセクションではキャンバーやねじれが生じやすい。
- 両面キャリア:複雑な成形のために、ストリップの両端をクランプします。
- センタースパインキャリア:中央のリボンに拡張ループがあり、これにより、パイロットが中心線から突き出すことなく、金属が内側に引き込まれることができる。
DIN 1544の精密ストリップ公差の下では、コイルの厚さの一貫性により、パイロットピンが壁面を削ることなく位置合わせを維持します。成形時に適切な逃げ切りがない状態で材料が内側に引っ張られると、不均一に伸びたキャリアリボンが膨張係数を引き起こす可能性があります。ストリップ長さ1,000 mmあたり0.5 mmを超えるストリップの湾曲は、材料がダイガイドに引っかかり、送り不良やパンチの破損を引き起こします。
高サイクルレートでのパイロットPIN登録
大量生産の小型部品をプログレッシブダイとトランスファーダイで200~600SPMの精度で正確に加工するには、以下の方法が有効です。
- パイロットクリアランス:ガイド弾丸パイロットは、0.008 mm ~ 0.012 mm の半径方向クリアランスを確保するためにガイド穴に取り付けられます。
- フィーダーロールの解放:フィーダーロールは、パイロットが底付きする10°~15°手前でストリップのクランプを解除し、弾丸ピンがストリップを正確な位置に引き込むことができるようにします。
- 動的慣性リスク:厚板鋼板で400 SPMを超えると、コイルの慣性によりパイロット穴の縁が裂け、ピッチのばらつきが±0.030 mmから±0.050 mmにずれることがあります。
アイドルステーションの配置とカムクリアランス
高速順送金型には、アイドルステーションと呼ばれる意図的な空きスペースが組み込まれています。
- 構造的な金型容積:空のステーションにより、作業ポケット間に十分な工具鋼が確保され、重負荷時の金型ブロックの破損を防ぎます。
- カムスライドクリアランス:アイドルステーションは、機械式カムスライドや、側面の穴を水平方向に貫通するためのウェッジユニットを収容するためのオープンスペースを提供します。
- センサーパッケージ:空いたスロットには、パンチが作動する前に、送りミスやスラグの引き抜きを感知する近接プローブ、光ファイバーセンサー、および機械式ピンが収容されます。
トランスファーダイは、各成形ステーションが独立したダイシューを使用するため、アイドルステーションを必要としません。横方向の形状がカムスライドの移動限界を超える場合、金属プレス加工とCNC加工を比較することで、プレス加工用金型が多軸フライス加工に対して依然として有効かどうかを判断できます。
深絞り加工や重量部品において、トランスファーダイスタンピングが不可欠な理由とは?
トランスファーダイスタンピングは、最初のブランキングステーションでメカニカルフィンガー、真空グリッパー、またはウォーキングビームを使用して個々のブランクを移動させることで、ブランキング工程をフィードコイルから完全に分離します。この構造により、剛性の高いキャリアウェブの制約が解消され、非常に深い絞り加工、多軸部品回転、および積極的な再打ち抜きが可能になります。これは、深いシェル(絞り深さ30mm以上)や、高い材料歩留まりが求められる大型自動車構造部品のプレス加工に不可欠な生産金型です。
機械式搬送グリッパーの運動学的動作プロファイル
トランスファーダイスタンピングでは、スクラップコイルで部品を引き出す代わりに、プレスラムに連動した自動グリッパーレールを使用します。
- クランプストローク(X軸):部品の端を内側に把持するために、フィンガーを機械的に50mmから150mm前進させます。
- リフトストローク(Z軸):ブランクを底部の絞り加工部から完全に持ち上げるまで、20mmから100mmの範囲で動作します。
- ピッチストローク(Y軸):部品を200mmから800mm以上の距離にわたって次のステーションまで前方にインデックスします。
- 解放動作:指でクランプを解除し、部品を金型ネストに配置し、元の位置に戻ります。
トランスファーバーは重量のある個々のプレス加工品を加速・減速させるため、機械的な慣性キャップによってプレス速度は15~40 SPMに制限されます。しかし、ブランクをコイルから分離することで、順送金型では不可能な操作、すなわち90°または180°の部品反転、逆カップ絞り加工、連続的な周辺トリミングが可能になります。
原材料のスクラップ効率とネスティング形状
材料の歩留まりの違いは、大型部品の金型選定において重要な要素となることが多い。
- 順送金型スクラップ:ストリップ材には、キャリアレール、パイロット穴のマージン、その他のステーション間の骨組みウェブが必要です。円形または不規則な形状の部品の場合、歩留まりは50%~70%です。
- トランスファーダイの効率:部品は、密に配置されたコイルレイアウト(ジグザグブランキング)からブランキングされるか、または事前にせん断されたブランクから切断されます。材料歩留まりは80%~92%に向上します。
年間数百トンもの合金鋼を扱う構造物製造プログラムにおいては、コイルスクラップを15~20%削減できれば、トランスファーダイや自動化レールに必要な初期投資を経済的に正当化する十分な根拠となる。
限界描画比とキャリアウェブの故障
深絞り加工では、研磨された絞り半径に沿って、板金が金型キャビティ内に引き込まれます。
- 内向きの金属の流れ:パンチが材料をキャビティ内に引き込むにつれて、外側のブランクの直径が減少します。
- キャリアウェブの破断:順送金型では、この収縮によってキャリアウェブが激しく引っ張られます。絞り深さが30mmを超えると、キャリアタブが薄く引き伸ばされ、ねじれて破断します。
- トランスファーソリューション:トランスファーダイは、ステーション1でワークピースを完全に切り離すことで、この不具合を回避します。専用の窒素ガスクッションシリンダーがエッジ全体に均一な圧力をかけることで、深いキャビティにも破断することなくガスを流し込むことができます。
シームレス筐体と溶接組立品を比較する際は、深絞りプレス加工と溶接加工に関する構造ガイドをご覧ください。
プログレッシブダイ、コンパウンドダイ、トランスファーダイ:あなたのプロジェクトに最適な金型はどれですか?
プレス金型の選定は、部品寸法、寸法公差、金属スクラップ率、総生産量と金型設備投資コストとのバランスを取る必要があります。精密な平面形状の部品の場合、複合金型を使用することでNRE(非反復エンジニアリング費用)を削減できます(3,000ドル~10,000ドル)。年間10万個以上生産される複雑な3Dプレス加工品の場合、プログレッシブ金型は単位コストが最も低くなりますが、金型設備投資コストは最も高くなります(15,000ドル~80,000ドル以上)。トランスファー金型は、深絞り加工や大型部品に最適で、ストローク速度の低下による原材料スクラップの削減効果を補うことができます。
プロセス間ツール評価
小型で多曲げ加工を施した3D部品を高生産量で製造する場合は、プログレッシブダイに切り替えてください。深さが30mmを超える部品、大型部品、または原材料のスクラップ削減を最優先事項とする場合は、トランスファーダイに切り替えてください。平面度と同心度が重要で、初期金型コストがそれほど重要でない平面2D部品の場合は、コンパウンドダイを使用してください。
| 工具の種類 | 最大描画深度 | 材料収量 | 工具製造非反復費用 | 主な故障モード |
| 複合金型 | 5.0 mm未満 | 65%~85% | 3,000ドル~10,000ドル | 材料の工具壁の欠け(4.0 mm以上) |
| プログレッシブダイ | <30 mm | 50%~70% | 15,000ドル~80,000ドル以上 | キャリアウェブの裂け目、ピッチドリフト |
| トランスファーダイ | 30mm超(~300mm) | 80%~92% | 4万ドル~15万ドル以上 | 急減速時の部品滑り |
| CNCソフトツーリング(カウンタープロセス) | プレスブレーキによって制限される | 70%~85% | 0ドル~2,500ドル | 熱影響部微細亀裂、単位コストが非現実的 |
データソース:精密金属成形協会(PMA 2025レポート)およびISO 9013熱切断基準データ。
工具選定ロードマップ:部品形状から量産まで
部品仕様の詳細を用いた工具選定プロセスは、以下の3つのステップから構成されます。
ステップ1:部品の平面度を確認する
- その部品は完全に平面で、垂直方向の成形は一切行われていないか?
- はいで、数量が15,000~50,000の場合: NREと穴の同心度を最小限に抑えるために、複合金型を選択してください。
- はいで、かつ数量が50,000個を超える場合は、高速プログレッシブブランキングダイを選択してください。
ステップ2:描画深度と方向を評価する
- その形状上、30mmを超える深さの描画が必要になるのか、それとも加工工程の合間に部品を反転させる必要があるのか?
- はいの場合:キャリアウェブの伸びや裂け目を取り除くための転写ダイを選択してください。
ステップ3:ボリューム償却を計算する
- 目標とする年間生産台数はどれくらいですか?
- 部品点数が5,000点未満の場合:レーザー切断とCNCプレスブレーキによるソフトツーリングを活用することで、重要な金型投資リスクを事前に排除できます。
- 5,000~50,000個の部品:モジュール式シングルステーションラインツーリングを選択してください。
- 5万個以上の部品(ストリップ幅最大350mm):部品あたりのコストを最小限に抑えるには、マルチステーションプログレッシブダイを選択してください。
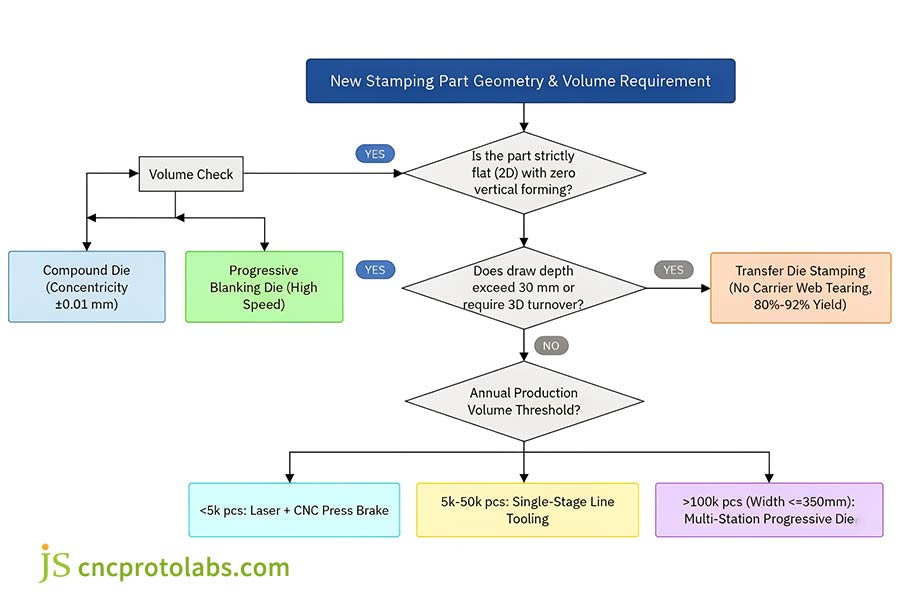
図3:形状の平面性、30mmの絞り深さ制限、および年間生産量償却閾値に基づいてプレス金型を選別する、段階的なエンジニアリング意思決定ロードマップ。
工具資本償却のダイナミクス
金型に関する決定は、初期非反復エンジニアリング費用と継続的な製造実行コストを考慮して行う必要がある。
- 部品数が5,000個未満の場合:金型製作は避けてください。価格設定にレーザー切断やブレーキ成形のコストを組み込むことができるため、回収不能な金型資本のリスクはありません。
- 15,000~50,000個の部品(平板):複合金型は初回生産で費用を償却します。プログレッシブ金型のような高額なNRE(非反復エンジニアリング費用)をかけずに、厳しい公差を維持できます。
- 5万点以上の部品(複雑な形状):プログレッシブダイを使用することで、総コストを最小限に抑えることができます。毎分300~600個のストロークで加工することで、機械および人件費を部品1個あたり数セントまで削減できます。
精密金属成形協会(PMA 2025ベンチマークレポート)による実証的な現場調査によると、高速プレス加工用鋼材の工具摩耗率を調べた結果、パイロットアライメントが維持され、パンチクリアランスが適切であれば、通常の条件下では、標準的なAISI D2インサートは再研磨が必要になるまでに50万回以上のストロークに耐えることができる。
大型構造プレス加工において、トランスファーネスティングによってコイルスクラップを15~20%削減することで、金型投資を相殺できます。これらの材料利用率指標は、当社の板金プレス加工ガイドで定義されているコイル供給量およびトン数仕様と一致しています。
重要合金向けプレス金型の選定:EMIシールドとAHSSに適した金型はどれか?
合金の選択と板厚によって、金型の種類に厳しい機械的制約が生じます。0.1~0.3mm厚のステンレス鋼製EMIシールド板の場合、微細なバリやストリップの変形を防ぐために複合金型が必要ですが、高速順送金型では薄板ウェブの詰まりを防ぐためにフローティングストリッパープレートが必要となります。自動車用AHSS構造部品(600MPa超)の場合、トランスファー金型は、脆弱な連続リボンを破壊することで激しいスプリングバックやストリップの破断を防ぎ、その後、独立した高荷重窒素ガススプリングステーションを解放します。
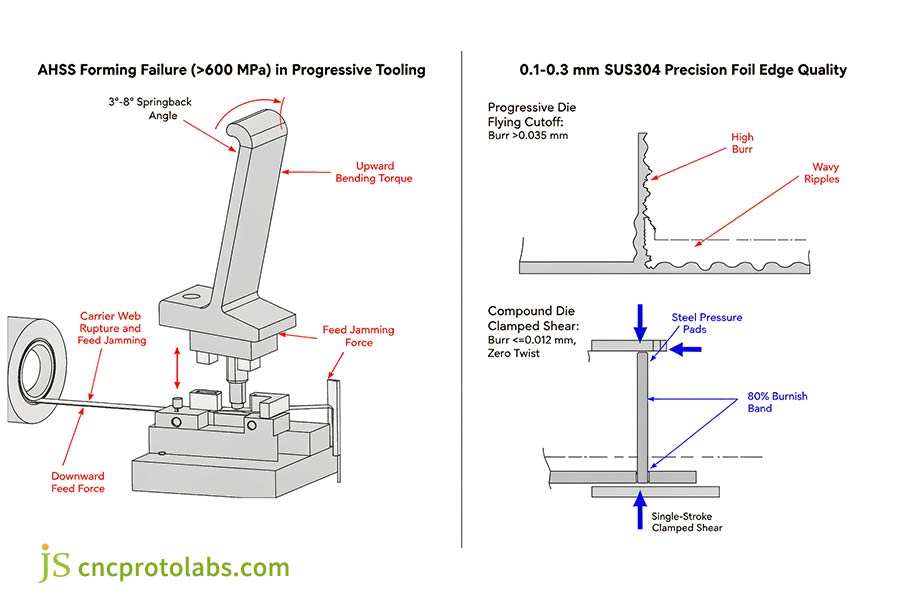
図4:極度の応力下での材料の破壊モード:AHSSスプリングバックによるプログレッシブキャリアウェブの引き裂きと、0.012 mm以下の薄い箔バリを制御する全面複合クランプとの比較。
課題1:薄型EMIシールド(0.1~0.3mm SUS301/304)
電子機器用の精密シールド筐体には、薄い金属、密に配置された穿孔パターン、バリの高さ(≤0.015 mm)、および非常に低い平面度公差(≤0.03 mm)が求められます。
- プログレッシブダイの問題:
極薄のステンレス鋼ストリップは、毎分300ストローク以上の高速ダイスで押し出される際に、座屈またはフレアが発生します。キャリアタブはプレス振動によってねじれ、穴の位置がずれます。最終パーティングパンチが薄いタブに押し付けられることで損傷を受け、0.030mmを超えるバリが発生し、回路基板上で短絡が発生する可能性が高まります。
- 複合金型ソリューション:
複合ダイは、硬化鋼製の加圧パッドで薄いシートを圧縮した状態で保持し、内部の接地穴と外周を同時に切断・せん断して、0.012 mm以下のバリとストリップのねじれをゼロに仕上げます。
EMIシールドプレートの成形において、複合金型と順送金型を比較検討する際、JS Precisionのエンジニアリングチームは、工具鋼を切削する前に、カスタム金属プレス加工サービスを利用して、ストリップのレイアウトを検証し、パンチのクリアランスを確認します。
課題2:高強度自動車用鋼(AHSS >600 MPa)
ブラケット、シートフレームレール、クロスメンバーなどの自動車構造部品には、ASTM A1008 / A1079自動車試験規格に準拠したDP600、DP800、DP980などの二相鋼の使用が徐々に求められています。これらの鋼種は優れた強度対重量比を提供しますが、プレス加工において深刻な課題が生じます。
- 激しいスプリングバック:高い降伏強度により、成形されたフランジが金型から解放された際に3°~8°開いてしまう。
- プログレッシブダイにおけるストリップバックの不具合:プログレッシブダイでストリップバックが発生すると、成形されたタブが永久キャリアストリップに強く押し付けられます。これによりキャリアが変形し、リフターに引っかかり、最終的には真っ二つに引き裂かれてプレスラインが停止します。
- トランスファーダイソリューション:トランスファーダイはステーション1でブランクを完全に切り離すため、ストリップの破損を防ぎます。各ステーションを機械的に分離することで、工具メーカーは大型の窒素ガスボンベ(50kN~200kN)と、タブを4°~6°曲げて最終寸法を固定する専用の再打撃ステーションを工具に取り付けることができます。
高強度鋼製の自動車構造部品の成形において、トランスファーダイとプログレッシブダイのどちらを選択するかという場合、トランスファーダイは高強度鋼のトン数と機械的分離性を活かし、キャリアストリップを破損させることなく極端なスプリングバックを制御できます。
よくある質問
大量生産に最適な金型はどれですか?
大量生産に適した金型を選ぶ際、プログレッシブダイスタンピングは、100~600 SPM以上の速度で50,000個以上の生産量に適しています。深絞り加工部品の場合、トランスファーダイスタンピングは、15~40 SPMという低速ながら、80~92%の材料歩留まりを実現し、在庫コストを削減します。
複合加工と順送金型加工の主なコスト差は何ですか?
複合金型と順送金型を比較すると、複合金型プレス加工は切削工程がすべて1つのステーションで行われるため、初期投資となる金型費用が大幅に少なくて済みます(3,000ドル~10,000ドル)。一方、順送金型は複数の複雑なステーションが必要となるため、15,000ドルから80,000ドル以上の費用がかかります。順送金型金型は、数十万個もの部品を生産して金型費用を償却できるような、非常に大量生産の場合にのみ経済的です。
大量生産の小型部品製造において、プログレッシブダイとトランスファーダイのどちらが優れているか?
プログレッシブダイとトランスファーダイを比較すると、100mm以下の小型部品を大量生産する場合、プログレッシブダイの方がほぼ常に優れています。連続キャリアウェブにより、小型部品を毎分200~600ストロークで確実に搬送できます。トランスファーグリッパーでは、小型部品を落下させずにこれほど高速で搬送することはできないため、トランスファーダイは、部品に複雑な深絞り加工や回転加工が必要な場合にのみ実用的です。
3種類のプレス金型における材料不良率を比較するとどうなりますか?
プレス金型の選定において、材料歩留まりはプレス金型の種類によって異なります。
- トランスファーダイ:事前にせん断加工されたブランク材を使用した場合、80%~92%の歩留まり。
- 複合金型:部品間隔に応じて65%~85%の歩留まり。
- プログレッシブダイ:連続キャリアとスケルトンスクラップのため、歩留まりは50%~70%。
複合プレス加工と順送プレス加工では、公差や部品の平面度はどのように異なるのでしょうか?
複合ダイスタンピングでは、 1回のストロークで平面度0.02mm未満、同心度±0.01mmを維持できます。一方、プログレッシブダイスタンピングでは、複数の送り・曲げステーションにわたって±0.015mm~±0.025mmのピッチ変動とわずかなねじれが生じます。
順送金型は深絞り加工に対応できますか?
プログレッシブダイ、コンパウンドダイ、トランスファーダイの各セットアップにおいて、プログレッシブダイは浅い絞り加工(30mm未満)しかできません。30mmを超える深さではキャリアリボンが伸びて破れてしまうため、平面トランスファーダイやコンパウンドダイではなく、トランスファーダイを使用する必要があります。
順送金型を用いてAHSS構造部品をプレス加工する際の主な故障モードは何ですか?
高強度鋼製自動車構造部品の成形において、トランスファーダイとプログレッシブダイを比較すると、プログレッシブダイは600MPaを超える鋼材の場合、キャリアウェブの破断、パイロット穴の破損、およびストリップの固着によって破損する。一方、トランスファーダイは独立した窒素ガス再点火ステーションを使用することで、ストリップの破損を解消する。
薄型金属シールド部品のツーリングアーキテクチャはどのように選択すべきでしょうか?
EMIシールドプレートの加工において、複合金型と順送金型を比較すると、0.1~0.3mm厚のステンレス鋼ストリップは順送時に波打ち、0.030mmを超えるバリが発生します。複合金型は材料を平らに固定し、穴とエッジを同時にせん断することで、ねじれのない0.012mm以下のバリに抑えます。
まとめ
プログレッシブダイ、コンパウンドダイ、トランスファーダイの中から選択することで、初期投資となる金型費用、部品成形深さ、材料のスクラップ率のバランスが取れます。
- 複合金型プレス加工: 1回のストロークで、高い同心度(±0.01 mm)と平面度が要求される平らな2次元ブランク材。
- プログレッシブダイスタンピング:キャリアストリップ上で連続的に動作する、大量生産(50,000個以上)の多曲げ3D部品。
- トランスファーダイスタンピング:深絞り加工されたシェル(30 mm以上)や、成形応力によってキャリアリボンが破断する大きなフットプリント。
製造設計(DFM)の初期段階でプレス金型の選定を確定することで、単価が固定され、組立後の金型変更が不要になります。ストリップレイアウトの検証、プレストン数の計算、工具鋼の切削前の材料利用率の評価を行うには、CADモデルをJS Precisionにご提出いただき、カスタムプレス金型の見積もりをご依頼ください。

リソース

