 Italiano




La stampatura personalizzata dei metalli comporta un investimento iniziale in attrezzature che va dai 15.000 ai 65.000 dollari e oltre, e un costo unitario ricorrente da 0,05 a 4,50 dollari. Mentre per volumi inferiori a 1.000 pezzi per ciclo di produzione la lavorazione CNC e il taglio laser offrono costi notevolmente inferiori grazie all'ammortamento fisso degli stampi, per cicli di produzione superiori a 10.000 pezzi la stampatura progressiva ad alta velocità riduce i costi unitari a meno di 1 dollaro ed è in genere più conveniente di tutti gli altri processi. I fattori che incidono maggiormente sui costi del progetto includono la scelta della lega, la forma, i vincoli di tolleranza e il volume totale annuo. La sezione "Cosa succede dopo" riassume e illustra il metodo, delineando l'intervallo effettivo delle richieste di offerta (RFQ), i punti di ammortamento degli strumenti e le leve di riduzione dei costi per la pianificazione del budget.
Struttura dei costi per la stampatura personalizzata dei metalli, suddivisa per fasce di volume.
Concetto chiave: Il costo finale della stampatura dei metalli dipende dal tasso di ammortamento degli utensili. I lotti di stampaggio dei metalli superiori a 10.000 pezzi sono dal 70% al 90% più economici rispetto ai metodi di prototipazione CNC/laser.
| Livello di volume | Strategia di stampi e attrezzature | Costo dello stampo (USD) | Prezzo del ricambio (USD) | Costo di sbarco/pz | Applicazione e consulenza ottimali |
| Basso (100 pezzi) | Ibrido Stage Die / Laser | Da 1.500 a 4.500 dollari | Da 1,80 a 6,50 dollari | $16,80 – $51,50 | Test funzionali, utilizzare CNC/laser se non ripetibili |
| Medio (1.000 pezzi) | Composto / Matrice di trasferimento | $4.000 – $12.000 | Da $0,45 a $2,20 | $4,45 – $14,20 | Fase di pre-serie e validazione del progetto |
| Elevato (oltre 10.000 pezzi) | Dado progressivo | Da 15.000 a oltre 65.000 dollari | $0,05 – $0,85 | Da 1,55 a 7,35 dollari | Produzione di massa, costo unitario più basso |
Nota: dati di riferimento mediani industriali del 2026, esclusi placcatura superficiale secondaria e trasporto.
Quanto costa la stampatura personalizzata dei metalli e quali sono i fattori che ne influenzano il prezzo?
Il preventivo per la stampatura di metalli su misura comprende quattro componenti principali: attrezzatura (sempre con capitalizzazione), materiale grezzo in bobina, ciclo di stampaggio e lavorazioni secondarie. La percentuale del materiale grezzo sarà stimata tra il 50% e il 65% del costo unitario ricorrente, escludendo le finiture secondarie (placcatura e anodizzazione possono essere predominanti per i pezzi di basso valore). Il costo totale della lavorazione può essere logicamente determinato in base al tonnellaggio della pressa e alle lavorazioni secondarie di placcatura.
I quattro pilastri delle quotazioni di stampa
- Attrezzature e ingegneria (NRE): Costo una tantum per la progettazione dello stampo, la lavorazione CNC, il taglio a elettroerosione a filo, la lucidatura e il collaudo dello stampo.
- Materiale grezzo in bobina: Peso netto del metallo di ciascun pezzo grezzo con scarti della striscia di supporto.
- Funzionamento della pressa e impostazione della macchina: Costo della capacità di pressatura (da pressa meccanica da 45 tonnellate a pressa ad alta velocità da 300 tonnellate), manodopera e calibrazione dell'alimentazione.
- Processi secondari e finitura: Sbavatura, galvanizzazione, passivazione, trattamento termico e confezionamento per l'esportazione.
Formula del costo unitario tecnico
Prezzo unitario = (Peso del materiale × Prezzo unitario del materiale / Efficienza di utilizzo degli scarti) + (Tariffa oraria della pressa / Colpi al minuto × 60) + Post-elaborazione secondaria
Questo parametro di riferimento aiuta a isolare il costo dei materiali da quello dell'ammortamento degli utensili durante l'analisi delle stime di dettaglio dei servizi di stampaggio di precisione dei metalli.
Esempio di calcolo svolto: distanziatore piatto SPCC da 1,5 mm
Applicando questa equazione a un tipico distanziatore in acciaio SPCC:
- Componente del materiale: Il peso netto del componente è di 12 g. Considerando un'efficienza di nesting della striscia pari all'84%, il consumo lordo di bobina sarà di circa 14,3 g per componente. Con un costo del materiale SPCC di 0,90 $/kg, il costo del materiale risulta essere di 0,013 $/pz.
- Stampa: Lavorando su una pressa da 80 tonnellate a 200 SPM con un costo orario di 60 dollari, il costo per ora di lavorazione sarà di 0,005 dollari/pezzo.
- Ulteriori finiture superficiali: Il costo della zincatura elettrolitica blu del barile sarà di $ 0,050/pezzo.
- Il costo ricorrente totale del pezzo ammonta a $0,068.
Con una quantità di produzione di 50.000 pezzi, l'ammortamento per lo stampo progressivo da 2.200 dollari sarebbe di 0,044 dollari/pezzo, producendo un costo di sbarco di 0,11 dollari/pezzo. Con una quantità di produzione di 10.000 pezzi, l'ammortamento per lo stesso stampo sarebbe di 0,22 dollari/pezzo, ottenendo il costo di sbarco di 0,29 dollari/pezzo mostrato nella matrice "Ripartizione dei preventivi reali per livello di volume" qui sotto.
Come vengono calcolati i costi di attrezzaggio e allestimento per gli stampi personalizzati?
Il costo degli stampi e dell'allestimento è determinato dalla complessità dello stampo, dalla qualità dell'acciaio utilizzato e dal numero di stazioni operative. Uno stampo a stazione singola costa dai 2.500 ai 6.000 dollari, mentre uno stampo progressivo ad alta velocità costa dai 15.000 ai 65.000 dollari e oltre. Il costo di allestimento della pressa si aggira solitamente tra i 150 e i 600 dollari a ciclo, comprensivo di allestimento dello stampo e validazione dimensionale del primo pezzo.
Architettura degli utensili e gradi di acciaio per utensili
- Attrezzatura monostadio (da 2.500 a 6.000 dollari): Esegue un singolo processo per ogni passata (foratura o tranciatura). Consigliato per pezzi grezzi piani con tiratura inferiore a 2.000 unità.
- Utensili compositi (da 4.000 a 12.000 dollari): Esegue la tranciatura e la foratura interna in un'unica corsa di pressatura, mantenendo la concentricità entro ±0,03 mm.
- Attrezzature progressive (da 15.000 a 65.000 dollari e oltre): Trasporta materiale in bobina continuo attraverso 6-18 stazioni sequenziali, operando a una velocità compresa tra 100 e 500 corse al minuto.
Sia l'acciaio per utensili Cr12MoV che l'AISI D2 garantiscono una durata compresa tra 300.000 e 500.000 corse. Per raggiungere velocità superiori a 1.000.000 di corse, è necessario utilizzare inserti in carburo di tungsteno, il cui costo è superiore del 25-40%.
Costi di configurazione del lotto e calibrazione della macchina
Ogni ciclo di produzione comporta costi di setup ricorrenti: bullonatura degli stampi superiore e inferiore, allineamento dei perni di guida, altezze di chiusura, controllo del campione del primo articolo su CMM. La calibrazione degli utensili viene sempre effettuata entro le tolleranze specificate da Norme di qualità di produzione ISO 9001:2015.
In che modo il costo dei materiali incide sul prezzo finale della personalizzazione tramite stampaggio metallico?
Il costo delle materie prime rappresenta direttamente dal 50% al 65% del prezzo ricorrente della stampatura metallica personalizzata. L'acciaio al carbonio di base (SPCC/A36) è lo standard di costo dei materiali di livello più basso, mentre l'alluminio 5052 avrà un costo delle materie prime pari a 2-2,5 volte e l'acciaio inossidabile 304 a 3,2-4 volte. I tassi di scarto durante il nesting del nastro determinano la competitività dei costi di produzione finali.
Indice di riferimento per la lavorazione della lamiera in applicazioni commerciali
- Acciaio al carbonio (SPCC, laminato a freddo, A36): Parametro di riferimento standard (1,0x indice dei prezzi). Molto duttile e facile da modellare, il che riduce l'usura dello stampo.
- Leghe di alluminio (5052-H32, 6061-T6): Il suo costo è da 2,0 a 2,5 volte superiore a quello dell'acciaio dolce. Presenta un notevole ritorno elastico che richiede speciali stazioni di piegatura.
- Acciaio inossidabile austenitico (304, 316): Costa da 3,2 a 4 volte di più al kg rispetto all'acciaio dolce. L'elevato incrudimento richiede punzoni rivestiti in TiCN.
- Bronzo al rame e al fosforo (C110, C5191): Costo dell'acciaio standard: da 4,5 a 6 volte superiore. Utilizzato esclusivamente per contatti conduttivi e schermature.
Ottimizzazione del nesting delle strisce DFM e riduzione degli scarti
L'intercalazione delle parti sulla striscia e la riduzione dei margini del nastro da 3,0 mm a 1,5 mm aumenta l'efficienza del materiale dal 68% all'84%, risparmiando il 15% sul costo unitario ricorrente del materiale. Questo fattore è essenziale in confronto tra stampaggio dei metalli e lavorazione della lamiera.
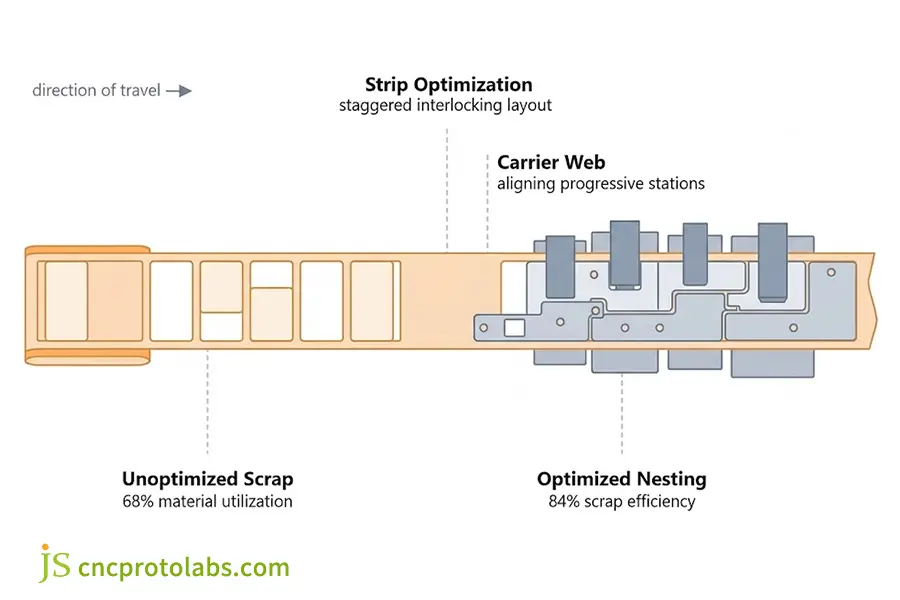
Figura 1: Ottimizzazione del nesting delle strisce: la disposizione sfalsata dei pezzi grezzi riduce gli scarti di materiale e abbassa i costi di stampaggio personalizzato dei metalli, aumentando l'efficienza all'84%.
Come varia il costo unitario della stampatura dei metalli in base al volume di produzione?
Il costo unitario per pezzo, a volumi elevati, crolla man mano che i principali costi di allestimento e di stampaggio vengono ripartiti su quantità crescenti. Per una staffa di precisione in acciaio inossidabile, il prezzo unitario effettivo è di 22,50 dollari per 100 pezzi, ma scende a soli 3,80 dollari per 1.000 pezzi e ulteriormente a 0,38 dollari per 10.000 pezzi. Le curve di ammortamento stabiliscono in modo definitivo dove la stampatura raggiunge la supremazia in termini di volumi.
Matrice dei preventivi reali: analisi di geometria, attrezzature e volumi.
Preventivi reali per la personalizzazione con stampaggio su metallo, suddivisi per livello di volume
Concetto chiave: Nella maggior parte delle produzioni a basso volume si ricorre alla progettazione preliminare degli stampi, ma i costi dei pezzi crollano al di sopra di circa 3.000 unità, mentre gli stampi progressivi rappresentano l'opzione migliore per quantitativi superiori a 10.000 pezzi.
| Tipo di parte e materiale | Volume batch | Costo degli stampi | Prezzo unitario (corsa) | Costo unitario ammortizzato |
| Distanziatore piatto (acciaio SPCC, 1,5 mm) | 100 pezzi | $2.200 | $0,85 | $22,85 |
| Distanziatore piatto (acciaio SPCC, 1,5 mm) | 1.000 pezzi | $2.200 | $0,22 | $2,42 |
| Distanziatore piatto (acciaio SPCC, 1,5 mm) | 10.000 pezzi | $2.200 | $0,07 | $0,29 |
| Staffa sagomata (Al 5052, 1,2 mm, piega semplice) | 100 pezzi | $8.500 | $3,20 | $88,20 |
| Staffa sagomata (Al 5052, 1,2 mm, piega semplice) | 1.000 pezzi | $8.500 | $1,45 | $9,95 |
| Staffa sagomata (Al 5052, 1,2 mm, piega semplice) | 10.000 pezzi | $8.500 | $0,48 | $1,33 |
| Terminale di precisione (bronzo, 0,4 mm) | 100 pezzi | $18.000 | $4,50 | $184,50 |
| Terminale di precisione (bronzo, 0,4 mm) | 1.000 pezzi | $18.000 | $0,80 | $18,80 |
| Terminale di precisione (bronzo, 0,4 mm) | 10.000 pezzi | $18.000 | $0,09 | $1,89 |
Nota: l'ammortamento a quote costanti degli utensili si basa sui parametri di riferimento del produttore a contratto del 2026, esclude la galvanizzazione e il trasporto.
Stampaggio vs. processi alternativi: punto di pareggio economico
Il confronto dei prezzi unitari con percorsi di produzione alternativi richiede equilibrio: esplora il nostro Confronto dei costi tra lavorazione CNC e stampaggio progressivo per vincoli di processo. L'investimento di capitale per la produzione inferiore a 1000 pezzi viene eliminato quando si utilizza la lavorazione CNC o il taglio laser. Considerare la ripartizione dei costi di volume in basso volume rispetto a economia della stampatura ad alto volume.
Quando la timbratura NON è la soluzione più economica
La stampatura è economicamente vantaggiosa solo dopo aver superato il punto di pareggio degli stampi. Quando il volume di produzione è inferiore a 1.000 pezzi, l'utilizzo di macchine a controllo numerico (CNC) o di taglio e piegatura laser evita i costi iniziali di uno stampo (da 2.500 a 65.000 dollari) ed è generalmente meno costoso. L'utilizzo di uno stampo monostadio o ibrido laser può rappresentare una soluzione intermedia pratica prima di investire in uno stampo progressivo dedicato.
- Evitate gli utensili progressivi se: Le tue esigenze annuali di componenti non sono note, le modifiche al progetto non sono ancora definitive oppure la quantità del tuo lotto è inferiore a 3.000 componenti. Richiedi preventivi per fresatura CNC o taglio laser di lamiere.
- Accetta la timbratura se: Sei certo di avere esigenze annuali costanti superiori a 10.000 pezzi, di necessitare di una precisa ripetibilità dimensionale tra i lotti o di aver bisogno di stampaggio progressivo continuo con alimentazione a bobina.
Prossimi passaggi della procedura di approvvigionamento: Con oltre 10.000 pezzi, la stampatura progressiva riduce il costo dei componenti di oltre il 70% rispetto ad altri processi non basati su stampi. State pianificando una prossima produzione in serie? Carica il tuo disegno Per una revisione DFM diretta e un preventivo per gli utensili entro 24 ore.
In che modo i costi nascosti e le finiture secondarie incidono sui preventivi per la stampatura dei metalli?
I costi nascosti nella stampatura dei metalli derivano da finiture secondarie, controlli dimensionali, requisiti speciali di imballaggio per l'esportazione e spedizioni oltremare. I costi aggiuntivi dovuti a operazioni di finitura secondaria come l'elettrozincatura (da 0,05 a 0,15 dollari/pezzo), la sbavatura e la documentazione PPAP Livello 3 (da 300 a 1.000 dollari) potrebbero comportare un aumento del prezzo del preventivo del 20%-45%.
Processi secondari e finitura superficiale
- Sbavatura: Il costo del metodo di burattatura vibratoria o di sbavatura termica per rimuovere le bave di taglio (5%-10% dello spessore della lamiera) è di $0,02-$0,08 per pezzo.
- Zincatura: Il costo del rivestimento di passivazione al cromato blu/giallo è di $0,04-$0,12 per pezzo.
- Nichel chimico: Il costo della nichelatura chimica resistente alla corrosione e all'usura è compreso tra $0,15 e $0,45 per pezzo.
- Anodizzazione di tipo II (alluminio): Il costo per componente varia da 0,20 a 0,65 dollari.
- Verniciatura a polvere: Il costo della verniciatura a polvere elettrostatica è compreso tra $0,35 e $1,20 al pezzo.
Verifica della qualità e logistica per l'esportazione
Tutti gli ordini standard sono accompagnati da Certificati di Conformità (CoC). I progetti per il settore automobilistico e medicale che richiedono la documentazione FAI, Gage R&R e PPAP Livello 3 comporteranno un costo una tantum per un pacchetto di ingegneria della qualità che varia da $400 a $1.200. L'imballaggio protettivo (sacchetti anticorrosione VCI, essiccanti, pallet fumigati) avrà un costo di $0,02-$0,06 per pezzo. Il trasporto marittimo e le spese doganali avranno un costo di $0,05-$0,25 per pezzo a seconda della densità del componente. Consulta tutte le specifiche nella nostra guida sulle opzioni e i costi di finitura delle superfici metalliche.
Qual è il flusso di lavoro di JS Precision per i preventivi di costo per la stampatura personalizzata dei metalli?
Il metodo adottato da JS Precision consiste in un processo di stampaggio in quattro fasi: revisione ingegneristica DFM CAD entro 24 ore, fabbricazione rapida di stampi di precisione in 15-25 giorni, FAI con report CMM completi e cicli di produzione multi-tonnellaggio. Questo processo trasparente garantisce una manutenzione continua degli utensili e zero costi aggiuntivi imprevisti per la progettazione NRE durante l'intero ciclo di vita della produzione.
Nel nostro stabilimento di Dongguan disponiamo di oltre 100 macchine utensili di precisione, tutte con presse di capacità da 45 a 300 tonnellate.
La pipeline di ingegneria in quattro fasi
- Fase 1: Audit di fattibilità DFM (entro 24 ore): Gli ingegneri addetti agli utensili esaminano i file 3D e i disegni 2D, progettano il raggio di curvatura, verificano gli spazi liberi dei fori, finalizzano il layout della striscia e forniscono un preventivo dettagliato.
- Fase 2: Costruzione dello stampo e campionamento T1 (da 15 a 25 giorni lavorativi): I blocchi portautensili vengono sottoposti a fresatura CNC e elettroerosione a filo Sodick fino a una tolleranza di ±0,005 mm prima di colpire i campioni iniziali T1.
- Fase 3: Ispezione del primo articolo e approvazione della qualità: L'ispezione viene eseguita sui campioni utilizzando macchine CMM automatizzate, proiettori ottici e MTR.
- Fase 4: Marcatura seriale e manutenzione dello stampo per tutta la sua durata: Inizia la stampatura automatizzata. JS Precision si occupa della manutenzione, dell'affilatura e dell'assistenza degli utensili senza costi aggiuntivi durante l'intera produzione in serie.
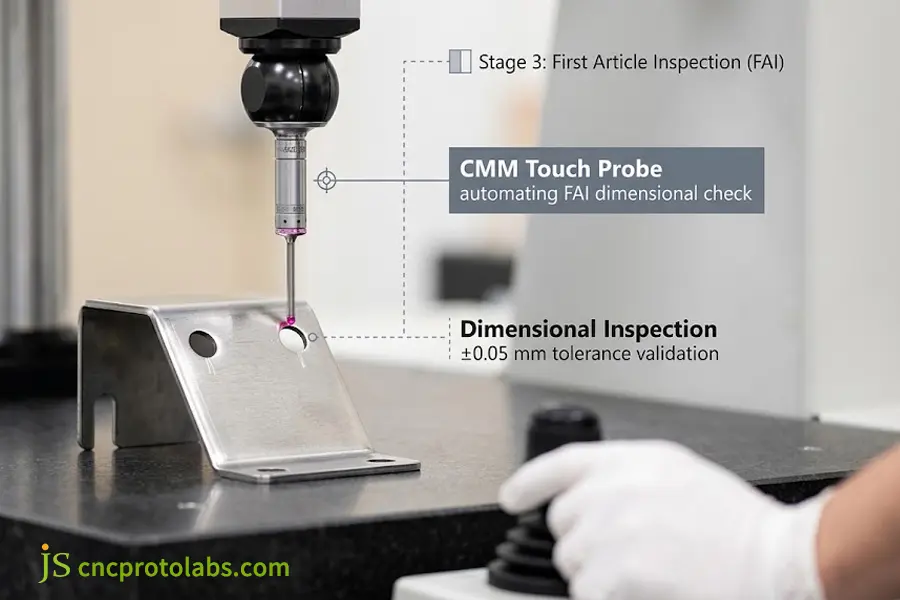
Figura 2: Sonda CMM automatizzata che verifica le dimensioni e le tolleranze dei fori stampati entro ±0,05 mm durante l'ispezione del primo articolo.
Misure di sicurezza per gli acquisti: basso quantitativo minimo d'ordine e protezione della proprietà intellettuale.
Noi forniamo produzione del prototipo a 100 unità utilizzando attrezzature modulari, modifiche degli stampi in 10 giorni e contratti NDA. Per un feedback diretto sulla progettazione, richiedere una revisione DFM ingegneristica.
Supporto per lo studio di fattibilità tecnica: Avete un progetto pronto per la produzione? Parlate direttamente con un ingegnere per analizzare il layout delle strisce e ridurre le spese iniziali per gli stampi.
In che modo l'ingegneria DFM è stata applicata per ridurre i costi della stampatura personalizzata dei metalli?
Grazie a JS Precision, l'azienda specializzata in automazione industriale è riuscita a trasformare con successo il design del telaio di montaggio robotizzato, passando dalla fresatura CNC multiasse alla stampatura progressiva. L'ottimizzazione ingegneristica DFM non solo ha risolto costosi problemi di attrezzaggio, ma ha anche eliminato i principali colli di bottiglia della produttività.
Panoramica del progetto: Trasformazione del telaio robotico in un sistema di stampaggio
- Collo di bottiglia del cliente: Produzione di un telaio di posizionamento robotico automatico, realizzato in 1,5 mm acciaio inossidabile 304, era limitato dalla lavorazione CNC con un costo unitario insostenibilmente alto di 14,20 dollari per pezzo e un basso volume mensile di 1.500 pezzi.
- Il collo di bottiglia ingegneristico: La trasformazione del processo di stampaggio è stata limitata dai preventivi nazionali superiori a 34.000 dollari per gli stampi progressivi a causa delle micro-flange e delle tolleranze eccessive di ±0,02 mm.
Soluzioni ingegneristiche e ottimizzazione DFM degli stampi
Con l'uso di Tecniche DFM, le tolleranze per i fori di montaggio senza necessità di tolleranze strette sono state aumentate a ±0,08 mm, il raggio di curvatura è stato impostato a 1,5 volte lo spessore del materiale (R2,25 mm) e tre staffe sono state unite in una sola staffa su una matrice progressiva a 8 stazioni.
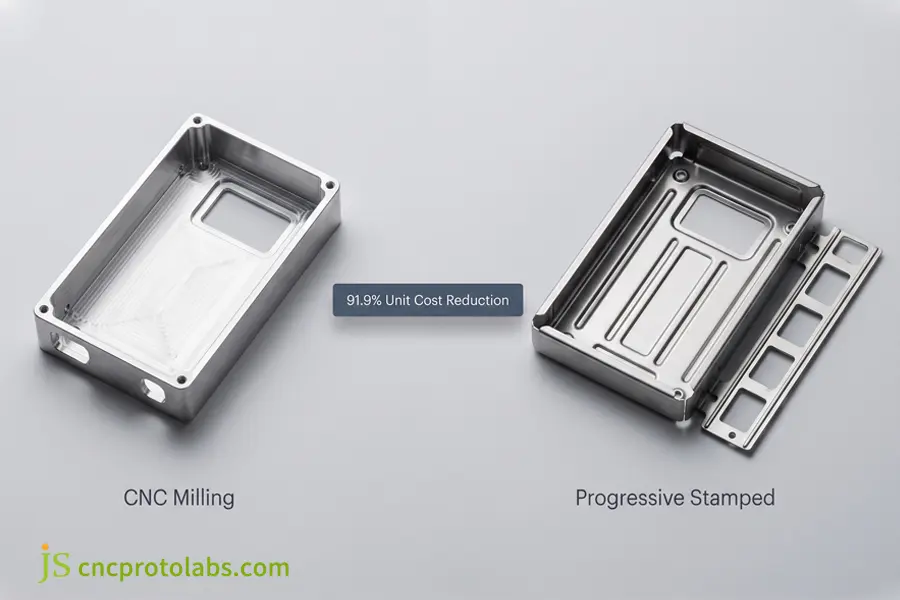
Figura 3: La conversione del telaio fresato a CNC in stampaggio progressivo ha ridotto i costi di attrezzaggio del 51,5% e il prezzo unitario del pezzo del 91,9%.
Confronto del ROI tra lavorazione CNC e stampaggio progressivo ottimizzato
Concetto chiave: Il consolidamento degli stampi DFM ha permesso di risparmiare il 51,5% sui costi iniziali di attrezzaggio, riducendo il costo unitario del pezzo.
| Metrica del progetto | Fresatura CNC originale | JS Precision Stamping | Impatto quantificato |
| Progettazione preliminare degli utensili (NRE) | $0 | $16.500 (contro un'offerta di $34.000) | Risparmio del 51,5% sui costi degli utensili |
| Prezzo unitario del componente | $14,20 / pezzo | $1,15 / pezzo | Riduzione ricorrente del 91,9% |
| Rimborso degli utensili | N / A | 2.500 unità | Ritorno sull'investimento completo già nella fase iniziale. |
| Bilancio annuale del programma | 639.000 dollari (per 45.000 pezzi) | $68.250 (attrezzature incluse) | Risparmio netto di oltre 570.000 dollari |
| Capacità mensile | 1.500 pezzi (con cappuccio) | Oltre 45.000 pezzi | Aumento della produttività di 30 volte |
Per l'integrazione a livello di sistema tra i programmi hardware, fare riferimento al nostro guida completa alla stampatura della lamiera.
FAQ
Quanto costa la stampatura personalizzata di metalli per piccoli quantitativi?
Una produzione inferiore a 1.000 unità potrebbe comportare un costo di attrezzaggio compreso tra 2.500 e 8.000 dollari e un costo unitario tra 1,50 e 5,50 dollari. Un maggiore ammortamento degli stampi, dovuto agli elevati costi fissi, potrebbe aumentare i costi dei componenti. Gli stampi a stadio singolo e laser potrebbero risultare più economici rispetto agli stampi progressivi.
Quanto costa uno stampo per la tranciatura dei metalli e chi ne è il proprietario?
Il costo degli stampi può variare da 2.500 dollari per gli stampi per tranciatura a oltre 65.000 dollari per gli stampi progressivi. Presso JS Precision, gli stampi dei clienti appartengono a loro al 100%. JS Precision affila, revisiona e custodisce gli stampi gratuitamente.
Quanto costa la stampatura dei metalli per singolo pezzo in grandi volumi?
Per quantitativi superiori a 10.000 pezzi, i prezzi scendono a 0,02-0,60 dollari per componenti standard in acciaio, ottone o alluminio. Le presse che operano a una velocità compresa tra 100 e 500 colpi al minuto riducono al minimo i costi diretti della manodopera, con il peso della bobina come elemento di costo predominante.
La stampatura dei metalli è più economica della lavorazione CNC per 1.000 unità?
I prodotti semplici e piatti hanno costi simili a partire da circa 1.000 unità, mentre i prodotti complessi sono più adatti alla lavorazione CNC fino a 2.500 unità. La lavorazione CNC non comporta costi di attrezzaggio, compensando così gli elevati costi orari delle macchine.
Quali sono i tempi di produzione standard e gli ordini urgenti possono essere evasi con procedura accelerata?
La realizzazione degli stampi e l'invio dei campioni FAI richiedono dai 15 ai 25 giorni lavorativi. La produzione in serie richiede dai 7 ai 12 giorni lavorativi successivi all'approvazione. Gli ordini urgenti possono essere evasi in 10-14 giorni per la realizzazione dello stampo.
Qual è il quantitativo minimo d'ordine (MOQ) di JS Precision e stipulate accordi di non divulgazione?
JS Precision non ha un ordine minimo rigido; i lotti di prototipi partono da 100 unità grazie a una struttura modulare. Firmiamo accordi di riservatezza bilaterali prima di esaminare i file CAD per proteggere la proprietà intellettuale del cliente.
Quali garanzie e tutele correttive sono previste se i componenti non superano i controlli di qualità?
Tutte le spedizioni sono accompagnate da report FAI completi, report di ispezione CMM e MTR. In caso di tolleranze fuori scala sui disegni 2D, i pezzi vengono ulteriormente analizzati da JS Precision per individuarne la causa principale, gli utensili vengono ricalibrati e la rigenerazione del lotto viene completata entro 5 giorni a nostre spese.
Riepilogo
Il calcolo dei costi di stampaggio di metalli su misura richiede un bilanciamento tra le spese iniziali di fabbricazione dello stampo e l'ammortamento dovuto ai volumi di produzione. Sebbene la realizzazione iniziale degli utensili richieda un investimento iniziale, le elevate velocità di pressatura e la disposizione ottimizzata delle strisce di materiale riducono al minimo i costi ricorrenti per singolo pezzo una volta che la produzione raggiunge livelli elevati. Una collaborazione precoce in ambito DFM (Design for Manufacturing) elimina le stazioni non necessarie e le tolleranze eccessive prima del taglio dell'acciaio per utensili.
Che si tratti di valutare 1.000 prototipi stampati o 100.000 componenti di serie, confermate la fattibilità del vostro progetto con un preventivo revisionato da un ingegnere. Inviate i vostri disegni tecnici 2D e i modelli CAD 3D a Richiedi un preventivo gratuito Entro 24 ore, con un elenco dettagliato degli utensili utilizzati, un calcolo dell'efficienza degli scarti e una matrice dei prezzi in base al volume.

Risorsa

