 Português (Brasil)




A estampagem personalizada de metais exige um investimento inicial em ferramentas de US$ 15.000 a mais de US$ 65.000 e um custo unitário recorrente de US$ 0,05 a US$ 4,50. Embora para volumes inferiores a 1.000 unidades por lote de produção, a usinagem CNC e o corte a laser ofereçam custos consideravelmente menores devido à amortização fixa da matriz, para lotes de produção acima de 10.000 unidades, a estampagem progressiva de alta velocidade reduz os custos por unidade para menos de US$ 1,00 e geralmente apresenta melhor desempenho do que todos os outros processos. Os principais fatores que influenciam o custo de um projeto incluem a escolha da liga metálica, o formato, as restrições de tolerância e o volume total anual. O que vem a seguir: resumo e metodologia descrevem a faixa de preços da solicitação de cotação (RFQ), os pontos de retorno do investimento em ferramentas e as estratégias de redução de custos para o seu orçamento.
Estrutura de custos de estampagem de metal personalizada por nível de volume
Ponto principal: O custo final da estampagem de metal depende da taxa de amortização das ferramentas. Lotes de estampagem de metal acima de 10.000 unidades são 70% a 90% mais baratos do que as rotas de prototipagem CNC/laser.
| Nível de volume | Estratégia de matrizes/ferramentas | Custo do molde (USD) | Preço da peça (USD) | Custo de aquisição por unidade | Aplicativo e aconselhamento mais adequados |
| Baixo (100 unidades) | Matriz de estágio / Híbrido a laser | $ 1.500 – $ 4.500 | $ 1,80 – $ 6,50 | $ 16,80 – $ 51,50 | Testes funcionais, utilize CNC/laser se não forem repetidos. |
| Médio (1.000 unidades) | Matriz de transferência/composta | $ 4.000 – $ 12.000 | $0,45 – $2,20 | $4,45 – $14,20 | Rampa de pré-série, fase de validação do projeto |
| Alta (mais de 10.000 unidades) | Dado Progressivo | US$ 15.000 – US$ 65.000+ | $0,05 – $0,85 | $ 1,55 – $ 7,35 | Produção em massa, menor custo por peça |
Nota: Dados de referência da média industrial para 2026, excluindo revestimento de superfície secundário e frete.
Qual o custo da estampagem de metal personalizada e quais são os fatores que influenciam esse preço?
O orçamento para estampagem de metal personalizada inclui quatro partes básicas: ferramentas (sempre em maiúsculas), matéria-prima em bobina, produção na prensa e operações secundárias. A porcentagem de matéria-prima será estimada em 50% a 65% do custo unitário recorrente, excluindo o acabamento secundário (galvanoplastia e anodização podem representar uma parcela significativa em peças de baixo valor). O custo total do trabalho pode ser determinado logicamente com base na tonelagem da prensa e na galvanoplastia secundária.
Os quatro elementos fundamentais da impressão de orçamentos
- Ferramentas e Engenharia (NRE): Custo único para projeto de matriz de estampagem, usinagem CNC, corte por eletroerosão a fio, polimento e teste da matriz.
- Estoque de bobinas de matéria-prima: Peso líquido do metal de cada peça bruta, incluindo os resíduos da tira de suporte.
- Operação da prensa e configuração da máquina: Custo da capacidade de prensagem (prensa mecânica de 45T a prensa de alta velocidade de 300T), mão de obra e calibração da alimentação.
- Processamento e acabamento secundários: Rebarbação, galvanoplastia, passivação, tratamento térmico e embalagem para exportação.
A fórmula do custo unitário técnico
Preço unitário = (Peso do material × Preço unitário do material / Eficiência de utilização de sucata) + (Taxa horária da prensa / Golpes por minuto × 60) + Pós-processamento secundário
Essa base de referência ajuda a isolar o custo dos materiais do custo da depreciação das ferramentas ao analisar as estimativas de itens de linha de serviços de estampagem de metal de precisão.
Exemplo de cálculo prático: Espaçador plano SPCC de 1,5 mm
Aplicando esta equação a um espaçador de aço SPCC típico:
- Componente do material: O peso líquido da peça é de 12 g. Considerando uma eficiência de encaixe da tira de 84%, o consumo bruto da bobina será de aproximadamente 14,3 g por peça. Com o custo do material SPCC a US$ 0,90/kg, o custo do material será de US$ 0,013/peça.
- Trabalho de imprensa: Trabalhando em uma prensa de 80T a 200 SPM com custo de US$ 60/hora, o custo por unidade será de US$ 0,005.
- Acabamento de superfície adicional: O custo do revestimento eletrolítico azulado em tambor será de US$ 0,050 por peça.
- O custo recorrente total da peça é de US$ 0,068.
Com uma produção de 50.000 peças, a amortização da matriz progressiva de US$ 2.200 seria de US$ 0,044/peça, resultando em um custo total de aquisição de US$ 0,11/peça. Com uma produção de 10.000 peças, a amortização da mesma ferramenta seria de US$ 0,22/peça, resultando em um custo total de aquisição de US$ 0,29/peça, conforme mostrado na matriz de Detalhamento de Cotações Reais por Volume abaixo.
Como são calculados os custos de ferramental e preparação para matrizes personalizadas?
O custo das ferramentas e da configuração de estampagem é determinado pela complexidade da matriz, pela qualidade do aço utilizado e pelo número de estações operacionais. Uma matriz de estágio único custa entre US$ 2.500 e US$ 6.000, enquanto uma matriz progressiva de alta velocidade custa entre US$ 15.000 e mais de US$ 65.000. A taxa de configuração da prensa geralmente varia de US$ 150 a US$ 600 por lote, incluindo a configuração da matriz e a validação dimensional da primeira peça.
Arquitetura de ferramentas e classes de aço para ferramentas
- Ferramentas de estágio único (US$ 2.500 – US$ 6.000): Executa um único processo por golpe (furação ou corte). Recomendado para peças planas em quantidades inferiores a 2.000 unidades.
- Ferramentas compostas (US$ 4.000 – US$ 12.000): Executa o corte e a perfuração interna em um único movimento de prensa, mantendo a concentricidade dentro de ±0,03 mm.
- Ferramentas Progressivas (US$ 15.000 – US$ 65.000+): Transporta bobinas contínuas através de 6 a 18 estações sequenciais, operando a uma velocidade de 100 a 500 golpes por minuto.
Tanto o aço ferramenta Cr12MoV quanto o AISI D2 oferecem vidas úteis entre 300.000 e 500.000 ciclos. Para atingir velocidades superiores a 1.000.000 ciclos, é necessário utilizar insertos de metal duro (tungstênio) para a matriz, com um custo 25% a 40% maior.
Taxas de configuração de lote e calibração de máquinas
Cada lote de produção acarreta custos recorrentes de preparação: aparafusamento das matrizes superior e inferior, alinhamento dos pinos-guia, alturas de fechamento, verificação da primeira peça na máquina de medição por coordenadas (MMC). A calibração das ferramentas é sempre realizada dentro das tolerâncias especificadas. Normas de qualidade de fabricação ISO 9001:2015.
Como o custo do material influencia o preço final da sua estampagem de metal personalizada?
O custo da matéria-prima representa diretamente de 50% a 65% do preço recorrente da estampagem de metais sob encomenda. O aço carbono básico (SPCC/A36) é o padrão de menor custo de matéria-prima, enquanto o alumínio 5052 terá um custo de 2 a 2,5 vezes maior que o da matéria-prima, e o aço inoxidável 304, de 3,2 a 4 vezes maior. As taxas de refugo durante o processo de aninhamento das tiras determinam a competitividade dos custos finais de produção.
Índice de referência de chapas metálicas para aplicações comerciais
- Aço carbono (SPCC, laminado a frio, A36): Referência padrão (índice de preço 1,0x). Muito dúctil e fácil de moldar, o que reduz o desgaste da matriz.
- Ligas de alumínio (5052-H32, 6061-T6): Seu custo é de 2,0 a 2,5 vezes maior que o do aço comum. Apresenta retorno elástico significativo, exigindo estações especiais de sobredobramento.
- Aço inoxidável austenítico (304, 316): Custa de 3,2 a 4,0 vezes mais por kg do que o aço macio. A elevada resistência ao trabalho exige punções revestidas com TiCN.
- Cobre e bronze fosforoso (C110, C5191): 4,5 a 6 vezes o custo do aço padrão. Utilizado apenas para contatos condutores e blindagens.
Otimização do encaixe de tiras no processo DFM e redução de desperdício
A intercalação de peças na tira e a redução das margens da bobina de 3,0 mm para 1,5 mm aumentam a eficiência do material de 68% para 84%, economizando 15% no custo unitário recorrente do material. Esse fator é essencial em Comparação entre estampagem de metal e fabricação de chapas metálicas.
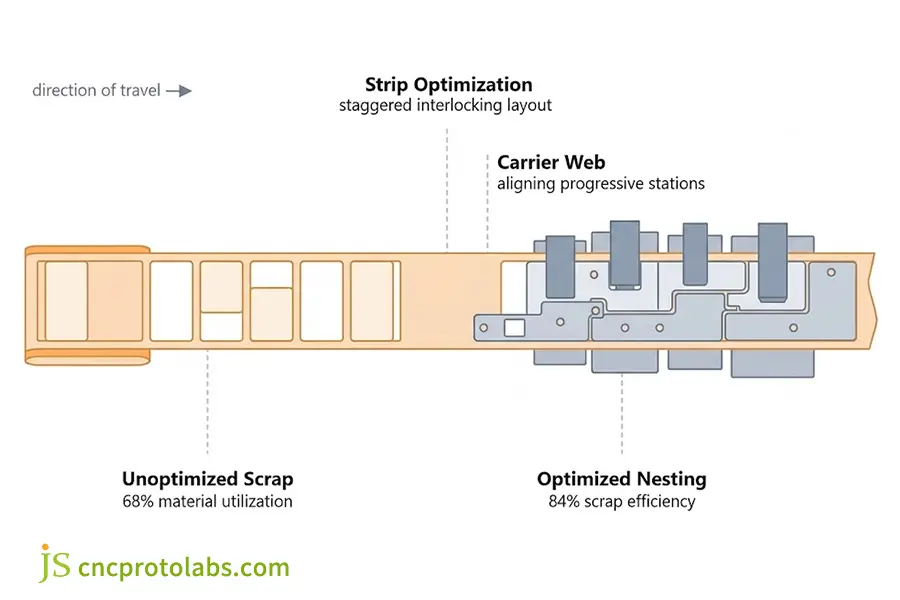
Figura 1: Otimização do encaixe de tiras: O layout escalonado das peças em branco reduz o desperdício de material e diminui o custo da estampagem de metal personalizada, aumentando a eficiência para 84%.
Como o custo de estampagem de metal por peça varia em diferentes volumes de produção?
O custo por peça em grandes volumes cai drasticamente, pois os principais custos de preparação e de ferramentas de estampagem são alocados ao longo do aumento da quantidade. Para um suporte de aço inoxidável de precisão, o preço unitário efetivo é de US$ 22,50 para 100 peças, mas cai para apenas US$ 3,80 para 1.000 peças e para US$ 0,38 para 10.000 peças. As curvas de amortização estabelecem definitivamente onde a estampagem atinge a supremacia em termos de volume.
Matriz de Cotações Reais: Detalhamento de Geometria, Ferramentas e Volume
Detalhamento de orçamentos reais para estampagem de metal personalizada por volume.
Ponto principal: Na maioria dos casos, a produção de baixo volume exige ferramentas iniciais, mas os custos das peças caem drasticamente acima de aproximadamente 3.000 unidades, sendo as matrizes progressivas a melhor opção para volumes acima de 10.000 peças.
| Tipo de peça e material | Volume do lote | Taxa de ferramental (matriz) | Preço unitário (por lote) | Custo unitário amortizado |
| Espaçador plano (aço SPCC, 1,5 mm) | 100 unidades | $ 2.200 | $ 0,85 | $ 22,85 |
| Espaçador plano (aço SPCC, 1,5 mm) | 1.000 unidades | $ 2.200 | $ 0,22 | $ 2,42 |
| Espaçador plano (aço SPCC, 1,5 mm) | 10.000 unidades | $ 2.200 | $ 0,07 | $ 0,29 |
| Suporte moldado (Al 5052, 1,2 mm, dobra simples) | 100 unidades | US$ 8.500 | $ 3,20 | $ 88,20 |
| Suporte moldado (Al 5052, 1,2 mm, dobra simples) | 1.000 unidades | US$ 8.500 | $ 1,45 | $ 9,95 |
| Suporte moldado (Al 5052, 1,2 mm, dobra simples) | 10.000 unidades | US$ 8.500 | $ 0,48 | $ 1,33 |
| Terminal de precisão (bronze, 0,4 mm) | 100 unidades | $ 18.000 | $ 4,50 | $ 184,50 |
| Terminal de precisão (bronze, 0,4 mm) | 1.000 unidades | $ 18.000 | $ 0,80 | $ 18,80 |
| Terminal de precisão (bronze, 0,4 mm) | 10.000 unidades | $ 18.000 | $ 0,09 | $ 1,89 |
Nota: A amortização linear das ferramentas é baseada em parâmetros de referência do fabricante contratado para 2026 e exclui revestimento e frete.
Estampagem versus processos alternativos: ponto de equilíbrio econômico
Comparar os preços unitários com rotas de fabricação alternativas exige equilíbrio: explore nossa Comparação de custos entre usinagem CNC e estampagem progressiva para restrições de processo. O investimento de capital para produção inferior a 1000 peças é eliminado ao usar usinagem CNC ou corte a laser. Considere a decomposição do custo por volume em baixo volume versus alto volume. Economia da estampagem em alto volume.
Quando a emissão de carimbos NÃO é a opção mais barata
A estampagem só se torna economicamente viável após ultrapassar o ponto de equilíbrio do ferramental. Quando o volume de produção é inferior a 1.000 peças, o uso de usinagem CNC ou corte e dobra a laser evita o custo inicial de uma matriz (entre US$ 2.500 e US$ 65.000) e geralmente é mais econômico. O uso de uma ferramenta de estágio único ou híbrida a laser pode ser uma etapa intermediária prática antes de investir em uma matriz progressiva dedicada.
- Evite ferramentas progressivas se: Suas necessidades anuais de peças são desconhecidas, as alterações no projeto ainda não foram finalizadas ou a quantidade do seu lote é inferior a 3.000 peças. Solicite orçamentos para fresagem CNC ou corte a laser de chapa metálica.
- Comprometa-se a carimbar se: Você tem certeza de que possui requisitos anuais consistentes de mais de 10.000 peças, precisa de repetibilidade dimensional exata entre lotes ou necessita de estampagem progressiva contínua alimentada por bobina?
Próximos passos para a aquisição: Com mais de 10.000 peças, a estampagem progressiva reduz o custo dos componentes em mais de 70% em comparação com outros processos que não exigem ferramentas. Planejando uma produção em série em breve? Envie seu desenho Para uma análise DFM direta e orçamento de ferramentas em até 24 horas..
Como os custos ocultos e os acabamentos secundários aumentam os orçamentos de estampagem de metal?
Custos ocultos na estampagem de metais ocorrem devido a acabamentos secundários, inspeções dimensionais, requisitos especiais de embalagem para exportação e frete internacional. Custos adicionais decorrentes de operações de acabamento secundário, como galvanização eletrolítica (US$ 0,05 a US$ 0,15/peça), rebarbação e documentos PPAP Nível 3 (US$ 300 a US$ 1.000), podem aumentar o preço cotado em 20% a 45%.
Processos Secundários e Acabamento de Superfície
- Rebarbação: O custo do método de tamboreamento vibratório ou desbarbamento térmico para remover rebarbas de cisalhamento (5% a 10% da espessura da chapa) é de US$ 0,02 a US$ 0,08 por peça.
- Galvanização de zinco: O custo do revestimento de passivação de cromato azul/amarelo é de US$ 0,04 a US$ 0,12 por peça.
- Níquel químico: O custo do revestimento de níquel químico resistente à corrosão e ao desgaste é de US$ 0,15 a US$ 0,45 por peça.
- Anodização tipo II (alumínio): Custa entre US$ 0,20 e US$ 0,65 por peça.
- Revestimento em pó: O custo da pintura eletrostática a pó varia de US$ 0,35 a US$ 1,20 por peça.
Verificação de Qualidade e Logística de Exportação
Todos os pedidos padrão incluem Certificados de Conformidade (CoC). Projetos automotivos e médicos que exigem FAI, Gage R&R e documentação PPAP Nível 3 terão um custo adicional de engenharia de qualidade, que varia de US$ 400 a US$ 1.200. A embalagem protetora (sacos anticorrosivos VCI, dessecantes, paletes fumigados) custará de US$ 0,02 a US$ 0,06 por peça. O frete marítimo e o desembaraço aduaneiro custarão de US$ 0,05 a US$ 0,25 por peça, dependendo da densidade do componente. Consulte todas as especificações em nosso guia sobre opções e custos de acabamento de superfície metálica.
Qual é o fluxo de trabalho da JS Precision para orçamentos de estampagem de metal personalizados?
O método adotado pela JS Precision consiste em um processo de estampagem em quatro etapas: revisão de engenharia CAD DFM em até 24 horas, fabricação rápida de matrizes de precisão em 15 a 25 dias, FAI com relatórios CMM completos e produção em lotes de múltiplas toneladas. Esse processo transparente garante a manutenção contínua das ferramentas e zero custos adicionais inesperados de engenharia (NRE) ao longo de todo o ciclo de fabricação.
Nossa fábrica possui mais de 100 máquinas-ferramenta de precisão, todas localizadas em nossa unidade de Dongguan, para prensas com capacidade de 45T a 300T.
O processo de engenharia em quatro etapas
- Etapa 1: Auditoria de Viabilidade DFM (em 24 horas): Os engenheiros de ferramentas revisam arquivos STEP 3D e desenhos 2D, projetam o raio de curvatura, verificam as folgas dos furos, finalizam o layout da tira e entregam um orçamento detalhado.
- Etapa 2: Construção do molde e amostragem T1 (15 a 25 dias úteis): Os blocos de ferramentas passam por fresagem CNC e eletroerosão a fio Sodick até uma folga de ±0,005 mm antes de atingirem as amostras iniciais T1.
- Etapa 3: Inspeção da primeira peça e aprovação de qualidade: A inspeção é realizada em amostras utilizando máquinas CMM automatizadas, projetores ópticos e MTRs.
- Etapa 4: Estampagem em Série e Manutenção Vitalícia da Matriz: A estampagem automatizada tem início. A JS Precision realiza a manutenção, a afiação e a revisão das ferramentas sem custo adicional durante toda a produção em série.
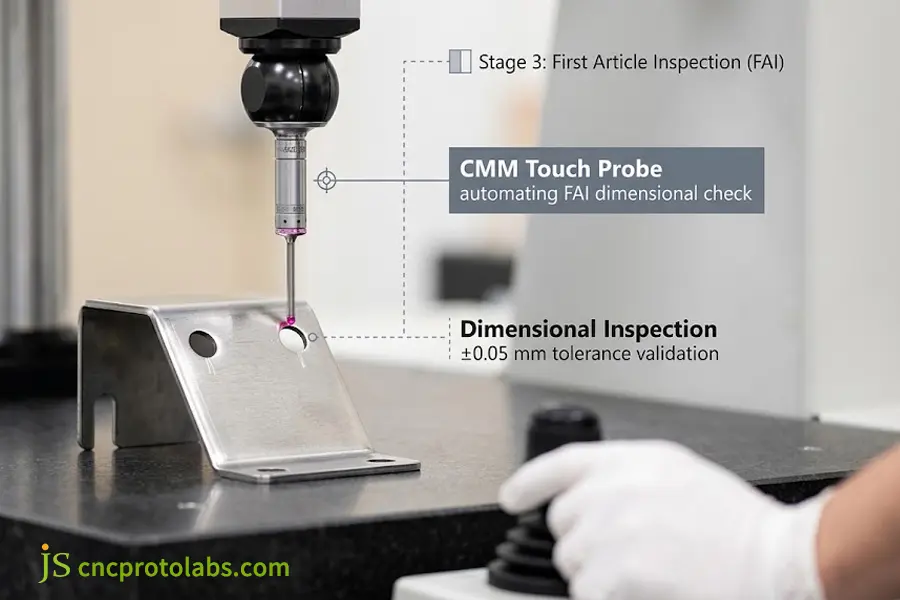
Figura 2: Sonda CMM automatizada verificando as dimensões e tolerâncias dos furos estampados dentro de ±0,05 mm durante a inspeção da primeira peça.
Salvaguardas de Aquisição: Quantidade Mínima de Pedido Baixa e Segurança de Propriedade Intelectual
Nós fornecemos fabricação de protótipos Com capacidade para 100 unidades, utilizando ferramentas modulares, modificações de matrizes em 10 dias e contratos de confidencialidade (NDA), é possível obter feedback direto sobre o projeto, solicitando uma revisão de DFM (Design for Manufacturing) por parte da engenharia.
Apoio à Viabilidade Técnica: Você já tem um projeto pronto para entrar em produção? Converse diretamente com um engenheiro para analisar o layout da tira e reduzir os custos iniciais com a matriz.
Como a Engenharia DFM foi aplicada para reduzir os custos de estampagem de metal personalizada?
Graças à JS Precision, a empresa de automação industrial conseguiu transformar com sucesso o projeto do chassi de montagem de seus robôs, passando da fresagem CNC multieixos para a estampagem progressiva. A otimização da engenharia DFM não apenas resolveu problemas dispendiosos de ferramentas, como também eliminou gargalos críticos na produtividade.
Visão geral do projeto: Transformação de chassis robóticos em estampagem
- Gargalo do cliente: A produção de um chassi de posicionamento robótico automático, feito de 1,5 mm aço inoxidável 304, estava limitada pela usinagem CNC com um custo unitário insustentavelmente alto de US$ 14,20 por peça e um baixo volume mensal de 1.500 peças.
- O gargalo da engenharia: A transformação por estampagem foi limitada por orçamentos nacionais acima de US$ 34.000 para matrizes progressivas devido a microflanges e sobretolerâncias de ±0,02 mm.
Soluções de Engenharia e Otimização de Matrizes DFM
Com o uso de técnicas DFMAs tolerâncias para os furos de montagem, sem a necessidade de tolerâncias rigorosas, foram aumentadas para ±0,08 mm, o raio de curvatura foi definido como 1,5 vezes a espessura do material (R2,25 mm) e três suportes foram unidos em um único suporte em uma matriz progressiva de 8 estações.
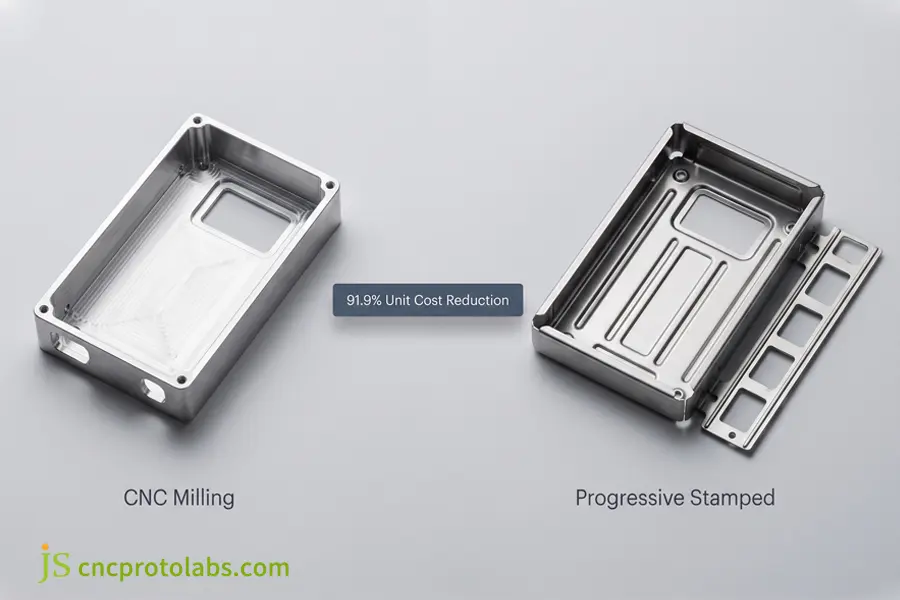
Figura 3: A conversão do chassi fresado por CNC para estampagem progressiva reduziu o custo das ferramentas em 51,5% e o preço unitário da peça em 91,9%.
Comparação do ROI (Retorno sobre o Investimento) entre Usinagem CNC e Estampagem Progressiva Otimizada
Ponto principal: A consolidação de matrizes DFM permitiu economizar 51,5% nos custos iniciais de ferramental, reduzindo o custo unitário da peça.
| Métrica do projeto | Fresagem CNC original | JS Precision Stamping | Impacto Quantificado |
| Ferramentas iniciais (NRE) | $0 | US$ 16.500 (contra uma oferta de US$ 34.000) | Economia de 51,5% no custo das ferramentas |
| Preço unitário da peça | US$ 14,20 por unidade | US$ 1,15 por unidade | Redução recorrente de 91,9% |
| Retorno do investimento em ferramentas | N / D | 2.500 unidades | Retorno total do investimento já na primeira execução. |
| Orçamento anual do programa | US$ 639.000 (para 45 mil unidades) | US$ 68.250 (incluindo ferramentas) | Economia líquida de mais de US$ 570.000 |
| Capacidade mensal | 1.500 unidades (limitadas) | Mais de 45.000 unidades | Aumento de produtividade de 30 vezes |
Para integração em nível de sistema em diferentes configurações de hardware, consulte nosso guia completo de estampagem de chapas metálicas.
Perguntas frequentes
Qual o custo da estampagem de metal personalizada em baixo volume?
A produção de menos de 1.000 unidades pode ter um custo de ferramental entre US$ 2.500 e US$ 8.000 e um custo de US$ 1,50 a US$ 5,50 por unidade. Uma maior amortização da matriz devido ao alto custo fixo pode aumentar o custo das peças. O ferramental de estágio único e o ferramental a laser podem ser economicamente viáveis antes do uso de matrizes progressivas.
Qual o custo de uma matriz de estampagem de metal e quem é o proprietário?
O custo de matrizes pode variar de US$ 2.500 para matrizes de estampagem a mais de US$ 65.000 para matrizes progressivas. Na JS Precision, as matrizes pertencentes aos clientes são 100% deles. A JS Precision afia, presta serviços e armazena matrizes sem custo adicional.
Qual o custo unitário da estampagem de metal em grandes volumes?
Para pedidos acima de 10.000 peças, os preços caem para US$ 0,02 a US$ 0,60 para peças comuns de aço, latão ou alumínio. Prensas operando a 100 a 500 golpes por minuto reduzem os custos de mão de obra direta a centavos, sendo o peso da bobina o principal fator de custo.
A estampagem de metal é mais barata que a usinagem CNC para 1.000 unidades?
Produtos planos e simples têm custos equivalentes para quantidades próximas a 1.000 unidades, mas produtos complexos são mais adequados para usinagem CNC até 2.500 unidades. A usinagem CNC não acarreta custos com ferramentas, compensando os altos custos por hora de máquina.
Quais são os prazos de produção padrão e é possível agilizar pedidos urgentes?
A fabricação das ferramentas e o envio da amostra para FAI levam de 15 a 25 dias úteis. A produção em série leva de 7 a 12 dias úteis após a aprovação. Pedidos urgentes podem ser acelerados para 10 a 14 dias para a conclusão do molde.
Qual é a quantidade mínima de encomenda (MOQ) da JS Precision e vocês assinam acordos de confidencialidade?
A JS Precision não possui quantidade mínima de pedido rígida; os lotes de protótipos começam em 100 unidades por meio de ferramentas modulares. Assinamos acordos de confidencialidade bilaterais antes de analisar os arquivos CAD para proteger a propriedade intelectual do cliente.
Que garantias e proteções corretivas são oferecidas caso as peças não passem nos controles de qualidade?
Todos os envios são acompanhados de relatórios FAI completos, relatórios de inspeção CMM e MTRs. Quando as peças estão fora da tolerância em impressões 2D, elas são analisadas pela JS Precision para identificar a causa raiz, as ferramentas são recalibradas e a remanufatura do lote é concluída em até 5 dias, sem custos para o cliente.
Resumo
O cálculo do custo da estampagem de metal personalizada exige o equilíbrio entre as despesas iniciais de fabricação da matriz e a amortização por volume. Embora as ferramentas iniciais exijam capital, altas velocidades de prensagem e layouts otimizados de tiras de material minimizam os custos recorrentes por peça quando a produção atinge a escala desejada. A colaboração precoce em DFM (Design for Manufacturing) elimina estações desnecessárias e tolerâncias excessivas antes do corte do aço ferramenta.
Seja para avaliar 1.000 protótipos estampados ou 100.000 componentes de série, confirme a viabilidade do seu projeto com um orçamento revisado por engenheiros. Envie seus desenhos de engenharia 2D e modelos CAD 3D para Solicite um orçamento gratuito Em até 24 horas, com detalhamento completo das ferramentas utilizadas, cálculo da eficiência de refugo e matriz de preços por volume.

Recurso

