 中文 (简体)




定制金属冲压需要前期模具投资 15,000 美元至 65,000 美元以上,单价则在 0.05 美元至 4.50 美元之间。对于单次生产量低于 1,000 件的情况,由于模具摊销固定,CNC 加工和激光切割的成本要低得多;而对于单次生产量超过 10,000 件的情况,高速连续冲压可以将单价降低到 1 美元以下,通常优于其他所有工艺。 最终的项目成本驱动因素包括合金的选择、形状和公差限制以及年度总产量。 接下来的总结和方法概述了实际的询价范围、工具投资回报点以及预算成本降低杠杆。
按批量分级的定制金属冲压成本框架
核心要点: 金属冲压的到岸成本取决于模具摊销率。批量超过10,000件的金属冲压比数控/激光成型工艺便宜70%至90%。
| 容量层级 | 模具/工装策略 | 芯片成本(美元) | 零件价格(美元) | 每件到岸成本 | 最佳应用与建议 |
| 低(100 件) | 阶段式模具/激光混合 | 1,500 美元 – 4,500 美元 | 1.80美元 – 6.50美元 | 16.80美元 – 51.50美元 | 功能测试,如无重复,则使用数控/激光加工 |
| 中等(1000 件) | 复合/转移模 | 4,000 美元 – 12,000 美元 | 0.45美元 – 2.20美元 | 4.45美元 – 14.20美元 | 预生产爬坡阶段,设计验证阶段 |
| 高(10,000+ 件) | 渐进式 | 15,000 美元 – 65,000 美元以上 | 0.05美元 – 0.85美元 | 1.55美元 – 7.35美元 | 大规模生产,单件成本最低 |
注:2026 年工业中位数基准数据,不包括二次表面电镀和运费。
定制金属冲压的成本是多少?影响成本的因素是什么?
定制金属冲压价格的估算包含四个基本部分:模具(始终计入资本支出)、原材料卷材、冲压工序和二次加工。原材料成本占比预计为单位重复性成本的 50% 至 65%,不包括二次加工(电镀和阳极氧化在低价值零件上可能占主导地位)。总成本可根据冲压吨位和二次电镀工艺进行合理估算。
印章报价的四大支柱要素
- 工具和工程(NRE): 冲压模具设计、CNC加工、线切割、抛光和模具测试的一次性费用。
- 原材料卷材: 每块坯料的净金属重量(含载带废料)。
- 印刷机操作和机器设置: 压力机产能成本(机械压力机 45T 至高速压力机 300T)、人工和进给校准。
- 二次加工及精加工: 去毛刺、电镀、钝化、热处理和出口包装。
技术单位成本公式
单价 = (材料重量 × 材料单价 / 废料利用率) + (冲压机小时费率 / 每分钟冲程数 × 60) + 二次后处理
该基准有助于在分析精密金属冲压服务的分项估算时,将材料成本与模具折旧成本区分开来。
计算示例:1.5 毫米 SPCC 平面垫片
将此公式应用于典型的SPCC钢垫片:
- 材料成分: 该零件净重12克。基于带材84%的套料效率,每个零件的卷材总消耗量约为14.3克。SPCC材料成本为0.90美元/千克,则每个零件的材料成本为0.013美元。
- 印刷工作: 在每小时 60 美元、80 吨、每分钟 200 次冲压的印刷机上,运行时间成本为每件 0.005 美元。
- 其他表面处理: 电镀蓝锌滚镀成本为每件 0.050 美元。
- 该件商品的总经常性成本为 0.068 美元。
如果产量为 50,000 件,则价值 2,200 美元的级进模的摊销成本为每件 0.044 美元,到岸成本为每件 0.11 美元。如果产量为 10,000 件,则同一模具的摊销成本为每件 0.22 美元,到岸成本为每件 0.29 美元,如下表所示的按产量等级划分的实际报价明细表。
定制模具的工装和设置成本如何计算?
冲压模具和设置成本取决于模具的复杂程度、模具钢材等级以及操作工位的数量。单工位模具的价格为 2,500 美元至 6,000 美元,高速级进模的价格为 15,000 美元至 65,000 美元以上。冲压机设置费通常为每次运行 150 美元至 600 美元,用于模具设置和首件尺寸验证。
模具结构和模具钢牌号
- 单级模具(2,500 美元 – 6,000 美元): 每次冲程执行单一工序(冲孔或落料)。建议用于2000件以下的平面坯料。
- 复合模具(4,000 美元 – 12,000 美元): 一次冲压即可完成落料和内穿孔,同心度保持在±0.03毫米以内。
- 渐进式模具(15,000 美元 – 65,000 美元以上): 将连续的卷材依次送入 6 至 18 个工位,每分钟运行 100 至 500 次冲程。
Cr12MoV 和 AISI D2 工具钢的使用寿命均在 30 万至 50 万次冲程之间。若要达到超过 100 万次冲程的寿命,则必须使用价格高出 25% 至 40% 的碳化钨模具刀片。
批量设置费和机器校准费
每次生产运行都会产生重复的设置成本:上下模螺栓固定、导销对准、闭合高度调整、使用三坐标测量机 (CMM) 检查首件样品。工具校准始终在规定的公差范围内进行。 ISO 9001:2015 生产质量标准。
材料成本如何影响最终的定制金属冲压价格?
原材料成本直接占定制金属冲压价格的50%至65%。基础碳钢(SPCC/A36)是成本最低的材料标准,而铝合金5052的成本是原材料成本的2至2.5倍,不锈钢304的成本则是原材料成本的3.2至4.0倍。带材排料过程中的废品率决定了最终生产成本的竞争力。
商业应用钣金基准指数
- 碳钢(SPCC,冷轧,A36): 标准基准(1.0倍价格指数)。延展性极佳,易于成型,从而减少模具磨损。
- 铝合金(5052-H32,6061-T6): 其成本是普通低碳钢的2.0倍至2.5倍。回弹力大,需要特殊的过弯工序。
- 奥氏体不锈钢(304、316): 每公斤成本是普通钢的3.2倍至4.0倍。高加工硬化要求使用TiCN涂层冲头。
- 铜和磷青铜(C110、C5191): 成本是标准钢材的 4.5 倍至 6 倍。仅用于导电触点和屏蔽层。
DFM带材排料优化和废料减少
在带材上交错放置零件并将网边距从 3.0 毫米缩小到 1.5 毫米,可将材料利用率从 68% 提高到 84%,从而节省 15% 的重复性单位材料成本。这一因素至关重要。 金属冲压与钣金加工的比较。
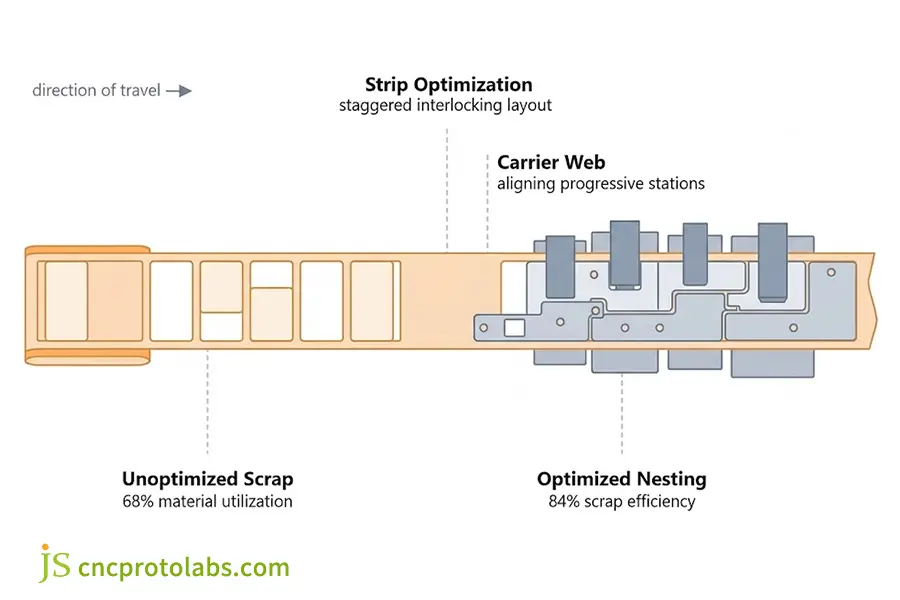
图 1:条带嵌套优化:交错式坯料布局减少了材料浪费,并通过将效率提高到 84% 降低了定制金属冲压成本。
金属冲压件的单件成本如何随产量等级变化?
随着产量的增加,单件成本大幅下降,因为主要的设置成本和模具成本被分摊到不断增加的产量上。以精密不锈钢支架为例,100 件时的有效单价为 22.50 美元,1000 件时降至 3.80 美元,10000 件时进一步降至 0.38 美元。摊销曲线清晰地显示了冲压工艺在多大产量下能够实现最大效益。
真实报价矩阵:几何形状、工具和体积细分
定制金属冲压实际报价按数量等级细分
核心要点: 大多数小批量生产都需要预先进行模具制造,但当产量超过大约 3,000 件时,零件成本会大幅下降,而当产量超过 10,000 件时,级进模是最佳选择。
| 零件类型及材料 | 批次体积 | 模具费(模具) | 单价(运行) | 摊销单位成本 |
| 扁平垫片(SPCC钢,1.5毫米) | 100件 | 2200美元 | 0.85美元 | 22.85美元 |
| 扁平垫片(SPCC钢,1.5毫米) | 1000件 | 2200美元 | 0.22美元 | 2.42美元 |
| 扁平垫片(SPCC钢,1.5毫米) | 10,000 件 | 2200美元 | 0.07美元 | 0.29美元 |
| 成型支架(Al 5052,1.2 毫米,单弯) | 100件 | 8500美元 | 3.20美元 | 88.20美元 |
| 成型支架(Al 5052,1.2 毫米,单弯) | 1000件 | 8500美元 | 1.45美元 | 9.95美元 |
| 成型支架(Al 5052,1.2 毫米,单弯) | 10,000 件 | 8500美元 | 0.48美元 | 1.33美元 |
| 精密端子(青铜,0.4 毫米) | 100件 | 18,000 美元 | 4.50美元 | 184.50美元 |
| 精密端子(青铜,0.4 毫米) | 1000件 | 18,000 美元 | 0.80美元 | 18.80美元 |
| 精密端子(青铜,0.4 毫米) | 10,000 件 | 18,000 美元 | 0.09美元 | 1.89美元 |
注:直线法模具摊销基于 2026 年合同制造商基准,不包括电镀和运费。
冲压工艺与其他工艺:经济盈亏平衡点
将单价与替代生产路线进行比较需要权衡:请探索我们的 CNC加工与连续冲压成本比较 出于工艺限制的考虑,对于产量低于1000件的生产,采用数控加工或激光切割可以省去资本投资。应考虑小批量生产与大批量生产的成本细分。 大批量冲压经济效益。
当盖章并非最经济的途径时
只有当冲压成本超过模具盈亏平衡点时,冲压才具有经济效益。当产量低于1000件时,采用数控加工或激光切割折弯可以避免支付模具的前期成本(2500美元至65000美元),通常也更经济。在投资专用级进模之前,使用单级或激光混合模具可以作为切实可行的过渡方案。
- 如果符合以下情况,请避免使用级进刀具: 您的年度零件需求量未知,设计变更尚未最终确定,或者您的批量低于 3,000 个零件。请索取 CNC 铣削报价或 钣金激光切割。
- 如果符合以下条件,则承诺盖章: 您确定每年有超过 10,000 个零件的稳定需求,需要批次间精确的尺寸重复性,或者需要连续卷料进给连续冲压。
后续采购步骤: 生产超过 10,000 件产品时,连续冲压工艺相比其他非模具工艺可降低零部件成本 70% 以上。计划进行即将到来的批量生产吗? 上传您的画作 24小时内即可获得直接的DFM审查和模具报价。
隐藏成本和二次加工如何增加金属冲压报价?
金属冲压过程中会产生一些隐性成本,例如二次加工、尺寸检验、特殊出口包装要求以及海外运输。二次加工工序(如电镀锌(每件0.05至0.15美元)、去毛刺以及PPAP 3级文件(300至1000美元))产生的额外成本可能导致报价上涨20%至45%。
二次加工和表面处理
- 去毛刺: 采用振动滚磨法或热去毛刺法去除剪切毛刺(板材厚度的 5%-10%)的成本为每件 0.02-0.08 美元。
- 镀锌: 蓝/黄铬酸盐钝化涂层成本为每件 0.04-0.12 美元。
- 化学镀镍: 耐腐蚀、耐磨损的化学镀镍成本为每件 0.15-0.45 美元。
- II型阳极氧化(铝): 每个零件的成本为 0.20-0.65 美元。
- 粉末涂装: 静电粉末涂装的成本为每件0.35美元至1.20美元。
质量验证和出口物流
所有标准订单均附带合格证书 (CoC)。需要 FAI、量具 R&R 和 PPAP 3 级文件的汽车和医疗项目将收取一次性质量工程费用,费用为 400 至 1200 美元。防护包装(VCI 防腐袋、干燥剂、熏蒸托盘)费用为每个零件 0.02 至 0.06 美元。海运和报关费用根据零件密度为每个零件 0.05 至 0.25 美元。所有规格请参阅我们的金属表面处理选项和成本指南。
JS Precision定制金属冲压成本报价的工作流程是什么?
JS Precision采用的冲压工艺包含四个阶段:24小时内完成CAD DFM工程评审,15至25天内快速完成精密模具制造,提供完整的CMM报告的首件检验(FAI),以及多吨级批量生产。这一透明的流程确保了模具的持续维护,并在整个制造生命周期内避免任何意外的非经常性工程费用(NRE)。
我们工厂拥有 100 多台精密机床,全部位于东莞工厂,用于制造 45 吨至 300 吨的压力机。
四步工程流程
- 第一步:DFM可行性审核(24小时内): 工具工程师审核 3D step 文件和 2D 图纸,设计弯曲半径,验证孔间隙,最终确定带材布局,并提供详细报价。
- 步骤 2:模具制造和 T1 样品制作(15 至 25 个工作日): 工具块经过数控铣削和索迪克线切割,间隙缩小至±0.005毫米,然后进行初始T1样品的切割。
- 步骤 3:首件检验和质量验收: 使用自动化三坐标测量机、光学投影仪和磁粉探伤仪对样品进行检测。
- 步骤 4:系列冲压和模具终身维护: 自动化冲压工序开始。在整个批量生产过程中,JS Precision公司免费提供模具的维护、磨削和保养服务。
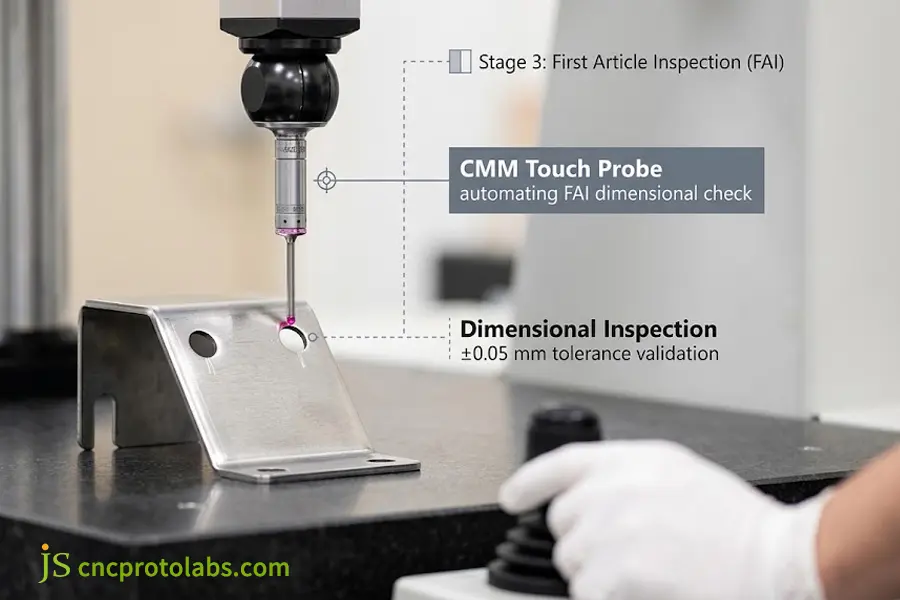
图 2:在首件检验期间,自动 CMM 探针验证冲压孔尺寸和公差在 ±0.05 毫米以内。
采购保障措施:低起订量和知识产权安全
我们提供 原型制造 采用模块化模具,每批生产100台,模具修改周期为10天,并签署保密协议。如需直接设计反馈,请申请工程DFM评审。
技术可行性支持: 您的设计已经可以投入生产了吗?直接与工程师沟通,分析条带布局,降低前期芯片成本。
如何应用DFM工程降低定制金属冲压成本?
得益于JS Precision的技术支持,这家工业自动化公司成功地将其机器人安装底座的设计工艺从多轴数控铣削改造为级进模冲压。DFM工程优化不仅解决了成本高昂的模具问题,还消除了生产效率的关键瓶颈。
项目概述:机器人底盘向冲压机的改造
- 客户瓶颈: 生产一种由1.5毫米材料制成的自动机器人定位底盘 304不锈钢受限于数控加工,其单位成本过高(每件 14.20 美元),且月产量较低(1500 件)。
- 工程瓶颈: 由于微型凸缘和±0.02毫米的超公差,国内级进模的报价超过34000美元,冲压工艺转型受到限制。
工程解决方案和DFM芯片优化
利用 DFM技术对于无需严格公差的安装孔,公差增加到±0.08mm,弯曲半径设置为材料厚度的1.5倍(R2.25mm),并在8工位级进模上将三个支架连接成一个支架。
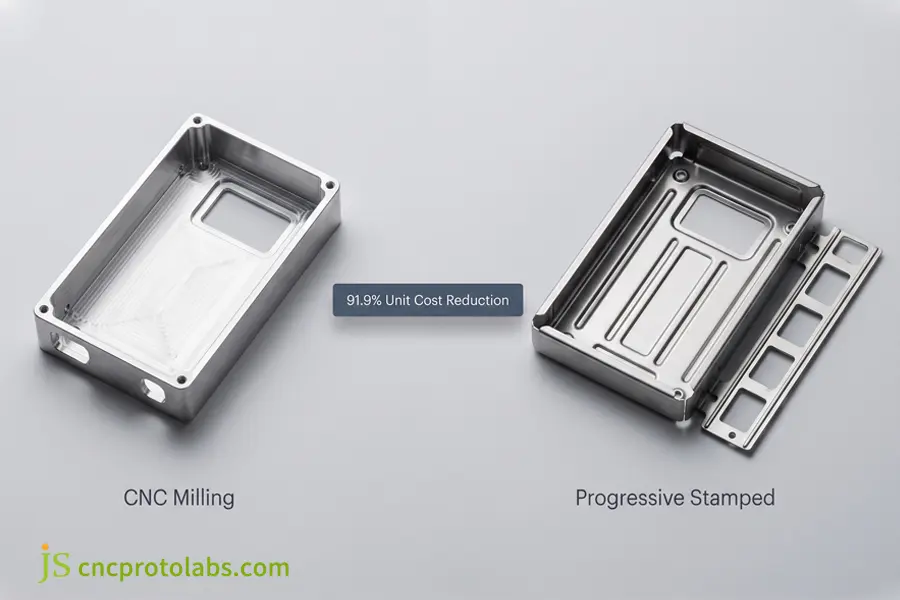
图 3:将 CNC 铣削底盘改为连续冲压,模具成本降低了 51.5%,单件价格降低了 91.9%。
CNC加工与优化级进冲压的投资回报率比较
核心要点: DFM模具整合可节省51.5%的前期模具成本,从而降低单位零件成本。
| 项目指标 | 原装CNC铣削 | JS精密冲压 | 量化影响 |
| 前期工具(非经常性工程) | 0美元 | 16,500 美元(原出价 34,000 美元) | 工具成本节省 51.5% |
| 单价 | 每件14.20美元 | 每件1.15美元 | 91.9% 的重复减少 |
| 工具回报 | 不适用 | 2500个单位 | 在初始运行期内实现完全投资回报 |
| 年度项目预算 | 639,000 美元(45,000 件) | 68,250 美元(含模具费) | 净节省超过 57 万美元 |
| 月产能 | 1500 件(封顶) | 45000+件 | 吞吐量提升30倍 |
有关跨硬件计划的系统级集成,请参考我们的 完整的钣金冲压指南。
常问问题
小批量定制金属冲压的成本是多少?
产量低于1000件时,模具成本可能在2500美元至8000美元之间,单件成本为1.50美元至5.50美元。由于固定成本高,模具摊销费用较高,这可能会导致零件成本增加。单级模具和激光模具可能比级进模更经济。
金属冲压模具的成本是多少?它的所有权归谁?
模具成本可能从冲裁模具的 2,500 美元到级进模具的 65,000 美元以上不等。在 JS Precision,客户的模具完全归客户所有。JS Precision 提供免费的模具磨削、维护和存储服务。
大批量金属冲压的单件成本是多少?
对于超过10,000件的订单,普通钢、黄铜或铝制零件的价格会降至每件0.02美元至0.60美元。冲压机以每分钟100至500次的冲程运行,使得直接人工成本极低,卷材重量成为主要成本因素。
生产1000件产品时,金属冲压比数控加工更便宜吗?
对于批量接近 1000 件的简单扁平产品,加工成本趋于一致;但对于批量高达 2500 件的复杂产品,数控加工更为合适。数控加工无需任何刀具成本,从而弥补了较高的机器工时成本。
标准生产周期是多久?紧急订单可以加急吗?
模具制造和首件检验样品提交需要 15 至 25 个工作日。生产运行在批准后需要 7 至 12 个工作日。紧急订单可加急处理,模具完成时间可缩短至 10 至 14 天。
JS Precision的最小起订量是多少?你们会签署保密协议吗?
JS Precision没有严格的最低起订量,原型批量生产从100件起,采用模块化模具。为了保护客户的知识产权,我们在审核CAD文件前会签署双边保密协议。
如果零部件未通过质量检查,将提供哪些保修和纠正措施?
所有发货均附有完整的首件检验报告 (FAI)、三坐标测量机 (CMM) 检验报告和材料测试报告 (MTR)。如果二维图纸上的零件尺寸超出公差范围,JS Precision 将对零件进行进一步分析以找出根本原因,重新校准模具,并在 5 天内完成批量返工,所有费用均由我方承担。
概括
计算定制金属冲压成本需要平衡初始模具制造费用与批量摊销费用。 虽然前期模具需要资金投入,但高冲压速度和优化的材料条带布局可以最大限度地降低生产规模扩大后的重复性零件成本。早期的面向制造的设计 (DFM) 协作可以消除不必要的工位和过大的公差,从而避免在切割模具钢之前出现问题。
无论是评估 1000 个原型冲压件还是 10 万个批量生产的零部件,都请通过工程师审核的报价来确认项目的可行性。请将您的二维工程图纸和三维 CAD 模型提交至 获取免费报价 24 小时内,提供详细的工具分解清单、废料效率计算和批量定价矩阵。

资源

