 日本語




カスタム板金エンクロージャIP シーリングは、25% ~ 35% のガスケット圧縮、剛性フランジの形状、およびパネルの曲がりを防ぐのに十分な固さのファスナーのピッチという 3 つの変数によって決まります。板金はスプリングバックとたわみを引き起こすため、IP65 ~ IP67 を達成するには、連続 TIG 溶接や表面仕上げと並行して材料の降伏強度を考慮する必要があります。
要点表: IP 定格のエンクロージャ設計
IP コードの意味:最初の桁は固体侵入をカバーします (5 = 防塵、6 = 防塵)。 2番目は水をカバーします。 IP65 は低圧の噴流に耐え、 IP66 は強力な噴流に耐え、 IP67 は水深 1 m に 30 分間一時的に浸漬しても耐えられます。ステップアップするたびに、フランジの剛性とファスナーのピッチに対するシールの要求がおよそ 3 倍になります。
|
IP 評価基準 |
コア障害モード |
推奨されるシーリングソリューション |
板金フランジのキー構造と公差 |
ファスナーピッチ限界(mm) |
|---|---|---|---|---|
|
IP54(粉塵・飛沫) |
コーナーバリカット、パネルマイクロボーイング |
独立気泡EPDMスポンジゴム粘着ストリップ |
片折フランジ、表面平面度≤ 0.5 mm |
≦120(t≧1.2mm) |
|
IP65(低圧噴流) |
曲げスプリングバックによりネジ間のリフトオフが発生する |
FIPFG連続ポリウレタン現場発泡 |
Uチャンネルガイド溝、展開角度公差±0.5° |
≦75(t≧1.5mm) |
|
IP66(荒海・高圧) |
溶接微小孔、ネジワッシャーの浸出 |
フルオロシリコン成型品/ソリッドシリコンリング |
ダブルラビリンスフランジストップ、シールデータム平面度≤ 0.2 mm |
≦50(t≧2.0mm) |
|
IP67(一時的浸漬1m) |
キャビティ負圧吸引、コーティング剥離 |
加硫一体型連続シリコンガスケット |
CNC全周連続TIGポアフリー溶接+気密検査 |
≤ 40 + 皿プレスリベットカラムシール |
高レベルの保護を達成する鍵は、二重に折り曲げられた剛性フランジを使用して、締結予荷重によるプレートの曲がりに対抗し、全周にわたる圧縮の均一性が10%以内であることを保証することです。
によるとIEC 60529:2013 , エンクロージャによって提供される保護の程度 (IP コード) は、ウォーター ジェット圧力のしきい値を IPX5 の場合は 30 kPa、IPX6 の場合は 100 kPa に定義し、この表の動的負荷制限を検証します。
IP 定格エンクロージャ設計のイングレス制限を設定するにはどうすればよいですか?
IP 定格エンクロージャの設計は、降伏強度、曲げ半径、ファスナーのクランプ力などの特定のシート メタルの機械的境界にターゲットの動作環境を適合させるかどうかに依存します。 IP65 を達成すると粉塵の侵入が防止され、30 kPa で 12.5 L/min の噴流に耐えられます。一方、IP66 は 100 kPa で 100 L/min の荒海に耐えられます。構造剛性と接合部のシールが不適切に計算されている場合、これらの力によって薄い金属シート パネルが簡単に歪みます。
IEC 60529 保護クラス - 動的油圧負荷の境界解析
- IP65 テストでは、6.3 mm ノズルを 12.5 L/min、30 kPa で 3 分間使用します。これにより、パネルに約 0.03 MPa の局所的な剥離荷重がかかります。これが、IP 定格エンクロージャ設計における剛性計算の開始点となります。
- IP66 テストでは、100 L/min、100 kPa で 12.5 mm ノズルを使用します。パネルは、強化されていない薄いパネルの曲げ限界をはるかに超える 0.10 MPa の剥離荷重に耐える必要があります。
一般的な板金材料の弾性率と曲げ強度の比較
- SPCC の弾性率は 200 GPa、降伏強度は 210 MPa です。
- 5052-H32 アルミニウム合金の弾性率は 70 GPa、降伏強度は 215 MPa です。
- 304 ステンレス鋼の弾性率は 193 GPa、降伏強度は 240 MPa です。
IP 定格の健全なエンクロージャ設計では、シール面を定義する際に 3 つの材料特性すべてが考慮されます。
シール基準面の開発公差と成形公差の主な制約
レーザー切断公差は±0.1mm、曲げ角度公差は±0.5°、ガスケット取付基準面の平面度は0.2mm以下でなければなりません。
2025 年の屋外エネルギー貯蔵エンクロージャ プロジェクトで、JS Precision は曲げスプリングバック補正が1.5° から 0.8° になり、シール面の平坦度の初回合格率が82% から 97% に向上しました。これは、IP 定格エンクロージャの設計には公差の割り当てが不可欠であることの明確な証拠です。
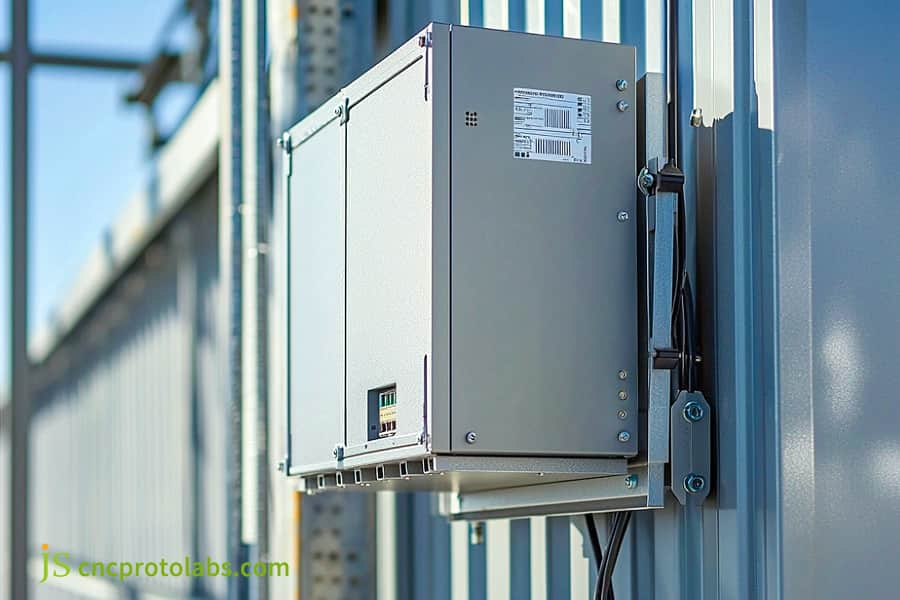
図 1: 壁に取り付けられた金属製の電気エンクロージャ。
フランジの形状は板金筐体の隙間をどのように防ぐのでしょうか?
板金筐体 DFM平らなエッジコンタクトを成形フランジ、縁取りされた補強材、および入れ子状のリターンベンドに置き換えることにより、進入ギャップを最小限に抑え、エッジの剛性を 300% 以上向上させます。ボルトのトルクがかかると、平らなシート メタルのエッジが締結具の間隔の間で座屈します。 90 度の内部リターンベンドを組み込むことで、シールストリップに対する均一な接触圧力が維持され、微細な漏れ経路が防止されます。
曲げスプリングバックとパネルアーチの評価
- 単一の直角折り曲げ部分の曲げ慣性モーメントは 1.2 × t3/12 です。折り畳まれたデッドエッジの場合、それは 4.8 × t3/12 です。多重入れ子ガイド溝の場合は、6.5 × t3/12。剛性アップは300%を超えます。このような注目すべき機能により、製造プロセスで漏れのないカスタムの板金エンクロージャを製造できるようになります。
- スプリングバックは 5052-H32 アルミニウムでは 2° ~ 3°、304 ステンレス鋼では 1° ~ 2° であるため、ツーリングの設計段階でスプリングバックの事前補償を組み込む必要があります。
最小フランジ高さの幾何学的拘束とシール溝断面パラメータ
- 曲げ干渉による変形を防止し、溝をシールするため、フランジの最小高さはH ≥ 4t + Rとなるようにします。この制限は、カスタム シート メタル エンクロージャごとに留意する必要があります。
- シール溝のサイズをガスケットの自由幅の 1.2 倍、自由高さの 0.8 倍にします。これにより、溝から溢れることなくガスケットが横方向に拡張する余地を残しながら、公称 20% の圧縮が得られます。
メタルハードコンタクトリミット機構の原理
剛性フランジは物理的なハードストップとして機能し、金属間の接触を生み出し、圧縮を 35% に制限し、ガスケットの潰れを防ぎます。接触面は0.1 mm 以内の平坦である必要があり、これによりエンクロージャに長期的な密閉耐久性が与えられます。
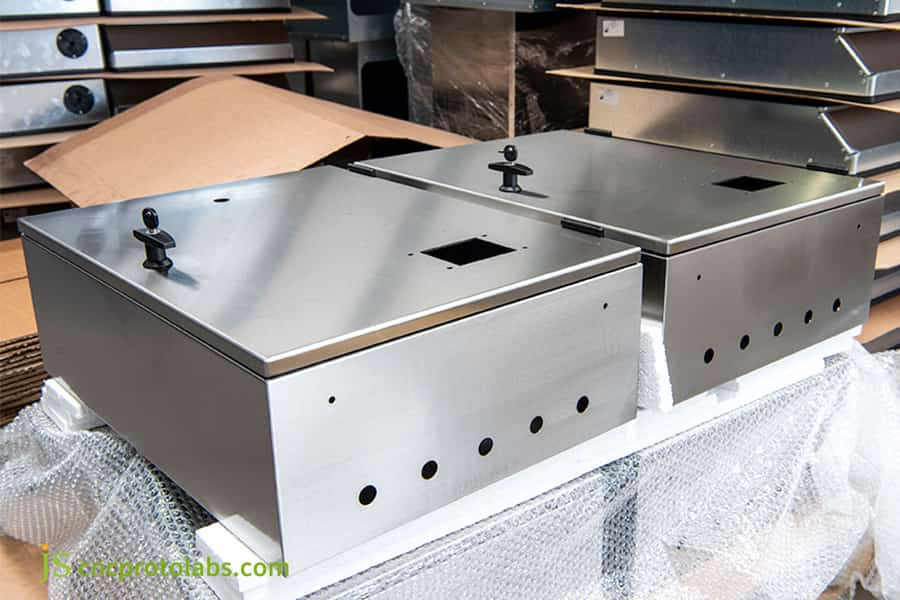
図 2: フランジ設計の板金エンクロージャ ボックス。
エンクロージャーのガスケットを選択し、圧縮を計算するにはどうすればよいですか?
板金エンクロージャーのガスケット設計では、耐久性のある IP66 シールを実現するために、独立気泡スポンジの場合は25% ~ 35% 、固体エラストマーの場合は15% ~ 25%の連続的な圧縮たわみを維持する必要があります。 20% 未満の圧縮では断続的な微小ボイドが残りますが、50% を超える過剰圧縮では急速な圧縮永久歪みと早期劣化が引き起こされます。
エンジニアリングにおける一般的なシャーシ シーリング ストリップの性能と圧縮パラメータの比較
|
シール材 |
ショア硬度 |
推奨圧縮率 |
使用温度範囲 |
適用可能な板金構造 |
|---|---|---|---|---|
|
独立気泡EPDMスポンジ |
ショア 00 40–50 |
25%~35% |
-40℃~+120℃ |
片折フランジ、フラットエッジ |
|
FIPFG PU フォーム |
ショアA 25–35 |
20%~30% |
-40℃~+85℃ |
Uチャンネルガイド溝、ラビリンスストップ |
|
シリコーンゴム成型品 |
ショアA 50–60 |
15%~25% |
-60℃~+200℃ |
ダブルラビリンスフランジ、精密ストップ |
によるとASTM D1056-20 、「柔軟気泡材料の標準仕様 — スポンジまたは発泡ゴム」、および ASTM D395、「ゴム特性の標準試験方法 — 圧縮永久歪み」では、独立気泡 EPDM の圧縮たわみと圧縮永久歪みの制限が定義されており、このセクションでは 25% ~ 35% の圧縮率と ≤15% の圧縮永久歪み基準の両方が検証されています。
FIPFG のその場発泡は毛細管貫通経路を排除するため、IP66 への最も信頼性の高いルートとなります。ダイカットシートメタルエンクロージャーガスケットと比較して、FIPFG プロセスはコーナースプライスやせん断ギャップを完全に除去するため、シーリングシステムの信頼性を直接決定します。
25% 圧縮時に、独立気泡 EPDM は約0.15 MPa 、FIPFG ポリウレタン フォームは約0.08 MPa 、成形固体シリコンは約0.25 MPaの反力を発揮します。適切に設計された板金エンクロージャーのガスケットは、フランジの剛性に対してこの反力のバランスをとります。
幅広い温度サイクルにおける圧縮永久歪み基準
- 材料の圧縮永久歪は、-40°C ~ +85°C の広い温度サイクル範囲で15% 以下でなければなりません。
- JS Precision の 2025 年のエネルギー貯蔵エンクロージャ プロジェクトでは、FIPFG ポリウレタン フォームの圧縮永久歪みが 12%であったのに対し、従来の EPDM 接着ストリップでは 22% でした。これは、板金エンクロージャのガスケット設計において材料の選択がどれほど重要であるかを示す明確な証拠です。

ファスナーのピッチは板金パネルの反りをどのように防ぐのですか?
IP シーリング シート メタルの性能は、ターゲット圧縮荷重下で隣接するネジ間の変位が0.05 mm を超えないように、パネル曲げビームのたわみ方程式を使用してファスナー ピッチを計算することに依存します。ファスナーを過度に離して配置すると、目に見えるセンタースパンのリフトオフが発生します。一方、ファスナーを 25 mm 未満に集中させると、生産コストが上昇し、シートメタルのエッジが弱くなります。
パネル端における固定ビームのたわみ変形の式の導出:
2 つのボルト間のパネルは、最大の中間スパンたわみを持つ固定梁として抽象化されます。
δ = (q × L⁴) / (384 × E × I)
δが0.05mmを超えるとシール接触線が剥がれてしまう。スパンをこれらの臨界値以下に維持するには、精度の寸法管理が必要です。 板金加工パートナー。
さまざまなシート メタル材料/厚さの最大ネジ間隔と許容されるミッドスパン変形のクイック リファレンス:
|
材質と厚さ |
推奨ピッチ(mm) |
最大許容たわみ量(mm) |
圧縮荷重(N/m) |
エッジせん断マージン |
|---|---|---|---|---|
|
1.2 mm SPCC 鋼 |
50~65 |
≤ 0.05 |
120 |
収量1.8倍 |
|
1.5 mm 5052 アルミニウム |
45~60 |
≤ 0.05 |
100 |
収量1.5倍 |
|
2.0mm 304ステンレス |
70~90 |
≤ 0.05 |
150 |
収量2.0倍 |
によるとISO 898-1:2013 、炭素鋼および合金鋼で作られたファスナーの機械的特性 - パート 1、そこで定義されている特性クラスにより、ファスナーのクランプ耐荷重が決定され、この表のピッチ計算への入力となります。
止まり穴圧入スタッドは筐体の壁を貫通しないため、最高の気密信頼性を提供し、 IP66/IP67 筐体に推奨される選択肢です。正しい穴の準備と取り付けトルクにより、この設計上の選択が検証された気密性の信頼性を実現します。
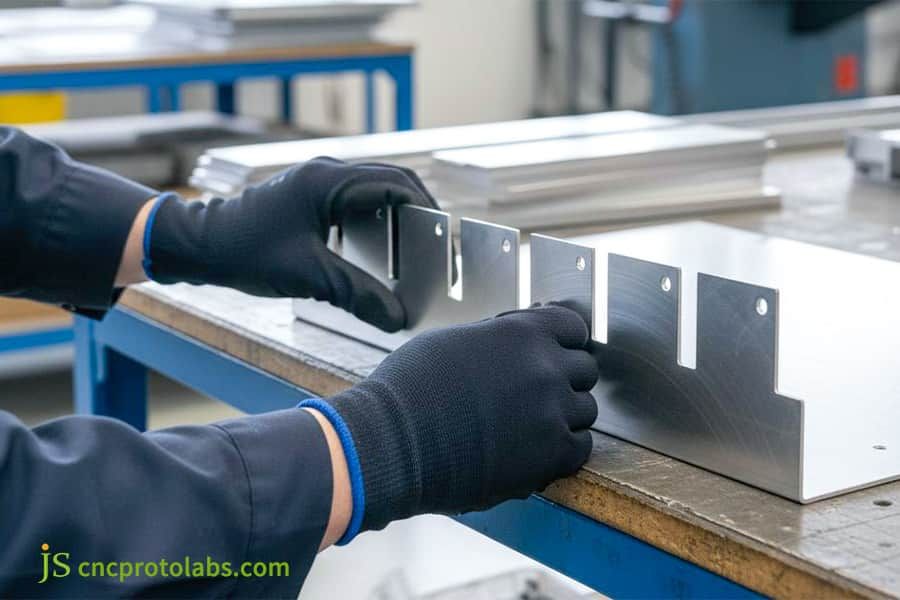
図 3: 板金ブラケット部品を組み立てる作業者。
コーナーリリーフと連続溶接はどのようにして水漏れを防ぐのでしょうか?
精密板金製造サービスは、ティアドロップまたは円形のコーナー リリーフを 100% 連続ロボット TIG 溶接と組み合わせて設計し、複数面の交差点を完全にシールすることで、コーナー シールの不具合を解決します。標準的なパンチプレスでは、90 度のコーナージョイントに交差するスリットギャップが残ります。精密 DFM の実践では、構造裏打ち材を提供するレーザーカットのオーバーラップタブを指定し、溶接の溶け込みや内部気孔を排除します。
三面曲げ交差部の気密性に及ぼすコーナーカット形状の影響
角穴の面取りでは0.3 ~ 0.5 mm の接合穴が残りますが、引き裂き角度により幅 0.5 ~ 0.8 mm の毛細管スリットが生じます。レーザーのブランキングと曲げが同じ基準に調整されると、0.8 mm のタングのオーバーラップが接合穴を完全に閉じます。
スポット溶接と連続アルゴンアーク溶接の基本的な違い
- スポット溶接では、溶接ナゲット間に微細な毛細管ギャップが残ります。
- 継続的TIG溶接全周囲に途切れのない継ぎ目を形成し、スポット溶接によって生じる毛細管経路を排除します。
ロボットまたは一貫してプログラムされた TIG セルのみが、必要な入熱とフランジの平坦性を維持できます。
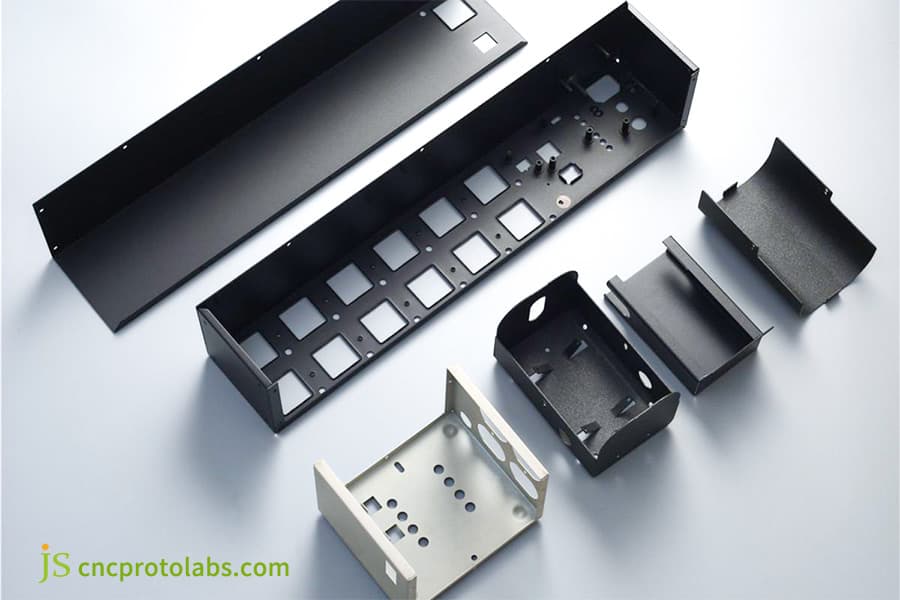
図 4: レイアウトされたさまざまな板金エンクロージャ コンポーネント。
粉体塗装の厚さは板金の公差にどのように影響しますか?
板金製造サービスの品質は、重要なシーリング ランド上の粉体塗装膜の蓄積 (通常 60 ~ 120 μm) を考慮するかどうかによって決まります。マスクされていない粉末のオーバースプレーにより、粗い接触面が形成され、エラストマーガスケットに局所的なせん断が誘発され、動作中の熱サイクル中に急速なファスナークランプ荷重の緩和が引き起こされます。
静電気によるエッジの蓄積により、曲げ部分のコーティングの厚さが 120 μm にも達し、 0.1 ~ 0.15 mm の組み立て干渉が発生します。これを防ぐ確実な方法は、コーティング前にシールランドをマスキングすること、つまりコーティングがシール表面を持ち上げることです。
粘弾性クリープによってコーティングが緩和すると、ファスナーの初期予圧が失われ、クランプ荷重が 6 か月以内に 30% 以上低下します。シールランドをマスキングし、フィルムの形成を制御することで、その損失をわずか 8%まで削減します。
IP エンクロージャの性能を検証するリーク テスト方法はどれですか?
カスタム板金エンクロージャの完全性は、 ISO 20653 および IEC 60529 プロトコルに従って圧力減衰漏れ試験と校正された散水チャンバーを使用して検証されます。自動空気減衰装置は、20 ~ 50 kPa で 30 ~ 60 秒間の内部圧力降下を測定し、ユニットが大量組み立てに進む前に、0.1 sccm までの微細な溶接亀裂を検出します。
IP65/IP66 タイプの試験 水噴霧条件と生産ラインの圧力損失と気密性 漏れ検出 (Delta-P) 試験パラメータ マトリクス表
|
テストパラメータ |
IPX5スプレーテスト |
IPX6高圧ジェット |
本番デルタ-P テスト |
合格基準 |
|---|---|---|---|---|
|
ノズル径(mm) |
6.3 |
12.5 |
該当なし (エアプローブ) |
IEC 60529による |
|
水圧(kPa) |
30 |
100 |
20~50 |
圧力損失 ≤ 0.5 kPa |
|
流量(L/min) |
12.5 |
100 |
該当なし |
該当なし |
|
テスト期間 (分) |
3 |
3 |
0.5~1.0 |
安定した読み取り |
|
リークレート制限 (sccm) |
0 (侵入なし) |
0 (侵入なし) |
≤ 0.1 |
合格 |
IEC 60529:2013 によると、IP67 では、1 m に 30 分間浸漬しても水が浸入しないことが求められます。以下の製造圧力減衰方法論は次のとおりです。 ISO 20653:2023密閉されたエンクロージャに適用され、この表の 0.1 sccm 検出しきい値を検証します。
デュアルトラックテスト仕様:
3 分間のスプレー テスト中に筐体内に水が入らず、内部が乾燥後の検査に合格した場合、型式テストに合格します。生産ラインの差圧 (Delta-P) テストは、部品が 30 kPa まで加圧され、30 秒間保持され、圧力降下が≤ 0.5 kPaであれば合格します。これら 2 つのトラックは、IP 定格エンクロージャの設計を検証し、量産一貫性の管理を実証します。
ケーススタディ: JS Precision が IP66 エンクロージャの漏れをどのように修正したか
JSプレシジョンは、漏れやすいフラット フランジ レイアウトを連続 CNC TIG コーナー ジョイントを備えた強化ラビリンス シール プロファイルに再設計することにより、IP66 規格を満たす屋外 5052-H32 アルミニウム バッテリー保管エンクロージャを設計しました。最初のプロトタイプは、ネジの先端の間で 1.8 mm のエッジの曲がりがあったため、散水テストに失敗しました。 JS Precision は、ファスナーのピッチを 50 mm に縮小し、ベンドリリーフを最適化し、FIPFG シリコーン塗布を自動化し、1,200 個の生産ユニットにわたって99.8% の初回通過リークテスト率を達成しました。
顧客が直面する課題
ヨーロッパのエネルギー貯蔵システム インテグレーターの、2.0 mm 5052 アルミニウム合金製、800 × 600 × 300 mm の屋外バッテリー エンクロージャは、IP66 高圧水柱テストで重大な水漏れ事故に見舞われました。特注の板金エンクロージャの最初のユニットには、接合部に手作業で接着フォーム ストリップを塗布した単一の直角フランジがありました。 100 kPa のジェットの下で、150 mm 間隔で固定されたドア パネルはネジの間で局所的に 1.8 mm 上向きに曲がりました。また、手作業で溶接されたコーナーに小さな欠陥領域が見つかりました。
JS プレシジョン ソリューション
- フランジ部の剛性アップ:ストレートフランジを二つ折りの内折れフラップストップ構造に再設計。これにより、曲げ部の弾性率が 4.2 倍増加するだけでなく、中間部の圧縮変形が 0.05 mm 以下に制限されます。
- 補助レーザーブランキングコーナー補正:展開パンチングレイアウト図が再設計されました。曲げ加工後に現れる毛細管暗線を除去するために、コーナー交線に0.8 mmのジョイントタングが追加されています。
- CNCロボットを使用したTIG完全溶接:完全なロボットを使用してコーナークロージャで完全なロボット溶接が行われます。自動6軸ロボット。溶接熱変形は水冷銅治具で制御されます。全周にわたるフランジの平面度は0.2 mm 以内に保たれました。
- ロボットによる FIPFG 塗布:手動のガスケット塗布は、接合部のギャップを排除する連続 R3 mm コーナー半径で 2 成分シリコーンを部品に直接塗布する完全自動セルに置き換えられました。
- 短縮ピッチ化とブラインド締結:ファスナーピッチを50mmに縮小し、締結箇所を外側からのブラインド圧入ナットに変更し貫通穴をなくしました。 JS Precision は、これらのプロセス パラメータを逸脱することなく生産ラインに実装しました。
失敗体験とそこから得た教訓を振り返る
最初の粉体塗装パイロットバッチでは、シール溝と塗布されたガスケットをマスキングするための専用治具は使用されませんでした。約100 μmのオーバースプレーにより、発泡シリコーンと基板間の剥離強度が 50% 低下し、その後の熱衝撃サイクル中に局所的な剥離が発生しました。
次に、エンジニアリング チームは、金属表面の粗さを Ra ≤ 1.6 μm に維持しながら、溝を完全に無塗装に保つ専用のマスキング治具を構築しました。これにより、界面剥離が完全に排除されました。重要なプロセスのアップグレードは、マスキングをプレコーティング段階に移すことで、コーティングがシーリングの圧縮を妨げないようにすることでした。
最終結果
再設計されたエンクロージャは、認定されたサードパーティ研究所でのIP66 タイプのテストに合格し、100 kPa でいかなる方向からの水の浸入もありません。 1,200 ユニットの生産バッチ全体で、初回パスのリークテスト率は 99.8% に達し、お客様の組み立てラインのリーク関連の手戻りは 35% 減少しました。
屋外エンクロージャのプロトタイプの漏れや量産時の密閉不良を解決するためのサポートが必要ですか?同じロボットによる FIPFG 塗布および連続 TIG 溶接ソリューションについては、JS Precision エンジニアリング チームにお問い合わせください。初回試行でエンクロージャを IP66 テストに合格させます。
よくある質問
Q1: IP65 定格を維持するために必要な最小シートメタルの厚さはどれくらいですか?
IP65 の板金エンクロージャを設計する場合、冷間圧延鋼板の厚さは 1.5 mm 以上、5052 アルミニウム合金板の厚さは 2.0 mm 以上である必要があります。 1.2 mm より薄いシートは、ボルトの予荷重がかかるとスパン間でアーチや変形が発生しやすく、不均一な圧力や漏れの原因となります。
Q2: 標準的なスポット溶接された板金の継ぎ目が IP66 の浸水テストに合格しないのはなぜですか?
スポット溶接部には微細な毛細管隙間があり、100 kPa の高圧ウォータージェットの衝撃により水が浸入します (IP66 レベル認定に相当)。 100% 連続 TIG シーリング溶接を行うことによってのみ、最高レベルのシーリングを保証できます。
Q3: ポアインプレイス (FIPFG) ガスケットの塗布は、従来のダイカットテープと比較してどうですか?
現場注入 (FIPFG) ガスケットでは、ロボットによる微小気泡ポリウレタンの塗布を使用して、シームレスな閉ループ ビードを形成します。これにより、ダイカットテープに特有のコーナースプライスやせん断漏れの欠陥がなくなり、通常、ガスケットのスループットが最大 40% 向上します。
Q4: エンクロージャは精密機械加工なしで IP67 浸漬定格を達成できますか?
はい。前提条件は、変形に強い剛性のフランジ、全周にわたる連続的な TIG 溶接、および密なボルトのレイアウトです。これらを組み合わせることで、シリコン ガスケットは安定した30% の圧縮を維持できます。また、すべてのユニットは出荷前に圧力減衰漏れテストに合格する必要があります。
Q5: ケーブル パススルーとグランド プレートはどのようにして全体的な IP エンクロージャの定格を維持しますか?
平坦な強化カバー プレートに取り付けられた IP66/IP68 定格の防水ケーブル グランドを使用します。曲げ部分または曲げ部分の近くに穴を配置しないでください。曲げると曲げ線が歪み、密閉性が損なわれます。
Q6: ガスケットを均一に圧縮するには、どの程度の精度の曲げを維持する必要がありますか?
CNC の曲げ角度の許容差は ±0.5° 以内に収まり、フランジのシール面の平面度の偏差は0.2 mm 以下でなければなりません。 1°を超えるずれがあると、ガスケットがくさび形になって圧迫され、圧縮が不十分な領域が生じ、その結果漏れが生じます。
Q7: JS Precision は、少量プロトタイピング中に IP シール性能をどのように検証しますか?
JSプレシジョンでは、高精度差圧式リークディテクタを採用し、非破壊で100%気密検査を実施するほか、水噴霧試験室を備えIPX5/IPX6試験を実施し、3Dスキャナを使用してシール面の公差を検証します。
Q8: 製造量と DFM 設計の複雑さはカスタム エンクロージャの価格にどのような影響を与えますか?
シャーシの単価は、溶接全長、研削時間、接着剤塗布経路の複雑さ、母材の種類によって異なります。標準の曲げスロットにより、手動溶接と比較してコストが約 25% 削減されます。 JS Precision が提供する詳細な DFM とコストの見積もり3D CAD モデルに基づいたリストを 24 時間以内に作成します。
まとめ
カスタマイズされた板金シャーシで信頼性の高い IP シーリングを実現するには、冷間曲げや溶接によって生じる微細な変形を排除することが重要です。これは、二重反り防止折り目によって断面係数を増加させ、ビーム曲げ機構を利用してボルトピッチを収束させて締め付け、これをレーザーラップ補正と組み合わせて面取りボイドを除去することによって達成されます。これは、漏れを解決するための基本的なアプローチです。科学的な圧縮率計算、コーティングマスキング、気密試験と組み合わせることで、シャーシに長期耐久性を与えることができます。
屋外エンクロージャのプロトタイプの漏れや量産時の密閉不良に悩んでいませんか? DFM の軽微な欠陥によって市場投入までの時間が遅くならないようにしてください。 JS Precision は、経験豊富なエンジニアのチームと高度な CNC レーザー切断、ロボット溶接、完全自動発泡装置を誇ります。 3D CAD図面を送信してください今すぐ当社のエンジニアリング チームに連絡してください。気密性分析、停止最適化の提案、プロセス計画を含む完全な板金エンクロージャ DFM 評価と見積もりを 24 時間以内に提供します。
免責事項
このページの内容は情報提供のみを目的としています。のためにJSプレシジョンサービス、情報の正確性、完全性、有効性については、明示的か黙示的かを問わず、いかなる表明も保証もありません。特定の技術的要件を特定するのは購入者の責任です。正式な部品見積をリクエストする。詳細についてはお問い合わせください。
リソース

