 日本語




要点表:カスタム板金ブラケットの強度と適合性に関するDFMルール
|
評価次元 |
コア制御パラメータ(物理的指標) |
故障メカニズムとエンジニアリング緩和ルール |
|---|---|---|
|
曲げ半径(R/T比) |
軟鋼 / CRS: ≥ 1.0×T(木目に対して垂直に曲げる) 5052-H32: 垂直方向 1.0×T以上、平行方向 2.0×T以上 6061-T6: 垂直方向 2.5×T以上、平行方向 4.0×T以上 304ステンレス鋼: 垂直方向 1.5×T以上、平行方向 2.5×T以上 |
外側の繊維の過伸張により表面に微細な亀裂が生じます。 鋭角曲げは厳禁です |
|
穴から曲げまでの安全距離 |
穴の外縁から接線まで ≥ 2.0 × T + R; PEMナット ≥ 3.0 × T + R |
塑性流動により穴が楕円化し、ねじ山が破損します |
|
剛性強化設計 |
プレスリブの深さ対幅比 0.4〜0.6; エッジフランジ高さ≥ 4.0 × T |
厚みを増すことなく片持ち梁トルクを相殺。曲げ剛性+300% |
|
組立穴補正 |
フロートクリアランス+0。3 mm 片側; スロット長軸垂直;曲げ線 |
多重曲げエアフォーミングによる累積線形公差を+0.3 mm吸収 |
|
表面コーティング公差 |
粉体塗装許容範囲 80 μm 硬質アルマイト許容範囲 25 μm |
仕上げ後のボルト穴と軸穴の収縮/干渉を防止します |
同一ロット内での寸法互換性は、単一の成形規格ではなく、一般的な公差によって規定されます。図面でISO 2768-1が参照されている場合、その規格は展開図の形状に適用されます。
この記事で引用されている曲げ寸法は、JS Precisionで2025年に製造された1,200個のブラケットからサンプリングされた測定プロセス能力として報告されています。曲げ半径比の最適化、特徴的な変形領域の確保、および組立側の細長い楕円形の穴の動的な構成は、2つの目標、すなわち、機械的負荷を効果的に支える板金ブラケットと、数百個の部品の組立時に干渉のないブラケットを実現するための重要な技術的対策です。
割れを防ぐための曲げ半径と結晶粒方向の選択方法
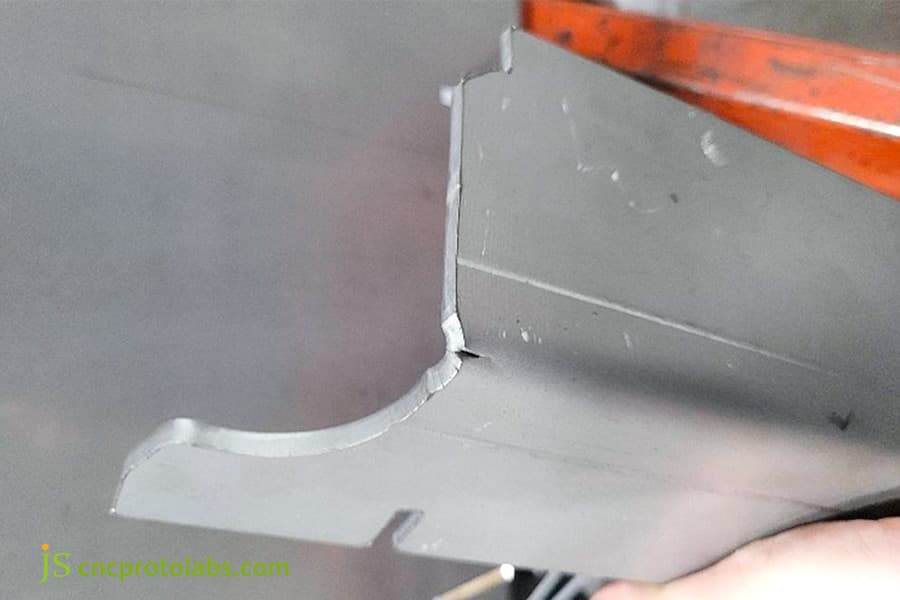
図1:曲げ加工後の金属部品の角に亀裂が発生
リブとフランジは、板金ブラケットの設計をどのように最適化するのか?
ガセットリブと補強フランジは、厚みを増やすことなく構造的な断面二次モーメントを増加させます。プレス加工されたリブは、深さが0.4×T~0.6×T、ルート半径が1.0×T以上で、曲げ軸に対して垂直に配置されています。エッジフランジ≧4。0×Tはねじりせん断経路を閉じ、曲げ剛性を最大300%向上させ、固有振動数を低周波共振から遠ざけます。
プレス加工補強材の形状成形仕様
- 板金ブラケット設計の基本原則は、ルート遷移半径R1 ≥ 1.0×T、クレスト半径R2 ≥ 1.5×T、深さ0.4×T~0.6×Tです。 約0.6×Tを超えると、リブは断面係数の増加を止め、母材の薄肉化を開始します。高強度合金では、この段階で亀裂が発生します。 JS Precision社の2025産業用シャーシブラケットプログラムでは、深さ0.5×Tまでプレス加工された2つの三角形リブにより、片持ち梁の第一共振周波数が120Hzから260Hzに上昇しました。さらにエッジフランジを追加することで、同じブラケットの共振周波数は380Hzに上昇しました。これは3.2倍の周波数シフトであり、500Nの荷重下でのたわみも2.40mmから0.35mmに減少しました。(下表参照)。フランジは、その質量以上に、片持ち梁の有効自由長を短縮し、断面二次モーメントを増加させるため、より大きな効果を発揮します。
エッジフランジによる閉じた応力経路
- 最小エッジ折り曲げ高さは4.0×Tであり、これにより閉じた引張・圧縮経路を構築できます。この設計はねじり荷重に効果的に抵抗し、板金ブラケットの設計規則を完全に満たします。
- リブとフランジは異なる問題を解決します。 リブはスパンに沿った断面二次モーメントを高め、フランジは自由端をねじりから保護します。この大きな変化は、どちらか一方を選択するのではなく、両方を使用することによって生じます(質量+8%で剛性+340%)。
- 図面を確定する前に、両方の特徴を工具と照らし合わせて確認してください。リブの深さが0.6×Tより深い場合、またはフランジの高さが8×Tより高い場合は、通常、カスタムパンチプロファイルと2回目の加工が必要となり、剛性の向上にはほとんど繋がらずコストが増加します。
|
構造構成 |
重量増加率 (%) |
断面二次モーメント (cm⁴) |
500 N 時のたわみ (mm) |
平板(基準線) |
平板(基準線) |
4.2 |
2.40 |
style="width: 21.1495%; border-color: #000000;">
120 |
|---|---|---|---|---|---|---|---|---|
|
刻印リブのみ |
3.5 |
11.8 |
0.85 |
260 |
||||
|
エッジフランジのみ |
5.0 |
9.6 |
1.10 |
210 |
||||
|
リブ+フランジ一体型 |
8.0 |
18.5 |
0.35 |
380 |
下記の剛性値は、ASTM E855-08(2013)に記載されているタイプの3点荷重梁構成で測定されたものです。また、これらの値が公称CAD形状ではなく測定されたたわみから導出されている理由も、この規格で説明されています。実際の成形断面は理想化された断面からずれており、そのずれが組立時に重要となるためです。

図3:正しい穴間隔と間違った穴間隔を示す図
板金ブラケットを完璧にフィットさせるための曲げ代管理方法
曲げ代管理は、エアフォーミング中の伸び、Kファクターのずれ、および角度ドリフトを補正します。連続曲げでは、1回の曲げごとに±0.5度の角度と±0.15 mmの線形変動が生じます。4回の曲げでは、偏差が±0.50 mmを超えます。二次穴をL = D + で曲げ軸に垂直に配置されたスロット形状に変換します。 2 × (ΣΔT + ΣΔθ) は累積公差を吸収します。
中立層のずれとサイズ連鎖の蓄積
エアベンディング中、板厚公差と降伏強度の差により中立層係数(K係数 0.38~0.45)が連続的に変化するため、最終的に板金ブラケットの嵌合公差に影響します。
長穴アセンブリ穴の計算式の取得
複数の曲げ加工後の穴は、2つの独立した理由により公称値からずれます。1つは板厚変動とスプリングバックによる長さ誤差(Δt)、もう1つは曲げ中心からの距離aにわたって分解される角度誤差(Δθ)です。スロットの長軸は次のように決定します。
L = D + 2 × (ΣΔt + Σ (Δθ / 57.3) × a)
ここで、Dは公称穴径(mm)、aは曲げ軸から穴中心までの距離(mm)、Δθは曲げごとの角度変化(度)です。
計算例:D = 5.0 mm、4回の曲げ、ΣΔt = 0.30 mm、曲げごとのΔθ = 0.5°、アーム長20 mmの場合、Σ(Δθ/57.3) × a = 4 × (0.5/57.3) × 20 = 0.70 mmとなり、L = 5.0 + 2 × 1.00 = 7.0 mmとなります。
5.0 × 7.0 mm のスロットを指定します。プロセスが統計的に許容可能になったら、最悪ケースの合計を二乗和平方根 (RSS) スタックに置き換えて、スロットが設計で許容される長さを超えないようにします。スロットの主軸を曲げ線に垂直になるように配置して、蓄積された線形公差に抵抗するのではなく、吸収するようにします。
生産では、計算だけに頼るのではなく、フィードバックループを構築します。各バッチの最初のピースは完全な CMM 検査を受け、測定された偏差は、残りのバッチを実行する前に曲げ補正データベースにフィードバックされます。このフィードバックループは、より厳密な計算式ではなく、多穴組立の行き詰まりを実際に解消するのはこれです。
標準的な曲げ逃げノッチに関するDFMルールとは?
曲げ逃げノッチとは、フランジ交点に設けられたクリアランスカットアウトです。曲げ逃げノッチの幅は、T + 0.5 mm以上でなければならず、1.5 mmより狭くなってはいけません。いずれか大きい方の幅で、深さは曲げ接線から少なくとも0.5 mm以上突き出ている必要があります。逃げノッチを省略すると、裂け目や微細な亀裂が発生します。
涙滴型または丸みを帯びた形状は、応力集中係数(Kt)を約40%低減し、疲労強度を維持します。破断メカニズムと応力集中係数
カスタム板金加工サービスでは、長方形の亀裂止め溝の角部における応力集中係数Ktが高すぎます。
涙滴型の亀裂止め溝は引張応力を均等に分散させ、Ktを約40%低減するため、板金ブラケットの設計基準を満たします。亀裂止め溝の深さと幅の制限
- 亀裂止め溝の最小幅は板厚T+0.5mmで、深さは曲げ半径との交点から少なくとも0.5mm以上でなければなりません。
- 最新のCNCレーザー切断では、鋭角な角の除去を防ぎ、フランジ曲げ境界の疲労抵抗を確保するために、デフォルトで完全なR角遷移切断を行う必要があります。
図4:プレスブレーキを使用して金属板を曲げる作業者。
ブラケット製作におけるPEMハードウェアのクリアランスとは?
PEMハードウェアのクリアランスとは、セルフクリンチングファスナーと曲げ線の間の距離を指します。最小中心線距離 = D/2 + 2.5 × T + R。
位置決めが近すぎると、母材の穴が変形し、押し出し力とねじり抵抗が60%以上低下します。専用のリリーフ加工を施した工具を使用するか、曲げ加工後に挿入することで、完全性を確保できます。圧入式ファスナーの応力特性
板金ブラケットの製造において、曲げ加工後の塑性変形領域内にある穴は、母材が既に降伏しているため、取り付け時に完全に充填されません。これらの穴では、押し出し力とねじり抵抗が60%以上低下することが測定されています。構造ブラケットとして承認する合格基準を下回る場合は、承認できません。
工程干渉と工程経路の調整
ファスナー下型と曲げ上型との衝突が避けられない場合は、先に曲げ、後にプレスするなど、作業手順を見直す必要があります。あるいは、高周波衝撃条件下でファスナーが完全に脱落しないように、突起溶接ナットを選択する必要があります。
作業手順を変更することで、以前は曲げによって発生していたファスナー穴周辺の塑性せん断が完全に解消され、アセンブリはファスナーの破損なく80Gの機械的衝撃および振動試験に合格するようになりました。
|
ねじサイズ |
板厚 T (mm) |
取付穴 &Osslash; D (mm) |
D/2 (mm) | 内側半径 R (mm) |
最小中心線クリアランス (mm) = D/2 + 2.5 × T + R |
|---|---|---|---|---|---|
|
M3 |
2.0 |
4.2 |
2.10 | 2.0 |
D/2 + 2.5 × T + R = 8.5 |
|
M4 |
2.5 |
5.4 |
2.70 | 2.5 |
D/2 + 2.5 × T + R = 10.8 |
|
M5 |
3.0 |
6.5 |
3.25 | 3.0 |
D/2 + 2.5 × T + R = 13.5 |
|
M6 |
4.0 |
8.0 |
4.00 | 4.0 |
D/2 + 2.5 × T + R = 16.5 |
セルフクリンチング金具の押し出し値とトルク値は、炭素鋼および合金鋼のボルトとねじの機械的特性を規定するISO 898-1:2013ではなく、ファスナーメーカー独自の仕様(PEM部品の場合は、該当するPennEngineeringの公報)に基づいています。取り付ける部品番号の公表されている数値を必ず参照してください。板厚と母材によって大きく異なります。
表の注記:クリアランスは、内側曲げ半径 R = 1.0 × T (軟鋼または 5052-H32) を仮定して、締結具の中心線から曲げ接線までの距離を測定します。6061-T6 の場合、R = 2.5 × T となります。最終列の各数値に 1.5 × T を加算してください。
JS Precisionは、ティア1サプライヤー向けに2.5 mm 6061-T6 LiDARブラケットを最適化しました。初期プロトタイプでは、結晶粒の破断と5つの曲げ部全体で0.45 mmの穴のずれが発生し、不良率100%でした。解決策:ブランクを結晶粒に対して垂直に90度回転させ、半径を2.5×Tに拡大し、2つのプレス加工リブを追加し、穴を4.5×5.5 mmのスロットに変換しました。 結果:亀裂なし、共振周波数380Hz、合格率99.8%。 お客様の初期試作機では、3種類の重大な不具合が見られました。 最初の試作では、曲げ加工量を増やしただけで、従来の方法もそのまま使用しました。しかし、切削後に残ったせん断応力による緩みがあったため、ナットがしっかりと固定されませんでした。この教訓は、高硬度合金の場合、成形される領域内に締結具を配置しないことです。その領域から締結具を完全に除去するか、曲げ加工部から少なくとも3.0×T+R離しておく必要があります。
仕上げ
表面あたりの厚み(μm)
設計上の余裕(表面あたり)
推奨処置
粉体塗装
60~100(標準値) 80)
80 mm
穴の直径を0.16 mm拡大するか、±0.05 mmより小さい穴はマスキングしてください。
タイプII陽極酸化処理(透明または着色)
10~15
15 mm
穴の直径を0.03 mm拡大します。直径。
タイプIII硬質アルマイト処理
25~50
50 mm
穴の直径を0.10 mm拡大します。必ずねじ山をマスキングしてください。
亜鉛メッキ
5~12
12通常は無視できる程度。スレッド機能のみをマスクします。
エンジニアリングによる遮光と膜厚補正方式
事例研究:6061-T6 LiDARブラケットの不良率100%から合格率99.8%へ?
お客様が直面した課題
JS 精密ソリューション
失敗事例と教訓

最終結果
支持フレームの剛性は2.8倍に向上し、1,500時間の振動試験および塩水噴霧試験に合格しました。単位あたりのコストは22%削減され、年間15万台の安定生産能力が達成されました。このプロセスは標準作業手順として体系化されました。
このLiDARブラケットの成功事例を再現してみませんか?JS Precisionのエンジニアに今すぐお問い合わせください。変形防止加工ソリューションをご提供し、シャーシが初回から組み立て基準を満たすことを保証します!
よくあるご質問
Q1:6061-T6アルミニウム製ブラケットの推奨最小曲げ半径は?
6061-T6アルミニウムを曲げる際の最小内側曲げ半径は、2.5×T~3.0×Tの範囲に抑えることを推奨します。これは、曲げ線が結晶方向に対して直角の場合です。曲げ方向が結晶方向と平行な場合は、内側半径は4.0×Tにする必要があります。
最小半径を守らないと、外側繊維の引張破断が発生する可能性が高くなります。Q2:板金ブラケットの設計において、穴は曲げ線からどのくらい離して配置する必要がありますか?
開口部の外縁と曲げの内側接線との間のクリアランスは、最小安全距離として少なくとも2.0×T+Rを確保する必要があります。このクリアランスにより、材料の曲げ加工中に塑性流動が発生し、穴が楕円形に伸びたり、穴壁が崩壊したりするのを完全に防ぐことができます。リベットナット穴は3.0×T+Rまで拡大する必要があります。
Q3:多曲げブラケットアセンブリでは、丸穴よりもスロット穴が好まれるのはなぜですか?
多曲げ加工では、エアベンディングの角度公差と厚み誤差により、寸法チェーンの終端で累積振れが±0.3mmを超える可能性があります。
細長い溝の長軸は曲げ線に垂直であり、幾何学的摺動代によって線形累積公差を吸収できるため、バッチ全体で初回から一貫した取り付けが可能です。Q4:JS Precisionは、カスタム板金ブラケットの角度精度をどのように一貫して保証していますか?
JS Precisionは、レーザー動的角度測定システムとフルワークテーブル装置を備えた最先端のCNC曲げ加工機を使用しています。
このシステムは、板金の反発を継続的に監視するだけでなく、成形中にプレス機の下死点を動的に調整することで、曲げ角度の全体的な変化を±0.2度以内に抑えます。Q5:カスタム板金ブラケットの曲げ逃げ切りにおける最適な幅と深さは?
切り欠きの幅はmax(T + 0.5 mm、1.5 mm)とし、深さは曲げ接線から0.5 mm以上深くしてください。これより浅いと、裂け目の発生点がフランジの根元内に残ってしまいます。
亀裂の伝播防止には、一般的に、完全な円形の底面または涙滴型の亀裂止め溝によって亀裂を阻止することが推奨されます。これにより、応力集中係数を最小限に抑えることができます。Q6:精密板金ブラケット製作サービスの見積もりは、どのような要因によって決まりますか?
板金ブラケット製作の見積もりは、材料仕様、レーザー切断輪郭パスの全長、パンチングおよび曲げ加工に必要な調整回数などの総合的な評価に基づいて算出されます。
圧入ファスナーの数量、表面処理の種類、および三次元測定機(CMM)検査報告書は、段階的な価格設定に影響を与える主要な変数です。Q7:熱処理によって、6061アルミニウム製ブラケットの小径曲げ加工時の亀裂を防ぐことはできますか?
冷間曲げ加工は、材料の塑性が最も高い完全焼鈍状態(6061-O)で行うことができ、マイクロクラックを生じることなく曲げ半径を1.0×T~1.5×Tまで小さくすることができます。
成形後、固溶化処理と人工時効処理によりT6に仕上げますが、専用の成形治具を使用する必要があります。Q8:機械加工なしでCNC曲げ加工された板金ブラケットの公差は、通常どの程度まで維持できますか?
通常のCNCエアベンディングでは、展開面切断形状の直線公差は±0.20mm、曲げフランジ面間の開直線公差は通常±0.35mm以内です。硬質金型による局所補正とレーザー追従微調整技術を用いることで、±0.15mmまで精度を高めることができます。
概要
高品質のカスタム板金ブラケットは、材料力学、曲げ半径比、変形除外領域、コーティング補正などを含む体系的な製造プロセスによって製造されます。
R/T結晶方位の閾値と穴回避境界を完全に遵守することで、曲げ割れや組み立て時の干渉のリスクを完全に排除します。JS Precisionは、高トン数の全電動サーボCNC曲げ加工機と完全なCMM寸法検証システムを活用し、文書化された初回品検査とCMM検査体制のもと、ブラケットを世界のハイテク産業分野に提供しています。


JSプレシジョン
ラピッドプロトタイピングとラピッドマニュファクチャリングのエキスパート
CNC機械加工、3Dプリント、ウレタン鋳造、ラピッドツーリング、射出成形、金属鋳造、板金、押出成形を専門としています。
タグ: