 Português (Brasil)




Design de junta de aba e slot é uma técnica de chapa metálica interligada na qual uma aba projetada em uma peça bruta se encaixa em uma ranhura correspondente em outra, localizando as peças sem qualquer fixação - autolocalização de fixação zero . Os engenheiros que conseguem calcular a compensação de corte a laser, as tolerâncias de laminação ASTM e a folga unilateral de 0,15–0,25 mm podem ter uma tolerância de posicionamento de 0,05 mm, o que economiza o tempo do ciclo de montagem em 45%.
Tabela de resumo principal: Design de junta de aba e ranhura
|
Variável de projeto |
Especificação recomendada |
Restrição física e DFM |
Benefício de montagem |
|---|---|---|---|
|
Autorização bilateral |
0,15 mm(t ≤ 2,0 mm)/ 0,20 mm(2,0–3,0 mm)/ 0,25 mm(3,0–4,0 mm) |
Absorve +8% de tolerância ao rolamento e corte cônico a laser |
Elimina o arquivamento manual, permite o alinhamento deslizante |
|
Alívio de Canto |
Dogbone R ≥ 0,5 mm ou corte radial |
Evita queimaduras excessivas e resíduos não cortados nos cantos |
Garante assento 100% nivelado |
|
Guia Largura para Espessura |
Mínimo 2,0 × t e não inferior a 3,2 mm |
Evita o empenamento térmico de costelas estreitas |
Aumenta a resistência ao cisalhamento |
|
Distância até a linha de curvatura |
≥ 3,0×t + raio de curvatura R |
Evita zona de deformação plástica |
Evita a distorção do slot após dobrar |
|
Concluir deslocamento |
Revestimento em pó +0,08 mm; E-revestimento +0,02 mm |
Evita o acúmulo de revestimento nos cantos |
Não é necessária raspagem pós-pintura |
Por ASTM A1008/A1008M: 2020 , a chapa de aço carbono laminada a frio possui uma tolerância de espessura bilateral que varia de acordo com a bitola e a largura – da ordem de ±5% a 8% nas bitolas usadas aqui. As ranhuras devem, portanto, ser dimensionadas para a condição máxima do material e não para a bitola nominal.
Tolerâncias de folga razoáveis, amortecimento de deformação térmica e compensação de revestimento são os principais pontos de referência para alcançar a fabricação de chapas metálicas com autoposicionamento e sem fixação .
Quais folgas são necessárias para o projeto de juntas de abas e ranhuras em chapas metálicas?
A otimização do projeto de juntas de abas e ranhuras requer o dimensionamento das dimensões das ranhuras com base na variação do calibre da matéria-prima, em vez de espessuras nominais. Em precisão serviços de fabricação de chapas metálicas , a folga bilateral ideal da ranhura é de 0,15 mm a 0,20 mm para espessuras de chapa abaixo de 2,0 mm, expandindo para 0,25 mm para chapas de até 4,0 mm . Esta geometria acomoda a tolerância de rolamento de +8% definida na ASTM A1008 e a divergência do feixe de laser, garantindo uma inserção suave da mão sem folga espacial solta .
Mecanismo da diferença entre a espessura nominal da placa e a espessura física real
Chapas e tiras laminadas a frio normalmente chegam 5% a 8% acima da espessura nominal dentro da faixa de tolerância de laminação da laminadora. Uma folha nominal de 2,0 mm geralmente mede 2,12 mm no chão de fábrica. Se a ranhura for modelada a partir do valor nominal de 2,0 mm, a junta emperrará na face correspondente.
O cálculo da largura do slot segue estritamente a fórmula:
Largura da ranhura = largura da aba na condição máxima do material (nominal + tolerância de rolamento) + compensação de corte a laser + ajuste deslizante bilateral de 0,30–0,50 mm no total (0,15–0,25 mm por lado).
Para este tipo de peça autoposicionada, o processo de blanking da JS Precision controla com muita precisão as dimensões do contorno da peça dentro de ±0,03 mm, eliminando assim totalmente o tempo de ajuste secundário manual.
Comparação dos parâmetros de folga entre aço carbono laminado a frio e liga de alumínio
- Folga unilateral recomendada por material: 0,15 mm para aço inoxidável 304 de 1,5 mm, 0,20 mm para alumínio 5052 de 2,0 mm (os 0,05 mm extras cobrem a expansão térmica induzida por laser) e 0,20 mm para aço carbono SPCC de 3,0 mm.
- No programa de chassis de precisão 2025 da JS Precision, manter esse padrão de folga proporcionou um rendimento de montagem na primeira passagem de 99,2% – 35 pontos percentuais acima da linha de base de ajuste com interferência.
Por EN 485-4: 2019 , Alumínio e ligas de alumínio — Chapas, tiras e chapas — Parte 4: Tolerâncias de forma e dimensões para produtos laminados a frio, as chapas de alumínio laminadas a frio possuem sua própria faixa de tolerância de espessura, que deve ser adicionada à pilha de folgas de abas e ranhuras.
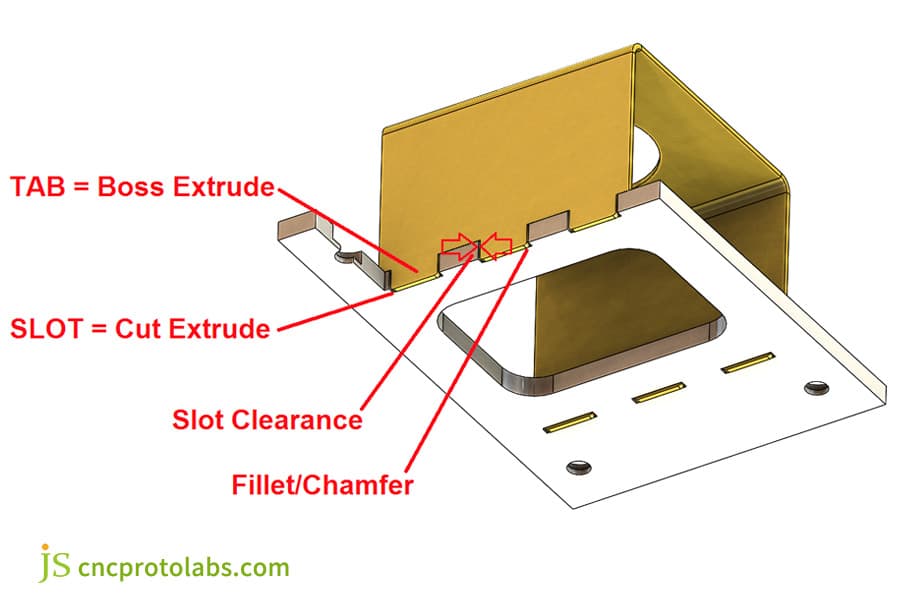
Figura 1: Modelo CAD 3D do projeto de junta de aba e ranhura com etiquetas para extrusão, folga e filete.
Como os relevos de canto Dogbone evitam interferência de ajuste em peças de chapa metálica de precisão?
Os relevos de canto dogbone eliminam a interferência na montagem causada pelas limitações internas do raio do canto no processamento a laser e jato de água. Em peças de chapa metálica de precisão, os feixes de corte deixam inerentemente um raio de canto interno igual à metade do diâmetro do feixe, normalmente de 0,10 mm a 0,15 mm para lasers de fibra. A adição de relevos ou rebaixos de dogbone com um raio mínimo de 0,5 mm nos cantos da ranhura limpa o resíduo deixado quando a viga permanece em um canto, deixando uma aba com canto afiado assentar 100% nivelada contra a face correspondente.
Mecanismo de derretimento de desaceleração de giro servo e defeitos de resíduos de cantos internos
- Quando um laser corta um canto em ângulo reto, os eixos servo invertem e desaceleram, concentrando energia no canto. O resultado é escória fundida ou um raio físico aproximadamente igual à metade do tamanho do ponto ( R0,10–R0,15 mm ). Esse raio colide com o canto agudo de uma aba reta, impedindo que a aba se encaixe totalmente e acumule 0,5°–1,5° de erro de perpendicularidade .
- O guia de projeto de junta de chapa metálica recomenda adicionar um pequeno relevo dogbone (R ≥ 0,5 mm) em cada um dos quatro cantos da ranhura. É a solução de baixo custo: sem retificação secundária e perpendicularidade de montagem mantida em ±0,05 mm.
Comparação de três soluções de ranhura de alívio de pressão
- O relevo dogbone limpa totalmente os resíduos dos cantos, removendo mais material localmente; um relevo circular simples funciona em chapas finas, mas reduz a resistência dos cantos ; chanfrar a aba evita ambos, mas adiciona uma etapa de posicionamento na dobra ou montagem.
- Com base na experiência prática da JS Precision no projeto do gabinete eletrônico de 2025, a solução de ranhura dog-bone controla o desvio de verticalidade da montagem dentro de ±0,05 mm, ao mesmo tempo que reduz o tempo de retificação subsequente em 15%.
Qual é a distância mínima entre ranhuras e linhas de dobra na guia de chapa metálica e no slot DFM?
As regras DFM de abas e ranhuras de chapa metálica determinam a colocação de recortes de ranhuras a uma distância segura das zonas de deformação por dobra para evitar distorção dimensional . Uma fenda colocada muito perto de uma curva sofre alongamento por tração ao longo da fibra externa e deslocamento compressivo ao longo do raio interno. A regra de engenharia básica exige uma folga mínima de 3,0x a espessura do material mais o raio de curvatura da borda da ranhura até a linha tangente da dobra.
Influência do movimento da camada neutra e do fluxo plástico durante a flexão
- Se uma ranhura ficar mais próxima do que 2,5 × t da linha tangente de dobra, a pressão do punção a distorce: uma ranhura retangular se torce em um barril ou trapézio, crescendo 0,30 mm em comprimento e 0,15 mm em largura , e a aba não entrará mais.
- Para dobra a ar de aço laminado a frio e alumínio 5052-H32, mantenha a distância entre a ranhura e a dobra em ≥ 3,0 × t + R (t = espessura da chapa, R = raio de curvatura interno) . Isto mantém a ranhura afastada da zona de fluxo de plástico, onde o desbaste a distorceria.
Limite a tecnologia de ranhura fina de alívio de tensão da estrutura
Em layouts altamente restritos, pré-corte fendas locais de alívio de tensão - ou, na JS Precision, Dobragem CNC seguido pelo recorte a laser 3D das ranhuras - remova completamente a deformação da aba devido à dobra. Essa sequência economiza 12% no custo de usinagem por peça, sem perda de precisão da montagem final.
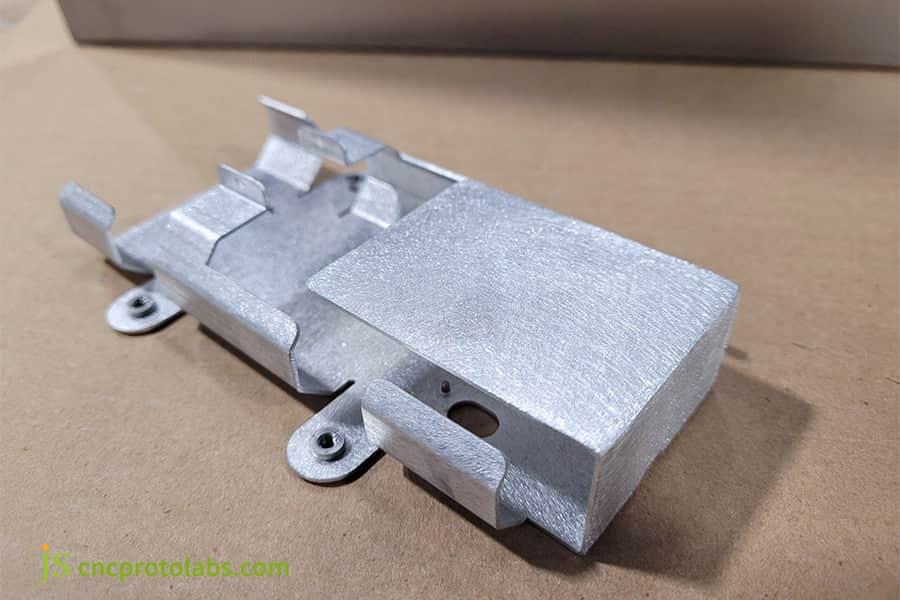
Figura 2: Peça de chapa metálica fabricada mostrando recursos de aba e ranhura perto de linhas de dobra e furos.
Como as abas de travamento automático sem fixadores podem eliminar a soldagem na montagem de chapas metálicas de precisão?
Um guia abrangente de projeto de juntas de chapa metálica incorpora métodos de fixação mecânica sem hardware juntamente com abas de soldagem tradicionais. Para montagens de alto volume, a geometria auto-rebitável, como abas torcidas, abas de estaqueamento e abas de travamento eliminam secundários Soldagem TIG ou MIG inteiramente. Girar uma aba saliente de 1,5 mm de 30° a 45° com uma ferramenta manual ou pressionar uma cunha farpada cria intertravamentos mecânicos permanentes capazes de suportar cargas de cisalhamento superiores a 1.200 N.
Tipo de estrutura mecânica de travamento automático sem solda
- Uma aba de torção se projeta 1,5 × t além do plano da chapa e é torcida de 30° a 45° com uma ferramenta simples, criando uma trava mecânica não reversível com uma carga de cisalhamento final de 1.500 N.
- As abas de estaqueamento possuem duas ranhuras em V longitudinais na ponta; um punção pressiona e espalha a extremidade da aba, prendendo-a permanentemente no lugar.
- A aba elástica de travamento usa a mola de uma folha fina: o gancho desvia na inserção e se encaixa para travar a aba. Adapta-se apenas a peças não estruturais.
Comparação de métodos de junta para montagem de chapa metálica
|
Método Conjunto |
Carga de cisalhamento (N) |
Tempo de montagem (seg) |
Risco de distorção térmica |
Índice de Custo |
|---|---|---|---|---|
|
Soldagem TIG manual |
2.800 |
120 |
Alto |
1,8 |
|
Soldagem por ponto a laser |
2.500 |
45 |
Médio |
1.2 |
|
Aba Torcida (30°) |
1.500 |
15 |
Nenhum |
0,6 |
|
Guia de piquetagem |
1.800 |
20 |
Nenhum |
0,7 |
Por AWS C4.6M: 2012 , Práticas recomendadas para soldagem, corte e perfuração por feixe de laser, os processos por feixe de laser devem ser qualificados para desempenho de junta por meio de teste. As cargas de cisalhamento na tabela abaixo são valores medidos nos testes internos de juntas da JS Precision em 2025, e não limites retirados dessa norma.
Para peças sobressalentes de união de chapas metálicas ou peças sem suporte de carga, como tampas de chassi e suportes internos, as juntas mecânicas de travamento automático substituem totalmente a soldagem a ponto, reduzindo o tempo total de fabricação por peça em mais de 60%.
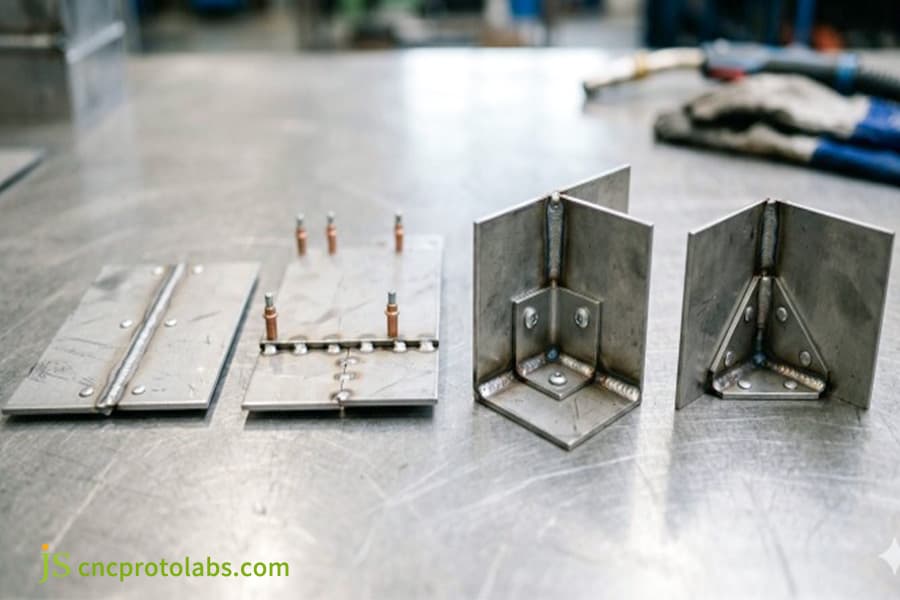
Figura 3: Peças de chapa metálica com abas mostrando montagem de travamento automático sem fixadores nos suportes.
Como a espessura do revestimento em pó afeta as folgas no serviço de fabricação de chapas metálicas personalizadas?
Os fluxos de trabalho de serviços de fabricação de chapas metálicas personalizadas devem compensar os revestimentos de superfície pós-usinagem durante o estágio inicial de CAD a laser de padrão plano. Os acabamentos de superfície depositam uma espessura mensurável de película seca nas superfícies correspondentes, aumentando efetivamente as dimensões das abas e diminuindo os recortes das ranhuras internas. Por exemplo, o revestimento em pó arquitetônico padrão adiciona 60 μm a 100 μm por face, o que estreita as aberturas das ranhuras em até 0,20 mm no geral e leva à emperramento da montagem se as folgas nominais forem modeladas.
Mecanismo de erosão da espessura do revestimento de tratamento de superfície
- A anodização adiciona apenas 10–25 μm por lado; O revestimento eletrônico deposita 15–30 μm uniformes. O revestimento eletrostático em pó, por outro lado, deixa uma película seca de 60–100 μm de cada lado em todas as superfícies expostas.
- O efeito gaiola de Faraday também cria um revestimento mais espesso nos cantos internos — geralmente 30% mais do que em faces planas . Se o desenho a laser não permitir isso, uma junta que era deslizante antes da pintura precisará ser lixada e raspada manualmente antes de ser montada.
Diretrizes de projeto de compensação de revestimento
- Para peças destinadas ao revestimento em pó, aumente a compensação de folga unilateral do padrão de 0,25 mm para 0,30 mm , para que as peças ainda deslizem juntas diretamente para fora da linha de revestimento.
- A JS Precision descobriu que reservar uma compensação de revestimento adequada elimina todo o trabalho de montagem pós-pintura, economizando cerca de 25% do tempo de montagem por unidade .
De acordo com ISO 2360:2017 , A amplitude da medição da espessura do revestimento por corrente parasita é definida.
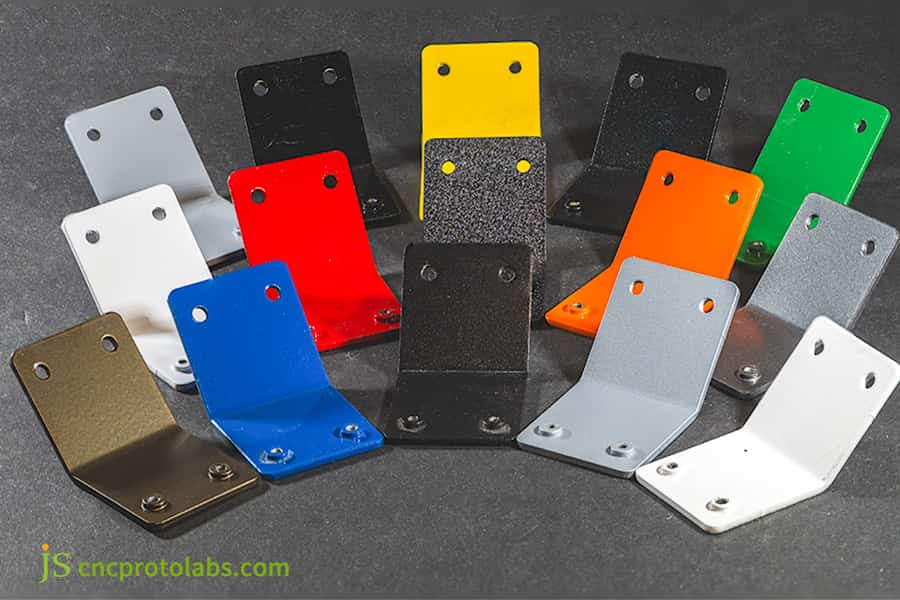
Figura 4: Suportes de chapa metálica com pintura eletrostática em diversas cores mostrando efeitos de acabamento nas folgas.
Como o JS Precision resolveu o empenamento da soldagem do chassi do servidor usando o serviço de design de chapa metálica?
A JS Precision resolveu graves empenamentos térmicos em montagens automatizadas de chassis de servidores por meio de um serviço integrado de projeto de chapa metálica, revisão de geometrias de juntas. O cliente experimentou distorções angulares cumulativas de até 1,8° após soldagem MIG manual ao longo de recortes de ranhura padrão. Ao projetar abas autofixantes escalonadas com dissipadores de calor de microrrelevo e fazer a transição para a soldagem a laser autógena robótica, a JS Precision restaurou a perpendicularidade da montagem para ±0,05 mm, eliminando completamente os gabaritos de fixação externos.
Desafios técnicos enfrentados pelos clientes
Um cliente de data center encomendou um gabinete de controle em aço inoxidável 304 de 2,5 mm . O projeto original usava uma junta passante e ranhura totalmente soldada com tocha manual. O calor da solda levou à distorção diagonal para 2,5 mm e ao erro de perpendicularidade para 1,8°; foram necessários três operadores para prender e fixar cada gabinete, e uma única unidade levou 18 minutos para ser montada – muito lento para o takt time desejado. Este é um fabricação de peças de chapa metálica projeto que é muito afetado pela distorção térmica e o uso de métodos tradicionais não pode atender aos padrões de tolerância.
Solução de precisão JS
- Reconstrução da geometria: a aba reta tornou-se uma aba de localização escalonada com um ressalto limitador, criando uma parada rígida do eixo Z. Um laser de fibra de alta potência manteve o contorno externo em ± 0,03 mm .
- Ranhuras de estrangulamento térmico: duas ranhuras simétricas de 0,8 mm cortadas nos flancos das abas de 1,5 mm de largura impedem que 65% do calor se espalhe para o painel principal.
- Atualização do processo de soldagem: soldagem automatizada por ponto a laser (autógeno, sem fio de enchimento) reduz a entrada de calor na piscina em 70%, minimizando os danos térmicos.
Lições aprendidas com o fracasso
Na primeira rodada do protótipo, a aba escalonada foi projetada como um ajuste de interferência com folga zero . A borda cortada a laser, no entanto, carrega uma camada HAZ endurecida que atinge HV 380 ; sob martelamento forçado, a borda da ranhura rachou e rasgou.
O problema de fissuras foi totalmente resolvido pela JS Precision, que revisou a folga de ajuste unilateral para +0,08 mm e arredondou os quatro cantos com ângulos de guia de R0,3 mm.
Resultado final
O projeto revisado eliminou totalmente os acessórios de soldagem, reduziu o erro diagonal do gabinete para 0,25 mm e reduziu o tempo de montagem para 4,5 minutos por unidade . O custo anual de processamento e montagem caiu 32% .
Precisa de ajuda para resolver problemas de deformação de soldagem ou tolerância de montagem? Entre em contato com a equipe de engenharia da JS Precision agora para obter uma solução para o mesmo design de espiga de posicionamento escalonado e dissipador de calor, garantindo que seu rack de servidor passe na verificação de precisão na primeira tentativa!
Você deve escolher corte a laser ou jato de água para juntas de abas e ranhuras de chapa metálica?
De acordo com um guia empírico de projeto de juntas de chapa metálica, seleção do processo de corte determina diretamente as características de ajuste de aba e slot devido à distorção térmica e tolerâncias cônicas . Para espessuras inferiores a 4,0 mm, o corte a laser de fibra em serviços de fabricação de chapas metálicas oferece altas velocidades de processamento e posicionamento limpo de ranhuras de ±0,03 mm. No entanto, para materiais ultraespessos acima de 6,0 mm ou ligas aeroespaciais sensíveis ao calor, o corte por jato de água abrasivo elimina totalmente as zonas afetadas pelo calor, embora com um corte cônico de corte de 0,5° a 1,0°.
Comparação de geometria microscópica: laser de fibra vs jato de água
O corte a laser de fibra deixa um ponto de fusão de entrada de 0,3–0,8 mm no ponto de perfuração. Posicione a entrada em uma área não coincidente, longe da face de localização e das paredes laterais da aba. O corte por jato de água não produz HAZ e nenhum endurecimento de borda , mas o jet lag na saída, deixando uma conicidade de 0,5°–1,0° na parte inferior.
O trabalho de chapa grossa de 2025 da JS Precision confirma a divisão: laser de fibra para recursos de autolocalização precisos em ≤ 4,0 mm ; jato de água para chapas ≥ 6,0 mm ou ligas termicamente sensíveis onde o endurecimento das bordas deve ser evitado.
Matriz de decisão do processo de corte
|
Processo |
Tolerância típica |
PERIGO |
Corte cônico |
Defeito de entrada |
Índice de Custo |
|---|---|---|---|---|---|
|
Laser de fibra |
±0,03 mm |
Sim |
≤0,5° |
Ponto de fusão de 0,3-0,8 mm |
1,0 |
|
Jato de água |
±0,08mm |
Não |
0,5°-1,0° |
Nenhum |
1,8 |
A conicidade do corte é uma consequência bem documentada da divergência do feixe no corte térmico: o feixe se alarga com a profundidade, de modo que o corte de saída é mais largo que o de entrada. Ver The Fabricator, edição de dezembro de 2025 para uma revisão dos efeitos térmicos no corte de chapas metálicas.
Perguntas frequentes
Q1: Qual é a folga ideal da junta da aba e da ranhura para peças finas de aço inoxidável?
Para peças de aço inoxidável de 1,0 a 2,0 mm, recomenda-se uma folga unilateral de 0,15 mm . Isso absorve a variação do corte a laser e a tolerância à espessura do rolamento, de modo que a aba desliza manualmente, mas permanece apertada o suficiente para que a soldagem a ponto com arco de argônio preencha a lacuna - um ajuste confortável, não desleixado.
Q2: As juntas de aba e ranhura podem eliminar totalmente os gabaritos de soldagem personalizados?
Sim. Um ressalto de localização escalonado e uma ranhura limite de travamento automático eliminam a necessidade de acessórios de soldagem rígidos. O ombro restringe todos os seis graus de liberdade espacial e oferece alinhamento de autolocalização de ±0,05 mm , economizando de 50% a 70% do custo de fixação em chassis de alto mix e baixo volume.
P3: Como o JS Precision garante tolerâncias consistentes na fabricação de guias e slots de alto volume?
A JS Precision emprega lasers de fibra de alta potência com um sistema online de localização de bordas de circuito fechado que compensa continuamente a expansão térmica da base da máquina e o desgaste do bico. Combinado com a inspeção CMM amostrada, isso mantém cada aba e slot dentro de ±0,05 mm em tiragens de vários milhares de peças.
P4: Como a direção da granulação da chapa metálica afeta a resistência dos recursos das abas?
Grãos de chapa metálica exibem anisotropia. A resistência ao cisalhamento atinge o pico quando o longo eixo da aba é perpendicular ao grão rolante; paralelamente a ela, a aba tende a rachar ao longo dos limites dos grãos. Para abas dobradas, alinhe o eixo de dobra em 90° com a fibra para maximizar a resistência à dobra.
Q5: Qual é a largura mínima recomendada para uma aba para evitar empenamento térmico durante o corte?
A largura da aba deve ser de pelo menos 2,0 vezes a espessura do material e nunca inferior a 3,2 mm . Uma aba mais estreita concentra o calor durante o corte, derrete e perde a precisão dimensional e a rigidez da junta. Uma espiga muito fina acumulará muito calor, o que levará ao derretimento, empenamento e amolecimento durante o revenido, e o resultado final será perda de precisão dimensional, rigidez da junta, bem como instabilidade e flexão.
Q6: Por que são necessários relevos de canto dogbone em ranhuras retangulares?
Um laser deixa um pequeno raio em cada canto interno. Sem relevo, um canto de aba quadrada passa por esse raio e não pode assentar. Um relevo dogbone de R ≥ 0,5 mm o libera completamente, proporcionando uma junta totalmente nivelada entre os dois painéis.
Q7: Como os acabamentos de revestimento em pó afetam as dimensões das abas e ranhuras?
Após o revestimento eletrostático em pó e a cura, uma camada de filme seco de 60–100 μm é formada em um lado. Sem tolerância pré-reservada, a seção transversal da espiga aumenta aproximadamente 0,20 mm após o revestimento, a abertura do encaixe diminui aproximadamente 0,20 mm e a interferência total atinge 0,40 mm. Durante a fase CAD, é necessária uma expansão de pelo menos 0,25 mm de um lado.
Q8: Como o design da junta de aba e slot reduz os preços de cotação para projetos de chapa metálica personalizados?
Um sistema de abas e ranhuras autolocalizadas e bem projetado elimina marcação de layout, correção de perpendicularidade e retificação de solda. Os operadores apenas alinham e assentam as peças, aumentando a eficiência da montagem em mais de 40% e eliminando totalmente o custo de fixação do orçamento. Envie seus desenhos para JS Precision para uma cotação com custo reduzido.
Resumo
O design científico e rigoroso de abas e slots é a principal alavanca para alcançar a entrega de baixo custo e alta qualidade de componentes de chapa metálica de precisão. O design de abas e slots de som é a principal alavanca para entrega de chapas metálicas de baixo custo e alta qualidade. Dimensione a folga da mecânica do material e da tolerância de rolamento, adicione relevos de dogbone para limpar o raio do canto interno da viga, respeite a distância de segurança de curvatura de 3,0 × t + R e deduza o acúmulo de revestimento no desenho do padrão plano. Faça isso e a peça bruta carrega seu próprio dado de autolocalização diretamente do laser, mantendo a tolerância geral de montagem em ±0,05 mm.
Os congestionamentos de montagem, a deformação da soldagem excedem as tolerâncias e as ferramentas e acessórios caros estão prejudicando a produção? Imediatamente envie seus desenhos em formato STEP ou DXF ao canal oficial de engenharia da JS Precision. A experiente equipe de engenharia da JS Precision fornecerá um relatório detalhado de análise de capacidade de fabricação do DFM dentro de 12 horas, calculando com precisão a compensação de corte de fibra óptica e lacunas de revestimento, e oferecendo uma cotação para fabricação de chapas metálicas personalizadas de alta precisão e custo competitivo.

Isenção de responsabilidade
O conteúdo desta página é apenas para fins informativos. Para Serviços de precisão JS , não há representações ou garantias, expressas ou implícitas, quanto à exatidão, integridade ou validade das informações. É responsabilidade do comprador identificar requisitos técnicos específicos e solicite uma cotação formal de peças . Entre em contato conosco para mais informações.
Recurso

