 Italiano



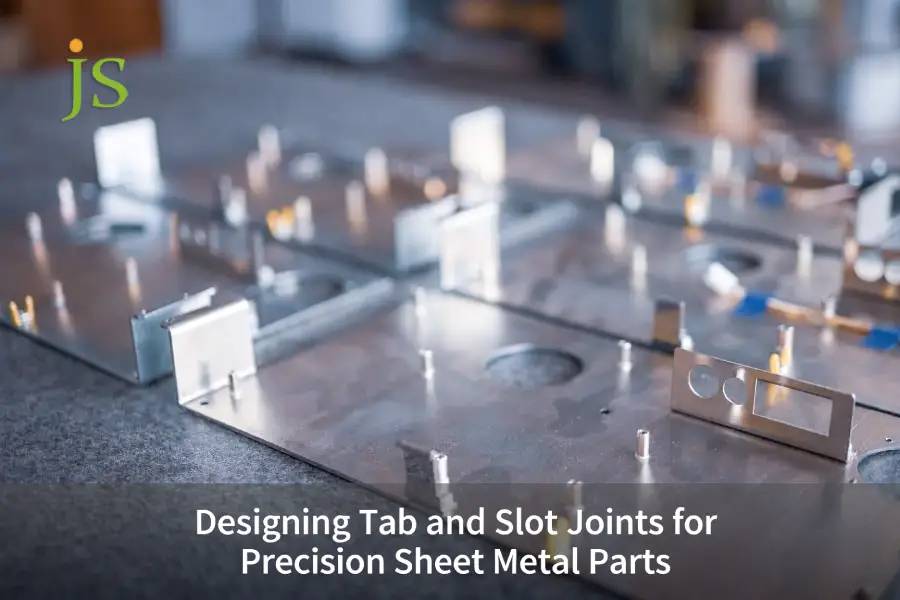

Design del giunto con linguetta e fessura è una tecnica di lamiera ad incastro in cui una linguetta proiettata su un pezzo grezzo si innesta in una fessura corrispondente in un altro, posizionando le parti senza alcun fissaggio: autoposizionamento a fissaggio zero . Gli ingegneri che possono calcolare la compensazione del taglio laser, le tolleranze di laminazione ASTM e il gioco su un solo lato di 0,15–0,25 mm possono avere una tolleranza di posizionamento di 0,05 mm, che consente di risparmiare il tempo del ciclo di assemblaggio del 45%.
Tabella riepilogativa principale: progettazione del giunto con linguetta e fessura
|
Variabile di progettazione |
Specifica consigliata |
Vincolo fisico e DFM |
Beneficio dell'Assemblea |
|---|---|---|---|
|
Autorizzazione bilaterale |
0,15 mm(t ≤ 2,0 mm)/ 0,20 mm(2,0–3,0 mm)/ 0,25 mm(3,0–4,0 mm) |
Assorbe +8% di tolleranza al rotolamento e conicità del taglio laser |
Elimina l'archiviazione manuale e consente l'allineamento a scorrimento |
|
Rilievo d'angolo |
Dogbone R ≥ 0,5 mm o taglio a raggio |
Previene la bruciatura eccessiva e i residui non tagliati agli angoli |
Garantisce una seduta a filo al 100%. |
|
Dalla larghezza della linguetta allo spessore |
Min 2,0 × t e non inferiore a 3,2 mm |
Previene la deformazione termica delle nervature strette |
Aumenta la resistenza al taglio |
|
Distanza dalla linea di piegatura |
≥ 3.0×t + raggio di curvatura R |
Evita la zona di deformazione plastica |
Previene la distorsione della fessura dopo la piegatura |
|
Scostamento finitura |
Verniciatura a polvere +0,08 mm; Rivestimento cataforetico +0,02 mm |
Previene l'accumulo di rivestimento negli angoli |
Non è necessaria alcuna raschiatura post-verniciatura |
Per ASTM A1008/A1008M: 2020 , la lamiera di acciaio al carbonio laminata a freddo presenta una tolleranza bilaterale sullo spessore che varia in base allo spessore e alla larghezza, nell'ordine del ±5%–8% per gli spessori qui utilizzati. Le fessure devono quindi essere dimensionate in base alle condizioni massime del materiale, non al calibro nominale.
Tolleranze di gioco ragionevoli, assorbimento della deformazione termica e compensazione del rivestimento sono i parametri fondamentali per ottenere una produzione senza dispositivi di posizionamento automatico di lamiere .
Quali spazi sono necessari per la progettazione di giunti con linguetta e asola nella lamiera?
L'ottimizzazione della progettazione dei giunti con alette e fessure richiede il dimensionamento delle dimensioni delle fessure in base alla varianza del calibro della materia prima anziché agli spessori nominali. Con precisione servizi di lavorazione della lamiera , il gioco ideale della fessura bilaterale è compreso tra 0,15 mm e 0,20 mm per spessori della lamiera inferiori a 2,0 mm, espandendosi fino a 0,25 mm per piastre fino a 4,0 mm . Questa geometria soddisfa la tolleranza di rotolamento del +8% definita nella norma ASTM A1008 e la divergenza del raggio laser, garantendo un inserimento regolare della mano senza gioco spaziale allentato .
Meccanismo della differenza tra spessore nominale della lamiera e spessore fisico effettivo
Le lamiere e i nastri laminati a freddo arrivano generalmente al 5%–8% in più dello spessore nominale entro la fascia di tolleranza di laminazione dello stabilimento. In officina, una lastra nominale da 2,0 mm misura spesso 2,12 mm. Se la fessura viene modellata a partire dal valore nominale di 2,0 mm, il giunto si inceppa sulla faccia di accoppiamento.
Il calcolo della larghezza della fessura segue rigorosamente la formula:
Larghezza della fessura = larghezza della linguetta alle condizioni massime del materiale (nominale + tolleranza di rotolamento) + compensazione del taglio laser + adattamento scorrevole bilaterale di 0,30–0,50 mm totale (0,15–0,25 mm per lato).
Per questo tipo di parte autoposizionante, il processo di tranciatura di JS Precision controlla in modo molto accurato le dimensioni del contorno della parte entro ±0,03 mm, eliminando così completamente il tempo di montaggio secondario manuale.
Confronto dei parametri del gap tra acciaio al carbonio laminato a freddo e lega di alluminio
- Spazio consigliato su un solo lato in base al materiale: 0,15 mm per acciaio inossidabile 304 da 1,5 mm, 0,20 mm per alluminio 5052 da 2,0 mm (0,05 mm extra copre l'espansione termica indotta dal laser) e 0,20 mm per acciaio al carbonio SPCC da 3,0 mm.
- Nel programma 2025 dei telai di precisione di JS Precision, il rispetto di questo standard di spazio libero ha prodotto una resa di assemblaggio al primo passaggio del 99,2% , 35 punti percentuali in più rispetto alla linea di base per l'adattamento alle interferenze.
Per EN485-4:2019 , Alluminio e leghe di alluminio — Lamiere, nastri e piastre — Parte 4: Tolleranze su forma e dimensioni per prodotti laminati a freddo, i fogli di alluminio laminati a freddo presentano una propria banda di tolleranza dello spessore, che deve essere aggiunta alla pila di gioco delle linguette e delle fessure.
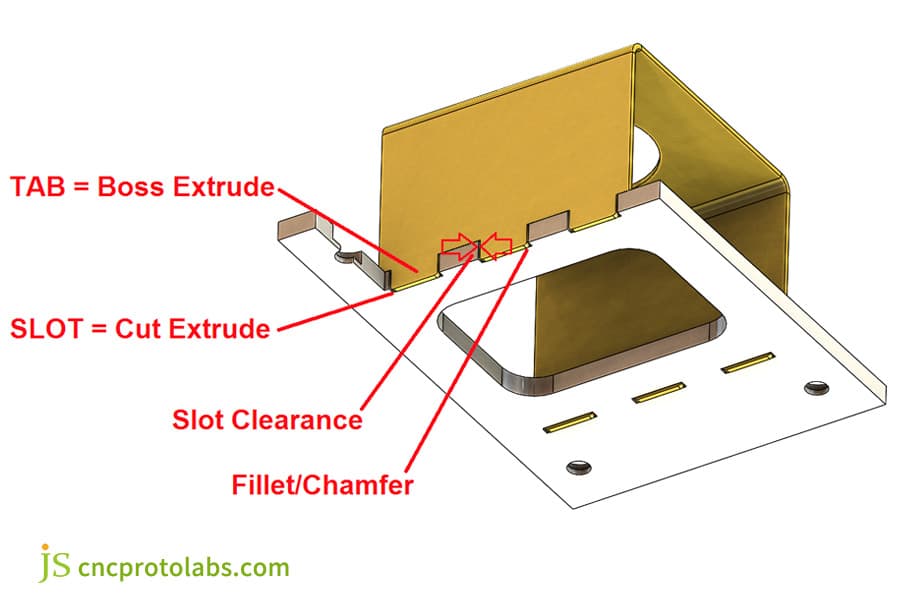
Figura 1: Modello CAD 3D della progettazione di giunti con linguetta e fessura con etichette per estrusione, gioco e raccordo.
In che modo i rilievi angolari Dogbone prevengono le interferenze di adattamento nelle parti in lamiera di precisione?
I rilievi angolari Dogbone eliminano le interferenze di assemblaggio causate dalle limitazioni del raggio angolare interno nella lavorazione laser e getto d'acqua. Nelle parti in lamiera di precisione, i raggi di taglio lasciano intrinsecamente un raggio dell'angolo interno pari alla metà del diametro del raggio, in genere da 0,10 mm a 0,15 mm per i laser a fibra. L'aggiunta di rilievi dogbone o sottosquadri con un raggio minimo di 0,5 mm agli angoli delle fessure elimina i residui rimasti quando la trave si ferma in un angolo, lasciando che una linguetta con angoli vivi sia posizionata a filo al 100% contro la faccia di accoppiamento.
Meccanismo di fusione con decelerazione della rotazione servo e difetti residui degli angoli interni
- Quando un laser taglia un angolo retto, i servoassi invertono e decelerano, concentrando l'energia nell'angolo. Il risultato è una scoria fusa o un raggio fisico pari a circa la metà della dimensione del punto ( R0,10–R0,15 mm ). Questo raggio entra in collisione con l'angolo acuto di una linguetta diritta, impedendo alla linguetta di posizionarsi completamente e accumulando un errore di perpendicolarità di 0,5°–1,5° .
- La guida alla progettazione dei giunti in lamiera consiglia di aggiungere un piccolo rilievo a dogbone (R ≥ 0,5 mm) in ciascuno dei quattro angoli della fessura. È la soluzione a basso costo: nessuna rettifica secondaria e perpendicolarità di assemblaggio mantenuta entro ±0,05 mm.
Confronto di tre soluzioni di scanalature di scarico della pressione
- Il rilievo Dogbone elimina completamente i residui degli angoli rimuovendo più materiale localmente; un rilievo circolare semplice funziona su lamiere sottili ma riduce la resistenza degli angoli ; la smussatura della linguetta evita entrambe le cose ma aggiunge una fase di posizionamento nella piegatura o nell'assemblaggio.
- Basandosi sull'esperienza pratica di JS Precision nel progetto del cabinet elettronico del 2025, la soluzione con scanalatura a osso di cane controlla la deviazione della verticalità dell'assieme entro ±0,05 mm, riducendo al tempo stesso il successivo tempo di rettifica del 15%.
Qual è la distanza minima tra le asole e le linee di piegatura nella linguetta della lamiera e nell'asola DFM?
Le regole DFM per linguette e asole in lamiera impongono di posizionare i ritagli delle asole a una distanza di sicurezza dalle zone di deformazione della piega per evitare distorsioni dimensionali . Una fessura posizionata troppo vicino a una curvatura subisce un allungamento a trazione lungo la fibra esterna e uno spostamento a compressione lungo il raggio interno. La regola ingegneristica di base impone una distanza minima di 3,0× spessore del materiale più il raggio di curvatura dal bordo dell'asola alla linea tangente della piega.
Influenza del movimento dello strato neutro e del flusso plastico durante la piegatura
- Se una fessura si trova a una distanza inferiore a 2,5 × t dalla linea tangente alla piega, la pressione del punzone la distorce: una fessura rettangolare si attorciglia in un barile o trapezio, crescendo di 0,30 mm in lunghezza e 0,15 mm in larghezza , e la linguetta non entrerà più.
- Per la piegatura in aria dell'acciaio laminato a freddo e dell'alluminio 5052-H32, mantenere la distanza tra la fessura e la piega a ≥ 3,0 × t + R (t = spessore della lamiera, R = raggio di piegatura interno) . Ciò mantiene la fessura lontana dalla zona di flusso della plastica, dove altrimenti l'assottigliamento la distorcerebbe.
Tecnologia a fessura fine per alleviare lo stress della struttura limite
In layout altamente vincolati, fessure locali di scarico della tensione pretagliate o, presso JS Precision, Piegatura CNC seguito dal ritaglio laser 3D delle fessure: elimina completamente la deformazione della linguetta dovuta alla piegatura. Questa sequenza consente di risparmiare il 12% sui costi di lavorazione per pezzo senza perdita di precisione dell'assemblaggio finale.
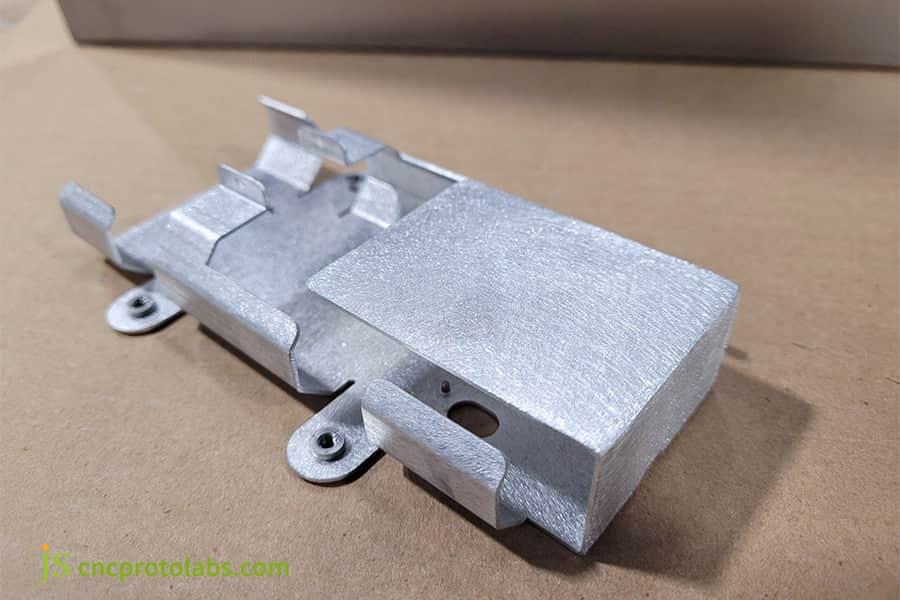
Figura 2: parte in lamiera fabbricata che mostra le caratteristiche di linguette e asole vicino alle linee di piegatura e ai fori.
In che modo le linguette autobloccanti senza dispositivi di fissaggio possono eliminare la saldatura nell'assemblaggio di lamiere di precisione?
Una guida completa alla progettazione dei giunti in lamiera incorpora metodi di fissaggio meccanico senza hardware insieme alle tradizionali linguette di saldatura. Per gli assemblaggi ad alto volume, la geometria autoagganciante come le linguette ritorte, le linguette di picchettamento e le linguette con chiusura a scatto eliminano le linguette secondarie Saldatura TIG o MIG interamente. La rotazione di una linguetta sporgente di 1,5 mm di 30°-45° con uno strumento manuale o la pressione di un cuneo spinato crea interblocchi meccanici permanenti in grado di sopportare carichi di taglio superiori a 1.200 N.
Tipo di struttura autobloccante meccanica senza saldature
- Una linguetta di torsione sporge di 1,5 × t oltre il piano della lamiera e viene ruotata di 30°–45° con un semplice utensile, creando un blocco meccanico non reversibile con un carico di taglio massimo di 1.500 N.
- Le linguette di picchettamento presentano due scanalature a V longitudinali sulla punta; un punzone preme verso il basso e allarga l'estremità della linguetta, fissandola permanentemente in posizione.
- La linguetta elastica con chiusura a scatto sfrutta la molla del foglio sottile: il gancio si flette durante l'inserimento e scatta indietro per bloccare la linguetta. Si adatta solo a parti non strutturali.
Confronto dei metodi di giunzione per l'assemblaggio di lamiere
|
Metodo congiunto |
Carico di taglio (N). |
Tempo di assemblaggio (sec) |
Rischio di distorsione termica |
Indice di costo |
|---|---|---|---|---|
|
Saldatura TIG manuale |
2.800 |
120 |
Alto |
1.8 |
|
Saldatura a punto laser |
2.500 |
45 |
Medio |
1.2 |
|
Linguetta attorcigliata (30°) |
1.500 |
15 |
Nessuno |
0,6 |
|
Scheda Picchettamento |
1.800 |
20 |
Nessuno |
0,7 |
Per AWS C4.6M: 2012 , Pratiche consigliate per la saldatura, il taglio e la foratura con raggio laser, i processi con raggio laser devono essere qualificati per le prestazioni congiunte mediante test. I carichi di taglio nella tabella seguente sono valori misurati dai test interni sui giunti di JS Precision del 2025, non limiti presi da tale standard.
Per i pezzi di ricambio di giunzione della lamiera o le parti non portanti come coperture del telaio e staffe interne, i giunti autobloccanti meccanici twist-and-picket sostituiscono completamente la saldatura a punti, riducendo il tempo di produzione totale per parte di oltre il 60%.
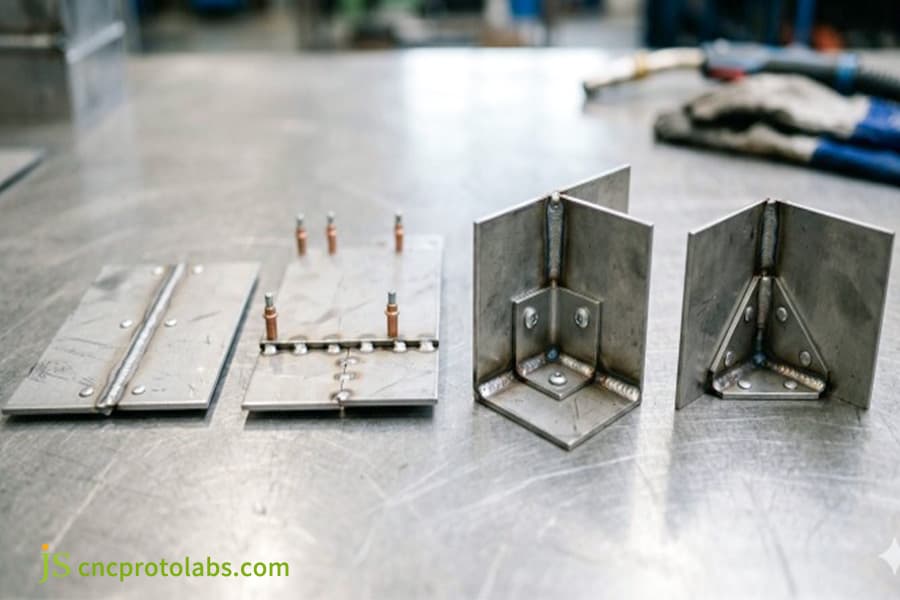
Figura 3: Parti in lamiera con linguette che mostrano l'assemblaggio autobloccante senza dispositivi di fissaggio sulle staffe.
In che modo lo spessore del rivestimento in polvere influisce sugli spazi liberi nel servizio di fabbricazione di lamiere personalizzate?
I flussi di lavoro dei servizi di fabbricazione di lamiere personalizzati devono compensare i rivestimenti superficiali post-lavorazione durante la fase iniziale del CAD laser a modello piatto. Le finiture superficiali depositano uno spessore misurabile del film secco sulle superfici di accoppiamento, aumentando efficacemente le dimensioni delle linguette e riducendo al tempo stesso i ritagli delle fessure interne. Ad esempio, la verniciatura a polvere architettonica standard aggiunge da 60 μm a 100 μm per faccia, il che restringe le aperture delle fessure fino a 0,20 mm in totale e porta al grippaggio dell'assemblaggio se le distanze nominali venivano modellate.
Meccanismo di erosione dello spessore del rivestimento del trattamento superficiale
- L'anodizzazione aggiunge solo 10–25 μm per lato; Il rivestimento elettronico deposita uno spessore uniforme di 15–30 μm . La verniciatura a polvere elettrostatica, al contrario, lascia una pellicola secca di 60–100 μm per lato su tutte le superfici esposte.
- L'effetto gabbia di Faraday crea inoltre un rivestimento più spesso agli angoli interni, spesso il 30% in più rispetto alle facce piane . Se il disegno al laser non tiene conto di ciò, un giunto che era scorrevole prima della verniciatura necessita di limatura e raschiatura manuale prima di essere assemblato.
Linee guida per la progettazione della compensazione del rivestimento
- Per le parti destinate alla verniciatura a polvere, aumentare la compensazione del gioco su un lato dallo standard 0,25 mm a 0,30 mm , in modo che le parti continuino a scorrere insieme direttamente dalla linea di rivestimento.
- JS Precision ha scoperto che riservando un'adeguata compensazione del rivestimento si elimina tutto il lavoro di montaggio post-verniciatura, risparmiando circa il 25% del tempo di assemblaggio per unità .
Secondo ISO2360:2017 , Viene definita l'ampiezza della misurazione dello spessore del rivestimento mediante correnti parassite.
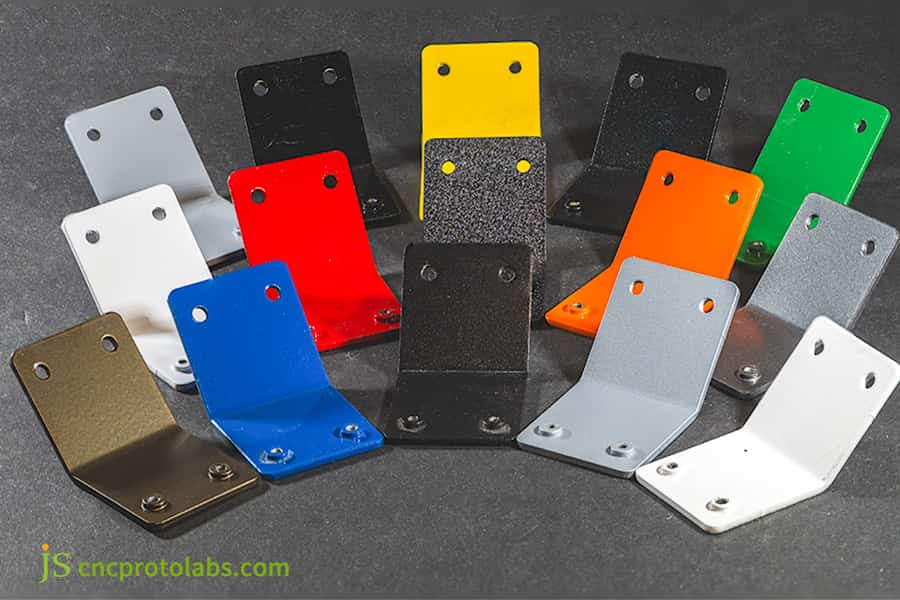
Figura 4: Staffe in lamiera verniciata a polvere in vari colori che mostrano gli effetti di finitura sugli spazi liberi.
In che modo JS Precision ha risolto la deformazione della saldatura dello chassis del server utilizzando il servizio di progettazione lamiera?
JS Precision ha risolto gravi deformazioni termiche sugli assiemi automatizzati di chassis dei server attraverso un servizio integrato di progettazione di lamiere e di revisione delle geometrie dei giunti. Il cliente ha riscontrato distorsioni angolari cumulative fino a 1,8° dopo la saldatura MIG manuale lungo le scanalature standard. Progettando linguette autofissanti a gradini con dissipatori di calore a microrilievo e passando alla saldatura laser autogena robotizzata, JS Precision ha ripristinato la perpendicolarità dell'assemblaggio entro ±0,05 mm, eliminando completamente le maschere di bloccaggio esterne.
Sfide tecniche affrontate dai clienti
Un cliente di un data center ha commissionato un armadio di controllo in acciaio inossidabile 304 da 2,5 mm . Il design originale utilizzava un giunto passante con linguetta e fessura completamente saldato con un cannello manuale. Il calore della saldatura ha portato la distorsione diagonale a 2,5 mm e l'errore di perpendicolarità a 1,8°; Sono stati necessari tre operatori per bloccare e fissare ciascun armadio e il montaggio di una singola unità ha richiesto 18 minuti , decisamente troppo lenti per il tempo previsto. Questo è un produzione di parti in lamiera progetto che è fortemente influenzato dalla distorsione termica e l'uso di metodi tradizionali non può rispettare gli standard di tolleranza.
Soluzione di precisione JS
- Ricostruzione della geometria: la linguetta diritta è diventata una linguetta di posizionamento a gradini con una spalla di limitazione, creando un fermo rigido sull'asse Z. Un laser a fibra ad alta potenza ha mantenuto il contorno esterno a ±0,03 mm .
- Slot per interruzione termica: due slot simmetrici da 0,8 mm tagliati sui fianchi della linguetta larghi 1,5 mm bloccano la diffusione del calore al 65% del pannello principale.
- Aggiornamento del processo di saldatura: saldatura automatizzata a punto laser (autogeno, senza filo di apporto) riduce l'apporto di calore alla piscina del 70%, riducendo al minimo i danni termici.
Lezioni apprese dal fallimento
Nella prima fase del prototipo, la linguetta a gradini è stata progettata con un accoppiamento con interferenza a gioco zero . Il bordo tagliato al laser, tuttavia, porta uno strato HAZ indurito che raggiunge HV 380 ; sotto la forzata martellatura il bordo della fessura si spezzò e si strappò.
Il problema delle crepe è stato completamente risolto da JS Precision, che ha rivisto il gioco di adattamento su un lato a +0,08 mm e ha arrotondato i quattro angoli con angoli di guida R0,3 mm.
Risultato finale
Il design rivisto ha eliminato completamente i dispositivi di saldatura, ha ridotto l'errore diagonale dell'armadio entro 0,25 mm e ha ridotto il tempo di assemblaggio a 4,5 minuti per unità . I costi annuali di lavorazione e assemblaggio sono diminuiti del 32% .
Hai bisogno di aiuto per risolvere problemi di deformazione della saldatura o tolleranza di assemblaggio? Contatta subito il team di ingegneri JS Precision per ottenere una soluzione per lo stesso design del tenone di posizionamento a gradini e del dissipatore di calore, assicurando che il rack del tuo server superi la verifica di precisione al primo tentativo!
Dovresti scegliere il taglio laser o a getto d'acqua per giunti con linguette e fessure in lamiera?
Sotto una guida empirica alla progettazione dei giunti in lamiera, selezione del processo di taglio determina direttamente le caratteristiche di adattamento delle linguette e delle fessure dovute alla distorsione termica e alle tolleranze della conicità . Per spessori inferiori a 4,0 mm, il taglio laser a fibra nell'ambito dei servizi di fabbricazione della lamiera offre velocità di lavorazione elevate e un posizionamento pulito delle fessure di ±0,03 mm. Tuttavia, per materiali ultra spessi superiori a 6,0 mm o leghe aerospaziali sensibili al calore, il taglio a getto d'acqua abrasivo elimina completamente le zone influenzate dal calore, anche se con una rastremazione del kerf trail-back compresa tra 0,5° e 1,0°.
Confronto della geometria microscopica: laser a fibra vs getto d'acqua
Il taglio laser a fibra lascia un punto di fusione di 0,3–0,8 mm nel punto di sfondamento. Posizionare l'attacco in un'area non di accoppiamento, lontano dalla faccia di posizionamento e dalle pareti laterali della linguetta. Il taglio a getto d'acqua non produce HAZ né indurimento dei bordi , ma il jet lag all'uscita, lasciando una rastremazione di ritorno di 0,5°–1,0° sul lato inferiore.
Il lavoro su piastre spesse del 2025 di JS Precision conferma la divisione: laser a fibra per elementi di autolocalizzazione di precisione a ≤ 4,0 mm ; getto d'acqua per lamiere ≥ 6,0 mm o leghe termicamente sensibili dove è necessario evitare l'indurimento dei bordi.
Matrice decisionale del processo di taglio
|
Processo |
Tolleranza tipica |
HAZ |
Kerf Taper |
Difetto di ingresso |
Indice di costo |
|---|---|---|---|---|---|
|
Laser a fibra |
±0,03 mm |
SÌ |
≤0,5° |
Punto di fusione 0,3-0,8 mm |
1.0 |
|
Getto d'acqua |
±0,08 mm |
NO |
0,5°-1,0° |
Nessuno |
1.8 |
La rastremazione del taglio è una conseguenza ben documentata della divergenza della trave nel taglio termico: la trave si allarga con la profondità, quindi il taglio di uscita è più largo di quello di entrata. Vedere The Fabricator, numero di dicembre 2025 per una revisione degli effetti termici nel taglio della lamiera.
Domande frequenti
D1: Qual è lo spazio ideale tra linguette e fessure per le parti sottili in acciaio inossidabile?
Per le parti in acciaio inossidabile da 1,0–2,0 mm, si consiglia uno spazio su un solo lato di 0,15 mm . Questo assorbe la variazione del taglio del laser e la tolleranza dello spessore di laminazione, quindi la linguetta scorre manualmente ma rimane sufficientemente stretta da consentire alla saldatura a punti con arco di argon di colmare il divario: un'aderenza perfetta, non sciatta.
Q2: I giunti a linguetta e a fessura possono eliminare completamente le maschere di saldatura personalizzate?
SÌ. Una spalla di posizionamento a gradini e una fessura di limite autobloccante eliminano la necessità di dispositivi di saldatura rigidi. La spalla vincola tutti e sei i gradi di libertà spaziali e fornisce un allineamento autoposizionante di ±0,05 mm , risparmiando dal 50% al 70% sui costi delle apparecchiature su chassis ad alto mix e basso volume.
D3: In che modo JS Precision garantisce tolleranze coerenti nella fabbricazione di linguette e slot in grandi volumi?
JS Precision utilizza laser a fibra ad alta potenza con un sistema di ricerca dei bordi online a circuito chiuso che compensa continuamente l'espansione termica del basamento della macchina e l'usura degli ugelli. Combinato con l'ispezione CMM a campione, questo mantiene ogni linguetta e fessura entro ±0,05 mm su serie di diverse migliaia di parti.
D4: In che modo la direzione della grana della lamiera influisce sulla resistenza delle lavorazioni delle linguette?
I grani della lamiera presentano anisotropia. La resistenza al taglio raggiunge il picco quando l'asse lungo della linguetta è perpendicolare al grano rotolante; parallelamente ad essa la linguetta tende a fessurarsi lungo i bordi grano. Per le linguette piegate, allineare l'asse di piegatura a 90° rispetto alla fibra per massimizzare la resistenza alla piegatura.
D5: Qual è la larghezza minima consigliata per una linguetta per evitare deformazioni termiche durante il taglio?
La larghezza della linguetta deve essere almeno 2,0 × lo spessore del materiale e mai inferiore a 3,2 mm . Una linguetta più stretta concentra il calore durante il taglio, si scioglie e perde precisione dimensionale e rigidità del giunto. Un tenone troppo sottile raccoglierà troppo calore, il che porterà alla fusione, alla deformazione e all'ammorbidimento durante il rinvenimento, e il risultato finale sarà la perdita di precisione dimensionale, rigidità del giunto, nonché instabilità e flessione.
D6: Perché sono necessari scarichi angolari dogbone sulle asole rettangolari?
Un laser lascia un piccolo raggio in ogni angolo interno. Senza rilievo, un angolo con linguetta quadrata scorre su quel raggio e non può posizionarsi. Un rilievo a dogbone di R ≥ 0,5 mm lo libera completamente, dando una giunzione completamente a filo tra i due pannelli.
D7: In che modo le finiture con verniciatura a polvere influiscono sulle dimensioni delle linguette e delle fessure?
Dopo il rivestimento e l'indurimento con polvere elettrostatica, su un lato si forma uno strato di pellicola secca di 60–100 μm. Senza riserva preventiva, la sezione trasversale del tenone aumenta di circa 0,20 mm dopo il rivestimento, l'apertura della mortasa diminuisce di circa 0,20 mm e l'interferenza totale raggiunge 0,40 mm. In fase CAD è necessaria un'espansione di almeno 0,25 mm su un lato.
D8: In che modo la progettazione di giunti con linguette e fessure riduce i prezzi di preventivo per i progetti di lamiera personalizzati?
Un sistema di linguette e slot autoposizionanti ben progettato elimina la marcatura del layout, la correzione della perpendicolarità e la molatura delle saldature. Gli operatori si limitano ad allineare e posizionare le parti, aumentando l'efficienza dell'assemblaggio di oltre il 40% ed eliminando completamente i costi delle attrezzature dal preventivo. Invia i tuoi disegni a JS Precision per un preventivo a costo ridotto.
Riepilogo
La progettazione scientifica e rigorosa delle linguette e delle fessure è la leva fondamentale per ottenere una consegna a basso costo e di alta qualità di componenti in lamiera di precisione. Il solido design con linguette e slot è la leva principale per la consegna di lamiere a basso costo e di alta qualità. Dimensionare la distanza dalla meccanica del materiale e dalla tolleranza di rotolamento, aggiungere rilievi dogbone per liberare il raggio dell'angolo interno della trave, rispettare la distanza di sicurezza di piegatura 3,0 × t + R e detrarre l'accumulo di rivestimento nel disegno del modello piatto. In questo modo, il pezzo grezzo porterà con sé il proprio riferimento di autolocalizzazione direttamente dal laser, mantenendo la tolleranza complessiva dell'assemblaggio a ±0,05 mm.
Inceppamenti nell'assemblaggio, deformazioni della saldatura che superano le tolleranze e attrezzature e attrezzature costose ostacolano la produzione? Immediatamente invia i tuoi disegni in formato STEP o DXF al canale tecnico ufficiale di JS Precision. L'esperto team di ingegneri di JS Precision fornirà un rapporto approfondito sull'analisi della producibilità DFM entro 12 ore, calcolando accuratamente la compensazione del taglio della fibra ottica e gli spazi di rivestimento e offrendo un preventivo per la fabbricazione di lamiere personalizzate ad alta precisione e a costi competitivi.

Disclaimer
I contenuti di questa pagina sono solo a scopo informativo. Per Servizi di precisione JS , non ci sono dichiarazioni o garanzie, esplicite o implicite, circa l'accuratezza, la completezza o la validità delle informazioni. È responsabilità dell'acquirente identificare i requisiti tecnici specifici e richiedere un preventivo formale per le parti . Vi preghiamo di contattarci per ulteriori informazioni.
Risorsa

