 Français




Conception de joints à languettes et à fentes est une technique de tôlerie imbriquée dans laquelle une languette projetée sur un flan s'engage dans une fente correspondante dans un autre, localisant les pièces sans aucun dispositif de fixation - auto-localisation sans fixation . Les ingénieurs capables de calculer la compensation de découpe laser, les tolérances de roulement ASTM et le jeu unilatéral de 0,15 à 0,25 mm peuvent avoir une tolérance de positionnement de 0,05 mm, ce qui permet de réduire le temps de cycle d'assemblage de 45 %.
Tableau récapitulatif des éléments de base : conception des joints à languettes et à fentes
|
Variable de conception |
Spécification recommandée |
Contrainte physique et DFM |
Avantage d'assemblage |
|---|---|---|---|
|
Autorisation bilatérale |
0,15 mm(t ≤ 2,0 mm)/ 0,20 mm(2,0 à 3,0 mm)/ 0,25 mm(3,0 à 4,0 mm) |
Absorbe +8 % de tolérance de roulement et la conicité du trait de scie laser |
Élimine le classement manuel, permet un alignement coulissant |
|
Relief de coin |
Dogbone R ≥ 0,5 mm ou coupe en rayon |
Empêche les brûlures excessives et les résidus non coupés dans les coins |
Assure une assise 100 % affleurante |
|
Largeur de l'onglet en épaisseur |
Min 2,0 × t et pas moins de 3,2 mm |
Empêche la déformation thermique des nervures étroites |
Augmente la résistance au cisaillement |
|
Distance jusqu'à la ligne de courbure |
≥ 3,0×t + rayon de courbure R |
Évite la zone de déformation plastique |
Empêche la distorsion de la fente après le pliage |
|
Terminer le décalage |
Revêtement en poudre +0,08 mm ; E-coat +0,02 mm |
Empêche l'accumulation de revêtement dans les coins |
Aucun grattage après peinture n'est nécessaire |
Par ASTM A1008/A1008M : 2020 , les tôles d'acier au carbone laminées à froid présentent une tolérance d'épaisseur bilatérale qui varie en fonction du calibre et de la largeur — de l'ordre de ± 5 % à 8 % pour les calibres utilisés ici. Les fentes doivent donc être dimensionnées en fonction des conditions matérielles maximales, et non en fonction du calibre nominal.
Des tolérances de jeu raisonnables, un tampon de déformation thermique et une compensation de revêtement sont les principales références pour parvenir à une fabrication de tôle sans fixation à positionnement automatique .
Quels dégagements sont requis pour la conception de joints à languettes et à fentes dans la tôle ?
L'optimisation de la conception des joints à languettes et à fentes nécessite de dimensionner les dimensions des fentes en fonction de la variation des calibres des matières premières plutôt que des épaisseurs nominales. En précision services de fabrication de tôle , le jeu idéal des fentes bilatérales est de 0,15 mm à 0,20 mm pour les épaisseurs de tôle inférieures à 2,0 mm, s'étendant jusqu'à 0,25 mm pour les tôles jusqu'à 4,0 mm . Cette géométrie s'adapte à la tolérance de roulement de +8 % définie dans la norme ASTM A1008 et à la divergence du faisceau laser, garantissant une insertion douce de la main sans jeu spatial lâche .
Mécanisme de différence entre l'épaisseur nominale de la plaque et l'épaisseur physique réelle
Les tôles et bandes laminées à froid arrivent généralement 5 à 8 % au-dessus de l'épaisseur nominale dans la bande de tolérance de laminage de l'usine. Une feuille nominale de 2,0 mm mesure souvent 2,12 mm dans l'atelier. Si la fente est modélisée à partir de la valeur nominale de 2,0 mm, le joint se coince au niveau de la face de contact.
Le calcul de la largeur de la fente suit strictement la formule :
Largeur de fente = largeur de languette dans l'état maximal du matériau (nominal + tolérance de roulement) + compensation de saignée laser + ajustement coulissant bilatéral de 0,30 à 0,50 mm au total (0,15 à 0,25 mm par côté).
Pour ce type de pièce à positionnement automatique, le processus de découpage de JS Precision contrôle très précisément les dimensions du contour de la pièce à ±0,03 mm près, éliminant ainsi entièrement le temps d'ajustement secondaire manuel.
Comparaison des paramètres d'écartement entre l'acier au carbone laminé à froid et l'alliage d'aluminium
- Dégagement unilatéral recommandé par matériau : 0,15 mm pour l'acier inoxydable 304 de 1,5 mm, 0,20 mm pour l'aluminium 5052 de 2,0 mm (les 0,05 mm supplémentaires couvrent la dilatation thermique induite par le laser) et 0,20 mm pour l'acier au carbone SPCC de 3,0 mm.
- Dans le cadre du programme de châssis de précision 2025 de JS Precision, le respect de cette norme de dégagement a permis d'obtenir un rendement d'assemblage au premier passage de 99,2 % , soit 35 points de pourcentage de plus que la référence d'ajustement serré.
Par EN 485-4 : 2019 , Aluminium et alliages d'aluminium — Tôles, bandes et tôles — Partie 4 : Tolérances sur la forme et les dimensions des produits laminés à froid, les tôles d'aluminium laminées à froid portent leur propre bande de tolérance d'épaisseur, qui doit être ajoutée dans la pile de dégagement des languettes et des fentes.
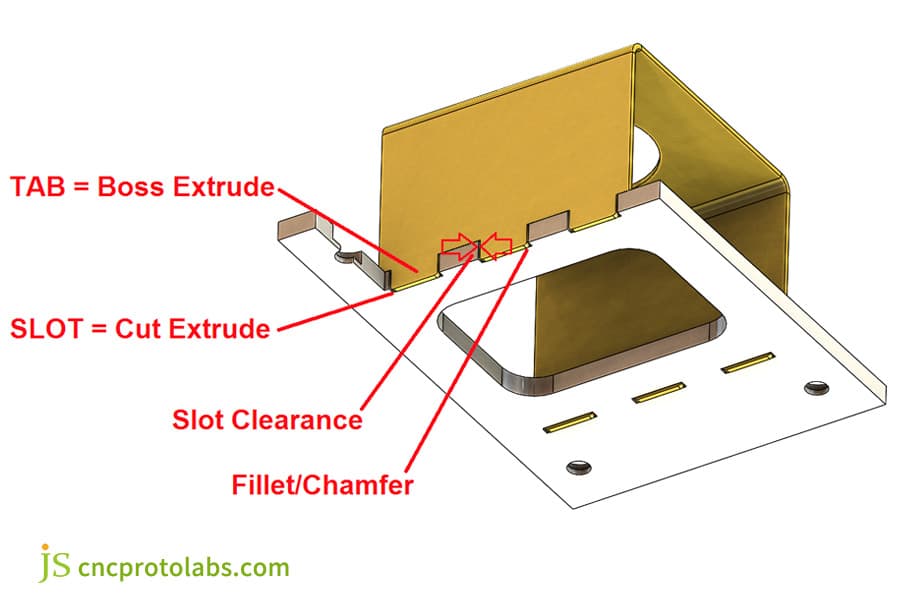
Figure 1 : Modèle CAO 3D de conception de joints à languettes et à fentes avec étiquettes pour l'extrusion, le dégagement et le congé.
Comment les reliefs d'angle Dogbone empêchent-ils les interférences d'ajustement dans les pièces en tôle de précision ?
Les reliefs de coin Dogbone éliminent les interférences d'assemblage causées par les limitations du rayon de coin interne dans le traitement au laser et au jet d'eau. Dans les pièces de tôlerie de précision, les faisceaux de coupe laissent intrinsèquement un rayon de coin intérieur égal à la moitié du diamètre du faisceau, généralement de 0,10 mm à 0,15 mm pour les lasers à fibre. L'ajout de reliefs en forme d'os de chien ou de contre-dépouilles d'un rayon minimum de 0,5 mm aux coins des fentes élimine les résidus laissés lorsque la poutre se trouve dans un coin, permettant ainsi à une languette aux coins pointus de s'asseoir à 100 % contre la face de contact.
Mécanisme de fusion par décélération de rotation servo et défauts de résidus de coins internes
- Lorsqu'un laser coupe un coin à angle droit, les axes des servos s'inversent et décélérent, concentrant l'énergie dans le coin. Le résultat est soit des scories fondues, soit un rayon physique à peu près égal à la moitié de la taille du point ( R0,10–R0,15 mm ). Ce rayon entre en collision avec le coin pointu d'une languette droite, empêchant la languette de s'asseoir complètement et accumulant une erreur de circularité de 0,5° à 1,5° .
- Le guide de conception des joints de tôle recommande l'ajout d'un petit relief en forme d'os de chien (R ≥ 0,5 mm) à chacun des quatre coins de fente. C'est la solution à faible coût : pas de meulage secondaire et une perpendiculaire d'assemblage maintenue à ±0,05 mm.
Comparaison de trois solutions de rainures de décompression
- Le relief Dogbone élimine complètement les résidus de coin en enlevant plus de matériau localement ; un relief circulaire simple fonctionne sur une feuille mince mais réduit la résistance des coins ; le chanfreinage de la languette évite les deux mais ajoute une étape de positionnement en pliage ou en assemblage.
- Basée sur l'expérience pratique de JS Precision dans le projet d'armoire électronique 2025, la solution de rainure en os de chien contrôle l'écart de verticalité de l'assemblage à ±0,05 mm près, tout en réduisant le temps de meulage ultérieur de 15 %.
Quelle est la distance minimale entre les rainures et les lignes de pliage dans l'onglet de tôlerie et le DFM de rainure ?
Les règles DFM des languettes et des rainures de tôle imposent de placer les découpes des fentes à une distance sûre des zones de déformation par pliage afin d'éviter toute distorsion dimensionnelle . Une fente placée trop près d'un coude subit un allongement en traction le long de la fibre externe et un déplacement en compression le long du rayon interne. La règle d'ingénierie de base impose un dégagement minimum de 3,0 × l'épaisseur du matériau plus le rayon de courbure du bord de la fente à la ligne tangente du pli.
Influence du mouvement de la couche neutre et de l'écoulement du plastique lors du pliage
- Si une fente se trouve à moins de 2,5 × t de la ligne tangente de courbure, la pression du poinçon la déforme : une fente rectangulaire se tord en un tonneau ou un trapèze, augmentant de 0,30 mm de longueur et de 0,15 mm de largeur , et la languette n'entrera plus.
- Pour le cintrage à l'air de l'acier laminé à froid et de l'aluminium 5052-H32, maintenir la distance entre la fente et le cintrage à ≥ 3,0 × t + R (t = épaisseur de la tôle, R = rayon de courbure intérieur) . Cela maintient la fente à l'écart de la zone d'écoulement du plastique, où un amincissement la déformerait autrement.
Technologie de fente fine de soulagement des contraintes de structure limite
Dans les configurations très contraintes, découpez des fentes locales de soulagement des contraintes - ou, chez JS Precision, Pliage CNC suivi d'une re-découpe au laser 3D des fentes - supprimez complètement la déformation de la languette due au pliage. Cette séquence permet d'économiser 12 % du coût d'usinage par pièce sans perte de précision de l'assemblage final.
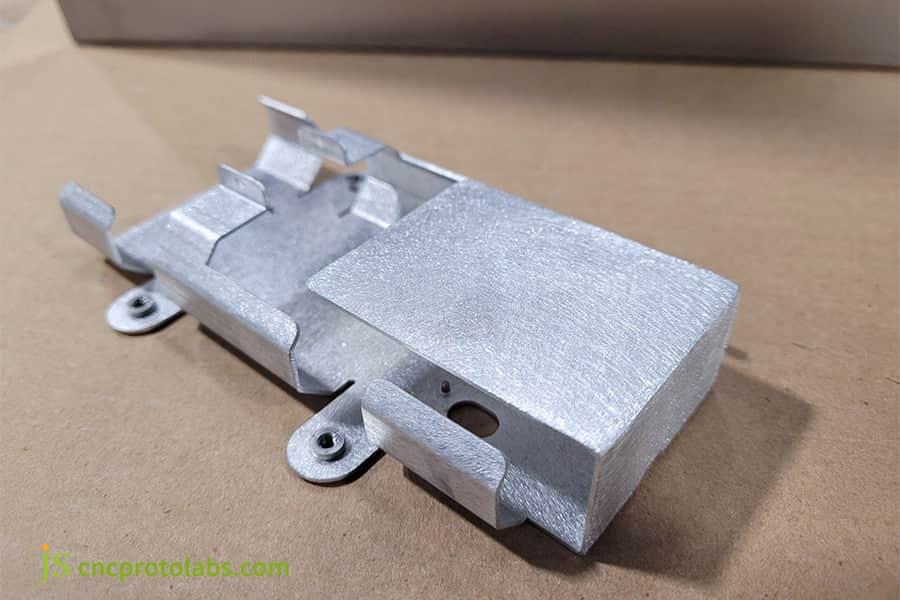
Figure 2 : Pièce de tôlerie fabriquée montrant les caractéristiques des languettes et des fentes à proximité des lignes de pliage et des trous.
Comment les languettes autobloquantes sans fixations peuvent-elles éliminer le soudage dans l'assemblage de tôlerie de précision ?
Un guide complet de conception de joints de tôle intègre des méthodes de fixation mécanique sans matériel aux côtés des languettes de soudage traditionnelles. Pour les assemblages à grand volume, la géométrie auto-agrippante telle que les languettes torsadées, les languettes de jalonnement et les languettes à verrouillage par pression éliminent les Soudage TIG ou MIG entièrement. La rotation d'une languette saillante de 1,5 mm de 30° à 45° avec un outil manuel ou la pression d'un coin barbelé crée des verrouillages mécaniques permanents capables de supporter des charges de cisaillement supérieures à 1 200 N.
Type de structure mécanique autobloquante sans soudure
- Une languette tournante dépasse de 1,5 × t au-delà du plan de la tôle et est tordue de 30° à 45° à l'aide d'un outil simple, créant un verrouillage mécanique irréversible avec une charge de cisaillement ultime de 1 500 N.
- Les languettes de jalonnement portent deux rainures longitudinales en V à leur extrémité ; un poinçon appuie et écarte l'extrémité de la languette, la mettant en place de manière permanente.
- La languette élastique de verrouillage utilise le ressort d'une fine feuille : le crochet dévie lors de l'insertion et se referme pour verrouiller la languette. Il convient uniquement aux pièces non structurelles.
Comparaison des méthodes d'assemblage pour l'assemblage de tôlerie
|
Méthode conjointe |
Charge de cisaillement (N) |
Temps d'assemblage (sec) |
Risque de distorsion thermique |
Indice des coûts |
|---|---|---|---|---|
|
Soudage TIG manuel |
2 800 |
120 |
Haut |
1.8 |
|
Soudage par points laser |
2 500 |
45 |
Moyen |
1.2 |
|
Languette torsadée (30°) |
1 500 |
15 |
Aucun |
0,6 |
|
Onglet Jalonnement |
1 800 |
20 |
Aucun |
0,7 |
Par AWS C4.6M : 2012 , Pratiques recommandées pour le soudage, la découpe et le perçage par faisceau laser, les processus par faisceau laser doivent être qualifiés pour la performance des joints par test. Les charges de cisaillement dans le tableau ci-dessous sont des valeurs mesurées lors des tests de joints internes de JS Precision en 2025, et non des limites tirées de cette norme.
Pour l'assemblage de tôles de pièces de rechange ou de pièces non porteuses telles que les revêtements de châssis et les supports intérieurs, les joints mécaniques autobloquants à torsion et à piquet remplacent entièrement le soudage par points, réduisant ainsi le temps total de fabrication par pièce de plus de 60 %.
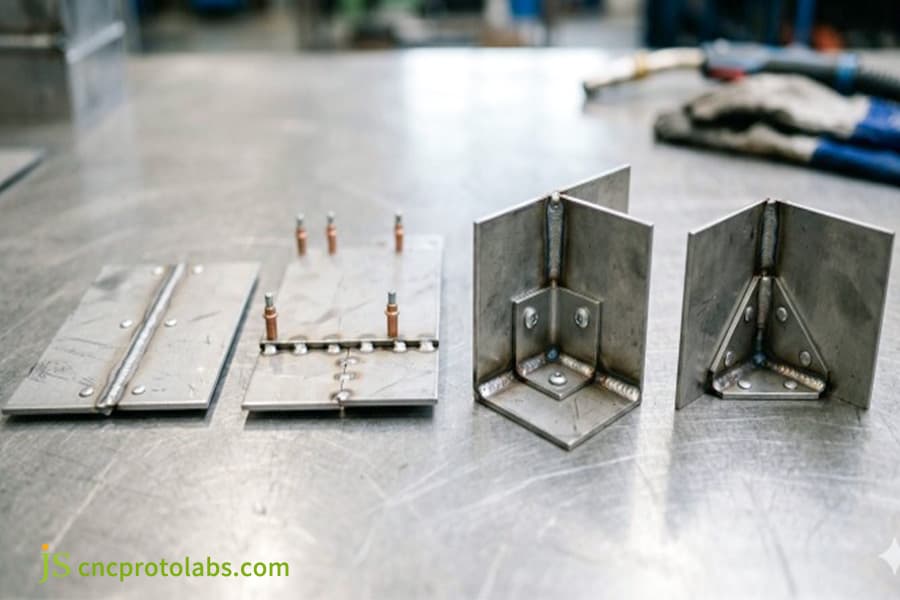
Figure 3 : Pièces en tôle avec languettes montrant un assemblage autobloquant sans fixation sur les supports.
Comment l’épaisseur du revêtement en poudre affecte-t-elle les dégagements dans le service de fabrication de tôlerie personnalisé ?
Les flux de travail des services de fabrication de tôles personnalisés doivent compenser les revêtements de surface après usinage lors de la phase initiale de CAO laser à motif plat. Les finitions de surface déposent une épaisseur de film sec mesurable sur les surfaces de contact, augmentant ainsi efficacement les dimensions des languettes tout en réduisant les découpes des fentes internes. Par exemple, le revêtement en poudre architectural standard ajoute 60 μm à 100 μm par face, ce qui réduit les ouvertures des fentes jusqu'à 0,20 mm au total et conduit à un grippage de l'assemblage si les jeux nominaux étaient modélisés.
Mécanisme d'érosion de l'épaisseur du revêtement de traitement de surface
- L'anodisation n'ajoute que 10 à 25 μm par côté ; Le revêtement électronique dépose une épaisseur uniforme de 15 à 30 μm . Le revêtement en poudre électrostatique, en revanche, laisse un film sec de 60 à 100 μm par face sur toutes les surfaces exposées.
- L'effet cage de Faraday permet également d'obtenir un revêtement plus épais dans les coins intérieurs, souvent 30 % de plus que sur les faces planes . Si le dessin au laser ne tient pas compte de cela, un joint qui était un ajustement coulissant avant la peinture doit être limé et gratté à la main avant d'être assemblé.
Directives de conception de compensation de revêtement
- Pour les pièces destinées au revêtement en poudre, augmentez la compensation du jeu sur un seul côté de la norme 0,25 mm à 0,30 mm , afin que les pièces glissent toujours ensemble directement depuis la ligne de revêtement.
- JS Precision a constaté que réserver une compensation de revêtement adéquate supprime tout travail de montage après peinture, économisant ainsi environ 25 % du temps d'assemblage par unité .
Selon ISO 2360 : 2017 , L'amplitude de mesure de l'épaisseur du revêtement par courants de Foucault est définie.
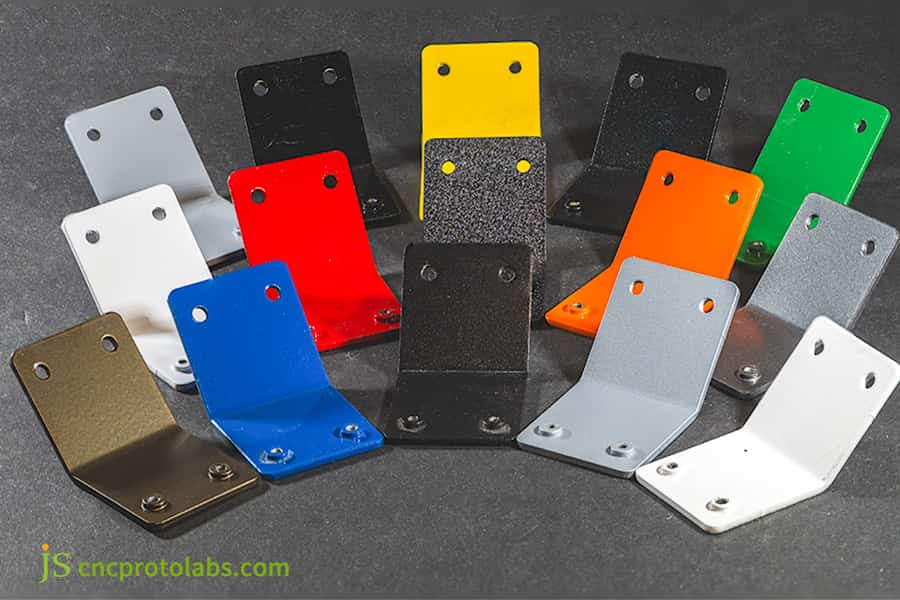
Figure 4 : Supports en tôle enduits de poudre de différentes couleurs montrant les effets de finition sur les dégagements.
Comment JS Precision a-t-il résolu la déformation du soudage du châssis du serveur à l'aide du service de conception de tôlerie ?
JS Precision a résolu les graves déformations thermiques sur les assemblages de châssis de serveurs automatisés grâce à un service de conception de tôlerie intégré, refonte des géométries des joints. Le client a subi des distorsions angulaires cumulées allant jusqu'à 1,8° après un soudage MIG manuel le long de découpes de fentes standard. En concevant des languettes auto-fixantes étagées avec des dissipateurs thermiques à micro-relief et en passant au soudage laser autogène robotisé, JS Precision a restauré la perpendiculaire de l'assemblage à ± 0,05 mm près, éliminant complètement les gabarits de serrage externes.
Défis techniques rencontrés par les clients
Un client d'un datacenter a mis en service une armoire de commande en acier inoxydable 304 de 2,5 mm . La conception originale utilisait un joint traversant à languette et fente entièrement soudé au chalumeau manuel. La chaleur de soudure a entraîné une distorsion diagonale à 2,5 mm et une erreur de circularité à 1,8 ° ; trois opérateurs ont été nécessaires pour serrer et fixer chaque armoire, et l'assemblage d'une seule unité a pris 18 minutes , soit beaucoup trop lent pour le temps takt cible. C'est un fabrication de pièces en tôle projet qui est fortement affecté par la distorsion thermique, et l'utilisation de méthodes traditionnelles ne peut pas respecter les normes de tolérance.
Solution de précision JS
- Reconstruction de la géométrie : la languette droite est devenue une languette de positionnement étagée avec un épaulement limite, créant une butée dure sur l'axe Z. Un laser à fibre haute puissance maintenait le contour extérieur à ±0,03 mm .
- Fentes d'étranglement thermique : deux fentes symétriques de 0,8 mm découpées dans les flancs de la languette de 1,5 mm de large empêchent 65 % de la chaleur de se propager dans le panneau parent.
- Mise à niveau du processus de soudage : soudage par point laser automatisé (autogène, sans fil de remplissage) réduit l'apport de chaleur à la piscine de 70 %, minimisant ainsi les dommages thermiques.
Les leçons tirées de l’échec
Lors du premier cycle de prototypes, la languette étagée a été conçue comme un ajustement serré sans jeu . Le bord découpé au laser porte cependant une couche HAZ durcie atteignant HV 380 ; sous le martelage forcé, le bord de la fente s'est fissuré et déchiré.
Le problème de fissuration a été entièrement résolu par JS Precision, qui a révisé le jeu d'ajustement sur un seul côté à +0,08 mm et arrondi les quatre coins avec des angles de guidage de R0,3 mm.
Résultat final
La conception révisée a entièrement éliminé les dispositifs de soudage, réduit l'erreur diagonale de l'armoire à 0,25 mm et réduit le temps d'assemblage à 4,5 minutes par unité . Les coûts annuels de traitement et d'assemblage ont diminué de 32 % .
Besoin d’aide pour résoudre des problèmes de déformation de soudage ou de tolérance d’assemblage ? Contactez l'équipe d'ingénierie de JS Precision dès maintenant pour obtenir une solution pour la même conception de tenon de positionnement étagé et de dissipateur thermique, garantissant que votre rack de serveur réussit la vérification de précision du premier coup !
Devriez-vous choisir la découpe au laser ou au jet d’eau pour les joints à languettes et à fentes de tôle ?
Selon un guide empirique de conception de joints de tôle, sélection du processus de découpe détermine directement les caractéristiques d'ajustement des languettes et des fentes en raison de la distorsion thermique et des tolérances de conicité . Pour les épaisseurs inférieures à 4,0 mm, la découpe laser à fibre dans les services de fabrication de tôlerie offre des vitesses de traitement élevées et un positionnement propre des fentes de ± 0,03 mm. Cependant, pour les matériaux ultra-épais supérieurs à 6,0 mm ou les alliages aérospatiaux sensibles à la chaleur, la découpe au jet d'eau abrasif élimine entièrement les zones affectées par la chaleur, bien qu'avec une conicité de saignée de 0,5° à 1,0°.
Comparaison de la géométrie microscopique : laser à fibre et jet d'eau
La découpe au laser à fibre laisse un point de fusion de plomb de 0,3 à 0,8 mm au point de perçage. Positionnez l'entrée dans une zone sans contact, loin de la face de positionnement et des parois latérales de la languette. La découpe au jet d'eau ne produit aucune zone HAZ ni aucun durcissement des bords , mais le jet est en retard à la sortie, laissant une traînée conique de 0,5° à 1,0° sur la face inférieure.
Le travail sur plaques épaisses 2025 de JS Precision confirme la division : laser à fibre pour des caractéristiques d'autolocalisation de précision à ≤ 4,0 mm ; jet d'eau pour tôles ≥ 6,0 mm ou alliages thermiquement sensibles où le durcissement des bords doit être évité.
Matrice de décision du processus de coupe
|
Processus |
Tolérance typique |
ZAT |
Cône de saignée |
Défaut d'entrée |
Indice des coûts |
|---|---|---|---|---|---|
|
Laser à fibre |
±0,03 mm |
Oui |
≤0,5° |
Point de fusion de 0,3 à 0,8 mm |
1.0 |
|
Jet d'eau |
±0,08 mm |
Non |
0,5°-1,0° |
Aucun |
1.8 |
La conicité de la saignée est une conséquence bien documentée de la divergence du faisceau lors du coupage thermique : le faisceau s'élargit avec la profondeur, de sorte que la saignée de sortie est plus large que l'entrée. Voir The Fabricator, numéro de décembre 2025 pour un examen des effets thermiques dans la découpe de tôle.
FAQ
Q1 : Quel est le jeu idéal des joints de languette et de fente pour les pièces minces en acier inoxydable ?
Pour les pièces en acier inoxydable de 1,0 à 2,0 mm, un jeu unilatéral de 0,15 mm est recommandé. Cela absorbe la variation du trait de scie laser et la tolérance d'épaisseur de laminage, de sorte que la languette glisse à la main tout en restant suffisamment serrée pour que le soudage par points à l'arc sous argon comble l'écart - un ajustement parfait, pas bâclé.
Q2 : Les joints à languettes et à fentes peuvent-ils éliminer complètement les gabarits de soudage personnalisés ?
Oui. Un épaulement de positionnement étagé et une fente de limite autobloquante éliminent le besoin de dispositifs de soudage rigides. L'épaulement contraint les six degrés de liberté spatiaux et offre un alignement automatique de ±0,05 mm , ce qui permet d'économiser 50 à 70 % du coût des luminaires sur des châssis à faible volume et à forte diversité.
Q3 : Comment JS Precision garantit-il des tolérances cohérentes dans la fabrication de languettes et d'emplacements en grand volume ?
JS Precision utilise des lasers à fibre haute puissance avec un système de recherche de bord en boucle fermée en ligne qui compense en permanence la dilatation thermique du bâti de la machine et l'usure des buses. Combiné à une inspection par MMT échantillonnée, cela maintient chaque languette et chaque fente à ± 0,05 mm sur des séries de plusieurs milliers de pièces.
Q4 : Comment la direction du grain de la tôle affecte-t-elle la résistance des caractéristiques des onglets ?
Les grains de tôle présentent une anisotropie. La résistance au cisaillement culmine lorsque l'axe long de la languette est perpendiculaire au grain laminé ; parallèlement à elle, la languette a tendance à se fissurer le long des joints de grains. Pour les languettes courbées, alignez l’axe de courbure à 90° par rapport au grain pour maximiser la résistance à la courbure.
Q5 : Quelle est la largeur minimale recommandée pour une languette afin d'éviter la déformation thermique lors de la découpe ?
La largeur de la languette doit être d'au moins 2,0 × l'épaisseur du matériau et jamais inférieure à 3,2 mm . Une languette plus étroite concentre la chaleur pendant la coupe, fond et perd la précision dimensionnelle et la rigidité des joints. Un tenon trop fin accumulera trop de chaleur, ce qui entraînera sa fusion, sa déformation et son ramollissement pendant le revenu, ce qui entraînera une perte de précision dimensionnelle, de rigidité des joints, ainsi qu'une instabilité et une flexion.
Q6 : Pourquoi des reliefs de coin en forme d'os de chien sont-ils requis sur les fentes rectangulaires ?
Un laser laisse un petit rayon à chaque coin intérieur. Sans relief, un coin de languette carré repose sur ce rayon et ne peut pas s'asseoir. Un relief en forme d'os de chien de R ≥ 0,5 mm le dégage complètement, donnant un joint parfaitement affleurant entre les deux panneaux.
Q7 : Comment les finitions de revêtement en poudre affectent-elles les dimensions des languettes et des fentes ?
Après revêtement en poudre électrostatique et durcissement, une couche de film sec de 60 à 100 μm est formée sur une face. Sans surépaisseur pré-réservée, la section du tenon augmente d'environ 0,20 mm après revêtement, l'ouverture de la mortaise diminue d'environ 0,20 mm et l'interférence totale atteint 0,40 mm. Lors de l'étape CAO, une expansion d'au moins 0,25 mm d'un côté est requise.
Q8 : Comment la conception des joints à languettes et à fentes réduit-elle les prix de référence pour les projets de tôlerie personnalisés ?
Un système de languettes et de fentes auto-localisantes bien conçu supprime le marquage de disposition, la correction de la perpendiculaire et le meulage des soudures. Les opérateurs alignent et placent uniquement les pièces, augmentant ainsi l'efficacité de l'assemblage de plus de 40 % et supprimant entièrement le coût des fixations du devis. Envoyez vos dessins à JS Precision pour un devis à coût réduit.
Résumé
La conception scientifique et rigoureuse des languettes et des fentes est le levier principal pour obtenir une livraison de haute qualité et à faible coût de composants de tôlerie de précision. La conception saine des languettes et des fentes est le principal levier pour une livraison de tôle de haute qualité et à faible coût. Dimensionnez le jeu en fonction de la mécanique des matériaux et de la tolérance de roulement, ajoutez des reliefs en forme d'os pour dégager le rayon du coin intérieur de la poutre, respectez la distance de sécurité de courbure de 3,0 × t + R et déduisez l'accumulation de revêtement dans le dessin à plat. Faites cela, et le flan porte sa propre référence d'auto-localisation directement du laser, maintenant la tolérance globale d'assemblage à ± 0,05 mm.
Les bourrages d’assemblage, les déformations de soudage dépassant les tolérances et les outillages et accessoires coûteux entravent-ils la production ? Immédiatement envoyez vos dessins au format STEP ou DXF sur la chaîne d'ingénierie officielle de JS Precision. L'équipe d'ingénierie expérimentée de JS Precision fournira un rapport d'analyse approfondi de la fabricabilité DFM dans les 12 heures, calculant avec précision la compensation de saignée de fibre optique et les écarts de revêtement, et proposant un devis pour une fabrication de tôle personnalisée de haute précision et à un coût compétitif.

Clause de non-responsabilité
Le contenu de cette page est uniquement à titre informatif. Pour Services de précision JS , il n'y a aucune représentation ou garantie, expresse ou implicite, quant à l'exactitude, l'exhaustivité ou la validité des informations. Il est de la responsabilité de l'acheteur d'identifier les exigences techniques spécifiques et demander un devis formel de pièces . Veuillez nous contacter pour plus d'informations.
Ressource

