 Русский



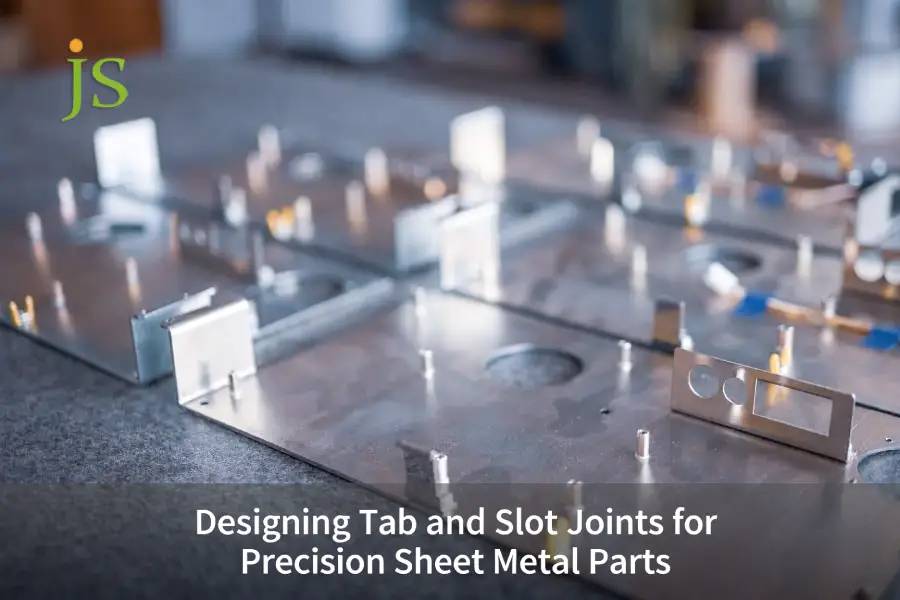

Конструкция соединения вкладок и прорезей — это метод соединения листового металла, при котором выступающая выступ на одной заготовке входит в соответствующий паз в другой, позиционируя детали без какого-либо приспособления — самопозиционирование без крепления . Инженеры, которые могут рассчитать компенсацию лазерной резки, допуски прокатки ASTM и односторонний зазор 0,15–0,25 мм, могут иметь допуск позиционирования 0,05 мм, что экономит время цикла сборки на 45%.
Основная сводная таблица: конструкция выступов и пазов
|
Проектная переменная |
Рекомендуемая спецификация |
Физические ограничения и ограничения DFM |
Преимущество сборки |
|---|---|---|---|
|
Двустороннее оформление |
0,15 мм(t ≤ 2,0 мм)/ 0,20 мм(2,0–3,0 мм)/ 0,25 мм(3,0–4,0 мм) |
Поглощает допуск на прокат +8% и конусность лазерного реза. |
Устраняет ручную подшивку, обеспечивает выравнивание слайдов |
|
Угловой рельеф |
Кость R ≥ 0,5 мм или радиусный срез |
Предотвращает пережоги и неразрезанные остатки в углах. |
Обеспечивает 100%-ную посадку заподлицо. |
|
Ширина вкладки к толщине |
Мин. 2,0×t, но не менее 3,2 мм. |
Предотвращает термическое коробление узких ребер. |
Увеличивает прочность на сдвиг |
|
Расстояние до линии сгиба |
≥ 3,0×t + радиус изгиба R |
Избегает зоны пластической деформации |
Предотвращает деформацию паза после изгиба |
|
Готовое смещение |
Порошковое покрытие +0,08 мм; E-покрытие +0,02 мм |
Предотвращает налипание покрытия в углах |
Не требуется соскабливание после покраски |
Пер АСТМ А1008/А1008М: 2020 Холоднокатаный лист из углеродистой стали имеет двусторонний допуск по толщине, который варьируется в зависимости от толщины и ширины — порядка ± 5–8% для используемых здесь толщин. Поэтому размер пазов должен соответствовать максимальному состоянию материала, а не номинальному размеру.
Разумные допуски на зазоры, буферизация тепловых деформаций и компенсация покрытия являются основными критериями для достижения самопозиционируемого производства листового металла без приспособлений .
Какие зазоры необходимы для проектирования выступов и пазовых соединений листового металла?
Оптимизация конструкции соединений выступов и пазов требует определения размеров пазов на основе отклонений толщины исходного материала, а не номинальной толщины. В точности услуги по изготовлению листового металла Идеальный зазор между двусторонними пазами составляет от 0,15 до 0,20 мм для листов толщиной менее 2,0 мм и увеличивается до 0,25 мм для листов толщиной до 4,0 мм . Такая геометрия соответствует допуску на перекат +8%, определенному в ASTM A1008, и расхождению лазерного луча, обеспечивая плавное введение руки без люфта в пространстве .
Механизм разницы между номинальной толщиной пластины и фактической физической толщиной
Холоднокатаные листы и полосы обычно имеют толщину, превышающую номинальную на 5–8% в пределах допуска прокатки стана. Лист номинальной толщиной 2,0 мм в цеху часто имеет толщину 2,12 мм. Если паз моделируется с номинальным значением 2,0 мм, соединение заклинивает на сопрягаемой поверхности.
Расчет ширины паза строго следует формуле:
Ширина паза = ширина выступа при максимальном состоянии материала (номинальное значение + допуск на прокат) + компенсация лазерного пропила + двусторонняя скользящая посадка всего на 0,30–0,50 мм (0,15–0,25 мм с каждой стороны).
Для этого типа самопозиционируемых деталей процесс вырубки JS Precision очень точно контролирует контурные размеры детали в пределах ±0,03 мм, тем самым полностью избавляясь от необходимости ручной вторичной подгонки.
Сравнение параметров зазора между холоднокатаной углеродистой сталью и алюминиевым сплавом
- Рекомендуемый односторонний зазор в зависимости от материала: 0,15 мм для 1,5 мм нержавеющей стали 304, 0,20 мм для 2,0 мм алюминия 5052 (дополнительные 0,05 мм покрывают термическое расширение, вызванное лазером) и 0,20 мм для 3,0 мм углеродистой стали SPCC.
- В рамках программы прецизионных шасси JS Precision 2025 года соблюдение этого стандарта зазора обеспечило выход сборки с первого прохода на 99,2% , что на 35 процентных пунктов выше базового уровня для посадки с натягом.
Пер ЕН 485-4: 2019 , Алюминий и алюминиевые сплавы. Листы, полосы и пластины. Часть 4. Допуски на форму и размеры холоднокатаного проката. Алюминиевый холоднокатаный лист имеет собственный диапазон допуска по толщине, который необходимо добавить в стопку зазоров выступов и пазов.
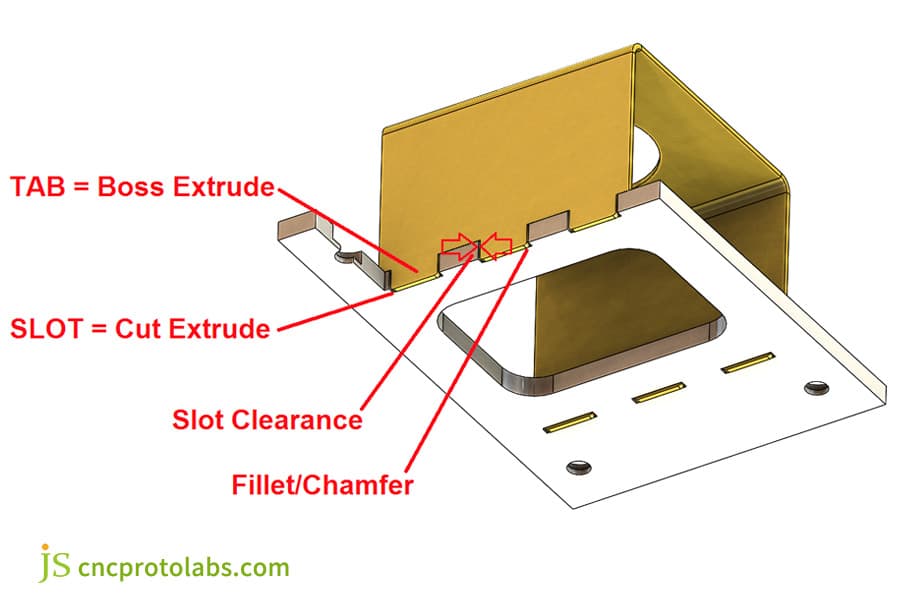
Рисунок 1: 3D-модель CAD конструкции выступа и паза с метками для выдавливания, зазора и скругления.
Как угловые рельефы «собачьей кости» предотвращают помехи при посадке прецизионных деталей из листового металла?
Угловые рельефы Dogbone устраняют помехи при сборке, вызванные ограничениями внутреннего радиуса угла при лазерной и гидроабразивной обработке. В прецизионных деталях из листового металла режущие лучи по своей сути оставляют внутренний угловой радиус, равный половине диаметра луча, обычно от 0,10 до 0,15 мм для волоконных лазеров. Добавление выступов или поднутрений с минимальным радиусом 0,5 мм в углах пазов устраняет остатки, оставшиеся при задержке балки в углу, позволяя язычку с острыми углами сидеть на 100% заподлицо с сопрягаемой поверхностью.
Механизм плавления сервопривода при замедлении поворота и дефекты остатков внутренних углов
- Когда лазер режет прямой угол, сервооси меняют направление и замедляются, концентрируя энергию в углу. В результате получается либо расплавленный шлак, либо физический радиус, примерно равный половине размера пятна ( R0,10–R0,15 мм ). Этот радиус сталкивается с острым углом прямой лапки, не позволяя язычку полностью посадиться и накапливая ошибку перпендикулярности 0,5–1,5° .
- В руководстве по проектированию соединений листового металла рекомендуется добавить небольшой выступ (R ≥ 0,5 мм) в каждом из четырех углов паза. Это недорогое решение: нет вторичной шлифовки, перпендикулярность сборки выдерживается в пределах ±0,05 мм.
Сравнение трех решений канавок для сброса давления
- Рельеф «собачьей кости» полностью очищает остатки углов, удаляя больше материала локально; простой круглый рельеф работает на тонком листе, но снижает прочность углов ; снятие фаски на выступе позволяет избежать и того, и другого, но добавляет этап позиционирования при гибке или сборке.
- Основываясь на практическом опыте JS Precision в проекте электронного шкафа 2025 года, решение с канавкой в виде собачьей кости контролирует отклонение сборки по вертикали с точностью до ±0,05 мм, одновременно сокращая последующее время шлифовки на 15%.
Каково минимальное расстояние между прорезями и линиями сгиба в выступах листового металла и Slot DFM?
Правила DFM для выступов и пазов из листового металла предписывают размещать вырезы для пазов на безопасном расстоянии от зон деформации изгиба, чтобы предотвратить искажение размеров . Прорезь, расположенная слишком близко к изгибу, испытывает растяжение при растяжении вдоль внешнего волокна и смещение при сжатии по внутреннему радиусу. Базовое инженерное правило требует минимального зазора, равного 3,0× толщины материала плюс радиус изгиба от края паза до касательной линии сгиба.
Влияние движения нейтрального слоя и пластического течения при изгибе
- Если прорезь находится ближе, чем на 2,5 × t к линии касательной к изгибу, давление пуансона искажает ее: прямоугольная прорезь скручивается в бочонок или трапецию, увеличиваясь на 0,30 мм в длину и на 0,15 мм в ширину , и язычок больше не войдет.
- При гибке на воздухе холоднокатаной стали и алюминия 5052-H32 расстояние между пазами и изгибом должно составлять ≥ 3,0 × t + R (t = толщина листа, R = внутренний радиус изгиба) . Благодаря этому прорезь не попадает в зону пластического течения, где в противном случае утончение могло бы ее исказить.
Технология снятия напряжения с предельной структурой с мелкими пазами
В сильно ограниченных макетах предварительно вырежьте локальные прорези для снятия напряжения или, как в JS Precision, гибка с ЧПУ с последующей 3D лазерной перерезкой пазов — вообще убрать деформацию язычка от изгиба. Эта последовательность экономит 12% затрат на обработку детали без потери точности окончательной сборки.
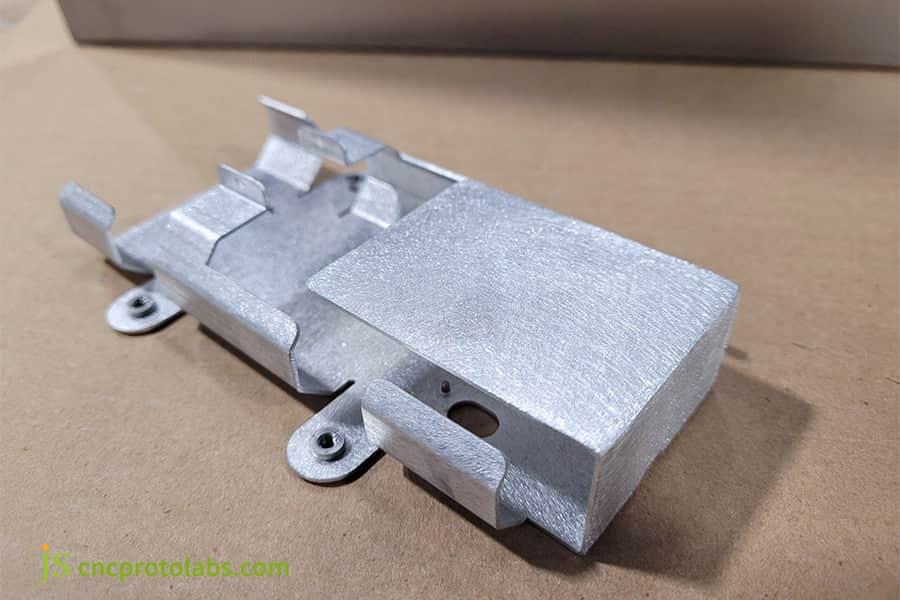
Рис. 2. Изготовленная деталь из листового металла с выступами и пазами возле линий сгиба и отверстий.
Как самоблокирующиеся выступы без крепежа могут исключить сварку при прецизионной сборке листового металла?
Подробное руководство по проектированию соединений листового металла включает в себя безаппаратные методы механического крепления наряду с традиционными сварочными пластинами. Для сборок большого объема самозажимная геометрия , такая как скрученные язычки, фиксирующие язычки и защелкивающиеся язычки, исключает необходимость вторичной обработки. Сварка TIG или MIG полностью. Поворот выступающего выступа толщиной 1,5 мм на 30–45° с помощью ручного инструмента или нажатие на зазубренный клин создает постоянные механические блокировки, способные выдерживать сдвиговые нагрузки, превышающие 1200 Н.
Бессварная механическая самоблокирующаяся конструкция.
- Поворотный язычок выступает за плоскость листа на 1,5 × t и с помощью простого инструмента скручивается на 30–45° , образуя нереверсивный механический замок с предельной сдвиговой нагрузкой 1500 Н.
- Установочные выступы имеют на конце две продольные V-образные канавки; удар прижимает и раздвигает конец язычка, окончательно закрепляя его на месте.
- В эластичном язычке с защелкой используется пружина из тонкого листа: крючок отклоняется при вставке и защелкивается назад, фиксируя язычок. Подходит только для неструктурных частей.
Сравнение методов соединения при сборке листового металла
|
Совместный метод |
Сдвиговая нагрузка (Н) |
Время сборки (сек) |
Риск термической деформации |
Индекс стоимости |
|---|---|---|---|---|
|
Ручная TIG-сварка |
2800 |
120 |
Высокий |
1,8 |
|
Лазерная сварка стежков |
2500 |
45 |
Середина |
1.2 |
|
Поворотный выступ (30°) |
1500 |
15 |
Никто |
0,6 |
|
Вкладка «Ставки» |
1800 |
20 |
Никто |
0,7 |
Пер АВС C4.6M: 2012 г. Рекомендованные методы лазерной сварки, резки и сверления. Работоспособность соединений с использованием лазерного луча должна быть подтверждена испытаниями. Сдвиговые нагрузки в таблице ниже являются измеренными значениями, полученными в ходе собственных испытаний соединений JS Precision в 2025 году, а не пределами, взятыми из этого стандарта.
Для соединения запасных частей из листового металла или деталей, не несущих нагрузку, таких как крышки шасси и внутренние кронштейны, механические поворотные самоконтрящиеся соединения полностью заменяют точечную сварку, сокращая общее время изготовления каждой детали более чем на 60%.
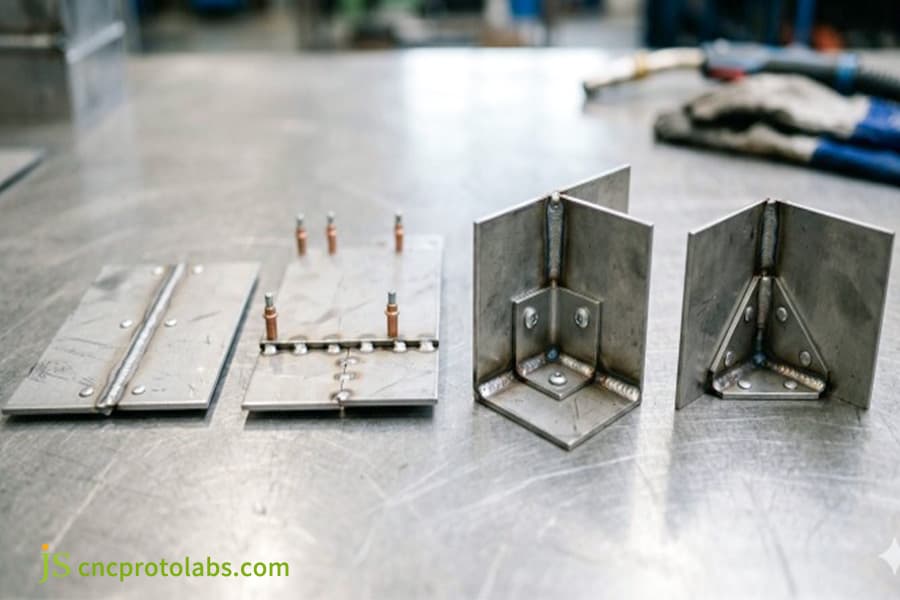
Рис. 3. Детали из листового металла с выступами, показывающие самоблокирующийся узел без крепежа на кронштейнах.
Как толщина порошкового покрытия влияет на зазоры при изготовлении листового металла на заказ?
Рабочие процессы по изготовлению листового металла по индивидуальному заказу должны компенсировать покрытие поверхности после механической обработки на начальном этапе лазерного САПР с плоским рисунком. Обработка поверхности создает измеримую толщину сухой пленки на сопрягаемых поверхностях, эффективно увеличивая размеры выступов и одновременно уменьшая внутренние вырезы. Например, стандартное архитектурное порошковое покрытие добавляет от 60 до 100 мкм на каждую грань, что сужает отверстия пазов в целом до 0,20 мм и приводит к заклиниванию сборки, если моделировались номинальные зазоры.
Механизм эрозии толщины покрытия при обработке поверхности
- Анодирование добавляет всего 10–25 мкм с каждой стороны; Электронное покрытие откладывает равномерный слой толщиной 15–30 мкм . Электростатическое порошковое покрытие, напротив, оставляет на всех открытых поверхностях сухую пленку толщиной 60–100 мкм с каждой стороны .
- Эффект клетки Фарадея также приводит к увеличению толщины покрытия во внутренних углах — часто на 30 % больше, чем на плоских поверхностях . Если в лазерном рисунке это не учитывается, то соединение, которое перед покраской было скользящим, требует ручной опиловки и очистки, прежде чем оно будет собрано.
Рекомендации по проектированию компенсации покрытия
- Для деталей, предназначенных для порошкового покрытия, увеличьте компенсацию одностороннего зазора со стандартных 0,25 мм до 0,30 мм , чтобы детали по-прежнему скользили вместе прямо за линией нанесения покрытия.
- Компания JS Precision обнаружила, что резервирование адекватной компенсации покрытия исключает все работы по установке после покраски, экономя около 25% времени сборки на единицу продукции .
В соответствии с ИСО 2360:2017 , Определена амплитуда измерения толщины покрытия вихретоковым током.
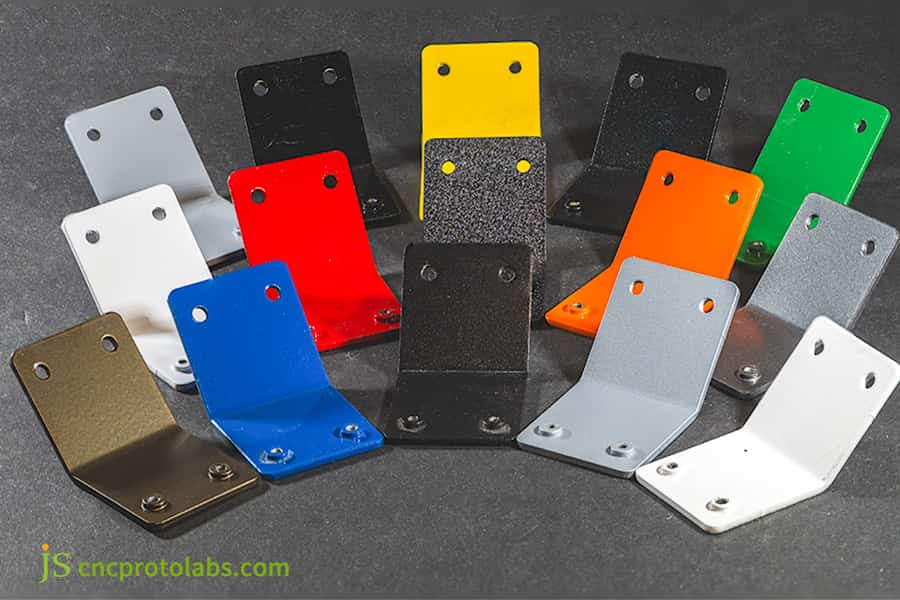
Рис. 4. Кронштейны из листового металла с порошковым покрытием различных цветов, демонстрирующие эффект отделки зазоров.
Как JS Precision разрешила проблему коробления серверного корпуса при сварке с помощью службы проектирования листового металла?
Компания JS Precision устранила серьезную термическую деформацию сборок автоматизированных серверных корпусов за счет интегрированной услуги по проектированию листового металла, пересмотренной геометрии соединений. Клиент столкнулся с совокупными угловыми искажениями до 1,8° после ручной сварки MIG вдоль стандартных пазов. Разработав ступенчатые самофиксирующиеся лапки с микрорельефными радиаторами и перейдя на роботизированную автогенную лазерную сварку, компания JS Precision восстановила перпендикулярность сборки с точностью до ±0,05 мм, полностью исключив внешние зажимные приспособления.
Технические проблемы, с которыми сталкиваются клиенты
Заказчик центра обработки данных заказал шкаф управления из нержавеющей стали 304 толщиной 2,5 мм . В оригинальной конструкции использовалось сквозное соединение с выступом и пазом, полностью сваренное ручной горелкой. Нагрев сварного шва привел к диагональной деформации до 2,5 мм и погрешности перпендикулярности до 1,8°; Для зажима и крепления каждого шкафа требовалось три оператора, а сборка одного блока занимала 18 минут — слишком медленно для заданного времени такта. Это производство деталей из листового металла проект, на который сильно влияют тепловые искажения, а использование традиционных методов не может соответствовать стандартам допуска.
Прецизионное решение JS
- Перестройка геометрии: прямой выступ стал ступенчатым фиксирующим выступом с ограничительным выступом, создающим жесткий упор по оси Z. Мощный волоконный лазер удерживал внешний контур с точностью ±0,03 мм .
- Прорези для тепловых дросселей: две симметричные прорези толщиной 0,8 мм , вырезанные в боковых сторонах выступов шириной 1,5 мм, блокируют распространение 65% тепла на родительскую панель.
- Модернизация процесса сварки: автоматизированная лазерная сварка (автогенный, без присадочной проволоки) снижает тепловложение бассейна на 70%, сводя к минимуму тепловые повреждения.
Уроки, извлеченные из неудач
В первом прототипе ступенчатая лапка была спроектирована как посадка с натягом с нулевым зазором . Однако на кромке, обработанной лазером, имеется закаленный слой HAZ, достигающий HV 380 ; под сильным ударом молотком край паза треснул и оторвался.
Проблема растрескивания была полностью решена компанией JS Precision, которая увеличила односторонний зазор до +0,08 мм и закруглила четыре угла с помощью направляющих углов R0,3 мм.
Окончательный результат
В обновленной конструкции полностью исключены сварочные приспособления, уменьшена диагональная погрешность корпуса до 0,25 мм и сокращено время сборки до 4,5 минут на единицу . Годовая стоимость обработки и сборки упала на 32% .
Нужна помощь в решении проблем, связанных с сварочной деформацией или допусками сборки? Свяжитесь с командой инженеров JS Precision прямо сейчас, чтобы получить решение для той же конструкции шипа со ступенчатым расположением и радиатора, гарантируя, что ваша серверная стойка пройдет проверку точности с первой попытки!
Что выбрать: лазерную или гидроабразивную резку для выступающих и пазовых соединений листового металла?
В соответствии с эмпирическим руководством по проектированию соединений листового металла: выбор процесса резки напрямую определяет характеристики посадки выступа и паза из-за термической деформации и допусков на конусность . При толщине менее 4,0 мм волоконная лазерная резка в рамках услуг по изготовлению листового металла обеспечивает высокую скорость обработки и точное позиционирование пазов ±0,03 мм. Однако для сверхтолстых материалов толщиной более 6,0 мм или термочувствительных аэрокосмических сплавов абразивная гидроабразивная резка полностью устраняет зоны термического влияния, хотя и с конусностью пропила от 0,5° до 1,0°.
Сравнение микроскопической геометрии: волоконный лазер и водоструйная резка
При резке волоконным лазером в точке прожига остается входное пятно расплава размером 0,3–0,8 мм . Расположите ввод в несопрягаемой зоне, вдали от установочной грани и боковых стенок выступа. Гидроабразивная резка не приводит к образованию ЗТВ и упрочнению кромок , но струя на выходе отстает, оставляя на нижней стороне конусность на 0,5–1,0°.
Работа JS Precision в 2025 году с толстыми пластинами подтверждает разделение: волоконный лазер для прецизионных самопозиционирующихся элементов при толщине ≤ 4,0 мм ; гидроабразивная обработка листов толщиной ≥ 6,0 мм или термочувствительных сплавов, где следует избегать закалки кромок.
Матрица решений процесса резки
|
Процесс |
Типичная толерантность |
ЗВТ |
Керф Конус |
Вводной дефект |
Индекс стоимости |
|---|---|---|---|---|---|
|
Волоконный лазер |
±0,03 мм |
Да |
≤0,5° |
Пятно плавления 0,3-0,8 мм |
1.0 |
|
Гидроабразивная резка |
±0,08 мм |
Нет |
0,5°-1,0° |
Никто |
1,8 |
Конусность реза является хорошо задокументированным следствием расхождения луча при термической резке: луч расширяется с глубиной, поэтому выходной пропил шире, чем входной. Видеть The Fabricator, выпуск за декабрь 2025 г. за обзор термических эффектов при резке листового металла.
Часто задаваемые вопросы
Вопрос 1: Каков идеальный зазор между выступами и пазами для тонких деталей из нержавеющей стали?
Для деталей из нержавеющей стали толщиной 1,0–2,0 мм рекомендуется односторонний зазор 0,15 мм . Это компенсирует изменения лазерного реза и допуск на толщину прокатки, поэтому язычок вставляется вручную, но остается достаточно плотным, чтобы точечная аргонодуговая сварка перекрыла зазор — плотное прилегание, а не неаккуратное.
Вопрос 2. Могут ли лепестковые и пазовые соединения полностью исключить использование нестандартных сварочных приспособлений?
Да. Ступенчатый установочный выступ и самофиксирующийся ограничительный паз устраняют необходимость в жестких сварочных приспособлениях. Плечо ограничивает все шесть пространственных степеней свободы и обеспечивает саморегулирование ±0,05 мм , что позволяет экономить 50–70 % стоимости приспособлений при использовании крупногабаритных и малообъемных шасси.
Вопрос 3. Как JS Precision обеспечивает постоянство допусков при изготовлении выступов и пазов в больших объемах?
JS Precision использует мощные волоконные лазеры с онлайн-системой обнаружения кромок с замкнутым контуром, которая непрерывно компенсирует тепловое расширение станины и износ сопел. В сочетании с выборочной проверкой на КИМ это обеспечивает точность каждого выступа и паза в пределах ±0,05 мм при партиях из нескольких тысяч деталей.
Вопрос 4. Как направление зерен листового металла влияет на прочность элементов выступов?
Зерна листового металла проявляют анизотропию. Пик прочности на сдвиг достигается, когда длинная ось язычка перпендикулярна прокатываемому волокну; параллельно ему язычок имеет тенденцию растрескиваться по границам зерен. Для изогнутых выступов выровняйте ось изгиба под углом 90° к волокнам, чтобы максимизировать прочность на изгиб.
Вопрос 5. Какова минимальная рекомендуемая ширина выступа, чтобы избежать термической деформации во время резки?
Ширина выступа должна составлять не менее 2,0 толщины материала и ни в коем случае не менее 3,2 мм . Более узкая пластина концентрирует тепло во время резки, плавится и теряет точность размеров и жесткость соединения. Слишком тонкий шип будет собирать слишком много тепла, что приведет к плавлению, деформации и размягчению во время отпуска, а конечным результатом будет потеря точности размеров, жесткости соединения, а также нестабильность и изгиб.
Вопрос 6. Почему для прямоугольных пазов требуются угловые заглушки?
Лазер оставляет небольшой радиус в каждом внутреннем углу. Без рельефа квадратный угол выступа проходит по этому радиусу и не может уместиться. Рельеф «собачьей кости» R ≥ 0,5 мм полностью очищает ее, обеспечивая полное соединение двух панелей заподлицо.
Вопрос 7: Как порошковое покрытие влияет на размеры выступов и пазов?
После электростатического порошкового покрытия и отверждения на одной стороне образуется слой сухой пленки толщиной 60–100 мкм. Без предварительного припуска сечение шипа после нанесения покрытия увеличивается примерно на 0,20 мм, отверстие паза уменьшается примерно на 0,20 мм, а общий натяг достигает 0,40 мм. На этапе CAD требуется расширение не менее 0,25 мм с одной стороны.
Вопрос 8: Каким образом конструкция выступов и пазовых соединений снижает расценки на нестандартные проекты из листового металла?
Хорошо спроектированная самоустанавливающаяся система выступов и пазов позволяет удалить разметку, коррекцию перпендикулярности и шлифовку сварных швов. Операторы только выравнивают и фиксируют детали, повышая эффективность сборки более чем на 40 % и полностью исключая затраты на приспособления. Присылайте свои рисунки в JS Precision по сниженной цене.
Краткое содержание
Научная и строгая конструкция выступов и пазов является основным рычагом для достижения недорогой и высококачественной поставки прецизионных компонентов из листового металла. Надежная конструкция с выступами и пазами является основным рычагом для недорогой и высококачественной доставки листового металла. Определите зазор с учетом механики материала и допуска качения, добавьте выступы, чтобы очистить радиус внутреннего угла балки, соблюдайте безопасное расстояние при изгибе 3,0 × t + R и вычтите наросты покрытия на чертеже развертки. Сделайте это, и заготовка получит собственную самоустанавливающуюся опорную точку прямо от лазера, сохраняя общий допуск сборки до ±0,05 мм.
Мешают ли производству заторы при сборке, сварочные деформации, превышающие допуски, а также дорогая оснастка и приспособления? Немедленно отправьте чертежи в формате STEP или DXF на официальный инженерный канал JS Precision. Опытная команда инженеров JS Precision предоставит подробный отчет по анализу технологичности DFM в течение 12 часов, точно рассчитает компенсацию пропила оптоволокна и зазоры в покрытии, а также предложит ценовое предложение на высокоточное и конкурентоспособное изготовление листового металла по индивидуальному заказу.

Отказ от ответственности
Содержимое этой страницы предназначено только для информационных целей. Для JS Прецизионные услуги , нет никаких заявлений или гарантий, явных или подразумеваемых, относительно точности, полноты или достоверности информации. Покупатель несет ответственность за определение конкретных технических требований и запросить официальное предложение запчастей . Пожалуйста, свяжитесь с нами для получения дополнительной информации.
Ресурс

