 日本語



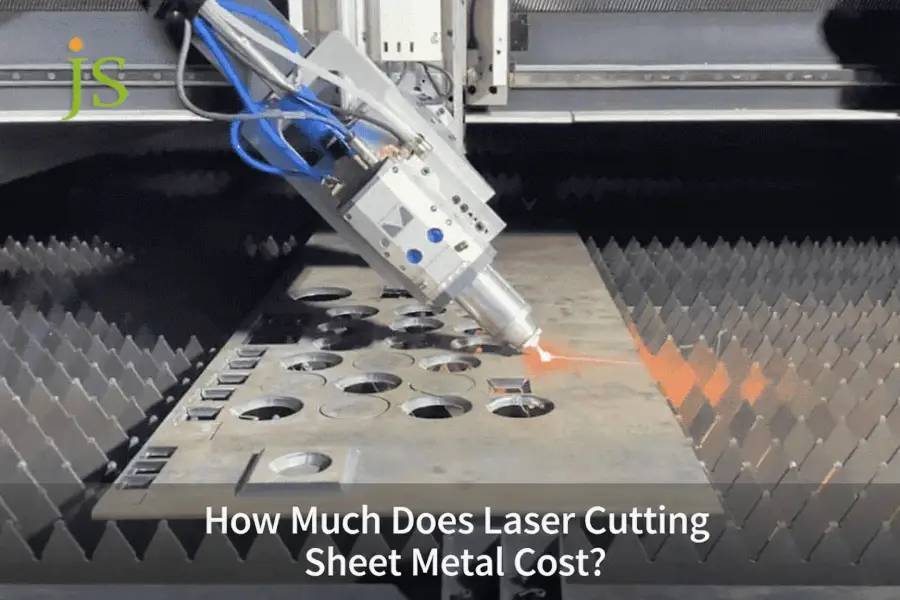

金属板のレーザー切断コストの範囲は、標準シート厚さ (1 mm ~ 6 mm) の場合、部品あたり 0.40 ~ 8.50 で、機械の時間料金 (60 ~ 150 ドル/時間) 、動的ネスティング歩留まり、ピアシング数によって決まります。レーザー切断コストは、高圧ガスを利用した集束熱光子ビームを使用して、板金ストックを完成した 2D 輪郭にプロファイリングするのに必要な総製造費として定義されます。
コア概要表: レーザー切断コストの寸法
|
コア寸法 |
ベンチマーク範囲/メトリック |
主なコスト要因 |
業界のベンチマークと標準 |
|---|---|---|---|
|
機器のランタイム料金 |
$60 – $150/時間 |
レーザー出力 (3kW vs 12kW+)、アシストガスタイプ |
12kW ファイバーは 3kW よりも200% ~ 300%速く切断します |
|
メーターカットあたりのコスト |
$0.45 – $5.50 / 分 |
厚さ(1mm vs 12mm)、アシストガス(O2/N2/Air) |
ISO 9013カット分類に準拠 |
|
穴ごとのピアスペナルティ |
$0.03 – $0.25 / ホール |
厚さ、穿孔方法(ブラスト vs パルス) |
多段階パルスにより、8mm を超える場合は 1 穴あたり 1.5 ~ 3 秒が追加されます |
|
材料ネスティング収量 |
68% – 92% |
部品形状、共通線切断 |
歩留まりが 70% 未満の場合、材料コストが 25% 以上上昇します |
|
ボリューム償却 |
500 個を超えると65% ~ 80% のコスト削減 |
プログラミング料金 (バッチあたり 30 ~ 80 ドル) 希釈 |
FMS 自動化によりダウンタイム損失を 40% 削減 |
によるとISO 9013:2017 , サーマル カット — サーマル カットの分類 — 幾何学的製品仕様と品質公差により、レーザー カットの切断面の粗さと公差グレードが定義されます。
JS Precision 2025 の生産データによると、材料の歩留まりと穿孔密度が最終的な単価を直接決定します。
実際の見積もりでは、納入価格は正味の材料使用量、部品ごとのピアス数、アシストガス圧力など、切断長さだけをはるかに超える要素によって決まります。
板金のレーザー切断コストの背後にある本当の計算式は何ですか?
シートメタルのレーザー切断コストの真の公式は、スクラップマージン、アクティブレーザーの実行時間、ピアッシングペナルティ、補助アシストガスの消費量、および固定プログラミングオーバーヘッドを含む原材料の重量を集計します。カスタムレーザー切断サービスプロバイダー合計価格を次のように評価します。
コスト = (材料総重量 × 原材料価格) + (稼働時間 × 機械料金) + (ピアシング数 × ピアシングコスト) + (ガス量 × ガス料金) + (セットアップ料金 ÷ 数量)
この式は、ワークショップでの実際の請求ロジックを分解し、材料、労働時間、穿孔、ガス、固定費という5 つの主要な変数をカバーし、正確な価格設定のための工学的な数学的基盤を提供します。
加工時間のコストは 2 つの関係によって決まります。つまり、板厚が増加すると送り速度が非線形に低下し、早送り (G00) 時間がピアス数と部品間隔に応じて増加します。実行時間を見積もる場合は、両方とも推定ではなくモデル化する必要があります。 CAM のプログラミングとネスティングのセットアップにはバッチあたり 30 ~ 80 ドルの費用がかかり、この非定期的な料金は注文数量全体で償却する必要があります。ピアシングとそれに関連するレーザーのオン時間は、総切断サイクルに 30% 以上追加され、機械時間のコストが直接増加します。
当たりASTM A370-22 、鋼製品の機械試験の標準試験方法と定義、引張試験では、受け取ったシートを検証するために使用される降伏値と引張値が定義されています。ただし、材料の重量は、A370 からではなく、公称厚さ × 密度 (炭素鋼の場合 7.85 g/cm3) にミル厚さの許容範囲を加えたものから計算されます。
JS Precision 2025 の生産データによると、中複雑部品のレーザー切断コストの合計の 22% ~ 28% をピアシング ペナルティが占めています。
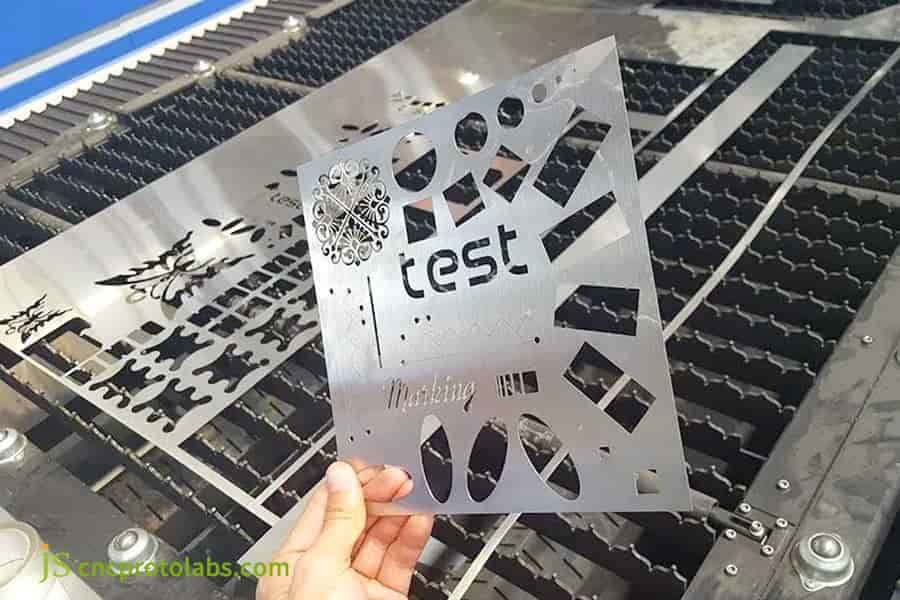
図 1: さまざまな形状と穴を備えたレーザー カット テスト プレートを機械ベッド上に保持する手。
材料のグレードと厚さによってカスタムレーザー切断の価格はどのように決まるのでしょうか?
材料のグレードと厚さが決定するレーザーカットの価格送り速度、光子吸収効率、必要な補助ガス圧力を削減することで実現します。厚さが増加すると送り速度は低下します。1.5 mm 炭素鋼は 3 kW ファイバー レーザーで 18.0 m/min で切断しますが、3 mm では 8.5 m/min に低下し、6 mm 304 ステンレスでは 1.6 m/min に低下します。最後に必要となるのは 25 bar の窒素と 12 kW の供給源です(以下のマトリックスを参照)。真鍮やアルミニウムなどの反射合金は、後方反射による損傷を排除するために高ピークパワーのファイバー ソースを必要とし、15 ~ 35% の加工追加料金がかかります。
異なる材料と厚さでの切断パラメータの違い
- 送り速度、ガス圧力、および所要電力は、冷間圧延鋼材 (SPCC/CRS)、304/316 ステンレス、5052 アルミニウム、C260 真鍮では、1.5 mm、3 mm、6 mm で大きく異なります (以下のパラメータ マトリックスを参照)。厚さ 6 mm のステンレス鋼は、同じ仕様で作られた炭素鋼と比較して、1 メートルあたりの価格が 120% 高くなります。
- 6 mm のステンレスを切断するには、大口径のノズルと、粘性のある高合金スラグを切り口から除去するために 20 bar 以上の高純度窒素が必要です。 1 メートルあたりのエネルギーとガスの消費量は、同じ厚さの炭素鋼と比較して約180%増加します。
高反応性材料の処理メカニズムとコストプレミアム
- 1.06 μmで動作するファイバー レーザーはアルミニウムと真鍮により効率的に吸収されますが、これらの同じ合金は切断面で入射エネルギーの多くを反射します。したがって、それらを切断するには、光学系の後方反射保護と、軟鋼よりも 15% ~ 35% 高いピーク出力が必要です。これが、反射合金に加工追加料金がかかる理由です。
- 反射率により、C260 真鍮などの材料では送り速度が大幅に低下するため、スループットを維持するには高ピーク出力のファイバー ソースが必要です。
一般的な材料と厚さの切断パラメータとコスト マトリクス
|
材質と厚さ |
アシストガス(バー) |
切断速度(m/min) |
メートルあたりのコスト ($/m) |
所要電力(kW) |
|---|---|---|---|---|
|
炭素鋼 1.5mm |
N2 (15) |
18.0 |
0.65 |
3 |
|
炭素鋼 3mm |
N2 (18) |
8.5 |
1.20 |
6 |
|
炭素鋼 6mm |
O2(1.5) |
3.2 |
2.10 |
6 |
|
ステンレス304 1.5mm |
N2 (20) |
12.0 |
1.10 |
3 |
|
ステンレス304 3mm |
N2 (22) |
5.5 |
2.40 |
6 |
|
ステンレス304 6mm |
N2 (25) |
1.6 |
4.60 |
12 |
|
アルミニウム5052 3mm |
N2 (18) |
6.0 |
2.80 |
6 |
|
真鍮 C260 3mm |
N2 (20) |
4.5 |
3.80 |
12 |
6 mm 304 の切断には、粘性のあるスラグを排出するためにはるかに多くのレーザー エネルギーと高圧窒素が必要となるため、6 mm 炭素鋼よりも 1 メートルあたりのコストが 120% 高くなります ( $4.60/m 対 $2.10/m )。
当たりISO 9013:2017 , サーマル カット — サーマル カットの分類 — 幾何学的製品仕様と品質公差、サーマル カットは直角度または角度の公差、および表面粗さに基づいてグレード付けされます。これは、レーザー カット エッジを指定するときに図面で参照する必要がある公差言語です。
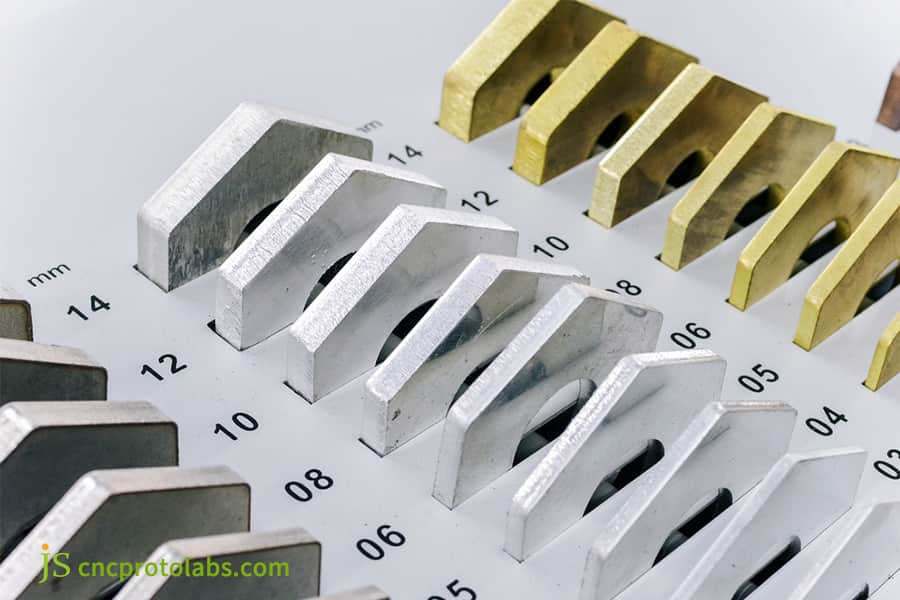
図 2: カスタム カット価格のマーキングが付いた、さまざまな厚さのパーツのレーザー カット。
アシストガスの選択はレーザー切断の製造コストにどのように影響しますか?
アシストガスの選択は、金属加工のレーザー切断におけるコストの乖離を直接引き起こし、切断ヘッドあたり 1 時間あたりの運用コストが 8 ~ 25 変動します。酸素は低圧 (0.5 ~ 2 bar) で厚い軟鋼の発熱反応を促進し、ガスコストを最小限に抑えますが、除去が必要な硬い酸化皮膜を残します。窒素は酸化を防止し、アルミニウムと溶接の準備が整ったきれいなエッジを実現します。ステンレス鋼の切断しかし、高圧 (15 ~ 25 bar) と高純度 (99.999%) が必要なため、1 メートルあたりのガス費用が大幅に膨らみます。
酸素切断と窒素切断のコスト比較
- 酸素は最も安価なアシストガスであり、0.5 ~ 2 bar で発熱反応を引き起こし、切断面に熱を加えます。これは、厚い炭素鋼の標準的な選択です。トレードオフは、切断面にある硬い酸化物のスケールであり、溶接またはコーティングの前に酸洗いまたは研削によって除去する必要があり、二次作業が追加されます。
- 15 ~ 25 bar、純度 99.999% の高純度窒素 (N2) がステンレス鋼やアルミニウムの酸化を防ぎます。窒素切断の運転コストの 30% 以上をガスが占めており、厚さ 8 mm で 1 時間あたり 18 ~ 28 ドルに達します。
高圧エアー切断の実現可能性解析
- 4 mm の炭素鋼およびアルミニウム合金の場合、高圧空気 (約 78% 窒素 / 21% 酸素) はパイプで輸送される液体窒素よりも機械時間あたりのコストが 15% ~ 20% 低く、酸化物のないエッジを必要としない構造部品の合計で約 30% の節約になります。
- レーザー切断製造プロセスでは、レンズの汚れを防ぐために露点 ≤ -40°C を保証する4 段階の濾過および乾燥システムが必要です。
JS Precision 社内テストデータ
2025年に向けてアルミ板の切断プロジェクト、JS 22 バールの液体窒素の代わりに 16 バールのきれいな圧縮空気を使用して 3 mm の 5052 アルミニウムを精密にカットしました。部品あたりのアシストガスコストは窒素ベースラインの 35.8% に低下し、切断面の粗さは Ra ≤ 3.2 μm に保たれ、 64.2% 節約されました。エッジが重要ではない薄ゲージ部品の場合、圧縮空気により高純度窒素のコストのほとんどが削減されます。
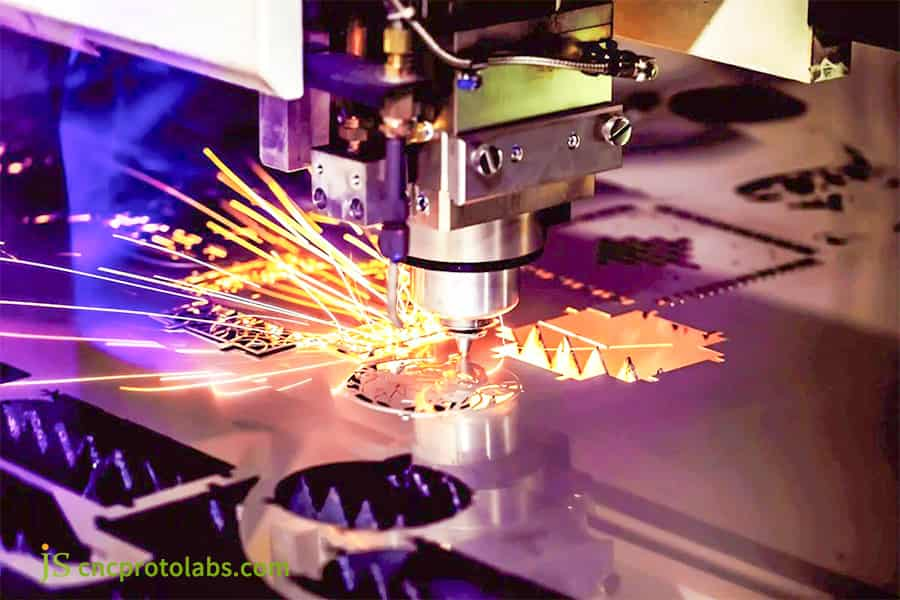
図 3: 明るい火花を飛ばしながら詳細な歯車の形状を切断するレーザー切断機。
ネスティング効率とスケルトンのスクラップはユニットのコスト削減にどのような影響を与えますか?
ネスティング効率は、レーザー切断製造中にマスターシートごとに請求可能な原材料の収量を決定することによって、単位コストを決定します。部品の形状が最適化されていないため、使用率が 65% になると、購入者は35% の残りのスケルトン スクラップを原材料価格の全額で調達する必要があります。高度なアルゴリズムのネスティングと共通ライン切断 (隣接する部品間で単一の切断パスを共有) により、利用率が 85% を超え、切断ビームの総移動距離が 15% ~ 30% 向上し、原材料の消費量と機械の稼働時間の両方が直接削減されます。
スケルトンのスクラップ価格設定ルールとレイアウトの最適化
- 外注メーカーがスクラップスケルトンに請求するコストは、原材料の価格と同じです。この場合、パネルの利用率が 65% であれば、購入者は 35% のスクラップを支払う必要があり、単位当たりのコストが大幅に増加します。
- 高度なアルゴリズムのネスティングを使用することで使用率を85% を超えて高めることができるため、レーザー ヘッドのアイドル移動が15% ~ 30%削減され、材料および機械時間のコストも削減されます。
共通のエッジカットとマイクロ接続プロセス
- コモンライン切断により、隣接する部品が単一のカーフを共有できるようになり、完全なパスが 1 つなくなり、ピアス数が約半分に削減されます。マイクロタブ (マイクロジョイント) は小さな部品をスケルトンに保持し、部品が傾いてカッティングヘッドに衝突することを防ぎます。
- ネスト内で長方形の部品と L 字型の部品を組み合わせることで、2025 年の稼働では利用率が 68% から 88% に向上し、部品あたりの原材料が 22.7% 削減され、レーザー加工時間が 14.5% 削減されました。
JS Precision 2025 の生産データによると、ネスティング歩留りの最適化により、切断単位コストが 15% ~ 30% 直接削減されます。
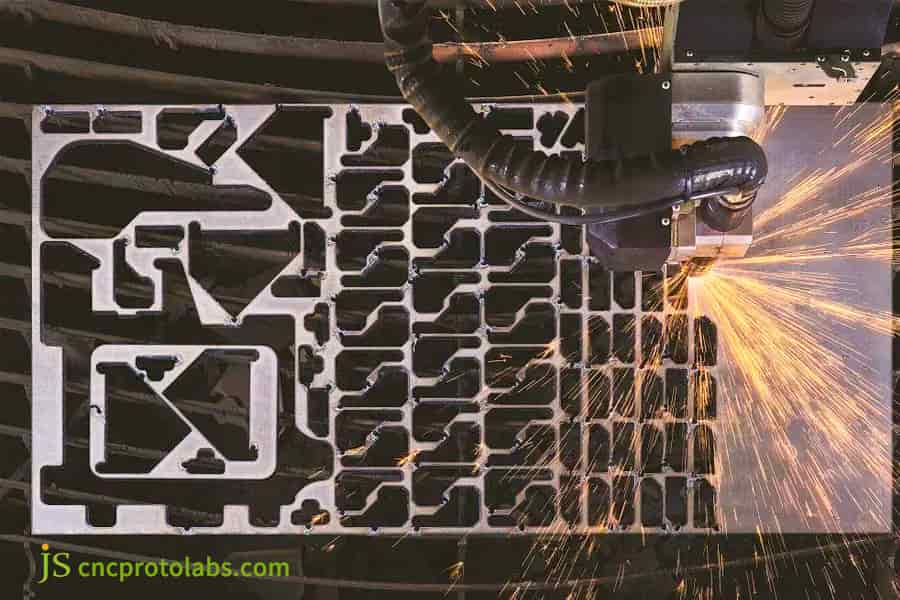
図 4: さまざまな切り欠きと明るいスパークを備えた、密に入れ子になった金属シートをレーザー切断します。
後処理要件により、レーザー切断の見積に二次的なスパイクが発生するのはなぜですか?
後処理の仕様により、一次切断ベッドを超えて二次的な手作業と機械による作業サイクルが導入されるため、レーザー切断の見積もりが突然増加します。カットされたままのシートのエッジには微小なバリ、ドロス、熱酸化層が残っていますが、下流のアプリケーションでは振動バリ取り、自動化されたエッジの丸め処理、または表面の酸洗が必要になることがよくあります。厚いプレートの手動ドロス除去は、リニア メーターあたり 0.15 ドルから 0.80 ドル追加され、標準コストが変わります。レーザー切断加工タスクを複数段階の制作ワークフローに組み込みます。
下流工程の内訳とコスト増加
- 機械的なバリ取り、自動化されたエッジの丸め処理 (コーティングの剥離を防ぐためにR0.5 ~ R1.0mmまで)、熱影響部 (HAZ) の酸洗と不動態化、およびレベリング (製造プロセスによって引き起こされる熱応力歪みを除去するため)。
- ISO 13715 エッジ条件を指定せずに図面でバリ取りが必要な場合、製造業者はデフォルトで最も厳しいグレードで見積もりを出し、単価に 25% ~ 40% を追加します。
後処理操作コスト増加の比較
|
プロセスカテゴリ |
原価増加率 |
工業規格 |
達成されたエッジ公差 |
|---|---|---|---|
|
機械的バリ取り |
+10%–15% |
ISO13715 |
Ra 3.2 ~ 6.3 μm |
|
エッジの丸み R0.5~R1.0 |
+15%–20% |
ISO13715 |
半径R0.5~1.0mm |
|
酸洗いと不動態化 |
+20%–30% |
ASTM A380 / ASTM A967 |
酸化物を含まない明るい |
|
正確な応力平準化 |
+25%–35% |
ISO 2768-2 |
平面度 ≤0.2 mm |
エンジニアリング図面にエッジ公差レベルを明確に示すことで、委託製造業者がデフォルトで最高の仕様に基づいて研磨コストを計算することを効果的に防止でき、不必要な価格の高騰を回避できます。
によるとISO 13715:2017 、技術図面 — 未定義形状のエッジ — 語彙と表示により、バリ取り作業のエッジ条件要件が定義されます。

生産量がどのようにしてレーザー切断の単価を大幅に下げるのでしょうか?
板金レーザー切断サービスでは、固定の非経常エンジニアリング (NRE) 料金の償却と材料物流の最適化により、生産量に応じて単価が大幅に下がります。 1 ~ 5 個のプロトタイプの実行では、固定 CAM プログラミング、機械のセットアップ、光学位置合わせ、およびシートのロードに合計 50 ~ 150 ドルのコストがかかり、すべての費用は少数の部品にかかっています。 1,000 個以上の部品に拡張すると、オーバーヘッドが部品あたり数セントまで償却され、自動パレット交換によりビームを継続的にオンに保つことができます。
限界費用変化モデルとバッチ効果
- プロトタイプ作成中 (1 ~ 10 個)、単価が最も高くなります。固定 CAM プログラミングと光学レジストレーションには、数量に関係なく 50 ~ 150 ドルの費用がかかり、それらを吸収するためのスケール効果はありません。 1,000 個を超えると、同じ料金が部品ごとにセントに償却されます。
- 450の量産プロジェクト全体JSプレシジョン2025 年に稼働し、注文数量が 5 個から 500 個に増加し、平均製造単価が72.4%削減されました。
有効光出力時間と機器のアイドル時間の圧縮
- サイロベースのシートローディングを備えた自動ラインは、有効ビームオン時間を85% ~ 90%に保ち、ユニットあたりの労働力と遊休設備のコストを 70% 以上削減します。
- 固定準備作業 (DXF クリーンアップ、材料ステージング、ノズル調整)には、バッチごとに 20 ~ 40 分かかります。 1,000 ピースの実行では、これは合計時間のごくわずかです。 5 ピースで実行すると、コストが大きく左右されます。
DFM の原理により、どのようにして総レーザー切断費用の 30% を削減できるのでしょうか?
Design for Manufacturing (DFM) ルールは、不必要なレーザーの移動、サイクル、および熱による反りのリスクを排除することで、レーザー切断シートメタルのコストを直接削減します。材料の厚さに応じて最小穴直径を最適化し(直径 ≥ 1.0 × 厚さを維持)、過度に狭い内径を回避し(r ≥ 0.5 × 厚さを推奨)、一般的なカットをグループ化することで、金属加工のレーザー切断コストを最大 30% 削減します。これらの設計上の選択により、早期のノズルの吹き出し、光学的な後方反射、および手動によるエッジのバリ取りが防止されます。
最小絞り制限と蓄熱制御
- でファイバーレーザー切断、穴の直径をd ≥ 1.0 × 材料の厚さ、アルミニウムの場合は d ≥ 1.2 × 厚さを維持します。穴が小さすぎると熱が閉じ込められ、焼き付きが発生し、低速のマルチパルスピアシングが強制され、これらすべてがコストを上昇させます。
- このルールに従うことで、推定 40% の突刺性バーンアウトが回避され、計画外のダウンタイムと消耗品の出費が削減されます。
輪郭の鋭いコーナー遷移と切り溝間隔の制御
- 内側コーナーの半径は r ≥ 0.5 × 素材の厚さ (たとえば、3 mm シートでは r ≥ 1.5 mm) を使用します。半径が大きいと、カッティングヘッドがコーナー全体で一定の速度を維持できるため、減速によって引き起こされる局所的なオーバーバーンやドロスの形成が防止されます。熱歪みを抑えるために、隣接する穴間のウェブを材料の厚さの 2 倍以上に保ちます。
- 重複するラインや微小断片を CAD ファイルから除去すると、ヘッドの不必要な減速が防止され、無効な切断長の 5% ~ 10%が除去されます。
ケーススタディ: JS Precision はどのようにして医療用シャーシ製造コストを 28% 削減したか?
お客様の問題
JS Precision はコストを 28% 削減しました。医療用シャーシの製造アルゴリズムによるネスティング、リープフロッグ切断、圧縮空気アシストを実装することによって。お客様の 2.0 mm 304 ステンレス シャーシには、直線寸法が ISO 2768-m (±0.1 mm) に保たれ、密に配置された 184 個の冷却穴が必要でした。元のサプライヤーの部品は熱の蓄積により 1.8 mm 反り、平面度要件 0.4 mm をはるかに上回っており、ドロスが多いため手作業での研削が必要となり、コストは 1 個あたり 14.20 ドルに達しました。
JS プレシジョン ソリューション
- セグメント化されたパルスピアシングが連続ブラストピアシングに取って代わりました。穴あたりのピアシング時間は 0.08 秒に短縮され、スパッタ高さは 5 mm 未満に留まり、パネルの表面汚染がなくなりました。
- 熱応力分散戦略: CAM のリープフロッグ切断パスは、隣接する加熱ゾーン間の間隔を 4 倍にし、残留応力を蓄積するのではなく分散させます。
- 圧縮空気による切断プロセスの代替:塩水噴霧テストによって検証された結果、アシスト ガスは 20 bar の高純度液体窒素から4 段階でろ過された 18 bar の圧縮空気に切り替えられ、アセンブリとコーティングの要件を満たしながら部品あたりのガス コストを 64.2% 削減しました。
失敗とエンジニアリングのデバッグから学んだ教訓
最初の 10 個のトライアルでは、フルパワーの高速フィードスルーコーナーによりサーボ微振動が発生し、コーナー粗さRa 4.5 μm とオーバーカット 0.15 mm が発生しました。
2025 年の医療シャーシ プロジェクトにおける JS Precision の実践経験を参照して、エンジニアリングは加速に対するレーザー出力を再プロファイリングし、コーナー減速中に出力が直線的に 20% 減少するようにしました。これはオーバーカット欠陥を完全に排除するのに十分です。
最終量産結果
ワークピースの平面度は 0.25mm 以内に安定し、二次的な手動研削や機械的なレベリングプロセスが不要になります。単価は 14.20 ドルから 10.22 ドルに下がり (28% 削減)、最初の 2,500 個のバッチでは 99.6% の初回組立歩留まりを達成しました。
密集した穴の熱変形や過度に高い切削コストなどの問題に対する解決策が必要ですか?今すぐ JS Precision エンジニアリング チームに連絡して、同じスキップステップ切断および圧縮空気最適化ソリューションを入手し、最初の試行で部品が精度検証に合格することを確認してください。
よくある質問
Q1: カスタム板金レーザー切断作業の通常の機械時給はいくらですか?
ファイバーレーザー切断機の時間当たりのコストは、通常、1 時間あたり 60 ドルから 150 ドルの間です。薄板用の 3kW ~ 6kW レーザーなどの機械の価格は 1 時間あたり 60 ~ 90 ドルの間で、12kW を超えるレーザーの価格は 1 時間あたり約 120 ~ 150 ドルです。これらの料金には、機械の減価償却費、電気代、消耗品が含まれます。
Q2: JS Precision は、レーザー切断を顧客にとって手頃な価格でありながら、エッジ公差が損なわれないようにするために何をしていますか?
JS Precision の社内 CAM ネスティング アルゴリズムは、85% 以上のマテリアル利用率を日常的に達成しています。高圧エアアシストとコモンライン切断を組み合わせることで、 ISO 9013 の精度(±0.1 mm) を維持しながらサイクルタイムを短縮し、お客様の製造コストを 15% ~ 30% 削減します。
Q3: 鋼の全体的なレーザー切断コストが最も低いアシスト ガスはどれですか?
クリーンな圧縮空気は、厚さ 4 mm 以下の炭素鋼にとって最もコスト効率の高いオプションであり、2025 年の試験では、3 mm の 5052 アルミニウムで部品あたりのアシスト ガス コストを64.2%削減します。 6mm を超える厚さの炭素鋼の場合、低圧酸素は発熱反応を利用するため、窒素に比べてガスコストと所要電力が大幅に削減され、厚板の場合は最も経済的な選択肢となります。
Q4: アルミニウムや銅の切断は軟鋼よりも価格が高いのはなぜですか?
アルミニウム合金や銅は反射率が高く、熱伝導率も高い。損傷を防ぐには、高出力レーザーとレーザーレンズを保護する装置が必要です。生産では、切り口からスラグを排出するために 18 ~ 25 bar の窒素が必要です。遅い送り速度と高いガス消費量の組み合わせにより、単価が軟鋼よりも高くなります。
Q5: レーザー切断の見積もりで注意すべき主な隠れた料金は何ですか?
注意:非標準の CAD 修理 (バッチあたり 30 ~ 80 ドル)、密な穴の穴あけ追加料金、フィルムとコーティングの除去にかかる労働力、ドロスの研磨、歪みの平準化。重複がなくエラーのないきれいな 1:1 DXF 図面を納品することで、追加料金を防ぐことができます。
Q6: 特殊な穴あけ費用を発生させずに切断できる最小穴サイズはどれくらいですか?
口径は材料の厚さ(d ≧ 1.0 × 板厚)以上であることが推奨され、アルミニウム合金の場合は d ≧ 1.2 × 板厚が推奨されます。開口部が板厚より小さい場合、熱の蓄積によりエッジ焼けやノズルの損傷が発生し、工場では CNC 二次穴あけ加工に切り替える必要があり、コストが増加します。
Q7: コモンラインカットにより製造コストはどのくらい削減されますか?
コモンライン切断により、ヘッドの総移動距離が15% ~ 30%減少し、ピアッシング開始の回数が最大 50% 削減されます。これにより、機械時間のコストが削減され、材料使用率が 8 ~ 15 パーセント ポイント向上します。
Q8: 3D CAD モデル (STEP/IGES) を直接板金レーザーの価格計算に使用できますか?
エンジニアリング システムは STEP または IGES モデルを読み取り、それらを展開して 2D アウトラインを生成できますが、展開された 2D DXF 図面の提供は依然として業界最高の価格設定フォーマットです。標準の DXF ファイルをネスト システムに直接インポートできるため、価格設定プロセスが迅速化されます。
まとめ
板金レーザー切断の全体的なコストは、原材料の正味利用率、補助ガスの種類、穿孔密度、およびその後の加工によって決まります。 DFM (製造容易性設計) を早期に適用し、穴と厚さの比率を制御し、コモンラインネスティングを使用し、最終用途に応じてアシストガスを選択することで、隠れたコストプレミアムの 20% ~ 30% を削減できます。
プロジェクトに切断公差 (ISO 2768-m)、表面仕上げ、大量の納期に関する厳しい要件がある場合、 JS Precision は高出力ファイバー レーザー群と社内エンジニアリングを組み合わせて、プロトタイプから量産までサポートします。 STEP または DXF 図面を提出してください当社の技術チームは、DFM の推奨事項を含む詳細な段階的な見積もりを12 時間以内に返信します。
免責事項
このページの内容は情報提供のみを目的としています。のためにJSプレシジョンサービス、情報の正確性、完全性、有効性については、明示的か黙示的かを問わず、いかなる表明も保証もありません。特定の技術的要件を特定するのは購入者の責任です。正式な部品見積をリクエストする。詳細についてはお問い合わせください。
リソース

