 日本語




カスタム板金製作高強度アルミニウム部品の場合、曲げ破壊や寸法不良を引き起こすことなく、6061-T6 などの熱処理可能な合金を切断、成形、組み立てることを意味します。この困難は具体的かつ測定可能です。人工時効により、伸びはO 焼き戻しの約 22% から T6 の 8 ~ 10% に低下し、スプリングバックは 1.5 ~ 2.5° (5052-H32) から 5.0 ~ 8.0° に上昇し、安全な内側曲げ半径は1.0t から 3.5t ~ 4.5t に増加します。これらのいずれかを間違えると、バッテリー エンクロージャ、オートメーション フレーム、またはロボット ブラケットが曲がり部分で亀裂が入ってしまいます。
カスタム板金製造用の 6061-T6 と 5052-H32 の曲げパラメータ
|
主要な考慮事項パラメータ |
一般曲げアルミ(5052-H32) |
構造用高強度アルミニウム (6061-T6) |
ワークショップの実行計画とエンジニアの設計回避に関する提案 |
|---|---|---|---|
|
降伏強度と引張強さ |
降伏 195 MPa / 引張 230 MPa |
降伏 276 MPa / 引張 310 MPa |
6061 の耐荷重は最大 40% 増加しますが、プラスチックの残存量は非常に少ないです |
|
推奨最小内側曲げ半径 (R/t) |
1.0t(小半径曲げが容易) |
3.5t~4.5t(脆性破壊しやすい) |
厚さ 2.0mm の場合、内側半径は R7.0mm 以上でなければなりません。 3D 図面では鋭い角は固く禁止されています |
|
曲げ角度スプリングバック範囲 |
1.5°~2.5° (小さな線形スプリングバック) |
5.0°~8.0° (大きな非線形スプリングバック) |
動的角度センサー閉ループ補償を備えた CNC サーボプレスが必要 |
|
CAD 展開 K ファクターの推奨事項 |
0.38~0.42(従来計算) |
0.44 ~ 0.48 (大きな半径での外側繊維張力) |
ブランク長が短くならないように、事前にメーカーに曲げ控除を確認する必要があります |
|
穴から曲げ線までの安全距離 |
≧2.5t+R |
≧ 4.0t+R(V開度大の影響あり) |
間隔が小さすぎる場合は、最初に曲げてから穴をフライス加工するか、曲げ線上に応力除去溝を切る必要があります。 |
当社の 2025 年のデータベースにある 1,200 以上のヨーロッパのプロジェクトにわたって、高純度窒素で切断された 6061-T6 はドロスがなく、0.1 mm 以内の平坦性を示しました。
6061-T6 の曲げ亀裂を同時に防止する 4 つの要素:十分な内側半径、圧延方向を横切る曲げライン、幅広の V ダイ、およびドロスフリー窒素カットエッジ。
6061-T6 アルミニウム板金が曲げ中に亀裂が入るのはなぜですか?
カスタム板金製造では、人工時効により析出硬化した Mg₂Si 構造が所定の位置に固定され、伸びが約22% から 8 ~ 10% に低下するため、曲げ中に6061-T6 アルミニウムに亀裂が発生します。外側の繊維の引張ひずみが、経年変化した微細構造が耐えられる限界を超えると、粒界で亀裂が発生します。
人工的な老化と伸びの減衰メカニズム
- 6061-T6 では、人工時効により微細な Mg₂Si 分散が析出し、強度が向上し、伸びが8 ~ 10% に低下します。
- へき開型破壊は、表面の引張応力が降伏段階に達した後にのみ結晶粒の境界に沿って始まります。
- 実際に、より大きなダイ半径と圧延方向を横切る曲げ線を組み合わせることで、亀裂が除去されます。
転がり曲げ方向の異方性
- 亀裂が発生する可能性が最も高いのは、曲げ線が圧延方向と平行に走っている場合です。
- 曲げ線を圧延方向に対して 90° に向けます。木目を横切って曲げると、亀裂が始まる前に半径を小さくすることができます。
- JS Precision は、曲げ線が圧延方向を横切るように、つまり圧延方向に対して 90° になるように、すべてのブランクをネストします。
|
アルミニウムの焼き戻し状態 |
引張強さ(MPa) |
伸長 (%) |
最小曲げ半径 (R/t) |
冷間曲げ加工における亀裂のリスク |
推奨アプリケーション |
|---|---|---|---|---|---|
|
6061-O (焼きなまし) |
150 |
20–25 |
1.0t |
最小限 (1% 未満) |
複雑な輪郭、狭い半径 |
|
6061-T4 |
240 |
15 ~ 18 日 |
2.0t |
低 (5 ~ 10%) |
適度な形成 |
|
6061-T6 |
310 |
8~10 |
3.5~5.0t |
R ≤ 1.0t で高い - 部品の最大 45% に亀裂が発生します。 R ≥ 3.5t では <2%。 |
構造上、高荷重 |
ASTM B209 6061 シートおよびプレートの機械的特性の限界を指定します。6061-T6 は、厚さ 0.6 ~ 6.0 mm で降伏 276 MPa、引張 310 MPa に達する必要があります。
半径に亀裂が入るかどうかわかりませんか? STEP ファイルを送信すると、合金と厚さの最小安全半径をお知らせします。無料、見積りは不要です。
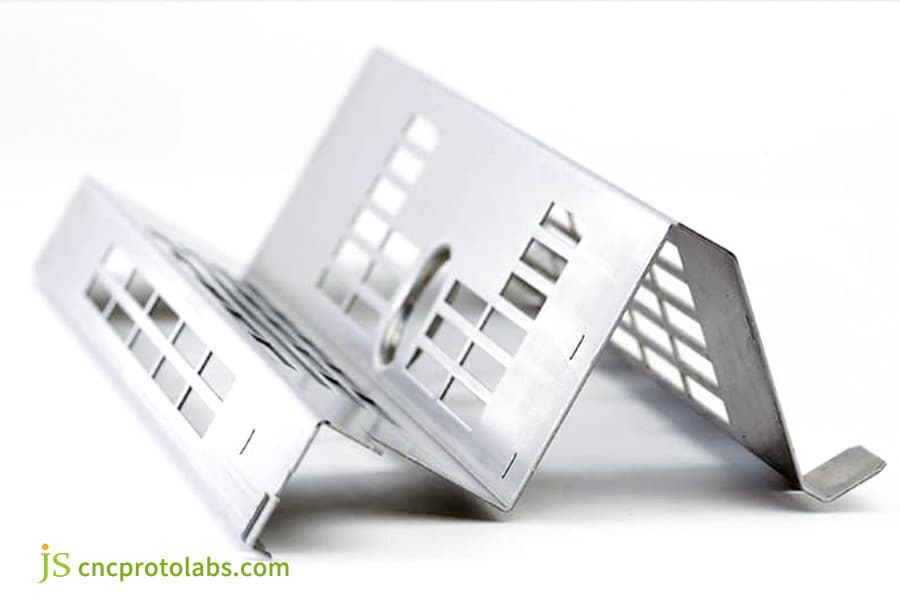
図 1: スロット付きの曲げられたアルミニウム板金ブラケット。
高強度アルミニウムの安全な曲げ半径とフラット パターンを計算するにはどうすればよいですか?
高強度アルミニウム板金製造の安全な曲げ半径を計算するには、板金 CAD 設定で調整された K ファクター 0.45と組み合わせて、内側曲げ半径を 3.5t ~ 5.0t に設定する必要があります。これらの値を標準化することで、繊維の引張ひずみが 10% 未満に保たれ、目に見える微細な亀裂が防止されるとともに、機械的スプリングバック回復後の平坦化された切断長さが折り畳まれた寸法と正確に一致することが保証されます。
最小内側曲げ半径の計算と公差補正
- 安全な内側曲げ半径はシート厚さの3.5 ~ 4.5 倍です。つまり、2.0 mm シートでは R7.0 ~ R9.0 mm になります。
- 鋭いコーナー (R ≤ 1.0t) は、焼きなました 6061-O で成形し、その後再溶体化処理して T6 に戻すことを意味します。
- カスタム板金製造工場では、図面を受け取る際に、内側の曲げ半径が仕様を満たしているかどうかを優先的に検討します。
Kファクター調整ルールとニュートラルレイヤーシフト
- 6061-T6 の 3D CAD シート メタル設定の K ファクターを0.44 ~ 0.48に設定します。
- 曲げ半径が大きいためニュートラル層が外側に押し出されるため、従来の0.38で広げるとブランクが1.0~2.0mm短くなります。
- リリース前に製造パートナーに曲げ控除を確認してください。ブランクのサイズが小さいことが、折り曲げられたアルミニウム部品の組み立て失敗の最も一般的な原因です。
V ダイ開口部の選択と表面保護
- 余裕のあるパンチノーズ半径と幅広の下型を組み合わせます。V を軟鋼に使用される 6t から8t ~ 12t まで開きます。
- 単位長さあたりのせん断応力を小さくすることで、表面の傷やマイクロクラックの防止に効果があります。
- JSプレシジョンの高強度アルミ板金製造ラインは、 Vダイ開口部10t~12tを標準化しております。
|
材質厚さ(mm) |
内側曲げ半径(3.5t~4.5t) |
推奨Vダイ開口部(8t~12t) |
CAD 展開 K ファクター (0.44 ~ 0.48) |
曲げ控除基準 (mm) |
|---|---|---|---|---|
|
1.5 |
R5.25~R6.75 |
12~18mm |
0.44~0.46 |
2.40~2.60 |
|
2.0 |
R7.00~R9.00 |
16~24mm |
0.45~0.47 |
3.20~3.50 |
|
3.0 |
R10.50~R13.50 |
24~36mm |
0.46~0.48 |
4.80~5.20 |
|
4.0 |
R14.00~R18.00 |
32~48mm |
0.47~0.48 |
6.40~6.80 |
ASTM B209-14アルミニウムおよびアルミニウム合金シートおよびプレートの標準仕様では、厚さ 6.0 mm までの 6061-T6 シートの機械的特性と寸法公差が指定されています。
90° 曲げごとの曲げ控除。BD = 2(R + t) − (π/2)(R + K·t) として計算されます。リリースする前に、お手持ちのプレス ブレーキ ツールと照らし合わせて確認してください。
SolidWorks または Inventor で展開しますか? 6061-T6 K ファクターおよび曲げ控除テーブルをリクエストしてください。すべての見積もりに無料で発送されます。
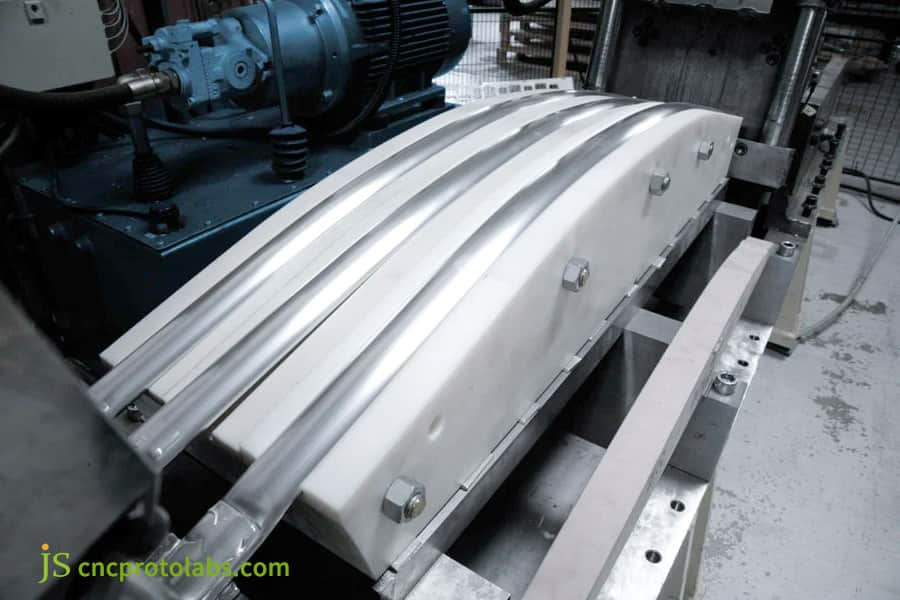
図 2: 高強度アルミニウム板金の機械曲げ。
アルミニウム板金の曲げ加工でスプリングバックを解消するにはどうすればよいですか?
アルミニウム板金のスプリングバックを排除するには、動的角度オーバーベンド、幅広の V ダイ形状、およびリアルタイムのレーザー角度測定を備えた CNC サーボ プレスが必要です。高強度アルミニウムは、公称 90° の曲げで最大 8° まで跳ね返ります。つまり、製造者は、ストローク リリース時にターゲットの形状に到達するために、閉ループ圧力補正を使用してフランジを82° ~ 84°に圧縮する必要があります。
弾性回復機構と弾性率の比較
- 6061-T6 の弾性率は約70 GPaで、除荷時に 5.0° ~ 8.0° 跳ね返ります。
- バッチ間の微細構造のばらつきにより、 ±1.5°のばらつきが追加され、固定工具では吸収できません。
- ハイエンド板金成形操作では、エラーをキャンセルするためにオンフライ角度測定装置を利用する必要があります。
動的オーバーベンド補正とレーザー角度測定
- デュアルレーザー角度センサーを備えた CNC サーボ曲げ機は、角度を継続的にスキャンし、フランジを自動的に82° ~ 84°にオーバーベンドします。
- CNC システムは、測定されたスプリングバック量に基づいて圧縮深さを動的に補正し、閉ループ制御を実現します。
- JS Precision の精密板金製造サービスは、角度公差を ±0.3° 以内にロックします。
下死点ドウェルとマイクロクリープ制御
- 下死点で1.5 ~ 2.0 秒滞留する 78° ~ 80° のダイにより、格子が顕微鏡的にクリープし、角度が固定されます。
- 圧力を維持すると、材料内の内部応力が均一に分散され、解放時の弾性回復が減少します。
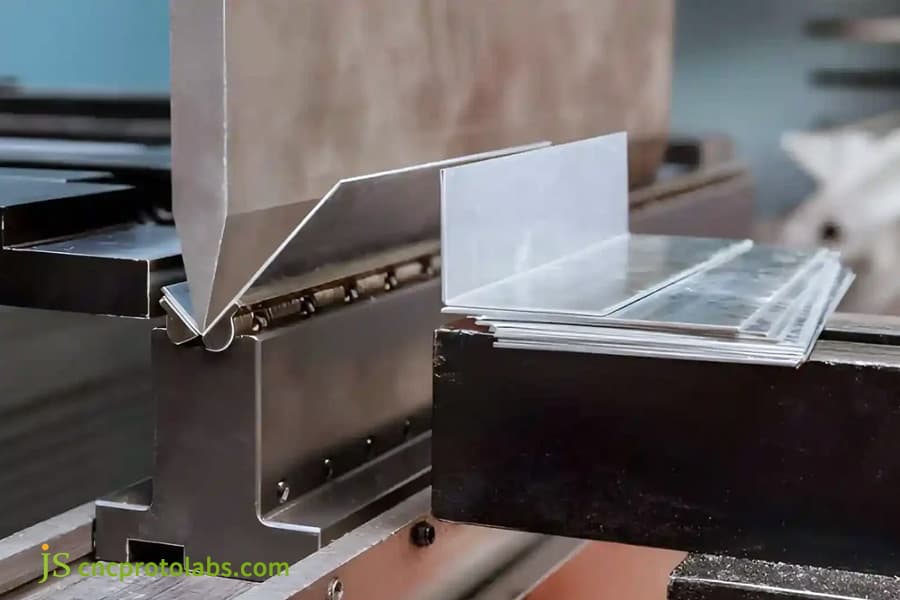
図 3: プレス ブレーキ曲げアルミニウム板金部品。
プリハードンアルミニウムを曲げるか、それとも熱処理前にアニールするべきですか?
カスタムに合わせて事前硬化成形と成形後の熱処理を選択アルミ板金部品コンポーネントの形状、フランジのコンパクトさ、許容差に直接依存します。 6061-T6 焼き戻しで直接成形すると歪みは回避できますが、大きな曲げ半径が必要になります。一方、複雑な深い輪郭や狭い半径の場合は、延性の高い O 焼き戻しで成形し、その後溶体化焼入れと人工時効処理を行って T6 仕様に戻す必要があります。
プリハードンプレートの冷間曲げルートと公差リスク
- 納入された焼き戻し状態で 6061-T6 シートを購入すると、熱処理は完全に回避されますが、内側の半径は少なくとも 3.5t でなければなりません。
- 大きな半径が許容される場合、これが最速かつ最も安価なルートになります。
焼鈍成形と溶体化時効回復
- 設計に半径 1.5tの余地しかない場合は、6061-O 焼き鈍しシート (伸び率 ≥ 20%) をスタンピングおよび成形することをお勧めします。
- 次に、部品を真空炉に入れて 530 °C で溶体化処理し、続いて175 °C で 8 時間人工時効処理を行い、 T6 焼き戻しを回復します。
- 焼き入れにより部品が歪む可能性があるため、熱矯正中に専用の油圧適合治具を使用して歪みを除去します。
コスト、納期、変更の意思決定ロジック
- 事前硬化ルートでは熱処理コストが回避されますが、部品あたりの材料価格が高くなります。
- ルート B では処理コストが25 ~ 45%増加しますが、よりコンパクトな設計が可能になります。
- 2025 年の検査ロボット シャーシ プロジェクトでは、事前に強化されたルートにより単価が 34% 削減され、スケジュールから 9 日間短縮されました。 2 つのルートのどちらかを選択することは、材料価格と熱処理コストおよび設計の自由度を比較検討することを意味します。
ASTM B918/B918M鍛造アルミニウム合金の熱処理の標準実務では、6061-T6 の焼き戻し回復のために 530°C での溶体化焼入れと 175°C での人工時効が指定されています。
高強度アルミニウムの曲げ加工を選択する際にジレンマに直面していませんか?今すぐ STEP 図面を JS Precision に送信すると、上級エンジニアから無料の DFM レビュー レポートが届きます。
高精度レーザー切断におけるマイクロクラックやドロスを防ぐには?
アルミニウムのレーザー切断における微小亀裂やドロスを防ぐには、1.6 ~ 2.0 MPa の超純窒素を利用した高出力ファイバー レーザーが必要です。窒素ジェットは、溶融材料が酸化する前に排出し、成形中に亀裂を引き起こす脆性酸化ノッチのないエッジを残し、破壊開始ノッチを生成することなくその後の激しい成形応力に耐えます。
窒素純度と圧力がエッジカット品質に及ぼす影響
- 純度 99.999% 以上の窒素アシストガスを使用し、ノズルから1.6 ~ 2.0 MPaで供給します。
- 高速ジェットにより溶融材料が除去され、表面は酸化物や変色がほとんどなく、粗さ Ra ≤ 3.2μmになります。
- 私たち自身の実験では、窒素純度は曲げ亀裂耐性に直接比例します。純度が低下すると、ブレーキのエッジ亀裂が増加して現れます。
酸化スラグ層と応力集中破壊源
- 圧縮空気による切断では、微細な鋸歯状のプロファイルを持つ硬くて脆い酸化アルミニウム層が切断端に付着します。
- 曲げにより各鋸歯状ノッチに応力が集中し、それらのノッチが目に見える亀裂に成長します。
- JS プレシジョンでは、高強度アルミニウムの圧縮空気切断を完全に中止し、高純度窒素のみを使用できるようにしています。
|
アシストガスの種類 |
純度・圧力 |
刃先粗さ(Ra) |
ドロスの形成 |
曲げクラックのリスク |
ワークショップの推奨事項 |
|---|---|---|---|---|---|
|
圧縮空気 |
油水分離/0.8~1.2MPa |
Ra 6.3~12.5μm |
重質Al2O3スラグ |
高(応力集中) |
6061-T6 は厳禁 |
|
酸素(O2) |
99.5% / 0.5~0.8MPa |
Ra 3.2~6.3μm |
酸化バリ |
非常に高い(脆化) |
構造用アルミニウムには適用されません |
|
超純窒素 |
≧99.999% / 1.6~2.0MPa |
Ra ≤3.2μm |
ドロスゼロ |
最小限 (滑らかなエッジ) |
高強度アルミニウム板金製造には必須 |
2025 年に 3,000 個を超えるレーザー切断された 6061-T6 部品にわたって、1.8 MPa の窒素により、ドロスなしでエッジ粗さが Ra ≤ 3.2 μm に維持されました。
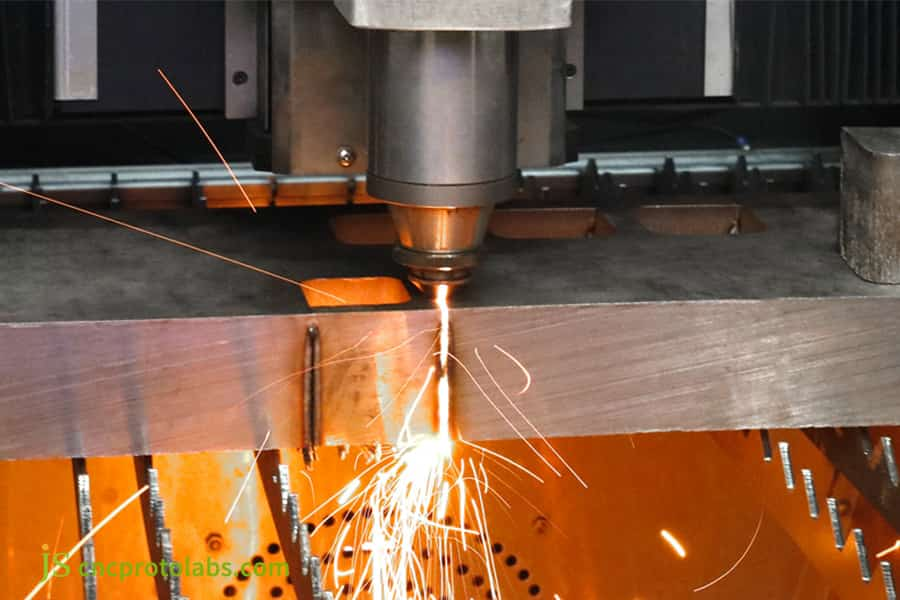
図 4: スパークを伴うアルミニウム板金のレーザー切断。
機械的締結とクリンチングが構造用アルミニウムの溶接に代わる理由は何ですか?
機械的締結およびセルフクリンチングハードウェア (PEM タイプ) は、入熱によって人工析出焼戻しが永久に破壊され、熱影響部の強度が最大 40% 低下するため、構造用アルミニウムの溶融溶接に取って代わります。リベット留め、コールド クリンチ、およびセルフ クリンチ スタッドは、熱による歪みや溶接の気孔を発生させたり、高価な溶接後の溶体化再時効処理を必要とせずに、再現可能な構造接合を実現します。
熱影響部の強度劣化・変形解析
- 熱影響部では、溶接アークにより 6061-T6 の強度を与える Mg₂Si 析出物が粗大化するか溶解します。そのため、HAZ は母材強度の 60 ~ 70% まで軟化します ( 30 ~ 40% の損失) 。
- 薄い板も溶接後に反ったり座屈したりして平らになりません。
- 熱変形を防ぐため、構造用アルミニウムアセンブリでは代わりに冷間機械接合を使用することが増えています。
圧入ファスナーの選定と底穴の面取りルール
- セルフクリンチ ナットは高硬度のステンレス鋼で、手作業ではなく CNC プレスで取り付ける必要があります。
- 取り付け前に穴を0.2mm×45°の面取りしてください。
- JS プレシジョンでは、取り付けクラックの発生を防ぐために、リベット締結プロセス中に全数の面取りチェックを実施します。
セルフピアスリベット打ちと構造用接着剤の相乗プロセス
- ボックス構造は、セルフピアシング リベット (SPR) と高弾性構造用接着剤を組み合わせて接合されます。これはリブボンディングとして知られるハイブリッドです。
- ハイブリッド ジョイントはせん断荷重と剥離荷重に十分に耐え、熱歪みを引き起こしません。
を交換する溶接されたアルミニウムアセンブリ? STEP ファイルを送信していただければ、接合強度データとともに SPR と構造用接着剤の代替品をお見積りいたします。
陽極酸化と化学的不動態化は、厳しい機械的公差にどのような影響を与えますか?
精密アルミニウム部品の仕上げ公差を制御するには、正確な陽極皮膜の堆積率を計算し、仕上げ前に重要な部分のクリアランスを確保する必要があります。ハードコート陽極酸化処理では、基材の内部に 50% 浸透し、外側に 50% が蓄積する25 ~ 50μm の酸化物層が形成されます。このため、機械工は、エンジニアリング アセンブリのフィット感を維持するために、きついダボ穴をマスキングし、ねじ山をタップする必要があります。
三価クロム化成皮膜および導電性不動態化仕様
- 三価クロム化成皮膜の厚さは 1.0 μm 未満で、 RoHS および MIL-DTL-5541F (クラス 1A またはクラス 3) に適合します。
- ASTM B117 に基づく中性塩水噴霧に168 ~ 336 時間耐えることができ、十分に薄いため、穴やねじの公差が変化しません。
- 精密板金製造業者は、公差の厳しいアセンブリでこの仕上げ方法を主に使用します。
硬質陽極酸化膜の成長と減算ロジック
MIL-PRF-8625 Type III に準拠したハードコート陽極酸化処理により、25 ~ 50 μm の酸化物層が形成されます。重要なことに、コーティングはおよそ半分が内側に、半分が外側に成長します。 25 ~ 50 μm のハードコートでは、各外面が 12 ~ 25 μm 成長し、穴の直径が 25 ~ 50 μm 縮小することを意味します。
したがって、陽極酸化の前に、ブランキングまたは機械加工の段階で、小さなねじ穴や精密な位置決め穴に補正を組み込む必要があります。
シールドと公差補正の実用化
- 耐酸性のゴム製プラグが陽極酸化処理槽の穴を覆い、内部の穴サイズの変化を防ぐために保護します。
- 精密位置決め穴は、陽極酸化処理の前にアンダーサイズで大まかに穴あけされ、その後最終サイズに再穴あけされます。
- JS Precision の実践経験に基づいています。医療用アルミニウム部品2025 年のプロジェクトでは、シールド保護により、嵌合公差は ±0.05 mm で安定します。
JS Precision のケーススタディ: 産業用検査ロボット用の 6061-T6 シャーシの製造
JS Precision は、産業用検査ロボットのクライアントに高強度シャーシ製造ソリューションを提供し、 2.5 mm 6061-T6 アルミニウムの 16 折り曲げファセット全体で ±0.1 mm の寸法アライメントを達成しました。危険な溶融溶接を構造用 PEM ファスナーに置き換え、4.0 t の内側曲げ半径を適用し、CNC を調整することにより、 過曲げパラメータ、チームは脆性エッジ亀裂によって引き起こされた以前の 45% のスクラップ率を排除しました。
お客様の問題
- 以前のサプライヤーは、従来のプレス ブレーキ ツールと圧縮空気レーザー切断を使用していました。曲げ部品の亀裂率は 45% に達し、16 面にわたる累積スプリングバックは曲げごとに 4.5° に達しました。
- モーターの取り付け穴が同軸ではなかったため、試作が中止され、顧客のラインスケジュールが危険にさらされました。
- プロセスチェーン全体で、早急にDFM の完全な再作業が必要でした。
JS プレシジョン ソリューション
- 当社の DFM レビューでは、元の R2.0 mm コーナーを R10.0 mm (R/t = 4.0) に置き換え、曲げ線近くの穴に応力緩和溝を追加し、凹凸の影響を受けた穴の曲げ線に沿って応力緩和溝を事前にカットしました。
- すべての曲げ線は圧延方向にわたってネストされていました。ブランクは、 1.8 MPa の高純度窒素アシストを備えた 10 kW ファイバー レーザーで切断されました。
- 83.2°まで曲げて、下死点で 2 秒間圧力を保持して、測定された 6.8°のスプリングバックを吸収しました。溶接をすべてステンレス鋼のセルフクリンチスタッドに置き換えて固定し、表面を三価クロムで不動態化しました。
失敗経験とそこから得た教訓
微小亀裂は、オペレーターがバリ取り段階を完了する前に未完成のプロトタイプ部品を曲げ機械に移した試運転中に発生しました。レーザーピアスの開始点から発生する0.8mmの亀裂が発見されました。私たちはこれを必須のステップとしました。すべての高強度アルミニウムブランクは、ブレーキにかける前に偏心ローラーサンダーでエッジブレイク(微小鈍化)されます。
その後、技術部門は必須のプロセスを導入しました。高強度アルミニウム部品をレーザー切断した後、曲げステージに移す前に、偏心ローラー研削盤を使用してマイクロ鈍化法でエッジを完全に取り除きます。
最終結果
- 150 個のシャーシはすべてクラックなしで出荷され、主要嵌合穴は ±0.08 mm 以内です。シャーシは500kgの静荷重試験と100時間の振動耐久試験をクリア。
- 以前の溶接スチール設計と比較して、新しいシャーシの重量は 35% 軽くなり、最終組み立て時間は4 時間から 45 分に短縮されました。
- 単価は 34% 下がり、納期は9 日短縮されました。
データ ソース: JS Precision Internal Engineering Report プロジェクト QA レポート: 産業用検査ロボット シャーシ バッチ #2025-ROBOT-08。
3D CAD (.STEP/.IGES) と公差と仕上げを含む 2D 図面をアップロードします。上級エンジニアは 12 時間以内に DFM レビューと項目別の見積もりを返します。
よくある質問
Q1: 6061-T6 アルミニウムは冷間曲げ加工中に割れやすいのはなぜですか?
人工老化後、6061-T6 は約 8 ~ 10% の伸びしか示さず、可塑性は非常に低くなります。外縁に脆性粒子の破壊靱性を超える引張ひずみがかかった瞬間に、粒界亀裂が形成されます。
Q2: 6061-T6 シートメタルの推奨最小曲げ半径はどれくらいですか?
6061-T6 の最小曲げ半径はシート厚の 3.5 倍以上である必要があります。これは、R2 mm プレートの場合は 7 mm を意味します。ただし、希望の形状に鋭いコーナー (R ≤ 1.0t) が含まれる場合は、ワークピースを 6061-O 材料で打ち抜いた後、焼き入れと時効という形で必要な再熱処理を行う必要があります。
Q3: プレスブレーキ時のスプリングバックは 5052-H32 と 6061-T6 の間でどのように変化しますか?
5052-H32 は1.5°~2.5°スプリングバックします。 6061-T6 は降伏強度が高いため、 5.0° ~ 8.0°スプリングバックします。これを制御するには、CNC サーボ プレス ブレーキの動的補償か、インライン レーザー角度測定のいずれかが必要です。
Q4: 構造用 6061-T6 エンクロージャは、従来の TIG 溶接を使用して組み立てることができますか?
耐荷重構造コンポーネントの溶接は避けてください。溶接の高温により、熱影響部の強度が30% ~ 40% 低下し、歪みが発生しやすくなります。セルフピアス リベット留め (SPR) およびプレスフィット ファスナーと構造用接着剤およびその他の冷間接続プロセスを組み合わせた方法が推奨されます。
Q5: 高強度アルミニウムの展開にはどの CAD K-factor を設定する必要がありますか?
5052 に使用される 0.38 ~ 0.42 の代わりに 0.44 ~ 0.48に設定します。曲げ半径が大きいとニュートラル層が外側に移動し、値が低いとブランクのサイズが小さくなり、成形が許容範囲外になります。
Q6: カスタム 6061-T6 板金の製造コストは、軟鋼と比較してどれくらいですか?
通常は 20 ~ 40% 以上です。要因としては、材料価格の高騰、ネスティング効率の若干の低下、高純度窒素アシストガスのコスト、セットアップと角度修正のためのブレーキのサイクル時間が長くなることが挙げられます。
Q7: JS Precision が正式な見積もりを作成するにはどのような文書が必要ですか?
クライアントは、完全な 3D CAD モデルを送信する(STEP/IGES) および主要な公差、圧着部品モデル、および表面処理標準が示された 2D 設計図面(PDF) 。 JS Precision は、12 時間以内に無料の DFM と詳細な見積書を提供します。
Q8: JS Precision は、量産全体にわたって一貫した角度精度をどのように保証しますか?
JS Precision は、ミリ秒単位でスプリングバックを読み取り、閉ループで補正するインライン レーザー角度測定機能を備えた CNC プレス ブレーキを実行します。受信硬度サンプリングと最初のピース CMM 検査と組み合わせると、バッチ角度公差が ±0.3° に保たれます。
まとめ
高強度 6061-T6 アルミニウム板金の精密機械加工には、設計とワークショップのプロセスを統合した総合的なアプローチが必要です。内部曲げ半径 ≥ 3.5 t、曲げ線は圧延組織に垂直、微小亀裂を除去するための高純度窒素冷間切断、および 5.0°~8.0° のスプリングバックの動的補正です。信頼性の高い部品の配置を確保するために、小半径のスタンピングと溶接は放棄され、冷間組立プロセスが優先されます。
機器ラックに曲がり、ひび割れ、または角度のずれがある場合は、JS Precision エンジニアリング チームにご連絡ください。 3D CAD 図面をアップロードする(.STEP/.IGES) を使用すると、上級エンジニアが 12 時間以内に DFM 分析と段階的な見積もりを提供し、量産に向けた信頼できる品質を保証します。

免責事項
このページの内容は情報提供のみを目的としています。のためにJSプレシジョンサービス、情報の正確性、完全性、有効性については、明示的か黙示的かを問わず、いかなる表明も保証もありません。特定の技術的要件を特定するのは購入者の責任です。正式な部品見積をリクエストする。詳細についてはお問い合わせください。
リソース

