 中文 (简体)




凸片和槽接头设计是一种互锁钣金技术,其中一个毛坯上的突出凸耳与另一个毛坯上的匹配槽接合,无需任何夹具即可定位零件 - 零夹具自定位。能够计算激光切割补偿、ASTM滚动公差和0.15-0.25毫米单面间隙的工程师可以得到0.05毫米的定位公差,从而节省45%的装配周期时间。
核心汇总表:凸片和插槽接头设计
|
设计变量 |
推荐规格 |
物理和 DFM 约束 |
装配效益 |
|---|---|---|---|
|
双边清关 |
0.15毫米(t≤2.0毫米)/ 0.20毫米(2.0–3.0毫米)/ 0.25毫米(3.0–4.0毫米) |
吸收 +8% 的滚动公差和激光切口锥度 |
消除手动归档,实现滑入式对齐 |
|
角浮雕 |
狗骨 R ≥ 0.5 mm 或半径切割 |
防止角落处过度烧伤和未切割残留物 |
确保 100% 齐平安装 |
|
标签宽度与厚度 |
最小2.0×t,且不小于3.2毫米 |
防止窄肋的热变形 |
增加剪切强度 |
|
到弯曲线的距离 |
≥3.0×t+弯曲半径R |
避免塑性变形区 |
防止弯曲后槽变形 |
|
完成偏移 |
粉末涂层+0.08毫米;电泳漆+0.02mm |
防止角落处积聚涂层 |
无需漆后刮擦 |
每ASTM A1008/A1008M:2020冷轧碳钢板的双边厚度公差因规格和宽度而异,在此处使用的规格下约为 ±5%–8%。因此,槽的尺寸必须根据最大材料条件确定,而不是根据标称规格确定。
合理的间隙公差、热变形缓冲、涂层补偿是实现钣金自定位无夹具制造的核心基准。
钣金中的凸耳和槽缝接头设计需要哪些间隙?
凸片和槽接头设计优化需要根据原材料规格差异而不是标称厚度来调整槽尺寸。在精度上钣金加工服务,对于厚度低于 2.0 毫米的板材,理想的双边槽间隙为 0.15 毫米至 0.20 毫米,对于厚度不超过 4.0 毫米的板材,理想的双边槽间隙为 0.25 毫米。这种几何形状适应 ASTM A1008 中定义的 +8% 滚动公差和激光束发散,确保手顺利插入,而不会出现松散的空间间隙。
板标称厚度与实际物理厚度差异的机理
冷轧板材和带材的厚度通常比标称厚度高出 5%–8%,且处于轧机的轧制公差范围内。标称 2.0 毫米的板材在车间中通常测量为 2.12 毫米。如果槽是根据标称 2.0 毫米值建模的,则接头会在配合面处卡住。
槽宽计算严格遵循以下公式:
槽宽度 = 最大材料条件下的翼片宽度(标称 + 滚动公差)+ 激光切口补偿 + 总计 0.30–0.50 毫米的双边滑动配合(每侧 0.15–0.25 毫米)。
对于此类自定位零件,JS Precision的冲裁工艺非常精确地将零件的轮廓尺寸控制在±0.03毫米之内,从而完全摆脱了手动二次装配的时间。
冷轧碳钢与铝合金间隙参数对比
- 按材料推荐的单面间隙: 1.5 毫米 304 不锈钢为 0.15 毫米,2.0 毫米 5052 铝为 0.20 毫米(额外的 0.05 毫米涵盖激光引起的热膨胀),3.0 毫米 SPCC 碳钢为 0.20 毫米。
- 在 JS Precision 的 2025 精密底盘计划中,保持这一间隙标准可实现99.2% 的首次装配合格率,比过盈配合基准高出 35 个百分点。
每EN 485-4:2019 ,铝和铝合金 - 薄板,带材和板材 - 第 4 部分:冷轧产品形状和尺寸公差,铝冷轧板有自己的厚度公差带,必须添加到翼片和槽间隙堆栈中。
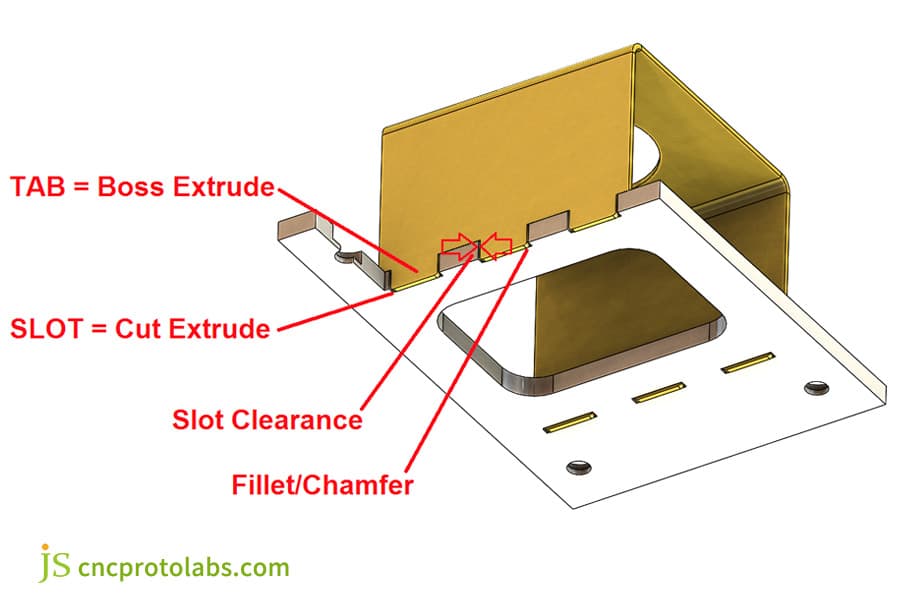
图 1:凸片和槽缝接头设计的 3D CAD 模型,带有拉伸、间隙和圆角标签。
狗骨式拐角浮雕如何防止精密钣金零件中的配合干涉?
狗骨角浮雕消除了激光和水射流加工中因内角半径限制而引起的装配干扰。在精密钣金零件中,切割光束本身会留下等于光束直径一半的内角半径,对于光纤激光器来说通常为 0.10 毫米至 0.15 毫米。在槽角处添加最小半径为 0.5 mm 的狗骨式浮雕或底切,可清除梁驻留在角处时留下的残留物,使尖角凸片与配合面 100% 齐平。
伺服车削减速熔炼机构及内角残留缺陷
- 当激光切割直角时,伺服轴反转并减速,将能量集中在拐角处。结果要么是熔渣,要么是物理半径大约等于光斑尺寸的一半 ( R0.10–R0.15 mm )。该半径与直拉片的尖角碰撞,导致拉片无法完全固定并累积0.5°–1.5° 的垂直度误差。
- 钣金接头设计指南建议在四个槽角的每一个处添加一个小的狗骨式浮雕(R ≥ 0.5 mm)。这是一种低成本的解决方案:无需二次打磨,装配垂直度保持在±0.05毫米以内。
三种泄压槽方案对比
- 狗骨式浮雕通过局部去除更多材料来完全清除角落残留物;普通的圆形浮雕适用于薄板,但会降低角部强度;对突片进行倒角可以避免这两种情况,但会增加弯曲或组装时的定位步骤。
- 基于JS Precision在2025年电子柜项目的实践经验,狗骨槽解决方案将组件垂直度偏差控制在±0.05毫米以内,同时减少后续打磨时间15%。
钣金选项卡和槽 DFM 中槽和折弯线之间的最小距离是多少?
钣金片和槽 DFM 规则规定将槽切口放置在距折弯变形区域安全距离处,以防止尺寸变形。距离弯曲太近的槽会经历沿外纤维的拉伸伸长和沿内半径的压缩位移。基线工程规则要求最小间隙为 3.0× 材料厚度加上弯曲半径从槽边缘到折弯切线。
弯曲过程中中性层运动和塑性流动的影响
- 如果槽距弯曲切线的距离小于 2.5 × t,则冲头压力会使槽变形:矩形槽扭曲成桶形或梯形,长度增加 0.30 毫米,宽度增加 0.15 毫米,并且拉片将不再进入。
- 对于空气弯曲冷轧钢和 5052-H32 铝,保持槽到弯曲距离≥ 3.0 × t + R(t = 板材厚度,R = 内弯曲半径) 。这可以使槽远离塑料流动区域,否则变薄会使其变形。
极限结构应力消除细槽技术
在高度受限的布局中,预先切割局部应力消除狭缝 - 或者,在 JS Precision,数控折弯然后对插槽进行 3D 激光重新切割 — 完全消除弯曲造成的拉片变形。此顺序可节省12% 的每个零件加工成本,且不会损失最终装配精度。
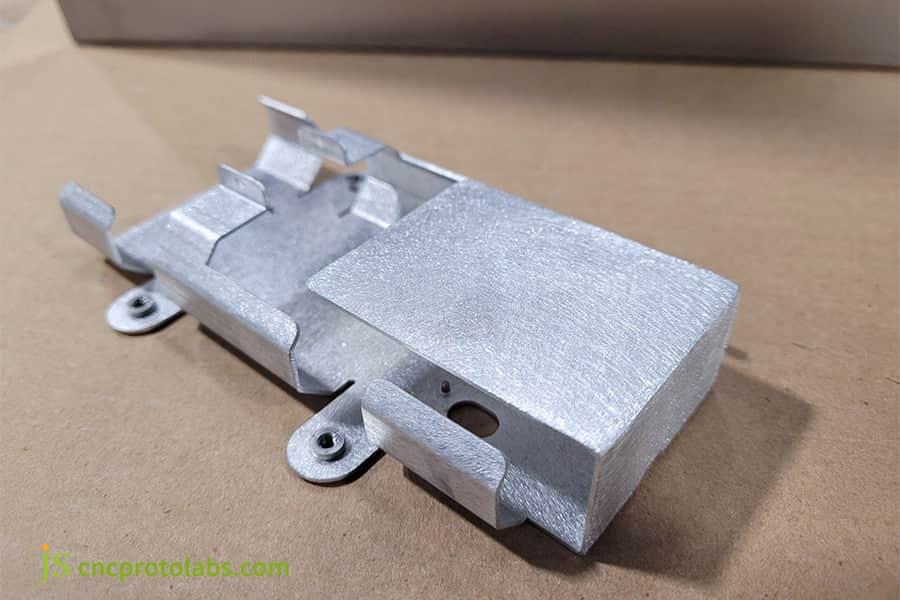
图 2:制造的钣金零件显示折弯线和孔附近的凸片和槽特征。
无紧固件自锁片如何消除精密钣金装配中的焊接?
全面的钣金接头设计指南将无硬件的机械紧固方法与传统的焊接片结合在一起。对于大批量装配,自压紧几何形状(例如扭转拉片、铆接拉片和弹簧锁拉片)可消除二次装配TIG 或 MIG 焊接完全。使用手动工具将 1.5 毫米突出片旋转 30° 至 45° 或按下带倒刺的楔块,可形成永久性机械联锁,能够承受超过 1,200 N 的剪切载荷。
免焊接机械自锁结构型式
- 扭转片突出板材平面1.5 × t ,并使用简单的工具扭转30°–45° ,形成极限剪切载荷为1,500 N的不可逆机械锁。
- 铆接片的顶端有两个纵向 V 形槽;冲头向下压并展开拉环端,将其永久模压到位。
- 弹性卡扣锁片使用薄片弹簧:钩子在插入时偏转并弹回以锁定卡片。它仅适用于非结构部件。
钣金装配的连接方法比较
|
联合方法 |
剪切载荷 (N) |
组装时间(秒) |
热变形风险 |
成本指数 |
|---|---|---|---|---|
|
手动氩弧焊 |
2,800 |
120 |
高的 |
1.8 |
|
激光缝焊 |
2,500 人 |
45 |
中等的 |
1.2 |
|
扭转片 (30°) |
1,500 人 |
15 |
没有任何 |
0.6 |
|
质押选项卡 |
1,800 |
20 |
没有任何 |
0.7 |
每 AWS C4.6M:2012 ,激光束焊接、切割和钻孔的推荐实践,激光束工艺必须通过测试来验证接头性能。下表中的剪切载荷是 JS Precision 2025 年内部联合测试的测量值,并非该标准中的限制。
对于钣金连接备件或非承重零件(例如底盘盖和内部支架),机械扭桩自锁接头完全取代了点焊,将每个零件的总制造时间缩短了 60% 以上。
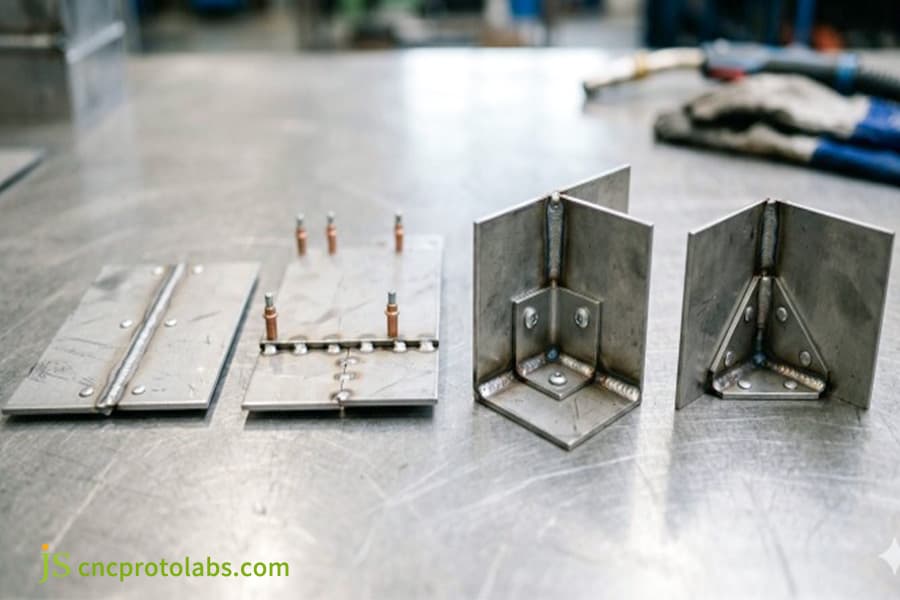
图 3:带有突片的钣金零件,显示支架上的无紧固件自锁组件。
粉末涂层厚度如何影响定制钣金制造服务中的间隙?
定制钣金制造服务工作流程必须补偿初始平面图案激光 CAD 阶段的加工后表面涂层。表面处理在配合表面上沉积可测量的干膜厚度,有效地增加接头尺寸,同时缩小内部槽切口。例如,标准建筑粉末涂层每个面增加 60 μm 至 100 μm,这会使槽口总体变窄达 0.20 mm,如果对标称间隙进行建模,则会导致装配卡死。
表面处理涂层厚度侵蚀机理
- 阳极氧化每侧仅增加 10–25 μm;电泳沉积均匀的15–30 μm 。相比之下,静电粉末涂层会在所有暴露的表面上每侧留下 60-100 μm 的干膜。
- 法拉第笼效应还使内角处的涂层更厚,通常比平面厚 30% 。如果激光绘图没有考虑到这一点,则在涂漆前滑动配合的接头在组装之前需要手工锉磨和刮擦。
涂层补偿设计指南
- 对于用于粉末喷涂的零件,将单面间隙补偿从标准 0.25 毫米增加到 0.30 毫米,这样零件仍然可以一起直接滑出喷涂线。
- JS Precision 发现,保留足够的涂层补偿可以消除所有涂装后装配工作,每个单元可节省约 25% 的装配时间。
根据ISO 2360:2017 ,定义了涡流测量涂层厚度的幅度。
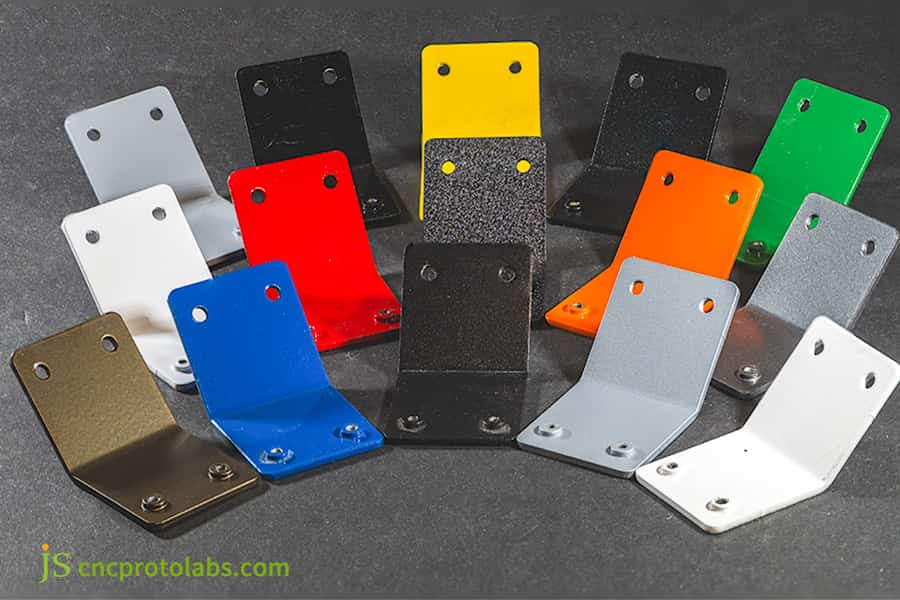
图 4:各种颜色的粉末涂层金属板支架,显示了间隙的饰面效果。
JS Precision如何利用钣金设计服务解决服务器机箱焊接翘曲问题?
JS Precision 通过对接头几何形状进行集成钣金设计服务检修,解决了自动化服务器机箱组件上严重的热变形问题。沿着标准槽切口进行手动 MIG 焊接后,客户经历了高达 1.8° 的累积角度变形。通过设计带有微浮雕散热器的阶梯式自固定片并过渡到机器人自激光焊接,JS Precision将装配垂直度恢复到 ±0.05 毫米以内,完全消除了外部夹紧夹具。
客户面临的技术挑战
数据中心客户委托使用2.5 毫米 304 不锈钢控制柜。最初的设计采用了通过手工焊枪完全焊接的插片和槽口接头。焊接热量导致对角线变形达到 2.5 毫米,垂直度误差达到 1.8°;需要三名操作员来夹紧和固定每个机柜,组装一个单元需要18 分钟——对于目标节拍时间来说太慢了。这是一个钣金件制造受热变形影响较大的工程,采用传统方法无法符合公差标准。
JS精密解决方案
- 几何重建:直凸片变成带有限制肩的阶梯式定位凸片,形成硬 Z 轴止动件。高功率光纤激光器将外轮廓保持在±0.03 毫米。
- 热阻槽:两个对称的0.8 毫米槽切入 1.5 毫米宽的接片侧面,可阻止 65% 的热量扩散到母面板中。
- 焊接工艺升级:自动化激光叠焊(自生,无填充焊丝)将水池的热量输入减少 70%,最大限度地减少热损坏。
从失败中吸取教训
在第一轮原型中,阶梯凸片被设计为零间隙过盈配合。然而,激光切割边缘带有达到HV 380 的硬化 HAZ 层;在强力锤击下,槽边缘破裂并撕裂。
JS Precision 完全解决了开裂问题,他们将单边配合间隙修改为 +0.08 毫米,并用R0.3 毫米引导角对四个角进行圆化。
最终结果
修改后的设计完全消除了焊接夹具,将箱体对角线误差降至0.25毫米以内,并将每个单元的组装时间缩短至4.5分钟。年加工装配成本下降32% 。
需要帮助解决焊接变形或装配公差问题吗?立即联系JS Precision工程团队,获取同样阶梯式定位榫头和散热片设计的解决方案,确保您的服务器机架一次通过精度验证!
您应该选择激光还是水射流切割金属板片和槽接头?
根据经验性的钣金接头设计指南,切割工艺选择直接确定由于热变形和锥度公差而导致的凸舌和槽配合特性。对于厚度低于 4.0 毫米的情况,钣金制造服务中的光纤激光切割可提供高加工速度和干净的 ±0.03 毫米槽定位。然而,对于 6.0 毫米以上的超厚材料或热敏航空航天合金,磨料水射流切割完全消除了热影响区,尽管切口有 0.5° 至 1.0° 的后锥度。
微观几何形状的比较:光纤激光与水刀
光纤激光切割在穿孔点留下0.3-0.8 毫米的引入熔点。将引入线放置在非配合区域,远离定位面和接线片的侧壁。水射流切割不会产生热影响区,也不会产生边缘硬化,但出口时会出现时差,在底面留下 0.5°–1.0° 的后退锥度。
JS Precision 2025 厚板工作证实了这一点:光纤激光器可实现≤ 4.0 mm 的精密自定位功能;用于必须避免边缘硬化的≥ 6.0 mm板材或热敏合金的水刀。
切割过程决策矩阵
|
流程 |
典型公差 |
热影响区 |
切口锥度 |
引入缺陷 |
成本指数 |
|---|---|---|---|---|---|
|
光纤激光器 |
±0.03毫米 |
是的 |
≤0.5° |
0.3-0.8毫米熔点 |
1.0 |
|
水刀 |
±0.08毫米 |
不 |
0.5°-1.0° |
没有任何 |
1.8 |
切口锥化是热切割中光束发散的一个有据可查的结果:光束随着深度而变宽,因此出口切口比入口更宽。看《The Fabricator》,2025 年 12 月号回顾金属板材切割中的热效应。
常见问题解答
Q1:薄型不锈钢零件的理想凸片和槽缝接头间隙是多少?
对于 1.0–2.0 mm 的不锈钢零件,建议单侧间隙为0.15 mm 。这吸收了激光切口变化和滚动厚度公差,因此拉片可以用手滑入,但仍保持足够紧,以便氩弧点焊来弥合间隙——紧密贴合,而不是马虎。
问题 2:凸片和槽接头可以完全消除定制焊接夹具吗?
是的。阶梯式定位台肩加上自锁限位槽,无需刚性焊接夹具。肩部限制所有六个空间自由度,并提供±0.05 毫米的自定位对准,在高混合、小批量底盘上节省50%–70% 的夹具成本。
问题 3:JS Precision 如何确保大批量接片和插槽制造过程中公差的一致性?
JS Precision 采用高功率光纤激光器和在线闭环寻边系统,可连续补偿机床床身热膨胀和喷嘴磨损。与采样 CMM 检测相结合,这可以将数千个零件的每个凸片和槽保持在 ±0.05 毫米的范围内。
问题 4:钣金晶粒方向如何影响接片特征的强度?
金属板晶粒表现出各向异性。当拉片长轴垂直于轧制纹理时,剪切强度达到峰值;与之平行,极耳往往会沿着晶界破裂。对于弯曲标签,将弯曲轴与纹理成 90°对齐,以最大限度地提高弯曲强度。
Q5:为避免切割过程中热变形,标签的最小建议宽度是多少?
拉环宽度应至少为材料厚度的 2.0 倍且不得小于 3.2 毫米。较窄的拉片会在切割过程中集中热量、熔化并损失尺寸精度和接头刚性。太细的榫头会聚集过多的热量,从而导致回火时熔化、翘曲和软化,最终导致尺寸精度、连接刚度的损失,以及不稳定和弯曲。
问题 6:为什么矩形槽上需要狗骨形角止裂槽?
激光在每个内角留下一个小半径。如果没有浮雕,方形凸片角会沿着该半径行驶并且无法固定。 R ≥ 0.5 mm的狗骨式浮雕将其完全清除,从而在两个面板之间形成完全齐平的接缝。
Q7:粉末涂层表面处理如何影响凸片和槽尺寸?
经过静电粉末喷涂和固化后,在一侧形成60-100μm的干膜层。在没有预留余量的情况下,涂装后榫头截面增加约0.20毫米,榫眼开口减少约0.20毫米,总过盈量达到0.40毫米。在 CAD 阶段,一侧至少需要扩展 0.25 毫米。
Q8:凸耳和槽口接头设计如何降低定制钣金项目的报价?
精心设计的自定位凸片和槽系统消除了布局标记、垂直度校正和焊缝打磨。操作员只需对齐和固定零件,即可将装配效率提高40% 以上,并将夹具成本完全排除在报价之外。发送您的图纸向 JS Precision 索取降低成本的报价。
概括
科学严谨的插片和槽设计是实现精密钣金件低成本、高品质交付的核心杠杆。良好的凸耳和槽口设计是低成本、高质量钣金交付的主要杠杆。根据材料力学和滚动公差确定间隙大小,添加狗骨式浮雕以清除梁的内角半径,遵守3.0 × t + R弯曲安全距离,并扣除平面图案图中的涂层堆积。这样做后,毛坯就会直接从激光中携带自己的自定位基准,将整体装配公差保持在 ±0.05 毫米。
装配堵塞、焊接变形超出公差以及昂贵的工装和夹具是否会阻碍生产?立即地发送您的 STEP 或 DXF 格式图纸前往JS Precision 官方工程频道。 JS Precision经验丰富的工程团队将在12小时内提供深入的DFM可制造性分析报告,准确计算光纤切口补偿和涂层间隙,并提供高精度、具有成本竞争力的定制钣金制造报价。


