 العربية




تصميم مفصل لعلامة التبويب والفتحة هي تقنية من الصفائح المعدنية المتشابكة حيث تعمل علامة التبويب المسقطة على أحد الفراغات على تشغيل فتحة مطابقة في مكان آخر، مما يؤدي إلى تحديد موقع الأجزاء دون أي تركيبات - تحديد الموقع الذاتي بدون تركيب . يمكن للمهندسين الذين يمكنهم حساب تعويض القطع بالليزر، وتفاوتات التدحرج ASTM والخلوص من جانب واحد بمقدار 0.15-0.25 مم، أن يكون لديهم تفاوت تحديد موضع يبلغ 0.05 مم، مما يوفر وقت دورة التجميع بنسبة 45%.
جدول الملخص الأساسي: التصميم المشترك لعلامات التبويب والفتحات
|
متغير التصميم |
المواصفات الموصى بها |
القيود المادية وسوق دبي المالي |
فائدة الجمعية |
|---|---|---|---|
|
التخليص الثنائي |
0.15 مم (t ≥ 2.0 مم) / 0.20 مم (2.0-3.0 مم) / 0.25 مم (3.0-4.0 مم) |
يمتص +8% من تحمل التدحرج وتضييق شق الليزر |
يزيل الملفات اليدوية، ويتيح محاذاة الانزلاق |
|
الإغاثة الزاوية |
Dogbone R ≥ 0.5 مم أو نصف قطر القطع |
يمنع الحرق الزائد والبقايا غير المقطوعة في الزوايا |
يضمن جلوسًا متدفقًا بنسبة 100٪ |
|
عرض التبويب إلى سمك |
الحد الأدنى 2.0 × ر، ولا يقل عن 3.2 ملم |
يمنع الانحراف الحراري للأضلاع الضيقة |
يزيد من قوة القص |
|
المسافة إلى خط الانحناء |
≥ 3.0×t + نصف قطر الانحناء R |
يتجنب منطقة تشوه البلاستيك |
يمنع تشويه الفتحة بعد الانحناء |
|
إنهاء الإزاحة |
طبقة مسحوقية +0.08 مم؛ معطف إلكتروني +0.02 ملم |
يمنع تراكم الطلاء في الزوايا |
لا حاجة لكشط ما بعد الطلاء |
لكل أستم A1008/A1008M: 2020 ، تحمل صفائح الفولاذ الكربوني المدرفلة على البارد تسامحًا ثنائيًا للسمك يختلف حسب المقياس والعرض - في حدود ±5%-8% بالمقاييس المستخدمة هنا. ولذلك يجب أن يكون حجم الفتحات مناسبًا لأقصى حالة مادية، وليس للمقياس الاسمي.
تعتبر تفاوتات الخلوص المعقولة، والتخزين المؤقت للتشوه الحراري، وتعويض الطلاء هي المعايير الأساسية لتحقيق تصنيع الصفائح المعدنية بدون تثبيت ذاتي التحديد .
ما هي الخلوصات المطلوبة لتصميم وصلات التبويب والفتحات في الصفائح المعدنية؟
يتطلب تحسين تصميم وصلة التبويب والفتحة أبعاد فتحة التحجيم بناءً على تباين مقياس المواد الخام بدلاً من السُمك الاسمي. في الدقة خدمات تصنيع الصفائح المعدنية تبلغ المساحة المثالية للفتحة الثنائية 0.15 مم إلى 0.20 مم للصفائح التي يقل سمكها عن 2.0 مم، وتمتد إلى 0.25 مم للألواح التي يصل سمكها إلى 4.0 مم . تستوعب هذه الهندسة نسبة التسامح المتدحرجة بنسبة +8% المحددة في ASTM A1008 وتباعد شعاع الليزر، مما يضمن إدخال اليد بسلاسة دون اللعب المكاني غير المحكم .
آلية الفرق بين سمك اللوحة الاسمي والسمك المادي الفعلي
عادةً ما تصل الصفائح والشرائط المدرفلة على البارد إلى سمك أعلى بنسبة 5% إلى 8% من السمك الاسمي ضمن نطاق تحمل الدرفلة الخاص بالطاحونة. غالبًا ما يبلغ قياس الورقة الاسمية مقاس 2.0 مم 2.12 مم على أرضية المتجر. إذا تم تصميم الفتحة من القيمة الاسمية 2.0 مم، فإن المفصل ينحشر عند وجه التزاوج.
حساب عرض الفتحة يتبع بدقة الصيغة:
عرض الفتحة = عرض علامة التبويب عند الحد الأقصى لحالة المادة (الاسمي + التسامح المتدحرج) + تعويض شق الليزر + ملاءمة انزلاقية ثنائية يبلغ إجماليها 0.30-0.50 مم (0.15-0.25 مم لكل جانب).
بالنسبة لهذا النوع من الأجزاء ذاتية الوضع، تتحكم عملية التقطيع الخاصة بـ JS Precision بدقة شديدة في أبعاد المخطط التفصيلي للجزء ضمن ±0.03 مم، وبالتالي التخلص تمامًا من وقت التركيب الثانوي اليدوي.
مقارنة معلمات الفجوة بين الفولاذ الكربوني المدلفن على البارد وسبائك الألومنيوم
- يوصى بإزالة جانب واحد حسب المادة: 0.15 مم لـ 1.5 مم 304 غير قابل للصدأ، 0.20 مم لـ 2.0 مم 5052 ألومنيوم (يغطي 0.05 مم الإضافي التمدد الحراري الناتج عن الليزر)، و0.20 مم للفولاذ الكربوني SPCC مقاس 3.0 مم.
- في برنامج الهيكل الدقيق لعام 2025 الخاص بشركة JS Precision، أدى الالتزام بمعيار التخليص هذا إلى تحقيق إنتاجية تجميع تمريرة أولى بنسبة 99.2% - أعلى بـ 35 نقطة مئوية من خط الأساس المناسب للتداخل.
لكل إن 485-4: 2019 سبائك الألومنيوم والألومنيوم - الصفائح والأشرطة والألواح - الجزء 4: التفاوتات في الشكل والأبعاد للمنتجات المدرفلة على البارد، تحمل صفائح الألومنيوم المدرفلة على البارد شريط تحمل السمك الخاص بها، والذي يجب إضافته إلى مجموعة إزالة علامات التبويب والفتحات.
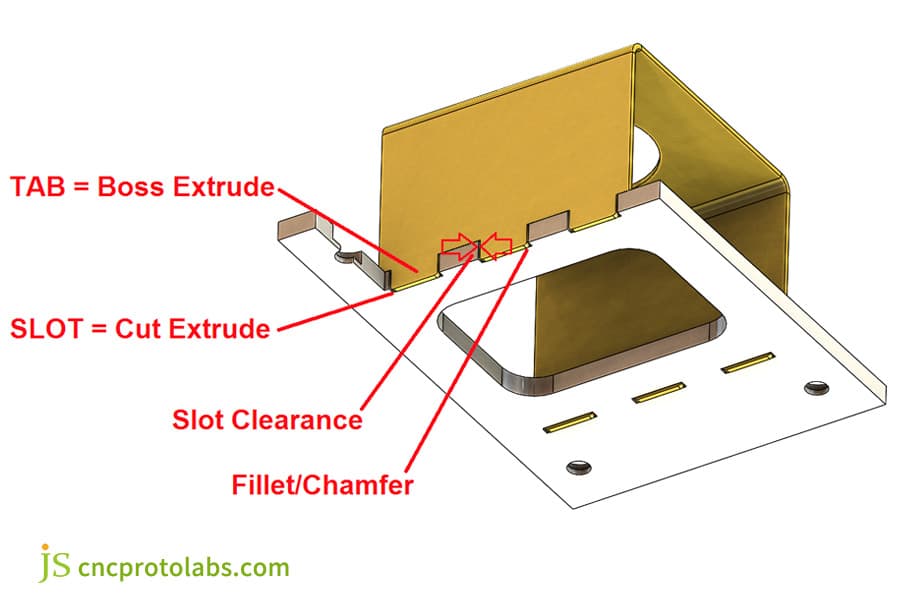
الشكل 1: نموذج CAD ثلاثي الأبعاد لتصميم وصلة التبويب والفتحة مع ملصقات للبثق والتخليص والشرائح.
كيف تمنع نقوشات زاوية Dogbone التداخل المناسب في الأجزاء المعدنية الدقيقة من الصفائح؟
تعمل نقوش زاوية Dogbone على القضاء على تداخل التجميع الناتج عن قيود نصف قطر الزاوية الداخلية في معالجة الليزر ونفث الماء. في أجزاء الصفائح المعدنية الدقيقة، تترك حزم القطع بطبيعتها نصف قطر زاوية داخلي يساوي نصف قطر الحزمة، عادةً من 0.10 مم إلى 0.15 مم لألياف الليزر. تؤدي إضافة نقوش عظم الكلب أو القطع السفلية بنصف قطر لا يقل عن 0.5 مم عند زوايا الفتحة إلى إزالة البقايا المتبقية عندما تسكن العارضة في الزاوية، مما يسمح لمقعد علامة التبويب ذات الزوايا الحادة بالتدفق بنسبة 100٪ على وجه التزاوج.
آلية ذوبان تباطؤ الدوران المؤازر وعيوب بقايا الزاوية الداخلية
- عندما يقطع الليزر زاوية قائمة، تنعكس محاور المؤازرة وتتباطأ، مما يؤدي إلى تركيز الطاقة في الزاوية. والنتيجة هي إما خبث منصهر أو نصف قطر مادي يساوي تقريبًا نصف حجم البقعة ( R0.10–R0.15 mm ). يصطدم نصف القطر هذا بالزاوية الحادة لعلامة التبويب المستقيمة، مما يمنع علامة التبويب من الجلوس بشكل كامل ويتراكم خطأ عمودي بمقدار 0.5 درجة إلى 1.5 درجة .
- يوصي دليل تصميم وصلة الصفائح المعدنية بإضافة نقش صغير لعظم الكلب (R ≥ 0.5 مم) في كل زاوية من زوايا الفتحات الأربع. إنه الحل منخفض التكلفة: لا يوجد طحن ثانوي، ويتم تثبيت عمودي التجميع ضمن ±0.05 مم.
مقارنة بين ثلاثة حلول تخفيف الضغط الأخدود
- يعمل تخفيف دوغبون على إزالة بقايا الزوايا بالكامل عن طريق إزالة المزيد من المواد محليًا؛ تعمل النقشات الدائرية البسيطة على الألواح الرقيقة ولكنها تقلل من قوة الزوايا ؛ يؤدي شطب اللسان إلى تجنب كليهما ولكنه يضيف خطوة تحديد موضع في الثني أو التجميع.
- استنادًا إلى الخبرة العملية لشركة JS Precision في مشروع الخزانة الإلكترونية لعام 2025، يتحكم حل أخدود عظم الكلب في الانحراف الرأسي للتجميع إلى حدود ±0.05 مم، مع تقليل وقت الطحن اللاحق بنسبة 15%.
ما هو الحد الأدنى للمسافة بين الفتحات وخطوط الانحناء في علامة تبويب الصفائح المعدنية وفتحة سوق دبي المالي؟
تملي قواعد سوق الأوراق المالية وفتحة الصفائح المعدنية وضع قواطع الفتحات على مسافة آمنة من مناطق تشوه الانحناء لمنع تشويه الأبعاد . تتعرض الفتحة الموضوعة بالقرب من الانحناء إلى استطالة الشد على طول الألياف الخارجية وإزاحة الضغط على طول نصف القطر الداخلي. تنص القاعدة الهندسية الأساسية على الحد الأدنى من الخلوص بمقدار 3.0× سماكة المادة بالإضافة إلى نصف قطر الانحناء من حافة الفتحة إلى خط المماس للانحناء.
تأثير حركة الطبقة المحايدة وتدفق البلاستيك أثناء الانحناء
- إذا كانت الفتحة أقرب من 2.5 × t إلى خط ظل الانحناء، فإن ضغط الثقب يشوهها: تلتف الفتحة المستطيلة إلى برميل أو شبه منحرف، وتنمو بطول 0.30 مم وعرض 0.15 مم ، ولن يدخل اللسان بعد الآن.
- بالنسبة للصلب المدلفن على البارد وثني الهواء والألومنيوم 5052-H32، حافظ على مسافة الفتحة إلى الانحناء عند ≥ 3.0 × t + R (t = سمك الورقة، R = نصف قطر الانحناء الداخلي) . يؤدي ذلك إلى إبقاء الفتحة بعيدة عن منطقة التدفق البلاستيكية، حيث قد يؤدي التخفيف إلى تشويهها.
تقنية الفتحات الدقيقة لتخفيف الضغط على الهيكل
في التخطيطات المقيدة للغاية، يتم قطع الشقوق المحلية مسبقًا لتخفيف الضغط - أو، في JS Precision، الانحناء باستخدام الحاسب الآلي تليها إعادة قطع الفتحات بالليزر ثلاثي الأبعاد - وإزالة تشوه علامة التبويب من الانحناء تمامًا. يوفر هذا التسلسل 12% من تكلفة المعالجة لكل جزء دون فقدان دقة التجميع النهائية.
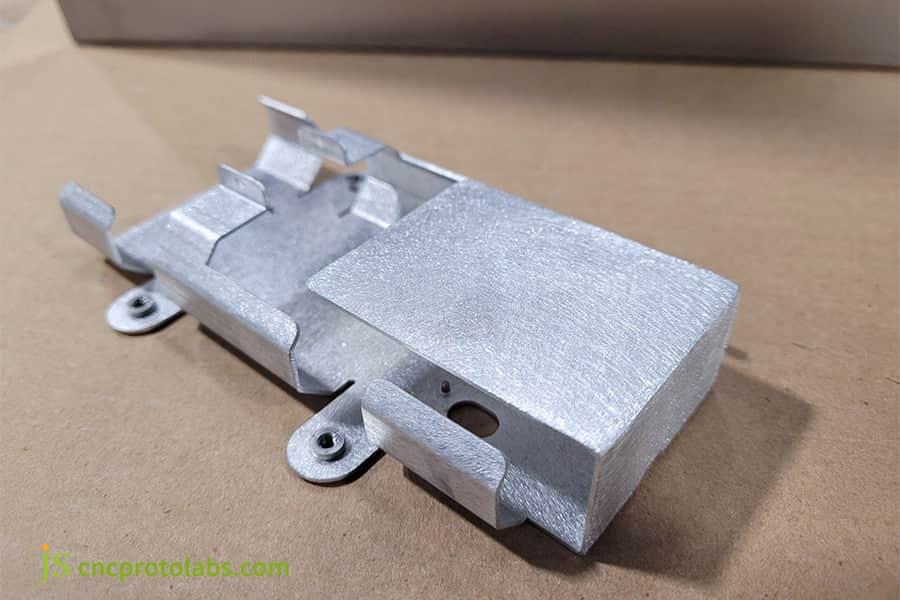
الشكل 2: جزء من الصفائح المعدنية المُصنّعة يُظهر ميزات علامة التبويب والفتحة بالقرب من خطوط الانحناء والثقوب.
كيف يمكن لعلامات التبويب ذاتية القفل الخالية من أدوات التثبيت أن تقضي على اللحام في تجميعات الصفائح المعدنية الدقيقة؟
يشتمل دليل التصميم الشامل لمفاصل الصفائح المعدنية على طرق تثبيت ميكانيكية خالية من الأجهزة إلى جانب ألسنة اللحام التقليدية. بالنسبة للتجميعات ذات الحجم الكبير، تعمل هندسة التثبيت الذاتي مثل علامات التبويب الملتوية وعلامات التبويب المساحية وعلامات التبويب ذات القفل المفاجئ على التخلص من العناصر الثانوية لحام TIG أو MIG تماما. يؤدي تدوير اللسان البارز مقاس 1.5 مم بمقدار 30 درجة إلى 45 درجة باستخدام أداة يدوية أو الضغط على إسفين شائك إلى إنشاء تشابكات ميكانيكية دائمة قادرة على تحمل أحمال القص التي تتجاوز 1200 نيوتن.
نوع هيكل القفل الذاتي الميكانيكي الخالي من اللحام
- يبرز اللسان الملتوي بمقدار 1.5 × طن خارج مستوى الصفيحة ويتم لفه بزاوية 30 درجة إلى 45 درجة باستخدام أداة بسيطة، مما يؤدي إلى إنشاء قفل ميكانيكي غير قابل للانعكاس مع حمل قص نهائي يبلغ 1500 نيوتن.
- تحمل علامات التثبيت أخدودين طوليين على شكل حرف V عند الطرف؛ يتم الضغط على طرف اللسان لأسفل ونشره، مما يؤدي إلى تثبيته بشكل دائم في مكانه.
- تستخدم علامة التبويب المرنة ذات القفل السريع زنبرك الورقة الرفيعة: ينحرف الخطاف عند الإدخال ويستقر مرة أخرى لقفل علامة التبويب. يناسب الأجزاء غير الهيكلية فقط.
مقارنة الطريقة المشتركة لتجميع الصفائح المعدنية
|
الطريقة المشتركة |
حمل القص (N). |
وقت التجميع (ثانية). |
خطر التشوه الحراري |
مؤشر التكلفة |
|---|---|---|---|---|
|
لحام TIG اليدوي |
2800 |
120 |
عالي |
1.8 |
|
اللحام بالغرزة بالليزر |
2500 |
45 |
واسطة |
1.2 |
|
علامة تبويب ملتوية (30 درجة) |
1500 |
15 |
لا أحد |
0.6 |
|
علامة تبويب التوقيع المساحي |
1800 |
20 |
لا أحد |
0.7 |
لكل أوس C4.6M: 2012 ، الممارسات الموصى بها للحام شعاع الليزر والقطع والحفر، يجب أن تكون عمليات شعاع الليزر مؤهلة للأداء المشترك عن طريق الاختبار. أحمال القص في الجدول أدناه هي قيم تم قياسها من اختبار المفاصل الداخلي لعام 2025 التابع لشركة JS Precision، وليست الحدود المأخوذة من هذا المعيار.
بالنسبة لقطع غيار ربط الصفائح المعدنية أو الأجزاء غير الحاملة مثل أغطية الهيكل والأقواس الداخلية، تحل الوصلات ذاتية القفل الميكانيكية الملتوية والمثبتة محل اللحام النقطي بالكامل، مما يقلل إجمالي وقت التصنيع لكل جزء بأكثر من 60%.
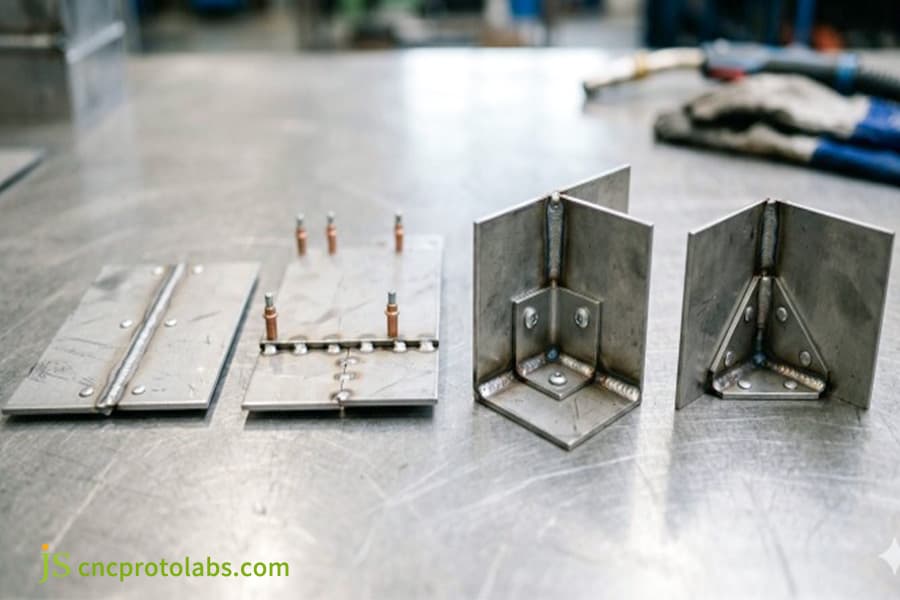
الشكل 3: أجزاء من الصفائح المعدنية مع علامات تبويب توضح مجموعة القفل الذاتي الخالية من أدوات التثبيت على الأقواس.
كيف يؤثر سمك مسحوق الطلاء على الموافقات في خدمة تصنيع الصفائح المعدنية المخصصة؟
يجب أن تعوض مسارات عمل خدمة تصنيع الصفائح المعدنية المخصصة الطلاءات السطحية بعد المعالجة خلال مرحلة CAD الليزرية ذات النمط المسطح الأولية. تعمل التشطيبات السطحية على ترسيب سمك طبقة جافة قابلة للقياس على الأسطح المتزاوجة، مما يؤدي إلى زيادة أبعاد علامة التبويب بشكل فعال مع تقليص فتحات الفتحات الداخلية. على سبيل المثال، يضيف طلاء المسحوق المعماري القياسي 60 ميكرومتر إلى 100 ميكرومتر لكل وجه، مما يضيق فتحات الفتحات بما يصل إلى 0.20 مم بشكل عام ويؤدي إلى ضبط التجميع إذا تم تصميم الخلوصات الاسمية.
آلية تآكل سماكة طلاء المعالجة السطحية
- تضيف عملية الأنودة فقط 10-25 ميكرومتر لكل جانب؛ رواسب الطلاء الإلكتروني موحدة 15-30 ميكرومتر . على النقيض من ذلك، يترك طلاء المسحوق الإلكتروستاتيكي طبقة جافة تتراوح من 60 إلى 100 ميكرومتر لكل جانب على جميع الأسطح المكشوفة.
- يؤدي تأثير قفص فاراداي أيضًا إلى بناء طبقة أكثر سمكًا في الزوايا الداخلية - غالبًا بنسبة 30% أكثر من الأسطح المسطحة . إذا كان الرسم بالليزر لا يسمح بذلك، فإن المفصل الذي كان ملائمًا للانزلاق قبل الطلاء يحتاج إلى حفظ يدوي وكشط قبل أن يتم تجميعه.
طلاء المبادئ التوجيهية لتصميم التعويض
- بالنسبة للأجزاء المخصصة للطلاء بالمسحوق، قم بزيادة تعويض الخلوص أحادي الجانب من المعيار 0.25 مم إلى 0.30 مم ، بحيث تظل الأجزاء تنزلق معًا بشكل مستقيم خارج خط الطلاء.
- وجدت JS Precision أن حجز تعويض الطلاء المناسب يزيل جميع أعمال التركيب بعد الطلاء، مما يوفر حوالي 25% من وقت التجميع لكل وحدة .
وفق آيزو 2360:2017 يتم تحديد سعة قياس سمك الطلاء بواسطة التيار الدوامي.
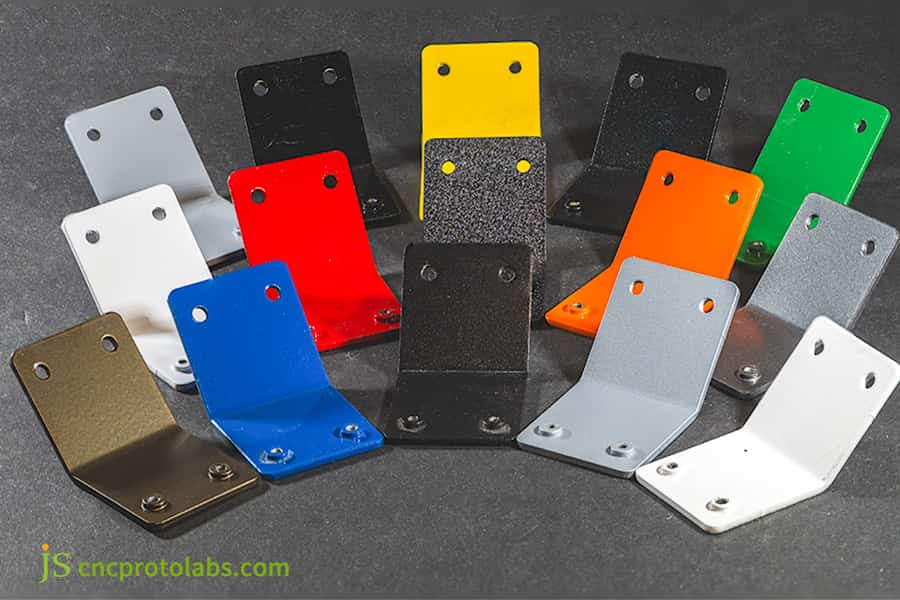
الشكل 4: أقواس من الصفائح المعدنية المطلية بالمسحوق بألوان مختلفة تظهر تأثيرات النهاية على الخلوصات.
كيف قامت شركة JS Precision بحل مشكلة خلل لحام هيكل الخادم باستخدام خدمة تصميم الصفائح المعدنية؟
قامت شركة JS Precision بحل مشكلة الانحراف الحراري الشديد في مجموعات هيكل الخادم الآلي من خلال خدمة تصميم الصفائح المعدنية المتكاملة للهندسة المشتركة. واجه العميل تشوهات زاوية تراكمية تصل إلى 1.8 درجة بعد اللحام اليدوي باستخدام MIG على طول فتحات الفتحات القياسية. من خلال هندسة ألسنة التثبيت الذاتي المتدرجة مع المشتتات الحرارية الدقيقة والانتقال إلى اللحام الآلي بالليزر الذاتي، تمكنت JS Precision من استعادة عمودي التجميع إلى حدود ±0.05 مم، مما أدى إلى التخلص تمامًا من أدوات التثبيت الخارجية.
التحديات التقنية التي يواجهها العملاء
قام أحد عملاء مركز البيانات بتكليف خزانة تحكم من الفولاذ المقاوم للصدأ مقاس 2.5 مم 304 . استخدم التصميم الأصلي وصلة من خلال علامة التبويب والفتحة ملحومة بالكامل بواسطة شعلة يدوية. أدت حرارة اللحام إلى تشويه قطري إلى 2.5 مم وخطأ عمودي إلى 1.8 درجة؛ كانت هناك حاجة إلى ثلاثة مشغلين لتثبيت كل خزانة وتثبيتها، واستغرق تجميع وحدة واحدة 18 دقيقة - وهو بطيء جدًا بالنسبة لوقت المهارة المستهدف. هذا هو تصنيع أجزاء الصفائح المعدنية المشروع الذي يتأثر بشكل كبير بالتشوه الحراري، واستخدام الطرق التقليدية لا يمكن أن يتوافق مع معايير التسامح.
JS الحل الدقيق
- إعادة بناء الهندسة: أصبحت علامة التبويب المستقيمة علامة تبويب تحديد موقع متدرجة مع كتف محدد، مما يؤدي إلى إنشاء نقطة توقف صلبة على المحور Z. أمسك ليزر ألياف عالي الطاقة الكفاف الخارجي بـ ±0.03 مم .
- فتحات الاختناق الحرارية: فتحتان متماثلتان مقاس 0.8 مم مقطوعتان في جوانب اللسان بعرض 1.5 مم تمنعان 65% من الحرارة من الانتشار إلى اللوحة الأم.
- ترقية عملية اللحام: لحام غرزة الليزر الآلي (ذاتي المنشأ، بدون سلك حشو) يخفض مدخلات الحرارة إلى حمام السباحة بنسبة 70%، مما يقلل من الضرر الحراري.
الدروس المستفادة من الفشل
في الجولة الأولى من النموذج الأولي، تم تصميم علامة التبويب المتدرجة لتكون ملائمة للتداخل بدون خلوص . ومع ذلك، فإن الحافة المقطوعة بالليزر تحمل طبقة HAZ صلبة تصل إلى HV 380 ؛ تحت الضرب القسري، تشققت حافة الفتحة وتمزقت.
تمت معالجة مشكلة التشقق بالكامل بواسطة JS Precision، الذي قام بمراجعة الخلوص المناسب من جانب واحد إلى +0.08 مم وقام بتدوير الزوايا الأربع بزوايا توجيه R0.3 مم.
النتيجة النهائية
أدى التصميم المنقح إلى إزالة تركيبات اللحام بالكامل، وخفض الخطأ القطري للخزانة إلى حدود 0.25 مم، وتقليل وقت التجميع إلى 4.5 دقيقة لكل وحدة . وانخفضت تكاليف المعالجة والتجميع السنوية بنسبة 32% .
هل تحتاج إلى مساعدة في حل مشكلات تشوه اللحام أو تحمل التجميع؟ اتصل الآن بفريق هندسة JS Precision للحصول على حل لنفس تصميم الموضع المتدرج والمشتت الحراري، مما يضمن اجتياز حامل الخادم الخاص بك للتحقق الدقيق من المحاولة الأولى!
هل يجب عليك اختيار القطع بالليزر أو بنفث الماء لوصلات الصفائح المعدنية والفتحات؟
بموجب دليل التصميم التجريبي لوصلات الصفائح المعدنية، اختيار عملية القطع يحدد بشكل مباشر خصائص ملاءمة علامة التبويب والفتحة بسبب التشوه الحراري والتفاوتات المستدقة . بالنسبة لسمك المقياس الذي يقل عن 4.0 مم، فإن قطع ألياف الليزر ضمن خدمات تصنيع الصفائح المعدنية يوفر سرعات معالجة عالية وتحديد موضع فتحة ±0.03 مم. ومع ذلك، بالنسبة للمواد فائقة السُمك التي يزيد سمكها عن 6.0 مم أو السبائك الفضائية الحساسة للحرارة، فإن القطع الكاشطة بنفث الماء يزيل المناطق المتأثرة بالحرارة تمامًا، وإن كان ذلك مع 0.5 درجة إلى 1.0 درجة من الشق الخلفي.
مقارنة الهندسة المجهرية: ليزر الألياف مقابل نفث الماء
يترك القطع بليزر الألياف بقعة ذوبان من 0.3 إلى 0.8 مم عند نقطة الثقب. ضع المقدمة في منطقة غير متزاوجة، بعيدًا عن وجه التحديد والجدران الجانبية لعلامة التبويب. لا ينتج عن القطع بنفث الماء أي مناطق خطرة أو تصلب في الحواف ، لكن النفاث يتأخر عند الخروج، مما يترك مسارًا مستدقًا بمقدار 0.5 درجة - 1.0 درجة على الجانب السفلي.
يؤكد عمل اللوحة السميكة لعام 2025 من JS Precision الانقسام: ليزر الألياف لميزات التحديد الذاتي الدقيقة عند ≥ 4.0 مم ؛ نفث الماء للوحة ≥ 6.0 مم أو السبائك الحساسة للحرارة حيث يجب تجنب تصلب الحواف.
مصفوفة قرار عملية القطع
|
العملية |
التسامح النموذجي |
المخاطر |
كيرف تفتق |
عيب الرصاص |
مؤشر التكلفة |
|---|---|---|---|---|---|
|
فايبر ليزر |
± 0.03 ملم |
نعم |
.50.5 درجة |
بقعة ذوبان 0.3-0.8 ملم |
1.0 |
|
اتيرجيت |
± 0.08 ملم |
لا |
0.5 درجة -1.0 درجة |
لا أحد |
1.8 |
يعد استدقاق الشق نتيجة موثقة جيدًا لتباعد الحزمة في القطع الحراري: تتسع الحزمة مع العمق، وبالتالي فإن شق الخروج يكون أوسع من المدخل. يرى The Fabricator، عدد ديسمبر 2025 لمراجعة التأثيرات الحرارية في قطع الصفائح المعدنية.
الأسئلة الشائعة
س 1: ما هو الخلوص المثالي لوصلة التبويب والفتحة للأجزاء الرفيعة المصنوعة من الفولاذ المقاوم للصدأ؟
بالنسبة للأجزاء المصنوعة من الفولاذ المقاوم للصدأ مقاس 1.0-2.0 مم، يوصى بترك مسافة 0.15 مم على جانب واحد. يمتص هذا تباين شق الليزر وتحمل سمك التدحرج، لذلك ينزلق اللسان يدويًا ولكنه يظل محكمًا بما يكفي لحام البقعة بقوس الأرجون لسد الفجوة - وهو ملائم تمامًا وليس قذرًا.
س 2: هل يمكن لمفاصل التبويب والفتحة التخلص من أدوات اللحام المخصصة بالكامل؟
نعم. إن كتف تحديد الموقع المتدرج بالإضافة إلى فتحة حد القفل الذاتي يزيل الحاجة إلى تركيبات لحام صلبة. يقيد الكتف جميع درجات الحرية المكانية الستة ويوفر محاذاة ذاتية التحديد بمقدار ± 0.05 مم ، مما يوفر 50% إلى 70% من تكلفة التثبيت على هيكل عالي المزيج ومنخفض الحجم.
س 3: كيف تضمن JS Precision تفاوتات متسقة عبر تصنيع علامات التبويب والفتحات ذات الحجم الكبير؟
تستخدم JS Precision ليزر ألياف عالي الطاقة مع نظام اكتشاف الحواف ذو الحلقة المغلقة عبر الإنترنت والذي يعوض باستمرار التمدد الحراري لقاعدة الماكينة وتآكل الفوهة. بالإضافة إلى فحص CMM الذي تم أخذ عينات منه، فإن هذا يحمل كل علامة تبويب وفتحة في حدود ±0.05 مم عبر عدة آلاف من الأجزاء.
س 4: كيف يؤثر اتجاه حبيبات الصفائح المعدنية على قوة ميزات علامة التبويب؟
تظهر حبيبات الصفائح المعدنية تباينًا. تبلغ قوة القص ذروتها عندما يكون المحور الطويل لعلامة التبويب متعامدًا مع الحبوب المتدحرجة؛ بالتوازي معه، يميل اللسان إلى التشقق على طول حدود الحبوب. بالنسبة للألسنة المنحنية، قم بمحاذاة محور الانحناء بزاوية 90 درجة مع الحبوب لزيادة قوة الانحناء إلى الحد الأقصى.
س5: ما هو الحد الأدنى للعرض الموصى به لعلامة التبويب لتجنب الالتواء الحراري أثناء القطع؟
يجب أن لا يقل عرض علامة التبويب عن 2.0 × سماكة المادة ولا يقل عن 3.2 ملم على الإطلاق . يقوم اللسان الأضيق بتركيز الحرارة أثناء القطع، ويذوب مرة أخرى، ويفقد دقة الأبعاد وصلابة المفاصل. إن اللسان النحيف جدًا سيجمع الكثير من الحرارة، مما سيؤدي إلى الذوبان والتزييف والتليين أثناء التقسية، وستكون النتيجة النهائية هي فقدان دقة الأبعاد وصلابة المفاصل، فضلاً عن عدم الاستقرار والانحناء.
س6: لماذا يلزم نقوش زاوية عظم الكلب في الفتحات المستطيلة؟
يترك الليزر نصف قطر صغير في كل زاوية داخلية. بدون راحة، توجد علامة تبويب مربعة على نصف القطر ولا يمكنها الجلوس. يؤدي نقش عظم الكلب بمقدار R ≥ 0.5 مم إلى إزالته تمامًا، مما يوفر وصلة متدفقة بالكامل بين اللوحين.
س7: كيف تؤثر تشطيبات طلاء المسحوق على أبعاد علامة التبويب والفتحة؟
بعد طلاء المسحوق الكهروستاتيكي والمعالجة، يتم تشكيل طبقة فيلم جافة بقطر 60-100 ميكرومتر على جانب واحد. بدون بدل محجوز مسبقًا، يزداد المقطع العرضي لسان بحوالي 0.20 مم بعد الطلاء، وتنخفض فتحة النقر بحوالي 0.20 مم، ويصل إجمالي التداخل إلى 0.40 مم. خلال مرحلة CAD، مطلوب توسيع لا يقل عن 0.25 ملم على جانب واحد.
س 8: كيف يعمل التصميم المشترك لعلامة التبويب والفتحة على خفض أسعار عروض الأسعار لمشاريع الصفائح المعدنية المخصصة؟
يعمل نظام علامات التبويب والفتحات ذاتي التحديد المصمم جيدًا على إزالة علامات التخطيط وتصحيح التعامد وطحن اللحام. يقوم المشغلون فقط بمحاذاة الأجزاء وتثبيتها، مما يؤدي إلى رفع كفاءة التجميع بأكثر من 40% وإخراج تكلفة التركيبات من عرض الأسعار بالكامل. أرسل رسوماتك إلى JS Precision للحصول على عرض أسعار مخفض التكلفة.
ملخص
يعد التصميم العلمي والصارم لعلامات التبويب والفتحات هو الرافعة الأساسية لتحقيق تسليم منخفض التكلفة وعالي الجودة لمكونات الصفائح المعدنية الدقيقة. يعد تصميم علامة التبويب والفتحة الصوتية هو الرافعة الرئيسية لتوصيل الصفائح المعدنية منخفضة التكلفة وعالية الجودة. قم بقياس الخلوص من ميكانيكا المواد وتسامح التدحرج، وأضف نقوشًا على شكل عظمة لمسح نصف قطر الزاوية الداخلية للشعاع، واحترم مسافة أمان الانحناء 3.0 × t + R ، وقم بخصم تراكم الطلاء في رسم النمط المسطح. افعل ذلك، وسيحمل الفراغ بيانات تحديد الموقع الذاتي الخاصة به مباشرةً من الليزر، مما يجعل التسامح الإجمالي للتجميع يصل إلى ±0.05 مم.
هل تتجاوز اختناقات التجميع وتشوه اللحام التفاوتات المسموح بها والأدوات والتركيبات باهظة الثمن التي تعيق الإنتاج؟ في الحال أرسل رسوماتك بتنسيق STEP أو DXF إلى القناة الهندسية الرسمية لشركة JS Precision. سيقدم الفريق الهندسي ذو الخبرة التابع لشركة JS Precision تقريرًا متعمقًا لتحليل قابلية التصنيع في سوق دبي المالي في غضون 12 ساعة، مع حساب دقيق لتعويض شق الألياف الضوئية وفجوات الطلاء، وتقديم عرض أسعار لتصنيع الصفائح المعدنية المخصصة عالية الدقة وتنافسية من حيث التكلفة.

تنصل
محتويات هذه الصفحة هي لأغراض إعلامية فقط. ل خدمات JS الدقيقة ، لا توجد أي إقرارات أو ضمانات، صريحة أو ضمنية، فيما يتعلق بدقة المعلومات أو اكتمالها أو صحتها. تقع على عاتق المشتري مسؤولية تحديد المتطلبات الفنية المحددة و طلب عرض أسعار رسمي للأجزاء . يرجى الاتصال بنا للحصول على مزيد من المعلومات.
الموارد

