 Deutsch



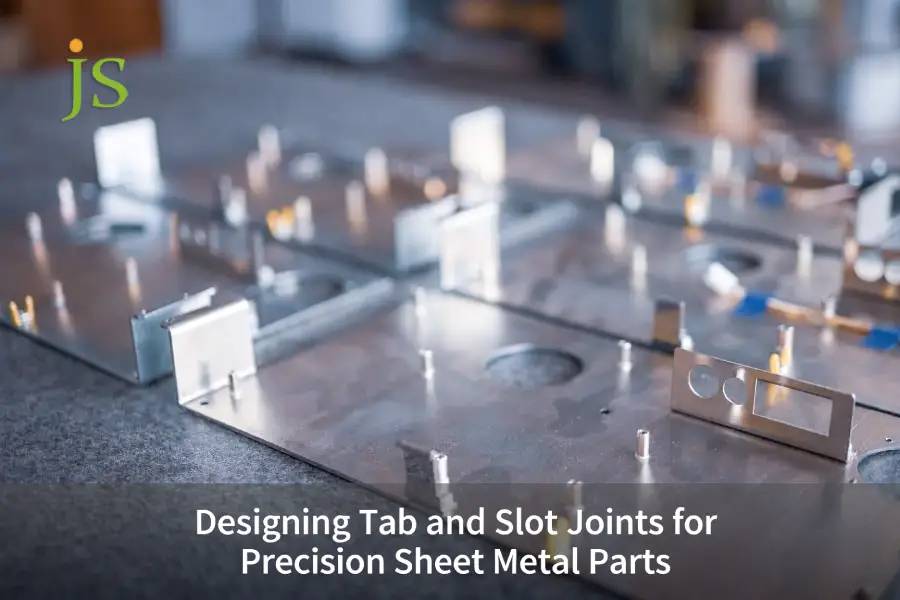

Laschen- und Schlitzverbindungsdesign ist eine ineinandergreifende Blechtechnik, bei der eine hervorstehende Lasche an einem Zuschnitt in einen passenden Schlitz in einem anderen eingreift und so die Teile ohne Vorrichtung positioniert – Selbstpositionierung ohne Vorrichtung . Ingenieure, die Laserschnittkompensation, ASTM-Walztoleranzen und einseitiges Spiel von 0,15–0,25 mm berechnen können, können eine Positionierungstoleranz von 0,05 mm erreichen, was die Montagezykluszeit um 45 % verkürzt.
Kernzusammenfassungstabelle: Laschen- und Schlitzverbindungsdesign
|
Designvariable |
Empfohlene Spezifikation |
Physische und DFM-Einschränkungen |
Montagevorteil |
|---|---|---|---|
|
Bilaterale Freigabe |
0,15 mm(t ≤ 2,0 mm)/ 0,20 mm(2,0–3,0 mm)/ 0,25 mm(3,0–4,0 mm) |
Absorbiert +8 % Rolltoleranz und Laser-Schnittfugenverjüngung |
Macht das manuelle Abheften überflüssig und ermöglicht die Ausrichtung durch Einschieben |
|
Eckentlastung |
Dogbone R ≥ 0,5 mm oder Radiusschnitt |
Verhindert Überbrennen und ungeschnittene Rückstände an den Ecken |
Gewährleistet 100 % bündigen Sitz |
|
Laschenbreite zu Dicke |
Min. 2,0 × t und nicht weniger als 3,2 mm |
Verhindert thermische Verformung schmaler Rippen |
Erhöht die Scherfestigkeit |
|
Abstand zur Biegelinie |
≥ 3,0×t + Biegeradius R |
Vermeidet plastische Verformungszonen |
Verhindert Schlitzverzerrungen nach dem Biegen |
|
Versatz beenden |
Pulverbeschichtung +0,08 mm; E-Beschichtung +0,02 mm |
Verhindert Beschichtungsablagerungen in Ecken |
Kein Abkratzen nach dem Lackieren erforderlich |
Pro ASTM A1008/A1008M: 2020 Kaltgewalztes Kohlenstoffstahlblech weist eine beidseitige Dickentoleranz auf, die je nach Dicke und Breite variiert – bei den hier verwendeten Dicken in der Größenordnung von ±5 %–8 %. Die Größe der Schlitze muss daher auf den maximalen Materialzustand und nicht auf die Nennstärke abgestimmt sein.
Angemessene Spieltoleranzen, Pufferung der thermischen Verformung und Kompensation der Beschichtung sind die wichtigsten Maßstäbe für die Erzielung einer selbstpositionierenden, vorrichtungslosen Fertigung von Blechen .
Welche Abstände sind für die Laschen- und Schlitzverbindungskonstruktion in Blech erforderlich?
Die Optimierung des Laschen- und Schlitzverbindungsdesigns erfordert die Dimensionierung der Schlitzabmessungen auf der Grundlage der Abweichung der Rohmaterialdicke und nicht auf der Grundlage der Nenndicke. In Präzision Blechbearbeitungsdienstleistungen Der ideale beidseitige Schlitzabstand beträgt 0,15 mm bis 0,20 mm für Blechdicken unter 2,0 mm und erweitert sich auf 0,25 mm für Bleche bis 4,0 mm . Diese Geometrie berücksichtigt die in ASTM A1008 definierte Rolltoleranz von +8 % und die Divergenz des Laserstrahls und gewährleistet ein sanftes Einführen der Hand ohne loses räumliches Spiel .
Mechanismus des Unterschieds zwischen der nominalen Blechdicke und der tatsächlichen physikalischen Dicke
Kaltgewalztes Blech und Band liegt typischerweise 5–8 % über der Nenndicke innerhalb des Walztoleranzbandes des Walzwerks. Ein nominales 2,0-mm-Blech misst in der Werkstatt oft 2,12 mm. Wenn der Schlitz mit dem Nennwert von 2,0 mm modelliert wird, klemmt die Verbindung an der Passfläche.
Die Berechnung der Schlitzbreite folgt streng der Formel:
Schlitzbreite = Laschenbreite bei maximalem Materialzustand (nominal + Rolltoleranz) + Laser-Schnittfugenkompensation + beidseitige Gleitpassung von insgesamt 0,30–0,50 mm (0,15–0,25 mm pro Seite).
Bei dieser Art von selbstpositionierenden Teilen steuert der Stanzprozess von JS Precision die Umrissabmessungen des Teils sehr genau mit einer Genauigkeit von ±0,03 mm, wodurch die manuelle sekundäre Montagezeit vollständig entfällt.
Vergleich der Spaltparameter zwischen kaltgewalztem Kohlenstoffstahl und Aluminiumlegierung
- Empfohlener einseitiger Abstand nach Material: 0,15 mm für 1,5 mm Edelstahl 304, 0,20 mm für 2,0 mm 5052 Aluminium (die zusätzlichen 0,05 mm decken die laserinduzierte Wärmeausdehnung ab) und 0,20 mm für 3,0 mm SPCC-Kohlenstoffstahl.
- Beim Präzisions-Chassis-Programm 2025 von JS Precision führte die Einhaltung dieses Spielstandards zu einer Montageausbeute von 99,2 % beim ersten Durchgang – 35 Prozentpunkte mehr als die Presspass-Basislinie.
Pro EN 485-4: 2019 , Aluminium und Aluminiumlegierungen – Bleche, Bänder und Platten – Teil 4: Form- und Maßtoleranzen für kaltgewalzte Produkte. Kaltgewalztes Aluminiumblech weist ein eigenes Dickentoleranzband auf, das dem Laschen- und Schlitzabstandsstapel hinzugefügt werden muss.
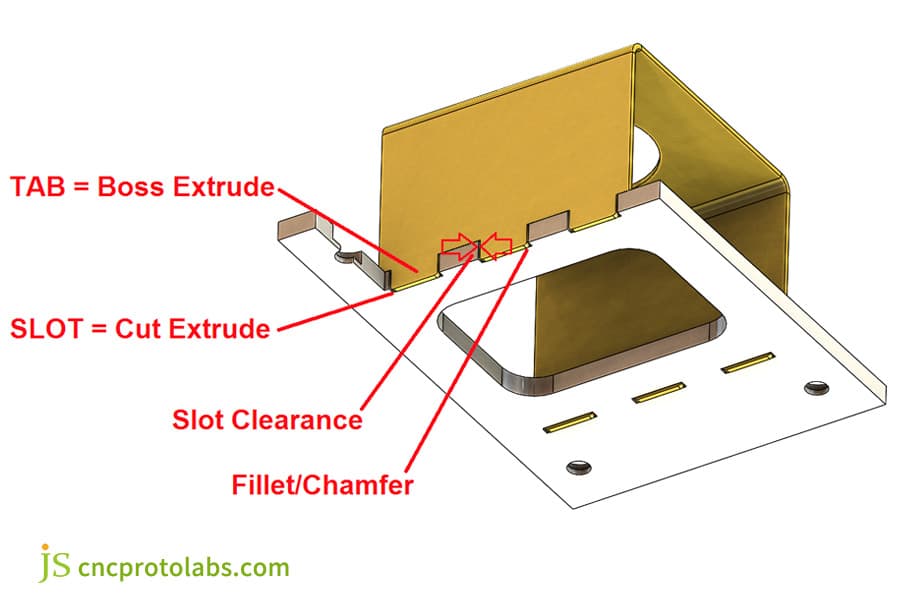
Abbildung 1: 3D-CAD-Modell der Laschen- und Schlitzverbindungskonstruktion mit Beschriftungen für Extrusion, Abstand und Verrundung.
Wie verhindern Dogbone-Eckenentlastungen Passungsbeeinträchtigungen bei Präzisionsblechteilen?
Dogbone-Eckenfreistellungen beseitigen Montagestörungen, die durch Einschränkungen des Inneneckenradius bei der Laser- und Wasserstrahlbearbeitung verursacht werden. Bei Präzisionsblechteilen hinterlassen Schneidstrahlen von Natur aus einen Inneneckenradius, der dem halben Strahldurchmesser entspricht, typischerweise 0,10 mm bis 0,15 mm bei Faserlasern. Durch das Hinzufügen von Dogbone-Entlastungen oder Hinterschneidungen mit einem Mindestradius von 0,5 mm an den Schlitzecken werden die Rückstände beseitigt, die beim Verweilen des Balkens an einer Ecke zurückbleiben, sodass eine Lasche mit scharfen Ecken zu 100 % bündig auf der Passfläche sitzt.
Servo-Drehverzögerungs-Schmelzmechanismus und interne Eckenrestfehler
- Wenn ein Laser eine rechtwinklige Ecke schneidet, kehren die Servoachsen um und verlangsamen sich, wodurch die Energie an der Ecke konzentriert wird. Das Ergebnis ist entweder geschmolzene Schlacke oder ein physikalischer Radius, der ungefähr der halben Punktgröße ( R0,10–R0,15 mm ) entspricht. Dieser Radius kollidiert mit der scharfen Ecke einer geraden Lasche, wodurch verhindert wird, dass die Lasche vollständig sitzt und sich ein Rechtwinkligkeitsfehler von 0,5°–1,5° ansammelt.
- Der Entwurfsleitfaden für Blechverbindungen empfiehlt, an jeder der vier Schlitzecken eine kleine Aussparung (R ≥ 0,5 mm) hinzuzufügen. Dies ist die kostengünstige Lösung: kein Nachschleifen und die Rechtwinkligkeit der Montage liegt bei ±0,05 mm.
Vergleich dreier Lösungen für Druckentlastungsnuten
- Die Dogbone-Entlastung entfernt Eckenrückstände vollständig, indem lokal mehr Material entfernt wird. Ein einfaches kreisförmiges Relief eignet sich für dünne Bleche, verringert jedoch die Eckenfestigkeit . Durch das Anfasen der Lasche wird beides vermieden, es entsteht jedoch ein Positionierungsschritt beim Biegen oder Zusammenbauen.
- Basierend auf den praktischen Erfahrungen von JS Precision im Elektronikschrankprojekt 2025 kontrolliert die Dog-Bone-Groove-Lösung die Vertikalabweichung der Baugruppe auf ±0,05 mm genau und reduziert gleichzeitig die anschließende Schleifzeit um 15 %.
Was ist der Mindestabstand zwischen Schlitzen und Biegelinien im Blechlaschen- und Schlitz-DFM?
Die DFM-Regeln für Blechlaschen und -schlitze schreiben vor, Schlitzausschnitte in einem sicheren Abstand von Biegeverformungszonen zu platzieren, um Maßverzerrungen zu vermeiden . Ein zu nah an einer Biegung platzierter Schlitz erfährt entlang der Außenfaser eine Zugdehnung und entlang des Innenradius eine Druckverschiebung. Die technische Grundregel schreibt einen Mindestabstand von 3,0x der Materialstärke plus vor Biegeradius von der Schlitzkante bis zur Tangente der Biegung.
Einfluss der Neutralschichtbewegung und des plastischen Fließens beim Biegen
- Wenn ein Schlitz näher als 2,5 × t an der Biegetangente liegt, wird er durch den Stempeldruck verformt: Ein rechteckiger Schlitz verdreht sich zu einem Zylinder oder Trapez, wächst um 0,30 mm in die Länge und 0,15 mm in die Breite , und die Lasche lässt sich nicht mehr einführen.
- Halten Sie beim Luftbiegen von kaltgewalztem Stahl und 5052-H32-Aluminium den Abstand zwischen Schlitz und Biegung bei ≥ 3,0 × t + R (t = Blechdicke, R = Innenbiegeradius) . Dadurch bleibt der Schlitz von der Kunststofffließzone fern, wo eine Verdünnung ihn sonst verformen würde.
Grenzstruktur-Spannungsentlastung, Feinschlitztechnologie
Bei stark eingeschränkten Layouts werden vorgeschnittene lokale Spannungsentlastungsschlitze verwendet – oder, bei JS Precision, CNC-Biegen Anschließend erfolgt ein 3D-Laser-Nachschneiden der Schlitze – so wird die Laschenverformung durch das Biegen vollständig beseitigt. Diese Sequenz spart 12 % der Bearbeitungskosten pro Teil, ohne dass die Genauigkeit der Endmontage verloren geht.
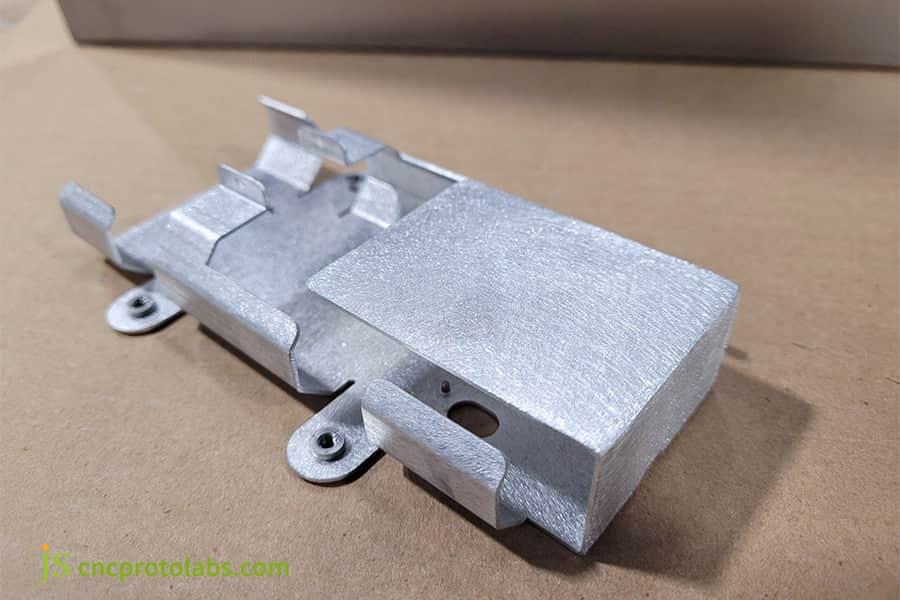
Abbildung 2: Hergestelltes Blechteil mit Laschen- und Schlitzmerkmalen in der Nähe von Biegelinien und Löchern.
Wie können selbstsichernde Laschen ohne Befestigungselemente das Schweißen bei der Präzisionsblechmontage überflüssig machen?
Ein umfassender Leitfaden zur Konstruktion von Blechverbindungen umfasst neben herkömmlichen Schweißlaschen auch hardwarefreie mechanische Befestigungsmethoden. Bei großvolumigen Baugruppen entfällt durch die selbstklemmende Geometrie wie gedrehte Laschen, Stecklaschen und Schnapplaschen die Sekundärmontage WIG- oder MIG-Schweißen vollständig. Durch Drehen einer 1,5 mm hervorstehenden Lasche um 30° bis 45° mit einem Handwerkzeug oder Drücken eines Stachelkeils entstehen dauerhafte mechanische Verriegelungen, die Scherlasten von mehr als 1.200 N standhalten.
Schweißfreier, mechanischer, selbstsichernder Strukturtyp
- Eine Drehlasche ragt 1,5 × t über die Blechebene hinaus und wird mit einem einfachen Werkzeug um 30°–45° gedreht, wodurch eine nicht umkehrbare mechanische Verriegelung mit einer maximalen Scherlast von 1.500 N entsteht.
- Die Stecklaschen tragen an der Spitze zwei Längs-V-Nuten; Ein Stempel drückt das Laschenende nach unten, spreizt es und drückt es dauerhaft an seinen Platz.
- Die elastische Schnappverschlusslasche nutzt die Feder eines dünnen Blechs: Der Haken wird beim Einführen ausgelenkt und schnappt zurück, um die Lasche zu verriegeln. Es eignet sich nur für nichttragende Teile.
Vergleich der Verbindungsmethoden für die Blechmontage
|
Gemeinsame Methode |
Scherlast (N). |
Montagezeit (Sek.). |
Risiko einer thermischen Verformung |
Kostenindex |
|---|---|---|---|---|
|
Manuelles WIG-Schweißen |
2.800 |
120 |
Hoch |
1.8 |
|
Laserstichschweißen |
2.500 |
45 |
Medium |
1.2 |
|
Verdrehte Lasche (30°) |
1.500 |
15 |
Keiner |
0,6 |
|
Tab „Abstecken“. |
1.800 |
20 |
Keiner |
0,7 |
Pro AWS C4.6M: 2012 , Empfohlene Praktiken zum Laserstrahlschweißen, -schneiden und -bohren, Laserstrahlprozesse müssen durch Tests für die gemeinsame Leistung qualifiziert werden. Bei den Scherbelastungen in der Tabelle unten handelt es sich um Messwerte aus der internen Verbindungsprüfung von JS Precision im Jahr 2025, nicht um Grenzwerte, die dieser Norm entnommen wurden.
Bei der Blechverbindung von Ersatzteilen oder nicht tragenden Teilen wie Fahrgestellabdeckungen und Innenhalterungen ersetzen mechanische selbstsichernde Dreh- und Rungenverbindungen das Punktschweißen vollständig und verkürzen die Gesamtfertigungszeit pro Teil um mehr als 60 %.
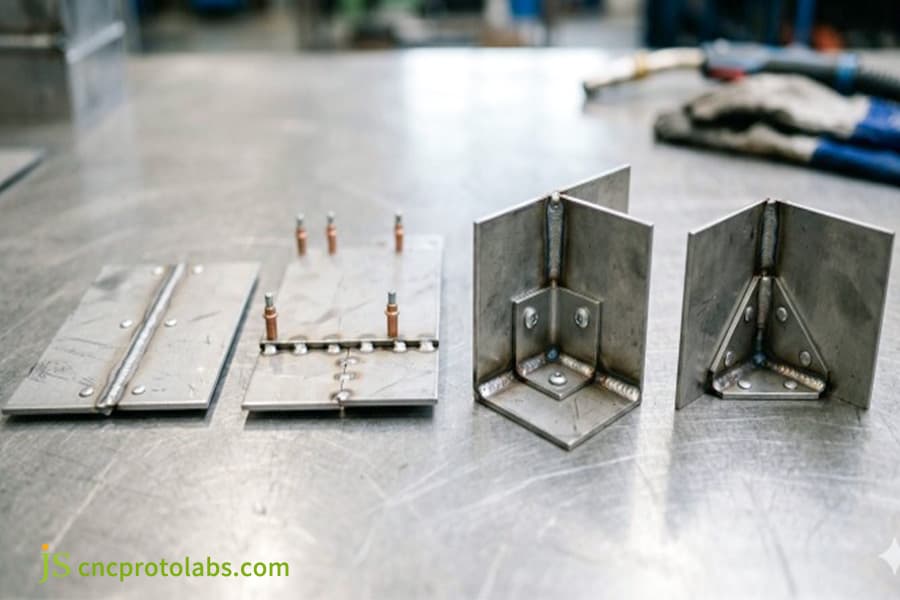
Abbildung 3: Blechteile mit Laschen, die die befestigungsfreie, selbstsichernde Montage an Halterungen zeigen.
Wie wirkt sich die Dicke der Pulverbeschichtung auf die Abstände bei der kundenspezifischen Blechfertigung aus?
Kundenspezifische Arbeitsabläufe bei der Blechfertigung müssen die Oberflächenbeschichtungen nach der Bearbeitung während der ersten CAD-Phase mit Flachmuster-Laser kompensieren. Durch die Oberflächenveredelung wird eine messbare Trockenfilmdicke auf den Kontaktflächen aufgebracht, wodurch die Laschenabmessungen effektiv vergrößert und gleichzeitig die internen Schlitzausschnitte verkleinert werden. Beispielsweise fügt die standardmäßige Architekturpulverbeschichtung 60 μm bis 100 μm pro Fläche hinzu, was die Schlitzöffnungen insgesamt um bis zu 0,20 mm verengt und zum Festfressen der Baugruppe führt, wenn Nennabstände modelliert wurden.
Oberflächenbehandlungsmechanismus zur Erosion der Schichtdicke
- Beim Eloxieren werden pro Seite nur 10–25 μm hinzugefügt; Durch die E-Beschichtung werden gleichmäßig 15–30 μm aufgetragen. Die elektrostatische Pulverbeschichtung hingegen hinterlässt auf allen freiliegenden Oberflächen einen 60–100 μm dicken Trockenfilm pro Seite .
- Durch den Faradayschen Käfigeffekt wird die Beschichtung auch an Innenecken dicker – oft 30 % mehr als auf flachen Flächen . Wenn die Laserzeichnung dies nicht berücksichtigt, muss eine Verbindung, die vor dem Lackieren eine Gleitpassung hatte, von Hand gefeilt und abgekratzt werden, bevor sie zusammengefügt werden kann.
Designrichtlinien für die Beschichtungskompensation
- Erhöhen Sie bei Teilen, die für die Pulverbeschichtung bestimmt sind, den einseitigen Spielausgleich von standardmäßig 0,25 mm auf 0,30 mm , damit die Teile immer noch direkt aus der Beschichtungslinie zusammengleiten.
- JS Precision hat herausgefunden, dass durch die Reservierung einer angemessenen Beschichtungskompensation alle Montagearbeiten nach dem Lackieren entfallen und etwa 25 % der Montagezeit pro Einheit eingespart werden.
Entsprechend ISO 2360: 2017 , Amplitude der Schichtdickenmessung durch Wirbelstrom wird definiert.
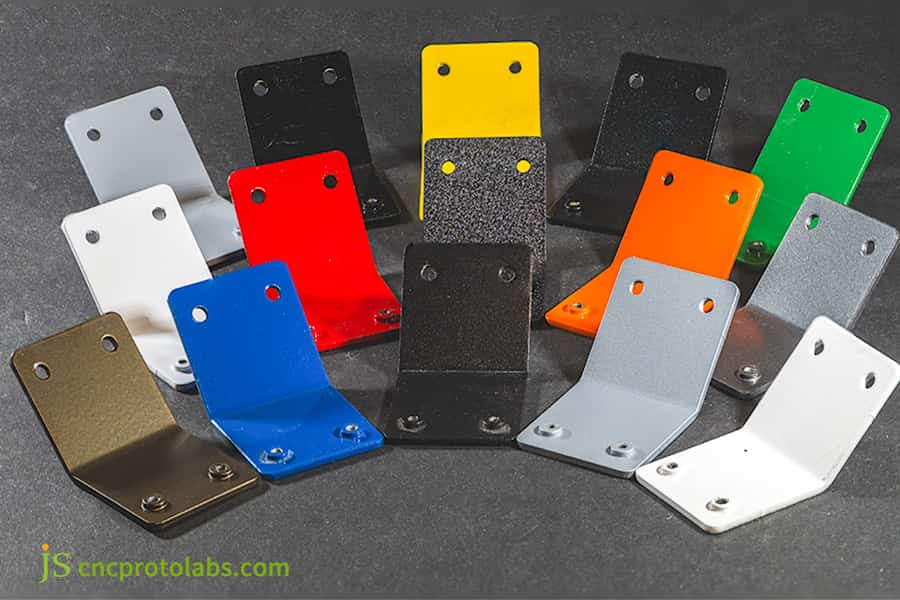
Abbildung 4: Pulverbeschichtete Blechhalterungen in verschiedenen Farben, die Auswirkungen auf die Abstände zeigen.
Wie hat JS Precision den Schweißverzug des Servergehäuses mithilfe des Sheet Metal Design Service behoben?
JS Precision hat schwerwiegende thermische Verwerfungen an automatisierten Servergehäusebaugruppen durch einen integrierten Blechkonstruktionsservice zur Überarbeitung der Verbindungsgeometrien behoben. Beim manuellen MIG-Schweißen entlang von Standardschlitzausschnitten kam es beim Kunden zu kumulativen Winkelverzerrungen von bis zu 1,8° . Durch die Entwicklung abgestufter, selbstfixierender Laschen mit Mikrorelief-Kühlkörpern und den Übergang zum autogenen Laserschweißen mit Robotern konnte JS Precision die Rechtwinkligkeit der Baugruppe auf ±0,05 mm wiederherstellen und externe Spannvorrichtungen vollständig eliminieren.
Technische Herausforderungen für Kunden
Ein Rechenzentrumskunde gab einen Schaltschrank aus 2,5 mm starkem Edelstahl 304 in Auftrag. Das ursprüngliche Design verwendete eine durchgehende Laschen-Schlitz-Verbindung, die vollständig mit einem Handbrenner geschweißt wurde. Die Schweißwärme führte zu einer Diagonalverzerrung von 2,5 mm und einem Rechtwinkligkeitsfehler von 1,8°. Es waren drei Bediener erforderlich, um jeden Schrank festzuklemmen und zu befestigen, und der Zusammenbau einer einzelnen Einheit dauerte 18 Minuten – viel zu langsam für die angestrebte Taktzeit. Das ist ein Herstellung von Blechteilen Projekt, das stark von thermischer Verformung betroffen ist und bei dem die Verwendung herkömmlicher Methoden die Toleranzstandards nicht einhalten kann.
JS-Präzisionslösung
- Neuaufbau der Geometrie: Die gerade Lasche wurde zu einer abgestuften Positionierungslasche mit einer Begrenzungsschulter, wodurch ein harter Z-Achsen-Anschlag entsteht. Ein Hochleistungsfaserlaser hielt die Außenkontur auf ±0,03 mm .
- Wärmedrosselschlitze: Zwei symmetrische 0,8-mm- Schlitze, die in die 1,5 mm breiten Laschenflanken geschnitten sind, verhindern, dass sich 65 % der Wärme in die Hauptplatte ausbreiten.
- Upgrade des Schweißprozesses: automatisiertes Laserstichschweißen (autogen, kein Fülldraht) reduzieren die Wärmezufuhr zum Pool um 70 % und minimieren so thermische Schäden.
Lehren aus dem Scheitern
In der ersten Prototypenrunde wurde die abgestufte Lasche als spielfreie Presspassung konzipiert. Die lasergeschnittene Kante trägt jedoch eine gehärtete HAZ-Schicht, die HV 380 erreicht; Unter heftigem Hämmern brach der Schlitzrand ein und riss.
Das Rissproblem wurde vollständig von JS Precision behoben, das den einseitigen Passungsspiel auf +0,08 mm überarbeitete und die vier Ecken mit Führungswinkeln von R0,3 mm abrundete.
Endergebnis
Das überarbeitete Design eliminierte Schweißvorrichtungen vollständig, reduzierte den Diagonalfehler des Gehäuses auf 0,25 mm und reduzierte die Montagezeit auf 4,5 Minuten pro Einheit . Die jährlichen Bearbeitungs- und Montagekosten sanken um 32 % .
Benötigen Sie Hilfe bei der Lösung von Problemen mit Schweißverformungen oder Montagetoleranzen? Kontaktieren Sie jetzt das Engineering-Team von JS Precision, um eine Lösung für das gleiche abgestufte Positionierungszapfen- und Kühlkörperdesign zu erhalten und sicherzustellen, dass Ihr Server-Rack die Präzisionsprüfung beim ersten Versuch besteht!
Sollten Sie sich für das Laser- oder Wasserstrahlschneiden für Blechlaschen- und Schlitzverbindungen entscheiden?
Unter einem empirischen Leitfaden für die Gestaltung von Blechverbindungen Auswahl des Schneidprozesses Bestimmt direkt die Passungseigenschaften von Lasche und Schlitz aufgrund von thermischer Verformung und Konizitätstoleranzen . Bei Dicken unter 4,0 mm bietet das Faserlaserschneiden im Rahmen der Blechbearbeitung hohe Verarbeitungsgeschwindigkeiten und eine saubere Schlitzpositionierung von ±0,03 mm. Bei ultradicken Materialien über 6,0 mm oder hitzeempfindlichen Luft- und Raumfahrtlegierungen eliminiert das abrasive Wasserstrahlschneiden jedoch die wärmebeeinflussten Zonen vollständig, allerdings mit einer Schnittfugenverjüngung von 0,5° bis 1,0°.
Vergleich der mikroskopischen Geometrie: Faserlaser vs. Wasserstrahl
Beim Faserlaserschneiden entsteht an der Einstichstelle ein 0,3–0,8 mm großer Einlaufschmelzpunkt. Positionieren Sie die Einführung in einem nicht steckbaren Bereich, entfernt von der Positionierungsfläche und den Seitenwänden der Lasche. Beim Wasserstrahlschneiden entstehen keine HAZ und keine Kantenverhärtung , aber der Strahl bleibt beim Austritt zurück und hinterlässt an der Unterseite eine Rücklaufverjüngung von 0,5°–1,0°.
Die Dickblecharbeit von JS Precision aus dem Jahr 2025 bestätigt die Aufteilung: Faserlaser für präzise selbstlokalisierende Merkmale bei ≤ 4,0 mm ; Wasserstrahl für ≥ 6,0 mm Blech oder thermisch empfindliche Legierungen, bei denen eine Kantenhärtung vermieden werden muss.
Entscheidungsmatrix für den Schneidprozess
|
Prozess |
Typische Toleranz |
HAZ |
Schnittfugenverjüngung |
Einlaufdefekt |
Kostenindex |
|---|---|---|---|---|---|
|
Faserlaser |
±0,03 mm |
Ja |
≤0,5° |
0,3–0,8 mm großer Schmelzpunkt |
1,0 |
|
Wasserstrahl |
±0,08 mm |
NEIN |
0,5°-1,0° |
Keiner |
1.8 |
Die Verjüngung der Schnittfuge ist eine gut dokumentierte Folge der Strahldivergenz beim thermischen Schneiden: Der Strahl wird mit der Tiefe breiter, sodass die Austrittsfuge breiter ist als die Eintrittsfuge. Sehen The Fabricator, Ausgabe Dezember 2025 für einen Überblick über thermische Effekte beim Blechschneiden.
FAQs
F1: Was ist der ideale Laschen- und Schlitzverbindungsabstand für dünne Edelstahlteile?
Für 1,0–2,0 mm Edelstahlteile wird ein einseitiges Spiel von 0,15 mm empfohlen. Dadurch werden Laserkerf-Variationen und Walzdickentoleranzen ausgeglichen, sodass die Lasche von Hand hineingeschoben werden kann und dennoch fest genug bleibt, um den Spalt durch Argon-Lichtbogen-Punktschweißen zu überbrücken – ein fester Sitz, kein schlampiger Sitz.
F2: Können Laschen- und Schlitzverbindungen kundenspezifische Schweißvorrichtungen vollständig überflüssig machen?
Ja. Eine abgestufte Positionierungsschulter und ein selbstsichernder Begrenzungsschlitz machen starre Schweißvorrichtungen überflüssig. Die Schulter schränkt alle sechs räumlichen Freiheitsgrade ein und ermöglicht eine selbstlokalisierende Ausrichtung von ±0,05 mm , wodurch 50–70 % der Vorrichtungskosten bei Chassis mit hohem Mix und geringem Volumen eingespart werden.
F3: Wie stellt JS Precision konsistente Toleranzen bei der Herstellung von Laschen und Schlitzen in großen Stückzahlen sicher?
JS Precision verwendet Hochleistungsfaserlaser mit einem Online-Kantenfindungssystem mit geschlossenem Regelkreis, das die thermische Ausdehnung des Maschinenbetts und den Düsenverschleiß kontinuierlich ausgleicht. In Kombination mit einer stichprobenartigen CMM-Inspektion wird dadurch sichergestellt, dass jede Lasche und jeder Schlitz bei Auflagen von mehreren tausend Teilen innerhalb von ±0,05 mm bleibt.
F4: Wie wirkt sich die Faserrichtung des Blechs auf die Festigkeit von Laschenmerkmalen aus?
Blechkörner weisen Anisotropie auf. Die Scherfestigkeit erreicht ihren Höhepunkt, wenn die Längsachse der Lasche senkrecht zur Walzrichtung verläuft. Parallel dazu neigt die Lasche dazu, entlang der Korngrenzen zu reißen. Richten Sie bei gebogenen Laschen die Biegeachse im 90°-Winkel zur Faserrichtung aus, um die Biegefestigkeit zu maximieren.
F5: Was ist die empfohlene Mindestbreite für eine Lasche, um thermische Verformung beim Schneiden zu vermeiden?
Die Laschenbreite sollte mindestens das 2,0-fache der Materialstärke und niemals weniger als 3,2 mm betragen. Eine schmalere Lasche konzentriert beim Schneiden die Wärme, schmilzt zurück und verliert an Maßhaltigkeit und Verbindungssteifigkeit. Ein zu dünner Zapfen sammelt zu viel Wärme, was beim Anlassen zum Schmelzen, Verziehen und Erweichen führt. Das Endergebnis ist ein Verlust der Maßhaltigkeit, der Verbindungssteifigkeit sowie Instabilität und Biegung.
F6: Warum sind Dogbone-Eckenentlastungen bei rechteckigen Schlitzen erforderlich?
An jeder Innenecke hinterlässt ein Laser einen kleinen Radius. Ohne Entlastung läuft eine quadratische Laschenecke auf diesem Radius und kann nicht sitzen. Eine Hinterkante von R ≥ 0,5 mm sorgt dafür, dass die Verbindung vollständig frei ist und eine völlig bündige Verbindung zwischen den beiden Platten entsteht.
F7: Wie wirken sich Pulverbeschichtungen auf die Abmessungen von Laschen und Schlitzen aus?
Nach der elektrostatischen Pulverbeschichtung und Aushärtung entsteht auf einer Seite eine 60–100 μm dicke Trockenfilmschicht. Ohne vorab reserviertes Aufmaß vergrößert sich der Zapfenquerschnitt nach der Beschichtung um ca. 0,20 mm, die Nutöffnung verringert sich um ca. 0,20 mm und das Gesamtübermaß erreicht 0,40 mm. Im CAD-Stadium ist eine einseitige Ausdehnung von mindestens 0,25 mm erforderlich.
F8: Wie senkt das Laschen- und Schlitzverbindungsdesign die Angebotspreise für kundenspezifische Blechprojekte?
Ein durchdachtes, selbstlokalisierendes Laschen-Schlitz-System macht Layoutmarkierungen, Rechtwinkligkeitskorrekturen und Schweißnahtschleifen überflüssig. Die Bediener richten die Teile nur aus und setzen sie ein, was die Montageeffizienz um mehr als 40 % erhöht und die Vorrichtungskosten vollständig aus dem Angebot streicht. Senden Sie Ihre Zeichnungen Wenden Sie sich für ein kostenreduziertes Angebot an JS Precision.
Zusammenfassung
Das wissenschaftlich fundierte und strenge Laschen- und Schlitzdesign ist der zentrale Hebel für die kostengünstige und qualitativ hochwertige Lieferung von Präzisionsblechkomponenten. Ein solides Tab-and-Slot-Design ist der Haupthebel für eine kostengünstige und qualitativ hochwertige Blechlieferung. Passen Sie den Abstand anhand der Materialmechanik und der Rolltoleranz an, fügen Sie Dogbone-Entlastungen hinzu, um den Inneneckenradius des Trägers freizugeben, beachten Sie den Biegesicherheitsabstand von 3,0 × t + R und ziehen Sie Beschichtungsablagerungen in der Zeichnung des flachen Musters ab. Wenn Sie dies tun, trägt der Rohling seinen eigenen selbstlokalisierenden Bezugspunkt direkt vom Laser und hält die gesamte Montagetoleranz bei ±0,05 mm.
Beeinträchtigen Montagestaus, Schweißverformungen, die die Toleranzen überschreiten, und teure Werkzeuge und Vorrichtungen die Produktion? Sofort Senden Sie Ihre Zeichnungen im STEP- oder DXF-Format zum offiziellen Engineering-Kanal von JS Precision. Das erfahrene Ingenieursteam von JS Precision wird innerhalb von 12 Stunden einen detaillierten DFM-Herstellbarkeitsanalysebericht erstellen, die Schnittfugenkompensation und Beschichtungslücken bei Glasfasern genau berechnen und ein Angebot für eine hochpräzise, kostenwettbewerbsfähige kundenspezifische Blechfertigung unterbreiten.

Haftungsausschluss
Der Inhalt dieser Seite dient ausschließlich Informationszwecken. Für JS Precision Services Es gibt keine Zusicherungen oder Gewährleistungen, weder ausdrücklich noch stillschweigend, hinsichtlich der Richtigkeit, Vollständigkeit oder Gültigkeit der Informationen. Es liegt in der Verantwortung des Käufers, spezifische technische Anforderungen zu ermitteln und zu ermitteln Fordern Sie ein formelles Teileangebot an . Bitte kontaktieren Sie uns für weitere Informationen.
Ressource

