 Español




Diseño de junta con lengüeta y ranura es una técnica de chapa metálica entrelazada en la que una pestaña proyectada en una pieza en bruto se acopla a una ranura coincidente en otra, ubicando las piezas sin ningún accesorio: autoubicación sin accesorios . Los ingenieros que pueden calcular la compensación del corte por láser, las tolerancias de rodadura ASTM y el espacio libre de un solo lado de 0,15 a 0,25 mm pueden tener una tolerancia de posicionamiento de 0,05 mm, lo que ahorra el tiempo del ciclo de ensamblaje en un 45 %.
Tabla de resumen principal: diseño de juntas de lengüetas y ranuras
|
Variable de diseño |
Especificación recomendada |
Restricción física y DFM |
Beneficio de Asamblea |
|---|---|---|---|
|
Liquidación bilateral |
0,15 mm(t ≤ 2,0 mm)/ 0,20 mm(2,0–3,0 mm)/ 0,25 mm(3,0–4,0 mm) |
Absorbe +8% de tolerancia a la rodadura y conicidad de corte láser. |
Elimina el archivo manual y permite la alineación deslizable |
|
Relieve de esquina |
Dogbone R ≥ 0,5 mm o corte de radio |
Evita quemaduras excesivas y residuos sin cortar en las esquinas. |
Garantiza un asiento 100% al ras |
|
Ancho de pestaña a espesor |
Mín. 2,0 × t, y no menos de 3,2 mm. |
Previene la deformación térmica de nervaduras estrechas |
Aumenta la resistencia al corte |
|
Distancia a la línea de curvatura |
≥ 3,0×t + radio de curvatura R |
Evita la zona de deformación plástica. |
Previene la distorsión de la ranura después de doblarse |
|
Finalizar compensación |
Recubrimiento en polvo +0,08 mm; Recubrimiento electrónico +0,02 mm |
Previene la acumulación de recubrimiento en las esquinas. |
No es necesario raspar después de pintar |
Por ASTM A1008/A1008M: 2020 , la lámina de acero al carbono laminada en frío tiene una tolerancia de espesor bilateral que varía según el calibre y el ancho, del orden de ±5%–8% en los calibres utilizados aquí. Por lo tanto, las ranuras deben dimensionarse según las condiciones máximas del material, no según el calibre nominal.
Las tolerancias de espacio razonables, la amortiguación de la deformación térmica y la compensación del recubrimiento son los puntos de referencia principales para lograr la fabricación de chapa metálica con autoposicionamiento y sin accesorios .
¿Qué espacios libres se requieren para el diseño de juntas de lengüeta y ranura en chapa de metal?
La optimización del diseño de juntas de lengüeta y ranura requiere dimensionar las dimensiones de la ranura en función de la variación del calibre de la materia prima en lugar de los espesores nominales. En precisión servicios de fabricacion de chapa , el espacio libre ideal para ranuras bilaterales es de 0,15 mm a 0,20 mm para espesores de lámina inferiores a 2,0 mm, ampliándose a 0,25 mm para placas de hasta 4,0 mm . Esta geometría se adapta a la tolerancia de rodadura de +8 % definida en ASTM A1008 y a la divergencia del rayo láser, lo que garantiza una inserción suave de la mano sin juego espacial suelto .
Mecanismo de diferencia entre el espesor nominal de la placa y el espesor físico real
Las láminas y bandas laminadas en frío suelen llegar entre un 5% y un 8% por encima del espesor nominal dentro de la banda de tolerancia de laminación del laminador. Una lámina nominal de 2,0 mm suele medir 2,12 mm en el taller. Si la ranura se modela a partir del valor nominal de 2,0 mm, la junta se atasca en la cara de contacto.
El cálculo del ancho de la ranura sigue estrictamente la fórmula:
Ancho de la ranura = ancho de la lengüeta en condiciones máximas del material (nominal + tolerancia de rodadura) + compensación de corte láser + ajuste deslizante bilateral de 0,30 a 0,50 mm en total (0,15 a 0,25 mm por lado).
Para este tipo de pieza autoposicionable, el proceso de corte de JS Precision controla con mucha precisión las dimensiones del contorno de la pieza dentro de ±0,03 mm, eliminando así por completo el tiempo de ajuste secundario manual.
Comparación de parámetros de separación entre acero al carbono laminado en frío y aleación de aluminio
- Espacio libre recomendado en un solo lado por material: 0,15 mm para acero inoxidable 304 de 1,5 mm, 0,20 mm para aluminio 5052 de 2,0 mm (los 0,05 mm adicionales cubren la expansión térmica inducida por láser) y 0,20 mm para acero al carbono SPCC de 3,0 mm.
- En el programa de chasis de precisión 2025 de JS Precision, mantener este estándar de autorización generó un rendimiento de ensamblaje en el primer paso del 99,2 % , 35 puntos porcentuales más que la línea base de ajuste de interferencia.
Por EN 485-4: 2019 , Aluminio y aleaciones de aluminio. Hojas, tiras y placas. Parte 4: Tolerancias de forma y dimensiones para productos laminados en frío. Las hojas de aluminio laminadas en frío llevan su propia banda de tolerancia de espesor, que debe agregarse a la pila de separación de pestañas y ranuras.
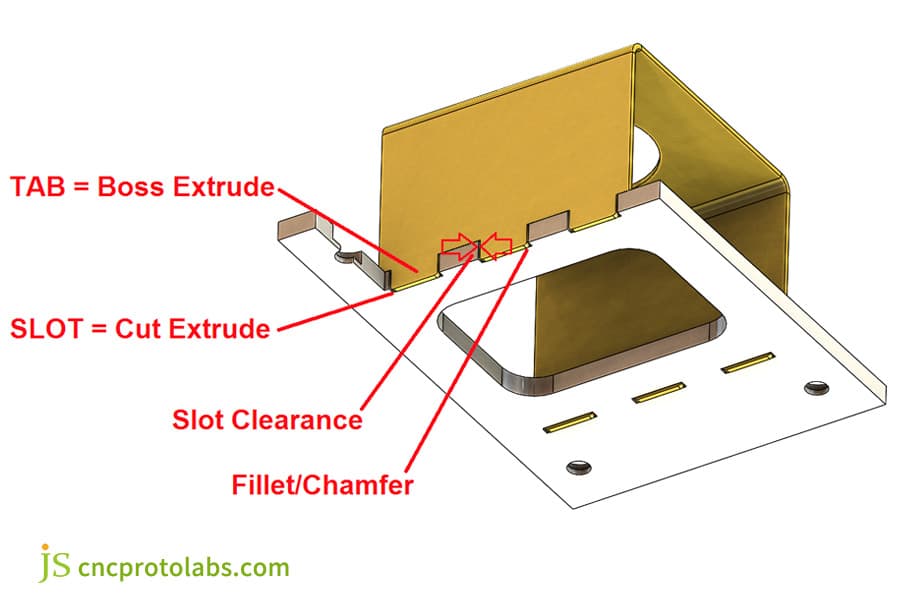
Figura 1: Modelo CAD 3D de diseño de juntas de lengüeta y ranura con etiquetas para extrusión, espacio libre y filete.
¿Cómo evitan los relieves de las esquinas Dogbone la interferencia de ajuste en piezas de chapa de precisión?
Los relieves de esquina Dogbone eliminan la interferencia del ensamblaje causada por las limitaciones del radio de las esquinas internas en el procesamiento con láser y chorro de agua. En piezas de chapa de precisión, las vigas de corte dejan inherentemente un radio de esquina interior igual a la mitad del diámetro del haz, normalmente de 0,10 mm a 0,15 mm para los láseres de fibra. Agregar relieves en forma de hueso o cortes socavados con un radio mínimo de 0,5 mm en las esquinas de las ranuras elimina el residuo que queda cuando la viga permanece en una esquina, permitiendo que una lengüeta con esquinas afiladas se asiente 100 % al ras contra la cara de contacto.
Mecanismo de fusión de desaceleración de giro servo y defectos de residuos de esquinas internas
- Cuando un láser corta una esquina en ángulo recto, los servoejes se invierten y desaceleran, concentrando energía en la esquina. El resultado es escoria fundida o un radio físico aproximadamente igual a la mitad del tamaño del punto ( R0,10–R0,15 mm ). Ese radio choca con la esquina afilada de una pestaña recta, lo que impide que la pestaña se asiente completamente y acumule entre 0,5° y 1,5° de error de perpendicularidad .
- La guía de diseño de juntas de chapa recomienda añadir un pequeño relieve en forma de hueso (R ≥ 0,5 mm) en cada una de las cuatro esquinas de la ranura. Es la solución económica: sin rectificado secundario y la perpendicularidad del ensamblaje se mantiene dentro de ±0,05 mm.
Comparación de tres soluciones de ranuras de alivio de presión
- El relieve Dogbone elimina completamente los residuos de las esquinas eliminando más material localmente; un relieve circular liso funciona en láminas delgadas pero reduce la resistencia de las esquinas ; biselar la pestaña evita ambas cosas, pero agrega un paso de posicionamiento al doblar o ensamblar.
- Basado en la experiencia práctica de JS Precision en el proyecto del gabinete electrónico 2025, la solución de ranura en forma de hueso controla la desviación vertical del conjunto dentro de ±0,05 mm, al tiempo que reduce el tiempo de rectificado posterior en un 15 %.
¿Cuál es la distancia mínima entre ranuras y líneas de plegado en DFM de pestaña y ranura de chapa metálica?
Las reglas DFM para lengüetas y ranuras de chapa metálica dictan la colocación de los recortes de las ranuras a una distancia segura de las zonas de deformación por pliegue para evitar la distorsión dimensional . Una ranura colocada demasiado cerca de una curva experimenta un alargamiento por tracción a lo largo de la fibra exterior y un desplazamiento por compresión a lo largo del radio interior. La regla de ingeniería básica exige un espacio libre mínimo de 3,0 veces el espesor del material más el radio de curvatura desde el borde de la ranura hasta la línea tangente del pliegue.
Influencia del movimiento de la capa neutra y el flujo plástico durante el doblado.
- Si una ranura se encuentra a menos de 2,5 × t de la línea tangente de curvatura, la presión del punzón la distorsiona: una ranura rectangular se tuerce formando un barril o un trapecio, creciendo 0,30 mm de largo y 0,15 mm de ancho , y la pestaña ya no entrará.
- Para doblar con aire acero laminado en frío y aluminio 5052-H32, mantenga la distancia entre la ranura y la curvatura en ≥ 3,0 × t + R (t = espesor de la lámina, R = radio de curvatura interior) . Esto mantiene la ranura libre de la zona de flujo de plástico, donde de otro modo el adelgazamiento la distorsionaría.
Tecnología de ranura fina para alivio de tensión de estructura límite
En diseños muy restringidos, se pueden precortar ranuras locales para aliviar tensiones o, en JS Precision, Doblado CNC seguido de un nuevo corte con láser 3D de las ranuras: elimine por completo la deformación de la pestaña debido a la flexión. Esta secuencia ahorra un 12 % del costo de mecanizado por pieza sin pérdida de precisión del ensamblaje final.
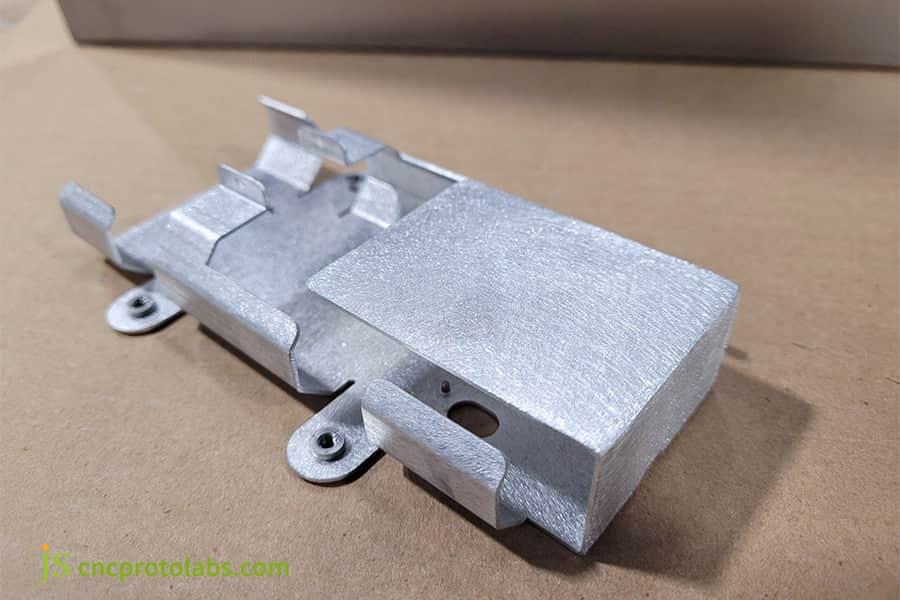
Figura 2: Pieza de chapa metálica fabricada que muestra características de lengüeta y ranura cerca de líneas de plegado y orificios.
¿Cómo pueden las pestañas autoblocantes sin sujetadores eliminar la soldadura en ensamblajes de chapa metálica de precisión?
Una guía completa de diseño de juntas de chapa metálica incorpora métodos de fijación mecánica sin hardware junto con lengüetas de soldadura tradicionales. Para ensamblajes de gran volumen, la geometría de autoremachado, como pestañas retorcidas, pestañas de estaca y pestañas de bloqueo a presión, elimina los elementos secundarios. Soldadura TIG o MIG enteramente. Al girar una pestaña que sobresale de 1,5 mm entre 30° y 45° con una herramienta manual o presionar una cuña de púas se crean enclavamientos mecánicos permanentes capaces de soportar cargas de corte superiores a 1200 N.
Tipo de estructura autoblocante mecánica sin soldadura.
- Una lengüeta giratoria sobresale 1,5 × t más allá del plano de la hoja y se tuerce entre 30° y 45° con una herramienta simple, creando un bloqueo mecánico no reversible con una carga de corte máxima de 1500 N.
- Las pestañas de estaca tienen dos ranuras en V longitudinales en la punta; un punzón presiona hacia abajo y extiende el extremo de la pestaña, colocándolo permanentemente en su lugar.
- La lengüeta elástica de cierre a presión utiliza el resorte de una hoja delgada: el gancho se desvía al insertarse y se cierra hacia atrás para bloquear la lengüeta. Se adapta únicamente a piezas no estructurales.
Comparación de métodos de unión para ensamblaje de chapa metálica
|
Método conjunto |
Carga de corte (N) |
Tiempo de montaje (seg) |
Riesgo de distorsión térmica |
Índice de costos |
|---|---|---|---|---|
|
Soldadura TIG manual |
2.800 |
120 |
Alto |
1.8 |
|
Soldadura por puntada láser |
2.500 |
45 |
Medio |
1.2 |
|
Pestaña Torcida (30°) |
1.500 |
15 |
Ninguno |
0,6 |
|
Pestaña de replanteo |
1.800 |
20 |
Ninguno |
0,7 |
Por AWS C4.6M: 2012 , Prácticas recomendadas para soldadura, corte y perforación con rayos láser, los procesos con rayos láser deben calificarse para el desempeño de las juntas mediante pruebas. Las cargas de corte en la siguiente tabla son valores medidos de las pruebas de juntas internas de JS Precision 2025, no límites tomados de esa norma.
Para la unión de piezas de repuesto de chapa metálica o piezas que no soportan carga, como cubiertas de chasis y soportes interiores, las uniones autoblocantes mecánicas de giro y estaca reemplazan por completo la soldadura por puntos, lo que reduce el tiempo total de fabricación por pieza en más de un 60 %.
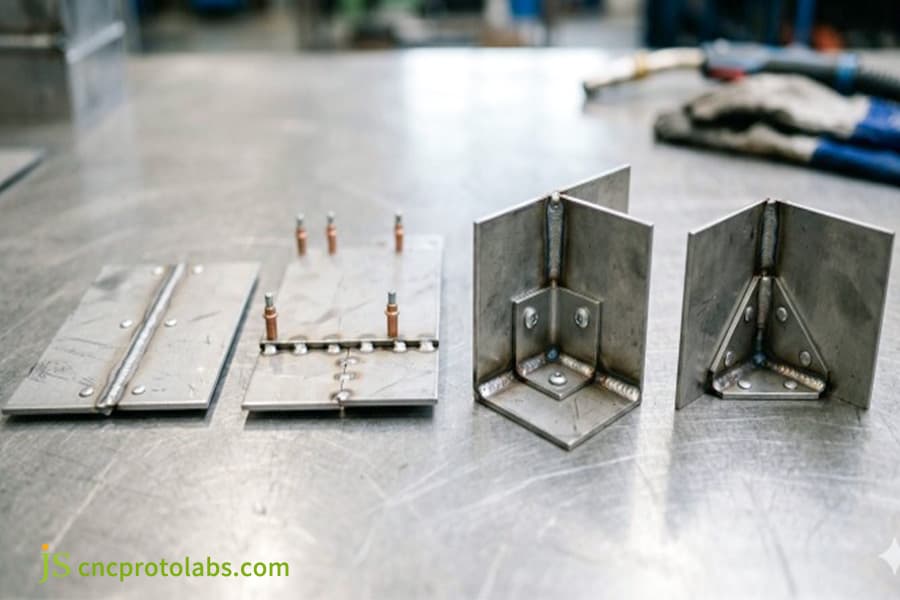
Figura 3: Piezas de chapa metálica con pestañas que muestran un conjunto de autobloqueo sin sujetadores en los soportes.
¿Cómo afecta el espesor del recubrimiento en polvo a los espacios libres en el servicio personalizado de fabricación de chapa metálica?
Los flujos de trabajo del servicio de fabricación de chapa metálica personalizados deben compensar los recubrimientos de superficie posteriores al mecanizado durante la etapa inicial de CAD láser de patrón plano. Los acabados de las superficies depositan un espesor de película seca medible sobre las superficies de contacto, lo que aumenta efectivamente las dimensiones de las lengüetas y al mismo tiempo reduce los recortes de las ranuras internas. Por ejemplo, el recubrimiento en polvo arquitectónico estándar agrega de 60 μm a 100 μm por cara, lo que estrecha las aberturas de las ranuras hasta en 0,20 mm en total y provoca que el ensamblaje se atasque si se modelan los espacios libres nominales.
Mecanismo de erosión del espesor del revestimiento del tratamiento superficial.
- El anodizado añade sólo entre 10 y 25 μm por lado; El recubrimiento electrónico deposita una superficie uniforme de 15 a 30 μm . El recubrimiento en polvo electrostático, por el contrario, deja una película seca de 60 a 100 μm por lado en todas las superficies expuestas.
- El efecto jaula de Faraday también hace que el revestimiento sea más grueso en las esquinas interiores, a menudo un 30 % más que en las caras planas . Si el dibujo láser no tiene en cuenta esto, una junta que tenía un ajuste deslizante antes de pintarla debe limarse y rasparse a mano antes de ensamblarse.
Pautas de diseño de compensación de recubrimiento
- Para piezas destinadas a recubrimiento en polvo, aumente la compensación de espacio en un solo lado del estándar de 0,25 mm a 0,30 mm , de modo que las piezas aún se deslicen juntas directamente fuera de la línea de recubrimiento.
- JS Precision descubrió que reservar una compensación de recubrimiento adecuada elimina todo el trabajo de ajuste posterior a la pintura, lo que ahorra aproximadamente un 25 % del tiempo de montaje por unidad .
De acuerdo a ISO 2360: 2017 , Se define la amplitud de la medición del espesor del recubrimiento mediante corrientes parásitas.
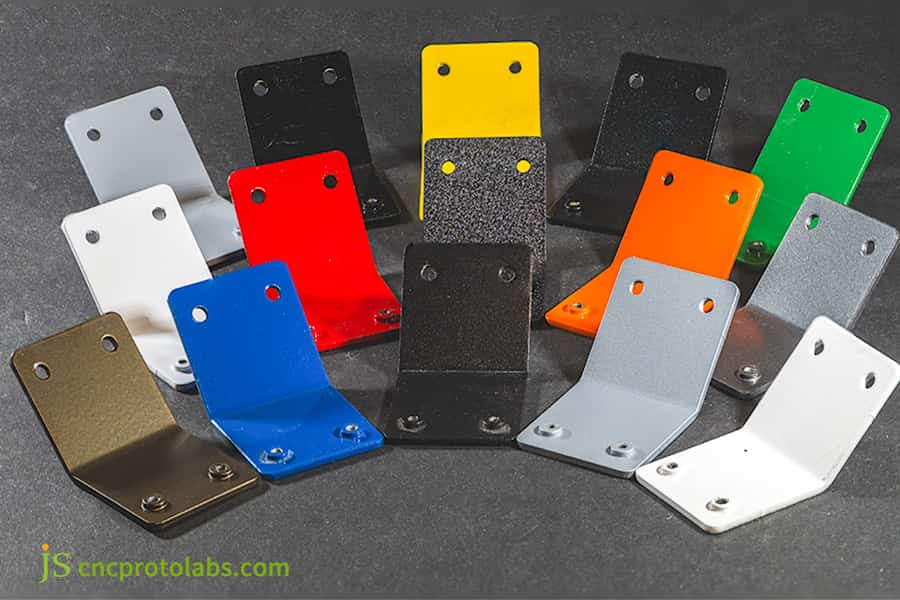
Figura 4: Soportes de chapa metálica con recubrimiento en polvo en varios colores que muestran efectos de acabado en los espacios libres.
¿Cómo resolvió JS Precision la deformación de la soldadura del chasis del servidor utilizando el servicio de diseño de chapa metálica?
JS Precision resolvió la deformación térmica severa en ensamblajes de chasis de servidores automatizados a través de un servicio integrado de diseño de chapa metálica y revisión de geometrías de juntas. El cliente experimentó distorsiones angulares acumulativas de hasta 1,8° después de la soldadura MIG manual a lo largo de cortes de ranura estándar. Al diseñar pestañas autofijadoras escalonadas con disipadores de calor de microrrelieve y realizar la transición a la soldadura láser autógena robótica, JS Precision restauró la perpendicularidad del ensamblaje dentro de ±0,05 mm, eliminando por completo las plantillas de sujeción externas.
Desafíos técnicos que enfrentan los clientes
Un cliente de un centro de datos encargó un armario de control de acero inoxidable 304 de 2,5 mm . El diseño original utilizaba una junta pasante con lengüeta y ranura completamente soldada con soplete manual. El calor de la soldadura llevó la distorsión diagonal a 2,5 mm y el error de perpendicularidad a 1,8°; Se necesitaban tres operadores para sujetar y fijar cada gabinete, y una sola unidad tardó 18 minutos en ensamblarse, demasiado lento para el tiempo de secuencia objetivo. Este es un fabricación de piezas de chapa proyecto que se ve muy afectado por la distorsión térmica y el uso de métodos tradicionales no puede cumplir con los estándares de tolerancia.
Solución de precisión JS
- Reconstrucción de la geometría: la pestaña recta se convirtió en una pestaña de ubicación escalonada con un hombro limitador, creando un tope duro en el eje Z. Un láser de fibra de alta potencia mantuvo el contorno exterior a ±0,03 mm .
- Ranuras de estrangulación térmica: dos ranuras simétricas de 0,8 mm cortadas en los flancos de la lengüeta de 1,5 mm de ancho bloquean el 65% del calor para que no se propague al panel principal.
- Actualización del proceso de soldadura: soldadura por puntada láser automatizada (autógeno, sin alambre de relleno) reduce la entrada de calor a la piscina en un 70%, minimizando el daño térmico.
Lecciones aprendidas del fracaso
En la primera ronda de prototipos, la pestaña escalonada se diseñó como un ajuste de interferencia sin espacio libre . El borde cortado con láser, sin embargo, lleva una capa HAZ endurecida que alcanza HV 380 ; bajo el martilleo forzado, el borde de la ranura se agrietó y se rasgó.
JS Precision abordó completamente el problema de las grietas, quien revisó el espacio de ajuste de un solo lado a +0,08 mm y redondeó las cuatro esquinas con ángulos guía de R0,3 mm.
resultado final
El diseño revisado eliminó por completo los accesorios de soldadura, redujo el error diagonal del gabinete a 0,25 mm y redujo el tiempo de ensamblaje a 4,5 minutos por unidad . El coste anual de procesamiento y montaje cayó un 32% .
¿Necesita ayuda para resolver problemas de tolerancia de ensamblaje o deformación de soldadura? Póngase en contacto con el equipo de ingeniería de JS Precision ahora para obtener una solución para el mismo diseño de disipador de calor y espiga de posicionamiento escalonado, ¡asegurando que su rack de servidores pase la verificación de precisión en el primer intento!
¿Debería elegir el corte por láser o por chorro de agua para juntas de lengüetas y ranuras de chapa metálica?
Según una guía empírica de diseño de juntas de chapa metálica, selección del proceso de corte Determina directamente las características de ajuste de lengüeta y ranura debido a la distorsión térmica y las tolerancias de conicidad . Para espesores de calibre inferiores a 4,0 mm, el corte por láser de fibra dentro de los servicios de fabricación de chapa metálica ofrece altas velocidades de procesamiento y un posicionamiento limpio de las ranuras de ±0,03 mm. Sin embargo, para materiales ultragruesos de más de 6,0 mm o aleaciones aeroespaciales sensibles al calor, el corte por chorro de agua abrasivo elimina por completo las zonas afectadas por el calor, aunque con una conicidad de corte de 0,5° a 1,0°.
Comparación de geometría microscópica: láser de fibra frente a chorro de agua
El corte por láser de fibra deja un punto de fusión de entrada de 0,3 a 0,8 mm en el punto de perforación. Coloque la entrada en un área no coincidente, lejos de la cara de ubicación y de las paredes laterales de la pestaña. El corte con chorro de agua no produce HAZ ni endurecimiento de los bordes , pero el desfase horario al salir, deja una inclinación de 0,5° a 1,0° en la parte inferior.
El trabajo de placa gruesa 2025 de JS Precision confirma la división: láser de fibra para funciones de autoubicación de precisión en ≤ 4,0 mm ; chorro de agua para placas de ≥ 6,0 mm o aleaciones térmicamente sensibles donde se debe evitar el endurecimiento de los bordes.
Matriz de decisión del proceso de corte
|
Proceso |
Tolerancia típica |
ZAC |
Cono de ranura |
Defecto de entrada |
Índice de costos |
|---|---|---|---|---|---|
|
Láser de fibra |
±0,03 milímetros |
Sí |
≤0,5° |
Punto de fusión de 0,3-0,8 mm |
1.0 |
|
chorro de agua |
±0,08 milímetros |
No |
0,5°-1,0° |
Ninguno |
1.8 |
La conicidad de la ranura es una consecuencia bien documentada de la divergencia de la viga en el corte térmico: la viga se ensancha con la profundidad, por lo que la ranura de salida es más ancha que la de entrada. Ver The Fabricator, edición de diciembre de 2025 para una revisión de los efectos térmicos en el corte de chapa.
Preguntas frecuentes
P1: ¿Cuál es la holgura ideal para juntas de lengüeta y ranura para piezas delgadas de acero inoxidable?
Para piezas de acero inoxidable de 1,0 a 2,0 mm, se recomienda un espacio libre en un solo lado de 0,15 mm . Esto absorbe la variación del corte láser y la tolerancia del espesor de laminación, por lo que la pestaña se desliza con la mano pero permanece lo suficientemente apretada para que la soldadura por puntos con arco de argón cierre el espacio: un ajuste perfecto, no descuidado.
P2: ¿Pueden las uniones con lengüetas y ranuras eliminar por completo las plantillas de soldadura personalizadas?
Sí. Un hombro de ubicación escalonado más una ranura de límite autoblocante eliminan la necesidad de accesorios de soldadura rígidos. El hombro limita los seis grados espaciales de libertad y ofrece una alineación de autoubicación de ±0,05 mm , lo que ahorra entre un 50% y un 70% del costo de los accesorios en chasis de bajo volumen y alta mezcla.
P3: ¿Cómo garantiza JS Precision tolerancias consistentes en la fabricación de pestañas y ranuras de gran volumen?
JS Precision emplea láseres de fibra de alta potencia con un sistema de búsqueda de bordes de circuito cerrado en línea que compensa continuamente la expansión térmica de la base de la máquina y el desgaste de las boquillas. Combinado con la inspección de CMM por muestreo, esto mantiene cada pestaña y ranura dentro de ±0,05 mm en tiradas de varios miles de piezas.
P4: ¿Cómo afecta la dirección de la veta de la chapa a la resistencia de las características de la pestaña?
Los granos de las láminas de metal presentan anisotropía. La resistencia al corte alcanza su punto máximo cuando el eje largo de la pestaña es perpendicular al grano rodante; Paralelamente a él, la pestaña tiende a agrietarse a lo largo de los límites de las fibras. Para pestañas dobladas, alinee el eje de curvatura a 90° con respecto a la fibra para maximizar la resistencia a la curvatura.
P5: ¿Cuál es el ancho mínimo recomendado para que una pestaña evite la deformación térmica durante el corte?
El ancho de la pestaña debe ser al menos 2,0 × espesor del material y nunca menos de 3,2 mm . Una pestaña más estrecha concentra el calor durante el corte, se funde y pierde precisión dimensional y rigidez de la junta. Una espiga demasiado delgada acumulará demasiado calor, lo que provocará que se derrita, se deforme y se ablande durante el templado, y el resultado final será la pérdida de precisión dimensional, rigidez de la unión, así como inestabilidad y flexión.
P6: ¿Por qué se requieren relieves en las esquinas en forma de hueso en las ranuras rectangulares?
Un láser deja un pequeño radio en cada esquina interior. Sin relieve, una esquina de pestaña cuadrada se desplaza sobre ese radio y no puede asentarse. Un relieve en forma de hueso de R ≥ 0,5 mm lo despeja por completo, dando una unión totalmente enrasada entre los dos paneles.
P7: ¿Cómo afectan los acabados con recubrimiento en polvo a las dimensiones de las lengüetas y las ranuras?
Después del recubrimiento con polvo electrostático y el curado, se forma una capa de película seca de 60 a 100 μm en un lado. Sin un margen reservado previamente, la sección transversal de la espiga aumenta aproximadamente 0,20 mm después del recubrimiento, la abertura de la mortaja disminuye aproximadamente 0,20 mm y la interferencia total alcanza 0,40 mm. Durante la etapa CAD se requiere una expansión de al menos 0,25 mm en un lado.
P8: ¿Cómo reduce el diseño de juntas de lengüeta y ranura los precios de cotización para proyectos de chapa metálica personalizados?
Un sistema de lengüetas y ranuras de ubicación automática bien diseñado elimina las marcas de diseño, la corrección de perpendicularidad y el rectificado de soldadura. Los operadores solo alinean y asientan las piezas, lo que aumenta la eficiencia del ensamblaje en más de un 40 % y elimina por completo el costo de los accesorios de la cotización. Envía tus dibujos a JS Precision para obtener una cotización con costos reducidos.
Resumen
El diseño científico y riguroso de pestañas y ranuras es la palanca central para lograr una entrega de alta calidad y bajo costo de componentes de chapa metálica de precisión. El diseño sólido de lengüetas y ranuras es la palanca principal para la entrega de chapa metálica de alta calidad y bajo costo. Dimensione el espacio libre según la mecánica del material y la tolerancia de rodadura, agregue relieves en forma de dogbone para despejar el radio de la esquina interior de la viga, respete la distancia de seguridad de curvatura de 3,0 × t + R y deduzca la acumulación de recubrimiento en el dibujo de patrón plano. Haga eso y la pieza en bruto llevará su propia referencia de autoubicación directamente desde el láser, manteniendo la tolerancia general del ensamblaje en ±0,05 mm.
¿Los atascos de ensamblaje, la deformación de la soldadura exceden las tolerancias y las costosas herramientas y accesorios obstaculizan la producción? Inmediatamente envía tus dibujos en formato STEP o DXF al canal de ingeniería oficial de JS Precision. El experimentado equipo de ingeniería de JS Precision proporcionará un informe de análisis de capacidad de fabricación DFM en profundidad en un plazo de 12 horas, calculando con precisión la compensación de corte de fibra óptica y las brechas de recubrimiento, y ofreciendo una cotización para la fabricación de chapa metálica personalizada de alta precisión y costo competitivo.

Descargo de responsabilidad
El contenido de esta página tiene únicamente fines informativos. Para Servicios de precisión JS , no existen representaciones ni garantías, expresas o implícitas, en cuanto a la exactitud, integridad o validez de la información. Es responsabilidad del comprador identificar los requisitos técnicos específicos y Solicite una cotización formal de piezas. . Por favor contáctenos para más información.
Recurso

