日本語




板金の抵抗溶接 電気抵抗加熱(Q = I²Rt)とクランプ圧力を用いて、溶加材やシールドガスを使用せずに、重なり合う板材を溶融接合します。このプロセスは、板厚0.5mm~3.0mmの板金向けに設計されており、各サイクルはわずか0.25秒未満で完了します。
板金溶接プロセス クイックセレクションチャート
抵抗スポット溶接は、構造物の重ね継手、漏れ防止容器の継ぎ目溶接、プレス加工されたハードウェアの突起溶接、および板厚が3.0mmを超える場合またはギャップが0.8mmを超える場合のMIGアーク溶接に使用されます。
| プロセスタイプ | 厚さ範囲 | ジョイント構成 | サイクル速度 | 気密シール | 関節あたりの相対コスト | 主要な故障リスク |
| 抵抗スポット溶接(RSW) | 0.5mm~3.0mm | 重ね合わせ継ぎ目 | 0.05~0.25秒 | いいえ(個別のナゲット) | 最低価格(0.005ドル~0.015ドル) | 溶融噴出、電流分流 |
| 抵抗シーム溶接(RSEW) | 0.3mm~2.0mm | 連続した重なり合う縫い目 | 0.5~3.0m/分 | はい(最大0.3MPaの圧力まで) | 中価格帯(0.08ドル~0.20ドル/月) | ホイール電極の摩耗、表面の傷 |
| 抵抗突起溶接(PW) | 0.8mm~4.0mm | エンボス加工されたくぼみ、溶接ファスナー | 0.1~0.4秒(複数点) | 部分的(リングの刻印のみ) | 低(0.010ドル~0.025ドル) | 不完全なくぼみ崩壊 |
| MIGアーク溶接(GMAW) | 1.5 mm~12.0 mm以上 | バット、ティー、コーナー、ラップ | 縫い目1箇所あたり5~25秒 | 高価格帯(1本あたり0.35ドル~0.80ドル) | 高価格帯(1本あたり0.35ドル~0.80ドル) | 薄板の焼損、版の反り |
板金における抵抗溶接とは?
板金の抵抗溶接 電極によって板金が圧縮され、接触面の溶融点が加熱される間、ワークピースに電流が流れる。このファミリーには以下が含まれる。 抵抗スポット溶接シーム溶接およびプロジェクション溶接。
シート界面で熱がどのように蓄積されるか
銅製の先端部を流れる大電流により、シートとの接触抵抗が最大となる箇所で局所的な発熱が生じる。クランプ力によって溶融金属の塊が接合部内に閉じ込められるため、溶加材、フラックス、シールドガス、パネルの反りといった対策が不要となる。
作業場における標準的な機械設定
店舗では、以下の3種類の標準的な機械構成が使用されています。
- 台座式スポット溶接機: ブラケットや板材への単一スポット溶接に使用される固定式アーム。
- 連続シーム溶接機: 銅製の車輪が継ぎ目の周りを回転し、モーターの力で気密性の高いタンクを作り出す。
- プレス式投影溶接機: プレスプラテンは、複数の突起部を一度に折り畳んだり、ナットを溶接したりする。
工業用板金における抵抗スポット溶接はどのように機能するのでしょうか?
で 抵抗スポット溶接金属板を銅製の先端で挟み、接合部に4,000~15,000Aの電流を流す。これにより、溶加材を使用せずに、0.05~0.25秒で1.5~5.5kNの圧力で界面に溶融溶接部が形成される。
スポット溶接プロセスの4つのステップ
溶接作業はすべて、以下の4つの簡単な工程から構成されます。
- スクイーズステップ: あらかじめ設定された圧力に基づいて先端部が押し合わさり、シートの位置を調整したり、隙間を閉じたりします。
- 溶接工程: 電流は接触面を高電流で流れ、ナゲットを形成する。
- ホールドステップ: 電流は停止するが、先端部は保持されたままで、水冷式の銅製先端部を通してナゲットを冷却する。
- オフステップ: ジョイントを別の場所に運ぶために、先端部分を分離する。
一般的な板材合金の金属の溶接性
溶接条件は、電気抵抗と熱伝導率に応じて変化します。 ISO 18278-2 抵抗溶接仕様:
- 低炭素軟鋼(SPCC/冷間圧延鋼): これは、電極の修復を必要とせずに2級銅クロム電極を使用してスポット溶接を何度も行うのに最も容易な金属です。
- オーステナイト系ステンレス鋼(304 / 316): 抵抗値が高いため、この金属は表面の焼けを防ぐために、電流を30%~50%低くし、クランプ力を高める必要がある。
- アルミニウム合金(5052 / 6061): 熱損失のため、この金属は通常の3倍の電流が必要であり、クラス1の銅ジルコニウム電極を使用し、24時間以内にワイヤーブラシで研磨する必要がある。
スポット溶接、シーム溶接、プロジェクション溶接:どの抵抗溶接方法があなたの部品に最適か?
で スポット溶接、シーム溶接、プロジェクション溶接スポット溶接は構造ブラケットの低コストな選択肢であり、シーム溶接は漏れのないタンクを保証し、プロジェクション溶接はプレス加工されたディンプルを折り畳むことで、部品の表面を損傷することなく複数の点を一度に融合させる。
製造現場における相違点と制約
このプロセスは、特定の部品形状に特化しています。
- スポット溶接の特性: 開放型ブラケットに使用される重ね継ぎ目には個別の円形部分を形成するが、気密または液密のシールを形成することはできない。
- 継ぎ目溶接特性: 銅製のホイールを板材の端に転がし、0.3MPaの内部圧力に耐えられる気密シールを形成する。
- 突出溶接の特性: 電流は刻印された円形部品や溶接ナットを通過し、深い溶接チップを作ることなく複数の箇所を同時に溶接する。
組み立て方法の選択肢:スポット溶接と機械的嵌合の比較
設計チームは、ファスナーで直接接合する抵抗を比較します。 スポット溶接とリベット接合の比較。
リベット接合には、事前に開けられた穴、購入した金具、そして手作業によるライン作業が必要です。スポット溶接は、追加の金具費用や無駄な重量を一切必要とせず、わずか数秒で母材を接合できます。ただし、塗装済みのパネル、非導電性部品、またはアルミニウムと炭素繊維のような互換性のない材料を接合する場合は、溶接熱によってコーティングが破壊されたり、ガルバニック腐食が発生したりする可能性があるため、リベット接合が依然として必要です。
プロセス比較:スポット溶接、シーム溶接、プロジェクション溶接
| 評価指標 | 抵抗スポット溶接(RSW) | 抵抗シーム溶接(RSEW) | 抵抗突起溶接(PW) | ブラインドリベット留め(機械式) |
| 気密性の高い接合部シーリング | 密封されていない(間隔を空けたナゲット) | 気密シール(IP67 / 0.3 MPa定格) | 非密封(標準)/密封(リングエンボス) | 液体シーラントまたはゴムワッシャーが必要です |
| 標準サイクル速度 | 1箇所あたり0.05~0.25秒 | 0.5~3.0m/分の連続供給 | 0.1~0.4秒(複数箇所同時撮影) | 手動リベット1個あたり2.5~6.0秒 |
| 化粧的凹み | 目視可能なマーク(板厚の5%~15%) | 連続ホイールトラック | 平らな面にはほとんど痕跡がない | 目に見える隆起または皿頭のリベット |
| 一次プロセス障害 | 電流分流またはエッジブローアウト | 細長い縁に沿って熱による歪みが生じる | ディンプルの崩壊が不完全、または冷間溶接 | マンドレルの破損、穴の緩み、腐食 |
検討中のシートアセンブリの場合 スポット溶接、シーム溶接、プロジェクション溶接一般的な構造フレームにはスポット溶接を使用して工具コストを抑え、液体を封じ込める必要がある場合はシーム溶接を指定し、きれいな表面を持つ高速多点プレス加工にはプロジェクション溶接を指定し、プレコート材や異種材料を接合する場合はリベット接合を使用します。
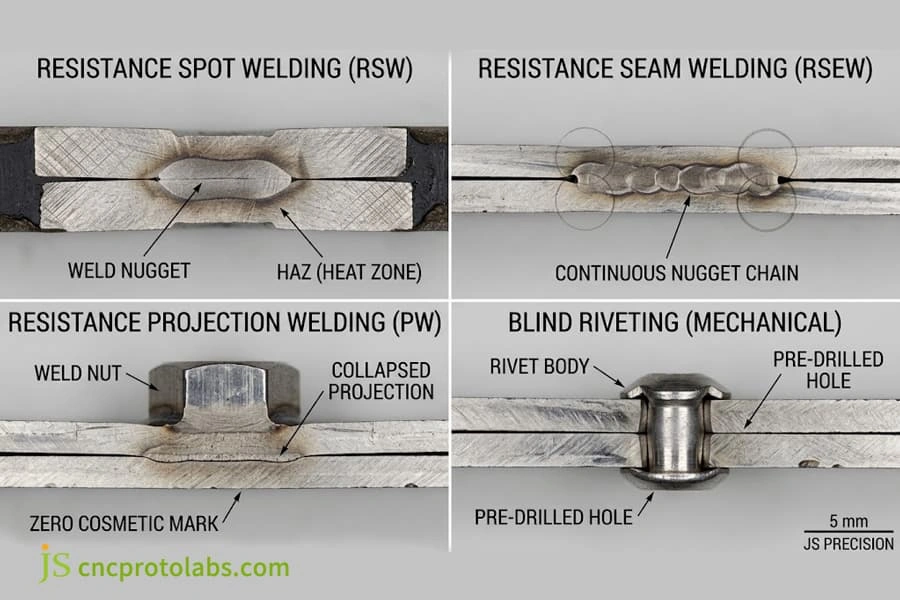
溶接ナゲットの融合、連続的な継ぎ目の気密シール、突起部の崩壊、および機械的リベット接合を示す金属組織学的マクロ断面。
抵抗溶接とMIG溶接:板金加工において自動化すべきタイミングは?
抵抗溶接とMIG溶接の比較 金属の厚さ、フィット、および量によって影響を受けます。抵抗溶接はガスを必要とせず、溶け落ちがなく、金属の厚さが 3.0 mm 未満の場合、熱歪みを 80% に低減します。0.8 mm を超える大きなギャップがある場合、MIG 溶接が依然として優れています。年間生産量が 5,000 個を超えると、 スポット溶接 自動化されています。
抵抗溶接とMIGアーク溶接の比較
厚さ2.0mm以下の板材にMIGアーク溶接を行う場合、工場側で3つのデメリットがあります。
- 熱による歪みと波状のシート: 線状のアーク熱は薄板を変形させる。標準 MIG溶接、TIG溶接、アーク溶接の比較 部品の厚さが3.0mmを超え、深い構造接合が必要な場合、このプロセスは抵抗接合よりも優れた隙間埋め能力を発揮します。
- 追加の研削と洗浄: MIG溶接では、ビードが盛り上がり、スパッタが発生するため、組み立て作業員は塗装前にそれらを研磨して平らにする必要がある。一方、スポット溶接では、先端がわずかに丸みを帯びる程度である。
- 溶接における嵌合公差: 抵抗溶接では、シートが 0.15 mm 未満で綺麗に接触する必要があります。フィットアップにさらに余裕を持たせるには、挿入ごとに比較する必要があります。 レーザー溶接とMIG溶接の強度比較 熱による歪みのない構造筐体向け。
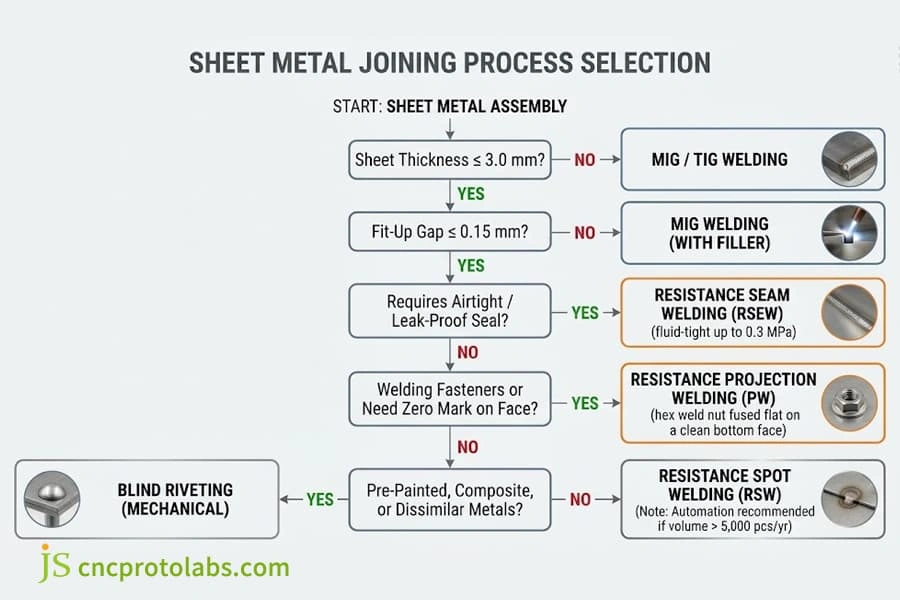
板厚、嵌合ギャップ、気密性要件を最適な接合方法に適合させるエンジニアリング選定決定木。
自動スポット溶接セルの統合
手動式銃は、作業者の疲労や先端の傾きによる接触につながる。 スポット溶接自動化4つのハードウェアアップグレードを行うことで、安定した生産を確保できます。
- 中周波インバータ(MFDC): これらは1,000Hzで動作し、電流をミリ秒単位で流しながら消費電力を30%削減します。
- サーボ溶接ガン: これらの電動溶接ガンは、空気圧ハンマーによる打撃を使わずにチップを優しく固定するため、表面の傷を半分に減らすことができます。
- ロボット式チップカッター: 自動カッターは、250~400回の溶接ごとに、キノコ状に変形した銅チップを5秒未満で設計図の形状に再形成します。高速ラインの場合、抵抗セルの性能を比較すると、 自動レーザー溶接と手動TIG溶接の比較 これにより、チームはサイクルタイムと設備投資コストの理想的なバランスを確立することができる。
- 適応型電力制御装置: リアルタイムフィードバックにより、火花が吹き飛ぶ前に自動的に出力を調整します。
抵抗溶接部品の設計方法:ナゲットサイズ、パラメータ、コストとは?
溶接サイズ 抵抗溶接部品 エッジブローアウトや電流分流を防ぐため、適切なフランジ幅、エッジマージン、ピッチ溶接を行います。ターゲットスポット溶接ナゲットのサイズ/パラメータは、抵抗溶接継手のせん断強度が母材と等しくなるように設定され、 抵抗溶接の溶接コスト(1回あたり) 大量生産の場合、1個あたり0.015ドル未満。
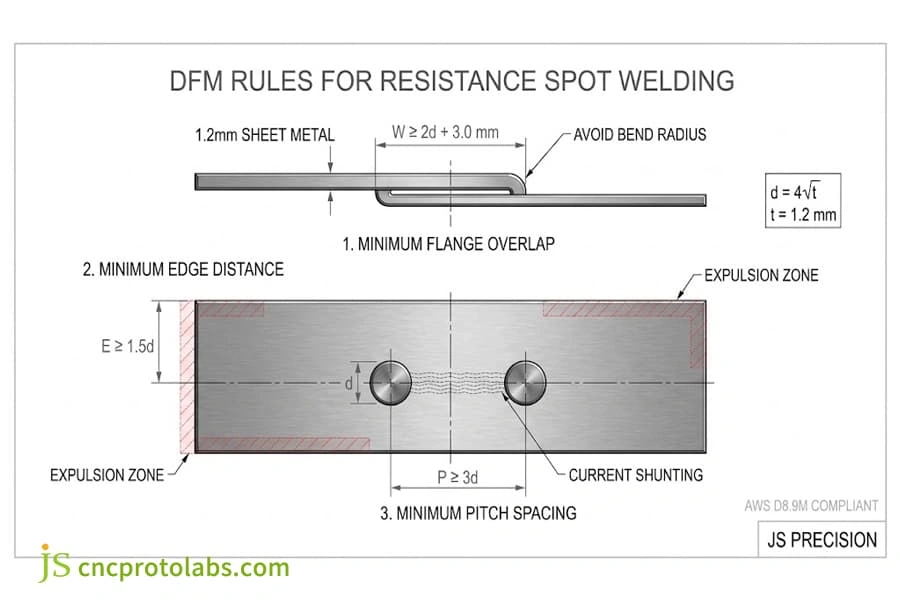
板金プレス加工における基本的なDFMルール
電極間隙と溶融金属の膨張を無視すると、端部の吹き抜けや不良部品の発生につながる。
- フランジの最小重ね合わせ量: フランジは、銅製の先端が内側の板の曲げ半径に沈み込むことなく保持する必要があります。フランジの長さは、ナゲットの直径の2倍に3.0mmを加えた長さにする必要があります。
- 最小エッジマージン: スポット溶接を端に近づけすぎると、クランプ圧によって溶融金属が吹き飛ぶ原因となります。溶接ナゲットの中心から板材の端までの距離は、ナゲット直径の1.5倍にする必要があります。
- 最小ピッチ間隔: 2つの溶接箇所が近すぎると、新しいナゲットを形成する代わりに、近くの冷えたナゲットから溶接電流が奪われてしまいます。これは電流分流と呼ばれます。ピッチ間隔はナゲット直径の3倍にしてください。
AWS D8.9M溶接ナゲット径と強度表
によると AWS D8.9M シート溶接規格ナゲットの希望直径は、シート厚の平方根の4倍でなければなりません。厚さの異なる2種類のシートを使用する場合は、薄い方のシートを基準に寸法を検討してください。
|
シートゲージ |
目標ナゲット直径 |
最小フランジ幅 |
最小溶接ピッチ |
低炭素せん断強度 |
|
0.8 mm |
3.6 mm |
10.0 mm |
12.0 mm |
3.2 kN |
|
1.0 mm |
4.0 mm |
11.0 mm |
14.0 mm |
4.5 kN |
|
1.2 mm |
4.4 mm |
12.0 mm |
16.0 mm |
5.8 kN |
|
1.5 mm |
4.9 mm |
13.0 mm |
18.0 mm |
7.6 kN |
|
2.0 mm |
5.6 mm |
15.0 mm |
22.0 mm |
11.2 kN |
|
2.5 mm |
6.3 mm |
17.0 mm |
26.0 mm |
15.5 kN |
溶接ナゲットは、設計直径から±0.2mm以内である必要があります。溶接ピッチは、電流のバイパスを防ぐのに十分な大きさでなければなりません。各シフトの開始時に、破壊剥離試験を実施し、ボタン引き抜き破損が延性破壊であることを確認する必要があります。
現場の溶接工は、破壊剥離試験によって溶接強度をテストします。溶接済みの試験片を万力に挟み、板材を剥がします。合格した溶接では、接合板に完全な円形の金属片が残ります(ボタン引き抜き試験)。平らな接合部がせん断されると、溶接部が小さすぎることが分かります。
製造現場の事例研究:プレス加工された筐体のMIG溶接からRSW溶接への変更
1.2 mm SPCCシャーシの生産ロット JSプレシジョン 内部補強材チャンネルを外側カバーに溶接する作業が含まれていた。当初の設計では16箇所のMIG溶接が必要とされていたが、これにより1.8mmの斜め方向の反りが発生し、溶接後の研磨に12分を要した。
当社のエンジニアリングチームは、組み立て工程を自動化に移行しました。 抵抗スポット溶接:
- DFMツールの変更: 直径4.4mmのナゲットサイズの場合、2d + 3.0mmのルールに従って、補強材の戻りフランジを8.0mmから12.0mmに延長します。
- 溶接スケジュールパラメータ: クラス2の銅クロムチップを使用し、8.8 kAの電流、2.8 kNの電極力、12サイクルの溶接時間を適用した。
- 品質とコストの成果: 斜め方向の反りが1.8mmから0.2mm以下に低減され、手作業による矯正やビード研磨が不要になった。シャーシ1台あたりの組み立て時間が14分から38秒に短縮され、製造コストが62%削減された。
溶接ごとのコスト内訳
自動化されたセルでは、溶接1回あたりの直接労働コストは0.005ドルから0.015ドルの範囲です。
- 電気料金: 電力は100~250ミリ秒間供給され、0.003~0.008キロワット時を消費し、1ヒットあたり0.0015ドル未満のコストがかかる。
- 銅チップの摩耗: 銅製のキャップは1個あたり4ドルから8ドルで販売されており、先端を適切に処理すれば2万回から5万回の溶接が可能で、1回の溶接にかかるコストは約0.003ドルです。
- 機械時間: ロボットの作業時間(1箇所あたり0.8~1.5秒)、メンテナンス、および機器の減価償却費が残りのコストを構成します。製造コストの比較については、当社の 溶接サービスの費用内訳。
よくある質問
スポット溶接の強度はどのくらいですか?また、スポット溶接は重荷重の組み立てに十分な強度を備えていますか?
決定する際に スポット溶接の強度はどれくらいですか?AWS規格によれば、1.2 mm鋼板上の4.5 mmのナゲット溶接は5.8 kNを超えるせん断強度に耐えます。溶接継手がせん断破壊する前に母材が引張破壊し、継手が スポット溶接が強力 車両のシャーシ、フレーム、および大型空調設備キャビネットに十分な容量です。
アルミニウム板金は、抵抗溶接プロセスを用いて信頼性の高い溶接を実現できるのか?
はい。ただし、アルミニウムは熱伝導率が高く酸化層(Al2O3)が存在するため、中周波直流(MFDC)インバータから25,000~45,000Aの電流を供給し、クラス1の銅ジルコニウム電極を使用する必要があります。表面の吹き抜けを防ぐため、溶接の24時間以内にこの材料を清掃しなければなりません。
精密抵抗溶接部品において、表面の押し出し現象や深い凹みが生じる原因は何ですか?
抵抗溶接部品において、板厚の10%を超える表面の吹き抜けや先端のへこみが発生するのは、クランプ圧不足、板材の汚れ、または電流過多が原因です。電極先端が0.5°以上傾いていたり、丸みを帯びていたりすると、熱が集中し、溶融金属が吹き抜けることがあります。
板金加工におけるスポット溶接とリベット接合のそれぞれのメリットとデメリットは何ですか?
比較する スポット溶接とリベット接合の比較 工具費とハードウェア費のバランスを取る。スポット溶接は1箇所あたり0.01ドル未満で、重量増加はなく、穴あけ加工も不要。リベット留めは1箇所あたり0.05ドルから0.15ドルかかるが、塗装されたパネル、異種金属、ブラインドアセンブリの接合が可能。
生産における抵抗溶接の溶接1回あたりのコストを決定する要因は何ですか?
ベースライン 抵抗溶接の溶接コスト(1回あたり) 自動運転時のサイクルコストは0.005ドルから0.015ドルの間です。主なコスト要因は、電力(0.005 kWh/スポット)、銅キャップの摩耗、および運転速度の3つです。手動アーク溶接と比較してサイクルコストが非常に低いため、薄板金属のスポット溶接は手動アーク溶接よりも約80%安価になります。
結論
抵抗スポット溶接は、構造ブラケットやフレームの製造において最も迅速かつ経済的な方法です。抵抗シーム溶接は、流体タンクやダクトの気密性の高い接合部の製造に適しています。抵抗プロジェクション溶接は、ねじ込み時の表面の損傷を防ぎます。3.0 mmを超える溶接や、緩い嵌合が必要な接合部には、MIG溶接が適しています。複雑な剛性筐体の製造は、評価に基づいて決定されます。 溶接サービスと鋳造サービスの比較。
3D CADデータ(STEPまたはDXF)をJS Precisionにアップロードしてください。当社の設計エンジニアがフランジマージン、シャントギャップ、工具アクセスを評価し、24時間以内にDFM評価と見積もりを行います。ターンキー製造については、当社の 板金溶接サービス。
リソース