 العربية




تعتمد الاختلافات الرئيسية بين مراكز ختم المعادن القياسية والمخصصة إلى حد كبير على استهلاك الأدوات، والمرونة الهندسية، ومستوى دقة التفاوت التي يمكن تحقيقها.
تستخدم الأجزاء المختومة القياسية قوالب قياسية موجودة مسبقًا للتخلص من تكلفة الهندسة غير المتكررة (NRE، وهي تكلفة هندسة التصميم لمرة واحدة لأدوات CAD وبرمجة CAM وتصنيع التفريغ الكهربائي السلكي) ولكن أشكال المكونات تقتصر على أقواس بسيطة إلى حد ما أو غسالات مسطحة أو مشابك عامة، باستخدام تفاوتات ختم عامة تتراوح من 0.2 مم إلى 0.5 مم تقريبًا.
ومع ذلك، فإن الأدوات المخصصة، على الرغم من أنها تتطلب تكلفة أولية للقالب تتراوح بين 3000 دولار إلى أكثر من 50000 دولار، يمكن أن تسمح بأشكال معقدة، وتفاوتات هندسية دقيقة للغاية تصل إلى ±0.01 مم، وميزات قالب متدرجة متعددة المراحل، وإجراءات تعويض ارتداد متخصصة للسبائك الصعبة.
ملخص تنفيذي للهندسة
اختر الأجزاء المختومة القياسية عندما تكون أحجام الشحنات السنوية أقل من 5 آلاف ويمكن تشكيل غلاف الجزء باستخدام أشكال القوالب المخزنة؛ اشترِ أدوات ختم مخصصة مخصصة عندما تكون التفاوتات الهندسية أضيق من ±0.1 مم، ويمكن أن تتجاوز الأحجام السنوية 20 ألفًا، أو تتطلب الهندسة ثلاثية الأبعاد المعقدة معالجة تدريجية متعددة المحطات.
| عامل التقييم الهندسي | التشكيل القياسي (قوالب موحدة) | تشكيل القوالب المخصصة (قوالب مخصصة) |
| استثمار أولي في الأدوات | لا توجد تكلفة لأدوات القوالب العالمية الموجودة بالفعل | من 3000 دولار إلى أكثر من 50000 دولار (أدوات مخصصة أحادية المرحلة أو متدرجة) |
| فئة التفاوت والدقة | خشن إلى متوسط (DIN 6930-2 الفئة M أو C، ±0.2 مم إلى ±0.5 مم) | دقة مع تحمل أعلى (DIN 6930-2 الفئة f، من ±0.01 مم إلى ±0.05 مم تقريبًا) |
| حجم التعادل الاقتصادي | مثالي من الناحية الهيكلية لإنتاج أقل من 5000 قطعة/سنة أو نماذج أولية وظيفية | كفاءة دورة عالية لأكثر من 20000 قطعة/سنة من الإنتاج التسلسلي. |
| حرية التصميم الهندسي والميزات | يقتصر على ملامح الأدوات الموجودة (الحلقات، والمشابك، والانحناءات بزاوية 90 درجة) | التشكيل ثلاثي الأبعاد المفتوح، والسحب العميق الجماعي، وسك العملات، والنقش البارز. |
| مرونة اختيار المواد | يقتصر على لفائف المخزون القياسية (فولاذ SPCC، ألومنيوم 6061-O، نحاس H62) | إمكانية الوصول الكامل إلى سبائك الفولاذ المقاوم للصدأ المتخصصة والتيتانيوم والنحاس البريليوم |
كيف تحدد تكلفة الأدوات اختيار الأدوات القياسية مقابل الأدوات المخصصة؟
يعتمد اختيار التشكيل القياسي مقابل التشكيل المخصص على إجمالي حجم الإنتاج مع مراعاة تكلفة القالب. لا يتطلب التشكيل القياسي أي تكلفة للقوالب، ولذلك فهو أكثر اقتصادية من حيث تكلفة الوحدة حتى 5000 وحدة. أما التشكيل المعدني المخصص، فتبلغ تكلفته لكل دورة أقل بكثير من التشكيل القياسي، حيث تنخفض التكلفة بنسبة تتراوح بين 40% و70% بعد إنتاج أكثر من 5000 وحدة، وذلك لأن القالب التدريجي عالي السرعة يُغني عن عمليات التشغيل الثانوية ويستفيد من كامل شريط الخردة تقريبًا.
مصفوفة مقارنة لتقنيات تشكيل المعادن
يتطلب اختيار تقنية تشكيل المعادن المناسبة مقارنة تكاليف الأدوات الأولية بالدقة المطلوبة ونقاط الضعف المحتملة. تتوفر تقنية التشكيل بالقوالب التقليدية فورًا ولا تتطلب أي تكاليف للأدوات، مع أنها لا تستطيع تحقيق دقة عالية تقل عن ±0.2 مم عند نقاط الوصل. أما القوالب التدريجية فتحتاج إلى ما بين 4 و10 أسابيع للتجهيز، لكنها تُمكّن من تصنيع الأجزاء بتكلفة تقل عن 0.15 دولار أمريكي للوحدة.
| عملية التشكيل | أدوات الهندسة غير المتكررة | التفاوتات الخطية | القدرات الهندسية والهيكلية | وضع الفشل الحرج وتعديلات العملية |
| ختم القوالب القياسي | 0 دولار (أدوات مشتركة) | ±0.2 إلى ±0.5 مم (DIN 6930-2 m/c) | مقاطع ثنائية الأبعاد مسطحة، انحناءات بزاوية 90 درجة، فتحات أساسية | ربط التجميع: تؤدي التفاوتات غير الدقيقة في التراكم إلى فشل التركيب |
| ليزر + مكابح CNC | من 0 إلى 300 دولار (رسوم إعداد نظام التحكم الرقمي الأساسي) | ±0.1 مم إلى ±0.25 مم (ISO 2768-m) | مقاطع ثنائية الأبعاد + حواف متعددة المحاور | عنق الزجاجة في دورة الإنتاج: زمن دورة الإنتاج الذي يزيد عن 60 ثانية لكل قطعة غير مجدٍ عند إنتاج أكثر من 2000 قطعة. |
| أدوات ناعمة مخصصة | 1.5 ألف دولار - 5 آلاف دولار (P20/يوريثان) | ±0.05 مم إلى ±0.1 مم (DIN 6930-2 الفئة م) | نقوش بارزة مخصصة وسحوبات من مرحلة واحدة | انحراف تآكل الأدوات: تستدير حواف القوالب الناعمة بسرعة بعد 5000 ضربة، مما يتسبب في ظهور نتوءات تزيد عن 10% من سمك الصفيحة. |
| بروجريسيف هارد داي | 8 آلاف دولار - 50 ألف دولار (كربيد/D2) | ±0.01 مم إلى ±0.05 مم (DIN 6930-2 الفئة f) | سك العملات متعدد المراحل، السحب العميق، التثبيت داخل القالب | تكلفة تعديل عالية: تتطلب التعديلات اللاحقة للتصلب إعادة بناء باستخدام تقنية القطع الكهربائي السلكي |
قاعدة هندسية:
إذا كان الحجم السنوي > 10000 وحدة وكان التفاوت الموضعي < ±0.05 مم،
ثم اعتمد أدوات القطع الصلبة التدريجية المخصصة (التحكم في تكلفة الدورة وعدم الانحراف).
استهلاك الأدوات ومحركات تكلفة NRE المنفصلة
تبدأ عملية اتخاذ القرار المالي بشأن استخدام قوالب القطع القياسية مقابل أدوات التشكيل المعدني المخصصة بتحليل تكلفة الهندسة غير المتكررة. لا تتطلب القطع القياسية استثمارات رأسمالية محددة، حيث أن منشأة الضغط قد استهلكت بالفعل تكلفة الأدوات العامة من خلال دورات إنتاج متعددة.
بدلاً من مجرد تكلفة إعداد شاملة، تصبح تكاليف الهندسة غير المتكررة المطلوبة مسبقاً للأدوات المخصصة سلسلة أكثر تحديداً من خمسة تكاليف لخط الإنتاج:
- تصميم الأدوات ومحاكاة التصنيع بمساعدة الحاسوب: نمذجة تخطيط الشريط ثلاثي الأبعاد، وتحليل العناصر المحدودة (FEA) لتركيز الإجهاد، وتحديد حجم قوة الضغط.
- التصنيع الطرحي: تشكيل قوالب CNC عالية السرعة، وتجويف دقيق لأعمدة التوجيه، وطحن تجويف الجيب.
- المعالجة الحرارية بالتفريغ: المعالجة الحرارية لمادة فولاذ المثقب (مثل D2 أو DC53 أو فولاذ تعدين المساحيق) إلى صلابة 60-62 HRC.
- التشطيب بتقنية التفريغ الكهربائي السلكي الدقيق: عملية تشكيل حواف القطع بالثقب باستخدام التفريغ الكهربائي السلكي متعدد المراحل مع تفاوت ≤0.002 مم.
- تجميع القالب وتجربة T0/T1: تركيب يدوي على المنضدة وموازنة الزنبرك، واختبار الشريط الأولي تحت ضغط عالٍ.
يحدد خبراء هندسة التكاليف عتبة التكلفة بناءً على المعادلة القياسية:
التكلفة الإجمالية للوحدة = الاستثمار الأولي في الأدوات لكل حجم إنتاج إجمالي + تكلفة المواد الخام لكل وحدة + تكلفة شوط الضغط.
تفاصيل استهلاك القيمة الحجمية:
| حجم الإنتاج (بالوحدات) | ختم قياسي (تكلفة الوحدة) | أدوات تصنيع مخصصة (3000 دولار أمريكي تكلفة غير متكررة + تكلفة الوحدة) | أدوات تصنيع متطورة مخصصة (12000 دولار أمريكي تكلفة غير متكررة + تكلفة الوحدة) | الخيار الأمثل في الهندسة |
| 500 (نموذج أولي وظيفي) | 1.85 دولار | 6.80 دولار (6.00 دولار تكلفة إعادة التطوير غير المتكررة المستهلكة + 0.80 دولار) | 24.25 دولارًا (24.00 دولارًا قيمة الأصول غير المتكررة المستهلكة + 0.25 دولارًا) | ختم قياسي |
| 2500 (EVT/DVT) | 1.75 دولار | 2.00 دولار (1.20 دولار تكلفة إعادة التطوير غير المتكررة المستهلكة + 0.80 دولار) | 5.05 دولار (4.80 دولار تكلفة إعادة التطوير غير المتكررة المستهلكة + 0.25 دولار) | أدوات ناعمة مخصصة |
| 10000 (طيار خاص) | 1.65 دولار | 1.10 دولار (0.30 دولار تكلفة إعادة التطوير غير المتكررة المستهلكة + 0.80 دولار) | 1.45 دولار (1.20 دولار تكلفة إعادة التطوير غير المتكررة المستهلكة + 0.25 دولار) | أدوات تقدمية مخصصة |
| 50,000 (إنتاج متسلسل) | 1.55 دولار | غير مُوصى به (تم تجاوز حد تآكل الأدوات) | 0.49 دولار (0.24 دولار تكلفة إعادة التطوير غير المتكررة المستهلكة + 0.25 دولار) | أدوات تقدمية مخصصة |
| 200,000 (تشغيل بمعدل مرتفع) | 1.50 دولار | غير مُوصى به (تلف شديد في الحواف) | 0.31 دولار (0.06 دولار تكلفة إعادة التطوير غير المتكررة المستهلكة + 0.25 دولار) | أدوات تقدمية مخصصة |
تقع نقطة التعادل الاقتصادي لمقارنة تكلفة التشكيل التقليدي باستخدام القوالب التدريجية المخصصة (القوالب ذات الإزاحة والتشغيل الآلي) ضمن نطاق يتراوح بين 5000 و8000 قطعة. وبناءً على ذلك، يُعدّ استخدام القوالب التدريجية المؤتمتة خيارًا اقتصاديًا مُبررًا، إذ يُحقق وفورات صافية تزيد عن 65% لكل قطعة .
ما هي الحدود الهندسية التي تحدد الأجزاء القياسية المختومة مقابل القدرات المخصصة؟
تقتصر الأجزاء المختومة القياسية على مقاطع عرضية ثابتة، وانحناءات أساسية بزاوية 90 درجة، وغسالات مسطحة، وأقواس عامة. أما التشكيل المخصص فيزيل هذه القيود الهندسية باستخدام قوالب متدرجة متعددة المراحل، والتي يمكنها تشكيل ورسم وإنشاء علامات صغيرة ونقش بارز في عملية ضغط واحدة.
القيود المادية لأدوات القوالب القياسية
تُقيّد الأدوات العالمية الموجودة مسبقًا أنصاف أقطار الانحناء، وتكوينات الثقوب، وخطوط الحدود:
- نصف قطر الانحناء الداخلي الثابت: تقوم القوالب بتثبيت نصف قطر الانحناء الداخلي على قيمة ثابتة (عادةً إما R = 1.0 مم أو R = 1.5 مم ).
- التخصر الخارجي للألياف: استخدام نصف قطر انحناء صغير جدًا (أصغر من R < 0.5t حيث t = سمك الصفيحة) في الأدوات الصلبة يؤدي إلى إجهاد عالٍ.
- آليات الفشل: تفشل المعادن ذات الصلابة العالية مع ترقق الجدار بنسبة تزيد عن 20٪ ، والتشقق الدقيق، والقص الهيكلي الكامل للانحناء.
أشكال هندسية معقدة من خلال أدوات تصنيع متطورة مخصصة
يُتيح توزيع التشوهات على طول شريط حامل مصمم خصيصًا إمكانية إنشاء أشكال هندسية تتجاوز إمكانيات القوالب الجاهزة المتوفرة. (بالنسبة للأجزاء التي تتجاوز حدود شريط الحامل، يُرجى تقييم المفاضلات بين تقنية التشكيل التدريجي وتقنية التشكيل بالقوالب النقلية ).
- عملية سك متكاملة: باستخدام قوة الضغط، تتسبب عملية التثقيب في تشوه بلاستيكي للصفائح المعدنية مما يؤدي إلى إنشاء شطبات وحواف حادة وتجاويف مضادة في عملية واحدة دون الحاجة إلى طحن CNC إضافي.
- السحب العميق والتسوية: تشكل محطات السحب المتسلسلة تجاويف أسطوانية ومستطيلة، مع الحفاظ على سمك جدار موحد من خلال حلقات خلوص القالب المعايرة.
- شقوق تخفيف الضغط داخل القالب: تساعد الشقوق الدقيقة المثقوبة بالقرب من محاور الانحناء على منع تمزق الزوايا والتشققات الدقيقة على طول بنية حبيبات المواد الخام.
معايير التصميم للتصنيع (DFM) لختم الصفائح المعدنية الأساسية
لضمان متانة الأدوات وجودة الأجزاء، يتم تطبيق إرشادات التصميم للتصنيع (DFM) بدقة ضمن تصميمات الأدوات المخصصة:
- الحد الأدنى لقطر الثقب المثقوب (d): بالنسبة للفولاذ المدلفن على البارد الخفيف، حافظ على d/t ≥ 1.0 ، بينما بالنسبة للفولاذ المقاوم للصدأ المقوى بالتشكيل، استخدم d/t ≥ 1.5 لتجنب مشكلة انبعاج المثاقب.
- الحد الأدنى للمسافة إلى الحافة (L): حافظ على المسافة من حواف الثقب المثقوب إلى الحافة الفارغة L ≥ 2t لمنع الانتفاخ الخارجي.
- حد النتوءات: يجب أن تحتوي الأجزاء القياسية على نتوءات تصل إلى 15٪ من سمك المادة، بينما بالنسبة للختم المخصص الدقيق، حاول الحفاظ على النتوءات بنسبة تصل إلى 5٪ إلى 8٪ من سمك الصفيحة.
كيف يختلف التفاوت المسموح به في عملية ختم المعادن بين القوالب الجاهزة والقوالب المصممة حسب الطلب؟
تختلف دقة التفاوتات في عمليات التشكيل المعدني بشكل جوهري بناءً على دقة الأدوات وتعويض التآكل. تتوافق عمليات التشكيل القياسية مع المعايير التجارية العامة، وعادةً ما تكون DIN 6930-2 من الفئة M أو C ( بتفاوتات تتراوح بين ±0.2 مم و ±0.5 مم ). أما عمليات التشكيل المخصصة فتستخدم قوالب من كربيد التنجستن المصقولة بدقة وأنظمة رؤية بصرية لتحقيق تفاوتات DIN 6930-2 من الفئة f، مما يحافظ على الأبعاد الخطية بدقة ±0.01 مم ومراكز الثقوب ضمن ±0.02 مم حتى بعد ملايين الدورات.
المعايير الدولية للتفاوتات: DIN 6930-2 و ISO 2768
تُحدد المعايير الدولية، مثل معيار ISO 2768 للتفاوتات العامة ومعيار DIN 6930-2 (تفاوتات أجزاء الصلب المختومة)، التفاوتات المسموح بها في الأحجام في الهندسة الدقيقة. وتتميز عمليات التشكيل بالقوالب الشائعة بتفاوتات عامة متوسطة وخشنة.
مقارنة فئات التفاوت المسموح بها وفقًا للمعيار DIN 6930-2 لسمك الصفائح (من 1.0 مم إلى 3.0 مم):
| نطاق الأبعاد الاسمية (DIN 6930-2) | الفئة f (الختم المخصص الدقيق) | الفئة م (درجة ختم متوسطة) | الفئة ج (درجة الختم الخشن) | التطبيق النموذجي |
| أعلى من 1.0 مم ولكن ليس أعلى من 3.0 مم | ±0.05 مم | ±0.15 مم | ±0.40 مم | أطراف توصيل بطارية السيارة الكهربائية |
| أعلى من 3.0 مم ولكن ليس أعلى من 6.0 مم | ±0.06 مم | ±0.18 مم | ±0.50 مم | دروع أجهزة الإرسال والاستقبال الضوئية عالية الكثافة |
| أعلى من 6.0 مم ولكن ليس أعلى من 10.0 مم | ±0.07 مم | ±0.20 مم | ±0.60 مم | أقواس تثبيت مستشعرات دقيقة |
| المسافات بين مراكز الثقوب (جميع النطاقات) | ±0.02 مم | ±0.08 مم | ±0.25 مم | موصلات ضغط متعددة الأطراف للوحات الدوائر المطبوعة |
تكفي القوالب القياسية ذات التفاوتات من ±0.2 مم إلى ±0.5 مم لعمليات التركيب غير الحرجة. مع ذلك، ستكون هناك حاجة إلى قوالب متدرجة مخصصة ذات تفاوتات من الفئة f لمحاذاة مراكز الثقوب في الإلكترونيات والسيارات بتفاوتات تصل إلى ±0.02 مم.
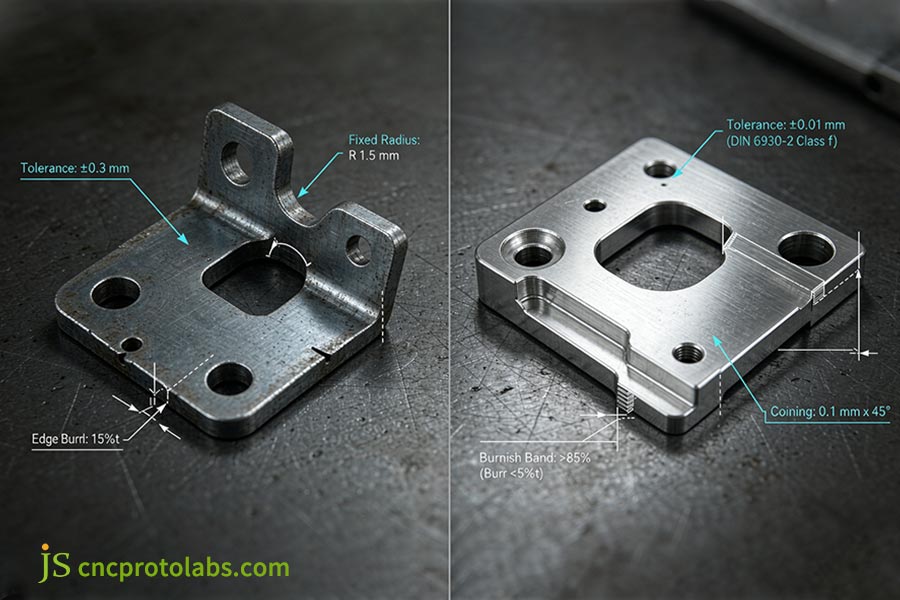
الشكل 1: مقارنة معلّقة بواسطة CAD بين التفاوتات القياسية والتفاوتات المخصصة في ختم المعادن، مع مقارنة الحدود العامة ±0.3 مم بدقة DIN 6930-2 الفئة f (±0.01 مم).
مبادئ الأدوات والتحكم في التآكل
يُعزى تباين التفاوت في الإنتاج الذي يتضمن آلاف الدورات إلى تصميم الأدوات والتحكم في التآكل:
- القوالب العالمية الموحدة (تراكم التآكل): نتيجة لدورات التصنيع المتعددة باستخدام أدوات قابلة لإعادة الاستخدام، يحدث تآكل على حافة المثقب، مما يتسبب في زيادة الخلوص بين المثقب والقالب خارج نطاق التفاوت المسموح به ±0.3 مم.
- حشوات كربيد التنجستن دون الميكرون: تتضمن القوالب المخصصة حشوات كربيد التنجستن (89-92 HRA) التي تحافظ على حواف القطع الحادة طوال ملايين الضربات دون أي انحراف في الأبعاد.
- التشطيب متعدد التمريرات بتقنية WEDM: تعمل مسارات الأدوات المخصصة على إنشاء تشطيب Ra 0.2 م مع خلوص ميكانيكي بنسبة 1-2٪ من سمك الخامة.
- الاستشعار داخل القالب ذو الحلقة المغلقة: يقوم مقياس الميكرومتر الليزري الموضوع على لوحة القالب بقياس سمك الصفيحة الواردة والتحكم في الشوط الميكانيكي بسرعات ≥600 دورة في الدقيقة.
كيف يؤثر اختيار مواد تشكيل المعادن على عمر الأدوات؟
يُحدد اختيار مادة تشكيل المعادن معدلات تآكل القوالب ودقة التشكيل. صُممت أدوات التشكيل القياسية المتوفرة في الكتالوج خصيصًا للسبائك العامة مثل الفولاذ المدلفن على البارد (SPCC) أو الألومنيوم القياسي (6061-O)، مما يُظهر ضعفًا في التحكم بالمعادن ذات الارتداد العالي. أما أدوات التشكيل المُخصصة فتتضمن مكونات مُخصصة لتعويض الارتداد ومكونات من فولاذ الأدوات المُقسّى (مثل D2 أو DC53) المصممة خصيصًا للسبائك النادرة، بما في ذلك نحاس البريليوم، وبرونز الفوسفور، والفولاذ المقاوم للصدأ عالي القوة.
قيود السبائك في الأجزاء المختومة القياسية
تعتمد المكونات القياسية المختومة بشكل حصري على سبائك مطاوعة ذات خصائص معروفة لتقليل تآكل القالب:
- المخزون القياسي المرن: متوفر فقط في الفولاذ منخفض الكربون (SPCC، DC01)، أو الألومنيوم اللين (5052-H32، 6061-O) أو النحاس الأصفر سهل القطع (H62).
- متطلبات التطبيق: تتطلب الأجهزة الخاصة بالحماية من التداخل الكهرومغناطيسي (EMI)، ومقاومة الأكسدة الصارمة، أو التوافق الحيوي، سبائك عالية الأداء تتجاوز بكثير حدود القوالب القياسية.
- متطلبات السبائك الخاصة: تتطلب البيئات الصعبة استخدام الفولاذ المقاوم للصدأ الصلب بالكامل (301-FH)، أو سبائك الزنبرك عالية التوصيل (نحاس البريليوم C17200، برونز الفوسفور C5191)، أو التيتانيوم (الدرجة 2، Ti-6Al-4V).
السلوكيات الفيزيائية في عمليات التشكيل عالية الشد
لتشكيل المعادن الصلبة مثل الفولاذ المقاوم للصدأ 301 الصلب تمامًا والنحاس البريليوم، يلزم استخدام قوالب مصممة خصيصًا لمراعاة ثلاث خصائص:
- الارتداد الزاوي: ستُظهر سبائك Rp0.2 / E العالية زاوية ارتداد تتراوح بين 2 درجة إلى 8 درجات، بينما ستُنتج القوالب القياسية زاوية تتراوح بين 93 درجة إلى 98 درجة.
- تعويض الانحناء الزائد: يتم تعويض التجاويف مسبقًا (تأريضها إلى 84.5 للحصول على ارتداد 5.5 على سبيل المثال) لضمان انحناءات 90.0 درجة حقيقية. (راجع دليلنا لمعايير ثني الصفائح المعدنية وعامل K ).
- المعالجات المضادة للتآكل: تستخدم المثاقب فولاذ الأدوات PM مع طلاء PVD TiAlN بسمك 2-3 ميكرومتر (>3000 HV، احتكاك <0.2) لمنع اللحام البارد لأكثر من 1,000,000 دورة.
متى ينبغي للمهندسين اختيار التشكيل المعدني بكميات صغيرة بدلاً من الأدوات المخصصة؟
يُوازن اختيار التشكيل المعدني القياسي أو المُخصص أثناء مرحلة النماذج الأولية بين سرعة الإنتاج ودقة التفاوتات. بالنسبة للكميات التي تقل عن 1000 وحدة، يُغني التشكيل المعدني بكميات صغيرة باستخدام أدوات التشكيل المعيارية أو التصنيع باستخدام مكابس الليزر CNC عن تكاليف رأس المال اللازمة للقوالب. أما بالنسبة للميزات المعقدة، فتُستخدم أدوات التشكيل المرنة أحادية المحطة للتحقق من التكرار التدريجي قبل بدء الإنتاج بكميات كبيرة.
نقاط دورة حياة التطوير: EVT، DVT، وPVT
قم بمطابقة استثمارك في الأدوات مباشرة مع مرحلة تطوير منتجك:
- EVT (10-200 وحدة / تصميم سائل): استخدم القطع بالليزر الليفي ومكابس CNC. تجنب استخدام القوالب لأن مواقع الثقوب وأنماطها تتغير بسرعة.
- اختبار التصميم الهندسي (200-2000 وحدة / الاختبارات الهيكلية): استخدم حوامل قوالب معيارية أو أدوات P20 لينة مُقسّاة مسبقًا لاختبار نصف قطر السحب والارتداد. للاطلاع على المفاضلات بين أدوات الجسر، راجع تحليلنا حول النماذج الأولية السريعة للصفائح المعدنية مقابل التشكيل بالضغط للإنتاج .
- الإنتاج الخاص والتسلسلي (>5000 وحدة / تجميد التصميم): استثمر في أدوات التشكيل التدريجي المخصصة لقفل قدرة العملية (Cpk 1.33) ، وتحقيق أقل تكاليف للقطعة، بسرعات تصل إلى 600 قطعة في الدقيقة.
عملية اختيار من ثلاث خطوات
- بوابة الهندسة والتفاوتات: عندما يتضمن المكون أشكالًا من الكتالوج (مثل الغسالات والمشابك والأقواس) ذات تفاوتات أكبر من ±0.2 مم، استخدم مكونات مختومة قياسية. إذا كانت التفاوتات المطلوبة أقل من ±0.1 مم، فاختر أدوات التشكيل المرنة المعيارية.
- بوابة الاستقرار: إذا كانت الهندسة مخصصة ولكن لم يتم التحقق منها، فقم بالتوجيه من خلال تصنيع الصفائح المعدنية باستخدام الحاسوب لتجنب تكلفة تعديلات القوالب.
- بوابة الحجم: بمجرد تجميد التصاميم، يتم توجيه الأحجام السنوية التي تزيد عن 10000 وحدة إلى قوالب صلبة متدرجة مخصصة، ويتم الاحتفاظ بعمليات التشغيل من 1000 إلى 5000 وحدة على أدوات الجسر المعيارية.
لتصنيع قوالب الإنتاج والتشغيل بكميات كبيرة، راجع خدمات JS Precision Metal Stamping للتصنيع التدريجي عالي السرعة.
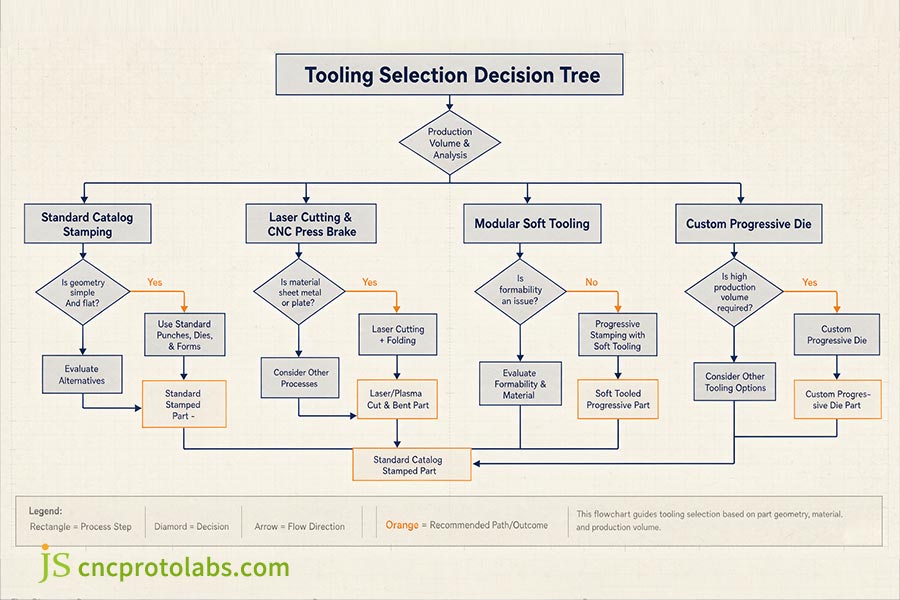
الشكل 2: شجرة قرارات اختيار أدوات التشكيل الهندسي لتوجيه المكونات حسب الحجم والهندسة والمادة بين قوالب الكتالوج والأدوات اللينة والقوالب التدريجية المخصصة.
التعليمات
س1: ما هو متوسط فرق وقت التسليم بين عمليات ختم المعادن القياسية والمخصصة؟
تُشحن القطع المعدنية القياسية المختومة خلال 24 إلى 72 ساعة من المخزون أو من الأدوات العامة. أما أدوات التشكيل المعدني المخصصة فتتطلب من 4 إلى 10 أسابيع لتصميم أداة CAD، والتشكيل الأولي باستخدام CNC، والمعالجة الحرارية بالتفريغ، والقطع الكهربائي الدقيق بالأسلاك، والتركيب اليدوي، وتجارب التشكيل T0/T1.
س2: هل يمكن لأدوات التشكيل القياسية دعم عمليات التشكيل التدريجي؟
لا. تدعم الأدوات القياسية عمليات الضغط الفردية ذات الشوط الواحد فقط (مثل ثني الصفائح بزاوية 90 درجة أو التشكيل بالقطع). يتطلب التشكيل التدريجي شرائط حاملة متصلة، ومسافات تباعد مخصصة، ومحطات قوالب متسلسلة مصممة خصيصًا لشكل قطعة واحدة.
س3: كيف تتعامل قوالب ختم المعادن القياسية مقابل المخصصة مع تعديلات الأجزاء بعد بدء الإنتاج؟
تسمح الأجزاء المصبوبة القياسية بعدم الحاجة إلى تعديل القالب، مما يغني عن استخدام ملف تعريف مختلف من الكتالوج أو إعادة تصميم الجزء المقابل. تدعم أدوات التشكيل المخصصة التغييرات الهندسية الموضعية: حيث تستوعب إعادة القطع باستخدام التفريغ الكهربائي السلكي أو حشوات التثقيب المعيارية تغييرات موضع الثقوب وتعديلات الخلوص، بينما تتطلب التغييرات الجذرية في البنية إعادة تشغيل المحطة.
س4: ما هي العلامات الرئيسية لفشل أدوات ختم المعادن ذات الحجم المنخفض؟
تتعرض الأدوات اللينة للتلف بشكل أساسي بسبب تآكل الحواف الناتج عن الاحتكاك. تشمل المؤشرات الحرجة وجود نتوءات قص تتجاوز 10% من سمك الصفيحة، وتآكل الجدار الجانبي، وانحراف الأبعاد الذي يتجاوز معيار DIN 6930-2 من الفئة M ، مما يشير إلى زيادة الخلوص بين المثقب والقالب، الأمر الذي يتطلب إعادة شحذ فورية أو استبدال الحشوة.
س5: هل الأدوات المخصصة مجدية اقتصادياً لعمليات الإنتاج التي تقل عن 5000 قطعة؟
لا يُعدّ استخدام أدوات تصنيع مخصصة متطورة على نطاق واسع خيارًا اقتصاديًا فعالًا عمومًا عند إنتاج أقل من 5000 قطعة، مع توزيع تكاليف الهندسة غير المتكررة على مدار الإنتاج. أما استخدام أدوات تصنيع هجينة معيارية فقد يكون فعالًا من حيث التكلفة، وذلك من خلال استخدام قوالب رئيسية قياسية مزودة بحشوات مخصصة بتقنية القطع الكهربائي السلكي، أو استخدام تقنية القطع بالليزر لجميع القطع الخام مع قوالب تشكيل أحادية المحطة.
س6: كيف يساهم تحسين تخطيط الشريط في عملية التشكيل المخصص في تقليل إجمالي نفايات المواد الخام؟
تستخدم القوالب التدريجية المصممة خصيصًا برامج التداخل لتقييد هوامش حافة الهيكل إلى ما بين 1.0 و1.5 ضعف سمك الصفيحة. ويمكن لترتيبات التداخل المتشابكة أو ذات الصفين تحقيق كفاءة في استخدام المواد الخام تتراوح بين 75% و85% مقارنةً بالقطع التقليدية المصنعة من قصاصات شرائح عامة مع خسائر في الخردة تتراوح بين 35% و45% .
س7: ما هو الحد الأقصى القياسي لارتفاع النتوءات في عمليات ختم المعادن المخصصة الدقيقة؟
يبلغ ارتفاع النتوءات التي يمكن تحقيقها في عمليات التشكيل المعدني الدقيق حسب الطلب عادةً من 5% إلى 10% من سُمك الصفيحة (أي ما يعادل 0.02 مم كحد أقصى للنتوءات) في الوصلات والمشابك ذات التفاوتات الدقيقة. أما في عمليات التشكيل المخصصة الشائعة، فقد يصل ارتفاع النتوءات إلى ما بين 15% و20% من سُمك الصفيحة، إلا أنها تُصقل عادةً بشكل إضافي باستخدام عملية الصقل الاهتزازي أو إزالة النتوءات الكاشطة.
س8: لماذا يتطلب الفولاذ عالي القوة قوالب مخصصة بدلاً من الأدوات القياسية؟
تتميز أنواع الفولاذ عالية المقاومة بخاصية الاستعادة المرنة الشديدة، مما يُنتج زوايا ارتداد تتراوح بين 5 و8 درجات. تحتوي القوالب القياسية على تجاويف ثابتة بزاوية 90 درجة لا تستطيع تعويض هذا الارتداد، مما يؤدي إلى تكسر المثقب وتلف الأبعاد. أما القوالب المصممة خصيصًا فتدمج مقاطع انحناء مُهندسة ( مثل تجاويف بزاوية 84.5 درجة ) ونوابض غاز النيتروجين عالية الضغط لضمان دقة الشكل الهندسي النهائي للقطعة.
ملخص
يعتمد الاختيار بين الأجزاء المختومة القياسية والأدوات المخصصة على الحجم والتفاوت والهندسة:
- اختر الأجزاء المختومة القياسية للأحجام التي تقل عن 5000 وحدة والتفاوتات غير الحرجة من ±0.2 مم إلى ±0.5 مم (DIN 6930-2 الفئة M) لتجنب تكاليف القوالب الأولية.
- استثمر في أدوات مخصصة لتحقيق التفاوتات التي تصل إلى ±0.01 مم (DIN 6930-2 الفئة f)، أو تعويض الارتداد عالي الشد، أو عمليات التشغيل المستمرة لأكثر من 10000 وحدة لتقليل تكاليف الوحدة.
للحصول على معلومات أساسية كاملة حول عمليات تشكيل الصفائح المعدنية، وقدرات أدوات القوالب، وإرشادات التصميم، يرجى الرجوع إلى دليلنا الشامل لتشكيل الصفائح المعدنية .
هل ترغب في تقييم جدوى استخدام الأدوات أو التحقق من إمكانية تصنيع جزء ما لعملية إنتاج قادمة؟ تواصل مع مهندسي شركة JS Precision Tooling للحصول على مراجعة مجانية لجدوى التفاوتات، وتحليل CAD DFM، وتقييم تكلفة تداخل الشرائح.

تنصل
المعلومات الواردة في هذه الصفحة هي لأغراض إعلامية فقط. لا تقدم شركة JS Precision Services أي إقرارات أو ضمانات، صريحة أو ضمنية، بشأن دقة المعلومات أو اكتمالها أو صحتها. تقع مسؤولية تحديد المتطلبات الفنية المحددة وطلب عرض أسعار رسمي للأجزاء على عاتق المشتري. يرجى التواصل معنا لمزيد من المعلومات.
مورد

