 Русский




Основные различия между стандартными и изготовленными на заказ центрами штамповки металла во многом зависят от амортизации оснастки, геометрической гибкости и уровня точности допусков, которого можно достичь.
Стандартные штампованные детали изготавливаются с использованием существующих стандартизированных штампов, что позволяет исключить первоначальные невозвратные инженерные затраты (NRE, единовременные затраты на проектирование, включая разработку CAD-инструментов, CAM-программирование и электроэрозионную обработку проволокой), однако форма компонентов ограничена довольно простыми кронштейнами, плоскими шайбами или обычными зажимами, с использованием стандартных допусков штамповки приблизительно от 0,2 мм до 0,5 мм .
Однако изготовление нестандартной оснастки, хотя и требует первоначальных затрат на штамп от 3000 до более чем 50 000 долларов, позволяет создавать сложные формы, обеспечивать очень жесткие инженерные допуски до ±0,01 мм, многоступенчатые прогрессивные элементы штампа и специализированные процедуры компенсации упругого восстановления для сложных сплавов.
Краткое изложение основных инженерных решений
При годовом объеме отгрузок менее 5 тыс. единиц стандартные штампованные детали следует выбирать, а при возможности формовки формы детали с использованием стандартных штамповочных форм следует приобретать специализированную штамповочную оснастку; при более жестких геометрических допусках (менее ±0,1 мм), годовом объеме отгрузок более 20 тыс. единиц или при необходимости многопозиционной последовательной обработки сложных трехмерных геометрических форм следует приобретать специализированную штамповочную оснастку.
| Инженерный оценочный фактор | Стандартная штамповка (стандартизированные штампы) | Изготовление штампов на заказ (специализированные штампы) |
| Первоначальные инвестиции в оснастку | 0 долларов за уже имеющуюся универсальную штамповочную оснастку. | От 3000 до >50 000 долларов (специализированная одноступенчатая или прогрессивная оснастка) |
| Класс допуска и точность | Шероховатость до средней (класс DIN 6930-2 M или C, от ±0,2 мм до ±0,5 мм) | Точность с повышенным допуском (DIN 6930-2 Класс f, приблизительно от ±0,01 мм до ±0,05 мм) |
| Экономический объем безубыточности | Оптимальная конструкция для производства менее 5000 изделий в год или функциональных прототипов. | Высокая эффективность производственного цикла, позволяющая выпускать более 20 000 единиц продукции в год. |
| Свобода выбора геометрических параметров и характеристик | Ограничено существующими профилями инструментов (шайбы, зажимы, изгибы на 90°). | Открытая 3D-формовка, коллективная глубокая вытяжка, чеканка и тиснение. |
| Гибкость выбора материалов | Ограничено стандартными катушками (сталь SPCC, алюминий 6061-O, латунь H62). | Полный доступ к специализированным нержавеющим сплавам, титану и бериллиевой меди. |
Как стоимость оснастки влияет на выбор между стандартной штамповкой и изготовлением оснастки на заказ?
Выбор между стандартной штамповкой и изготовлением штампов на заказ зависит от общего объема производства с учетом амортизации затрат на штамповку. Стандартная штамповка не предполагает затрат на оснастку, поэтому она более экономична в расчете на единицу продукции до 5000 единиц, в то время как стоимость штамповки металла на заказ значительно ниже за цикл, примерно на 40-70% ниже после производства более 5000 единиц, поскольку высокоскоростная штамповка с прогрессивной матрицей исключает вторичную механическую обработку и использует почти 100% отходов ленты.
Сравнительная матрица технологий обработки металлов
Правильный выбор технологии обработки металла подразумевает сравнение затрат на первоначальную оснастку с требуемой точностью и потенциальными недостатками. Традиционная штамповка доступна сразу и не требует затрат на оснастку, хотя и не может обеспечить строгие допуски ниже ±0,2 мм в местах соединения. Для изготовления оснастки с использованием прогрессивных штампов требуется от 4 до 10 недель, но это позволяет производить детали по цене менее 0,15 доллара за единицу.
| Процесс формирования | Инструментальная НИОКР | Линейные допуски | Геометрические и конструктивные возможности | Критические режимы отказов и правильная шкала процессов |
| Стандартизированная штамповка | 0 долларов (Общий инструментарий) | ±0,2–±0,5 мм (DIN 6930-2 m/c) | Плоские 2D-профили, изгибы на 90°, простые пазы. | Сцепление при сборке: Слишком большие допуски при сборке приводят к нарушению посадки. |
| Лазерная резка + ЧПУ-гибочный станок | 0–300 долларов США (базовая стоимость настройки станка с ЧПУ) | ±0,1 мм до ±0,25 мм (ISO 2768-m) | 2D-профили + многоосевая фланцевая обработка | Узкое место цикла: время цикла >60 секунд на штуку делает нецелесообразным при объеме производства более 2000 штук. |
| Разработка программного обеспечения на заказ | 1,5–5 тыс. долларов (P20/Уретан) | ±0,05 мм до ±0,1 мм (класс DIN 6930-2 m) | Специальные тиснения и одноэтапная вышивка. | Смещение инструмента в процессе износа: После 5000 циклов работы мягкие кромки матрицы быстро закругляются, что приводит к образованию заусенцев, составляющих более 10% толщины листа. |
| Прогрессивный твердый куск | 8–50 тыс. долларов (карбид/D2) | ±0,01 мм до ±0,05 мм (класс F DIN 6930-2) | Многоступенчатая чеканка, глубокая вытяжка, нарезание резьбы в штампе | Высокие затраты на доработку: доработки после закалки требуют перенастройки оборудования для электроэрозионной обработки проволокой. |
Инженерное правило:
ЕСЛИ годовой объем производства > 10 000 единиц И допуск по положению < ±0,05 мм,
Затем внедрите специализированную прогрессивную жесткую оснастку (контроль затрат на цикл и отсутствие отклонений).
Факторы, влияющие на амортизацию оснастки и дискретные затраты на НИОКР.
Принятие финансового решения относительно стандартных штампованных деталей или изготовления нестандартной оснастки для штамповки металла начинается с анализа затрат на невозвратные инженерные работы (НИЭ). Стандартизированные детали не требуют специальных капиталовложений, поскольку амортизация универсальной оснастки уже произведена в рамках нескольких производственных циклов.
Вместо того чтобы рассматривать только общие затраты на настройку, необходимые предварительные затраты на НИОКР для специализированной оснастки превращаются в более конкретную серию из пяти статей расходов производственной линии:
- Проектирование оснастки и CAM-моделирование: 3D-моделирование компоновки полосы, конечно-элементный анализ (КЭА) для концентрации напряжений и расчет тоннажа пресса.
- Обработка материалов методом вычитания: черновая обработка штампов на высокоскоростных станках с ЧПУ, точная расточка направляющих столбов, фрезерование полостей и углублений.
- Вакуумная термообработка: термообработка стали, из которой изготавливается пуансон (например, стали D2, DC53 или порошковые металлургические стали), до твердости 60-62 HRC.
- Микроэлектроэрозионная обработка: многопроходная электроэрозионная обработка режущих кромок пуансонов с допуском ≤0,002 мм.
- Сборка штампа и испытания T0/T1: ручная подгонка на стенде и балансировка пружин, первоначальное тестирование полос под высоким давлением.
Специалисты по стоимостному инжинирингу определяют пороговое значение стоимости на основе стандартной формулы:
Общая стоимость единицы продукции = Первоначальные инвестиции в оснастку на единицу общего объема производства + Стоимость сырья на единицу продукции + Стоимость операций штамповки на прессе.
Схема амортизации по объему:
| Объём производства (единицы) | Стандартная штамповка (стоимость единицы детали) | Изготовление нестандартной оснастки (3000 долларов США на разработку и создание + себестоимость единицы продукции) | Изготовление прогрессивной оснастки на заказ (12 000 долларов США на НИОКР + себестоимость единицы продукции) | Оптимальный инженерный выбор |
| 500 (функциональный прототип) | 1,85 доллара | 6,80 долл. США (6,00 долл. США амортизированных НИОКР + 0,80 долл. США) | 24,25 долл. США (24,00 долл. США амортизированных НИОКР + 0,25 долл. США) | Стандартная штамповка |
| 2500 (ЭТ/ТГВ) | 1,75 доллара | 2,00 долл. США (1,20 долл. США амортизированных НИОКР + 0,80 долл. США) | 5,05 долл. США (4,80 долл. США амортизированных НИОКР + 0,25 долл. США) | Разработка программного обеспечения на заказ |
| 10 000 (Пилотный PVT) | 1,65 доллара | 1,10 долл. США (0,30 долл. США амортизированных НИОКР + 0,80 долл. США) | 1,45 долл. США (1,20 долл. США амортизированных НИОКР + 0,25 долл. США) | Специализированная прогрессивная оснастка |
| 50 000 (серийное производство) | 1,55 доллара | Не рекомендуется (превышен предельный износ инструмента) | 0,49 долл. США (0,24 долл. США амортизированных НИОКР + 0,25 долл. США) | Специализированная прогрессивная оснастка |
| 200 000 (Высокоскоростной режим работы) | 1,50 доллара | Не рекомендуется (сильное повреждение кромок) | 0,31 долл. США (0,06 долл. США амортизированных НИОКР + 0,25 долл. США) | Специализированная прогрессивная оснастка |
Экономическая точка безубыточности при сравнении затрат между обычной штамповкой и специализированной прогрессивной оснасткой (смещенный штамп и автоматизация) находится в диапазоне от 5000 до 8000 деталей. Таким образом, автоматизация штамповки экономически оправдана, поскольку позволяет получить более чем 65% чистой экономии на единицу продукции .
Какие геометрические ограничения определяют разницу между стандартными штампованными деталями и деталями, изготовленными по индивидуальному заказу?
Стандартные штампованные детали имеют фиксированное поперечное сечение, простые изгибы на 90°, плоские шайбы и стандартные кронштейны. Изготовление деталей методом штамповки на заказ устраняет эти геометрические ограничения за счет использования многоступенчатых штампов, которые позволяют одновременно чеканить, вытягивать, создавать микровыступы и выполнять тиснение в рамках одного процесса прессования.
Физические ограничения стандартной штамповой оснастки
Существующая универсальная оснастка ограничивает радиусы изгиба, конфигурацию отверстий и контуры границ:
- Фиксированный внутренний радиус изгиба: штампы фиксируют внутренний радиус изгиба на постоянном значении (обычно R = 1,0 мм или R = 1,5 мм ).
- Сужение внешнего волокна: Использование очень малого радиуса изгиба (меньше R < 0,5t , где t = толщина листа) в жесткой оснастке приводит к высоким напряжениям.
- Механизмы разрушения: Высокотвердые металлы разрушаются с утонением стенки более чем на 20% , образованием микротрещин и полным разрушением конструкции при изгибе.
Создание сложных геометрических форм с помощью специализированной прогрессивной оснастки.
Распределение деформаций по специально разработанной несущей полосе позволяет создавать геометрические формы, выходящие за рамки возможностей стандартных штамповочных форм. (Для деталей, превышающих пределы несущей полосы, оцените наши компромиссы между штамповкой с использованием прогрессивных штампов и штампов с переносом ).
- Интегрированная чеканка: Благодаря использованию компрессионного усилия процесс штамповки вызывает пластическую деформацию листового металла, создавая фаски, острые кромки и зенковки за одну операцию без дополнительной фрезеровки на станках с ЧПУ .
- Глубокая вытяжка и глажка: Последовательные вытяжные станции формируют цилиндрические и прямоугольные полости, обеспечивая равномерную толщину стенок с помощью калиброванных колец зазора матрицы.
- Выемки в штампе: Микровыемки, пробитые вблизи осей изгиба, помогают предотвратить разрывы в углах и микротрещины вдоль зернистой структуры сырья.
Параметры проектирования для штамповки листового металла при изготовлении сердечника
Для обеспечения долговечности оснастки и качества деталей в проектах, изготавливаемых на заказ, строго соблюдаются принципы DFM (проектирование для технологичности производства):
- Минимальный диаметр пробитого отверстия (d): для низкоуглеродистой холоднокатаной стали соотношение d/t ≥ 1,0 , а для закаленной нержавеющей стали, подвергнутой упрочнению при деформации, используйте соотношение d/t ≥ 1,5, чтобы избежать проблемы деформации пуансонов.
- Минимальное расстояние до края (L): Расстояние от краев проделанного отверстия до края заготовки L ≥ 2t, чтобы предотвратить выпячивание наружу.
- Допустимый уровень заусенцев: для стандартных деталей заусенцы должны составлять до 15% от толщины материала, а для высокоточной штамповки на заказ следует поддерживать уровень заусенцев в пределах от 5% до 8% от толщины листа.
Как различаются допуски при штамповке металла между каталожными и изготовленными на заказ штампами?
Допуски при штамповке металла принципиально различаются в зависимости от точности инструмента и компенсации износа. Стандартная штамповка соответствует общим коммерческим стандартам, как правило, DIN 6930-2 класса M или C ( допуски от ±0,2 мм до ±0,5 мм ). При штамповке на заказ используются прецизионно отшлифованные матрицы из карбида вольфрама и системы оптического контроля для достижения допусков DIN 6930-2 класса f, обеспечивающих линейные размеры с точностью до ±0,01 мм и центров отверстий в пределах ±0,02 мм даже при многомиллионных циклах.
Международные стандарты допусков: DIN 6930-2 и ISO 2768
Допустимые отклонения размеров в точном машиностроении определяются международными стандартами, такими как ISO 2768 «Общие допуски» и DIN 6930-2 (Допуски для штампованных стальных деталей). Для штампованных изделий обычно применяются средние и крупные допуски.
Сравнение классов допусков DIN 6930-2 для толщины листа (от 1,0 мм до 3,0 мм):
| Номинальный диапазон размеров (DIN 6930-2) | Класс f (Прецизионная штамповка по индивидуальному заказу) | Класс m (средний класс штамповки) | Класс C (грубая штамповка) | Типичное применение |
| Более 1,0 мм, но не более 3,0 мм | ±0,05 мм | ±0,15 мм | ±0,40 мм | Контакты клемм автомобильной батареи электромобиля |
| Размеры: более 3,0 мм, но не более 6,0 мм. | ±0,06 мм | ±0,18 мм | ±0,50 мм | Экраны оптических приемопередатчиков высокой плотности |
| От 6,0 мм до 10,0 мм | ±0,07 мм | ±0,20 мм | ±0,60 мм | Прецизионные кронштейны для крепления датчиков |
| Расстояния между центрами лунок (для всех диапазонов) | ±0,02 мм | ±0,08 мм | ±0,25 мм | Многоконтактные запрессовываемые разъемы для печатных плат |
Для некритичных операций монтажа подойдут стандартные штампы с допусками от ±0,2 мм до ±0,5 мм. Однако для выравнивания центров отверстий в электронике и автомобилях с допусками ±0,02 мм потребуются специальные штампы с прогрессивными допусками класса f .
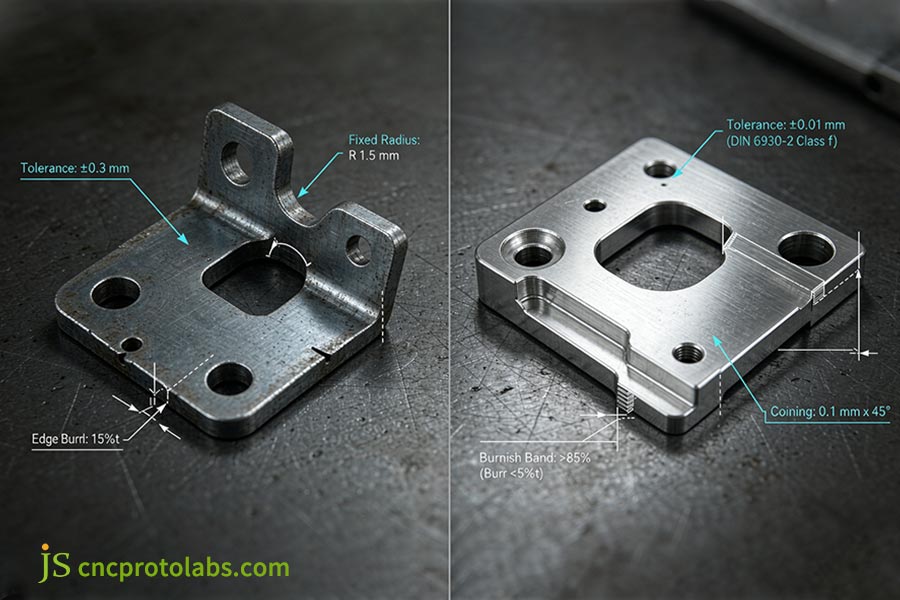
Рисунок 1: Сравнение стандартных и нестандартных допусков при штамповке металла, выполненное с помощью САПР, сопоставляющее общие пределы ±0,3 мм с точностью класса f (±0,01 мм) по стандарту DIN 6930-2.
Принципы работы инструмента и контроля износа
Отклонения в допусках при производстве, включающем многотысячные циклы, обусловлены конструкцией оснастки и контролем износа:
- Стандартизированные универсальные штампы (накопление износа): В результате многократных производственных циклов с использованием многоразового инструмента происходит износ кромки пуансона, что приводит к увеличению зазора между пуансоном и штампом за пределы допуска ±0,3 мм.
- Вставки из карбида вольфрама субмикронного размера: В штампах, изготовленных на заказ, используются вставки из карбида вольфрама (89-92 HRA), которые сохраняют остроту режущих кромок на протяжении миллионов ходов без каких-либо отклонений в размерах.
- Чистовая обработка многопроходным электроэрозионным методом: специально разработанные траектории движения инструмента обеспечивают чистоту поверхности Ra 0,2 м с механическим зазором 1-2% от толщины заготовки.
- Система внутрикристаллического контроля с замкнутым контуром: лазерный микрометр, размещенный на кристаллической плите, измеряет толщину поступающего листа и контролирует механический ход со скоростью ≥600 об/мин.
Как выбор материала для штамповки металла влияет на срок службы оснастки?
Выбор материала для штамповки металла определяет скорость износа штампа и точность формования. Стандартная оснастка из каталога оптимизирована для обычных сплавов, таких как холоднокатаная сталь (SPCC) или стандартный алюминий (6061-O), и плохо подходит для металлов с высокой упругостью. Специализированная оснастка включает в себя компоненты, обеспечивающие компенсацию упругости и закаленную инструментальную сталь (например, D2 или DC53), разработанные специально для экзотических сплавов, включая бериллиевую медь, фосфористую бронзу и высокопрочные нержавеющие стали.
Ограничения по сплавам в стандартных штампованных деталях
Стандартные штампованные компоненты изготавливаются исключительно из высокопрочных сплавов с известными свойствами для снижения износа штампа:
- Стандартный высокопрочный прокат: доступен только из низкоуглеродистой стали (SPCC, DC01), мягкого алюминия (5052-H32, 6061-O) или легкообрабатываемой латуни (H62).
- Требования к применению: Устройства, предназначенные для экранирования электромагнитных помех (ЭМП), обеспечения высокой стойкости к окислению или биосовместимости, требуют высокоэффективных сплавов, значительно превосходящих стандартные пределы характеристик кристаллов.
- Требования к специальным сплавам: В сложных условиях эксплуатации необходимы полностью закалённая нержавеющая сталь (301-FH), высокопроводящие пружинные сплавы (бериллиевая медь C17200, фосфористая бронза C5191) или титан (марка 2, Ti-6Al-4V).
Физические свойства при высокопрочной формовке
Для формования твердых металлов, таких как полностью закаленная нержавеющая сталь марки 301 и бериллиевая медь, требуются специально разработанные штампы, учитывающие три свойства:
- Угловое пружинение: сплавы с высоким Rp0.2 / E будут демонстрировать угол пружинения от 2° до 8°, тогда как стандартные штампы создадут угол от 93° до 98°.
- Компенсация чрезмерного изгиба: полости предварительно компенсируются (например, до значения упругого восстановления 84,5 для упругости 5,5), чтобы обеспечить истинные изгибы на 90,0°. (См. наше руководство по параметрам гибки листового металла и коэффициенту K ).
- Обработка против заедания: В пуансонах используются инструментальные стали, полученные методом порошковой металлургии, с покрытием TiAlN, нанесенным методом PVD, толщиной 2-3 мкм (>3000 HV, коэффициент трения <0,2), что предотвращает холодную сварку в течение ≥1 000 000 циклов.
В каких случаях инженерам следует отдавать предпочтение мелкосерийной штамповке металла вместо изготовления оснастки на заказ?
Выбор между стандартной и нестандартной штамповкой металла на этапе прототипирования позволяет найти баланс между скоростью и точностью изготовления. При объеме производства менее 1000 единиц, мелкосерийная штамповка металла с использованием модульных штамповочных вставок или лазерной гибки с ЧПУ позволяет избежать капитальных затрат на штампы. Для сложных элементов, однопозиционная гибкая оснастка обеспечивает поэтапную повторяемость перед массовым производством.
Этапы жизненного цикла разработки: EVT, DVT и PVT.
Сопоставьте инвестиции в оснастку с этапом разработки вашего продукта:
- EVT (10–200 единиц / Гибкий дизайн): Используйте волоконно-лазерную резку и листогибочный пресс с ЧПУ. Избегайте использования штампов, так как расположение и форма отверстий быстро меняются.
- DVT (200–2000 единиц / структурные испытания): Используйте модульные держатели штампов или предварительно закалённую мягкую оснастку P20 для проверки радиусов вытяжки и упругого восстановления. Для сравнения вариантов мостовой оснастки см. наш анализ «Быстрое прототипирование из листового металла против штамповки в серийном производстве» .
- PVT и серийное производство (>5000 единиц / замораживание проекта): Инвестируйте в специализированную прогрессивную штамповочную оснастку, чтобы зафиксировать технологическую мощность (Cpk 1.33) и добиться минимальных себестоимости изделий при скорости до 600 штампов в минуту.
Трехэтапный процесс отбора и фильтрации
- Контроль геометрии и допусков: Если компонент включает в себя элементы из каталога (например, шайбы, зажимы, кронштейны) с допусками > ±0,2 мм, используйте стандартные штампованные компоненты. Если допуски требуют < ±0,1 мм, выберите модульную гибкую оснастку.
- Контрольный пункт стабильности: Если геометрия нестандартная, но не проверена, следует использовать станок с ЧПУ для обработки листового металла, чтобы избежать затрат на модификацию штампа.
- Ограничение по объему производства: После утверждения проекта, годовой объем производства > 10 000 единиц следует обрабатывать на специализированных штампах с прогрессивной фиксацией, а партии от 1000 до 5000 единиц – на модульной мостовой оснастке.
Для изготовления штампов и крупносерийного производства обратитесь в компанию JS Precision Metal Stamping Services , предлагающую высокоскоростное прогрессивное производство.
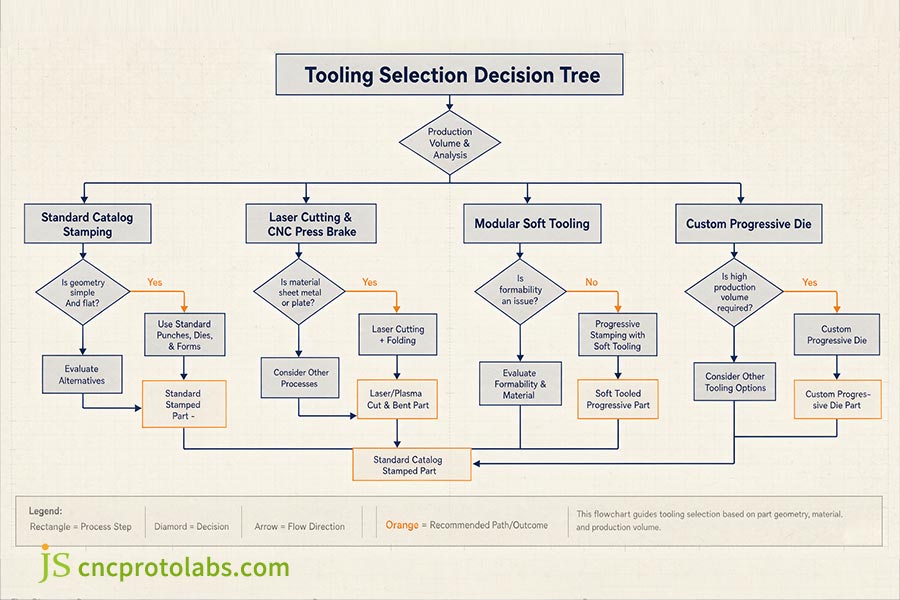
Рисунок 2: Дерево решений по выбору штамповочного инструмента для обработки компонентов по объему, геометрии и материалу между каталожными штампами, программным обеспечением и изготовленными на заказ прогрессивными штампами.
Часто задаваемые вопросы
В1: Какова средняя разница во времени выполнения заказа между стандартной и нестандартной штамповкой металла?
Стандартные штампованные детали отгружаются со склада или универсального инструмента в течение 24–72 часов . Изготовление нестандартного металлического штамповочного инструмента занимает от 4 до 10 недель и включает в себя проектирование в CAD, черновую обработку на станках с ЧПУ, вакуумную термообработку, микроэлектроэрозионную обработку, ручную подгонку на верстаке и пробную штамповку T0/T1.
В2: Может ли стандартная штамповочная оснастка поддерживать операции последовательной формовки?
Нет. Стандартная оснастка поддерживает только автономные операции одноходового прессования (например, V-образная гибка под углом 90° или вырубка). Для прогрессивной штамповки требуются непрерывные несущие полосы, специальное расстояние между ними и последовательные штамповочные станции, разработанные исключительно для одной геометрии детали.
В3: Как стандартные и изготовленные на заказ штампы для штамповки металла обрабатывают изменения деталей после начала производства?
Стандартные штампованные детали допускают отсутствие необходимости модификации штампа, что требует использования другого профиля из каталога или перепроектирования сопрягаемой детали. Специализированная штамповочная оснастка позволяет вносить локальные инженерные изменения: электроэрозионная обработка проволокой или модульные вставки для пуансонов позволяют компенсировать смещение отверстий и регулировку зазоров, в то время как радикальные изменения топологии требуют переобработки станций.
В4: Каковы основные признаки неисправности штамповочных инструментов для мелкосерийного производства?
Основной причиной выхода из строя мягкой оснастки является абразивный износ кромок. Критические признаки включают в себя образование заусенцев, превышающих 10% толщины листа, задиры на боковых стенках и смещение размеров, превышающее класс M по DIN 6930-2 , что указывает на увеличение зазоров между пуансоном и матрицей, требующее немедленной заточки или замены пластин.
В5: Экономически целесообразно ли изготовление нестандартной оснастки для серийного производства менее 5000 деталей?
Полномасштабное прогрессивное изготовление нестандартной оснастки, как правило, нерентабельно при объеме производства менее 5000 изделий, если затраты на НИОКР амортизируются в течение всего цикла производства. Модульная гибридная оснастка может быть экономически выгодной: стандартные опорные элементы штампов с использованием нестандартных вставок для электроэрозионной обработки проволокой или лазерная вырубка всех заготовок в сочетании с однопозиционными формовочными штампами.
В6: Как оптимизация расположения полос при штамповке на заказ снижает общий объем отходов сырья?
В штампах с прогрессивной матрицей, изготовленных на заказ, используется программное обеспечение для оптимизации раскроя, позволяющее ограничить поля каркаса до 1,0-1,5 толщины листа. Использование взаимозацепляющихся или двухрядных матриц позволяет достичь эффективности использования сырья на 75-85% по сравнению с традиционными штамповками, изготовленными из стандартных обрезков полосы, при этом потери от брака составляют 35-45% .
В7: Каков стандартный предел высоты заусенцев для прецизионной штамповки металла на заказ?
Высота заусенцев, достижимая при высокоточной штамповке металла на заказ, обычно составляет от 5% до 10% от толщины листа (абсолютная высота заусенцев 0,02 мм) для клемм и зажимов с жесткими допусками. В обычных штампованных изделиях высота заусенцев может составлять от 15% до 20% от толщины листа, хотя такие изделия обычно дополнительно полируются в процессе вибрационной обработки или абразивной зачистки.
В8: Почему для высокопрочной стали требуются специальные штампы, изготовленные на заказ, а не стандартная оснастка?
Высокопрочные стали обладают выраженным упругим восстановлением, генерируя углы пружинения от 5° до 8°. Стандартные штампы имеют фиксированные полости под углом 90°, которые не могут компенсировать это восстановление, что приводит к сколам пуансона и нарушению размеров. В штампах, изготовленных на заказ, используются специально разработанные профили с перегибом ( например, полости под углом 84,5° ) и высокопрочные пружины, работающие на азоте, для обеспечения точной геометрии готовой детали.
Краткое содержание
Выбор между стандартными штампованными деталями и деталями, изготовленными на заказ, зависит от объема производства, допусков и геометрии:
- Для объемов производства менее 5000 единиц и некритичных допусков от ±0,2 мм до ±0,5 мм (DIN 6930-2 Класс M) выбирайте стандартные штампованные детали, чтобы избежать первоначальных затрат на штамповку.
- Инвестируйте в специализированную оснастку для обеспечения допусков до ±0,01 мм (DIN 6930-2 Класс f), высокопрочной компенсации упругого восстановления или для непрерывных производственных циклов более 10 000 единиц, чтобы минимизировать себестоимость единицы продукции.
Для получения полной информации об основных процессах формовки листового металла, возможностях штамповочной оснастки и рекомендациях по проектированию обратитесь к нашему подробному руководству по штамповке листового металла .
Оцениваете окупаемость оснастки или проверяете технологичность изготовления детали для предстоящего производственного цикла? Свяжитесь с инженерами компании JS Precision Tooling Engineers для бесплатного анализа возможности применения допусков, анализа DFM в CAD-системе и оценки стоимости раскроя полос.

Отказ от ответственности
Информация на этой странице носит исключительно информационный характер. Компания JS Precision Services не предоставляет никаких гарантий, явных или подразумеваемых, относительно точности, полноты или достоверности представленной информации. Определение конкретных технических требований и запрос официального коммерческого предложения на запчасти являются обязанностью покупателя. Для получения дополнительной информации, пожалуйста, свяжитесь с нами.
Ресурс

