 Français




Les principales différences entre les centres d'emboutissage de métaux standard et sur mesure dépendent largement de l'amortissement de l'outillage, de la flexibilité géométrique et du niveau de précision de tolérance pouvant être atteint.
Les pièces embouties standard utilisent des matrices standardisées préexistantes pour éliminer les frais d'ingénierie non récurrents initiaux (NRE, le coût unique de conception pour l'outillage CAO, la programmation FAO et l'usinage par électroérosion à fil), mais les formes des composants sont limitées à des supports assez simples, des rondelles plates ou des clips généralisés, utilisant des tolérances d'emboutissage générales d'environ 0,2 mm à 0,5 mm .
Cependant, l'outillage sur mesure, bien qu'exigeant un coût initial de matrice compris entre 3 000 $ et plus de 50 000 $, permet de réaliser des formes complexes, des tolérances d'ingénierie très serrées jusqu'à ±0,01 mm, des matrices progressives à plusieurs étapes et des procédures spécialisées de compensation du retour élastique pour les alliages difficiles.
Résumé technique exécutif
Choisissez des pièces embouties standard lorsque les volumes d'expédition annuels sont inférieurs à 5 000 et que l'enveloppe de la pièce peut être formée à l'aide de matrices standard ; achetez des outils d'emboutissage personnalisés dédiés lorsque les tolérances géométriques sont plus serrées que ±0,1 mm, que les volumes annuels peuvent dépasser 20 000 ou qu'une géométrie tridimensionnelle complexe nécessite un traitement progressif multi-stations.
| Facteur d'évaluation technique | Estampage standard (matrices standardisées) | Estampage d'outillage sur mesure (matrices dédiées) |
| Investissement initial en outillage | 0 $ pour l'outillage universel déjà présent | 3 000 $ à plus de 50 000 $ (Outillage dédié mono-étape ou progressif) |
| Classe de tolérance et précision | De rugueux à moyen (DIN 6930-2 Classe M ou C, ±0,2 mm à ±0,5 mm) | Précision avec une tolérance plus élevée (DIN 6930-2 Classe f, environ ±0,01 mm à ±0,05 mm) |
| Volume de seuil de rentabilité économique | Structurellement optimale pour <5 000 pièces/an ou prototypes fonctionnels | Rendement de cycle élevé pour une production en série de plus de 20 000 pièces/an. |
| Liberté géométrique et fonctionnelle | Limité aux profils d'outillage existants (rondelles, clips, coudes à 90°) | Formage 3D ouvert, emboutissage profond collectif, frappe de monnaie et gaufrage. |
| Flexibilité dans le choix des matériaux | Limité aux bobines standard en stock (acier SPCC, aluminium 6061-O, laiton H62) | Accès complet aux alliages inoxydables spéciaux, au titane et au cuivre au béryllium |
Comment le coût de l'outillage influence-t-il le choix entre l'emboutissage standard et l'outillage sur mesure ?
Le choix entre l'emboutissage standard et l'outillage sur mesure dépend du volume total de production nécessaire pour amortir les coûts d'outillage. L'emboutissage standard ne génère aucun frais d'outillage, ce qui explique son coût unitaire plus avantageux jusqu'à 5 000 unités. En revanche, l'emboutissage sur mesure est nettement moins coûteux par cycle que l'emboutissage standard : environ 40 % à 70 % de réduction après la production de plus de 5 000 unités. Ceci s'explique par le fait que l'outillage progressif à grande vitesse élimine les opérations d'usinage secondaires et valorise la quasi-totalité des chutes de tôle.
Matrice comparative des technologies de formage des métaux
Le choix judicieux d'une technologie de formage des métaux implique de comparer le coût de l'outillage initial avec la précision requise et les points faibles potentiels. L'emboutissage conventionnel est immédiatement disponible et ne nécessite aucun investissement en outillage, bien qu'il ne permette pas d'atteindre des tolérances strictes inférieures à ±0,2 mm aux points de jonction. Les matrices progressives requièrent environ 4 à 10 semaines d'outillage, mais permettent de fabriquer des pièces pour moins de 0,15 $ l'unité.
| Processus de formation | Outillage NRE | Tolérances linéaires | Capacité géométrique et structurelle | Mode de défaillance critique et ligne rouge du processus |
| Estampage standardisé | 0 $ (Outillage partagé) | ±0,2 à ±0,5 mm (DIN 6930-2 m/c) | Profilés plats 2D, coudes à 90°, rainures simples | Liaison d'assemblage : Des tolérances d'empilement trop importantes entraînent un défaut d'ajustement. |
| Laser + frein CNC | 0 $ – 300 $ (Frais de configuration CNC de base) | ±0,1 mm à ±0,25 mm (ISO 2768-m) | Profilés 2D + bordage multi-axes | Goulot d'étranglement du cycle : un temps de cycle supérieur à 60 s/pièce est insoutenable au-delà de 2 000 pièces. |
| Outillage souple sur mesure | 1,5k $ - 5k $ (P20/Uréthane) | ±0,05 mm à ±0,1 mm (DIN 6930-2 Classe m) | Gaufrages spécifiques et emboutissages en une seule étape | Dérive d'usure des outils : Les bords souples de la matrice s'arrondissent rapidement après 5 000 coups, provoquant des bavures supérieures à 10 % de l'épaisseur de la feuille. |
| matrice dure progressive | 8 000 $ - 50 000 $ (Carbure/D2) | ±0,01 mm à ±0,05 mm (DIN 6930-2 Classe f) | Frappe en plusieurs étapes, emboutissage profond, taraudage en matrice | Coût élevé des modifications : les révisions après durcissement nécessitent des reconstructions par électroérosion à fil. |
Règle d'ingénierie :
SI le volume annuel > 10 000 unités ET la tolérance de positionnement < ±0,05 mm,
ENSUITE, adoptez un outillage dur progressif sur mesure (contrôle des coûts de cycle et absence de dérive).
Amortissement de l'outillage et facteurs de coûts NRE discrets
La décision financière concernant le choix entre pièces standard et outillage d'emboutissage sur mesure repose sur l'analyse des coûts d'ingénierie non récurrente (NRE). Les pièces standardisées ne nécessitent pas d'investissements spécifiques, l'outillage universel ayant déjà été amorti sur plusieurs cycles de production.
Plutôt qu'un simple coût global de mise en place, les coûts non récurrents (NRE) requis en amont pour l'outillage dédié se transforment en une série plus spécifique de cinq coûts liés à la ligne de production :
- Conception d'outils et simulation FAO : modélisation 3D de la disposition des bandes, analyse par éléments finis (FEA) pour la concentration des contraintes et dimensionnement du tonnage de la presse.
- Usinage soustractif : ébauche de semelles de matrice CNC à grande vitesse, alésage de finition de piliers de guidage, fraisage de cavités.
- Traitement thermique sous vide : traitement thermique du matériau en acier de poinçonnage (comme D2, DC53 ou aciers de métallurgie des poudres) jusqu'à une dureté de 60-62 HRC.
- Finition Micro-WEDM : usinage par électroérosion à fil multipasse des arêtes de coupe des poinçons avec une tolérance de ≤0,002 mm.
- Assemblage de la matrice et essai T0/T1 : montage manuel sur banc et équilibrage du ressort, essais initiaux de la bande sous des tonnages de presse élevés.
Les experts en ingénierie des coûts déterminent le seuil de coût en fonction de l'équation standard :
Coût total par unité = Investissement initial en outillage par volume de production total + Coût des matières premières par unité + Coût de la course d'emboutissage.
Ventilation de l'amortissement du volume :
| Volume de production (unités) | Estampage standard (coût unitaire) | Outillage souple sur mesure (3 000 $ de frais de développement non récurrents + coût unitaire) | Outillage progressif sur mesure (12 000 $ de frais de développement non récurrents + coût unitaire) | Choix d'ingénierie optimal |
| 500 (Prototype fonctionnel) | 1,85 $ | 6,80 $ (6,00 $ de frais non récurrents amortis + 0,80 $) | 24,25 $ (24,00 $ de frais non récurrents amortis + 0,25 $) | Estampage standard |
| 2 500 (EVT/DVT) | 1,75 $ | 2,00 $ (1,20 $ de frais non récurrents amortis + 0,80 $) | 5,05 $ (4,80 $ de frais non récurrents amortis + 0,25 $) | Outillage souple sur mesure |
| 10 000 (Pilote PVT) | 1,65 $ | 1,10 $ (0,30 $ de frais non récurrents amortis + 0,80 $) | 1,45 $ (1,20 $ de frais non récurrents amortis + 0,25 $) | Outillage progressif personnalisé |
| 50 000 (Production en série) | 1,55 $ | Non recommandé (limite d'usure de l'outillage dépassée) | 0,49 $ (0,24 $ de frais non récurrents amortis + 0,25 $) | Outillage progressif personnalisé |
| 200 000 (Exécution à haut débit) | 1,50 $ | Non recommandé (Fracture importante des bords) | 0,31 $ (0,06 $ de NRE amortis + 0,25 $) | Outillage progressif personnalisé |
Le seuil de rentabilité économique, pour une comparaison des coûts entre l'emboutissage classique et l'outillage progressif dédié (outil décalé et automatisation), se situe entre 5 000 et 8 000 pièces. Ainsi, l'automatisation par outillage progressif est économiquement justifiée, permettant une économie nette de plus de 65 % par pièce .
Quelles sont les limites géométriques qui définissent les pièces embouties standard par rapport aux capacités sur mesure ?
Les pièces embouties standard sont limitées à des sections transversales fixes, des pliages simples à 90°, des rondelles plates et des supports génériques. L'emboutissage sur mesure élimine ces contraintes géométriques grâce à l'utilisation d'outils progressifs multi-étapes, capables de frapper, d'emboutir, de créer des micro-languettes et d'effectuer un gaufrage, le tout en une seule opération de presse.
Limitations physiques des outils de matrices standard
L'outillage universel préexistant limite les rayons de courbure, les configurations de perçage et les contours des limites :
- Rayon de courbure intérieur fixe : les matrices fixent le rayon de courbure intérieur à une valeur constante (généralement soit R = 1,0 mm, soit R = 1,5 mm ).
- Constriction de la fibre extérieure : L'utilisation d'un rayon de courbure très petit (inférieur à R < 0,5t où t = épaisseur de la tôle) dans un outillage rigide entraîne une contrainte élevée.
- Mécanismes de défaillance : Les métaux à haute dureté cèdent par amincissement de paroi > 20 % , microfissuration et cisaillement structurel complet de la courbure.
Géométries complexes grâce à un outillage progressif sur mesure
La dispersion des déformations sur une bande porteuse spécialement conçue permet de créer des géométries inaccessibles aux matrices standard. (Pour les pièces dépassant les limites de la bande porteuse, consultez notre article comparatif sur l'emboutissage progressif et l'emboutissage par transfert ).
- Frappe intégrée : grâce à l’utilisation d’une force de compression, le processus de poinçonnage provoque une déformation plastique de la tôle, créant des chanfreins, des dégagements d’arêtes vives et des contre-perçages en une seule opération sans fraisage CNC supplémentaire.
- Emboutissage profond et repassage : des stations d’emboutissage séquentielles forment des cavités cylindriques et rectangulaires, maintenant une épaisseur de paroi uniforme grâce à des anneaux de dégagement de matrice calibrés.
- Encoches de dégagement dans la matrice : des micro-encoches poinçonnées près des axes de pliage aident à prévenir les déchirures d’angle et les microfissures le long de la structure granulaire de la matière première.
Paramètres DFM de l'emboutissage de tôles de base
Afin de garantir la durabilité de l'outillage et la qualité des pièces, les directives DFM sont strictement mises en œuvre dans les conceptions d'outillage sur mesure :
- Diamètre minimal du trou percé (d) : Pour l'acier doux laminé à froid, gardez d/t ≥ 1,0 , tandis que pour l'acier inoxydable trempé, écroui, utilisez d/t ≥ 1,5 pour éviter le problème de flambage des poinçons.
- Distance minimale au bord (L) : Gardez la distance entre les bords du trou percé et le bord vierge L ≥ 2t pour éviter le gonflement vers l'extérieur.
- Limite de bavures : Les pièces standard doivent présenter des bavures ne dépassant pas 15 % de l’épaisseur du matériau, tandis que pour l’emboutissage personnalisé de précision, il convient de maintenir les bavures entre 5 % et 8 % de l’épaisseur de la tôle.
Comment la tolérance d'emboutissage des métaux varie-t-elle entre les matrices standard et les matrices sur mesure ?
Les tolérances d'emboutissage varient fondamentalement selon la précision de l'outillage et la compensation de l'usure. Les pièces embouties standard sont conformes aux normes commerciales générales, généralement DIN 6930-2 classe M ou C ( tolérances comprises entre ±0,2 mm et ±0,5 mm ). L'emboutissage sur mesure utilise des matrices en carbure de tungstène rectifiées avec précision et des systèmes de vision optique pour atteindre les tolérances DIN 6930-2 classe f, garantissant des dimensions linéaires à ±0,01 mm et un entraxe de perçage à ±0,02 mm, même après plusieurs millions de cycles.
Normes internationales de tolérancement : DIN 6930-2 et ISO 2768
Les tolérances dimensionnelles admissibles en ingénierie de précision sont définies par des normes internationales telles que l'ISO 2768 (Tolérances générales ) et la DIN 6930-2 (Tolérances des pièces en acier embouties). Les pièces embouties courantes présentent des tolérances moyennes et grossières.
Comparaison des classes de tolérance DIN 6930-2 pour l'épaisseur de tôle (1,0 mm à 3,0 mm) :
| Plage dimensionnelle nominale (DIN 6930-2) | Classe f (Estampage personnalisé de précision) | Classe m (Grade d'estampage moyen) | Classe c (Grade d'estampage grossier) | Application typique |
| Supérieur à 1,0 mm mais inférieur ou égal à 3,0 mm | ±0,05 mm | ±0,15 mm | ±0,40 mm | contacts des bornes de la batterie automobile pour véhicules électriques |
| Supérieur à 3,0 mm mais inférieur ou égal à 6,0 mm | ±0,06 mm | ±0,18 mm | ±0,50 mm | Blindages pour émetteurs-récepteurs optiques haute densité |
| Supérieur à 6,0 mm mais inférieur ou égal à 10,0 mm | ±0,07 mm | ±0,20 mm | ±0,60 mm | supports de montage de capteurs de précision |
| Distances entre les centres des trous (toutes plages) | ±0,02 mm | ±0,08 mm | ±0,25 mm | Connecteurs à pression multipoints pour circuits imprimés |
Pour les opérations de montage non critiques, les matrices standard avec des tolérances de ±0,2 mm à ±0,5 mm conviennent. Cependant, pour l'alignement des centres de trous dans les secteurs de l'électronique et de l'automobile avec des tolérances de ±0,02 mm, des matrices progressives sur mesure de classe f sont nécessaires.
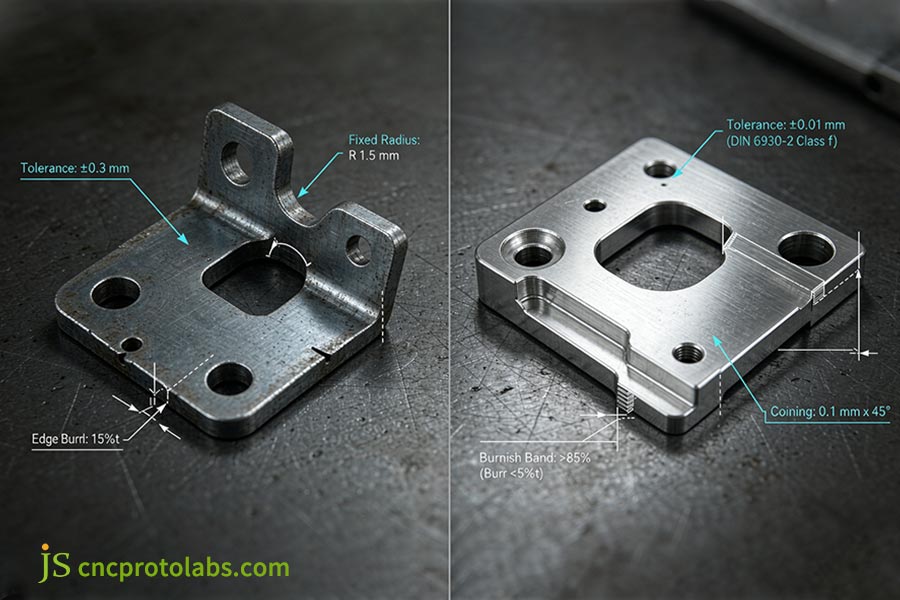
Figure 1 : Comparaison annotée CAO des tolérances d'emboutissage de métal standard et personnalisées, contrastant les limites générales de ±0,3 mm avec la précision DIN 6930-2 Classe f (±0,01 mm).
Principes de l'outillage et du contrôle de l'usure
Les variations de tolérance dans la production impliquant plusieurs milliers de cycles sont attribuées à la conception de l'outillage et au contrôle de l'usure :
- Matrices universelles standardisées (accumulation d'usure) : En raison de multiples cycles de fabrication utilisant des outils réutilisables, une usure se produit sur le bord du poinçon, ce qui entraîne un jeu accru entre le poinçon et la matrice au-delà de la tolérance de ±0,3 mm.
- Plaquettes en carbure de tungstène submicroniques : les matrices personnalisées intègrent des plaquettes en carbure de tungstène (89-92 HRA) qui conservent des arêtes de coupe affûtées sur des millions de courses sans aucune déviation dimensionnelle.
- Finition WEDM multi-passes : les trajectoires d’outils personnalisées créent une finition Ra 0,2 m avec un jeu mécanique de 1 à 2 % de l’épaisseur du matériau brut.
- Détection en boucle fermée dans la matrice : un micromètre laser placé sur la plaque de matrice mesure l'épaisseur de la feuille entrante et contrôle la course mécanique à des vitesses ≥ 600 spm.
Quel est l'impact du choix des matériaux d'emboutissage sur la durée de vie des outils ?
Le choix du matériau d'emboutissage détermine l'usure des matrices et la précision de formage. L'outillage standard est optimisé pour les alliages génériques comme l'acier laminé à froid (SPCC) ou l'aluminium standard (6061-O), et offre un contrôle insuffisant sur les métaux à fort retour élastique. L'outillage sur mesure intègre une compensation de retour élastique spécifique et des composants en acier à outils trempé (tels que D2 ou DC53) conçus spécifiquement pour les alliages spéciaux, notamment le cuivre au béryllium, le bronze phosphoreux et les aciers inoxydables à haute résistance.
Limitations des alliages dans les pièces embouties standard
Les composants emboutis standard dépendent exclusivement d'alliages ductiles aux propriétés connues pour réduire l'usure des matrices :
- Stock ductile standard : Disponible uniquement en aciers à faible teneur en carbone (SPCC, DC01), en aluminium doux (5052-H32, 6061-O) ou en laiton de décolletage (H62).
- Exigences d'application : Les dispositifs de protection contre les interférences électromagnétiques (EMI), les dispositifs exigeant une résistance rigoureuse à l'oxydation ou les dispositifs biocompatibles nécessitent des alliages haute performance bien au-delà des limites standard des puces.
- Exigences en matière d'alliages spéciaux : Les environnements exigeants nécessitent de l'acier inoxydable entièrement dur (301-FH), des alliages de ressorts à haute conductivité (cuivre au béryllium C17200, bronze phosphoreux C5191) ou du titane (Grade 2, Ti-6Al-4V).
Comportements physiques lors du formage à haute tension
Pour former des métaux durs comme l'acier inoxydable 301 et le cuivre au béryllium, des matrices spécialement conçues sont nécessaires afin de prendre en compte trois propriétés :
- Retour élastique angulaire : les alliages à Rp0.2/E élevé présenteront un angle de retour élastique compris entre 2° et 8°, tandis que les matrices standard créeront un angle de 93° à 98°.
- Compensation du surcintrage : les cavités sont précompensées (rectifiées à 84,5 pour un retour élastique de 5,5 par exemple) afin de garantir des pliages à 90,0°. (Consultez notre guide des paramètres de pliage de tôle et du facteur K ).
- Traitements anti-grippage : Les poinçons utilisent des aciers à outils PM avec un revêtement PVD TiAlN de 2 à 3 μm (>3 000 HV, friction <0,2) pour empêcher le soudage à froid sur ≥1 000 000 cycles.
Quand les ingénieurs doivent-ils privilégier l'emboutissage de métaux en petite série plutôt que l'outillage sur mesure ?
Lors du prototypage, le choix entre l'emboutissage standard et l'emboutissage sur mesure repose sur un compromis entre rapidité et précision des tolérances. Pour des séries inférieures à 1 000 unités, l'emboutissage en petite série, utilisant des inserts d'outillage modulaires ou la fabrication par pliage laser CNC, permet d'éviter les investissements initiaux dans la fabrication des matrices. Pour les formes complexes, l'outillage souple monoposte garantit une répétabilité progressive avant la production en série.
Points du cycle de vie du développement : EVT, DVT et PVT
Alignez vos investissements en outillage directement avec la phase de développement de votre produit :
- EVT (10 à 200 unités / Conception fluide) : Utiliser la découpe laser fibre et une presse plieuse CNC. Éviter les matrices, car l’emplacement et la configuration des perçages évoluent rapidement.
- Essais de fabrication (200 à 2 000 unités / essais structurels) : utiliser des porte-matrices modulaires ou des outils souples en acier P20 pré-trempé pour tester les rayons d’emboutissage et le retour élastique. Pour connaître les avantages et les inconvénients des outils de pontage, consultez notre analyse comparative entre le prototypage rapide de tôles et l’emboutissage de production .
- Production PVT et en série (>5 000 unités / Gel de la conception) : Investissez dans un outillage d'estampage progressif personnalisé pour verrouiller la capacité du processus (Cpk 1,33) et réaliser les coûts unitaires les plus bas, à des vitesses allant jusqu'à 600 spm.
Processus de sélection en 3 étapes
- Critère de géométrie et de tolérance : lorsque le composant incorpore des formes de catalogue (telles que des rondelles, des clips, des supports), avec des tolérances > ±0,2 mm, utilisez des composants estampés standard. Si les tolérances requises sont < ±0,1 mm, sélectionnez un outillage souple modulaire.
- Contrôle de stabilité : Si la géométrie est personnalisée mais non vérifiée, utilisez un usinage CNC de tôlerie pour éviter les coûts de modification des matrices.
- Phase de production en volume : Une fois les conceptions finalisées, acheminer les volumes annuels > 10 000 unités vers des matrices rigides progressives personnalisées, en conservant les séries de 1 000 à 5 000 unités sur un outillage modulaire de type pont.
Pour la fabrication de matrices de production et les séries à grand volume, consultez les services d'estampage de métaux de précision de JS pour une fabrication progressive à grande vitesse.
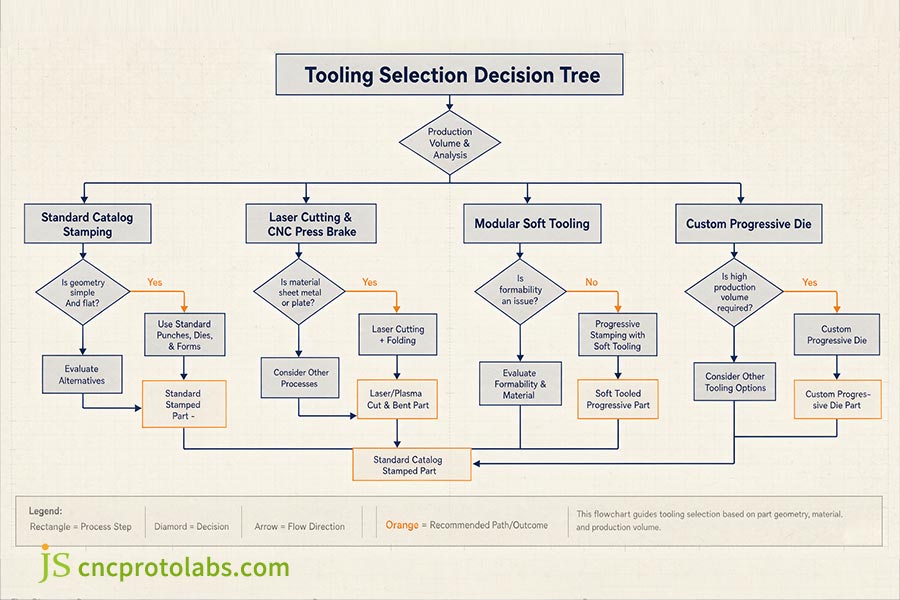
Figure 2 : Arbre de décision de sélection d'outillage d'emboutissage en ingénierie des composants de routage par volume, géométrie et matériau entre les matrices de catalogue, l'outillage souple et les matrices progressives personnalisées.
FAQ
Q1 : Quelle est la différence moyenne de délai de livraison entre l'emboutissage de métal standard et l'emboutissage sur mesure ?
Les pièces embouties standard sont expédiées sous 24 à 72 heures à partir du stock ou de l'outillage universel. L'outillage d'emboutissage sur mesure nécessite 4 à 10 semaines pour la conception CAO, l'ébauche CNC, le traitement thermique sous vide, l'électroérosion à fil, l'ajustement manuel et les essais d'emboutissage T0/T1.
Q2 : L'outillage d'emboutissage standard peut-il prendre en charge les opérations de formage progressif ?
Non. L'outillage standard ne prend en charge que les opérations de presse autonomes à course unique (par exemple, le pliage en V à 90° ou le découpage). L'emboutissage progressif nécessite des bandes porteuses continues, un espacement spécifique et des stations d'outillage séquentielles conçues exclusivement pour une géométrie de pièce donnée.
Q3 : Comment les matrices d’emboutissage standard et personnalisées gèrent-elles les modifications de pièces après le début de la production ?
Les pièces embouties standard ne nécessitent aucune modification de l'outillage, ni de profil de catalogue différent, ni de reconception de la pièce correspondante. L'outillage d'emboutissage sur mesure permet des modifications techniques localisées : le réusinage par électroérosion à fil ou les inserts de poinçonnage modulaires permettent de corriger les décalages de perçage et les jeux, tandis que les modifications topologiques importantes requièrent un réusinage de la station.
Q4 : Quels sont les principaux signes de défaillance des outils d'emboutissage de métaux à faible volume ?
Les outils tendres s'usent principalement par abrasion des arêtes. Les indicateurs critiques comprennent les bavures de cisaillement supérieures à 10 % de l'épaisseur de la tôle, le grippage des parois latérales et la dérive dimensionnelle supérieure à la classe M de la norme DIN 6930-2 , signalant un élargissement du jeu poinçon-matrice qui nécessite un réaffûtage immédiat ou le remplacement de l'insert.
Q5 : L'outillage sur mesure est-il économiquement viable pour des séries de production inférieures à 5 000 pièces ?
L'outillage progressif sur mesure à grande échelle n'est généralement pas rentable pour des productions inférieures à 5 000 pièces, les coûts de développement étant amortis sur la production. L'outillage hybride modulaire peut s'avérer rentable : matrices mères standard utilisant des inserts d'électroérosion à fil sur mesure, ou découpe laser de toutes les ébauches combinée à des matrices de forme à station unique.
Q6 : Comment l'optimisation de la disposition des bandes dans l'emboutissage personnalisé réduit-elle le total des déchets de matières premières ?
Les matrices progressives sur mesure utilisent un logiciel d'imbrication pour limiter les marges de la matrice à 1,0 à 1,5 fois l'épaisseur de la tôle. Les systèmes d'imbrication à emboîtement ou à double rangée permettent d'atteindre des gains d'efficacité de matière première de 75 à 85 % par rapport aux pièces embouties classiques réalisées à partir de chutes de bandes standard, avec des pertes de rebut de 35 à 45 % .
Q7 : Quelle est la limite standard de hauteur de bavure pour l'emboutissage de précision de métaux sur mesure ?
Pour les bornes et clips à tolérances serrées, la hauteur de bavure admissible en emboutissage de précision sur mesure est généralement de 5 % à 10 % de l'épaisseur de la tôle (bavure absolue de 0,02 mm). Les pièces embouties sur mesure courantes peuvent présenter une hauteur de bavure de 15 % à 20 % de l'épaisseur de la tôle, mais celles-ci sont généralement éliminées par polissage vibratoire ou ébavurage abrasif.
Q8 : Pourquoi l'acier à haute résistance nécessite-t-il des matrices sur mesure dédiées au lieu d'un outillage standard ?
Les aciers à haute résistance présentent un fort retour élastique, générant des angles de retour de 5° à 8°. Les matrices standard possèdent des cavités fixes à 90° qui ne peuvent compenser ce rebond, ce qui entraîne des ébréchures et des défauts dimensionnels. Les matrices sur mesure intègrent des profils de surcintrage optimisés ( par exemple, des cavités à 84,5° ) et des ressorts à gaz à azote de forte puissance pour garantir une géométrie finale précise de la pièce.
Résumé
Le choix entre les pièces embouties standard et l'outillage sur mesure dépend du volume, de la tolérance et de la géométrie :
- Sélectionnez des pièces estampées standard pour des volumes < 5 000 unités et des tolérances non critiques de ±0,2 mm à ±0,5 mm (DIN 6930-2 Classe M) afin d'éviter les coûts initiaux liés aux matrices.
- Investissez dans des outils sur mesure pour des tolérances jusqu'à ±0,01 mm (DIN 6930-2 Classe f), une compensation de retour élastique à haute résistance ou des séries continues >10 000 unités pour minimiser les coûts unitaires.
Pour des informations complètes sur les procédés de formage de la tôle, les capacités des outils de découpe et les directives de conception, reportez-vous à notre guide complet sur l'emboutissage de la tôle .
Vous souhaitez évaluer la rentabilité de l'outillage ou vérifier la fabricabilité des pièces pour une prochaine production ? Contactez les ingénieurs en outillage de précision de JS pour une étude gratuite de faisabilité des tolérances, une analyse CAO DFM et une évaluation des coûts d'imbrication des bandes.

Clause de non-responsabilité
Le contenu de cette page est fourni à titre informatif uniquement. JS Precision Services ne fait aucune déclaration ni ne donne aucune garantie, expresse ou implicite, quant à l'exactitude, l'exhaustivité ou la validité des informations. Il incombe à l'acheteur de déterminer les exigences techniques spécifiques et de demander un devis officiel pour les pièces . Veuillez nous contacter pour plus d'informations.
Ressource

