 Português (Brasil)




As principais diferenças entre centros de estampagem de metal padrão e personalizados dependem, em grande parte, da amortização das ferramentas, da flexibilidade geométrica e do nível de precisão de tolerância que pode ser alcançado.
As peças estampadas padrão utilizam matrizes padronizadas pré-existentes para eliminar a cobrança inicial de engenharia não recorrente (NRE, o custo único de engenharia de projeto para ferramentas CAD, programação CAM e usinagem por eletroerosão a fio), mas os formatos dos componentes são limitados a suportes bastante simples, arruelas planas ou clipes generalizados, utilizando tolerâncias gerais de estampagem de aproximadamente 0,2 mm a 0,5 mm .
No entanto, ferramentas personalizadas, embora exijam um custo inicial de matriz entre US$ 3.000 e mais de US$ 50.000, podem permitir formas complexas, tolerâncias de engenharia muito rigorosas de até ±0,01 mm, recursos de matriz progressiva em vários estágios e procedimentos especializados de compensação de retorno elástico para ligas difíceis.
Resumo Executivo de Engenharia
Selecione peças estampadas padrão quando os volumes de remessa anuais forem inferiores a 5 mil unidades e o formato da peça puder ser obtido usando matrizes padrão; adquira ferramentas de estampagem personalizadas quando as tolerâncias geométricas forem mais rigorosas que ±0,1 mm, os volumes anuais puderem exceder 20 mil unidades ou a geometria tridimensional complexa exigir processamento progressivo em várias estações.
| Fator de avaliação de engenharia | Estampagem padrão (matrizes padronizadas) | Estampagem com ferramentas personalizadas (matrizes dedicadas) |
| Investimento inicial em ferramentas | US$ 0 para ferramentas de matriz universais já presentes | De US$ 3.000 a mais de US$ 50.000 (ferramentas dedicadas de estágio único ou progressivas) |
| Classe de tolerância e precisão | Granulometria de grossa a média (DIN 6930-2 Classe M ou C, ±0,2 mm a ±0,5 mm) | Precisão com maior tolerância (DIN 6930-2 Classe f, aproximadamente ±0,01 mm a ±0,05 mm) |
| Volume de equilíbrio econômico | Estruturalmente ideal para menos de 5.000 peças/ano ou protótipos funcionais. | Alta eficiência de ciclo para produção em série de mais de 20.000 peças por ano. |
| Liberdade geométrica e de recursos | Limitado aos perfis de ferramentas existentes (arruelas, clipes, curvas de 90°) | Conformação 3D aberta, estampagem profunda coletiva, cunhagem e relevo. |
| Flexibilidade na seleção de materiais | Limitado a bobinas de estoque padrão (aço SPCC, alumínio 6061-O, latão H62) | Acesso completo a ligas especiais de aço inoxidável, titânio e cobre berílio. |
Como o custo das ferramentas determina a escolha entre estampagem padrão e ferramentas personalizadas?
A escolha entre estampagem padrão e ferramentas personalizadas depende do volume total de produção, amortizando o custo da matriz. A estampagem padrão não envolve despesas com ferramentas, sendo, portanto, mais econômica em termos de custo unitário para volumes de até 5.000 unidades. Já o custo da estampagem personalizada é consideravelmente menor por ciclo, cerca de 40% a 70% mais baixo após a produção de mais de 5.000 unidades, pois a matriz progressiva de alta velocidade elimina a necessidade de usinagem secundária e utiliza quase 100% dos resíduos da peça.
Matriz comparativa de tecnologias de conformação de metais
A escolha adequada da tecnologia de conformação de metais envolve comparar os custos das ferramentas iniciais com a precisão necessária e as possíveis fragilidades. A estampagem convencional está disponível imediatamente e não envolve custos com ferramentas, embora não consiga atender a tolerâncias rigorosas abaixo de ±0,2 mm nos pontos de junção. As matrizes progressivas exigem de 4 a 10 semanas para a fabricação das ferramentas, mas permitem a produção de peças por menos de US$ 0,15 por unidade.
| Processo de formação | Ferramentas NRE | Tolerâncias Lineares | Capacidade Geométrica e Estrutural | Modo de Falha Crítica e Linha Vermelha do Processo |
| Estampagem padronizada | $0 (Ferramentas compartilhadas) | ±0,2 a ±0,5 mm (DIN 6930-2 m/c) | Perfis planos 2D, curvas de 90°, ranhuras básicas | Travamento na montagem: Tolerâncias de empilhamento frouxas causam falha de encaixe |
| Fresadora a laser + CNC | De US$ 0 a US$ 300 (Custos básicos de configuração de CNC) | ±0,1 mm a ±0,25 mm (ISO 2768-m) | Perfis 2D + flangeamento multieixos | Gargalo do ciclo: tempo de ciclo superior a 60 segundos por peça, inviável acima de 2.000 peças. |
| Ferramentas flexíveis personalizadas | US$ 1.500 - US$ 5.000 (P20/Uretano) | ±0,05 mm a ±0,1 mm (DIN 6930-2 Classe m) | Relevos dedicados e desenhos em estágio único | Desvio por desgaste da ferramenta: As bordas da matriz, por serem macias, arredondam-se rapidamente após 5.000 golpes, causando rebarbas superiores a 10% da espessura da chapa. |
| Matriz rígida progressiva | US$ 8 mil - US$ 50 mil (Carbide/D2) | ±0,01 mm a ±0,05 mm (DIN 6930-2 Classe f) | Cunhagem em múltiplos estágios, cunhagem profunda, rosqueamento no próprio cunho. | Alto custo de modificação: revisões pós-endurecimento exigem reconstruções por eletroerosão a fio. |
Regra de Engenharia:
SE o volume anual for superior a 10.000 unidades E a tolerância posicional for inferior a ±0,05 mm,
ENTÃO, adote ferramentas rígidas progressivas personalizadas (controle de custos do ciclo e sem desvios).
Amortização de ferramentas e fatores de custo de NRE discretos
A decisão financeira relativa a peças de matrizes padrão versus ferramentas de estampagem de metal personalizadas começa com a análise de custos de engenharia não recorrentes (NRE). As peças padronizadas não exigem investimentos de capital específicos, uma vez que a fábrica de prensas já amortizou as ferramentas universais com múltiplos ciclos de produção do programa.
Em vez de apenas um custo de instalação geral, o custo não recorrente de engenharia (NRE) necessário antecipadamente para ferramentas dedicadas se torna uma série mais específica de cinco custos de linha de produção:
- Projeto de ferramentas e simulação CAM: modelagem 3D do layout da tira, análise de elementos finitos (FEA) para concentração de tensões e dimensionamento da tonelagem da prensa.
- Usinagem subtrativa: desbaste de sapatas de matrizes CNC de alta velocidade, mandrilamento fino de pilares guia, fresamento de cavidades.
- Tratamento térmico a vácuo: tratamento térmico do material de aço para punção (como D2, DC53 ou aços de metalurgia do pó) até uma dureza de 60-62 HRC.
- Acabamento Micro-WEDM: usinagem por eletroerosão a fio em múltiplas passagens das arestas de corte do punção com tolerância de ≤0,002 mm.
- Montagem da matriz e teste T0/T1: ajuste manual em bancada e balanceamento da mola, teste inicial da tira sob altas tonelagens de prensa.
Os especialistas em engenharia de custos determinam o limite de custo com base na equação padrão:
Custo total por unidade = Investimento inicial em ferramentas por volume total de produção + Custo da matéria-prima por unidade + Custo do ciclo de estampagem na prensa.
Detalhamento da amortização por volume:
| Volume de produção (unidades) | Estampagem padrão (custo unitário da peça) | Ferramentas personalizadas de fabricação flexível (US$ 3.000 em custos não recorrentes + custo unitário) | Ferramentas progressivas personalizadas (custo de desenvolvimento não recorrente de US$ 12.000 + custo unitário) | Escolha de Engenharia Ideal |
| 500 (Protótipo Funcional) | $ 1,85 | US$ 6,80 (US$ 6,00 de amortização de NRE + US$ 0,80) | US$ 24,25 (US$ 24,00 de amortização de NRE + US$ 0,25) | Estampagem padrão |
| 2.500 (EVT/DVT) | $ 1,75 | US$ 2,00 (US$ 1,20 de amortização de NRE + US$ 0,80) | US$ 5,05 (US$ 4,80 de NRE amortizado + US$ 0,25) | Ferramentas flexíveis personalizadas |
| 10.000 (Piloto PVT) | $ 1,65 | US$ 1,10 (US$ 0,30 de amortização de NRE + US$ 0,80) | US$ 1,45 (US$ 1,20 de amortização de NRE + US$ 0,25) | Ferramentas Progressivas Personalizadas |
| 50.000 (Produção em Série) | $ 1,55 | Não recomendado (Limite de desgaste da ferramenta excedido) | US$ 0,49 (US$ 0,24 de amortização de NRE + US$ 0,25) | Ferramentas Progressivas Personalizadas |
| 200.000 (Execução de Alta Taxa) | $ 1,50 | Não recomendado (desgaste severo das bordas) | US$ 0,31 (US$ 0,06 de amortização de NRE + US$ 0,25) | Ferramentas Progressivas Personalizadas |
O ponto de equilíbrio econômico da comparação de custos entre a estampagem normal e as ferramentas progressivas dedicadas (ferramenta de deslocamento e automação) situa-se na faixa de 5.000 a 8.000 peças. Assim, a automação progressiva de matrizes justifica-se economicamente, gerando uma economia líquida superior a 65% por peça .
Quais são os limites geométricos que definem as peças estampadas padrão em comparação com as capacidades de personalização?
As peças estampadas padrão são limitadas a seções transversais fixas, dobras básicas de 90°, arruelas planas e suportes genéricos. A estampagem personalizada elimina essas restrições geométricas usando matrizes progressivas de múltiplos estágios, que podem cunhar, rebitar, criar microabas e realizar relevo, tudo de uma só vez, em um único processo de prensagem.
Limitações físicas das ferramentas de matriz padrão
As ferramentas universais pré-existentes restringem os raios de curvatura, as configurações dos furos e os contornos dos limites:
- Raio de curvatura interno fixo: As matrizes fixam o raio de curvatura interno a um valor constante (geralmente R = 1,0 mm ou R = 1,5 mm ).
- Estrangulamento da fibra externa: O uso de um raio de curvatura muito pequeno (menor que R < 0,5t, onde t = espessura da chapa) em ferramentas rígidas resulta em alta tensão.
- Mecanismos de falha: Metais de alta dureza falham com afinamento da parede superior a 20% , microfissuras e cisalhamento estrutural completo da dobra.
Geometrias complexas através de ferramentas progressivas personalizadas
A dispersão das deformações ao longo de uma faixa de suporte especialmente projetada permite a criação de geometrias que vão além das possibilidades das matrizes disponíveis no mercado. (Para peças que excedam os limites da faixa de suporte, avalie nossas vantagens e desvantagens da estampagem progressiva versus estampagem por transferência ).
- Cunhagem Integrada: Com o uso de tonelagem de compressão, o processo de puncionamento causa deformação plástica da chapa metálica, criando chanfros, alívios de arestas vivas e rebaixos em uma única operação, sem fresagem CNC adicional.
- Estampagem profunda e alisamento: Estações de estampagem sequenciais formam cavidades cilíndricas e retangulares, mantendo a espessura uniforme da parede por meio de anéis de folga de matriz calibrados.
- Entalhes de alívio na matriz: Microentalhes perfurados perto dos eixos de dobra ajudam a evitar rasgos nos cantos e microfissuras ao longo da estrutura granular da matéria-prima.
Parâmetros DFM para estampagem de chapas metálicas principais
Para garantir a durabilidade das ferramentas e a qualidade das peças, as diretrizes de DFM (Design for Manufacturing) são rigorosamente implementadas nos projetos de ferramentas personalizadas:
- Diâmetro mínimo do furo (d): Para aço laminado a frio de baixo carbono, mantenha d/t ≥ 1,0 , enquanto para aço inoxidável endurecido por trabalho a frio, use d/t ≥ 1,5 para evitar o problema de flambagem dos punções.
- Distância mínima até a borda (L): Mantenha a distância entre as bordas do furo perfurado e a borda da peça em branco L ≥ 2t para evitar o abaulamento externo.
- Limite de rebarbas: As peças padrão devem apresentar rebarbas de até 15% da espessura do material, enquanto que para estampagem personalizada de precisão, recomenda-se manter as rebarbas entre 5% e 8% da espessura da chapa.
Como varia a tolerância de estampagem de metal entre matrizes de catálogo e matrizes personalizadas?
A tolerância na estampagem de metais varia fundamentalmente de acordo com a precisão das ferramentas e a compensação do desgaste. As peças estampadas padrão atendem aos padrões comerciais gerais, tipicamente DIN 6930-2 Classe M ou C ( tolerâncias entre ±0,2 mm e ±0,5 mm ). A estampagem personalizada utiliza matrizes de carboneto de tungstênio retificadas com precisão e sistemas de visão óptica para atingir as tolerâncias da norma DIN 6930-2 Classe f, mantendo as dimensões lineares dentro de ±0,01 mm e os centros dos furos dentro de ±0,02 mm, mesmo após milhões de ciclos.
Normas internacionais para tolerâncias: DIN 6930-2 e ISO 2768
As variações dimensionais permitidas em engenharia de precisão são determinadas por normas internacionais, como a ISO 2768 (Tolerâncias Gerais) e a DIN 6930-2 (Tolerâncias para Peças Estampadas em Aço). As peças estampadas comuns possuem tolerâncias gerais médias e grosseiras.
Comparação das classes de tolerância DIN 6930-2 para espessura de chapa (1,0 mm a 3,0 mm):
| Faixa de dimensões nominais (DIN 6930-2) | Classe f (Estampagem Personalizada de Precisão) | Classe M (Grau de Estampagem Médio) | Classe C (Grau de Estampagem Grossa) | Aplicação típica |
| Acima de 1,0 mm, mas não acima de 3,0 mm. | ±0,05 mm | ±0,15 mm | ±0,40 mm | contatos terminais da bateria de veículos elétricos |
| Acima de 3,0 mm, mas não acima de 6,0 mm. | ±0,06 mm | ±0,18 mm | ±0,50 mm | Blindagens de transceptores ópticos de alta densidade |
| Acima de 6,0 mm, mas não acima de 10,0 mm | ±0,07 mm | ±0,20 mm | ±0,60 mm | Suportes de montagem de sensores de precisão |
| Distâncias entre os centros dos buracos (todos os alcances) | ±0,02 mm | ±0,08 mm | ±0,25 mm | Conectores multipinos de encaixe por pressão para placas de circuito impresso. |
Matrizes padrão com tolerâncias de ±0,2 mm a ±0,5 mm são suficientes para operações de montagem não críticas. No entanto, matrizes progressivas personalizadas com tolerâncias de Classe f serão necessárias para alinhar os centros dos furos em componentes eletrônicos e automotivos com tolerâncias de ±0,02 mm.
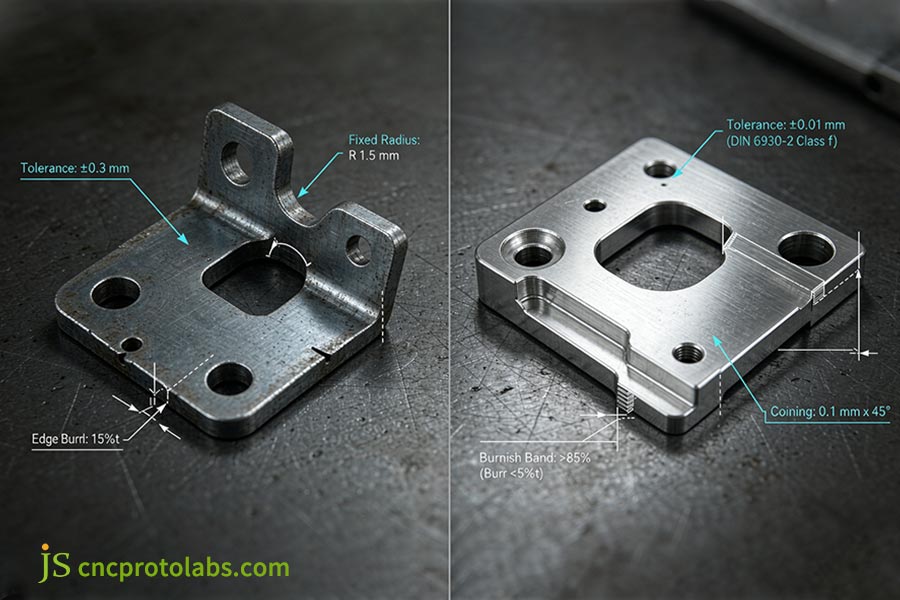
Figura 1: Comparação, com anotações em CAD, das tolerâncias de estampagem de metal padrão versus personalizadas, contrastando os limites gerais de ±0,3 mm com a precisão da Classe f da norma DIN 6930-2 (±0,01 mm).
Princípios de ferramentas e controle de desgaste
A variação de tolerância na produção envolvendo milhares de ciclos é atribuída ao projeto das ferramentas e ao controle de desgaste:
- Matrizes universais padronizadas (acúmulo de desgaste): Como consequência de múltiplos ciclos de fabricação utilizando ferramentas reutilizáveis, ocorre desgaste na borda do punção, o que causa um aumento na folga entre o punção e a matriz, ultrapassando a tolerância de ±0,3 mm.
- Pastilhas de carboneto de tungstênio submicrônicas: Matrizes personalizadas incorporam pastilhas de carboneto de tungstênio (89-92 HRA) que mantêm arestas de corte afiadas ao longo de milhões de ciclos sem qualquer desvio dimensional.
- Acabamento por eletroerosão a fio multipasse: Os percursos de ferramenta personalizados criam uma rugosidade superficial Ra de 0,2 µm com folga mecânica de 1 a 2% da espessura do material.
- Sensoriamento em circuito fechado integrado à matriz: Um micrômetro a laser posicionado na placa da matriz mede a espessura da folha de entrada e controla o curso mecânico em velocidades ≥600 spm.
Como a seleção do material para estampagem de metais impacta a vida útil das ferramentas?
A seleção do material para estampagem de metais determina as taxas de desgaste da matriz e a precisão da conformação. As ferramentas padrão de catálogo são otimizadas para ligas genéricas, como aço laminado a frio (SPCC) ou alumínio padrão (6061-O), apresentando baixo controle sobre metais com alto retorno elástico. As ferramentas personalizadas integram compensação especializada de retorno elástico e componentes de aço ferramenta temperado (como D2 ou DC53) projetados especificamente para ligas exóticas, incluindo cobre-berílio, bronze fosforoso e aços inoxidáveis de alta resistência.
Limitações de ligas em peças estampadas padrão
Os componentes estampados padrão dependem exclusivamente de ligas dúcteis com propriedades conhecidas para reduzir o desgaste da matriz:
- Aço dúctil padrão: Disponível apenas em aços de baixo carbono (SPCC, DC01), alumínio macio (5052-H32, 6061-O) ou latão de corte fácil (H62).
- Requisitos de aplicação: Dispositivos para blindagem contra interferência eletromagnética (EMI), resistência rigorosa à oxidação ou biocompatibilidade exigem ligas de alto desempenho muito acima dos limites padrão dos chips.
- Requisitos de ligas especiais: Ambientes exigentes requerem aço inoxidável totalmente endurecido (301-FH), ligas de mola de alta condutividade (cobre-berílio C17200, bronze fosforoso C5191) ou titânio (Grau 2, Ti-6Al-4V).
Comportamentos físicos na conformação de alta tração
Para moldar metais duros como o aço inoxidável 301 totalmente endurecido e o cobre-berílio, são necessárias matrizes especialmente projetadas para levar em consideração três propriedades:
- Retorno elástico angular: Ligas com alta resistência à tração (Rp0.2 / E) apresentarão um ângulo de retorno elástico entre 2° e 8°, enquanto matrizes padrão criarão um ângulo de 93° a 98°.
- Compensação de sobrecurvatura: As cavidades são pré-compensadas (aterradas a 84,5 para um retorno elástico de 5,5, por exemplo) para garantir dobras de 90,0° precisas. (Consulte nosso Guia de Parâmetros de Dobra de Chapas Metálicas e Fator K ).
- Tratamentos antigripantes: Os punções utilizam aços ferramenta PM com um revestimento PVD de TiAlN de 2-3 μm (>3.000 HV, fricção <0,2) para evitar a soldagem a frio em ≥1.000.000 ciclos.
Quando os engenheiros devem optar pela estampagem de metal em baixo volume em vez de ferramentas personalizadas?
A escolha entre estampagem de metal padrão e personalizada durante a prototipagem equilibra velocidade e fidelidade de tolerância. Para volumes inferiores a 1.000 unidades, a estampagem de metal em baixa escala, utilizando insertos modulares para ferramentas de estampagem ou fabricação por dobra a laser CNC, elimina o investimento inicial em matrizes. Para características complexas, a usinagem de ferramentas flexíveis em estação única verifica a repetibilidade progressiva antes da produção em massa.
Pontos do Ciclo de Vida de Desenvolvimento: EVT, DVT e PVT
Ajuste o investimento em ferramentas diretamente à fase de desenvolvimento do seu produto:
- EVT (10 - 200 unidades / Design de fluidos): Utilize corte a laser de fibra e prensa dobradeira CNC. Evite o uso de matrizes, pois a localização e o padrão dos furos mudam rapidamente.
- DVT (200–2.000 unidades / Teste estrutural): Utilize porta-matrizes modulares ou ferramentas pré-endurecidas de aço P20 para testar raios de embutimento e retorno elástico. Para análises comparativas de ferramentas de transição, consulte nossa análise de Prototipagem Rápida de Chapas Metálicas versus Estampagem de Produção .
- Produção em série e PVT (>5.000 unidades / projeto congelado): Invista em ferramentas de estampagem progressiva personalizadas para garantir a capacidade do processo (Cpk 1,33) e obter os menores custos unitários, a velocidades de até 600 spm.
Processo de seleção em 3 etapas
- Critérios de Geometria e Tolerância: Quando o componente incorpora formatos de catálogo (como arruelas, clipes, suportes) com tolerâncias superiores a ±0,2 mm, utilize componentes estampados padrão. Se as tolerâncias exigidas forem inferiores a ±0,1 mm, selecione ferramentas modulares flexíveis.
- Controle de estabilidade: Se a geometria for personalizada, mas não verificada, utilize a usinagem CNC de chapas metálicas para evitar o custo de modificações na matriz.
- Controle de Volume: Uma vez que os projetos estejam definidos, direcione os volumes anuais acima de 10.000 unidades para matrizes rígidas progressivas personalizadas, mantendo lotes de 1.000 a 5.000 unidades em ferramentas de ponte modulares.
Para fabricação de matrizes de produção e lotes de grande volume, consulte os serviços de estampagem de metal da JS Precision para fabricação progressiva de alta velocidade.
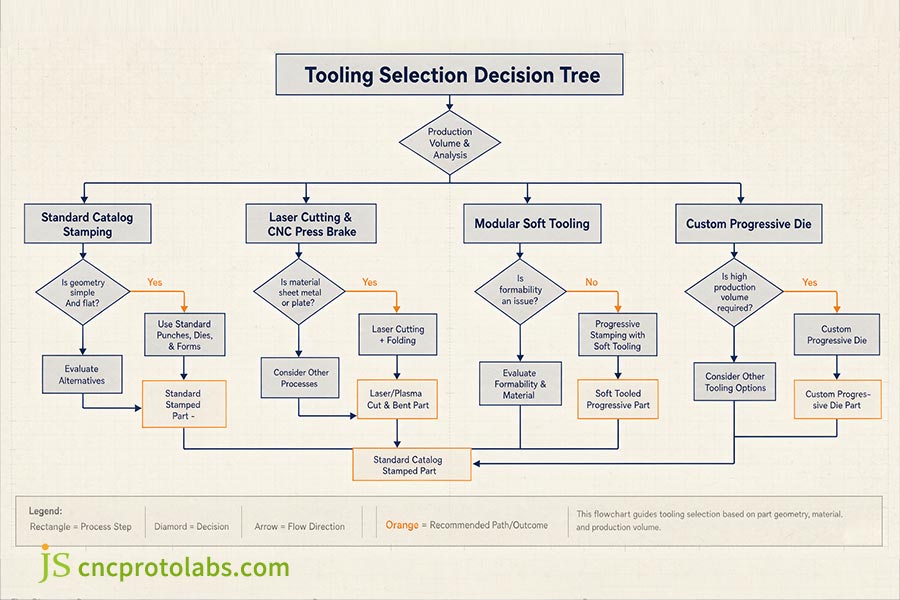
Figura 2: Árvore de decisão para seleção de ferramentas de estampagem, roteando componentes por volume, geometria e material entre matrizes de catálogo, ferramentas pré-fabricadas e matrizes progressivas personalizadas.
Perguntas frequentes
P1: Qual é a diferença média no prazo de entrega entre a estampagem de metal padrão e a personalizada?
As peças estampadas padrão são enviadas em 24 a 72 horas, a partir do estoque ou de ferramentas universais. As ferramentas de estampagem de metal personalizadas requerem de 4 a 10 semanas para projeto de ferramenta CAD, desbaste CNC, tratamento térmico a vácuo, eletroerosão a fio, ajuste manual em bancada e estampagem de teste T0/T1.
Q2: As ferramentas de estampagem padrão suportam operações de conformação progressiva?
Não. As ferramentas padrão suportam apenas operações de prensagem independentes e de curso único (por exemplo, dobra em V de 90° ou corte). A estampagem progressiva requer tiras de suporte contínuas, espaçamento entre linhas específico e estações de matriz sequenciais projetadas exclusivamente para uma única geometria de peça.
P3: Como as matrizes de estampagem de metal padrão e personalizadas lidam com revisões de peças após o início da produção?
As peças estampadas padrão não exigem modificações na matriz, bastando um perfil de catálogo diferente ou um redesenho da peça correspondente. As ferramentas de estampagem personalizadas permitem alterações de engenharia localizadas: o recorte por eletroerosão a fio ou insertos de punção modulares acomodam deslocamentos de furos e ajustes de folga, enquanto mudanças radicais na topologia exigem o remanufaturamento da estação.
Q4: Quais são os principais sinais de falha em ferramentas de estampagem de metal de baixo volume?
As ferramentas de corte de material macio falham principalmente devido ao desgaste abrasivo das arestas. Os indicadores críticos incluem rebarbas cortadas que excedem 10% da espessura da chapa, engripamento lateral e desvio dimensional superior à Classe M da norma DIN 6930-2 , sinalizando folgas aumentadas entre o punção e a matriz que exigem reafiação imediata ou substituição da pastilha.
Q5: A criação de ferramentas personalizadas é economicamente viável para lotes de produção inferiores a 5.000 peças?
A fabricação de ferramentas personalizadas progressivas em grande escala geralmente não é economicamente viável para volumes inferiores a 5.000 peças, considerando que os custos não recorrentes (NRE) são amortizados ao longo da produção. Ferramentas híbridas modulares podem ser uma alternativa economicamente viável: sapatas de matrizes mestras padrão utilizando insertos personalizados para eletroerosão a fio, ou corte a laser de todas as peças brutas combinado com matrizes de conformação de estação única.
Q6: Como a otimização do layout da tira na estampagem personalizada reduz o desperdício total de matéria-prima?
Matrizes progressivas personalizadas utilizam software de aninhamento para limitar as margens da borda do esqueleto a 1,0-1,5 vezes a espessura da chapa. Arranjos de aninhamento intertravados ou em fileiras duplas podem alcançar uma eficiência de matéria-prima de 75-85% em comparação com estampagens convencionais feitas a partir de recortes genéricos de tiras, que apresentam perdas de sucata de 35-45% .
Q7: Qual é o limite padrão de altura da rebarba para estampagem de metal personalizada de precisão?
A altura da rebarba que pode ser obtida na estampagem de metais personalizada de precisão é geralmente de 5% a 10% da espessura da chapa (rebarba absoluta de 0,02 mm) para terminais e clipes com tolerâncias rigorosas. Peças estampadas personalizadas comuns podem ter uma altura de rebarba de 15% a 20% da espessura da chapa, embora estas normalmente sejam polidas posteriormente em um processo de tamboreamento vibratório ou rebarbação abrasiva.
Q8: Por que o aço de alta resistência requer matrizes personalizadas específicas em vez de ferramentas padrão?
Os aços de alta resistência apresentam recuperação elástica acentuada, gerando ângulos de retorno elástico de 5° a 8°. Matrizes padrão possuem cavidades fixas de 90° que não conseguem compensar esse retorno, causando lascamento do punção e falha dimensional. Matrizes personalizadas integram perfis de sobrecurvatura projetados ( como cavidades de 84,5° ) e molas a gás nitrogênio de alta tonelagem para garantir a geometria precisa da peça final.
Resumo
A escolha entre peças estampadas padrão e ferramentas personalizadas depende do volume, da tolerância e da geometria:
- Para volumes inferiores a 5.000 unidades e tolerâncias não críticas de ±0,2 mm a ±0,5 mm (DIN 6930-2 Classe M) , selecione peças estampadas padrão para evitar custos iniciais de matrizes.
- Invista em ferramentas personalizadas para tolerâncias de até ±0,01 mm (DIN 6930-2 Classe f), compensação de retorno elástico de alta resistência ou produções contínuas superiores a 10.000 unidades para minimizar os custos unitários.
Para obter informações completas sobre os fundamentos dos processos de conformação de chapas metálicas, capacidades de ferramentas de estampagem e diretrizes de projeto, consulte nosso Guia Abrangente de Estampagem de Chapas Metálicas .
Precisa avaliar o retorno do investimento em ferramentas ou verificar a viabilidade de fabricação de peças para uma próxima produção? Entre em contato com a JS Precision Tooling Engineers para uma análise gratuita de viabilidade de tolerâncias, análise CAD DFM e avaliação de custos de aninhamento de tiras.

Isenção de responsabilidade
O conteúdo desta página tem caráter meramente informativo. A JS Precision Services não oferece nenhuma garantia, expressa ou implícita, quanto à exatidão, integridade ou validade das informações aqui contidas. É de responsabilidade do comprador determinar os requisitos técnicos específicos e solicitar um orçamento formal de peças . Entre em contato conosco para obter mais informações.
Recurso

