 Deutsch




Die Hauptunterschiede zwischen Standard- und kundenspezifischen Metallstanzzentren hängen im Wesentlichen von der Werkzeugamortisation, der geometrischen Flexibilität und dem erreichbaren Grad an Toleranzgenauigkeit ab .
Standard-Stanzteile nutzen bereits vorhandene standardisierte Werkzeuge, um einmalige Entwicklungskosten (NRE, die einmaligen Konstruktionskosten für CAD-Werkzeuge, CAM-Programmierung und Drahterodieren) zu vermeiden. Die Bauteilformen sind jedoch auf relativ einfache Halterungen, Unterlegscheiben oder allgemeine Clips beschränkt, wobei allgemeine Stanztoleranzen von etwa 0,2 mm bis 0,5 mm verwendet werden.
Die Anfertigung von Spezialwerkzeugen hingegen, die anfängliche Werkzeugkosten zwischen 3.000 und über 50.000 US-Dollar verursacht, ermöglicht komplexe Formen, sehr enge technische Toleranzen bis hinunter zu ±0,01 mm, mehrstufige Folgeverbundwerkzeuge und spezielle Rückfederungskompensationsverfahren für schwierige Legierungen.
Zusammenfassung für Führungskräfte im technischen Bereich
Wählen Sie Standard-Stanzteile, wenn die jährlichen Versandmengen unter 5.000 Stück liegen und die Form des Teils mit Standard-Stanzwerkzeugen hergestellt werden kann; kaufen Sie spezielle kundenspezifische Stanzwerkzeuge, wenn die geometrischen Toleranzen enger als ±0,1 mm sind, die jährlichen Mengen 20.000 Stück überschreiten können oder eine komplexe dreidimensionale Geometrie eine mehrstufige Folgeverbundbearbeitung erfordert.
| Bewertungsfaktor für Ingenieure | Standard-Stanzen (Standardisierte Werkzeuge) | Stanzwerkzeuge nach Kundenwunsch (Spezialwerkzeuge) |
| Vorabinvestition in Werkzeuge | 0 € für bereits vorhandene universelle Stanzwerkzeuge | 3.000 $ bis >50.000 $ (Spezielle einstufige oder progressive Werkzeuge) |
| Toleranzklasse und Präzision | Rau bis mittel (DIN 6930-2 Klasse M oder C, ±0,2 mm bis ±0,5 mm) | Präzision mit höherer Toleranz (DIN 6930-2 Klasse f, ca. ±0,01 mm bis ±0,05 mm) |
| Wirtschaftliche Gewinnschwelle | Strukturell optimal für <5.000 Stück/Jahr oder funktionale Prototypen | Hohe Zykluseffizienz für eine Serienproduktion von über 20.000 Stück/Jahr. |
| Geometrische und funktionelle Freiheit | Beschränkt auf vorhandene Werkzeugprofile (Unterlegscheiben, Klammern, 90°-Biegungen) | Offenes 3D-Formen, kollektives Tiefziehen, Prägen und Reliefprägen. |
| Flexibilität bei der Materialauswahl | Beschränkt auf Standard-Spulen (SPCC-Stahl, 6061-O-Aluminium, H62-Messing) | Voller Zugriff auf Spezialedelstahllegierungen, Titan und Berylliumkupfer |
Wie beeinflussen die Werkzeugkosten die Wahl zwischen Standard- und Sonderanfertigungswerkzeugen?
Die Wahl zwischen Standard- und Sonderanfertigungen hängt vom Produktionsvolumen ab, unter Berücksichtigung der Werkzeugkosten. Standard-Stanzverfahren verursachen keine Werkzeugkosten und sind daher bis zu 5.000 Einheiten wirtschaftlicher. Die Kosten für Sonderanfertigungen sind pro Zyklus deutlich niedriger als beim Standardverfahren – ab einer Produktionsmenge von 5.000 Einheiten um etwa 40–70 %. Dies liegt daran, dass Hochgeschwindigkeits-Folgeverbundwerkzeuge Nachbearbeitungen überflüssig machen und nahezu 100 % des Restmaterials verwerten.
Vergleichsmatrix für Metallumformungstechnologien
Die richtige Wahl der Umformtechnik erfordert einen Vergleich der Werkzeugkosten mit der geforderten Präzision und potenziellen Schwachstellen. Konventionelles Stanzen ist sofort verfügbar und verursacht keine Werkzeugkosten, kann jedoch an den Verbindungsstellen keine engen Toleranzen unter ±0,2 mm einhalten. Folgeverbundwerkzeuge benötigen etwa 4–10 Wochen Werkzeugzeit, ermöglichen aber die Fertigung von Teilen für weniger als 0,15 US-Dollar pro Stück.
| Formgebungsprozess | Werkzeugentwicklung | Lineare Toleranzen | Geometrische und strukturelle Leistungsfähigkeit | Kritischer Fehlermodus & Prozess-Redline |
| Standardisierte Stanzwerkzeuge | 0 $ (Gemeinschaftliche Werkzeuge) | ±0,2 bis ±0,5 mm (DIN 6930-2 m/c) | Flache 2D-Profile, 90°-Biegungen, einfache Schlitze | Montagefehler: Zu geringe Toleranzen bei der Montage führen zu Passungsfehlern |
| Laser + CNC-Bremse | 0 – 300 $ (Grundlegende CNC-Einrichtungskosten) | ±0,1 mm bis ±0,25 mm (ISO 2768-m) | 2D-Profile + mehrachsiges Bördeln | Zyklusengpass: Zykluszeit von über 60 Sekunden pro Stück ist ab 2000 Stück nicht mehr rentabel. |
| Kundenspezifische Soft-Werkzeuge | 1.500 bis 5.000 US-Dollar (P20/Urethan) | ±0,05 mm bis ±0,1 mm (DIN 6930-2 Klasse m) | Spezielle Prägungen und einstufige Ziehungen | Werkzeugverschleißdrift: Weiche Matrizenkanten runden sich nach 5.000 Hüben schnell ab, wodurch Grate von mehr als 10 % der Blechdicke entstehen. |
| Progressive Hard Die | 8.000 bis 50.000 US-Dollar (Hartmetall/D2) | ±0,01 mm bis ±0,05 mm (DIN 6930-2 Klasse f) | Mehrstufiges Prägen, Tiefziehen, Gewindeschneiden im Werkzeug | Hohe Modifikationskosten: Nachbearbeitungen nach dem Härten erfordern Drahterodieren-Nachbearbeitungen |
Technische Regel:
WENN das jährliche Volumen > 10.000 Einheiten UND die Positionstoleranz < ±0,05 mm beträgt,
Dann sollten Sie auf kundenspezifische progressive Hartwerkzeuge umsteigen (Zykluskostenkontrolle & keine Abweichung).
Werkzeugamortisation und diskrete NRE-Kostentreiber
Die finanzielle Entscheidungsfindung bezüglich Standard-Stanzteilen versus kundenspezifischen Stanzwerkzeugen beginnt mit der Kostenanalyse der einmaligen Entwicklungskosten. Die Standardteile erfordern keine spezifischen Investitionen, da die Pressanlage die universellen Werkzeuge bereits durch mehrere Produktionszyklen amortisiert hat.
Anstatt nur allgemeiner Einrichtungskosten werden die im Voraus für die Entwicklung spezieller Werkzeuge erforderlichen Entwicklungskosten zu einer spezifischeren Reihe von fünf Fertigungslinienkosten:
- Werkzeugkonstruktion und CAM-Simulation: 3D-Streifenlayout-Modellierung, Finite-Elemente-Analyse (FEA) zur Bestimmung der Spannungskonzentration und Dimensionierung der Presskraft.
- Subtraktive Bearbeitung: Hochgeschwindigkeits-CNC-Schruppen von Werkzeugschuhen, Feinbohren von Führungssäulen, Fräsen von Hohlraumtaschen.
- Vakuumwärmebehandlung: Wärmebehandlung des Stempelstahlmaterials (wie D2, DC53 oder pulvermetallurgische Stähle) auf eine Härte von 60-62 HRC.
- Mikro-WEDM-Finishing: mehrstufiges Drahterodieren der Stanzschneidekanten mit einer Toleranz von ≤0,002 mm.
- Werkzeugmontage und T0/T1-Test: manuelle Anpassung auf der Werkbank und Federbalance, erste Streifenprüfung unter hohen Presskräften.
Die Kostenexperten ermitteln die Kostenschwelle anhand der Standardgleichung:
Gesamtkosten pro Einheit = Anfangsinvestition in Werkzeuge pro Produktionsmenge + Rohmaterialkosten pro Einheit + Kosten pro Presshub.
Aufschlüsselung der Volumenamortisation:
| Produktionsmenge (Einheiten) | Standard-Stanzteile (Stückkosten) | Kundenspezifische Soft-Werkzeuge (3.000 $ NRE + Stückkosten) | Kundenspezifische Folgeverbundwerkzeuge (12.000 $ Entwicklungskosten + Stückkosten) | Optimale technische Wahl |
| 500 (Funktionaler Prototyp) | 1,85 $ | 6,80 $ (6,00 $ NRE amortisiert + 0,80 $) | 24,25 $ (24,00 $ NRE amortisiert + 0,25 $) | Standard-Stanzung |
| 2.500 (EVT/DVT) | 1,75 $ | 2,00 $ (1,20 $ NRE amortisiert + 0,80 $) | 5,05 $ (4,80 $ NRE amortisiert + 0,25 $) | Kundenspezifische Soft-Werkzeuge |
| 10.000 (Pilot PVT) | 1,65 $ | 1,10 $ (0,30 $ NRE amortisiert + 0,80 $) | 1,45 $ (1,20 $ NRE amortisiert + 0,25 $) | Kundenspezifische Folgeverbundwerkzeuge |
| 50.000 (Serienproduktion) | 1,55 $ | Nicht empfohlen (Werkzeugverschleißgrenze überschritten) | 0,49 $ (0,24 $ NRE amortisiert + 0,25 $) | Kundenspezifische Folgeverbundwerkzeuge |
| 200.000 (Hochgeschwindigkeitslauf) | 1,50 € | Nicht empfohlen (starke Kantenschädigung) | 0,31 $ (0,06 $ NRE amortisiert + 0,25 $) | Kundenspezifische Folgeverbundwerkzeuge |
Der wirtschaftliche Break-even-Punkt im Kostenvergleich zwischen herkömmlichem Stanzen und spezieller Folgeverbundwerkzeugtechnik (Offsetwerkzeug und Automatisierung) liegt im Bereich von 5.000 bis 8.000 Teilen. Daher ist die Automatisierung von Folgeverbundwerkzeugen wirtschaftlich gerechtfertigt, da sie Nettoeinsparungen von über 65 % pro Stück ermöglicht.
Welche geometrischen Grenzen definieren Standard-Stanzteile im Vergleich zu kundenspezifischen Fertigungsmöglichkeiten?
Standardmäßig gestanzte Teile sind auf feste Querschnitte, einfache 90°-Biegungen, Unterlegscheiben und Standardhalterungen beschränkt. Kundenspezifisches Stanzen beseitigt diese geometrischen Einschränkungen durch den Einsatz mehrstufiger Folgeverbundwerkzeuge, die in einem einzigen Pressvorgang Prägen, Ziehen, Mikro-Laschen erzeugen und die Formgebung durchführen können.
Physikalische Grenzen von Standard-Werkzeugen
Vorhandene Universalwerkzeuge schränken Biegeradien, Lochkonfigurationen und Konturen ein:
- Fester innerer Biegeradius: Die Matrizen fixieren den inneren Biegeradius auf einen konstanten Wert (im Allgemeinen entweder R = 1,0 mm oder R = 1,5 mm ).
- Einschnürung der Außenfaser: Die Verwendung eines sehr kleinen Biegeradius (kleiner als R < 0,5t, wobei t = Blechdicke) in starren Werkzeugen führt zu hohen Spannungen.
- Versagensmechanismen: Bei Metallen mit hoher Härte kommt es zu Wanddickenreduzierungen von über 20 % , Mikrorissbildung und vollständigem strukturellem Abscheren an der Biegung.
Komplexe Geometrien durch kundenspezifische Folgeverbundwerkzeuge
Die Verteilung von Verformungen über einen speziell entwickelten Trägerstreifen ermöglicht die Herstellung von Geometrien, die mit handelsüblichen Werkzeugen nicht realisierbar sind. (Für Teile, die die Grenzen des Trägerstreifens überschreiten, vergleichen Sie bitte unsere Ergebnisse zum Zusammenspiel von Folgeverbundwerkzeug und Transferwerkzeug .)
- Integriertes Prägen: Durch die Anwendung einer Kompressionskraft wird beim Stanzvorgang eine plastische Verformung des Blechs bewirkt, wodurch Fasen, scharfe Kantenentlastungen und Senkungen in einem Arbeitsgang ohne zusätzliches CNC-Fräsen erzeugt werden.
- Tiefziehen und Glätten: Sequenzielle Ziehstationen formen zylindrische und rechteckige Hohlräume, wobei die gleichmäßige Wandstärke durch kalibrierte Werkzeugspielringe gewährleistet wird.
- Entlastungskerben im Werkzeug: Mikrokerben, die in der Nähe der Biegeachsen eingestanzt werden, helfen, Eckenrisse und Mikrorisse entlang der Kornstruktur des Rohmaterials zu verhindern.
DFM-Parameter für die Blechumformung
Um die Langlebigkeit der Werkzeuge und die Qualität der Teile zu gewährleisten, werden die DFM-Richtlinien bei der Konstruktion kundenspezifischer Werkzeuge strikt umgesetzt:
- Mindestdurchmesser des Stanzlochs (d): Bei weichem, kaltgewalztem Stahl sollte d/t ≥ 1,0 gelten , während bei gehärtetem Edelstahl, insbesondere bei kaltverfestigtem Stahl, d/t ≥ 1,5 verwendet werden sollte, um ein Ausknicken der Stempel zu vermeiden.
- Mindestabstand zum Rand (L): Um ein Ausbeulen nach außen zu verhindern, muss der Abstand zwischen den Rändern der durchstochenen Löcher und dem Rand des Rohlings mindestens 2t betragen.
- Gratgrenze: Bei Standardteilen sollte der Grat maximal 15 % der Materialstärke betragen, während bei präzisen kundenspezifischen Stanzteilen ein Grat von maximal 5 % bis 8 % der Blechdicke angestrebt werden sollte.
Wie unterscheiden sich die Toleranzen beim Metallstanzen zwischen Katalog- und Sonderanfertigungswerkzeugen?
Die Toleranzen beim Metallstanzen hängen grundlegend von der Werkzeugpräzision und dem Verschleißausgleich ab. Standard-Stanzteile entsprechen gängigen Handelsnormen, typischerweise DIN 6930-2 Klasse M oder C ( Toleranzen zwischen ±0,2 mm und ±0,5 mm ). Kundenspezifische Stanzteile werden mit präzisionsgeschliffenen Hartmetall-Stanzwerkzeugen und optischen Sichtsystemen gefertigt, um Toleranzen nach DIN 6930-2 Klasse f zu erreichen. So bleiben die Längenmaße innerhalb von ±0,01 mm und die Lochmitten innerhalb von ±0,02 mm – auch über Millionen von Zyklen.
Internationale Normen für Toleranzen: DIN 6930-2 und ISO 2768
Die zulässigen Maßtoleranzen in der Präzisionstechnik werden durch internationale Normen wie ISO 2768 (Allgemeine Toleranzen) und DIN 6930-2 (Toleranzen für Stanzteile aus Stahl) festgelegt. Gängige Stanzteile weisen mittlere und grobe Toleranzen auf.
Vergleich der Toleranzklassen nach DIN 6930-2 für Blechdicken (1,0 mm bis 3,0 mm):
| Nennmaßbereich (DIN 6930-2) | Klasse f (Präzisions-Sonderanfertigung) | Klasse m (mittlere Stanzqualität) | Klasse c (Grobe Stempelqualität) | Typische Anwendung |
| Über 1,0 mm, aber nicht über 3,0 mm | ±0,05 mm | ±0,15 mm | ±0,40 mm | Kontakte für die Batterieanschlüsse von Elektrofahrzeugen |
| Über 3,0 mm, aber nicht über 6,0 mm | ±0,06 mm | ±0,18 mm | ±0,50 mm | Optische Transceiver-Abschirmungen mit hoher Dichte |
| Über 6,0 mm, aber nicht über 10,0 mm | ±0,07 mm | ±0,20 mm | ±0,60 mm | Präzisionssensor-Montagehalterungen |
| Lochmittenabstände (Alle Bereiche) | ±0,02 mm | ±0,08 mm | ±0,25 mm | Mehrpolige Leiterplatten-Presssteckverbinder |
Für unkritische Montagevorgänge sind Standardwerkzeuge mit Toleranzen von ±0,2 mm bis ±0,5 mm ausreichend. Für die Ausrichtung von Bohrungsmitten in Elektronik- und Automobilbauteilen mit Toleranzen von ±0,02 mm sind jedoch kundenspezifische Folgeverbundwerkzeuge mit Toleranzen der Klasse f erforderlich.
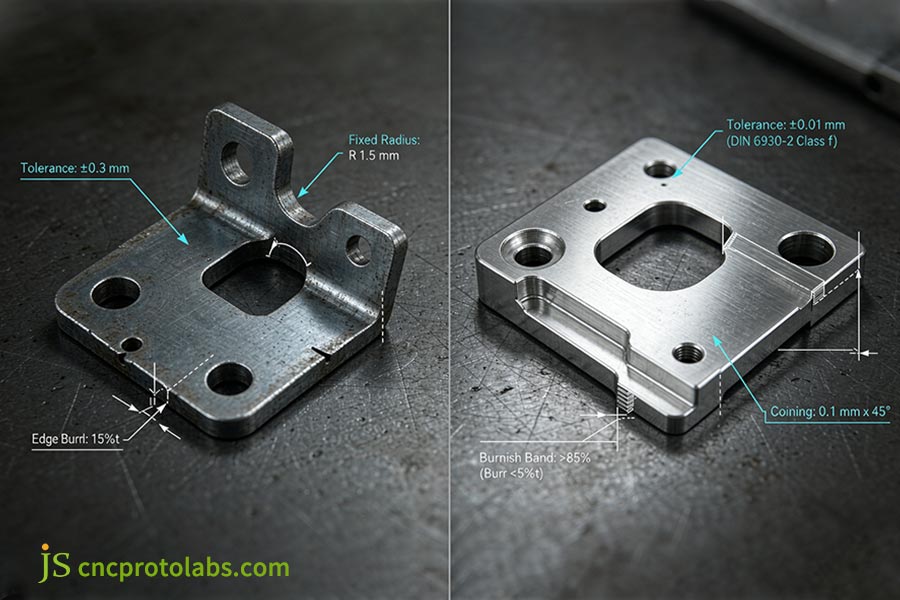
Abbildung 1: CAD-annotierter Vergleich der Standardtoleranzen gegenüber kundenspezifischen Toleranzen beim Metallstanzen, wobei die allgemeinen Grenzen von ±0,3 mm der Genauigkeit nach DIN 6930-2 Klasse f (±0,01 mm) gegenübergestellt werden.
Grundsätze der Werkzeug- und Verschleißkontrolle
Toleranzabweichungen in der Produktion mit mehreren tausend Zyklen sind auf die Werkzeugkonstruktion und die Verschleißkontrolle zurückzuführen:
- Standardisierte Universalwerkzeuge (Verschleißakkumulation): Durch die wiederholte Verwendung von wiederverwendbaren Werkzeugen kommt es an der Kante des Stempels zu Verschleiß, der zu einem erhöhten Spiel zwischen Stempel und Matrize außerhalb der Toleranz von ±0,3 mm führt.
- Submikron-Hartmetalleinsätze: Kundenspezifische Werkzeuge enthalten Hartmetalleinsätze (89-92 HRA), die über Millionen von Hüben hinweg ohne Maßabweichung scharfe Schneidkanten beibehalten.
- Mehrpass-WEDM-Feinbearbeitung: Die kundenspezifischen Werkzeugwege erzeugen eine Oberflächenrauheit Ra 0,2 m bei einem mechanischen Freiraum von 1-2% der Materialdicke.
- Geschlossene Regelung der Sensorik im Werkzeug: Ein auf der Werkzeugplatte platziertes Lasermikrometer misst die Dicke des einlaufenden Blechs und steuert den mechanischen Hub bei Geschwindigkeiten ≥600 Hüben/min.
Wie beeinflusst die Wahl des Stanzmaterials die Lebensdauer der Werkzeuge?
Die Wahl des Stanzmaterials beeinflusst den Werkzeugverschleiß und die Formgenauigkeit. Standardwerkzeuge sind für gängige Legierungen wie kaltgewalzten Stahl (SPCC) oder Standardaluminium (6061-O) optimiert und eignen sich schlecht für die Bearbeitung von Metallen mit hoher Rückfederung. Kundenspezifische Werkzeuge hingegen verfügen über spezielle Rückfederungskompensationen und gehärtete Werkzeugstahlkomponenten (z. B. D2 oder DC53), die speziell für exotische Legierungen wie Berylliumkupfer, Phosphorbronze und hochfeste Edelstähle entwickelt wurden.
Legierungsbeschränkungen bei Standard-Stanzteilen
Standardmäßig gestanzte Bauteile basieren ausschließlich auf duktilen Legierungen mit bekannten Eigenschaften zur Reduzierung des Werkzeugverschleißes:
- Standard-Duktiles Material: Nur erhältlich in niedriggekohlten Stählen (SPCC, DC01), weichem Aluminium (5052-H32, 6061-O) oder Automatenmessing (H62).
- Anwendungsanforderungen: Geräte zur Abschirmung elektromagnetischer Störungen (EMI), für eine hohe Oxidationsbeständigkeit oder für Biokompatibilität erfordern Hochleistungslegierungen, die weit über den Standardgrenzen von Werkzeugen liegen.
- Anforderungen an Speziallegierungen: In anspruchsvollen Umgebungen sind hochharte Edelstähle (301-FH), hochleitfähige Federlegierungen (Berylliumkupfer C17200, Phosphorbronze C5191) oder Titan (Gütegrad 2, Ti-6Al-4V) erforderlich.
Physikalische Eigenschaften bei der Umformung von hochfesten Werkstoffen
Zur Formgebung von harten Metallen wie vollständig gehärtetem Edelstahl 301 und Berylliumkupfer sind speziell konstruierte Werkzeuge erforderlich, die drei Eigenschaften berücksichtigen:
- Winkelrückfederung: Legierungen mit hohem Rp0,2 / E weisen einen Rückfederungswinkel zwischen 2° und 8° auf, während Standardwerkzeuge einen Winkel von 93° bis 98° erzeugen.
- Überbiegungskompensation: Die Hohlräume werden vorkompensiert (z. B. auf 84,5 für 5,5 Rückfederung geerdet), um echte 90,0°-Biegungen zu gewährleisten. (Siehe unsere Blechbiegeparameter und den K-Faktor-Leitfaden ).
- Anti-Galling-Behandlungen: Die Stempel bestehen aus PM-Werkzeugstählen mit einer 2-3 μm dicken PVD-TiAlN-Beschichtung (>3.000 HV, Reibung <0,2), um Kaltverschweißungen über ≥1.000.000 Zyklen zu verhindern.
Wann sollten Ingenieure die Metallstanzung in Kleinserien der Sonderanfertigung von Werkzeugen vorziehen?
Die Wahl zwischen Standard- und kundenspezifischer Metallstanzung im Prototypenbau erfordert ein ausgewogenes Verhältnis zwischen Geschwindigkeit und Toleranzgenauigkeit. Bei Kleinserien unter 1.000 Einheiten entfallen durch die Metallstanzung mit modularen Stanzwerkzeugeinsätzen oder CNC-Laserbiegetechnik die Investitionskosten für Werkzeuge. Bei komplexen Merkmalen gewährleistet die Verwendung von Einstationen-Softwerkzeugen die progressive Wiederholgenauigkeit vor der Serienproduktion.
Entwicklungslebenszykluspunkte: EVT, DVT und PVT
Passen Sie die Werkzeuginvestitionen direkt an Ihre Produktentwicklungsphase an:
- EVT (10–200 Einheiten / Fluid Design): Faserlaserschneiden und CNC-Abkantpresse verwenden. Auf Stanzwerkzeuge verzichten, da sich Lochpositionen und -muster schnell ändern.
- DVT (200–2.000 Einheiten / Strukturprüfung): Verwenden Sie modulare Werkzeughalter oder vorgehärtete P20-Weichwerkzeuge, um Ziehradien und Rückfederung zu prüfen. Informationen zu den Vor- und Nachteilen von Brückenwerkzeugen finden Sie in unserer Analyse „Rapid Sheet Metal Prototyping vs Production Stamping“ .
- PVT & Serienproduktion (>5.000 Einheiten / Design Freeze): Investieren Sie in kundenspezifische Folgeverbundwerkzeuge, um die Prozessfähigkeit (Cpk 1,33) zu sichern und die niedrigsten Stückkosten bei Geschwindigkeiten von bis zu 600 SPM zu realisieren.
3-stufiges Auswahlverfahren
- Geometrie- und Toleranzprüfung: Wenn das Bauteil Katalogformen (wie Unterlegscheiben, Klammern, Halterungen) mit Toleranzen > ±0,2 mm enthält, verwenden Sie standardisierte Stanzteile. Wenn Toleranzen < ±0,1 mm erforderlich sind, wählen Sie modulare, weiche Werkzeuge.
- Stabilitätsprüfung: Wenn die Geometrie kundenspezifisch, aber nicht verifiziert ist, sollte die Fertigung über CNC-Blechbearbeitung erfolgen, um die Kosten für Werkzeugmodifikationen zu vermeiden.
- Volumensteuerung: Sobald die Konstruktionen feststehen, werden jährliche Stückzahlen von > 10.000 Einheiten in kundenspezifische Folgeverbundwerkzeuge geroutet, während Serien von 1.000 bis 5.000 Einheiten auf modularen Brückenwerkzeugen gefertigt werden.
Für die Herstellung von Produktionswerkzeugen und die Fertigung großer Stückzahlen empfehlen wir Ihnen die Hochgeschwindigkeits-Folgeverfahrensfertigung von JS Precision Metal Stamping Services .
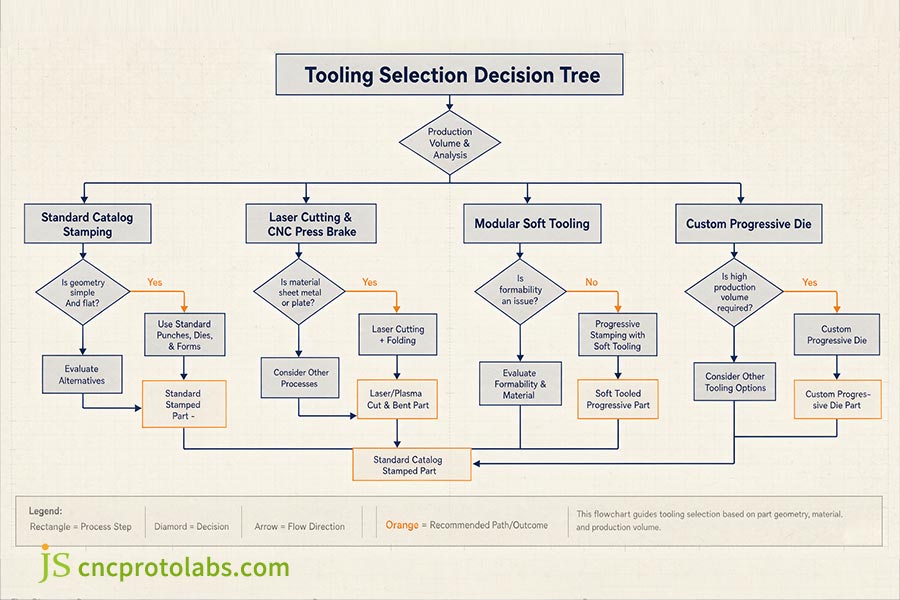
Abbildung 2: Entscheidungsbaum zur Auswahl von Stanzwerkzeugen für die Bearbeitung von Bauteilen nach Volumen, Geometrie und Material zwischen Katalogwerkzeugen, flexiblen Werkzeugen und kundenspezifischen Folgeverbundwerkzeugen.
Häufig gestellte Fragen
Frage 1: Wie groß ist der durchschnittliche Unterschied in der Lieferzeit zwischen Standard- und kundenspezifischer Metallstanzung?
Standardmäßig gestanzte Teile sind innerhalb von 24 bis 72 Stunden ab Lager oder mit Universalwerkzeugen versandfertig. Die Anfertigung kundenspezifischer Stanzwerkzeuge benötigt 4 bis 10 Wochen für die CAD-Werkzeugkonstruktion, CNC-Schruppen, Vakuumwärmebehandlung, Mikro-Drahterodieren, manuelle Anpassung und Probestanzungen (T0/T1).
Frage 2: Können Standard-Stanzwerkzeuge progressive Umformprozesse unterstützen?
Nein. Standardwerkzeuge unterstützen nur einzelne, einhubige Pressvorgänge (z. B. 90°-V-Biegen oder Stanzen). Für das Folgeverbundstanzen sind durchgehende Trägerstreifen, ein bestimmter Teilungsabstand und sequenzielle Werkzeugstationen erforderlich, die speziell für eine bestimmte Teilegeometrie ausgelegt sind.
Frage 3: Wie gehen Standard-Metallstanzwerkzeuge im Vergleich zu kundenspezifischen Stanzwerkzeugen mit Teileänderungen nach Produktionsbeginn um?
Standard-Stanzteile ermöglichen den Verzicht auf Werkzeugmodifikationen, wodurch ein anderes Katalogprofil oder eine Neukonstruktion des Gegenstücks erforderlich ist. Kundenspezifische Stanzwerkzeuge unterstützen lokale Konstruktionsänderungen: Durch Nachschneiden mittels Drahterodieren oder modulare Stempeleinsätze lassen sich Lochverschiebungen und Spielraumanpassungen ausgleichen, während grundlegende Topologieänderungen eine Nachbearbeitung der Bearbeitungsstation erfordern.
Frage 4: Was sind die Hauptausfallanzeichen von Metallstanzwerkzeugen für Kleinserien?
Weiche Werkzeuge versagen hauptsächlich durch abrasiven Kantenverschleiß. Kritische Anzeichen sind Schergrate von mehr als 10 % der Blechdicke, Fressen an den Seitenwänden und Maßabweichungen über DIN 6930-2 Klasse M hinaus, was auf vergrößerte Stempel-Matrizen-Läufe hinweist, die ein sofortiges Nachschärfen oder den Austausch des Einsatzes erfordern.
Frage 5: Ist die Anfertigung von Sonderwerkzeugen für Produktionsserien unter 5.000 Teilen wirtschaftlich rentabel?
Die Herstellung von kundenspezifischen Folgeverbundwerkzeugen ist in der Regel bei Stückzahlen unter 5.000 nicht kosteneffizient, da die Entwicklungskosten über die Produktionsmenge amortisiert werden. Modulare Hybridwerkzeuge können hingegen kosteneffizient sein: Standard-Masterwerkzeuge mit kundenspezifischen Drahterodiereinsätzen oder Laserschneiden aller Rohlinge in Kombination mit Formwerkzeugen für Einzelstationen.
Frage 6: Wie kann die Optimierung des Streifenlayouts beim kundenspezifischen Stanzen den gesamten Rohmaterialausschuss reduzieren?
Kundenspezifische Folgeverbundwerkzeuge nutzen Verschachtelungssoftware, um die Randabstände auf das 1,0- bis 1,5-Fache der Blechdicke zu begrenzen. Durch ineinandergreifende oder zweireihige Verschachtelungsanordnungen lassen sich im Vergleich zu herkömmlichen Stanzteilen aus Standard-Streifenabschnitten mit 35-45 % Ausschuss eine Rohmaterialeffizienz von 75-85 % erzielen.
Frage 7: Was ist die zulässige Grathöhengrenze für die präzise kundenspezifische Metallstanzung?
Die in der Präzisions-Metallstanztechnik erreichbare Grathöhe beträgt üblicherweise 5 % bis 10 % der Blechdicke (absoluter Grat 0,02 mm) für eng tolerierte Anschlüsse und Klemmen. Gängige Stanzteile können eine Grathöhe von 15 % bis 20 % der Blechdicke aufweisen, die jedoch in der Regel durch Gleitschleifen oder abrasives Entgraten weiter abgetragen wird.
Frage 8: Warum benötigt man für hochfesten Stahl spezielle Spezialwerkzeuge anstelle von Standardwerkzeugen?
Hochfeste Stähle weisen eine starke elastische Rückfederung auf, die Rückfederungswinkel von 5° bis 8° erzeugt. Standardwerkzeuge mit festen 90°-Kavitäten können diese Rückfederung nicht kompensieren, was zu Stempelabsplitterungen und Maßabweichungen führt. Kundenspezifische Werkzeuge integrieren speziell entwickelte Überbiegungsprofile ( z. B. 84,5°-Kavitäten ) und Stickstoff-Gasfedern mit hoher Tonnage, um eine präzise Endteilgeometrie zu gewährleisten.
Zusammenfassung
Die Wahl zwischen standardisierten Stanzteilen und kundenspezifischen Werkzeugen hängt von Volumen, Toleranz und Geometrie ab:
- Um Vorlaufkosten für Werkzeuge zu vermeiden, wählen Sie für Stückzahlen <5.000 Stück und unkritische Toleranzen von ±0,2 mm bis ±0,5 mm (DIN 6930-2 Klasse M) standardisierte Stanzteile .
- Investieren Sie in kundenspezifische Werkzeuge für Toleranzen bis zu ±0,01 mm (DIN 6930-2 Klasse f), in eine hohe Rückfederungskompensation oder in Serienfertigungen von >10.000 Einheiten, um die Stückkosten zu minimieren.
Vollständige Grundlagen zu Blechumformverfahren, Werkzeugmöglichkeiten und Konstruktionsrichtlinien finden Sie in unserem umfassenden Leitfaden zum Blechstanzen .
Sie möchten die Rentabilität Ihrer Werkzeuginvestitionen bewerten oder die Herstellbarkeit eines Teils für eine bevorstehende Produktionsserie überprüfen? Kontaktieren Sie die Ingenieure von JS Precision Tooling für eine kostenlose Toleranzanalyse, eine CAD-DFM-Analyse und eine Kostenbewertung für die Streifenverschachtelung.

Haftungsausschluss
Die Inhalte dieser Seite dienen ausschließlich Informationszwecken. JS Precision Services übernimmt keine Gewähr für die Richtigkeit, Vollständigkeit oder Gültigkeit der Informationen. Es obliegt dem Käufer, die spezifischen technischen Anforderungen zu ermitteln und ein formelles Teileangebot anzufordern . Für weitere Informationen kontaktieren Sie uns bitte.
Ressource

