日本語




板金溶接 一般的に厚さ0.5mmから6.0mmの薄い金属板を、電気アーク、抵抗、またはレーザービームからの集中的な熱を加えて接合し、母材金属を焼き切ることなく継ぎ目を接合する熱融着技術である。 精密板金加工熱入力の管理は、部品の反りや構造における溶接欠陥を回避するための最も重要な要素です。TIG溶接と連続ファイバーレーザー溶接は、0.2mm~0.5mmの公差を持つ高精度筐体によく使用されますが、MIG溶接と抵抗スポット溶接は、構造ブラケットや大量生産に適したより速いサイクルタイムを提供します。
板金溶接の主要工程比較
熱入力制御は、薄板加工において重要な要素である。 厚さ1.5mm未満の板金にはファイバーレーザー溶接またはパルスTIG溶接を使用し、2.0mm以上の板金にはMIG溶接を使用し、重ね合わせたフランジには抵抗スポット溶接を使用する。
| 溶接プロセス | 最適なシート厚さ | 歪みリスク | 関節の強度と密閉性 | 二次仕上げ費用 | 推奨アプリケーション |
| ファイバーレーザー | 0.5 mm~3.0 mm | 極めて低い(HAZ ≤0.5 mm) | 気密シール、母材の引張強度 | 5%未満(飛沫なし、ドレッシングは最小限) | 精密電子機器、バッテリートレイ、医療用シャーシ |
| TIG溶接(GTAW溶接) | 0.8 mm~4.0 mm | 中程度(銅製冷却ブロックが必要) | 高い構造強度、優れた化粧ビーズ | 15%~20%(軽い表面ブレンド) | 建築パネル、食品グレード機器、目に見える筐体 |
| MIG(グレート) | 1.5 mm~6.0 mm | 高(高負荷の熱入力) | 深い根の侵入、高いせん断荷重 | 30%~40%(研磨屑と突出したビーズ) | 重工業用ブラケット、ベースプレート、機器用スキッド |
| スポット溶接 | 0.6mm~3.0mm(重ね継ぎ) | 全体的に低い局所的な表面の凹み | 高いせん断強度、非防水 | 0%(機械から取り出してすぐに塗装可能) | シートの重ね合わせ継ぎ目、補強リブ、サーバーラックキャビネット |
特注筐体の公差認証と高品質な溶接が必要ですか? 3D CADファイルをアップロードしてください JS Precisionによる迅速かつ簡単な製造性設計評価をご利用ください。
板金溶接で歪みや焼け焦げが生じるのはなぜか?
板金溶接では、厚さ2.0mm以下の薄板は質量が限られているため、集中した熱を吸収できず、反りや溶け落ちが発生します。熱入力が約0.35kJ/mmを超えると、急速な熱膨張によって周囲の金属に強い圧縮応力が生じます。溶融した溶接プールが冷却・収縮するにつれて、残留引張応力によって薄板が座屈します。 寸法公差を±0.2mm以内に維持するためには、一定の移動速度を維持し、放熱器を使用することが不可欠です。
薄板の放熱を理解する
厚さ8.0mmを超える厚肉構造用鋼の場合、熱は冷却板の質量内部で三次元的に放散されます。薄板金属の溶接では、熱は表面に沿って厳密に二次元的に伝達されます。熱は下方向には伝達されないため、溶接部は局所的に非常に速く過熱されます。アークの移動速度が毎分0.15メートル未満の場合、接合部の温度は1,400℃を超えることがありますが、周囲の金属は室温に近い状態です。
このような温度勾配により、加熱された部分が膨張する。しかし、加熱部分の境界を形成する低温の母材板によって物理的に拘束されるため、加熱部分には圧縮力が働き、温度上昇に伴い降伏点を急速に超えてしまう。溶融池が冷却されるにつれて、引張力によって金属板が反り始める。
基本事項の見直し 金属溶接プロセス これにより、加工業者はアークを発生させる前に、アークのパラメータとベースシートの厚さのバランスを調整できるようになります。
刃先が削れてしまう根本原因
溶融プールの深さが、トーチが前進する前に板の厚さよりも大きい場合に、貫通溶融が発生します。
- アークが0.3秒以上静止している場合、厚さ1.2mm未満の板材は瞬時に溶断される。
- 0.1mmを超える隙間があると、金属が支えられる空間ができ、溶融した端部が割れて穴が開く原因となる。
- 外側の角は平らな部分よりも2倍速く燃える 熱は片側ではなく、両側の開口部から放散されるためです。
- 接地クランプの位置が不適切だと、磁気アークブローが発生し、その結果、電気アークが薄いエッジに向かって吹き出すことになる。
- フィーダーの過度の張力により、充填ワイヤーが溶融池の底面を突き破る。
溶接矯正のボトルネックを回避する
薄板部品の反りは、生産工程でコストのかかる遅延を引き起こします。400 mm フレームで 1.5 mm 反りが発生すると、1 個あたり 20 ~ 45 分もの手作業による収縮、プレスブレーキによる矯正、または手作業による平面研磨が必要になります。熱エネルギーを上流で管理し、剛性クランプを適用することで、金属溶接後の機械的矯正が不要になり、 ISO 3834-2:2021 品質要求事項。
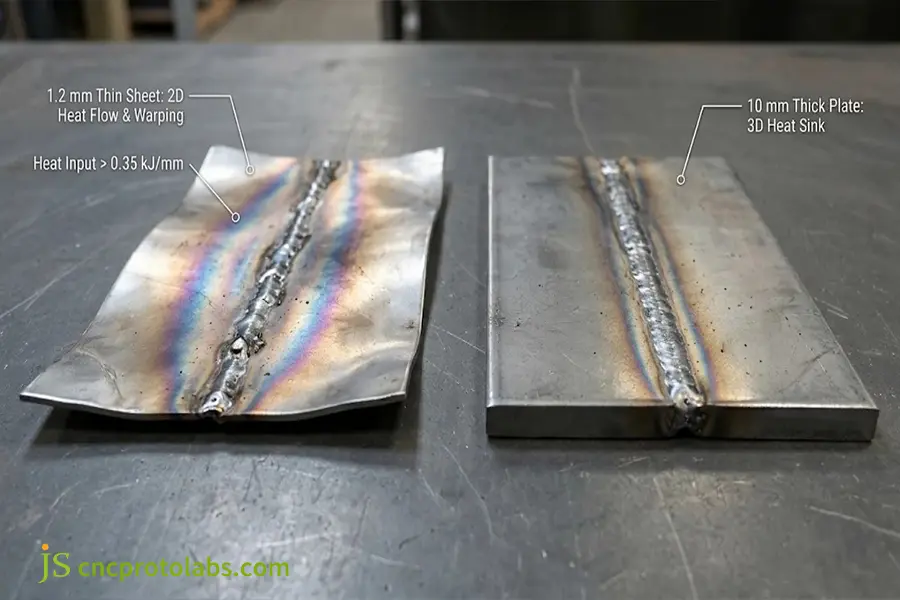
1.2 mmの薄板では、2次元的な熱集中によって深刻な反りが発生するのに対し、10 mmの板では3次元的な熱放散が起こります。
薄板に対する金属溶接プロセスはどのように機能するのでしょうか?
の 板金溶接プロセス 化学的な表面洗浄、精密なクランプ、固定溶接を用いて、すべての準備段階で位置決めを行い、メインビードを形成します。主要なプロセスパラメータには、溶接電流(板厚に応じて20~120A)、溶接速度(0.2~2.5m/分)、アルゴン流量(10~18L/分)が含まれます。安定したアークを確保し、気孔や母材の過熱を防ぐため、アーク距離は1.5mm未満に維持されます。
アーク放電前に汚染物質を除去する
薄いシートは表面積対体積比が大きく、表面酸化物や油分が接合不良の原因となるはずです。
- 炭素鋼(SPCC): 油汚れは、溶剤拭き取りまたは超音波脱脂のいずれかを使用して除去してください。
- ステンレス鋼: エアレーザー切断後に残ったスケールは、細かい研磨ホイールで金属を研磨することによって除去する。
- アルミニウム合金: 金属溶接作業を行う直前に、清潔なステンレス鋼製のワイヤーブラシを使用して、2,072℃で形成された表面の酸化皮膜を払い落としてください。
- プレコートシート: 溶接前に、溶接線から少なくとも25mm離れた位置にある一時的な保護ポリマーフィルムを取り外してください。これにより、溶融池へのプラスチックの炭化物の焼き付きを防ぐことができます。
銅製冷却バーを使用した照明器具
構造上、熱負荷下で部品の十分な剛性が得られません。固定治具にアンカーおよびクランプアセンブリを取り付け、背面に銅製冷却ブロックを設置します。
- 銅の熱伝導率は約390W/(m・K)であり、ステンレス鋼よりも20倍速く最大の熱を放出することが可能です。
- 溶接線の下に銅製の冷却棒を挟み込むことで、溶接部の根元から熱を取り除き、重力による垂れ下がりが発生する前に溶融池を固化させるのに役立ちます。
- 銅棒の表面に、浅い逃げ溝(深さ0.2mm×幅1.5mm)を機械加工する。この溝はワイヤーの全長にわたって設けられており、溶融金属が下から垂れ落ちることなく、ビードの下面への均一な浸透を可能にする。
- 継ぎ目の端から5mm以内に空気圧式エッジホールドダウンフィンガーを配置することで、薄い端が持ち上がって移動中にアークフォーカスが乱れるのを防ぐことができます。
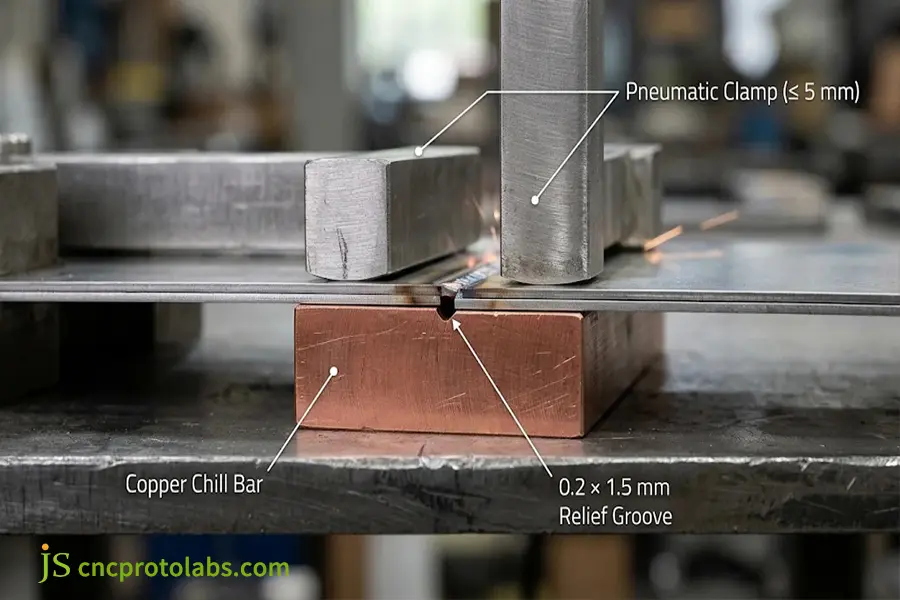
接合部から5mm以内の位置に配置された空気圧式保持クランプと、溶接ルートからピーク時の熱を逃がすための溝付き銅製冷却バーを組み合わせる。
パラメータ設定とガスの適用範囲
パルスアーク法と層流ガスにより、根の完全性が確保される。
- 現在の制御: 焼損しないように、ゲージに応じて20~120Aの範囲内で動作させてください。
- 移動速度: トーチの速度は、線エネルギーを低減するために0.2~2.5m/分の範囲にする必要があります。
- ガス流量: 純度99.995%のアルゴンガスを10~18L/分の流量でガスレンズに通して、多孔性を低減させる。
- プレフローとポストフロー: 0.5秒間のプレフロー時間を使用して大気中の空気を除去し、その後3.0~5.0秒間のポストフロー時間を使用して冷却中のタングステン電極と溶融プールのクレーターを熱から保護します。
- 電極の形状: 2%セリウム添加またはランタン添加タングステン電極は、先端が0.2mmの平坦な形状で、挟角が30°~45°である必要があります。これにより、アークエネルギーが極めて狭い熱チャネルに集中します。
- 品質承認: 良好な被覆は多孔性や酸化欠陥を回避するのに役立つ。 AWS A3.0 金属溶接規格。
板金加工において最も一般的な溶接可能な金属は何ですか?
溶接可能な金属 板金溶接の種類 板金溶接に最もよく用いられる代表的な金属は、炭素鋼、ステンレス鋼(304、316L)、アルミニウム合金(5052、6061)です。これらのうち、低炭素鋼は通常の装置で溶接するのが最も容易ですが、ステンレス鋼は低温で溶接し、炭化物析出や反りを避ける必要があります。アルミニウムは、表面の酸化層を溶融させて高温割れを防ぐためにパルスTIG溶接またはファイバーレーザー溶接が必要であり、亜鉛メッキ鋼板は溶接線に沿って亜鉛を除去する必要があります。
板金溶接性および溶加材マトリックス
基材と適合する充填合金の選択は、熱伝導率と亀裂発生傾向との間の妥協点となる。
| 材料グレード | 溶接性評価 | 互換性のあるフィラーワイヤー | 遮蔽ガス混合物 | 製造上の重要な考慮事項 |
| SPCC / 軟鋼 | 素晴らしい | ER70S-6 | 100%アルゴンまたは80/20アルゴン/二酸化炭素 | 錆びを防ぐために、速やかに表面コーティングを施す必要があります。 |
| AISI 304 / 304L | とても良い | ER308L | 100%アルゴン+パージ | 層間温度を150℃以下に保ってください。 |
| AISI 316L | とても良い | ER316L | 100%アルゴン+パージ | 高温化学腐食に対する高い耐性 |
| アルミニウム5052-H32 | 良い | ER5356 | 100%アルゴン(高純度) | 酸化皮膜を除去するにはワイヤーブラシによる研磨が必要です。 |
| アルミニウム6061-T6 | 適度 | ER4043 / ER5356 | 100%アルゴン | 溶接後、熱影響部(HAZ)の強度は30~40%低下する。 |
| 亜鉛メッキ鋼 | 公平 | ER70S-6 | 80%アルゴン + 20%二酸化炭素 | 亜鉛は接合部から10mm削り取る必要がある |
製造現場における材料特性
熱特性は、溶融中の各合金の反応を制御する。
- 低炭素鋼(SPCC): ER70S-6ワイヤを使用すれば、レーザー溶接、TIG溶接、MIG溶接で綺麗に溶接できますが、錆びを防ぐために溶接後すぐに粉体塗装またはメッキを施す必要があります。
- オーステナイト系ステンレス鋼(304/316L): 炭素鋼よりも50%速く膨張し、熱を保持するため、304L/316Lグレードが必要となり、パス間温度は150℃未満、アルゴンバックパージガスが必要となる。
- アルミニウム5052-H32: 冷却過程で急速に熱を吸収して収縮するが、ER5356溶加材との溶接性は良好である。
- アルミニウム6061-T6: ER4043またはER5356ワイヤを使用して溶融池を希釈すると、自溶接中に容易に亀裂が発生し、局所的な降伏強度が30%から40%低下します。
- 亜鉛メッキ鋼板: 鋼材上の亜鉛めっきは906℃で沸騰するため、気孔や飛散を防ぐために、接合部から10mm離れた箇所を手作業で研磨する必要がある。
熱性能の基準値は、以下が公表する標準的な物性データと一致します。 米国国立標準技術研究所(NIST)。
金属接合に適した溶接方法の選び方
適切な選択をする 溶接の種類 溶接方法は、金属の厚さ、注文量、および美観上のニーズに直接依存します。手持ち式およびロボット式レーザー溶接は、0.5 mm~2.5 mmの板材に対して最もきれいな接合部と最小限の変形を実現します。TIG溶接は、比較的低い溶接速度でステンレス鋼部品の露出面に美しい接合部を形成します。MIG溶接は、2.0 mmを超える厚さの構造ブラケットに使用されます。
プロセス選択の内訳
さまざまな選択肢 金属接合方法 装置の成膜速度と二次仕上げの比較によって決まります。
- ファイバーレーザー溶接: 1.0 m/min~3.0 m/minの移動速度で0.2 mm~0.6 mmのビームスポット レーザー対TIG溶接による熱影響部 パネルの反りを防ぐため、0.5mm未満の隙間を設けてください。接合部の隙間は0.1mmを超えてはなりません。
- TIG溶接(GTAW): ステンレス製の筐体ではビーズの外観がより良くなりますが、比較すると MIG溶接とTIG溶接の比較 移動速度が遅い(0.1 0.3 m/分)ことを示しています。
- MIG溶接(GMAW / CMT): 2.0 mmより厚い構造サブフレームに対して優れた性能を発揮します。 レーザー溶接とMIG溶接の強度比較 深い根の浸透を明らかにしたテスト。比較 MIG溶接、TIG溶接、およびアーク溶接 CMTワイヤ引き込み技術は、スパッタをほとんど発生させずに薄板を接合するために使用されていることが明らかになった。
- 抵抗スポット溶接 (RSW): 0.1〜0.4秒で重なり合う表面に即座にナゲットを提供し、生産基準は スポット溶接および抵抗溶接 非密閉型パネルの配線にはコストがかからないことが明らかになった。
厚さに基づくプロセス選択
部品の厚さを現在の 利用可能な溶接の種類 そして、ライン上での二次仕上げの費用を支払う。
- 厚さ1.5mm未満の板材を加工する場合は、材料の焼き切れを防ぐため、ファイバーレーザーまたは銅製冷却ブロックを備えたパルス式マイクロTIG溶接を選択してください。
- 外観上の要件に応じて、1.5mmから3.0mmの厚さの板材にファイバーレーザー溶接、TIG溶接、または抵抗スポット溶接を使用します。
- 厚さ3.0mmを超える材料の場合は、完全なルート溶け込みを確保するために、パルスMIG溶接または通常のアーク溶接に変更してください。
製造工程がお客様の部品生産に適しているかどうかを確認したいですか?JS Precisionに製造図面をお送りいただければ、セットアップ、サイクルタイム、仕上げに関するエンジニアリング評価を実施いたします。
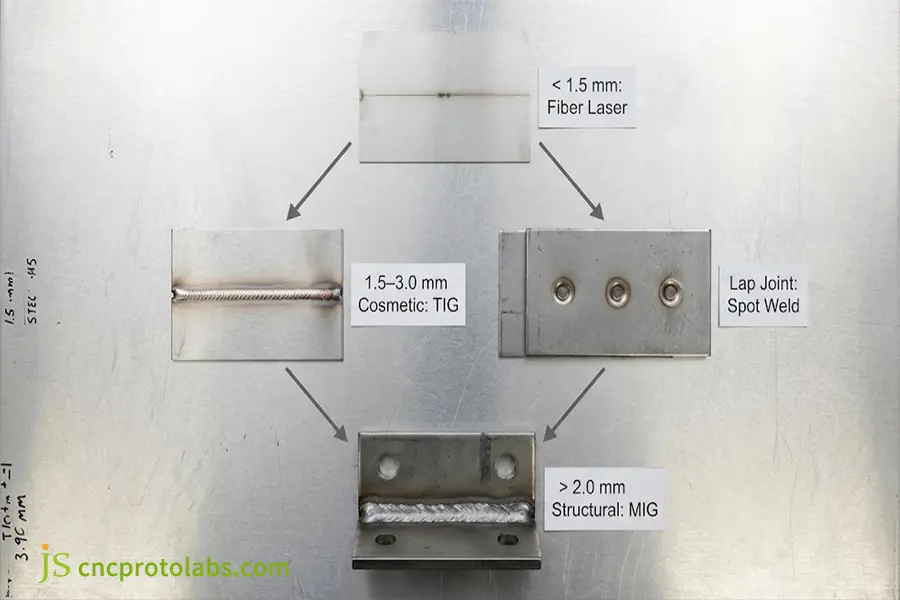
板厚別のプロセス選択マトリックス:ファイバーレーザー(0.5~3.0 mm、1.5 mm未満では明らかに最適)、化粧TIG(1.5~3.0 mm)、抵抗スポット溶接(重ね継手)、構造MIG(2.0 mm超)。
溶接継手の設計を最適化して欠陥を防止するにはどうすればよいでしょうか?
実用面で最も明白な違い 溶接継手の設計 板金溶接における重要な点は、接合部の嵌合、端部の重なり、および自己位置決め機能です。薄板金の突合せ継手では、溶断を防ぐためにルートギャップを0.1mm未満にする必要があります。一方、コーナー継手では、50%の材料重なり(自己充填機能)を使用することでメリットが得られます。タブアンドスロットアライメントと千鳥配置のステッチ溶接により、専用のアライメント治具が不要になり、熱入力も半減します。
板金接合部の嵌合および隙間許容範囲に関するガイドライン
厳密な根間隙許容基準を遵守することで、焼損や倒壊を防ぐことができます。 一般的な溶接継手設計では:
|
関節の種類 |
材料ゲージ範囲 |
ターゲットルートギャップ |
最大重なり/リップ |
推奨されるプロセス |
|
スクエアバット |
0.8 mm~2.0 mm |
≤0.1 mm(最大0.2 mm) |
該当なし(フラッシュフィット) |
ファイバーレーザー/パルスTIG |
|
外側コーナー |
0.5 mm~3.0 mm |
≤0.1 mm |
0.5t(半分の厚さの縁) |
自家レーザー/TIG溶接 |
|
重ね継ぎ |
0.6 mm~3.0 mm |
隙間ゼロ(0.05mm未満) |
3t~4tの最小オーバーラップ |
抵抗スポット/フィレットMIG |
|
フランジ付きエッジ |
0.5 mm~1.2 mm |
≤0.1 mm |
2t~3tスタンディングフランジ |
メルトダウンレーザー/マイクロTIG |
薄板用コアジョイント設計規則
接合精度は構造的一貫性に影響を与える あらゆる金属溶接プロセスにおいて:
- 移動速度の低下や熱入力の3倍増加を防ぐため、突き合わせ継ぎ目の隙間は板厚の10%未満(最大0.2mm)に抑えてください。
- 外側の角にはシートの重ね合わせ率を50%(0.5t)にすることで、余分なシートの端が自動的に角の半径に溶け込み、追加の充填ワイヤーを使用する必要がなくなります。
- 重ね継ぎ部分の重なり幅を板厚の3~4倍に増やすことで、熱伝導経路が確保され、すみ肉溶接時の吹き抜けを防ぐことができる。
- 曲げ応力によって予ひずみを受けた曲げ角に亀裂が発生するのを防ぐため、溶接部は曲げ緩和半径から少なくとも板厚の3倍以上離して配置してください。
- 熱による歪みを防ぐため、貫通穴や取り付け用切り欠きは、溶接部から板厚の4倍の距離を確保してください。
自己固定タブとスロットの統合
高速加工を用いてすべての平板ブランクに自己固定機能を組み込むことで レーザー切断治具コストと組み立てリードタイムが削減されます。
- 幅10mm~15mmのオス型タブは、+0.10mmのクリアランスを持つスロットに嵌合し、位置合わせツールを使用せずに部品を正確な90度の角度で保持します。
- 長いフランジに沿って設けられた小さな逃げ溝は、反りの原因となる連続した溶接経路を遮断する。
- テーパー形状とウェッジ形状のタブにより、確実な摩擦による機械的ロックが実現し、複数の部品からなるシャーシが、弧を描く前に剛性を保つことができる。
- 構造ブラケットに人工的に端部スペーサーを設けることで、再現性のあるギャップストップが作成され、抵抗スポット溶接のピッチを一定に保つことができる。
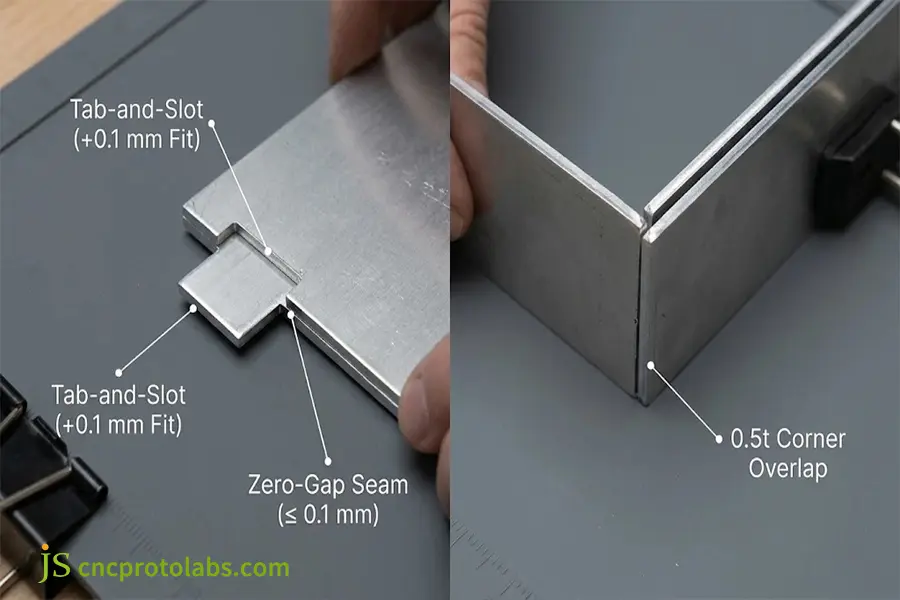
DFMジョイント構成は、+0.1mmのクリアランスを持つセルフロケーティングタブ、隙間のない突き合わせ接合、および焼き抜けを防ぐための0.5tの外側コーナーオーバーラップを特徴としています。
サイズとステッチ溶接のルール
溶接部のサイズを大きすぎると、機械的強度を高めることなく発熱量が増加します。
- 溶接ののど幅は板厚の70%未満であることを確認し、一般的な溶接方法を使用してください。 溶接シンボル 溶接の過剰溶接を避けるため、2D図面に図示する。
- 300mmを超える継ぎ目については、分離ステッチ溶接(例えば、60mm間隔で20mmの溶接)に変更することで、同じ構造的完全性を維持しながら、熱入力を65%削減できます。
- バックステップ溶接法を適用し、以前に溶接した箇所から逆方向に50mmの短い溶接を行う。
- 標準的な溶接継手設計慣行を見直すことで、AWS D9.1への準拠が確保され、 溶接熱による歪み 生産工程中。
手動溶接と自動溶接:どちらを選ぶべきか?
の 手動溶接と自動溶接の選択 生産量、部品の複雑さ、公差の一貫性に基づいて選択されます。手動TIG溶接は、試作品製作や複雑なブラケット加工において、工具の初期費用をかけずに作業者の機動性を最大限に高めるのに最適です。自動ロボットレーザー溶接やCMT溶接は、部品数が50~100個程度から有効となり、溶接位置の精度が±0.05mmと高いため、サイクルタイムを最大70%短縮できます。
生産量転換点
自動化された製造装置の損益分岐点は、設置費用と労働労力の比較によって決まる。
手動生産と自動生産の比較
|
生産量 |
推奨されるアプローチ |
工具投資 |
標準的な部品公差 |
労働プロファイル |
|
1~10個(試作品) |
手動TIG溶接/ハンドヘルドレーザー |
0ドル(モジュール式ショップのクランプ) |
±0.4 mm~±0.8 mm |
高い操作時間;迅速なセットアップ |
|
50~250個(中量生産) |
フィクスチャトラック付きハンドヘルドレーザー |
500ドル~1,200ドル(特注の入れ子式皿) |
±0.2 mm~±0.3 mm |
溶接後の表面処理が少ない |
|
500個以上(量産) |
6軸ロボットセル(CMT/レーザー) |
2,000ドル~5,000ドル(空気圧式治具) |
±0.05 mm~±0.15 mm |
サイクルタイムが最小限。単位コストが最小。 |
現実的な 溶接費用の内訳 これは、二次研削と手動位置合わせが、通常の加工におけるアーク時間を超えることを示している。
連続生産における再現性
手作業による金属溶接は、長時間の生産シフトを通して、溶接作業ごとに変化が生じる。溶接工の疲労により、トーチの角度、アーク長、速度が変化し、溶け込み深さやビード形状にばらつきが生じる。自動溶接装置は、こうした人為的なばらつきを排除する。
- 6軸多関節ロボットは、プログラムされた経路に沿って±0.05mm以内の精度で移動し、最大速度は2.0m/分です。
- レーザー三角測量センサーは、接合部の経路をリアルタイムで追跡し、上流工程のプレス加工やプレスブレーキ加工の公差を補正します。
- 一貫した空気圧式保持装置により、部品全体に0.40.6MPaのクランプ圧力が供給され、各サイクル間で一貫した熱シンク接触が確保されます。
代替製造方法の評価
溶接による組立品は、他の一般的な金属接合方法や製造工程と比較して検討されるべきである。
- 溶接組立とCNC加工の比較: レビュー CNC加工 トレードオフ分析により、レーザー切断、曲げ加工、ロボット溶接は、固体ブロックから大型筐体をCNCフライス加工する場合と比較して、材料の無駄を60%以上削減できることが実証された。
- 溶接 vs. 鋳造: 比較のために述べると、溶接による製造は鋳造よりも速い。なぜなら、鋳造品の製造には金型費用がかかるからである。
- 自動化に関する決定事項: 治具工具への投資が費用対効果が高い時期を特定するには、以下の利点を慎重に検討する必要があります。 自動溶接と手動溶接。
板材の反りを防ぐための治具および工具戦略とは?
板金溶接における物理的な部品の動きを制御するには、精密な工場用工具を使用します。適切なクランプとバックアップバーは、薄板加工における視線方向のエネルギー吸収体として、比較的平坦なパネルの公差保持および破壊装置として、また熱による曲げ力に抵抗する役割を果たします。
空気圧式固定具
機械式トグルクランプは接合部に不均一な圧力を加えるため、加熱すると薄い金属板を持ち上げることができます。一方、空気圧式クランプバーは接合部全体に均一な圧力を加えます。
- 分割された銅製のフィンガーを用いて、溶接線の両側に0.4~0.5MPaの連続的な接触圧力を加える。
- クランプフィンガーを継ぎ目の端から4mm~6mm以内に配置することで、ケージなしで加熱プロセス中の上方への座屈に対する抵抗力が得られ、同時にトーチノズルやレーザーがスムーズにアクセスできるようになります。
- 高速排気式空気圧バルブは、5秒でクランプとリリースを繰り返すことができ、大量生産時のスループット向上に貢献します。
パージチャンバーと冷却装置
ステンレス鋼やチタンなどの反応性材料は、大気から隔離しておかないと、完全溶け込み溶接継手の下で急速に酸化する。
- 特定の銅製裏当て棒には、0.5mmの連続したガス拡散室があり、そこからアルゴンガスが直接、根元後部の接合部に供給される。
- 厚みのある銅製冷却ブロック内部に設けられた水冷チャネルにより、自動サイクルで連続使用時でも工具温度を60℃以下に維持します。
- モジュール式のスチール製ライザーを使用した磁気式治具ベッドは、使い捨てのフレームを製作することなく、少量生産のシャーシを迅速にセットアップすることを可能にします。
クイックチェンジ式モジュラーツーリングベッド
多品種少量生産の板金加工工場では、グリッドベースのモジュール式サブプレートを使用することで、使い捨て治具を排除している。
- 硬化鋼製の工具台には、16mmまたは28mmの直径の穴が、正確に50mm間隔で開けられています。
- アルミニウムからCNC加工された位置決めブロックとバネ式エッジストップは、5分以内に±0.05mmの精度で正確に位置決めされます。
- ウレタン製接触パッドを備えたトグルクランプは、ピンに対して方向性のある圧力を加え、成形されたシートフランジを締め付けます。
剛性治具における熱膨張による固着の緩和
しっかりと締め付けることで面外座屈は抑制されるものの、薄板金属溶接アセンブリを過度に拘束すると、高温の金属が硬化された位置決めピンに引っ張られて二次的な亀裂が発生する。生産用治具のエンジニアが考案した解決策は、治具ベッドの片側にフローティング式、つまり柔軟性のある位置決めピンを設けることである。
バネ式リニアスライドを使用することで、溶接工程中に部品が長手方向の主軸に沿って膨張することが可能となり、同時に垂直フランジは銅製ヒートシンクと平坦に接触した状態を維持します。溶接部の温度が200℃以下に下がると、空気圧式保持装置が解除され、アセンブリは自然な収縮サイクルを妨げられることなく完了します。
溶接後の表面仕上げは部品コストにどのような影響を与えるのか?
溶接は製造工程の半分に過ぎません。薄板金属の溶接組立においては、実際の溶接作業よりも、表面の研削、研磨、不動態化処理、平滑化に多くの時間を要することがよくあります。
ビーズの研磨と仕上げ
建築パネル、露出した電子機器筐体、食品グレードのキャビネットには、滑らかなクラスAの外部コーナーが必要です。
- 60番のジルコニウム製フラップディスクを用いた初期研磨により、突出したビーズが薄い隣接する基材金属を損傷することなく、基材と面一になるように研磨されます。
- 中級グレードの不織布表面調整ディスクを用いた後処理により、最初の研磨痕が除去され、木目方向が整えられます。
- ファイバーレーザー溶接された外側の角部は研磨工程を不要にし、塗装前にスコッチブライトで軽く磨くだけで済む。
化学的不動態化および表面修復
溶接時の熱によってステンレス鋼からクロムが溶出され、その結果、腐食しやすい熱汚染領域が形成される。
- ステンレス鋼の接合部に使用される化学酸処理ペーストは、15~30分で熱による変色や鉄分などの汚染物質を除去します。
- クエン酸または硝酸を満たした不動態化槽は、溶接構造全体にわたって薄い酸化クロム保護層を再生する。
- アルミニウムの溶接部は、透明アルマイト処理または粉体塗装を行う前に、ガラスビーズブラスト処理を施してスパッタ痕を除去します。
機械による剥離と平面度補正
高熱応力が治具の制御を迂回した場合、最終検査の前に機械的剥離による修正によって歪んだパネルを修復します。
- Vブロックにウレタンパッドを取り付けた油圧式アーバープレスは、熱影響部に直接制御された逆曲げ力を加え、角度の歪みを緩和します。
- 板金加工機は、硬化処理された電動ローラーを使用し、0.5~1.2MPaの荷重で突出した溶接部を転がします。
- スポット収縮は、酸素アセチレントーチで550℃まで加熱し、直ちに圧縮空気で冷却する制御された局所的なスポット収縮によって行われる。
板金パネルへの溶接後コーティングの準備管理
工業用湿式塗装および粉体塗装用の溶接板金組立品は、工業用粉体塗装用途または装飾用湿式塗装仕上げ用途において、すべての溶接ライン接合部を完全に化学的に脱脂し、機械的にプロファイリングする必要があります。溶接フラックス、スパッタ防止剤、および拭き取り布に付着した局所的なシリコーン残留物は、粉体塗装の密着性を低下させ、一般的な塩水噴霧試験条件下で膨れや端部の剥離を引き起こします。
溶接部は、粉体塗装工程が始まる前に、5段階のリン酸鉄またはジルコニウム化成処理トンネルで処理されます。美観を重視する筐体クラスAの連続外装仕上げ基準を満たすため、技術者はフラッシュグラインドのスポット溶接痕を耐熱アルミニウムボディフィラーで埋め、その後、オーブンサイクルを通過させた後に表面を焼き付け、研磨して滑らかにし、完璧な鏡面仕上げを実現します。
精密金属溶接における品質基準とは何ですか?
板金への精密金属溶接は、直線精度についてはISO 13920クラスBの公差要件、外観および内部溶接についてはISO 5817レベルBの品質基準に従って行われます。検査は、表面の目視検査、表面に微細な亀裂がある場合は浸透探傷試験(PT)、フレーム全体の平面度が±0.2mm以内である場合は三次元測定機(CMM)を用いて行われます。
溶接に関する基準
溶接された板金アセンブリは、組織化された国際品質規格の要件を満たしています。直線寸法および角度寸法については、ISO 13920 が規定されており、精密な板金構造はクラス B (直線寸法のばらつき 1 mm/1,000 mm) およびクラス F (角度公差 20 分角) で規定されています。欠陥については、ISO 5817、クラス B (クリーンルーム/医療用エンクロージャ、表面の微細亀裂、ルート部の不完全な溶け込み、または板厚の 10% を超えるアンダーカット) で規定されており、資格記録および溶接作業者の実績履歴は、AWS D9.1 (板金) または AWS D17.1 (航空宇宙用溶接) に準拠しています。
必須の非破壊検査(NDT)手法
非破壊検査(NDT)は、完成品を破壊することなく、接合部の完全性と防水シール性を検査します。
- 視覚検査(VT): 表面多孔度、燃焼、および 一般的な溶接欠陥 バッチ結合処理の前に。
- 浸透探傷試験(PT): 透明または蛍光染料を縫い目に15分間放置した後、現像剤を塗布して、自然光または紫外線下で微細な亀裂を可視化する。
- 圧力減衰およびヘリウム試験: 液体冷却やバッテリー保管を目的とした筐体は、0.2~0.5バールの圧力に加圧されており、110ミリバール・L/秒という低いヘリウム漏洩率を検出することが可能です。
- マクロエッチングによる金属組織学的カットチェック: 犠牲タブから切り出した金属組織断面は、実際の根元浸透深度と熱影響部を特定するために酸でエッチングされる。
CMM計測による寸法検証
溶接を心配するのと同じように、部品の全体的な寸法をチェックする必要があります。高温チェックでは、穴が真円でなくなったり、取り付け面が反ったりします。
- 関節式CMMアームは、穴の中心、真の直角、および平面度を±0.2mmの精度で保持します。
- 高速青色光光学スキャンにより、完全な3D表面点群ヒートマップが作成され、構築された筐体をCADの公称形状と直接比較します。
- 寸法検証はすべて、ISO 13920:2023の幾何公差を用いて行われます。
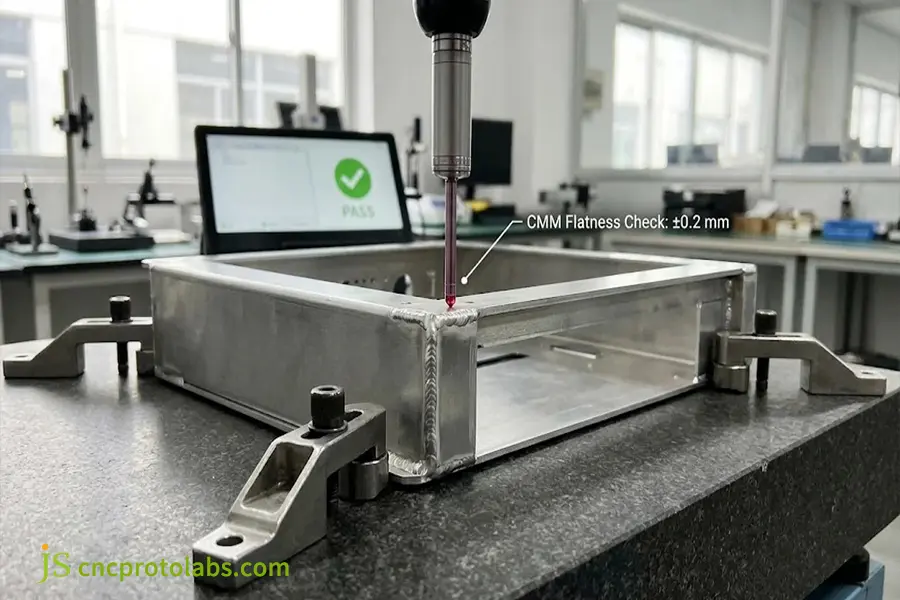
溶接後のCMM寸法測定により、フレームの直角度と取り付け面の平面度を±0.2mm以内で検証する。
プロセス能力および溶接手順認定(PQR/WPS)
バッチ生産を開始する前に、体系的なプロセス検証が必要です。
- WPS(溶接手順仕様書)には、試験片を用いて決定された、溶接速度、アーク電圧、ワイヤ送給速度、ガス組成の範囲に関する具体的な情報が記載されています。
- PQR(手順認定記録)は、標準化された横方向引張試験および根元曲げ試験を通じて、機械的適合性を証明するものです。
- 生産工程における試験片の試験頻度は、多ステーション金属溶接セルにおける溶接浸透の一貫性に関するSPCデータを提供する。
JS Precisionは薄板金属溶接の歪みをどのように解決したのか?
JSプレシジョン アルミニウム5052シャーシ(板厚1.2mm)の熱歪み問題を、従来の手動TIG溶接をファイバーレーザー板金溶接と銅製チルクランプに置き換えることで解決しました。熱量は58%減少し、母材の溶断は発生せず、取り付けプロファイルの平面度公差は±0.15mm以内に維持されました。二次溶接研削工程は75%削減され、2週間で500台の供給が可能になりました。
問題点:薄型医療用筐体の反り
医療診断機器メーカーは、厚さ1.2mmの5052-H32アルミニウム製電子シャーシの製造を必要としていた。以前のサプライヤーは、手動の交流TIG溶接で筐体を溶接していた。
- 熱入力により、長さ450mmのシャーシベースが1.8mm上方に湾曲し、内部の光学走査レールが引っかかり始めた。
- プレスブレーキで部品を冷間矯正すると、パネルに応力が発生し、数週間後にその応力が許容範囲を超えて緩和した。
- 手作業による溶接ビードの研磨には1箱あたり40分かかり、粉体塗装の下には不均一な渦巻き状の跡が残っていた。
解決策:レーザー変換と銅製冷却治具
JS Precisionは、生産プロセスを3つの段階に分けて再設計しました。
- ファイバーレーザー変換: 手動TIG溶接から、1.5kWファイバーレーザー(速度1.4m/分、揺動周波数1.2mm)に変更し、線エネルギーを58%削減した。
- 水冷式銅製工具: 接合部で最大の熱を遮断するために、銅製の冷却バーを部材に直接接触させた空気圧式クランプ治具を設計・製作した。
- DFMタブアンドスロットブランク: 再設計された自己位置決めタブと0.6mmオフセットフランジを備えた新しい平面パターンにより、溶加材を使用せずに母材を溶融できます。
測定可能な生産性向上
改訂されたプロセスは、製造現場において明確かつ測定可能な改善をもたらした。
- ベース平面度は1.8mmから0.12mmに向上し、プレス矯正なしで顧客の要求値である±0.15mmを満たした。
- 溶接部仕上げのための研削時間は、40分から8分未満に短縮され、1ユニットあたり75%の短縮となった。
- ヘリウムリークテストとCMM寸法測定により、500個の注文品全体で99.4%の初回合格率を達成した。
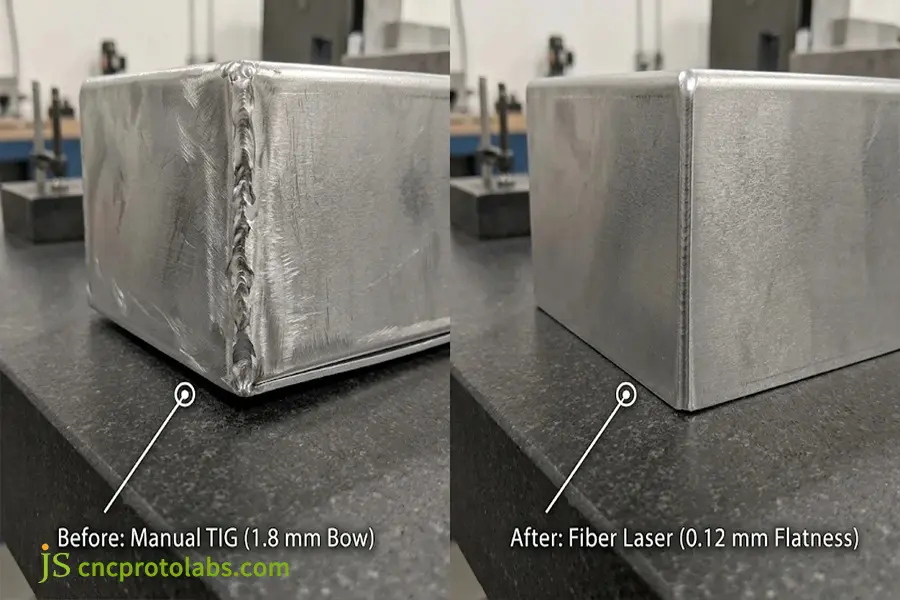
1.2mm厚のアルミニウム5052製医療用シャーシにおける製造比較。ファイバーレーザー溶接により、1.8mm厚の手動TIG溶接による反りを0.12mmの平面度まで解消。
よくある質問
板金溶接に最適な方法はどれですか?
最適な板金溶接方法は、材料の厚さ、生産量、および外観上の要件によって異なります。ファイバーレーザー溶接は、0.5~3.0 mmの薄板に最適なソリューションであり、熱による歪みが最も少なく、最大3.0 m/分の溶接速度を実現します。TIG溶接は、目に見えるステンレスパネルに最適な美しいビードを生成します。MIG溶接は、2.0 mmを超える構造用ブラケットに最適です。抵抗スポット溶接は、重ね合わせ生産プレス加工において、すべての方法の中で最も部品コストが低くなります。
板金はどれくらいの厚さまで溶接できますか?
ほとんどの板金溶接は、この標準的な板厚範囲(0.5mm~6.0mm)に収まります。0.8mm未満の板厚は、溶け落ちを抑えるためにマイクロTIG溶接またはパルスファイバーレーザー溶接で溶接されます。6.0mmを超える板厚は構造用鋼板製造に分類され、ISO 9606-1の規定に従って完全なルート溶け込みを実現するために、多層MIG溶接またはサブマージアーク溶接用の開先加工が施されます。
異なる金属を溶接することはできますか?
板金溶接における異種金属溶接では、金属の融点と熱膨張率が等しいことを確認する必要があります。アルミニウムと鋼のアーク溶接は、脆い金属間化合物が形成されるため適していません。したがって、クリンチングとボンディングを使用する必要があります。しかしながら、レーザーと溶加材を用いることで、銅とステンレス鋼、炭素鋼と304ステンレス鋼の溶接は可能です。
溶接後に応力除去が必要ですか?
厚さ2.0mm以下の薄板金属を溶接したアセンブリは、通常、熱応力除去処理を必要としません。特に、発熱量の少ないファイバーレーザーを使用して製造する場合はなおさらです。しかし、CNCフライス加工を二次加工として必要とする重量のあるサブフレームや筐体の場合は、鋼材を550℃~650℃まで加熱する熱応力除去処理、または振動応力除去処理が必要となります。
薄板金属の反りを防ぐには、加工業者はどうすれば良いのでしょうか?
板金溶接の反りを防止する 熱入力の制御と機械的拘束によって実現されます。一般的な手法としては、銅製の冷却バーに継ぎ目を固定して熱を逃がす、ステッチ溶接を互い違いの列で行う、インターロッキング形状のタブアンドスロットシート構成を使用する、過剰溶接を避ける、などが挙げられます。自動ファイバーレーザー溶接は、手動溶接トーチに比べて熱入力が50%以上少なくて済みます。
板金溶接のコストを構成する要素は何ですか?
板金溶接の総コストには、材料準備、セットアップ治具、アーク溶接作業、二次研削が含まれます。手動TIG溶接機の場合、ビードドレッシングと研磨だけで部品コストの30%以上を占めることがあります。自動化されたロボットセルでは、治具への投資(2,000ドルから5,000ドル)が必要ですが、サイクルタイムを最大70%短縮できるため、100個以上のバッチ生産における部品あたりのコストを削減できます。
オンラインで正確な溶接見積もりを入手するにはどうすればよいですか?
正確な板金溶接の見積もりを迅速に入手するには、 3D CAD(STEP)ファイルと2D図面を送付してください。 溶接記号、材質グレード、板厚、および±0.2mmの線形公差を表示します。表面仕上げの詳細、ヘリウムリークテスト、および予測注文数量を指定することで、ツーリングエンジニアは機械サイクル時間を決定し、24時間以内に正式な見積もりを提供できます。
特注板金溶接にJS Precisionを選ぶ理由とは?
JS Precisionは、統合型自動ファイバーレーザーステーション、ロボット式CMTセル、手動TIG溶接機など、100台以上の精密工作機械を備えた生産施設を保有しています。当社は、フロントエンドDFMレビュー、専用冷却治具の製作、CMM計測による±0.2mmの組立公差チェックを提供しています。工場との直接的なやり取りにより、中間業者によるマージンを排除し、材料証明書付きの高品質部品を保証します。
結論
精密な板金溶接では、投入エネルギーと薄板金属の耐熱限界とのバランスが重要になります。歪みを防ぐには、設計段階から対策を講じる必要があります。適切な溶接プロセスを選択し、位置決め機能付きの接合部を設計し、銅製ヒートシンクで部品を固定し、生産量に応じて自動ロボットセルを活用することが重要です。これらの設計原則に従うことで、厳しい公差を維持し、表面仕上げを保護し、溶接後の高コストな研削作業を回避できます。
リクエストの準備ができたら 正確な溶接見積もり3D CAD図面をJS Precisionまでお送りいただければ、24時間以内にDFM評価と直接見積もりをご提示いたします。当社の詳細については、こちらをご覧ください。 板金溶接サービス。
リソース