 Español




Las principales diferencias entre los centros de estampado de metales estándar y los personalizados dependen en gran medida de la amortización de las herramientas, la flexibilidad geométrica y el nivel de precisión de tolerancia que se puede lograr.
Las piezas estampadas estándar utilizan matrices estandarizadas preexistentes para eliminar los costos iniciales de ingeniería no recurrentes (NRE, el costo único de ingeniería de diseño para herramientas CAD, programación CAM y mecanizado por electroerosión por hilo), pero las formas de los componentes se limitan a soportes bastante simples, arandelas planas o clips generalizados, utilizando tolerancias de estampado generales de aproximadamente 0,2 mm a 0,5 mm .
Sin embargo, el utillaje personalizado, si bien requiere un coste inicial de troquel de entre 3.000 y más de 50.000 dólares, permite obtener formas complejas, tolerancias de ingeniería muy ajustadas de hasta ±0,01 mm, características de troquel progresivo de varias etapas y procedimientos especializados de compensación de la recuperación elástica para aleaciones difíciles.
Resumen ejecutivo de ingeniería
Seleccione piezas estampadas estándar cuando el volumen de envíos anuales sea inferior a 5000 unidades y la forma de la pieza se pueda obtener utilizando matrices estándar; adquiera herramientas de estampado personalizadas cuando las tolerancias geométricas sean inferiores a ±0,1 mm, el volumen anual supere las 20 000 unidades o la geometría tridimensional compleja requiera un procesamiento progresivo en varias estaciones.
| Factor de evaluación de ingeniería | Estampado estándar (troqueles estandarizados) | Estampación con herramientas personalizadas (matrices específicas) |
| Inversión inicial en herramientas | $0 para herramientas de troquelado universal ya presentes | De $3.000 a más de $50.000 (herramientas específicas de una sola etapa o progresivas) |
| Clase de tolerancia y precisión | De rugoso a medio (DIN 6930-2 Clase M o C, ±0,2 mm a ±0,5 mm) | Precisión con tolerancia más elevada (DIN 6930-2 Clase f, aproximadamente de ±0,01 mm a ±0,05 mm). |
| Volumen de equilibrio económico | Estructuralmente óptimo para <5.000 piezas/año o prototipos funcionales. | Alta eficiencia de ciclo para una producción en serie de más de 20.000 piezas al año. |
| Libertad geométrica y de características | Limitado a los perfiles de herramientas existentes (arandelas, clips, dobleces de 90°). | Moldeado 3D abierto, embutición profunda colectiva, acuñación de monedas y repujado. |
| Flexibilidad en la selección de materiales | Limitado a bobinas estándar (acero SPCC, aluminio 6061-O, latón H62). | Acceso completo a aleaciones especiales de acero inoxidable, titanio y cobre berilio. |
¿Cómo influye el coste de las herramientas en la elección entre el estampado estándar y las herramientas personalizadas?
La elección entre estampado estándar y utillaje personalizado depende del volumen total de producción y de la amortización del coste del troquel. El estampado estándar no implica ningún gasto en utillaje, por lo que resulta más económico en términos de coste unitario hasta 5000 unidades. En cambio, el coste del estampado de metal personalizado es considerablemente menor por ciclo que el estándar, entre un 40 % y un 70 % inferior tras la producción de más de 5000 unidades, ya que el troquel progresivo de alta velocidad elimina las operaciones de mecanizado secundarias y aprovecha casi el 100 % de la tira de desecho.
Matriz de comparación para tecnologías de conformado de metales
La selección adecuada de la tecnología de conformado de metales implica comparar los costos de las herramientas iniciales con la precisión requerida y las posibles debilidades. El estampado convencional con troqueles está disponible de inmediato y no implica costos de herramientas, aunque no puede cumplir con tolerancias estrictas inferiores a ±0,2 mm en los puntos de unión. Los troqueles progresivos requieren entre 4 y 10 semanas para la fabricación de las herramientas, pero permiten producir piezas por menos de 0,15 dólares por unidad.
| Proceso de conformado | Ingeniería no recurrente de herramientas | Tolerancias lineales | Capacidad geométrica y estructural | Modo de fallo crítico y revisión del proceso |
| Estampado de troqueles estandarizado | $0 (Herramientas compartidas) | ±0,2 a ±0,5 mm (DIN 6930-2 m/c) | Perfiles planos 2D, codos de 90°, ranuras básicas. | Atascamiento en el montaje: Las tolerancias de apilamiento amplias provocan fallos de ajuste. |
| Láser + Freno CNC | $0 – $300 (Costos básicos de configuración CNC) | ±0,1 mm a ±0,25 mm (ISO 2768-m) | Perfiles 2D + bridas multieje | Cuello de botella del ciclo: un tiempo de ciclo superior a 60 s/unidad resulta inviable para más de 2000 unidades. |
| Herramientas blandas personalizadas | $1.5k - $5k (P20/Uretano) | ±0,05 mm a ±0,1 mm (DIN 6930-2 Clase m) | Relieves exclusivos y cajones de una sola etapa | Desgaste de la herramienta: Los bordes blandos de la matriz se redondean rápidamente después de 5000 golpes, lo que provoca rebabas de más del 10 % del espesor de la lámina. |
| Troquel duro progresivo | $8.000 - $50.000 (Carbide/D2) | ±0,01 mm a ±0,05 mm (DIN 6930-2 Clase f) | Acuñación en varias etapas, embutición profunda, roscado en el troquel. | Alto coste de modificación: Las revisiones posteriores al endurecimiento exigen reconstrucciones mediante electroerosión por hilo. |
Regla de ingeniería:
SI el volumen anual > 10.000 unidades Y la tolerancia de posición < ±0,05 mm,
A continuación, adopte herramientas rígidas progresivas personalizadas (control de costes de ciclo y sin desviaciones).
Amortización de herramientas y factores determinantes de los costos de ingeniería no recurrentes (NRE) discretos
La toma de decisiones financieras con respecto a las piezas de troquel estándar frente a las herramientas de estampado de metal personalizadas comienza con el análisis de costos de la ingeniería no recurrente (NRE). Las piezas estandarizadas no requieren inversiones de capital específicas, ya que la planta de prensado ya ha amortizado las herramientas universales con múltiples ciclos de producción.
En lugar de un simple coste de configuración general, el NRE requerido por adelantado para las herramientas específicas se convierte en una serie más específica de cinco costes de la línea de fabricación:
- Diseño de herramientas y simulación CAM: modelado de la disposición de la tira en 3D, análisis de elementos finitos (FEA) para la concentración de tensiones y dimensionamiento del tonelaje de la prensa.
- Mecanizado sustractivo: desbaste de zapatas de matriz CNC de alta velocidad, mandrinado fino de pilares guía, fresado de cavidades.
- Tratamiento térmico al vacío: tratamiento térmico del material de acero del punzón (como aceros D2, DC53 o aceros de metalurgia de polvos) hasta alcanzar una dureza de 60-62 HRC.
- Acabado mediante microelectroerosión por hilo: mecanizado por descarga eléctrica de múltiples pasadas de los bordes de corte de los punzones con una tolerancia de ≤0,002 mm.
- Ensamblaje de troqueles y prueba T0/T1: ajuste manual en banco y equilibrio de resortes, prueba inicial de la tira bajo altas presiones de prensado.
Los expertos en ingeniería de costos determinan el umbral de costo basándose en la ecuación estándar:
Coste total por unidad = Inversión inicial en utillaje por volumen total de producción + Coste de materia prima por unidad + Coste de carrera de estampado de la prensa.
Desglose de la amortización del volumen:
| Volumen de producción (unidades) | Estampado estándar (coste unitario de la pieza) | Herramientas de software personalizadas (3000 $ de gastos de ingeniería no recurrentes + coste unitario) | Herramientas progresivas personalizadas (12.000 $ de gastos de ingeniería no recurrentes + coste unitario) | Elección de ingeniería óptima |
| 500 (Prototipo funcional) | $1.85 | $6.80 ($6.00 NRE amortizados + $0.80) | $24.25 ($24.00 NRE amortizados + $0.25) | Estampado estándar |
| 2.500 (TVE/TVP) | $1.75 | $2.00 ($1.20 NRE amortizado + $0.80) | $5.05 ($4.80 NRE amortizados + $0.25) | Herramientas blandas personalizadas |
| 10.000 (Piloto PVT) | $1.65 | $1.10 ($0.30 NRE amortizados + $0.80) | $1.45 ($1.20 NRE amortizados + $0.25) | Herramientas progresivas personalizadas |
| 50.000 (Producción en serie) | $1.55 | No recomendado (se ha superado el límite de desgaste de las herramientas). | $0.49 ($0.24 NRE amortizados + $0.25) | Herramientas progresivas personalizadas |
| 200.000 (Ejecución de alta tasa) | $1.50 | No recomendado (desgaste severo de los bordes) | $0.31 ($0.06 NRE amortizados + $0.25) | Herramientas progresivas personalizadas |
El punto de equilibrio económico en la comparación de costos entre el estampado convencional y el utillaje progresivo especializado (herramienta de desplazamiento y automatización) se sitúa entre 5000 y 8000 piezas. Por lo tanto, la automatización del troquel progresivo se justifica económicamente al generar un ahorro neto superior al 65 % por pieza .
¿Qué límites geométricos definen las piezas estampadas estándar frente a las capacidades de personalización?
Las piezas estampadas estándar se limitan a secciones transversales fijas, dobleces básicos de 90°, arandelas planas y soportes genéricos. El estampado personalizado elimina estas limitaciones geométricas mediante el uso de troqueles progresivos multietapa, que pueden acuñar, embutir, crear micropestañas y realizar el grabado en relieve, todo a la vez, en un único proceso de prensado.
Limitaciones físicas de las herramientas de troquelado estándar
Las herramientas universales preexistentes restringen los radios de curvatura, las configuraciones de los orificios y los contornos de los límites:
- Radio de curvatura interior fijo: Los troqueles fijan el radio de curvatura interior a un valor constante (generalmente R = 1,0 mm o R = 1,5 mm ).
- Estrangulamiento de la fibra exterior: El uso de un radio de curvatura muy pequeño (menor que R < 0,5t donde t = espesor de la lámina) en herramientas rígidas da como resultado una alta tensión.
- Mecanismos de falla: Los metales de alta dureza fallan con adelgazamiento de la pared >20% , microfisuras y cizallamiento estructural completo por flexión.
Geometrías complejas mediante herramientas progresivas personalizadas.
La dispersión de las deformaciones a lo largo de una tira portadora especialmente diseñada permite crear geometrías que van más allá de las posibilidades de los troqueles estándar disponibles. (Para piezas que superen los límites de la tira portadora, consulte nuestras comparaciones entre el troquel progresivo y el troquel de transferencia ).
- Acuñado integrado: Mediante el uso de tonelaje de compresión, el proceso de punzonado provoca la deformación plástica de la chapa metálica, creando chaflanes, relieves de bordes afilados y avellanados en una sola operación sin fresado CNC adicional.
- Embutición profunda y planchado: Las estaciones de embutición secuenciales forman cavidades cilíndricas y rectangulares, manteniendo un espesor de pared uniforme mediante anillos de separación de matriz calibrados.
- Muescas de alivio en la matriz: Las micromuescas perforadas cerca de los ejes de flexión ayudan a prevenir desgarros en las esquinas y microfisuras a lo largo de la estructura granular de la materia prima.
Parámetros DFM para el estampado de chapa metálica básica
Para garantizar la durabilidad de las herramientas y la calidad de las piezas, las directrices de DFM se implementan rigurosamente en los diseños de herramientas personalizadas:
- Diámetro mínimo del orificio perforado (d): Para acero laminado en frío dulce, mantenga d/t ≥ 1,0 , mientras que para acero inoxidable endurecido, endurecido por trabajo, utilice d/t ≥ 1,5 para evitar el problema del pandeo de los punzones.
- Distancia mínima al borde (L): Mantenga la distancia desde los bordes del orificio perforado hasta el borde en blanco L ≥ 2t para evitar el abultamiento hacia afuera.
- Límite de rebabas: Las piezas estándar deben tener rebabas de hasta el 15 % del espesor del material, mientras que para el estampado personalizado de precisión, intente mantener las rebabas entre el 5 % y el 8 % del espesor de la lámina.
¿Cómo varía la tolerancia de estampado de metales entre los troqueles de catálogo y los troqueles personalizados?
La tolerancia en el estampado de metales varía fundamentalmente según la precisión de las herramientas y la compensación del desgaste. Los estampados estándar cumplen con las normas comerciales generales, normalmente DIN 6930-2 Clase M o C ( tolerancias entre ±0,2 mm y ±0,5 mm ). El estampado personalizado utiliza matrices de carburo de tungsteno rectificadas con precisión y sistemas de visión óptica para lograr tolerancias según la norma DIN 6930-2 Clase f, manteniendo las dimensiones lineales dentro de ±0,01 mm y los centros de los orificios dentro de ±0,02 mm incluso tras millones de ciclos.
Normas internacionales para tolerancias: DIN 6930-2 e ISO 2768
Las variaciones admisibles de tamaño en la ingeniería de precisión se rigen por normas internacionales como la ISO 2768 (Tolerancias generales) y la DIN 6930-2 (Tolerancias de piezas de acero estampado). Las piezas estampadas comunes suelen tener tolerancias medias y gruesas.
Comparación de las clases de tolerancia DIN 6930-2 para el espesor de la chapa (de 1,0 mm a 3,0 mm):
| Rango de dimensiones nominales (DIN 6930-2) | Clase f (estampado personalizado de precisión) | Clase m (Grado de estampado medio) | Clase C (Grado de estampado grueso) | Aplicación típica |
| Por encima de 1,0 mm pero no por encima de 3,0 mm | ±0,05 mm | ±0,15 mm | ±0,40 mm | Contactos de terminales de baterías para vehículos eléctricos automotrices |
| Por encima de 3,0 mm pero no por encima de 6,0 mm | ±0,06 mm | ±0,18 mm | ±0,50 mm | Blindajes para transceptores ópticos de alta densidad |
| Por encima de 6,0 mm pero no por encima de 10,0 mm | ±0,07 mm | ±0,20 mm | ±0,60 mm | Soportes de montaje de sensores de precisión |
| Distancias entre centros de hoyos (todos los rangos) | ±0,02 mm | ±0,08 mm | ±0,25 mm | Conectores de ajuste a presión para PCB multipin |
Para operaciones de montaje no críticas, bastarán matrices estándar con tolerancias de ±0,2 mm a ±0,5 mm. Sin embargo, para alinear los centros de los orificios en componentes electrónicos y automotrices con tolerancias de ±0,02 mm, se requerirán matrices progresivas personalizadas con tolerancias de clase f .
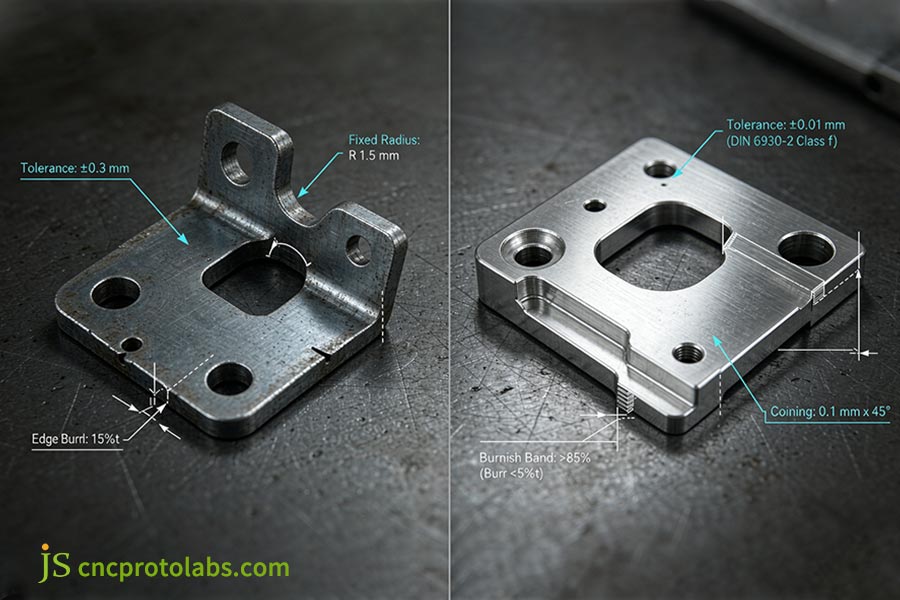
Figura 1: Comparación, con anotaciones CAD, de las tolerancias de estampado de metal estándar frente a las personalizadas, contrastando los límites generales de ±0,3 mm con la precisión de la norma DIN 6930-2 Clase f (±0,01 mm).
Principios de herramientas y control del desgaste
La variación de tolerancia en la producción que involucra miles de ciclos se atribuye al diseño de las herramientas y al control del desgaste:
- Matrices universales estandarizadas (acumulación de desgaste): Como consecuencia de los múltiples ciclos de fabricación que utilizan herramientas reutilizables, se produce desgaste en el borde del punzón, lo que provoca un aumento de la holgura entre el punzón y la matriz fuera de la tolerancia de ±0,3 mm.
- Insertos de carburo de tungsteno submicrónicos: Los troqueles personalizados incorporan insertos de carburo de tungsteno (89-92 HRA) que mantienen filos de corte afilados durante millones de ciclos sin ninguna desviación dimensional.
- Acabado WEDM multipaso: Las trayectorias de herramienta personalizadas crean un acabado Ra de 0,2 m con una holgura mecánica del 1-2% del espesor del material.
- Detección en circuito cerrado dentro del troquel: Un micrómetro láser colocado en la placa del troquel mide el espesor de la lámina entrante y controla el recorrido mecánico a velocidades ≥600 spm.
¿Cómo influye la selección del material para el estampado de metales en la durabilidad de las herramientas?
La selección del material para el estampado de metales determina el desgaste de la matriz y la precisión del conformado. Las herramientas estándar de catálogo están optimizadas para aleaciones genéricas como el acero laminado en frío (SPCC) o el aluminio estándar (6061-O), lo que dificulta el control sobre metales con alta recuperación elástica. Las herramientas personalizadas integran compensación de recuperación elástica especializada y componentes de acero para herramientas endurecido (como D2 o DC53) diseñados específicamente para aleaciones especiales, como el cobre-berilio, el bronce fosforoso y los aceros inoxidables de alta resistencia.
Limitaciones de aleación en piezas estampadas estándar
Los componentes estampados estándar dependen exclusivamente de aleaciones dúctiles con propiedades conocidas para reducir el desgaste del troquel:
- Material dúctil estándar: Disponible únicamente en aceros con bajo contenido de carbono (SPCC, DC01), aluminio blando (5052-H32, 6061-O) o latón de fácil mecanizado (H62).
- Requisitos de la aplicación: Los dispositivos para la detección de interferencias electromagnéticas (EMI), la resistencia a la oxidación rigurosa o la biocompatibilidad requieren aleaciones de alto rendimiento que superen con creces los límites de los troqueles estándar.
- Requisitos de aleaciones especiales: Los entornos exigentes requieren acero inoxidable de alta dureza (301-FH), aleaciones para muelles de alta conductividad (cobre berilio C17200, bronce fosforoso C5191) o titanio (grado 2, Ti-6Al-4V).
Comportamiento físico en el conformado de alta tracción
Para formar metales duros como el acero inoxidable 301 totalmente duro y el cobre-berilio, se requieren matrices especialmente diseñadas para tener en cuenta tres propiedades:
- Recuperación elástica angular: Las aleaciones con alto Rp0.2 / E presentarán un ángulo de recuperación elástica de entre 2° y 8°, mientras que los troqueles estándar crearán un ángulo de entre 93° y 98°.
- Compensación por sobreflexión: Las cavidades están precompensadas (rectificadas a 84,5 para una recuperación elástica de 5,5, por ejemplo) para garantizar pliegues de 90,0° reales. (Consulte nuestra Guía de parámetros de plegado de chapa metálica y factor K ).
- Tratamientos antidesgaste: Los punzones utilizan aceros para herramientas PM con un recubrimiento PVD TiAlN de 2-3 μm (>3000 HV, fricción <0,2) para evitar la soldadura en frío durante ≥1.000.000 de ciclos.
¿Cuándo deberían los ingenieros optar por el estampado de metales de bajo volumen en lugar de herramientas personalizadas?
La elección entre estampado de metal estándar y personalizado durante la creación de prototipos implica un equilibrio entre velocidad y precisión de tolerancia. Para volúmenes inferiores a 1000 unidades, el estampado de metal de bajo volumen mediante insertos de herramientas modulares o la fabricación con láser CNC elimina la inversión inicial en matrices. Para características complejas, el utillaje flexible de una sola estación verifica la repetibilidad progresiva antes de la producción en masa.
Puntos del ciclo de vida del desarrollo: EVT, DVT y PVT
Adapte la inversión en herramientas directamente a la fase de desarrollo de su producto:
- EVT (10 - 200 unidades / Diseño fluido): Utilice corte por láser de fibra y plegadora CNC. Evite el uso de troqueles, ya que la ubicación y el patrón de los orificios cambian rápidamente.
- DVT (200–2000 unidades / Pruebas estructurales): Utilice porta-matrices modulares o herramientas blandas P20 preendurecidas para probar los radios de embutición y la recuperación elástica. Para conocer las ventajas y desventajas de las herramientas de prototipado rápido, consulte nuestro análisis de Prototipado rápido de chapa metálica frente a Estampado de producción .
- Producción en serie y PVT (>5000 unidades / diseño congelado): Invierta en herramientas de estampado progresivo personalizadas para fijar la capacidad del proceso (Cpk 1,33) y lograr los costos unitarios más bajos, a velocidades de hasta 600 spm.
Proceso de selección en 3 etapas
- Control de geometría y tolerancias: Cuando el componente incorpora formas de catálogo (como arandelas, clips, soportes) con tolerancias > ±0,2 mm, utilice componentes estampados estándar. Si las tolerancias requeridas son < ±0,1 mm, seleccione herramientas modulares blandas.
- Compuerta de estabilidad: Si la geometría es personalizada pero no está verificada, utilice el proceso de fabricación de chapa metálica CNC para evitar el coste de las modificaciones del troquel.
- Control de volumen: Una vez que los diseños estén definidos, dirija los volúmenes anuales superiores a 10 000 unidades a matrices duras progresivas personalizadas, y mantenga las series de 1000 a 5000 unidades en herramientas de puente modular.
Para la fabricación de matrices de producción y series de gran volumen, consulte los servicios de estampado de metales de precisión de JS para la fabricación progresiva de alta velocidad.
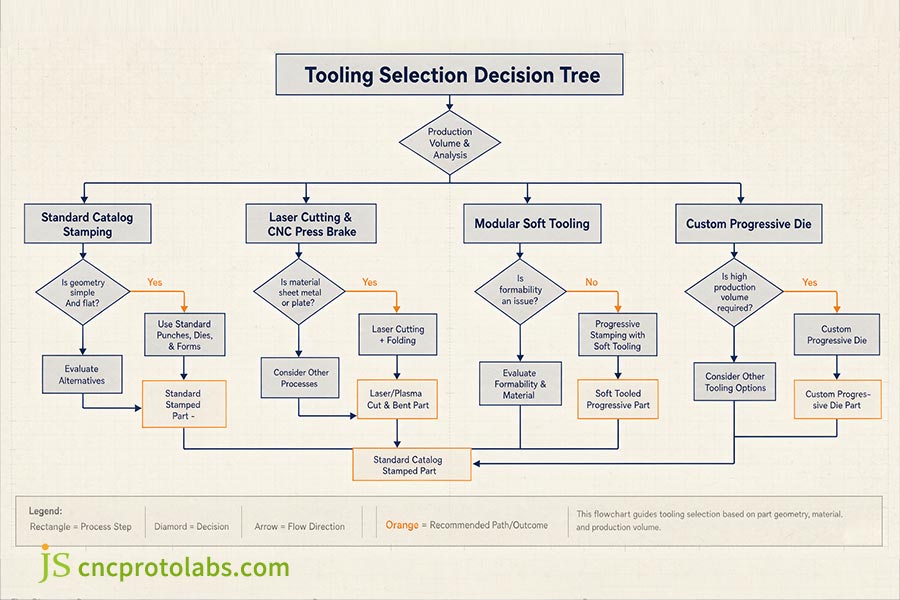
Figura 2: Árbol de decisión para la selección de herramientas de estampado de ingeniería que enruta los componentes por volumen, geometría y material entre matrices de catálogo, herramientas blandas y matrices progresivas personalizadas.
Preguntas frecuentes
P1: ¿Cuál es la diferencia promedio en el tiempo de entrega entre el estampado de metal estándar y el personalizado?
Las piezas estampadas estándar se envían en un plazo de 24 a 72 horas desde el inventario o mediante utillaje universal. El utillaje personalizado para estampado de metal requiere de 4 a 10 semanas para el diseño de la herramienta mediante CAD, el desbaste CNC, el tratamiento térmico al vacío, la electroerosión por microhilo, el ajuste manual en banco y las pruebas de estampado T0/T1.
P2: ¿Pueden las herramientas de estampado estándar soportar operaciones de conformado progresivo?
No. Las herramientas estándar solo admiten operaciones de prensado independientes de una sola carrera (por ejemplo, doblado en V a 90° o troquelado). El estampado progresivo requiere tiras portadoras continuas, un espaciado de paso específico y estaciones de troquel secuenciales diseñadas exclusivamente para una geometría de pieza única.
P3: ¿Cómo gestionan las modificaciones de las piezas una vez iniciada la producción los troqueles de estampado de metal estándar frente a los personalizados?
Las piezas estampadas estándar no requieren ninguna modificación del troquel, lo que evita la necesidad de un perfil de catálogo diferente o el rediseño de la pieza de acoplamiento. Las herramientas de estampado personalizadas permiten realizar cambios de ingeniería localizados: el mecanizado por electroerosión por hilo o los insertos de punzonado modulares facilitan los desplazamientos de los orificios y los ajustes de holgura, mientras que los cambios radicales de topología requieren el remecanizado de la estación.
P4: ¿Cuáles son los principales signos de fallo de las herramientas de estampado de metal de bajo volumen?
Las herramientas blandas fallan principalmente por desgaste abrasivo de los bordes. Los indicadores críticos incluyen rebabas de corte que superan el 10 % del espesor de la chapa, agarrotamiento de las paredes laterales y desviación dimensional que excede la clase M de la norma DIN 6930-2 , lo que indica un aumento de la holgura entre el punzón y la matriz que requiere un reafilado inmediato o la sustitución del inserto.
P5: ¿Resulta económicamente viable el uso de herramientas personalizadas para tiradas de producción inferiores a 5.000 piezas?
El utillaje progresivo a gran escala no suele ser rentable para tiradas inferiores a 5000 piezas, ya que los costes de ingeniería no recurrentes se amortizan a lo largo de la producción. El utillaje híbrido modular puede ser rentable: utilizar matrices maestras estándar con insertos personalizados de electroerosión por hilo, o bien, troquelar con láser todas las piezas en bruto combinadas con matrices de conformado de una sola estación.
P6: ¿Cómo reduce la optimización del diseño de las tiras en el estampado personalizado el desperdicio total de materia prima?
Los troqueles progresivos personalizados utilizan software de anidamiento para limitar los márgenes del borde del esqueleto a 1,0-1,5 veces el espesor de la hoja. Las disposiciones de anidamiento entrelazadas o de doble fila pueden lograr una eficiencia de materia prima del 75-85% en comparación con los estampados convencionales realizados a partir de recortes de tiras genéricas, que generan pérdidas de desperdicio del 35-45% .
P7: ¿Cuál es el límite estándar de altura de rebaba para el estampado de metales a medida de precisión?
La altura de rebaba que se puede lograr en el estampado de metal personalizado de precisión suele ser del 5 % al 10 % del espesor de la chapa (rebaba absoluta de 0,02 mm) para terminales y clips de tolerancia ajustada. Las piezas personalizadas comunes pueden tener una altura de rebaba del 15 % al 20 % del espesor de la chapa, aunque normalmente se pulen aún más mediante un proceso de vibración o desbarbado abrasivo.
P8: ¿Por qué el acero de alta resistencia requiere matrices personalizadas en lugar de herramientas estándar?
Los aceros de alta resistencia presentan una recuperación elástica severa, generando ángulos de recuperación de 5° a 8°. Los troqueles estándar tienen cavidades fijas de 90° que no pueden compensar este rebote, lo que provoca astillamiento del punzón y fallas dimensionales. Los troqueles personalizados integran perfiles de sobreflexión diseñados ( como cavidades de 84,5° ) y resortes de gas nitrógeno de alto tonelaje para garantizar una geometría precisa de la pieza final.
Resumen
La elección entre piezas estampadas estándar y herramientas personalizadas depende del volumen, la tolerancia y la geometría:
- Para volúmenes inferiores a 5000 unidades y tolerancias no críticas de ±0,2 mm a ±0,5 mm (DIN 6930-2 Clase M), seleccione piezas estampadas estándar para volúmenes inferiores a 5000 unidades y tolerancias no críticas de ±0,2 mm a ±0,5 mm (DIN 6930-2 Clase M) para evitar costes iniciales de troquelado.
- Invierta en herramientas personalizadas para tolerancias de hasta ±0,01 mm (DIN 6930-2 Clase f), compensación de recuperación elástica de alta resistencia o series continuas de más de 10.000 unidades para minimizar los costes unitarios.
Para obtener información completa sobre los fundamentos de los procesos de conformado de chapa metálica, las capacidades de las herramientas de troquelado y las directrices de diseño, consulte nuestra completa Guía de estampado de chapa metálica .
¿Necesita evaluar la rentabilidad de sus herramientas o verificar la viabilidad de fabricación de piezas para una próxima tanda de producción? Póngase en contacto con JS Precision Tooling Engineers para obtener una revisión gratuita de la viabilidad de las tolerancias, un análisis DFM CAD y una evaluación de los costes de anidamiento de tiras.

Descargo de responsabilidad
El contenido de esta página es meramente informativo. JS Precision Services no ofrece garantías, expresas ni implícitas, sobre la exactitud, integridad o validez de la información. Es responsabilidad del comprador determinar los requisitos técnicos específicos y solicitar un presupuesto formal de las piezas . Para más información, póngase en contacto con nosotros.
Recurso

