 Italiano




Le principali differenze tra centri di stampaggio metalli standard e personalizzati dipendono in larga misura dall'ammortamento degli utensili, dalla flessibilità geometrica e dal livello di precisione delle tolleranze che è possibile raggiungere.
I componenti stampati standard utilizzano stampi preesistenti e standardizzati per eliminare i costi iniziali di progettazione non ricorrente (NRE, il costo una tantum di progettazione per utensili CAD, programmazione CAM e lavorazione a elettroerosione a filo), ma le forme dei componenti sono limitate a staffe, rondelle piatte o clip generiche piuttosto semplici, utilizzando tolleranze di stampaggio generali di circa 0,2 mm a 0,5 mm .
Tuttavia, la realizzazione di stampi personalizzati, pur richiedendo un costo iniziale compreso tra 3.000 e oltre 50.000 dollari, consente di ottenere forme complesse, tolleranze ingegneristiche molto strette fino a ±0,01 mm, caratteristiche di stampo progressive a più stadi e procedure specializzate di compensazione del ritorno elastico per leghe difficili.
Sintesi tecnica per dirigenti
Scegli i pezzi stampati standard quando i volumi di spedizione annuali sono inferiori a 5.000 unità e la forma del pezzo può essere realizzata utilizzando stampi standard; acquista attrezzature di stampaggio personalizzate dedicate quando le tolleranze geometriche sono inferiori a ±0,1 mm, i volumi annuali possono superare le 20.000 unità o la geometria tridimensionale complessa richiede una lavorazione progressiva a più stazioni.
| Fattore di valutazione ingegneristica | Stampaggio standard (matrici standardizzate) | Stampaggio e lavorazione di stampi personalizzati (matrici dedicate) |
| Investimento iniziale in attrezzature | $0 per gli stampi universali già presenti | Da 3.000 a oltre 50.000 dollari (attrezzature dedicate a stadio singolo o progressivo) |
| Classe di tolleranza e precisione | Da ruvida a media (DIN 6930-2 Classe M o C, da ±0,2 mm a ±0,5 mm) | Precisione con tolleranza più elevata (DIN 6930-2 Classe f, da circa ±0,01 mm a ±0,05 mm) |
| Volume di pareggio economico | Strutturalmente ottimale per una produzione inferiore a 5.000 pezzi all'anno o per prototipi funzionali. | Elevata efficienza del ciclo per una produzione in serie di oltre 20.000 pezzi/anno. |
| Libertà geometrica e di funzionalità | Vincolato ai profili degli utensili esistenti (rondelle, clip, curve a 90°) | Formatura 3D aperta, imbutitura collettiva, coniatura e goffratura. |
| Flessibilità nella scelta dei materiali | Limitato alle bobine standard (acciaio SPCC, alluminio 6061-O, ottone H62) | Accesso completo a leghe speciali di acciaio inossidabile, titanio e rame al berillio. |
In che modo il costo degli stampi influenza la scelta tra stampi standard e stampi personalizzati?
La scelta tra stampaggio standard e stampaggio personalizzato dipende dal volume totale di produzione, che deve ammortizzare la spesa per gli stampi. Lo stampaggio standard non comporta spese per gli stampi ed è quindi più economico in termini di costo unitario fino a 5.000 unità, mentre il costo per ciclo dello stampaggio personalizzato è considerevolmente inferiore rispetto a quello standard, circa il 40%-70% in meno dopo una produzione di oltre 5.000 unità, poiché gli stampi progressivi ad alta velocità escludono operazioni di lavorazione secondarie e utilizzano quasi il 100% del materiale di scarto.
Matrice di confronto per le tecnologie di formatura dei metalli
La scelta appropriata della tecnologia di formatura dei metalli implica un confronto tra i costi di attrezzaggio iniziale, la precisione richiesta e i potenziali punti deboli. La stampatura convenzionale è disponibile immediatamente e non comporta costi di attrezzaggio, sebbene non possa soddisfare tolleranze rigorose inferiori a ±0,2 mm nei punti di giunzione. Gli stampi progressivi richiedono circa 4-10 settimane per l'attrezzaggio, ma consentono la produzione di pezzi a un costo inferiore a 0,15 dollari per unità.
| Processo di formazione | Attrezzatura NRE | Tolleranze lineari | Capacità geometrica e strutturale | Modalità di guasto critico e linee rosse del processo |
| Stampaggio standardizzato | $0 (Attrezzature condivise) | Da ±0,2 a ±0,5 mm (DIN 6930-2 m/c) | Profili piatti 2D, curve a 90°, scanalature di base | Vincoli di assemblaggio: tolleranze di impilamento eccessive causano il mancato accoppiamento. |
| Freno laser + CNC | Da 0 a 300 dollari (costi di configurazione base della macchina CNC) | Da ±0,1 mm a ±0,25 mm (ISO 2768-m) | Profili 2D + flangiatura multiasse | Collo di bottiglia del ciclo: tempo di ciclo >60s/pc non praticabile oltre i 2k pc |
| Utensili morbidi personalizzati | $1.500 - $5.000 (P20/Uretano) | Da ±0,05 mm a ±0,1 mm (DIN 6930-2 Classe m) | Goffratura dedicata e stampaggio a singolo stadio | Deriva da usura dell'utensile: I bordi morbidi della matrice si arrotondano rapidamente dopo 5.000 passaggi, causando bave superiori al 10% dello spessore della lamiera. |
| Die progressivo duro | Da 8.000 a 50.000 dollari (carburo/D2) | Da ±0,01 mm a ±0,05 mm (DIN 6930-2 Classe f) | Coniatura a più fasi, stampaggio profondo, prelievo nello stampo | Costo elevato delle modifiche: le revisioni post-indurimento impongono ricostruzioni con elettroerosione a filo |
Regola ingegneristica:
SE il volume annuo è > 10.000 unità E la tolleranza di posizione è < ±0,05 mm,
QUINDI adottare utensili progressivi personalizzati (controllo dei costi di ciclo e assenza di deriva).
Ammortamento degli utensili e fattori determinanti dei costi NRE discreti
Il processo decisionale finanziario relativo alla scelta tra componenti standard e stampi personalizzati per la tranciatura dei metalli inizia con l'analisi dei costi di progettazione non ricorrente (NRE). I componenti standardizzati non richiedono investimenti di capitale specifici, poiché l'impianto di stampaggio ha già ammortizzato gli stampi universali con molteplici cicli di produzione.
Anziché essere semplicemente un costo di allestimento complessivo, il costo di progettazione e sviluppo (NRE) richiesto in anticipo per gli utensili dedicati si trasforma in una serie più specifica di cinque costi relativi alla linea di produzione:
- Progettazione degli utensili e simulazione CAM: modellazione 3D del layout del nastro, analisi agli elementi finiti (FEA) per la concentrazione delle sollecitazioni e dimensionamento del tonnellaggio della pressa.
- Lavorazioni sottrattive: sgrossatura di stampi CNC ad alta velocità, alesatura di precisione di colonne guida, fresatura di cavità.
- Trattamento termico sottovuoto: trattamento termico del materiale in acciaio punzonato (come D2, DC53 o acciai ottenuti per metallurgia delle polveri) fino a raggiungere una durezza di 60-62 HRC.
- Finitura Micro-WEDM: lavorazione a scarica elettrica a filo multi-passaggio dei taglienti dei punzoni con tolleranza di ≤0,002 mm.
- Assemblaggio dello stampo e collaudo T0/T1: montaggio manuale al banco e bilanciamento delle molle, test iniziale del nastro sotto elevati tonnellaggi di pressatura.
Gli esperti di ingegneria dei costi determinano la soglia di costo in base all'equazione standard:
Costo totale per unità = Investimento iniziale in attrezzature per volume totale di produzione + Costo delle materie prime per unità + Costo della corsa di stampaggio della pressa.
Ripartizione dell'ammortamento in base al volume:
| Volume di produzione (unità) | Stampaggio standard (Costo unitario del componente) | Realizzazione di stampi morbidi personalizzati (3.000 $ NRE + costo unitario) | Attrezzature progressive personalizzate (12.000 $ NRE + costo unitario) | Scelta ingegneristica ottimale |
| 500 (Prototipo funzionale) | $1,85 | $6,80 ($6,00 NRE ammortizzato + $0,80) | $24,25 ($24,00 NRE ammortizzato + $0,25) | Stampaggio standard |
| 2.500 (TVP/TVP) | $1,75 | $2,00 ($1,20 NRE ammortizzato + $0,80) | $5,05 ($4,80 NRE ammortizzato + $0,25) | Utensili morbidi personalizzati |
| 10.000 (Pilota PVT) | $1,65 | $1,10 ($0,30 NRE ammortizzato + $0,80) | $1,45 ($1,20 NRE ammortizzato + $0,25) | Utensili progressivi personalizzati |
| 50.000 (Produzione in serie) | $1,55 | Sconsigliato (limite di usura degli utensili superato) | $0,49 ($0,24 NRE ammortizzato + $0,25) | Utensili progressivi personalizzati |
| 200.000 (Esecuzione ad alta velocità) | $1,50 | Sconsigliato (grave rischio di rottura del bordo) | $0,31 ($0,06 NRE ammortizzato + $0,25) | Utensili progressivi personalizzati |
Il punto di pareggio economico, in termini di confronto dei costi tra la normale stampatura e gli stampi progressivi dedicati (stampi offset e automazione), si colloca nell'intervallo tra 5.000 e 8.000 pezzi. Pertanto, l'automazione degli stampi progressivi è economicamente giustificata, consentendo un risparmio netto di oltre il 65% per pezzo .
Quali limiti geometrici definiscono i pezzi stampati standard rispetto alle capacità di personalizzazione?
I componenti stampati standard sono limitati a sezioni trasversali fisse, curve di base a 90°, rondelle piatte e staffe generiche. La stampatura personalizzata elimina questi vincoli geometrici utilizzando stampi progressivi multistadio, in grado di coniare, imbutire, creare micro-linguette ed eseguire la goffratura, tutto in un unico processo di pressatura.
Limitazioni fisiche degli stampi standard
Gli utensili universali preesistenti limitano i raggi di curvatura, le configurazioni dei fori e i contorni dei bordi:
- Raggio di curvatura interno fisso: gli stampi fissano il raggio di curvatura interno a un valore costante (generalmente R = 1,0 mm o R = 1,5 mm ).
- Restringimento delle fibre esterne: l'utilizzo di raggi di curvatura molto piccoli (inferiori a R < 0,5t, dove t = spessore del foglio) negli utensili rigidi genera elevate sollecitazioni.
- Meccanismi di rottura: i metalli ad alta durezza si rompono con assottigliamento della parete >20% , microfratture e completo taglio strutturale della piega.
Geometrie complesse realizzate con utensili progressivi personalizzati
La dispersione delle deformazioni su una striscia di supporto appositamente progettata consente la creazione di geometrie che vanno oltre le possibilità degli stampi standard disponibili. (Per i pezzi che superano i limiti della striscia di supporto, valutare il nostro confronto tra stampaggio con stampo progressivo e con stampo a trasferimento ).
- Coniatura integrata: grazie all'utilizzo di una forza di compressione, il processo di punzonatura provoca una deformazione plastica della lamiera, creando smussi, rilievi sui bordi netti e alesature in un'unica operazione, senza necessità di fresatura CNC aggiuntiva.
- Stampaggio profondo e stiratura: le stazioni di stampaggio sequenziali formano cavità cilindriche e rettangolari, mantenendo uno spessore uniforme delle pareti grazie ad anelli di gioco calibrati.
- Tacche di scarico nello stampo: le micro-tacche praticate vicino agli assi di piegatura aiutano a prevenire strappi agli angoli e micro-crepe lungo la struttura delle fibre del materiale grezzo.
Parametri DFM per lo stampaggio di lamiere di base
Per garantire la durabilità degli utensili e la qualità dei pezzi, le linee guida DFM (Design for Manufacturing) vengono applicate rigorosamente nella progettazione di utensili personalizzati:
- Diametro minimo del foro (d): per acciaio dolce laminato a freddo, mantenere d/t ≥ 1,0 , mentre per acciaio inossidabile temprato, incrudito, utilizzare d/t ≥ 1,5 per evitare il problema della deformazione dei punzoni.
- Distanza minima dal bordo (L): mantenere la distanza dai bordi del foro al bordo grezzo L ≥ 2t per evitare la deformazione verso l'esterno.
- Limite di bave: i pezzi standard dovrebbero presentare bave fino al 15% dello spessore del materiale, mentre per la stampatura di precisione su misura, si consiglia di mantenere le bave tra il 5% e l'8% dello spessore della lamiera.
In che modo la tolleranza di stampaggio dei metalli varia tra stampi a catalogo e stampi personalizzati?
La tolleranza nella stampatura dei metalli varia fondamentalmente in base alla precisione degli utensili e alla compensazione dell'usura. Le stampature standard sono conformi agli standard commerciali generali, in genere DIN 6930-2 Classe M o C ( tolleranze comprese tra ±0,2 mm e ±0,5 mm ). La stampatura personalizzata utilizza matrici in carburo di tungsteno rettificate di precisione e sistemi di visione ottica per raggiungere le tolleranze DIN 6930-2 Classe f, mantenendo le dimensioni lineari entro ±0,01 mm e i centri dei fori entro ±0,02 mm anche per milioni di cicli.
Norme internazionali per le tolleranze: DIN 6930-2 e ISO 2768
Le variazioni dimensionali ammesse nell'ingegneria di precisione sono determinate da norme internazionali come ISO 2768 (Tolleranze generali) e DIN 6930-2 (Tolleranze per componenti in acciaio stampato). Le comuni lavorazioni di stampaggio presentano tolleranze medie e grossolane.
Confronto delle classi di tolleranza DIN 6930-2 per lo spessore della lamiera (da 1,0 mm a 3,0 mm):
| Intervallo di dimensioni nominali (DIN 6930-2) | Classe f (Stampaggio personalizzato di precisione) | Classe m (Grado di stampaggio medio) | Classe c (Grado di stampaggio grossolano) | Applicazione tipica |
| Superiore a 1,0 mm ma non superiore a 3,0 mm | ±0,05 mm | ±0,15 mm | ±0,40 mm | contatti terminali della batteria del veicolo elettrico |
| Superiore a 3,0 mm ma non superiore a 6,0 mm | ±0,06 mm | ±0,18 mm | ±0,50 mm | Schermature per ricetrasmettitori ottici ad alta densità |
| Superiore a 6,0 mm ma non superiore a 10,0 mm | ±0,07 mm | ±0,20 mm | ±0,60 mm | Staffe di montaggio di precisione per sensori |
| Distanze tra i centri dei fori (tutte le gamme) | ±0,02 mm | ±0,08 mm | ±0,25 mm | Connettori a pressione multipin per PCB |
Per operazioni di montaggio non critiche, sono sufficienti matrici standard con tolleranze da ±0,2 mm a ±0,5 mm. Tuttavia, per allineare i centri dei fori in ambito elettronico e automobilistico con tolleranze di ±0,02 mm, saranno necessarie matrici progressive personalizzate con tolleranze di Classe f .
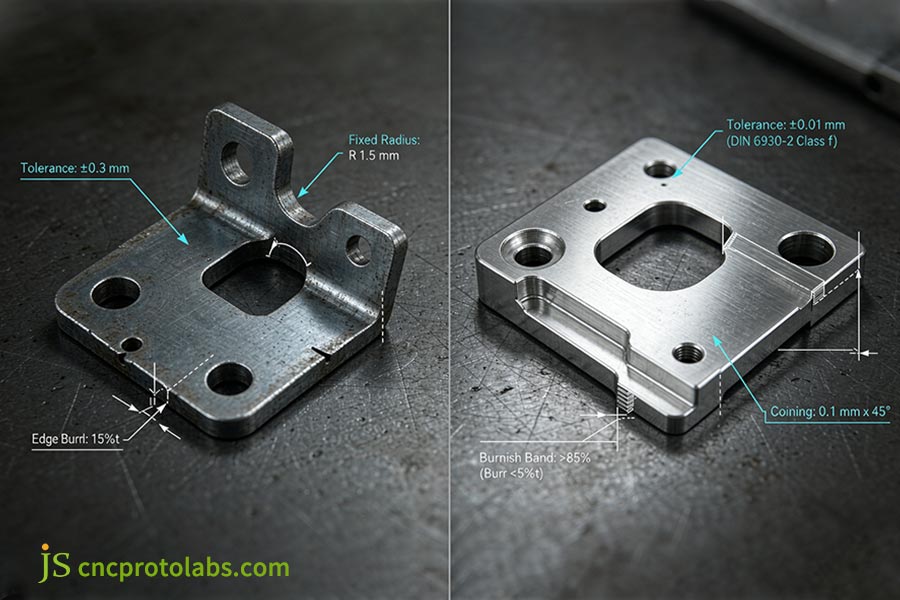
Figura 1: Confronto, annotato in CAD, delle tolleranze di stampaggio metallico standard e personalizzate, che mette a confronto i limiti generali di ±0,3 mm con la precisione DIN 6930-2 Classe f (±0,01 mm).
Principi di controllo dell'usura e degli utensili
Le variazioni di tolleranza nella produzione che coinvolge migliaia di cicli sono attribuite alla progettazione degli utensili e al controllo dell'usura:
- Matrici universali standardizzate (accumulo di usura): a seguito di molteplici cicli di produzione con utensili riutilizzabili, si verifica usura sul bordo del punzone, che causa un aumento del gioco tra il punzone e la matrice al di fuori della tolleranza di ±0,3 mm.
- Inserti in carburo di tungsteno sub-micronici: le matrici personalizzate incorporano inserti in carburo di tungsteno (89-92 HRA) che mantengono taglienti affilati per milioni di cicli senza alcuna deviazione dimensionale.
- Finitura WEDM a passaggi multipli: i percorsi utensile personalizzati creano una finitura Ra 0,2 μm con un gioco meccanico dell'1-2% dello spessore del materiale.
- Sistema di rilevamento a circuito chiuso integrato nella matrice: un micrometro laser posizionato sulla piastra della matrice misura lo spessore della lamiera in ingresso e controlla la corsa meccanica a velocità ≥600 spm.
In che modo la scelta del materiale per la stampatura dei metalli influisce sulla durata degli utensili?
La scelta del materiale per la tranciatura dei metalli determina i tassi di usura degli stampi e la precisione di formatura. Gli utensili standard a catalogo sono ottimizzati per leghe generiche come l'acciaio laminato a freddo (SPCC) o l'alluminio standard (6061-O), e presentano uno scarso controllo sui metalli con elevato ritorno elastico. Gli utensili personalizzati integrano una compensazione specifica del ritorno elastico e componenti in acciaio temprato (come D2 o DC53) progettati specificamente per leghe speciali, tra cui rame al berillio, bronzo fosforoso e acciai inossidabili ad alta resistenza.
Limitazioni delle leghe nei componenti stampati standard
I componenti stampati standard si basano esclusivamente su leghe duttili con proprietà note per ridurre l'usura dello stampo:
- Materiale duttile standard: disponibile solo in acciai a basso tenore di carbonio (SPCC, DC01), alluminio dolce (5052-H32, 6061-O) o ottone a lavorabilità migliorata (H62).
- Requisiti applicativi: i dispositivi per la schermatura dalle interferenze elettromagnetiche (EMI), la rigorosa resistenza all'ossidazione o la biocompatibilità richiedono leghe ad alte prestazioni ben al di sopra dei limiti standard degli stampi.
- Requisiti per leghe speciali: gli ambienti più esigenti richiedono acciaio inossidabile completamente temprato (301-FH), leghe per molle ad alta conduttività (rame al berillio C17200, bronzo fosforoso C5191) o titanio (grado 2, Ti-6Al-4V).
Comportamenti fisici nella formatura ad alta tensione
Per formare metalli duri come l'acciaio inossidabile 301 completamente temprato e il rame al berillio, sono necessari stampi appositamente progettati tenendo conto di tre proprietà:
- Ritorno elastico angolare: le leghe ad alto Rp0.2 / E presenteranno un angolo di ritorno elastico compreso tra 2° e 8°, mentre gli stampi standard creeranno un angolo compreso tra 93° e 98°.
- Compensazione della sovrapiegatura: le cavità sono precompensate (ad esempio, tarate a 84,5 per un ritorno elastico di 5,5) per garantire piegature a 90° precise. (fare riferimento alla nostra Guida ai parametri di piegatura della lamiera e al fattore K ).
- Trattamenti antigrippaggio: i punzoni utilizzano acciai per utensili PM con un rivestimento PVD TiAlN di 2-3 μm (>3.000 HV, attrito <0,2) per prevenire la saldatura a freddo per oltre 1.000.000 di cicli.
Quando gli ingegneri dovrebbero optare per la stampatura di metalli a basso volume anziché per la realizzazione di stampi personalizzati?
La scelta tra stampaggio metallico standard e personalizzato durante la prototipazione rappresenta un compromesso tra velocità e precisione delle tolleranze. Per volumi inferiori a 1.000 unità, lo stampaggio metallico a basso volume con inserti modulari o la lavorazione con piegatrice laser CNC eliminano le spese in conto capitale per gli stampi. Per le caratteristiche complesse, la lavorazione con utensili morbidi a stazione singola verifica la ripetibilità progressiva prima della produzione di massa.
Punti del ciclo di vita dello sviluppo: EVT, DVT e PVT
Allineate gli investimenti in attrezzature direttamente alla fase di sviluppo del prodotto:
- EVT (10 - 200 unità / Fluid Design): utilizzare il taglio laser a fibra e la pressa piegatrice CNC. Evitare gli stampi poiché la posizione e la forma dei fori cambiano rapidamente.
- DVT (200–2.000 unità / Test strutturali): Utilizzare portastampi modulari o utensili morbidi P20 pre-induriti per testare i raggi di imbutitura e il ritorno elastico. Per i compromessi tra utensili di transizione, consultare la nostra analisi sulla prototipazione rapida di lamiere rispetto alla stampatura di produzione .
- Produzione PVT e in serie (>5.000 unità / Blocco del progetto): Investire in attrezzature di stampaggio progressivo personalizzate per bloccare la capacità di processo (Cpk 1.33) e realizzare i costi unitari più bassi, a velocità fino a 600 spm.
Processo di selezione in 3 fasi
- Controllo di geometria e tolleranza: quando il componente incorpora forme a catalogo (come rondelle, clip, staffe) con tolleranze > ±0,2 mm, utilizzare componenti stampati standard. Se le tolleranze richieste sono < ±0,1 mm, selezionare utensili modulari morbidi.
- Controllo di stabilità: se la geometria è personalizzata ma non verificata, è consigliabile ricorrere alla lavorazione di lamiere con macchine a controllo numerico (CNC) per evitare i costi di modifica degli stampi.
- Volume Gate: una volta che i progetti sono definiti, indirizzare i volumi annuali superiori a 10.000 unità verso stampi progressivi personalizzati, mentre le produzioni da 1.000 a 5.000 unità vengono mantenute su stampi modulari a ponte.
Per la fabbricazione di stampi di produzione e le tirature ad alto volume, consultate JS Precision Metal Stamping Services per una produzione progressiva ad alta velocità.
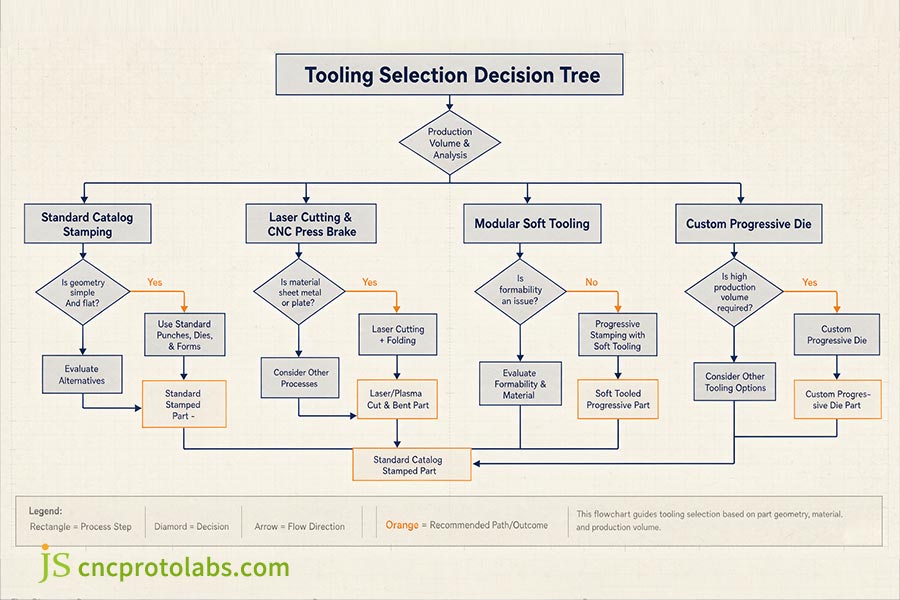
Figura 2: Albero decisionale per la selezione degli utensili di stampaggio ingegneristici, con instradamento dei componenti in base a volume, geometria e materiale tra stampi a catalogo, utensili morbidi e stampi progressivi personalizzati.
FAQ
D1: Qual è la differenza media nei tempi di consegna tra la stampatura standard e quella personalizzata dei metalli?
I pezzi stampati standard vengono spediti entro 24-72 ore dal magazzino o tramite stampi universali. La realizzazione di stampi metallici personalizzati richiede dalle 4 alle 10 settimane per la progettazione CAD, la sgrossatura CNC, il trattamento termico sottovuoto, l'elettroerosione a filo, il montaggio manuale al banco e le prove di stampaggio T0/T1.
D2: Gli utensili di stampaggio standard sono adatti per operazioni di formatura progressiva?
No. Gli utensili standard supportano solo operazioni di pressatura singole e indipendenti (ad esempio, piegatura a V a 90° o tranciatura). La stampatura progressiva richiede strisce di supporto continue, spaziatura di passo dedicata e stazioni di stampo sequenziali progettate esclusivamente per una singola geometria del pezzo.
D3: Come gestiscono gli stampi per tranciatura metallica standard e quelli personalizzati le modifiche ai pezzi dopo l'inizio della produzione?
I componenti stampati standard non richiedono modifiche allo stampo, né la creazione di un profilo diverso a catalogo o la riprogettazione del componente di accoppiamento. Gli utensili di stampaggio personalizzati supportano modifiche ingegneristiche localizzate: la rilavorazione a elettroerosione a filo o gli inserti modulari per punzoni consentono spostamenti dei fori e regolazioni del gioco, mentre modifiche topologiche radicali richiedono la rilavorazione della stazione.
D4: Quali sono i principali segnali di guasto degli stampi per la tranciatura di metalli a basso volume?
Gli utensili morbidi si guastano principalmente a causa dell'usura abrasiva dei bordi. Gli indicatori critici includono bave di taglio superiori al 10% dello spessore della lamiera, grippaggio delle pareti laterali e deriva dimensionale superiore alla classe M della norma DIN 6930-2 , che segnalano un aumento del gioco tra punzone e matrice e richiedono un'immediata riaffilatura o la sostituzione dell'inserto.
D5: La realizzazione di stampi personalizzati è economicamente vantaggiosa per produzioni inferiori a 5.000 pezzi?
In genere, la realizzazione di stampi progressivi personalizzati su larga scala non è economicamente vantaggiosa per quantitativi inferiori a 5.000 pezzi, considerando l'ammortamento dei costi di progettazione e costruzione (NRE) sulla produzione. Gli stampi ibridi modulari possono invece risultare convenienti: stampi master standard con inserti personalizzati per elettroerosione a filo, oppure tranciatura laser di tutti i pezzi grezzi combinata con stampi a stazione singola.
D6: In che modo l'ottimizzazione del layout delle strisce nella stampatura personalizzata riduce gli scarti totali di materia prima?
Gli stampi progressivi personalizzati utilizzano software di nesting per limitare i margini del bordo dello scheletro a 1,0-1,5 volte lo spessore della lamiera. Le configurazioni di nesting ad incastro o a doppia fila possono raggiungere un'efficienza del materiale grezzo del 75-85% rispetto alle stampature convenzionali realizzate con ritagli di nastro generici che presentano perdite di scarto del 35-45% .
D7: Qual è il limite standard di altezza della bava per la stampatura di precisione di metalli personalizzati?
L'altezza della bava ottenibile nella stampatura di precisione di componenti metallici su misura è generalmente compresa tra il 5% e il 10% dello spessore della lamiera (bava assoluta di 0,02 mm) per terminali e clip con tolleranze ristrette. Le comuni stampature personalizzate possono presentare un'altezza della bava pari al 15%-20% dello spessore della lamiera, sebbene queste vengano normalmente ulteriormente levigate mediante un processo di burattatura vibratoria o sbavatura abrasiva.
D8: Perché l'acciaio ad alta resistenza richiede stampi personalizzati dedicati anziché utensili standard?
Gli acciai ad alta resistenza presentano un forte recupero elastico, generando angoli di ritorno elastico compresi tra 5° e 8°. Gli stampi standard hanno cavità fisse a 90° che non sono in grado di compensare questo rimbalzo, causando scheggiature del punzone e difetti dimensionali. Gli stampi personalizzati integrano profili di sovrapiegatura progettati ( come cavità a 84,5° ) e molle a gas azoto ad alta forza per garantire una geometria finale precisa del pezzo.
Riepilogo
La scelta tra componenti stampati standard e attrezzature personalizzate dipende da volume, tolleranze e geometria:
- Per volumi inferiori a 5.000 unità e tolleranze non critiche comprese tra ±0,2 mm e ±0,5 mm (DIN 6930-2 Classe M) , si consiglia di optare per componenti stampati standard, al fine di evitare costi iniziali per gli stampi.
- Investite in attrezzature personalizzate per tolleranze fino a ±0,01 mm (DIN 6930-2 Classe f), compensazione del ritorno elastico ad alta trazione o produzioni continue superiori a 10.000 unità per ridurre al minimo i costi unitari.
Per informazioni complete sui principi fondamentali dei processi di formatura della lamiera, sulle capacità degli stampi e sulle linee guida di progettazione, consultare la nostra guida completa alla stampatura della lamiera .
Devi valutare il ritorno sull'investimento degli utensili o verificare la producibilità di un componente per una prossima produzione? Contatta gli ingegneri di JS Precision Tooling per una consulenza gratuita sulla fattibilità delle tolleranze, un'analisi DFM CAD e una valutazione dei costi di nesting a strisce.

Disclaimer
Il contenuto di questa pagina è fornito a solo scopo informativo. JS Precision Services non rilascia alcuna dichiarazione o garanzia, esplicita o implicita, in merito all'accuratezza, alla completezza o alla validità delle informazioni. È responsabilità dell'acquirente determinare i requisiti tecnici specifici e richiedere un preventivo formale per i ricambi . Per ulteriori informazioni, non esitate a contattarci.
Risorsa

