 Español




Doblado de aluminio y acero. requieren compensaciones entre el límite elástico, la recuperación elástica y el radio de curvatura (R/t). El aluminio reduce el peso en un 65%, pero presenta una recuperación elástica entre 1,5 y 3 veces mayor , por lo que necesita radios internos de 1 a 3 toneladas; El acero necesita entre un 30 % y un 150 % más de fuerza, pero soporta radios más estrechos de 0,5 a 1 t. Los subcontratistas ordinarios causan desviaciones de 1,5° a 3,0° y tasas de defectos del 18%. JS Precision utiliza métodos patentados de desarrollo (desplegado) de piezas en blanco DFM de chapa metálica para hacer converger las tolerancias a ±0,05 mm–±0,10 mm antes de congelar el dibujo.
Tabla comparativa de defectos físicos y compensación de ingeniería en el doblado de chapa metálica
|
Modo Defecto |
Causa física |
Manifestación común de salir de la tolerancia |
Parámetros de control de procesos y prevención de precisión de JS |
|---|---|---|---|
|
Distorsión del óvalo del agujero |
Orificio de montaje en zona tangente de curvatura |
Concentricidad del pasador hacia afuera, desviación del orificio > ±0,25 mm |
Borde del agujero ≥ 2,5t + R ; prepunzonado → doblar → escariado CNC |
|
Desgarro de la esquina exterior |
Doblez paralela a la fibra sin relieve |
Desgarros laterales por tensión, microfisuras en los bordes |
Ancho de muesca en relieve ≥ 1t, profundidad ≥ R + t; fibra perpendicular |
|
Deformación de ángulo fuera de tolerancia |
La fluctuación del rendimiento provoca un rebote |
Ángulo cerrado insuficiente, deriva 1,5°–3,0° |
Compensación DIN 6935 , coronación CNC |
|
Deslizamiento de brida con fondo |
Brida < media abertura del troquel inferior |
Conformación incompleta, tamaño ±0,20 mm |
Brida L ≥ 4t; Utilice matrices segmentadas en V pequeña |
|
Interferencia del conjunto de revestimiento |
No se han definido dimensiones previas o posteriores al revestimiento |
El revestimiento invade la holgura, espacio > 40 μm |
Tolerancia de bloqueo como después del anodizado , compensación previa a la reserva |
Fuente: Base de datos medida de JS Precision 2025-2026
Controlar la deformación en chapa industrial no es una simple escala geométrica. Debe diseñarse con un margen de seguridad basado en el límite elástico de tracción del material y el punto de contacto geométrico del troquel inferior.
Conclusiones clave
- Posición de la brida y del orificio: Altura de la brida ≥ 4t, distancia del borde del orificio desde el punto tangente de flexión ≥ 2,5t + R, para evitar que se estire el diámetro del orificio .
- Orientación y radio del cristal: Radio interior mínimo ≥ 1t, línea de curvatura perpendicular o orientación del cristal rodante que se cruza a 45°.
- Estratificación de tolerancia: estándar ±0,15 mm–±0,20 mm, posición crítica ±0,05 mm–±0,10 mm.
¿Cuál es la longitud mínima de brida para doblar láminas?
La longitud mínima de la brida de flexión es la dimensión límite del borde recto para un soporte estable después de que la lámina de metal ingresa a la ranura en V del troquel inferior. Una longitud demasiado corta provocará deslizamientos y desviaciones dimensionales . Estándar de verificación de precisión JS: L ≥ 4t, calculado en base a ranura en V (6t-8t), las estructuras ultracompactas utilizan moldes dedicados.
Cómo calcular el margen de curvatura antes de solicitar una cotización
Antes de solicitar un presupuesto, calcule el margen de curvatura y verifique la longitud mínima de la brida al mismo tiempo. Este es el primer elemento en la lista de verificación de capacidad de doblado de metal para garantizar que L ≥ 4t para evitar el deslizamiento inferior del molde.
Fórmula: Margen de flexión = π × (R + K×t) × θ / 180 . Antes de enviar la solicitud de presupuesto, agregue el dibujo desplegado para confirmar que la longitud mínima de la brida esté dentro del rango seguro de las herramientas de la plegadora.
Selección de herramientas de plegadora y longitud mínima de brida
- Para placas delgadas (t ≤ 2 mm), seleccione una ranura en V de 6t.
- Para L < 4t, utilice un troquel pequeño con ranura en V exclusivo.
La selección de herramientas de plegadora para este tipo debe registrarse en la lista de verificación de capacidad de doblado de metal.
Doblado por aire versus fondo versus acuñado para estabilidad de bridas
La flexión con aire ofrece flexibilidad pero da como resultado una recuperación elástica significativa; tocar fondo reduce la recuperación elástica . Al seleccionar un proceso, también tenga en cuenta la capacidad de soporte de la longitud mínima de la brida, porque las bridas cortas tienden a inclinarse.
Se pueden lograr tolerancias de ±0,20 mm mediante curvado por aire; ±0,05 mm requiere herramientas de plegadora. Ambos deben registrarse en la lista de verificación de preparación para doblar y combinarse con las herramientas de la plegadora.
|
Material |
Espesor t (mm) |
Brida mínima L (mm) |
Ranura en V recomendada (mm) |
Clase de tolerancia |
|---|---|---|---|---|
|
Acero dulce |
1.0 |
4.0 |
6.0 |
±0,20 milímetros |
|
Aluminio 5052 |
2.0 |
8.0 |
12.0 |
±0,15mm |
|
Inoxidable 304 |
3.0 |
12.0 |
18.0 |
±0,10 milímetros |
Datos: DIN 6935: 2011 – Especifica el margen de curvatura y las dimensiones mínimas de brida para chapa metálica conformada en frío.
¿Cómo calcular la distancia entre el agujero y la curvatura para evitar la distorsión ovalada?
La distancia de seguridad en el borde del agujero determina si se produce una deformación por estiramiento al doblar. Una distancia inferior a 2,5t + R hará que un agujero redondo se vuelva elíptico. JS Precision inicia el conformado secundario para orificios más pequeños que el umbral: perforación previa de un orificio pequeño → doblado → escariado CNC .
Ubicación de orificios y distancia entre orificios y curvaturas en RFQ de alta precisión
Distancia = 2,5t + R (ASME Y14.5)
Antes de solicitar una cotización, incluya la distancia entre el orificio y el pliegue al calcular el margen de pliegue; de lo contrario, el agujero se estirará (ovalado).
La RFQ debe incluir una verificación de distancia . El doblado por aire, el fondo y el acuñado tienen diferentes sensibilidades a la distancia entre el agujero y el doblado; tocar fondo es más propenso a la distorsión.
JS Precision DFM señala infracciones y recomienda la reubicación o el procesamiento secundario . Las RFQ de alta precisión indican la selección de procesos para evaluar el riesgo.
Prevención de la distorsión ovalada con escariado CNC
- Preperfora un agujero de 0,5 mm de tamaño insuficiente cerca de la curva. Si la distancia entre el orificio y el plegado es insuficiente, corríjala mediante un escariado CNC.
- Después del doblado, mecanice con CNC hasta la posición real, con una redondez de ±0,02 mm. El dibujo indica la prioridad del proceso.
- Para calcular el margen de curvatura antes de solicitar una cotización, se debe incluir en la cotización el costo del escariado secundario.
|
Diámetro del agujero. (mm) |
Espesor t (mm) |
Distancia mínima (mm) |
Proceso |
Tolerancia resultante |
|---|---|---|---|---|
|
5.0 |
2.0 |
7.0 |
Láser + Curva |
±0,10 milímetros |
|
8.0 |
3.0 |
10.5 |
Preperforación + Resma |
±0,05 milímetros |
Fuente: ASME Y14.5: 2018 – Exige una distancia mínima entre el agujero y el pliegue para evitar la distorsión de la forma.
¿Por qué se deben incluir muescas de alivio en los codos que se cruzan?
Las ranuras de desgarro por flexión evitan el desgarro por tensión en las curvas que se cruzan. La presión forzada hacia abajo sin surcos puede provocar compresión de la raíz y agrietamiento de la superficie . JS Precision especifica una muesca de relieve (desgarro): ancho ≥ 1t, profundidad ≥ R + t.
Diseño de muesca de alivio para la prevención de grietas
- Ancho = 1t, Profundidad = R + t. Este diseño de muesca en relieve mejora la capacidad de doblado de la chapa y evita el desgarro.
- En cada intersección de curvatura, se proporciona una ranura de alivio, cortada con láser a ±0,05 mm. El excelente diseño de muesca de alivio reduce el riesgo de desgarro por flexión en un 85 % .
- Las aleaciones de aluminio de alta resistencia requieren parámetros de ranura ampliados para eliminar el desgarro por flexión.
Capacidades de doblado de chapa metálica con integración de muescas
- La ranura de alivio permite un radio de curvatura más estrecho sin agrietarse. El láser de 6 kW de JS Precision corta las ranuras en la misma operación, por lo que el tiempo de entrega no aumenta.
- Estudio de caso: La tasa de desperdicio de chasis de robot se redujo del 12% al 0,8% , gracias al diseño de muesca de alivio que eliminó el desgarro por curvatura.
Análisis de desgarro por flexión en aleaciones de aluminio
- 5052-H32 es sensible; la ranura de alivio reduce la tensión máxima en un 40% . El análisis de desgarro por flexión optimiza el diseño de la muesca de relieve.
- Durante la fase DFM, se aplica una verificación de la muesca de alivio para evitar desgarros por curvatura.
- Utilice ranuras escalonadas para placas de aluminio gruesas para evitar que se doblen.
¿Cómo afecta la dirección de la veta del material a las curvas de radio estrecho?
La orientación del cristal del material laminar determina su resistencia a las grietas por flexión. Doblar a lo largo de una orientación de cristal es propenso a microfisuras. JS Precision fuerza que la línea de plegado sea perpendicular o se cruce a 45°, con un radio compacto de ≥1t.
Tabla de radio de curvatura mínimo por orientación de grano
- Orientación del cristal paralelo: 2t–3t ; perpendicular: 0,5t–1t . JS Precision proporciona un mínimo tabla de radio de curvatura para más de 20 aleaciones para guiar la flexión en la dirección del grano.
- Consulte la tabla de radio de curvatura mínimo para evitar grietas; priorizar la flexión vertical.
- Las aleaciones especiales están sujetas a un margen adicional de 0,5 t .
Doblado en dirección de veta en aluminio 5052‑H32
Dirección de rodadura perpendicular; de lo contrario, el radio aumenta a 3t. La altura de recuperación elástica del modelo 5052 es de 1,5° a 3,0°, lo que requiere compensación por sobreflexión . Ajuste el factor K utilizando la guía de deducción de curvatura de chapa.
Doblado en la dirección de la fibra, el desplazamiento de la capa neutra se calcula utilizando la guía de deducción de pliegue.
Guía de deducción de curvatura de chapa para materiales anisotrópicos
Ajuste del factor K basado en la orientación del cristal: 0,44 para paralelo, 0,48 para perpendicular . La simulación 3D predice el desplazamiento. Guía de deducción de dobleces de chapa es esencial para manejar la anisotropía.
Registre el radio de curvatura mínimo del cuadro y observe la corrección del factor K.
|
Material |
Ángulo de grano |
Radio mínimo (t) |
Retorno elástico (°) |
factor K |
|---|---|---|---|---|
|
AL 5052‑H32 |
0° |
3.0 |
3.0 |
0,44 |
|
AL 5052‑H32 |
90° |
1.0 |
1.5 |
0,48 |
Fuente: ASTM E290: 2022 – Ensayo de flexión definiendo radio mínimo sin fractura respecto a la fibra.
¿Cuándo se debe especificar una inspección de estado libre versus una inspección restringida?
El método de medición para piezas de paredes delgadas está determinado por la inspección del estado libre y de restricciones . Las restricciones no especificadas son propensas a falsas desviaciones. Rama JS Precision: Estado libre (ISO 2768-m) para piezas de carcasa exterior y restricciones de fijación + Zeiss CMM para piezas de ajuste de precisión.
Estándares de tolerancia a la flexión de metales para inspección
- Para piezas de uso general, las normas de tolerancia a la flexión de metales ISO 2768-m especifican que se debe utilizar la inspección de estado libre para piezas no críticas.
- El inspector selecciona inspección estatal libre o prueba de restricciones según el diagrama .
- Junto con las comprobaciones de la CMM de chapa, cumpla estrictamente con los estándares de tolerancia a la flexión del metal.
Inspección estatal gratuita en componentes de pared delgada
Este método es aplicable cuando se permite una ligera deformación de la pieza y es un 30% más rápido que la inspección de restricciones. La inspección de estado libre es el método estándar recomendado en los estándares de tolerancia a la flexión de metales. Al implementar esto, utilice muestreo de verificación CMM de chapa .
Verificación de CMM de chapa metálica con accesorios restringidos
- Se utilizan accesorios de aluminio personalizados para simular el montaje y el informe incluye diagramas de desviación. Las comprobaciones de las CMM de chapa son el medio final para verificar los estándares de tolerancia a la flexión del metal.
- Las guías de precisión requieren pruebas de restricciones, que complementan la inspección en estado libre.
- Los datos se cargan en el sistema ERP para generar un informe de trazabilidad .
¿Cómo difieren las tolerancias antes y después del acabado de superficies?
La compensación de tolerancia del tratamiento superficial se refiere a la deducción previa del espesor del recubrimiento durante el doblado. Recubrimiento anodizado: 25–50 μm por lado; recubrimiento en polvo: 60–120 μm . Precisión JS Control de doble vía: deducción 3D antes del plegado, como lo indica el título después del recubrimiento.
Tolerancias posteriores al acabado para piezas anodizadas
- Anodizado de 0,05 mm en cada lado. El control de tolerancias posteriores al acabado es una extensión de las capacidades de doblado de chapa metálica.
- Confirme el espesor con un tratamiento de superficie para mejorar las capacidades de flexión.
- Anodizado duro >50 μm , agregue un margen de 0,02 mm.
Asignación por espesor de revestimiento en la deducción por flexión
Galvanizado de 8 a 15 μm; ajustar en 0,01 mm por cada 10 μm . JS Precision utiliza la medición del espesor por rayos X. El espesor preciso del revestimiento evita interferencias. Incorpore deducciones 3D para garantizar tolerancias posteriores al acabado.
Capacidades de doblado de chapa metálica con revestimiento
- El radio de precurvado tiene en cuenta la acumulación de recubrimiento y la coordinación del ERP.
- Es necesario reservar las tolerancias posteriores al acabado y los márgenes de espesor del revestimiento para demostrar las capacidades de flexión.
- Aplique cinta antiadherente al troquel doblador de recubrimiento en polvo.
¿Qué tonelaje de plegadora limita la geometría de su pieza?
El tonelaje insuficiente de la máquina dobladora provocó una desviación del ángulo superior a 2°. JS Cálculo de precisión: P = (650 × S × L × t²) / V. Ajuste la presión inferior/presión de impresión de 3 a 5 veces; Tasa de carga <75%.
Fórmula de cálculo de tonelaje de prensa plegadora
- S = resistencia a la tracción, L = longitud, t = espesor, V = ancho de la ranura en V. Ejemplo: 2 mm de acero 1000 mm → 108 toneladas. El cálculo del tonelaje de la plegadora es crucial para el doblado de placas gruesas.
- Evaluar rápidamente la carga en el plegado abierto es el primer paso en la planificación del plegado de placas gruesas.
- La resistencia del acero de alta resistencia se multiplica por un coeficiente de 1,3.
Necesidades de tonelaje de curvado por aire, tope y acuñación
Doblado al aire 1×, fondo 3×, acuñación 5× . La diferencia de tonelaje entre el doblado por aire, el fondo y el acuñado es significativa y afecta la selección del doblado de placas gruesas.
La acuñación es muy precisa pero tiene un gran tonelaje; El cálculo del tonelaje de la plegadora debe realizarse con antelación.
Doblado de placas gruesas y rigidez de la máquina
- Para espesores superiores a 6 mm utilizar máquina herramienta de 500 toneladas con compensación de corona . El doblado de placas gruesas depende del cálculo del tonelaje de la plegadora y de la coincidencia del proceso.
- Optimice la distribución de carga para máquinas dobladoras CNC de 8 ejes .
- Los procesos compuestos reducen el tonelaje manteniendo la precisión.
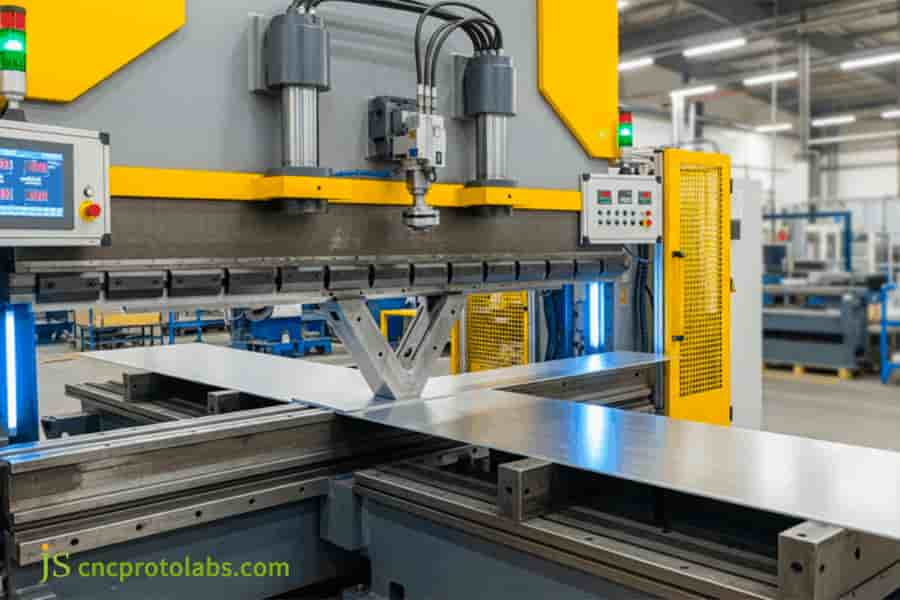
Figura 1: Máquina plegadora que dobla una pieza grande de chapa metálica en un taller de fabricación.
¿Cómo elegir un proveedor de doblado de chapa metálica para tolerancias estrictas?
Los proveedores de alta precisión deben poseer Diseño de doblado de metales para fabricación (DFM) análisis, equipos multieje y control de calidad de circuito cerrado. JS Precision ofrece parada de 4 ejes, codificación de ángulos, simulación de factor K y mecanizado secundario CNC.
Cómo elegir un proveedor de doblado de chapa metálica para tolerancias estrictas
- Equipos de verificación: 4+ ejes, coronados, codificados en ángulo. Utilice la lista de verificación de herramientas de DFM para evaluar cómo elegir un proveedor de doblado de chapa para tolerancias estrictas.
- Tiempo de respuesta de DFM: JS Precision entrega en 2 horas , lo cual es clave para elegir un proveedor de doblado de chapa para tolerancias estrictas.
- Revise la lista de verificación de herramientas de DFM para cubrir los parámetros y perfeccionar cómo elegir un proveedor de doblado de chapa para tolerancias estrictas.
Lista de verificación de herramientas DFM para adquisiciones
- Confirme los moldes en forma de V (6t–12t), los accesorios giratorios y los estudios de casos de la industria . Utilice la lista de verificación de herramientas de DFM para ayudar a evaluar a los proveedores.
- La determinación del modelo de molde es un punto prioritario de consulta.
- Actualice periódicamente la lista de verificación de herramientas de DFM .
Lista de cotizaciones
| Tipo de pieza | MaterialMaterial | Material | Cantidad (piezas) | Est. Precio unitario (USD) |
| Soporte / Brida | Acero dulce | ±0,20 milímetros | 50–200 | $3.5 – $6.0 |
| Soporte / Brida | Aluminio 5052 | ±0,15mm | 50–200 | $4.0 – $7.5 |
| Marco de precisión | Inoxidable 304 | ±0,10 milímetros | 10-100 | $12 – $22 |
| Pieza de alta precisión | Cualquiera (reelaboración de DFM) | ±0,05 milímetros | 1–50 | $25 – $45 |
Rango indicativo de referencia; cotización final después de la revisión DFM (dentro de 2 horas). Las herramientas y el acabado (anodizado/en polvo) se cotizan por separado.
Hable con un ingeniero de plegado sobre su acumulación de tolerancias → [Obtenga una cotización gratuita].
Figura 2: Fila de máquinas plegadoras CNC en el taller del proveedor de fabricación de chapa.
Estudio de caso: Alineación de bridas sin defectos para robótica industrial
Desafíos y Soluciones
El chasis #ROBOT-2026-C84 subcontratado previamente mostró una desviación del ángulo de curvatura de 2,5° y una distorsión del orificio, lo que resultó en una tasa de defectos de ensamblaje del 18 % y un retraso de 14 días.
JS Precision realizó DFM, corregido factor K a 0,44, apertura en V optimizada a 8 t, líneas de curvatura rotadas 90° con respecto a la fibra, cuñas inferiores agregadas.
Resultado cuantificado y valor oculto
El paralelismo de las bridas mejoró a ±0,05 mm ; la tasa de defectos cayó al 2% ; el plazo de entrega se redujo a 8 días (un 42,8 % más rápido); Reducción de costes del 22% .
100 % de aprobación de la CMM según ISO 2768‑m ; sobrevivió a 1 millón de ciclos de vibración sin deformación.
Testimonios de clientes
- El DFM de JS Precision salvó nuestro proyecto de robot. Las curvaturas de ±0,05 mm encajan perfectamente. – Automatización Europea.
- La tasa de desperdicio desapareció y la entrega era predecible. – OEM de dispositivos médicos.
- Doblado de aluminio de tolerancia estricta inigualable. – Aeroespacial de EE. UU.
Preguntas frecuentes
P1: ¿Qué factor K estándar se debe utilizar para el doblado por aire de acero dulce?
Utilice el factor K = 0,44 para el doblado al aire de acero dulce ( R/t ≈ 1 ). JS Precision realiza ajustes por lote para una precisión de ±0,02 mm según DIN 6935.
P2: ¿Cómo compensa JS Precision el retorno elástico en AL 5052‑H32?
JS Precision utiliza una sobreflexión de 1,5° a 3,0° y retroalimentación láser en tiempo real para contrarrestar el retroceso elástico del AL 5052‑H32, logrando una precisión de ±0,05°.
P3: ¿Se pueden colocar orificios cortados con láser cerca del radio de curvatura sin distorsión?
No , mantenga ≥2,5t + R desde la tangente de curvatura. Si está más cerca, JS Precision utiliza un escariado CNC post-curvado para una redondez de ±0,02 mm.
P4: ¿Cuál es la tolerancia típica de flexión de metal que logra JS Precision?
JS Precision soporta ±0,15 mm–±0,20 mm (convencional) y ±0,05 mm–±0,10 mm (precisión), validado por Zeiss CMM según ISO 2768‑m .
P5: ¿Por qué es fundamental la selección de la apertura del V-die antes de enviar la solicitud de cotización?
La apertura del troquel en V establece el radio, el tonelaje y el acabado . JS Precision utiliza 6t–8t para t ≤ 3,0 mm para evitar el deslizamiento y evitar cambios de herramientas.
P6: ¿Cuál es la dimensión mínima del alivio de curvatura requerida para aluminio de 2,0 mm?
Para aluminio de 2,0 mm, la muesca de relieve requiere un ancho de ≥2,0 mm (1t) y una profundidad de ≥R + t. El software DFM aplica automáticamente estas funciones para evitar roturas.
P7: ¿Cómo afecta el espesor del recubrimiento a la inserción del hardware posterior al plegado?
El recubrimiento en polvo (60–120 μm por lado) puede causar interferencias con las inserciones. JS Precision ajusta las deducciones de curvatura y premecaniza los orificios para garantizar un ajuste al ras .
P8: ¿Pueden las variaciones en el espesor del lote de material alterar el ángulo de plegado?
Sí, las variaciones de espesor amplifican la recuperación elástica; JS Precision emplea detección en línea y coronación adaptativa para mantener la consistencia dentro de ±0,2°.
Resumen
El cumplimiento de la tolerancia de flexión de chapa metálica se basa en la orientación del cristal del material, el rebote y la compensación de la dinámica del molde. Seleccione el proceso JS Precision con diseño de doblado de metal para fabricación (DFM) para eliminar el retrabajo por lotes.
¿Su chasis o marco sufre desgarros en las esquinas? Haga clic para subir dibujos 2D/3D ¡Y JS Precision le proporcionará un informe DFM y una cotización en 2 horas!

Descargo de responsabilidad
El contenido de esta página tiene únicamente fines informativos. Para Servicios de precisión JS , no existen representaciones ni garantías, expresas o implícitas, en cuanto a la exactitud, integridad o validez de la información. Es responsabilidad del comprador identificar los requisitos técnicos específicos y Solicite una cotización formal de piezas. . Por favor contáctenos para más información.
Recurso

