 Italiano



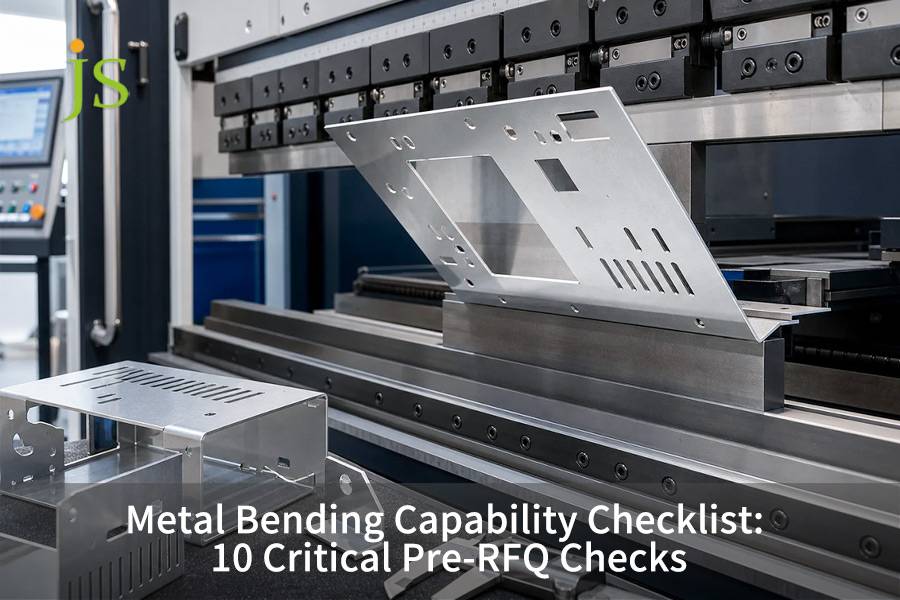

Piegatura alluminio e acciaio richiedono compromessi tra carico di snervamento, ritorno elastico e raggio di curvatura (R/t). L'alluminio riduce il peso del 65% ma presenta un ritorno elastico 1,5–3 volte maggiore , necessitando di raggi interni di 1t–3t; l'acciaio richiede il 30%–150% di forza in più ma supporta raggi più stretti da 0,5 t a 1 t. I subappaltatori ordinari causano deviazioni di 1,5°–3,0° e tassi di difetto del 18%. JS Precision utilizza metodi proprietari di sviluppo (spiegamento) dei pezzi grezzi DFM per lamiere per far convergere le tolleranze a ±0,05 mm–±0,10 mm prima che il disegno venga congelato.
Tabella comparativa dei difetti fisici e delle compensazioni ingegneristiche nella piegatura della lamiera
|
Modalità difetto |
Causa fisica |
Manifestazione comune di disegno fuori tolleranza |
Parametri di prevenzione e controllo del processo di precisione JS |
|---|---|---|---|
|
Distorsione ovale del foro |
Foro di montaggio nella zona tangente alla piega |
Concentricità del perno fuori, eccentricità del foro > ±0,25 mm |
Bordo del foro ≥ 2,5t + R ; preforatura → piega → alesatura CNC |
|
Strappo dell'angolo esterno |
Piegare parallelamente alla fibratura senza rilievo |
Strappi da tensione laterale, microfessurazioni sui bordi |
Larghezza dell'intaglio in rilievo ≥ 1t, profondità ≥ R + t; grana perpendicolare |
|
Deformazione angolare fuori tolleranza |
La fluttuazione della resa provoca un ritorno elastico |
Angolo chiuso insufficiente, deriva 1,5°–3,0° |
Compensazione DIN 6935 , bombatura CNC |
|
Scivolamento della flangia con fondo |
Flangia < metà apertura inferiore dello stampo |
Formatura incompleta, dimensionamento ±0,20 mm |
Flangia L ≥ 4t; utilizzare matrici segmentate a V piccola |
|
Interferenza del gruppo di rivestimento |
Nessuna dimensione pre/post rivestimento definita |
Il rivestimento invade lo spazio libero, spazio > 40 μm |
Tolleranza di blocco come dopo l'anodizzazione , compensazione pre-riserva |
Fonte: database misurato JS Precision 2025–2026
Controllare la deformazione della lamiera industriale non è un semplice ridimensionamento geometrico. Deve essere progettato con un margine di sicurezza basato sul limite di snervamento a trazione del materiale e sul punto di contatto geometrico della matrice inferiore.
Punti chiave
- Posizione della flangia e del foro: altezza della flangia ≥ 4t, distanza dal bordo del foro dal punto tangente di piegatura ≥ 2,5t + R, per evitare l'allungamento del diametro del foro .
- Orientamento e raggio del cristallo: raggio interno minimo ≥ 1t, linea di piegatura perpendicolare o intersecante a 45° l'orientamento del cristallo rotolante.
- Stratificazione della tolleranza: standard ±0,15 mm–±0,20 mm, posizione critica ±0,05 mm–±0,10 mm.
Qual è la lunghezza minima della flangia per la piegatura della lamiera?
La lunghezza minima della flangia di piegatura è la dimensione limite del bordo dritto per un supporto stabile dopo che la lamiera entra nella scanalatura a V inferiore dello stampo. Una lunghezza troppo corta porterà a slittamenti e deviazioni dimensionali . JS Standard di verifica della precisione: L ≥ 4t, calcolato in base alla scanalatura a V (6t-8t), le strutture ultracompatte utilizzano stampi dedicati.
Come calcolare la tolleranza di piegatura prima di richiedere un preventivo
Prima di richiedere un preventivo calcola il tolleranza di piega e verificare contemporaneamente la lunghezza minima della flangia. Questo è il primo elemento della lista di controllo della capacità di piegatura del metallo per garantire che L ≥ 4t impedisca lo slittamento inferiore dello stampo.
Formula: tolleranza di flessione = π × (R + K×t) × θ / 180 . Prima di inviare la richiesta di offerta, aggiungere il disegno spiegato per confermare che la lunghezza minima della flangia rientra nell'intervallo di sicurezza degli utensili della pressa piegatrice.
Lunghezza minima della flangia e selezione dell'utensileria per pressa piegatrice
- Per lamiere sottili (t ≤ 2 mm), selezionare una scanalatura a V da 6t.
- Per L < 4t, utilizzare una matrice con scanalatura a V piccola dedicata.
La selezione dell'attrezzatura della pressa piegatrice per questo tipo deve essere registrata nella lista di controllo della capacità di piegatura del metallo.
Piegatura in aria, fondocorsa e coniatura per la stabilità della flangia
La piegatura in aria offre flessibilità ma comporta un notevole ritorno elastico; il fondo riduce il ritorno elastico . Quando si seleziona un processo, tenere conto anche della capacità di supporto della lunghezza minima della flangia, poiché le flange corte tendono ad inclinarsi.
Tolleranze ±0,20 mm possono essere ottenute mediante piegatura in aria; ±0,05 mm richiede l'attrezzatura della pressa piegatrice. Entrambi dovrebbero essere registrati nella lista di controllo della preparazione alla piegatura e abbinati agli utensili della pressa piegatrice.
|
Materiale |
Spessore t (mm) |
L minima flangia (mm) |
Scanalatura a V consigliata (mm) |
Classe di tolleranza |
|---|---|---|---|---|
|
Acciaio dolce |
1.0 |
4.0 |
6.0 |
±0,20 mm |
|
Alluminio 5052 |
2.0 |
8.0 |
12.0 |
±0,15 mm |
|
Acciaio inossidabile 304 |
3.0 |
12.0 |
18.0 |
±0,10 mm |
Dati: DIN 6935:2011 – Specifica il margine di piegatura e le dimensioni minime della flangia per la lamiera piegata a freddo.
Come calcolare la distanza tra il foro e la piega per prevenire la distorsione dell'ovale?
La distanza di sicurezza sul bordo del foro determina se si verifica una distorsione da allungamento durante la piegatura. Una distanza inferiore a 2,5t + R farà sì che un foro rotondo diventi ellittico. JS Precision avvia la formatura secondaria per fori più piccoli della soglia: pre-punzonatura di un piccolo foro → piegatura → alesatura CNC .
Posizionamento dei fori e distanza tra foro e piega in una richiesta di offerta ad alta precisione
Distanza = 2,5t + R (ASME Y14.5)
Prima di richiedere un preventivo, includere la distanza tra foro e piega nel calcolo del margine di piega; altrimenti il foro si allungherà (ovale).
La richiesta di offerta deve includere un controllo della distanza . La piegatura in aria, il fondo e la coniatura hanno sensibilità diverse alla distanza tra foro e piega; il fondo è più incline alla distorsione.
JS Precision DFM segnala le violazioni e consiglia il trasferimento o l'elaborazione secondaria . Le richieste di offerta ad alta precisione indicano la selezione del processo per valutare il rischio.
Prevenire la distorsione dell'ovale con l'alesatura CNC
- Preforare un foro sottodimensionato di 0,5 mm vicino alla piega. Se la distanza tra foro e piega è insufficiente, correggerla mediante alesatura CNC.
- Dopo la piegatura, macchina CNC nella posizione effettiva, con una rotondità di ±0,02 mm. Il disegno indica la priorità del processo.
- Per calcolare la tolleranza di piegatura prima di richiedere un preventivo, è necessario includere nel preventivo il costo dell'alesatura secondaria.
|
Diametro foro. (mm) |
Spessore t (mm) |
Distanza minima (mm) |
Processo |
Tolleranza risultante |
|---|---|---|---|---|
|
5.0 |
2.0 |
7.0 |
Laser + Piega |
±0,10 mm |
|
8.0 |
3.0 |
10.5 |
Preforatura + risma |
±0,05 mm |
Fonte: ASME Y14.5: 2018 – Obbliga una distanza minima dal foro alla piega per evitare distorsioni della forma.
Perché è necessario includere tacche di scarico nelle pieghe intersecanti?
Le scanalature a strappo di piegatura prevengono lo strappo da stress nelle pieghe intersecanti. La pressione forzata verso il basso senza scanalature può portare alla compressione delle radici e alla fessurazione della superficie . JS Precision specifica una tacca in rilievo (strappo): larghezza ≥ 1t, profondità ≥ R + t.
Design con tacca di scarico per la prevenzione delle crepe
- Larghezza = 1t, Profondità = R + t. Questo design con intaglio in rilievo migliora le capacità di piegatura della lamiera e previene gli strappi.
- Ad ogni intersezione di piega è prevista una scanalatura di scarico, tagliata al laser a ±0,05 mm. L'eccellente design con tacche di scarico riduce il rischio di strappo da piegatura dell'85% .
- Le leghe di alluminio ad alta resistenza richiedono parametri di scanalatura più ampi per eliminare lo strappo da piegatura.
Funzionalità di piegatura della lamiera con integrazione di tacche
- La scanalatura in rilievo consente un raggio di curvatura più stretto senza fessurazioni. Il laser da 6 kW di JS Precision taglia le scanalature nella stessa operazione, quindi i tempi di consegna non aumentano.
- Caso di studio: il tasso di scarto del telaio del robot è sceso dal 12% allo 0,8% , grazie al design degli intagli in rilievo che ha eliminato gli strappi dovuti alla piegatura.
Analisi dello strappo da piegatura nelle leghe di alluminio
- 5052-H32 è sensibile; la scanalatura in rilievo riduce lo stress di picco del 40% . L'analisi dello strappo da piegatura ottimizza il design dell'intaglio in rilievo.
- Durante la fase DFM, viene applicato un controllo dell'intaglio di rilievo per evitare strappi da piegatura.
- Utilizzare scanalature a gradini per piastre di alluminio spesse per evitare strappi dovuti alla piegatura.
In che modo la direzione della grana del materiale influisce sulle curve a raggio stretto?
L'orientamento dei cristalli del materiale in fogli ne determina la resistenza alla rottura e alla flessione. La flessione lungo l'orientamento del cristallo è soggetta a microfessurazioni. JS Precision impone che la linea di piegatura sia perpendicolare o si intersechi a 45°, con un raggio compatto ≥1t.
Grafico del raggio di curvatura minimo per orientamento dei grani
- Orientamento parallelo dei cristalli: 2t–3t ; perpendicolare: 0,5t–1t . JS Precision fornisce un minimo grafico del raggio di curvatura per oltre 20 leghe per guidare la flessione nella direzione del grano.
- Fare riferimento alla tabella del raggio minimo di curvatura per evitare fessurazioni; dare priorità alla flessione verticale.
- Le leghe speciali sono soggette ad una franchigia aggiuntiva di 0,5 t .
Piegatura nella direzione della fibratura nell'alluminio 5052‑H32
Direzione di rotolamento perpendicolare; altrimenti il raggio aumenta a 3t. L'altezza del ritorno elastico del 5052 è compresa tra 1,5° e 3,0° e richiede una compensazione della flessione eccessiva . Regolare il fattore K utilizzando la guida alla deduzione della piegatura della lamiera.
Piegatura nella direzione della fibratura, l'offset dello strato neutro viene calcolato utilizzando la guida alla deduzione della piega.
Guida alla deduzione della piegatura della lamiera per materiali anisotropi
Regolazione del fattore K in base all'orientamento del cristallo: 0,44 per parallelo, 0,48 per perpendicolare . La simulazione 3D prevede l'offset. Guida alla deduzione della piega della lamiera è essenziale per gestire l'anisotropia.
Registrare il raggio di curvatura minimo dalla tabella e annotare la correzione del fattore K.
|
Materiale |
Angolo di grano |
Raggio minimo (t) |
Ritorno elastico (°) |
Fattore K |
|---|---|---|---|---|
|
AL5052‑H32 |
0° |
3.0 |
3.0 |
0,44 |
|
AL5052‑H32 |
90° |
1.0 |
1.5 |
0,48 |
Fonte: ASTM E290: 2022 – Prove di piegatura che definiscono il raggio minimo senza frattura rispetto alla fibratura.
Quando dovresti specificare l'ispezione in stato libero o vincolata?
Il metodo di misurazione per le parti a parete sottile è determinato dall'ispezione in stato libero e vincolo . I vincoli non specificati sono soggetti a false deviazioni. Ramo JS Precision: Stato libero (ISO 2768-m) per parti di involucri esterni e vincoli di fissaggio + Zeiss CMM per parti con adattamento di precisione.
Standard di tolleranza alla flessione dei metalli per l'ispezione
- Per le parti di uso generale, gli standard di tolleranza alla piegatura dei metalli ISO 2768-m specificano che per le parti non critiche deve essere utilizzata l'ispezione statale gratuita.
- L'ispettore seleziona l'ispezione a stato libero o il test con vincoli in base al diagramma .
- Insieme ai controlli CMM sulla lamiera, attenersi rigorosamente agli standard di tolleranza alla piegatura del metallo.
Ispezione allo stato libero nei componenti a parete sottile
Questo metodo è applicabile quando è consentita una leggera deformazione della parte ed è più veloce del 30% rispetto all'ispezione vincolata. L'ispezione a stato libero è il metodo standard raccomandato negli standard di tolleranza alla piegatura dei metalli. Durante l'implementazione, utilizzare il campionamento di controllo CMM per lamiera .
Controllo CMM della lamiera con fissaggi vincolati
- Per simulare l'assemblaggio vengono utilizzati dispositivi in alluminio personalizzati e il rapporto include diagrammi di deviazione. I controlli CMM sulla lamiera sono il mezzo finale per verificare gli standard di tolleranza alla piegatura dei metalli.
- Le guide di precisione richiedono prove di vincolo, che integrano l'ispezione in stato libero.
- I dati vengono caricati nel sistema ERP per generare un rapporto di tracciabilità .
In che modo differiscono le tolleranze prima e dopo la finitura superficiale?
La compensazione della tolleranza del trattamento superficiale si riferisce alla predetrazione dello spessore del rivestimento durante la piegatura. Rivestimento anodizzato: 25–50 μm per lato; verniciatura a polvere: 60–120 μm . Precisione JS controllo a doppio binario: detrazione 3D prima della piegatura, come indicato dalla didascalia dopo il rivestimento.
Tolleranze post-finitura per parti anodizzate
- Anodizzazione 0,05 mm su ciascun lato. Il controllo delle tolleranze post-finitura è un'estensione delle capacità di piegatura della lamiera.
- Confermare lo spessore con il trattamento superficiale per migliorare le capacità di piegatura.
- Anodizzazione dura >50 μm , aggiungere margine di 0,02 mm.
Tolleranza sullo spessore della placcatura nella detrazione della piegatura
Zincatura 8–15 μm; regolare di 0,01 mm per ogni 10 μm . JS Precision utilizza la misurazione dello spessore a raggi X. La tolleranza precisa dello spessore della placcatura previene le interferenze. Incorpora detrazioni 3D per garantire tolleranze post-finitura.
Funzionalità di piegatura della lamiera con rivestimento
- Il raggio di pre-piegatura tiene conto dell'accumulo di rivestimento e del coordinamento ERP.
- È necessario riservare tolleranze post-finitura e tolleranze sullo spessore della placcatura per dimostrare le capacità di piegatura.
- Applicare il nastro antiaderente sulla matrice di piegatura del rivestimento a polvere.
Quale tonnellaggio della pressa piegatrice limita la geometria della parte?
Il tonnellaggio insufficiente della macchina piegatrice ha causato una deviazione angolare superiore a 2°. Calcolo della precisione JS: P = (650 × S × L × t²) / V . Regolare la pressione inferiore/pressione dell'impronta 3-5 volte; tasso di carico <75%.
Formula di calcolo del tonnellaggio della pressa piegatrice
- S = resistenza alla trazione, L = lunghezza, t = spessore, V = larghezza della scanalatura a V. Esempio: acciaio da 2 mm 1000 mm → 108 tonnellate. Il calcolo del tonnellaggio della pressa piegatrice è fondamentale per la piegatura di lamiere spesse.
- Valutare rapidamente il carico sulla piegatura aperta è il primo passo nella pianificazione della piegatura della lamiera spessa.
- La resistenza dell'acciaio ad alta resistenza viene moltiplicata per un coefficiente di 1,3.
Esigenze di tonnellaggio di piegatura in aria, bottoming e coniatura
Piegatura in aria 1×, fondo 3×, coniatura 5× . La differenza di tonnellaggio tra piegatura in aria, fondo e coniatura è significativa e influisce sulla scelta della piegatura di lamiere spesse.
La coniazione è estremamente precisa ma ha un tonnellaggio elevato; il calcolo del tonnellaggio della pressa piegatrice deve essere eseguito in anticipo.
Piegatura di lamiere spesse e rigidità della macchina
- Per spessori superiori a 6 mm utilizzare macchina utensile da 500 ton con compensazione corona . La piegatura di lamiere spesse dipende dal calcolo del tonnellaggio della pressa piegatrice e dall'adattamento del processo.
- Ottimizza la distribuzione del carico per le macchine piegatrici CNC a 8 assi .
- I processi compositi riducono il tonnellaggio mantenendo la precisione.
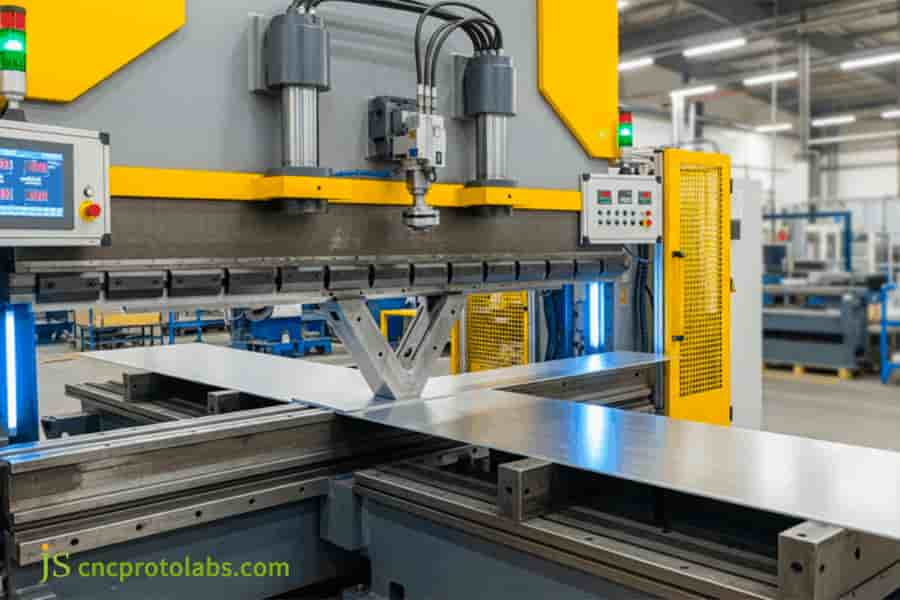
Figura 1: Pressa piegatrice che piega parti di lamiera di grandi dimensioni in un'officina di fabbricazione.
Come scegliere un fornitore di piegatura della lamiera per tolleranze strette?
I fornitori di alta precisione devono possedere progettazione della piegatura dei metalli per la produzione (DFM) analisi, apparecchiature multiasse e controllo di qualità a circuito chiuso. JS Precision offre arresto a 4 assi, codifica angolare, simulazione del fattore K e lavorazione secondaria CNC.
Come scegliere un fornitore di piegatura della lamiera per tolleranze strette
- Attrezzatura di verifica: 4+ assi, coronati, codificati ad angolo. Utilizza la lista di controllo degli utensili DFM per valutare come scegliere un fornitore di piegatura della lamiera per tolleranze strette.
- Tempo di risposta DFM: JS Precision consegna entro 2 ore , il che è fondamentale per scegliere un fornitore di piegatura della lamiera per tolleranze strette.
- Esamina la lista di controllo degli utensili DFM per coprire i parametri e perfezionare come scegliere un fornitore di piegatura della lamiera per tolleranze strette.
Lista di controllo degli strumenti DFM per l'approvvigionamento
- Conferma degli stampi a V (6-12 t), degli accessori rotanti e dei casi di studio del settore . Utilizza l'elenco di controllo degli strumenti DFM per valutare i fornitori.
- La determinazione del modello di stampo è un elemento prioritario per la consultazione.
- Aggiorna regolarmente l' elenco di controllo degli strumenti DFM .
Elenco preventivi
| Tipo di parte | MaterialeMateriale | Materiale | Qtà (pezzi) | Est. Prezzo unitario (USD) |
| Staffa/flangia | Acciaio dolce | ±0,20 mm | 50-200 | $ 3,5 – $ 6,0 |
| Staffa/flangia | Alluminio 5052 | ±0,15 mm | 50-200 | $ 4,0 – $ 7,5 |
| Telaio di precisione | Acciaio inossidabile 304 | ±0,10 mm | 10-100 | $ 12 – $ 22 |
| Parte ad alta precisione | Qualsiasi (rilavorazione DFM) | ±0,05 mm | 1–50 | $25 – $45 |
Intervallo indicativo di riferimento; preventivo finale dopo la revisione del DFM (entro 2 ore). Utensili e finiture (anodizzazione/polvere) quotati separatamente.
Parla con un ingegnere di piegatura del tuo accumulo di tolleranza → [Richiedi un preventivo gratuito].
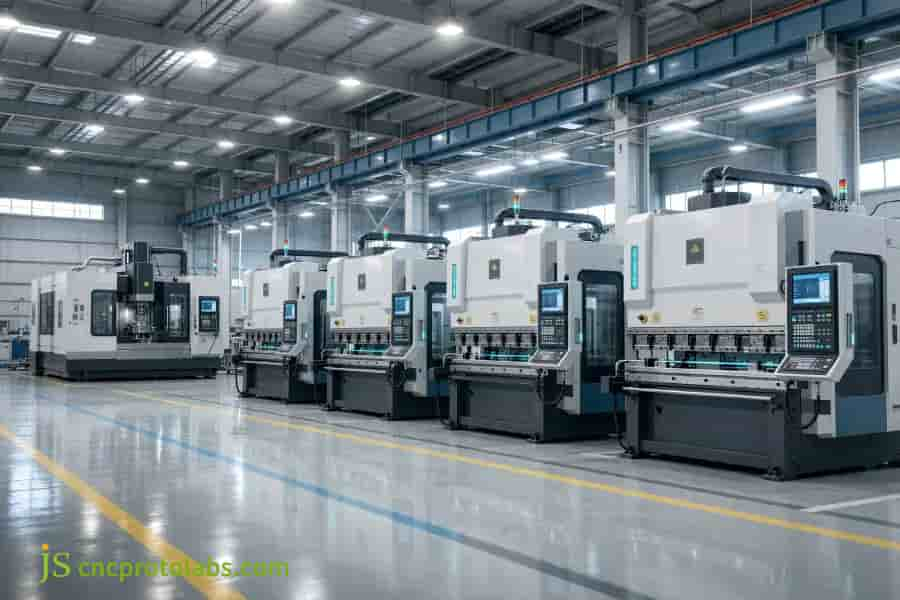
Figura 2: Fila di presse piegatrici CNC nell'officina del fornitore di lavorazione della lamiera.
Caso di studio: allineamento delle flange senza difetti per la robotica industriale
Sfide e soluzioni
Il telaio #ROBOT-2026-C84 precedentemente esternalizzato mostrava una deviazione dell'angolo di piegatura di 2,5° e una distorsione dei fori, con conseguente tasso di difetti di assemblaggio del 18% e un ritardo di 14 giorni.
JS Precision ha eseguito DFM, corretto Fattore K a 0,44, apertura a V ottimizzata a 8t, linee di piegatura ruotate di 90° rispetto alla fibratura, aggiunti spessori di fondo.
Risultato quantificato e valore nascosto
Parallelismo della flangia migliorato a ±0,05 mm ; il tasso di difetti è sceso al 2% ; tempi di consegna ridotti a 8 giorni (42,8% più veloci); Riduzione dei costi del 22% .
Passaggio CMM al 100% secondo ISO 2768‑m ; è sopravvissuto a 1 milione di cicli di vibrazione con zero deformazioni.
Testimonianze dei clienti
- Il DFM di JS Precision ha salvato il nostro progetto di robot. Le curve da ±0,05 mm si adattano perfettamente. – Automazione Europea.
- Il tasso di scarto è svanito, la consegna è prevedibile. – OEM di dispositivi medici.
- Piegatura dell'alluminio con tolleranza ristretta senza pari. – Aerospaziale statunitense.
Domande frequenti
D1: Quale fattore K standard dovrebbe essere utilizzato per la piegatura in aria dell'acciaio dolce?
Utilizzare il fattore K = 0,44 per la piegatura in aria dell'acciaio dolce ( R/t ≈ 1 ). JS Precision ottimizza per lotto per una precisione di ±0,02 mm secondo DIN 6935.
D2: In che modo JS Precision compensa il ritorno elastico nell'AL 5052‑H32?
JS Precision utilizza un'over-bend di 1,5°–3,0° e un feedback laser in tempo reale per contrastare il ritorno elastico dell'AL 5052‑H32, ottenendo una precisione di ±0,05°.
D3: I fori tagliati al laser possono essere posizionati vicino al raggio di piegatura senza distorsioni?
No , mantenere ≥2,5t + R dalla tangente di piega. Se più vicino, JS Precision utilizza l'alesatura CNC post-piegatura per una rotondità di ±0,02 mm.
Q4: Qual è la tipica tolleranza di piegatura del metallo raggiunta da JS Precision?
La precisione JS supporta ±0,15 mm–±0,20 mm (convenzionale) e ±0,05 mm–±0,10 mm (precisione), convalidata da Zeiss CMM secondo ISO 2768‑m .
D5: Perché la selezione dell'apertura del V-die è fondamentale prima dell'invio della RFQ?
L'apertura della matrice a V determina raggio, tonnellaggio e finitura . JS Precision utilizza 6t–8t per t ≤ 3,0 mm per prevenire lo scivolamento, evitando cambi di utensile.
D6: Qual è la dimensione minima del rilievo di piega richiesto per l'alluminio da 2,0 mm?
Per l'alluminio da 2,0 mm, la tacca di scarico richiede una larghezza di ≥ 2,0 mm (1t) e una profondità di ≥ R + t. Il software DFM applica automaticamente queste funzionalità per evitare strappi.
D7: In che modo lo spessore del rivestimento influisce sull'inserimento dell'hardware dopo la piegatura?
Il rivestimento a polvere (60–120 μm per lato) può causare interferenze con gli inserti. JS Precision regola le detrazioni di piegatura e i fori pre-lavorati per garantire un adattamento a filo .
D8: Le variazioni nello spessore del lotto di materiale possono alterare l'angolo di piegatura?
Sì, le variazioni di spessore amplificano il ritorno elastico; JS Precision utilizza il rilevamento in linea e la bombatura adattiva per mantenere la coerenza entro ±0,2°.
Riepilogo
Il rispetto della tolleranza di piegatura della lamiera si basa sull'orientamento dei cristalli del materiale, sul rimbalzo e sulla compensazione della dinamica dello stampo. Seleziona il processo JS Precision con progettazione della piegatura dei metalli per la produzione (DFM) per eliminare la rilavorazione dei lotti.
Il tuo telaio o telaio soffre di strappi agli angoli? Fare clic su caricare disegni 2D/3D e JS Precision fornirà un rapporto DFM e un preventivo entro 2 ore!

Disclaimer
I contenuti di questa pagina sono solo a scopo informativo. Per Servizi di precisione JS , non ci sono dichiarazioni o garanzie, esplicite o implicite, circa l'accuratezza, la completezza o la validità delle informazioni. È responsabilità dell'acquirente identificare i requisiti tecnici specifici e richiedere un preventivo formale per le parti . Vi preghiamo di contattarci per ulteriori informazioni.
Risorsa

