 Русский



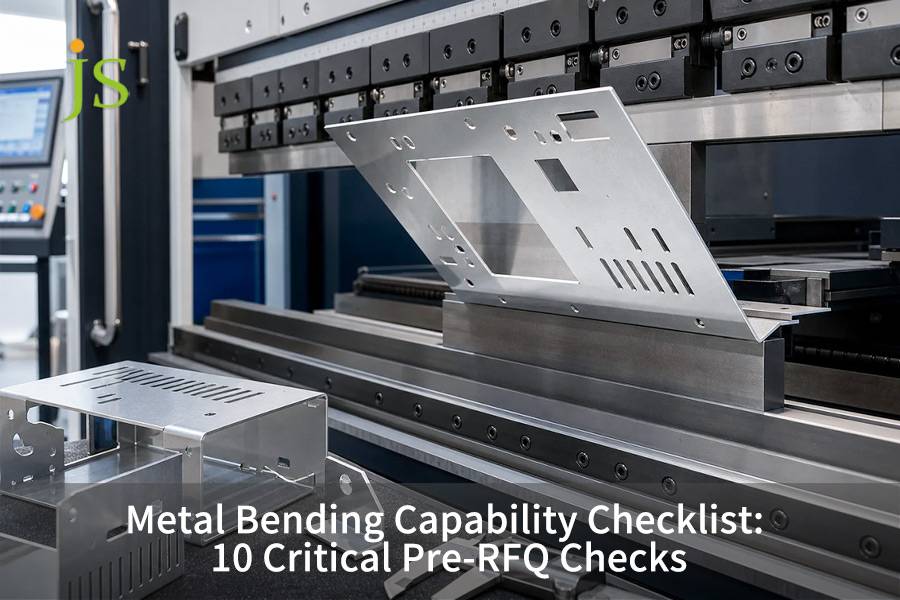

Гибка алюминия и стали требуют компромисса между пределом текучести, упругостью и радиусом изгиба (R/t). Алюминий снижает вес на 65%, но имеет упругую отдачу в 1,5–3 раза выше , что требует внутреннего радиуса 1–3 тонны; сталь требует на 30–150 % больше силы, но поддерживает более узкие радиусы 0,5–1 т. Обычные субподрядчики вызывают отклонения в 1,5–3,0° и процент брака 18%. JS Precision использует запатентованные методы разработки (развертки) заготовок DFM из листового металла для сведения допусков к ±0,05–±0,10 мм перед замораживанием чертежа.
Сравнительная таблица физических дефектов и технической компенсации при гибке листового металла
|
Режим дефекта |
Физическая причина |
Общее проявление выхода за пределы допуска при рисовании |
JS Precision Precision Prevention & Параметры управления процессами |
|---|---|---|---|
|
Искажение овала отверстия |
Монтажное отверстие в касательной зоне изгиба |
Концентричность штифта, биение отверстия > ±0,25 мм |
Край отверстия ≥ 2,5t + R ; предварительный пуансон → изгиб → развертывание на станке с ЧПУ |
|
Разрыв внешнего угла |
Изгиб параллельно волокнам без рельефа |
Боковые разрывы от растяжения, микротрещины по краям |
Ширина рельефного выреза ≥ 1t, глубина ≥ R+t; перпендикулярное зерно |
|
Угловая деформация за пределами допуска |
Колебания урожайности вызывают пружинение |
Недостаточный угол закрытия, дрейф 1,5–3,0°. |
Компенсация DIN 6935 , коронка с ЧПУ |
|
Нижний фланец |
Фланец < половины нижнего отверстия матрицы |
Формовка неполная, вылет ±0,20 мм. |
Фланец L ≥ 4 т; используйте малые V-образные сегментные штампы |
|
Помехи в сборке покрытия |
Размер до/после нанесения покрытия не определен |
Покрытие выходит зазор, зазор > 40 мкм |
Допуск замка, как после анодирования , предварительная компенсация резерва |
Источник: база данных измерений JS Precision 2025–2026.
Контроль деформации промышленного листового металла – это не просто геометрическое масштабирование. Он должен быть спроектирован с запасом прочности, основанным на пределе текучести материала при растяжении и геометрической точке контакта нижней матрицы.
Ключевые выводы
- Положение фланца и отверстия: высота фланца ≥ 4 т, расстояние от края отверстия до точки касания изгиба ≥ 2,5 т + R, чтобы предотвратить растяжение диаметра отверстия .
- Ориентация и радиус кристалла: Минимальный внутренний радиус ≥ 1t, линия изгиба перпендикулярна или пересекающаяся под углом 45° ориентация вращающегося кристалла.
- Расслоение допусков: стандартное ±0,15–±0,20 мм, критическое положение ±0,05–±0,10 мм.
Какова минимальная длина полки для гибки листов?
Минимальная длина гибочной полки — это предельный размер прямой кромки для стабильной поддержки после того, как листовой металл входит в нижний V-образный паз матрицы. Слишком короткая длина приведет к проскальзыванию и отклонениям размеров . Стандарт проверки точности JS: L ≥ 4 т, рассчитано на основе V-образного паза (6–8 т), для сверхкомпактных конструкций используются специальные формы.
Как рассчитать допуск на изгиб перед запросом ценового предложения
Прежде чем запросить ценовое предложение, рассчитайте припуск на изгиб и одновременно проверьте минимальную длину фланца. Это первый пункт в контрольном списке возможностей гибки металла, позволяющий гарантировать, что L ≥ 4t и предотвратит скольжение нижней части формы.
Формула: Припуск на изгиб = π × (R + K×t) × θ/180 . Прежде чем отправлять запрос предложения, добавьте развернутый чертеж, чтобы подтвердить, что минимальная длина фланца находится в безопасном диапазоне для гибочного пресса.
Минимальная длина фланца и выбор инструмента для листогибочного пресса
- Для тонких пластин (t ≤ 2 мм) выберите V-образный паз 6t.
- Для L < 4t используйте специальную матрицу с небольшой V-образной канавкой.
Выбор инструмента листогибочного пресса для этого типа должен быть записан в контрольном списке возможностей гибки металла.
Воздушная гибка против дна против чеканки для стабильности фланца
Воздушный изгиб обеспечивает гибкость, но приводит к значительному упругому отскоку; опускание уменьшает упругость . При выборе процесса также учитывайте несущую способность фланца минимальной длины, поскольку короткие фланцы имеют тенденцию наклоняться.
Допуски ±0,20 мм могут быть достигнуты путем гибки на воздухе; Для ±0,05 мм требуется инструмент для листогибочного пресса. Оба должны быть записаны в контрольном списке готовности к гибке и сопоставлены с инструментами листогибочного пресса.
|
Материал |
Толщина t (мм) |
Минимальная длина фланца (мм) |
Рекомендуемый V-образный паз (мм) |
Класс допуска |
|---|---|---|---|---|
|
Мягкая сталь |
1.0 |
4.0 |
6.0 |
±0,20 мм |
|
Алюминий 5052 |
2.0 |
8.0 |
12,0 |
±0,15 мм |
|
Нержавеющая сталь 304 |
3.0 |
12,0 |
18,0 |
±0,10 мм |
Данные: ДИН 6935: 2011 – Определяет допуск на изгиб и минимальные размеры фланца для холоднокатаного листового металла.
Как рассчитать расстояние от отверстия до изгиба, чтобы предотвратить искажение овала?
Безопасное расстояние на краю отверстия определяет, возникнет ли деформация растяжения при изгибе. Расстояние менее 2,5t + R приведет к тому, что круглое отверстие станет эллиптическим. JS Precision инициирует вторичную формовку для отверстий размером меньше порога: предварительная перфорация небольшого отверстия → гибка → развертывание на станке с ЧПУ .
Расположение отверстий и расстояние от отверстия до изгиба в высокоточном запросе цен
Расстояние = 2,5 т + R (ASME Y14.5)
Прежде чем запросить ценовое предложение, укажите расстояние от отверстия до изгиба при расчете допуска на изгиб; в противном случае отверстие станет растянутым (овальным).
Запрос предложений должен включать дистанционную проверку . Гибка в воздухе, продавливание и чеканка имеют разную чувствительность к расстоянию от отверстия до изгиба; нижняя часть более склонна к искажениям.
JS Precision DFM отмечает нарушения и рекомендует переместить или выполнить вторичную обработку . Высокоточные запросы предложений указывают на выбор процесса для оценки риска.
Предотвращение овального искажения с помощью развертывания на станке с ЧПУ
- Предварительно проделайте отверстие меньшего размера на 0,5 мм рядом с изгибом. Если расстояние от отверстия до изгиба недостаточно, откорректируйте его с помощью развертывания на станке с ЧПУ.
- После гибки на станке с ЧПУ до фактического положения, с округлостью ±0,02 мм. На рисунке указан приоритет процесса.
- Чтобы рассчитать допуск на изгиб перед запросом ценового предложения, стоимость вторичного расширения должна быть включена в предложение.
|
Диаметр отверстия. (мм) |
Толщина t (мм) |
Минимальное расстояние (мм) |
Процесс |
Результирующая толерантность |
|---|---|---|---|---|
|
5.0 |
2.0 |
7.0 |
Лазер + Изгиб |
±0,10 мм |
|
8.0 |
3.0 |
10,5 |
Предварительный пуансон + развертка |
±0,05 мм |
Источник: АСМЭ Y14.5: 2018 – Требует минимального расстояния между отверстиями и изгибом для предотвращения искажения формы.
Почему в пересекающихся изгибах необходимо включать рельефные насечки?
Изгибающиеся канавки предотвращают разрывы под напряжением при пересекающихся изгибах. Принудительное давление вниз без канавок может привести к сжатию корня и растрескиванию поверхности . JS Precision определяет рельефную (надрывную) насечку: ширина ≥ 1t, глубина ≥ R + t.
Рельефная выемка для предотвращения трещин
- Ширина = 1т, Глубина = R+t. Такая конструкция рельефной выемки повышает возможности гибки листового металла и предотвращает разрывы.
- В месте пересечения каждого изгиба предусмотрен рельефный паз, вырезанный лазером до ±0,05 мм. Превосходный дизайн рельефных насечек снижает риск разрыва при изгибе на 85% .
- Высокопрочные алюминиевые сплавы требуют увеличенных параметров канавок для исключения разрывов при изгибе.
Возможности гибки листового металла с интеграцией надрезов
- Рельефная канавка позволяет уменьшить радиус изгиба без образования трещин. Лазер JS Precision мощностью 6 кВт вырезает канавки за одну операцию, поэтому время выполнения заказа не увеличивается.
- Практический пример: процент брака шасси роботов снизился с 12% до 0,8% благодаря конструкции рельефных насечек, исключающих разрывы при изгибе.
Анализ разрыва при изгибе алюминиевых сплавов
- 5052-H32 чувствителен; рельефная канавка снижает пиковое напряжение на 40% . Анализ разрывов при изгибе оптимизирует конструкцию рельефных надрезов.
- На этапе DFM выполняется проверка рельефных надрезов , чтобы предотвратить разрыв при изгибе.
- Используйте ступенчатые канавки для толстых алюминиевых пластин, чтобы избежать разрывов при изгибе.
Как направление зерна материала влияет на изгибы малого радиуса?
Кристаллическая ориентация листового материала определяет его устойчивость к образованию трещин при изгибе. Изгиб вдоль ориентации кристалла склонен к образованию микротрещин. JS Precision обеспечивает перпендикулярность линии изгиба или ее пересечение под углом 45° с компактным радиусом ≥1t.
Таблица минимального радиуса изгиба в зависимости от ориентации волокон
- Параллельная ориентация кристаллов: 2t–3t ; перпендикулярно: 0,5–1 т . JS Precision обеспечивает минимум Таблица радиусов изгиба для сплавов 20+ для контроля изгиба направления зерна.
- Обратитесь к таблице минимального радиуса изгиба, чтобы избежать растрескивания; отдавайте предпочтение вертикальному изгибу.
- На специальные сплавы распространяется дополнительная надбавка в размере 0,5 т .
Изгиб направления зерна в алюминии 5052‑H32
Перпендикулярное направление прокатки; в противном случае радиус увеличивается до 3t. Высота упругого возврата 5052 составляет 1,5–3,0°, что требует компенсации чрезмерного изгиба . Отрегулируйте К-фактор, используя направляющую для расчета изгиба листового металла.
При изгибе в направлении волокон смещение нейтрального слоя рассчитывается с использованием руководства по вычету изгиба.
Руководство по расчету изгиба листового металла для анизотропных материалов
Регулировка К-фактора в зависимости от ориентации кристалла: 0,44 для параллельной, 0,48 для перпендикулярной . 3D-моделирование прогнозирует смещение. Руководство по расчету изгиба листового металла необходим для борьбы с анизотропией.
Запишите минимальный радиус изгиба по таблице и отметьте поправку на коэффициент К.
|
Материал |
Угол зерна |
Мин. радиус (т) |
Пружинный возврат (°) |
К-фактор |
|---|---|---|---|---|
|
АЛ 5052‑H32 |
0° |
3.0 |
3.0 |
0,44 |
|
АЛ 5052‑H32 |
90° |
1.0 |
1,5 |
0,48 |
Источник: АСТМ Е290: 2022 – Испытание на изгиб с определением минимального радиуса без разрушения относительно зерна.
Когда следует выбирать свободную государственную инспекцию или ограниченную инспекцию?
Метод измерения тонкостенных деталей определяется контролем свободного состояния и ограничений . Неуказанные ограничения склонны к ложным отклонениям. Отделение JS Precision: Free State (ISO 2768-m) для деталей внешнего корпуса и ограничений креплений + Zeiss CMM для точно подогнанных деталей.
Стандарты допуска на изгиб металла для проверки
- Для деталей общего назначения стандарты допусков на изгиб металла ISO 2768-m предусматривают, что свободный государственный контроль следует использовать для некритических деталей.
- Инспектор выбирает либо проверку свободного состояния, либо тестирование ограничений на основе диаграммы .
- В сочетании с проверками листового металла на КИМ строго соблюдайте стандарты допусков на изгиб металла.
Бесплатный государственный контроль тонкостенных изделий
Этот метод применим, когда допустима незначительная деформация детали, и выполняется на 30% быстрее , чем контроль ограничений. Проверка в свободном состоянии является рекомендуемым стандартным методом в стандартах допусков на изгиб металлов. При реализации этого используйте контрольный образец КИМ для листового металла .
Проверка листового металла на КИМ с фиксированными креплениями
- Для моделирования сборки используются изготовленные по индивидуальному заказу алюминиевые крепления, а в отчете приводятся диаграммы отклонений. Проверка листового металла с помощью КИМ является окончательным средством проверки стандартов допусков на изгиб металла.
- Прецизионные направляющие требуют испытаний на ограничения, которые дополняют проверку в свободном состоянии.
- Данные загружаются в систему ERP для создания отчета о отслеживаемости .
Как различаются допуски до и после чистовой обработки поверхности?
Компенсация допуска на обработку поверхности означает предварительное уменьшение толщины покрытия во время изгиба. Анодированное покрытие: 25–50 мкм с каждой стороны; порошковое покрытие: 60–120 мкм . JS Точность двухпутевое управление: 3D-учет перед гибкой, как указано в подписи после нанесения покрытия.
Допуски после чистовой обработки для анодированных деталей
- Анодирование 0,05 мм с каждой стороны. Контроль допусков после отделки — это расширение возможностей гибки листового металла.
- Подтвердите толщину обработкой поверхности для улучшения способности к изгибу.
- Твердое анодирование >50 мкм , добавьте запас 0,02 мм.
Припуск на толщину покрытия при вычете на изгиб
Цинкование 8–15 мкм; отрегулируйте на 0,01 мм на каждые 10 мкм . JS Precision использует рентгеновское измерение толщины. Точный припуск на толщину покрытия предотвращает помехи. Включите 3D-вычеты, чтобы обеспечить допуски после отделки.
Возможности гибки листового металла с покрытием
- Радиус предварительного изгиба учитывает наращивание покрытия и координацию ERP.
- Допуски после отделки и припуски на толщину покрытия должны быть сохранены, чтобы продемонстрировать способность к изгибу.
- Нанесите антипригарную ленту на гибочную матрицу для порошкового покрытия.
Какой тоннаж листогибочного пресса ограничивает геометрию вашей детали?
Недостаточный тоннаж гибочной машины привел к отклонению угла более 2°. JS Точность расчета: P = (650 × S × L × t²) / V . Отрегулируйте нижнее давление/давление отпечатка в 3–5 раз; уровень загрузки <75%.
Формула расчета тоннажа листогибочного пресса
- S = предел прочности, L = длина, t = толщина, V = ширина V-образной канавки. Пример: сталь 2 мм 1000 мм → 108 тонн. Расчет тоннажа листогибочного пресса имеет решающее значение для гибки толстых листов.
- Быстрая оценка нагрузки при открытой гибке является первым шагом в планировании гибки толстолистовых листов.
- Прочность высокопрочной стали умножается на коэффициент 1,3.
Изгиб воздуха против опускания дна против чеканки тоннажных потребностей
Гибка воздуха 1×, опускание 3×, чеканка 5× . Разница в тоннаже между гибкой в воздухе, дном и чеканкой значительна, что влияет на выбор гибки толстого листа.
Чеканка отличается высокой точностью, но имеет большой тоннаж; Расчет тоннажа листогибочного пресса должен быть выполнен заранее.
Гибка толстого листа и жесткость станка
- Для толщины более 6 мм используйте станок усилием 500 тонн с компенсацией коронки . Гибка толстого листа зависит от расчета тоннажа листогибочного пресса и соответствия технологического процесса.
- Оптимизируйте распределение нагрузки на 8-осевых гибочных станках с ЧПУ .
- Композитные процессы сокращают тоннаж, сохраняя при этом точность.
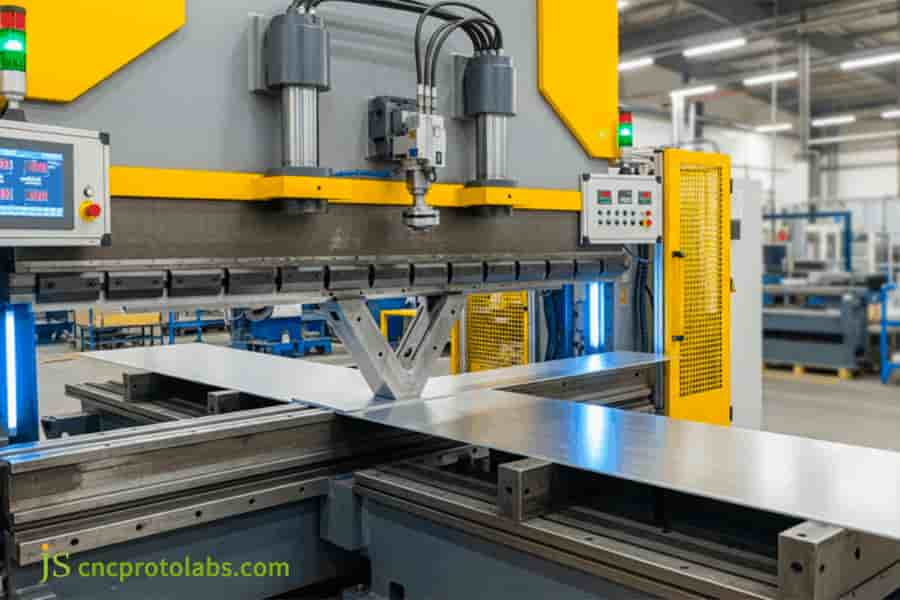
Рисунок 1: Листогибочный пресс сгибает большую деталь из листового металла в производственном цехе.
Как выбрать поставщика гибки листового металла с жесткими допусками?
Поставщики высокоточных технологий должны обладать проектирование гибки металла для производства (DFM) анализ, многоосное оборудование и замкнутый контроль качества. JS Precision предлагает 4-осевую остановку, кодирование угла, моделирование К-фактора и вторичную обработку с ЧПУ.
Как выбрать поставщика гибки листового металла с жесткими допусками
- Поверочное оборудование: 4+ оси, корончатые, угловые. Используйте контрольный список инструментов DFM, чтобы оценить, как выбрать поставщика гибки листового металла с жесткими допусками.
- Время ответа DFM: JS Precision выполняет доставку в течение 2 часов , что является ключевым моментом при выборе поставщика гибки листового металла с жесткими допусками.
- Просмотрите контрольный список инструментов DFM, чтобы охватить параметры и уточнить, как выбрать поставщика гибки листового металла с жесткими допусками.
Контрольный список инструментов DFM для закупок
- Подтвердите V-образные формы (6–12 т), вращающиеся приспособления и практические примеры из отрасли . Используйте контрольный список инструментов DFM, чтобы оценить поставщиков.
- Определение модели пресс-формы является приоритетным вопросом консультации.
- Регулярно обновляйте контрольный список инструментов DFM .
Котировочный список
| Тип детали | МатериалМатериал | Материал | Кол-во (шт.) | Стандартное восточное время. Цена за единицу (долл. США) |
| Кронштейн/Фланец | Мягкая сталь | ±0,20 мм | 50–200 | 3,5–6,0 долларов США |
| Кронштейн/Фланец | Алюминий 5052 | ±0,15 мм | 50–200 | 4,0–7,5 долларов США |
| Прецизионная рама | Нержавеющая сталь 304 | ±0,10 мм | 10–100 | 12–22 доллара США |
| Высокоточная деталь | Любой (переделка DFM) | ±0,05 мм | 1–50 | 25–45 долларов США |
Ориентировочный диапазон для справки; окончательная цена после рассмотрения DFM (в течение 2 часов). Инструментальная обработка и отделка (анодирование/порошок) оплачиваются отдельно.
Поговорите с инженером по гибке о вашем наборе допусков → [Получить бесплатное предложение].
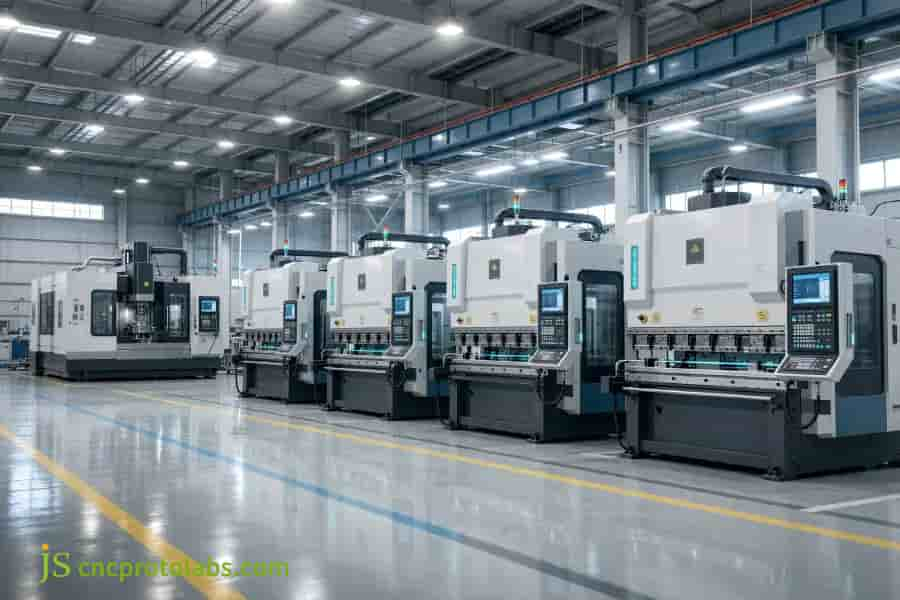
Рисунок 2: Ряд листогибочных станков с ЧПУ в цехе поставщика листового металла.
Практический пример: выравнивание фланцев без дефектов для промышленной робототехники
Проблемы и решения
Ранее переданное на аутсорсинг шасси #ROBOT-2026-C84 показало отклонение угла изгиба на 2,5° и деформацию отверстий, что привело к 18% дефектности сборки и 14-дневной задержке.
JS Precision выполнил DFM, исправил К-фактор до 0,44, оптимизированное V-образное отверстие до 8t, линии сгиба повернуты на 90° к волокну, добавлены нижние прокладки.
Количественный результат и скрытая ценность
Параллельность фланцев улучшена до ±0,05 мм ; процент дефектов снизился до 2% ; время выполнения заказа сокращено до 8 дней (на 42,8% быстрее); Снижение затрат на 22% .
100% проход КИМ по ISO 2768‑m ; выдержал 1 миллион циклов вибрации с нулевой деформацией.
Отзывы клиентов
- DFM от JS Precision спас наш проект робота. Изгибы ±0,05 мм подходят идеально. – Европейская автоматизация.
- Процент брака исчез, доставка предсказуема. – OEM-производитель медицинского оборудования.
- Непревзойденная точность изгиба алюминия. – Аэрокосмическая отрасль США.
Часто задаваемые вопросы
Вопрос 1. Какой стандартный коэффициент К следует использовать для гибки мягкой стали на воздухе?
Используйте коэффициент K = 0,44 для изгиба мягкой стали на воздухе ( R/t ≈ 1 ). JS Precision осуществляет точную настройку каждой партии с точностью ±0,02 мм согласно DIN 6935.
Вопрос 2. Как JS Precision компенсирует пружинение в AL 5052‑H32?
JS Precision использует перегиб на 1,5–3,0° и обратную связь от лазера в реальном времени для противодействия пружинению AL 5052-H32, обеспечивая точность ±0,05°.
Вопрос 3: Можно ли разместить отверстия, вырезанные лазером, близко к радиусу изгиба без искажений?
Нет , сохраняйте ≥2,5t + R от касательной к изгибу. Если ближе, JS Precision использует развертывание на станке с ЧПУ после изгиба для получения круглости ±0,02 мм.
Вопрос 4. Каков типичный допуск на изгиб металла, достигнутый JS Precision?
JS Precision обеспечивает точность ±0,15–±0,20 мм (обычный) и ±0,05–±0,10 мм (прецизионность), что подтверждено Zeiss CMM по стандарту ISO 2768‑m .
Вопрос 5. Почему выбор отверстия V-образного штампа имеет решающее значение перед подачей запроса на предложение?
V-образное отверстие задает радиус, тоннаж и отделку . JS Precision использует 6t–8t для t ≤ 3,0 мм, чтобы предотвратить проскальзывание и избежать замены инструмента.
Вопрос 6: Каков минимальный размер разгрузки от изгиба, необходимый для алюминия толщиной 2,0 мм?
Для алюминия толщиной 2,0 мм требуется рельефный вырез шириной ≥2,0 мм (1t) и глубиной ≥R + t. Программное обеспечение DFM автоматически применяет эти функции для предотвращения разрывов.
Вопрос 7: Как толщина покрытия влияет на установку оборудования после изгиба?
Порошковое покрытие (60–120 мкм с каждой стороны) может вызвать помехи при работе вставок. JS Precision корректирует учёт изгиба и предварительно обрабатывает отверстия, чтобы обеспечить посадку заподлицо .
Вопрос 8. Могут ли изменения толщины партии материала изменить угол изгиба?
Да, изменения толщины усиливают упругость; JS Precision использует встроенные датчики и адаптивную выпуклость для поддержания постоянства в пределах ±0,2°.
Краткое содержание
Выполнение допусков на изгиб листового металла основано на ориентации кристаллов материала, компенсации отскока и динамики формы. Выберите процесс JS Precision с проектированием гибки металла для производства (DFM), чтобы исключить пакетную обработку.
Ваше шасси или рама страдают от разрывов углов? Нажмите, чтобы загрузить 2D/3D чертежи , и JS Precision предоставит отчет DFM и предложение в течение 2 часов!

Отказ от ответственности
Содержимое этой страницы предназначено только для информационных целей. Для JS Прецизионные услуги , нет никаких заявлений или гарантий, явных или подразумеваемых, относительно точности, полноты или достоверности информации. Покупатель несет ответственность за определение конкретных технических требований и запросить официальное предложение запчастей . Пожалуйста, свяжитесь с нами для получения дополнительной информации.
Ресурс

