 Deutsch



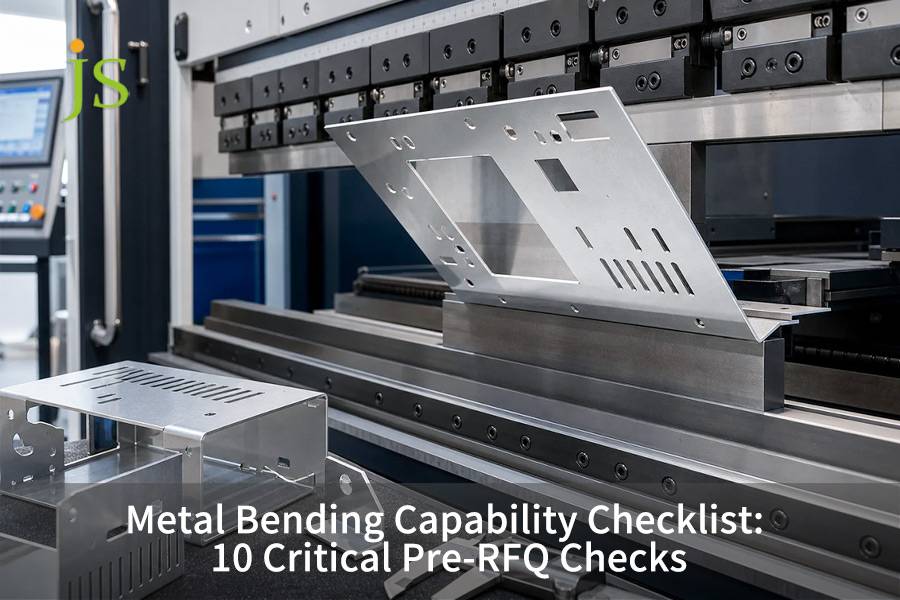

Biegen von Aluminium und Stahl erfordern Kompromisse zwischen Streckgrenze, Rückfederung und Biegeradius (R/t). Aluminium reduziert das Gewicht um 65 %, weist aber eine 1,5- bis 3-fach höhere Rückfederung auf und erfordert Innenradien von 1 t bis 3 t; Stahl benötigt 30–150 % mehr Kraft, unterstützt jedoch engere Radien von 0,5 t–1 t. Gewöhnliche Subunternehmer verursachen Abweichungen von 1,5°–3,0° und eine Fehlerquote von 18 %. JS Precision verwendet proprietäre Blech-DFM-Rohlingsentwicklungs- (Entfaltungs-)Methoden, um die Toleranzen auf ±0,05 mm–±0,10 mm anzugleichen, bevor die Zeichnung eingefroren wird.
Vergleichstabelle für physikalische Mängel und technische Kompensation beim Blechbiegen
|
Fehlermodus |
Körperliche Ursache |
Häufige Manifestation des Außer-Toleranz-Zeichnens |
JS Precision Prevention & Process Control Parameter |
|---|---|---|---|
|
Loch-Oval-Verzerrung |
Montageloch im Biegetangentialbereich |
Rundlauf der Stifte ist fehlerhaft, Rundlauf der Bohrung > ±0,25 mm |
Lochrand ≥ 2,5t + R ; Vorstanzen → Biegen → CNC-Reiben |
|
Einreißen der äußeren Ecke |
Ohne Hinterschnitt parallel zur Faserrichtung biegen |
Seitliche Spannungsrisse, Mikrorisse am Rand |
Breite der Entlastungskerbe ≥ 1t, Tiefe ≥ R + t; senkrechte Faserrichtung |
|
Winkel außerhalb der Toleranzverzerrung |
Ertragsschwankungen führen zu einer Rückfederung |
Geschlossener Winkel unzureichend, Drift 1,5°–3,0° |
Kompensation DIN 6935 , CNC-Bombierung |
|
Flanschschlupf mit Boden |
Flansch < halbe untere Matrizenöffnung |
Formung unvollständig, Abmessung ±0,20 mm |
Flansch L ≥ 4t; Verwenden Sie Matrizen mit kleinen V-Segmenten |
|
Störungen der Beschichtungsbaugruppe |
Keine Abmessung vor/nach der Beschichtung definiert |
Beschichtung beeinträchtigt Spiel, Spalt > 40 μm |
Sperrtoleranz wie nach dem Eloxieren , Vorreserveausgleich |
Quelle: JS Precision 2025–2026 gemessene Datenbank
Die Kontrolle der Verformung von Industrieblechen ist keine einfache geometrische Skalierung. Es muss mit einem Sicherheitsspielraum ausgelegt werden, der auf der Streckgrenze des Materials und dem geometrischen Kontaktpunkt der unteren Matrize basiert.
Wichtige Erkenntnisse
- Flansch- und Lochposition: Flanschhöhe ≥ 4 t, Lochrandabstand vom Biegetangentenpunkt ≥ 2,5 t + R, um eine Dehnung des Lochdurchmessers zu verhindern .
- Kristallorientierung und -radius: Mindestinnenradius ≥ 1t, Biegelinie senkrecht oder 45° kreuzende rollende Kristallorientierung.
- Toleranzschichtung: Standard ±0,15 mm–±0,20 mm, kritische Position ±0,05 mm–±0,10 mm.
Was ist die Mindestflanschlänge beim Blechbiegen?
Die minimale Biegeflanschlänge ist das Grenzmaß der geraden Kante für eine stabile Unterstützung, nachdem das Blech in die V-Nut des unteren Gesenks eintritt. Eine zu kurze Länge führt zu Verrutschen und Maßabweichungen . JS-Präzisionsüberprüfungsstandard: L ≥ 4 t, berechnet basierend auf V-Nut (6 t–8 t), ultrakompakte Strukturen verwenden spezielle Formen.
So berechnen Sie die Biegezugabe, bevor Sie ein Angebot anfordern
Berechnen Sie die Kosten, bevor Sie ein Angebot anfordern Biegezugabe und überprüfen Sie gleichzeitig die Mindestflanschlänge. Dies ist der erste Punkt auf der Checkliste für die Biegefähigkeit von Metall, um sicherzustellen, dass L ≥ 4t ist , um ein Verrutschen der unteren Form zu verhindern.
Formel: Biegezugabe = π × (R + K×t) × θ / 180 . Bevor Sie die Angebotsanfrage senden, fügen Sie die entfaltete Zeichnung bei, um zu bestätigen, dass die minimale Flanschlänge im sicheren Bereich der Abkantwerkzeuge liegt.
Mindestflanschlänge und Auswahl der Abkantpressenwerkzeuge
- Wählen Sie für dünne Bleche (t ≤ 2 mm) eine 6t-V-Nut.
- Für L < 4t verwenden Sie eine spezielle kleine V-Nut-Matrize.
Die Auswahl der Abkantwerkzeuge für diesen Typ sollte in der Checkliste zur Metallbiegefähigkeit aufgeführt werden.
Luftbiegen vs. Bodenpressen vs. Prägen für Flanschstabilität
Luftbiegen bietet Flexibilität, führt aber zu einer erheblichen Rückfederung; Durch Bodenbildung wird die Rückfederung verringert . Berücksichtigen Sie bei der Auswahl eines Verfahrens auch die Tragfähigkeit der Mindestflanschlänge, da kurze Flansche zum Kippen neigen.
Durch Luftbiegen können Toleranzen von ±0,20 mm erreicht werden; ±0,05 mm erfordern Abkantwerkzeuge. Beides sollte in der Checkliste für die Biegebereitschaft erfasst und mit den Abkantwerkzeugen abgeglichen werden.
|
Material |
Dicke t (mm) |
Min. Flanschlänge (mm) |
Empfohlene V-Nut (mm) |
Toleranzklasse |
|---|---|---|---|---|
|
Flussstahl |
1,0 |
4,0 |
6,0 |
±0,20 mm |
|
Aluminium 5052 |
2,0 |
8,0 |
12.0 |
±0,15 mm |
|
Edelstahl 304 |
3,0 |
12.0 |
18.0 |
±0,10 mm |
Daten: DIN 6935:2011 – Gibt die Biegezugabe und Mindestflanschabmessungen für kaltgeformtes Blech an.
Wie berechnet man den Abstand zwischen Loch und Biegung, um eine ovale Verformung zu verhindern?
Der Sicherheitsabstand am Lochrand bestimmt, ob beim Biegen ein Streckverzug auftritt. Ein Abstand von weniger als 2,5 t + R führt dazu, dass ein rundes Loch elliptisch wird. JS Precision leitet die Sekundärumformung für Löcher ein, die kleiner als der Schwellenwert sind: Vorstanzen eines kleinen Lochs → Biegen → CNC-Reiben .
Lochplatzierung und Abstand zwischen Loch und Biegung in der hochpräzisen RFQ
Abstand = 2,5 t + R (ASME Y14.5)
Bevor Sie ein Angebot anfordern, berücksichtigen Sie den Abstand zwischen Loch und Biegung bei der Berechnung der Biegezugabe. andernfalls wird das Loch gestreckt (oval).
Die Ausschreibung muss eine Distanzprüfung beinhalten. Luftbiegen, Bodenpressen und Prägen reagieren unterschiedlich empfindlich auf den Abstand zwischen Loch und Biegung. Der Boden ist anfälliger für Verzerrungen.
JS Precision DFM markiert Verstöße und empfiehlt eine Verlagerung oder Zweitverarbeitung . Hochpräzise RFQs zeigen die Prozessauswahl zur Risikobewertung an.
Verhindern von Ovalverzerrungen durch CNC-Reiben
- In der Nähe der Biegung ein 0,5 mm untermaßiges Loch vorstanzen. Wenn der Abstand zwischen Loch und Biegung nicht ausreicht, korrigieren Sie ihn durch CNC-Reiben.
- Nach dem Biegen CNC-Bearbeitung auf die tatsächliche Position mit einer Rundheit von ±0,02 mm. Die Zeichnung gibt die Prozesspriorität an.
- Um die Biegezugabe zu berechnen, bevor Sie ein Angebot anfordern, sollten die Kosten für das sekundäre Reiben im Angebot enthalten sein.
|
Lochdurchmesser. (mm) |
Dicke t (mm) |
Mindestabstand (mm) |
Verfahren |
Resultierende Toleranz |
|---|---|---|---|---|
|
5,0 |
2,0 |
7,0 |
Laser + Biegung |
±0,10 mm |
|
8,0 |
3,0 |
10.5 |
Vorstanzen + Reiben |
±0,05 mm |
Quelle: ASME Y14.5: 2018 – Erfordert einen Mindestabstand zwischen Loch und Biegung, um Formverzerrungen zu verhindern.
Warum müssen in sich kreuzenden Biegungen Entlastungskerben enthalten sein?
Biegereißrillen verhindern Spannungsrisse an Kreuzungsbögen. Erzwungener Druck nach unten ohne Rillen kann zu Wurzelkompression und Oberflächenrissen führen. JS Precision gibt eine Entlastungskerbe (Risskerbe) an: Breite ≥ 1t, Tiefe ≥ R + t.
Entlastungskerbendesign zur Rissverhinderung
- Breite = 1 t, Tiefe = R + t. Diese entlastete Kerbenkonstruktion verbessert die Biegefähigkeit des Blechs und verhindert ein Reißen.
- An jedem Biegepunkt ist eine Entlastungsnut vorgesehen, die auf ±0,05 mm lasergeschnitten ist. Das hervorragende Design der Entlastungskerben reduziert das Risiko von Biegerissen um 85 % .
- Hochfeste Aluminiumlegierungen erfordern vergrößerte Rillenparameter, um Biegerisse zu verhindern.
Blechbiegemöglichkeiten mit Kerbintegration
- Die Entlastungsnut ermöglicht einen engeren Biegeradius ohne Risse. Der 6-kW-Laser von JS Precision schneidet die Nuten im selben Arbeitsgang, sodass sich die Vorlaufzeit nicht erhöht.
- Fallstudie: Die Ausschussrate von Roboterchassis sank von 12 % auf 0,8 % , dank der Entlastungskerbenkonstruktion, die ein Ausreißen der Biegung verhinderte.
Biegerissanalyse in Aluminiumlegierungen
- 5052-H32 ist empfindlich; Die Entlastungsnut reduziert Spitzenbelastungen um 40 % . Die Analyse des Biegerisses optimiert das Design der Entlastungskerbe.
- Während der DFM-Phase wird eine Überprüfung der Entlastungskerbe erzwungen, um Biegerisse zu verhindern.
- Verwenden Sie bei dicken Aluminiumplatten abgestufte Rillen, um Biegerisse zu vermeiden.
Wie wirkt sich die Faserrichtung des Materials auf Biegungen mit engem Radius aus?
Die Kristallorientierung des Blechmaterials bestimmt dessen Biegerissbeständigkeit. Das Biegen entlang einer Kristallausrichtung ist anfällig für Mikrorisse. JS Precision erzwingt, dass die Biegelinie senkrecht verläuft oder sich im 45°-Winkel schneidet, mit einem kompakten Radius von ≥1t.
Diagramm des minimalen Biegeradius pro Kornausrichtung
- Parallele Kristallorientierung: 2t–3t ; senkrecht: 0,5t–1t . JS Precision bietet ein Minimum Biegeradiusdiagramm für mehr als 20 Legierungen zur Führung des Biegens in Kornrichtung.
- Beachten Sie die Tabelle mit den Mindestbiegeradien, um Risse zu vermeiden. Priorisieren Sie vertikales Biegen.
- Für Sonderlegierungen gilt ein Zuschlag von 0,5 t .
Biegen in Faserrichtung in Aluminium 5052-H32
Senkrechte Rollrichtung; andernfalls erhöht sich der Radius auf 3t. Die Rückfederungshöhe des Modells 5052 beträgt 1,5°–3,0° und erfordert einen Überbiegungsausgleich . Passen Sie den K-Faktor mithilfe der Blechbiegungsabzugsanleitung an.
Beim Biegen in Faserrichtung wird der neutrale Schichtversatz mithilfe des Biegeabzugsleitfadens berechnet.
Leitfaden zur Ableitung von Blechbiegungen für anisotrope Materialien
K-Faktor-Anpassung basierend auf der Kristallorientierung: 0,44 für parallel, 0,48 für senkrecht . Die 3D-Simulation sagt den Versatz voraus. Anleitung zum Abziehen von Blechbiegungen ist für den Umgang mit Anisotropie von entscheidender Bedeutung.
Notieren Sie den minimalen Biegeradius aus der Tabelle und notieren Sie die K-Faktor-Korrektur.
|
Material |
Kornwinkel |
Min. Radius (t) |
Rückfederung (°) |
K-Faktor |
|---|---|---|---|---|
|
AL 5052-H32 |
0° |
3,0 |
3,0 |
0,44 |
|
AL 5052-H32 |
90° |
1,0 |
1.5 |
0,48 |
Quelle: ASTM E290: 2022 – Biegeprüfung zur Definition des Mindestradius ohne Bruch relativ zur Faserrichtung.
Wann sollten Sie zwischen Freistaat und eingeschränkter Inspektion unterscheiden?
Die Messmethode für dünnwandige Teile wird durch die Freizustands- und Zwangsprüfung bestimmt. Nicht spezifizierte Einschränkungen sind anfällig für falsche Abweichungen. JS Precision-Zweig: Free State (ISO 2768-m) für Außengehäuseteile und Vorrichtungsbeschränkungen + Zeiss CMM für passgenaue Teile.
Standards für die Biegetoleranz von Metallen für die Inspektion
- Für allgemeine Teile legen die Metallbiegetoleranznormen ISO 2768-m fest, dass für nicht kritische Teile eine Freizustandsprüfung durchgeführt werden sollte.
- Der Prüfer wählt basierend auf dem Diagramm entweder die freie Zustandsprüfung oder den Einschränkungstest aus.
- Halten Sie sich im Zusammenhang mit Blech-KMG-Prüfungen strikt an die Biegetoleranznormen für Metall.
Freistaatliche Inspektion für dünnwandige Komponenten
Diese Methode ist anwendbar, wenn eine leichte Verformung des Teils zulässig ist, und ist 30 % schneller als die Zwangsprüfung. Die Freistaatprüfung ist die empfohlene Standardmethode für Metallbiegetoleranznormen. Verwenden Sie bei der Umsetzung die Probenahme von Blech-KMG-Prüfungen .
Blech-KMG-Prüfung mit eingespannten Vorrichtungen
- Zur Simulation der Montage werden kundenspezifische Aluminiumvorrichtungen verwendet, und der Bericht enthält Abweichungsdiagramme. Blech-KMG-Prüfungen sind das letzte Mittel zur Überprüfung der Biegetoleranzstandards von Metallen.
- Präzisionsführungen erfordern eine Zwangsprüfung, die die Prüfung durch den freien Staat ergänzt.
- Die Daten werden in das ERP-System hochgeladen, um einen Rückverfolgbarkeitsbericht zu erstellen .
Wie unterscheiden sich die Toleranzen vor und nach der Oberflächenveredelung?
Beim Ausgleich von Oberflächenbehandlungstoleranzen handelt es sich um den Vorabzug der Schichtdicke beim Biegen. Eloxierte Beschichtung: 25–50 μm pro Seite; Pulverbeschichtung: 60–120 μm . JS Präzision Zweispurige Steuerung: 3D-Abzug vor dem Biegen, wie aus der Bildunterschrift nach dem Beschichten hervorgeht.
Nachbearbeitungstoleranzen für eloxierte Teile
- 0,05 mm Eloxierung auf jeder Seite. Die Kontrolle der Toleranzen nach der Endbearbeitung ist eine Erweiterung der Möglichkeiten zum Blechbiegen.
- Bestätigen Sie die Dicke durch Oberflächenbehandlung, um die Biegefähigkeit zu verbessern.
- Hartanodisierung >50 μm , 0,02 mm Rand hinzufügen.
Zuschlag für die Beschichtungsdicke beim Biegeabzug
Verzinkung 8–15 μm; alle 10 μm um 0,01 mm anpassen . JS Precision verwendet Röntgendickenmessung. Eine präzise Toleranz der Beschichtungsdicke verhindert Störungen. Integrieren Sie 3D-Abzüge, um Toleranzen nach der Endbearbeitung sicherzustellen.
Blechbiegefähigkeiten mit Beschichtung
- Der Vorbiegeradius berücksichtigt Beschichtungsaufbau und ERP-Koordination.
- Nachbearbeitungstoleranzen und Toleranzen für die Beschichtungsdicke müssen berücksichtigt werden, um die Biegefähigkeit nachzuweisen.
- Bringen Sie Antihaftband auf der Pulverbeschichtungs-Biegematrize an.
Welche Abkantpressen-Tonnage schränkt Ihre Teilegeometrie ein?
Eine unzureichende Biegemaschinenkapazität führte zu einer Winkelabweichung von mehr als 2°. JS Präzisionsberechnung: P = (650 × S × L × t²) / V . Passen Sie den Unterdruck/Prägedruck um das 3–5-fache an; Belastungsrate <75 %.
Berechnungsformel für die Tonnage der Abkantpresse
- S = Zugfestigkeit, L = Länge, t = Dicke, V = Breite der V-Nut. Beispiel: 2 mm Stahl 1000 mm → 108 Tonnen. Die Berechnung der Abkantpressenkraft ist für das Biegen dicker Bleche von entscheidender Bedeutung .
- Die schnelle Beurteilung der Belastung der offenen Biegung ist der erste Schritt bei der Planung des Biegens dicker Bleche.
- Die Festigkeit von hochfestem Stahl wird mit einem Koeffizienten von 1,3 multipliziert.
Luftbiegen vs. Bodenpressen vs. Prägen. Tonnagebedarf
Luftbiegen 1×, Tiefziehen 3×, Prägen 5× . Der Tonnageunterschied zwischen Luftbiegen, Bodenpressen und Prägen ist erheblich und wirkt sich auf die Wahl des Biegens dicker Bleche aus.
Das Prägen ist sehr genau, hat aber eine große Tonnage; Die Berechnung der Abkantpressenlast muss im Voraus durchgeführt werden.
Dicke Blechbiegung und Maschinensteifigkeit
- Für Dicken über 6 mm verwenden Sie eine 500-Tonnen-Werkzeugmaschine mit Balligkeitsausgleich . Das Biegen dicker Bleche hängt von der Berechnung der Abkantpressentonnage und der Prozessanpassung ab.
- Optimieren Sie die Lastverteilung für 8-Achsen-CNC- Biegemaschinen.
- Verbundprozesse reduzieren die Tonnage bei gleichzeitiger Beibehaltung der Präzision.
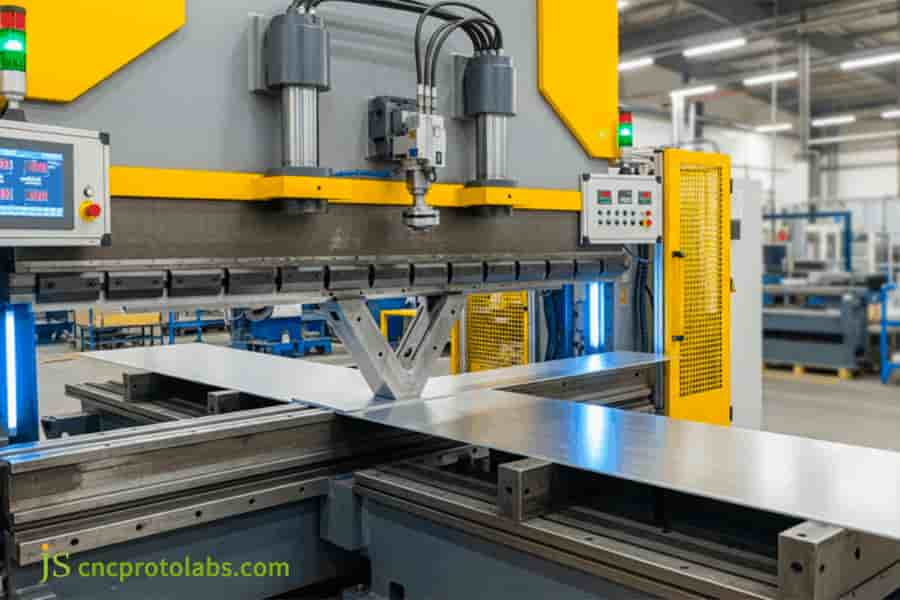
Abbildung 1: Abkantpresse beim Biegen großer Blechteile in der Fertigungswerkstatt.
Wie wählt man einen Blechbiegelieferanten für enge Toleranzen aus?
Lieferanten müssen über Hochpräzision verfügen Metallbiegedesign für die Fertigung (DFM) Analyse, mehrachsige Ausrüstung und geschlossene Qualitätskontrolle. JS Precision bietet 4-Achsen-Anschlag, Winkelkodierung, K-Faktor-Simulation und CNC-Sekundärbearbeitung.
So wählen Sie einen Blechbiegelieferanten für enge Toleranzen aus
- Eichmittel: 4+ Achsen, ballig, winkelkodiert. Nutzen Sie die DFM-Werkzeug-Checkliste, um zu beurteilen, wie Sie einen Blechbiegelieferanten für enge Toleranzen auswählen.
- DFM-Reaktionszeit: JS Precision liefert innerhalb von 2 Stunden , was der Schlüssel zur Auswahl eines Blechbiegelieferanten für enge Toleranzen ist.
- Sehen Sie sich die DFM-Werkzeug-Checkliste an, um Parameter abzudecken und zu verfeinern, wie Sie einen Blechbiegelieferanten für enge Toleranzen auswählen.
DFM-Tooling-Checkliste für die Beschaffung
- Bestätigen Sie V-förmige Formen (6 t–12 t), rotierende Anbaugeräte und Fallstudien aus der Industrie . Verwenden Sie die DFM-Tool-Checkliste, um Lieferanten zu bewerten.
- Die Festlegung des Formmodells ist ein vorrangiger Beratungspunkt.
- Aktualisieren Sie regelmäßig die DFM-Tool-Checkliste .
Angebotsliste
| Teiletyp | MaterialMaterial | Material | Menge (Stück) | Schätzung: Stückpreis (USD) |
| Halterung / Flansch | Weichstahl | ±0,20 mm | 50–200 | 3,5 – 6,0 $ |
| Halterung / Flansch | Aluminium 5052 | ±0,15 mm | 50–200 | 4,0 – 7,5 $ |
| Präzisionsrahmen | Edelstahl 304 | ±0,10 mm | 10–100 | 12 – 22 $ |
| Hochpräzises Teil | Beliebig (DFM-Überarbeitung) | ±0,05 mm | 1–50 | 25 – 45 $ |
Richtbereich als Referenz; Endgültiges Angebot nach DFM-Prüfung (innerhalb von 2 Stunden). Werkzeuge und Endbearbeitung (Eloxieren/Pulver) werden separat angeboten.
Sprechen Sie mit einem Biegeingenieur über Ihre Toleranzen → [Kostenloses Angebot einholen].
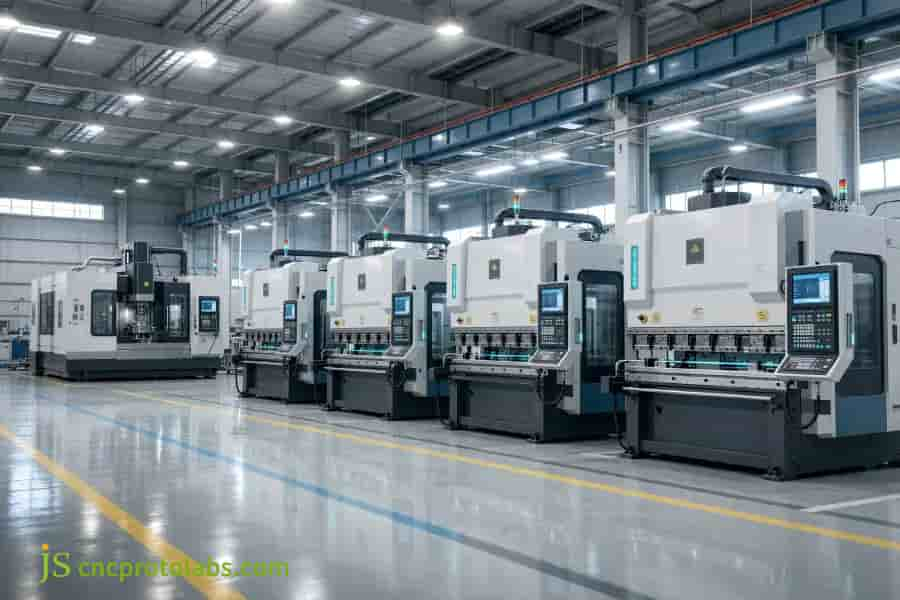
Abbildung 2: Reihe von CNC-Abkantmaschinen in der Werkstatt eines Blechbearbeitungslieferanten.
Fallstudie: Null-Fehler-Flanschausrichtung für die Industrierobotik
Herausforderungen und Lösungen
Das zuvor ausgelagerte #ROBOT-2026-C84-Chassis wies eine Biegewinkelabweichung von 2,5° und eine Lochverformung auf, was zu einer Montagefehlerrate von 18 % und einer Verzögerung von 14 Tagen führte.
JS Precision hat DFM durchgeführt, korrigiert K-Faktor auf 0,44, optimierte V-Öffnung auf 8 t, um 90° zur Faserrichtung gedrehte Biegelinien, zusätzliche Unterlegscheiben.
Quantifiziertes Ergebnis und versteckter Wert
Flanschparallelität auf ±0,05 mm verbessert; Fehlerquote auf 2 % gesunken; Durchlaufzeit auf 8 Tage verkürzt (42,8 % schneller); 22 % Kostenreduzierung .
100 % KMG-Durchlauf gemäß ISO 2768-m ; überstand 1 Million Vibrationszyklen ohne Verformung.
Kundenstimmen
- Das DFM von JS Precision hat unser Roboterprojekt gerettet. ±0,05 mm Biegungen passen perfekt. – Europäische Automatisierung.
- Die Ausschussquote ist verschwunden, die Lieferung vorhersehbar. – OEM für medizinische Geräte.
- Unübertroffen enge Aluminiumbiegetoleranz. – US-Luft- und Raumfahrt.
FAQ
F1: Welcher Standard-K-Faktor sollte für das Luftbiegen von Weichstahl verwendet werden?
Verwenden Sie einen K-Faktor = 0,44 für das Luftbiegen von Baustahl ( R/t ≈ 1 ). JS Precision führt Feinabstimmungen pro Charge für eine Genauigkeit von ±0,02 mm gemäß DIN 6935 durch.
F2: Wie kompensiert JS Precision die Rückfederung bei AL 5052-H32?
JS Precision nutzt 1,5°–3,0° Überbiegung und Echtzeit-Laserrückmeldung, um der Rückfederung von AL 5052-H32 entgegenzuwirken und eine Genauigkeit von ±0,05° zu erreichen.
F3: Können lasergeschnittene Löcher ohne Verzerrung nahe am Biegeradius platziert werden?
Nein , halten Sie ≥2,5 t + R von der Biegetangente ein. Bei näherer Betrachtung verwendet JS Precision das CNC-Reiben nach dem Biegen für eine Rundheit von ±0,02 mm.
F4: Wie hoch ist die typische Biegetoleranz von Metall, die von JS Precision erreicht wird?
JS Precision hält ±0,15 mm–±0,20 mm (konventionell) und ±0,05 mm–±0,10 mm (Präzision), validiert durch Zeiss CMM gemäß ISO 2768-m .
F5: Warum ist die Auswahl der V-Matrizen-Öffnung vor der Einreichung einer Angebotsanfrage von entscheidender Bedeutung?
Durch die V-Matrizenöffnung werden Radius, Tonnage und Finish festgelegt. JS Precision verwendet 6t–8t für t ≤ 3,0 mm, um Schlupf zu verhindern und Werkzeugwechsel zu vermeiden.
F6: Wie groß ist die erforderliche Mindestbiegeentlastungsabmessung für 2,0 mm Aluminium?
Für 2,0 mm Aluminium erfordert die Entlastungskerbe eine Breite von ≥2,0 mm (1t) und eine Tiefe von ≥R + t. Die DFM-Software wendet diese Funktionen automatisch an, um Tearing zu verhindern.
F7: Wie wirkt sich die Beschichtungsdicke auf das Einsetzen der Hardware nach dem Biegen aus?
Pulverbeschichtung (60–120 μm pro Seite) kann zu Störungen bei den Einsätzen führen. JS Precision passt Biegeabzüge an und bearbeitet Löcher vor, um eine bündige Passung zu gewährleisten .
F8: Können Schwankungen in der Materialchargendicke den Biegewinkel verändern?
Ja, Dickenschwankungen verstärken die Rückfederung; JS Precision nutzt Inline-Sensorik und adaptive Bombierung, um eine Konsistenz innerhalb von ±0,2° aufrechtzuerhalten.
Zusammenfassung
Die Erfüllung der Blechbiegetoleranzen basiert auf der Ausrichtung der Materialkristalle, dem Rückprall und der Kompensation der Formdynamik. Wählen Sie das JS Precision-Verfahren mit Metallbiegedesign für die Fertigung (DFM), um Nacharbeiten in der Charge zu vermeiden.
Leidet Ihr Chassis oder Rahmen unter Eckenrissen? Klicken Sie hier Laden Sie 2D-/3D-Zeichnungen hoch , und JS Precision erstellt innerhalb von 2 Stunden einen DFM-Bericht und ein Angebot!

Haftungsausschluss
Der Inhalt dieser Seite dient ausschließlich Informationszwecken. Für JS Precision Services Es gibt keine Zusicherungen oder Gewährleistungen, weder ausdrücklich noch stillschweigend, hinsichtlich der Richtigkeit, Vollständigkeit oder Gültigkeit der Informationen. Es liegt in der Verantwortung des Käufers, spezifische technische Anforderungen zu ermitteln und zu ermitteln Fordern Sie ein formelles Teileangebot an . Bitte kontaktieren Sie uns für weitere Informationen.
Ressource

