 中文 (简体)




铝和钢弯曲需要在屈服强度、回弹和弯曲半径 (R/t) 之间进行权衡。铝可减轻 65% 的重量,但回弹量高出 1.5–3 倍,需要 1t–3t 的内半径;钢需要多 30%–150% 的力,但可支撑更小的 0.5t–1t 半径。普通分包商造成1.5°~3.0°的偏差和18%的缺陷率。 JS Precision 使用专有的钣金 DFM 毛坯开发(展开)方法,在图纸冻结之前将公差收敛到 ±0.05 mm–±0.10 mm。
钣金折弯物理缺陷与工程补偿对照表
|
缺陷模式 |
身体原因 |
通用图纸超出公差表现 |
JS 精准预防及过程控制参数 |
|---|---|---|---|
|
孔椭圆形畸变 |
安装孔位于弯曲切线区域 |
销钉同心度,孔跳动 > ±0.25 mm |
孔边≥2.5t+R ;预冲孔→弯曲→数控铰孔 |
|
外角撕裂 |
平行于纹理弯曲,无起伏 |
侧面张力撕裂、边缘微裂纹 |
退刀槽口宽度≥1t,深度≥R+t;垂直纹理 |
|
角度超出公差的翘曲 |
产量波动导致回弹 |
闭合角度不足,漂移1.5°~3.0° |
DIN 6935补偿,数控加冕 |
|
有底法兰卡瓦 |
法兰<半下模开口 |
成型不完整,尺寸±0.20 mm |
法兰L≥4t;使用小型 V 形分段模具 |
|
涂层装配干扰 |
未定义预涂/后涂尺寸 |
涂层侵占间隙,间隙 > 40 μm |
阳极氧化后锁定公差,预留补偿 |
资料来源:JS Precision 2025–2026 测量数据库
控制工业钣金的变形并不是简单的几何缩放。必须根据材料的拉伸屈服极限和下模的几何接触点来设计安全裕度。
要点
- 法兰及孔位置:法兰高度≥4t,孔边距弯曲切点≥2.5t+R,防止孔直径拉伸。
- 晶体取向和半径:最小内半径≥1t,弯曲线垂直或45°相交轧制晶体取向。
- 公差分层:标准±0.15mm–±0.20mm,临界位置±0.05mm–±0.10mm。
板材弯曲的最小法兰长度是多少?
最小折弯凸缘长度是板料进入下模V型槽后能稳定支撑的极限直边尺寸。长度太短会导致打滑和尺寸偏差。 JS精度验证标准: L≥4t,按V型槽(6t-8t)计算,超紧凑结构使用专用模具。
如何在请求报价之前计算弯曲余量
在请求报价之前,计算弯曲余量同时验证最小法兰长度。这是金属弯曲能力检查表上的第一项,确保L≥4t ,以防止下模打滑。
公式:弯曲余量=π×(R+K×t)×θ/180 。在发送询价之前,添加展开图纸以确认最小法兰长度在折弯机模具的安全范围内。
最小法兰长度和折弯机工具选择
- 对于薄板(t≤2mm),选择6t V型槽。
- 对于L<4t,请使用专用的小V型槽模具。
该类型的折弯机模具选择应记录在金属弯曲能力检查表中。
空气弯曲、打底、压印对法兰稳定性的影响
空气弯曲提供了灵活性,但会导致显着的回弹;触底可减少回弹。选择工艺时,还要考虑最小法兰长度的支撑能力,因为短法兰容易倾斜。
使用空气弯曲可实现±0.20 mm 的公差; ±0.05 mm需要折弯机工具。两者都应记录在弯曲准备检查表中,并与折弯机工具相匹配。
|
材料 |
厚度t(毫米) |
最小法兰长度 (mm) |
推荐 V 型槽 (mm) |
公差等级 |
|---|---|---|---|---|
|
低碳钢 |
1.0 |
4.0 |
6.0 |
±0.20毫米 |
|
铝5052 |
2.0 |
8.0 |
12.0 |
±0.15毫米 |
|
不锈钢304 |
3.0 |
12.0 |
18.0 |
±0.10毫米 |
数据: DIN 6935:2011 – 指定冷弯钣金的弯曲余量和最小法兰尺寸。
如何计算孔到弯曲距离以防止椭圆形变形?
孔边的安全距离决定了折弯时是否会发生拉伸变形。距离小于2.5t+R会导致圆孔变成椭圆形。 JS Precision对小于阈值的孔进行二次成型:预冲小孔→折弯→数控铰孔。
高精度询价中的孔放置和孔到弯曲距离
距离 = 2.5t + R (ASME Y14.5)
在请求报价之前,在计算弯曲余量时包括孔到弯曲的距离;否则孔会被拉伸(椭圆形)。
RFQ 必须包括距离检查。空气弯曲、打底和压印对孔到弯曲距离的敏感度不同;触底更容易变形。
JS Precision DFM 标记违规行为并建议重新安置或二次处理。高精度询价表明评估风险的流程选择。
通过 CNC 铰孔防止椭圆形变形
- 在弯曲处预先打一个 0.5 毫米的小孔。如果孔距弯曲距离不足,则通过数控铰孔进行修正。
- 折弯后数控加工至实际位置,圆度±0.02毫米。该图表示进程优先级。
- 要在请求报价之前计算弯曲余量,二次铰孔的成本应包含在报价中。
|
孔径(毫米) |
厚度t(毫米) |
最小距离(毫米) |
过程 |
结果公差 |
|---|---|---|---|---|
|
5.0 |
2.0 |
7.0 |
激光+弯曲 |
±0.10毫米 |
|
8.0 |
3.0 |
10.5 |
预冲孔 + 铰孔 |
±0.05毫米 |
来源: ASME Y14.5:2018 – 规定最小孔到弯曲距离以防止形状变形。
为什么相交弯头中必须包含减压槽口?
弯曲撕裂槽可防止相交弯曲处的应力撕裂。没有凹槽的强制向下压力会导致根部受压和表面开裂。 JS Precision 指定释放(撕裂)凹口:宽度 ≥ 1t,深度 ≥ R + t。
用于预防裂纹的释放槽口设计
- 宽度 = 1t,深度 = R + t。这种凹口设计增强了金属板的弯曲能力并防止撕裂。
- 在每个弯曲交叉点处,均设有释放槽,激光切割至 ±0.05 毫米。出色的缓解凹口设计可将弯曲撕裂风险降低 85% 。
- 高强度铝合金需要加大凹槽参数以消除弯曲撕裂。
具有凹口集成的钣金折弯功能
- 释放槽允许更小的弯曲半径而不会破裂。 JS Precision 的 6 kW 激光器在同一操作中切割凹槽,因此交货时间不会增加。
- 案例研究:由于采用消除弯曲撕裂的凹口设计,机器人底盘的废品率从12%下降到0.8% 。
铝合金的弯曲撕裂分析
- 5052-H32 敏感;释放槽可将峰值应力降低 40% 。弯曲撕裂分析优化了释放缺口设计。
- 在 DFM 阶段,强制执行释放缺口检查以防止弯曲撕裂。
- 厚铝板采用阶梯槽,避免弯曲撕裂。
材料晶粒方向如何影响小半径弯曲?
板材的晶体取向决定了其抗弯裂性能。沿晶体方向弯曲容易产生微裂纹。 JS Precision 强制折弯线垂直或相交 45°,紧凑半径≥1t。
每个晶粒方向的最小弯曲半径表
- 平行晶向: 2t–3t ;垂直: 0.5t–1t 。 JS Precision 提供最低弯曲半径图适用于 20 多种合金,引导晶粒方向弯曲。
- 参照最小弯曲半径表,避免开裂;优先考虑垂直弯曲。
- 特殊合金需附加0.5 吨津贴。
铝 5052-H32 的晶向弯曲
轧制方向垂直;否则,半径增加到 3t。 5052回弹高度为1.5°~3.0°,需要过度弯曲补偿。使用钣金折弯扣除指南调整 K 系数。
纹理方向弯曲,使用弯曲扣除指南计算中性层偏移。
各向异性材料的钣金折弯推导指南
基于晶体取向的 K 因子调整:平行为 0.44,垂直为 0.48 。 3D 模拟预测偏移。钣金折弯扣减指南对于处理各向异性至关重要。
记录图表中的最小弯曲半径并记下 K 系数修正。
|
材料 |
晶粒角 |
最小半径 (t) |
回弹(°) |
K因子 |
|---|---|---|---|---|
|
AL 5052-H32 |
0° |
3.0 |
3.0 |
0.44 |
|
AL 5052-H32 |
90° |
1.0 |
1.5 |
0.48 |
来源: ASTM E290:2022 – 弯曲测试定义相对于晶粒无断裂的最小半径。
什么时候应该指定自由状态与受限检查?
通过自由状态和约束检验确定了薄壁零件的测量方法。未指定的约束很容易出现错误偏差。 JS Precision 分支:用于外壳零件的 Free State (ISO 2768-m),以及用于精密配合零件的夹具约束 + Zeiss CMM。
金属弯曲公差检验标准
- 对于通用零件, ISO 2768-m 金属弯曲公差标准规定,对于非关键零件应使用自由状态检查。
- 检查员根据图表选择自由状态检查或约束测试。
- 结合钣金三坐标检查,严格遵守金属弯曲公差标准。
薄壁部件的自由状态检测
该方法适用于允许零件轻微变形的情况,并且比约束检查快30% 。自由状态检验是金属弯曲公差标准中推荐的标准方法。执行此操作时,请使用钣金 CMM 检查采样。
使用受限夹具进行钣金 CMM 检查
- 使用定制的铝夹具来模拟装配,报告包括偏差图。钣金 CMM 检查是验证金属弯曲公差标准的最终手段。
- 精密导轨需要约束测试,这是对自由状态检查的补充。
- 数据上传至ERP系统,生成追溯报告。
表面精加工前后的公差有何不同?
表面处理公差补偿是指折弯时预扣除涂层厚度。阳极氧化涂层:每面 25–50 μm;粉末涂料:60–120 μm 。 JS精密双轨控制:弯曲前3D演绎,镀膜后如标题所示。
阳极氧化零件的精加工后公差
- 每侧 0.05 毫米阳极氧化。精加工后公差控制是钣金折弯功能的延伸。
- 通过表面处理确认厚度,提高弯曲能力。
- 硬质阳极氧化 >50 μm ,添加 0.02 mm 余量。
弯曲扣除中的镀层厚度余量
镀锌 8–15 μm;每10μm调整0.01mm 。 JS Precision 使用 X 射线厚度测量。精确的电镀厚度余量可防止干扰。纳入 3D 推导以确保精加工后的公差。
带涂层的金属板弯曲能力
- 预弯曲半径考虑了涂层堆积和 ERP 协调。
- 需要保留精加工后公差和电镀厚度余量以证明弯曲能力。
- 在粉末涂层弯曲模具上贴上防粘胶带。
哪种折弯机吨位限制了您的零件几何形状?
折弯机吨位不足导致角度偏差超过2°。 JS 精度计算: P = (650 × S × L × t²) / V 。调整底压/压印压力3-5倍;负载率<75%。
折弯机吨位计算公式
- S = 拉伸强度,L = 长度,t = 厚度,V = V 形槽的宽度。示例:2 毫米钢 1000 毫米 → 108 吨。折弯机吨位计算对于厚板弯曲至关重要。
- 快速评估开式弯曲的载荷是厚板弯曲规划的第一步。
- 高强度钢的强度乘以系数1.3。
空气弯曲与打底与压印吨位需求
空气弯曲1×,打底3×,压印5× 。空气折弯、打底、精压的吨位差异显着,影响厚板折弯的选择。
铸造精度高但吨位大;折弯机吨位必须提前计算。
厚板弯曲和机器刚性
- 对于厚度大于6毫米的,使用具有凸度补偿的500吨机床。厚板折弯取决于折弯机吨位计算和工艺匹配。
- 优化8 轴数控折弯机的负载分布。
- 复合工艺在保持精度的同时减少了吨位。
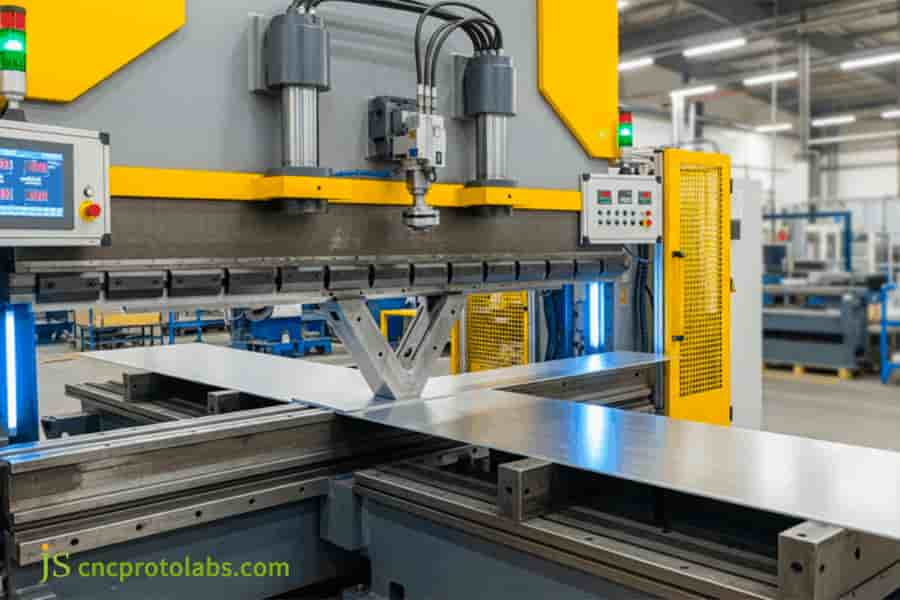
图 1:在制造车间中折弯大型钣金零件的折弯机。
如何选择具有严格公差的钣金折弯供应商?
高精供应商需具备金属弯曲制造设计 (DFM)分析、多轴设备和闭环质量控制。 JS Precision 提供 4 轴停止、角度编码、K 因子模拟和 CNC 二次加工。
如何选择具有严格公差的钣金折弯供应商
- 验证设备: 4+ 轴,冠状,角编码。使用 DFM 工具清单来评估如何选择钣金折弯供应商以实现严格的公差。
- DFM 响应时间: JS Precision 在2 小时内交货,这是选择严格公差的钣金折弯供应商的关键。
- 查看 DFM 工具清单以涵盖参数并完善如何选择钣金折弯供应商以实现严格的公差。
用于采购的 DFM 工具清单
- 确认 V 形模具 (6t–12t)、旋转附件和行业案例研究。使用 DFM 工具清单来帮助评估供应商。
- 确定模具型号是咨询的首要事项。
- 定期更新DFM 工装清单。
报价单
| 零件类型 | 材质材质 | 材料 | 数量(个) | 预计。单价(美元) |
| 支架/法兰 | 低碳钢 | ±0.20毫米 | 50–200 | $3.5 – $6.0 |
| 支架/法兰 | 铝5052 | ±0.15毫米 | 50–200 | $4.0 – $7.5 |
| 精密框架 | 不锈钢304 | ±0.10毫米 | 10–100 | $12 – $22 |
| 高精度零件 | 任意(DFM 返工) | ±0.05毫米 | 1–50 | $25 – $45 |
参考指示范围; DFM 审核后的最终报价(2 小时内)。模具和精加工(阳极氧化/粉末)单独报价。
与折弯工程师讨论您的公差叠加 → [获取免费报价]。
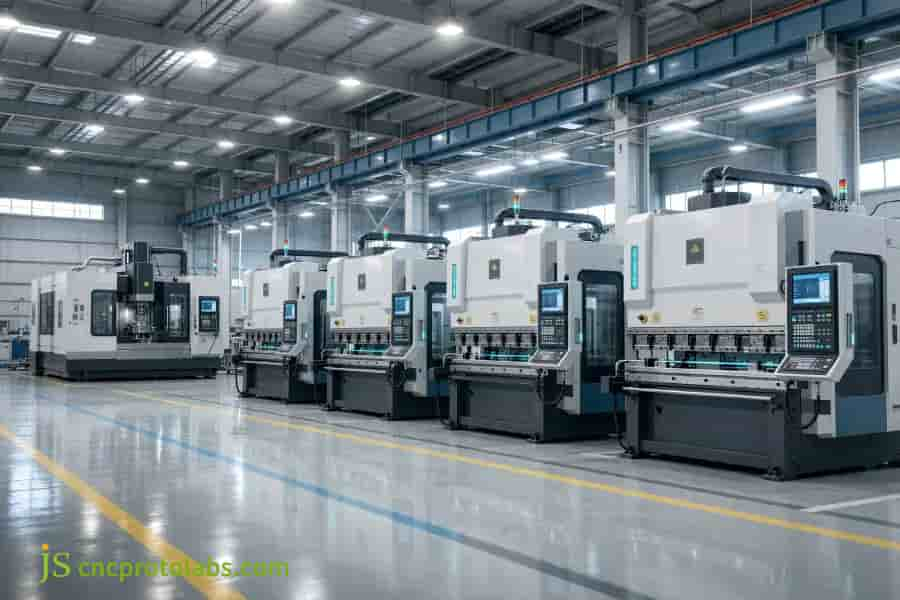
图 2:钣金制造供应商车间中的一排数控折弯机。
案例研究:工业机器人的零缺陷法兰对准
挑战与解决方案
之前外包的#ROBOT-2026-C84底盘出现了2.5°的弯曲角度偏差和孔变形,导致组装缺陷率为18%,延迟了14天。
JS Precision 执行 DFM,已修正K因子至 0.44,优化 V 形开口至 8t,将弯曲线旋转 90° 至纹理,添加底部垫片。
量化结果和隐藏价值
法兰平行度提高至±0.05毫米;不良率下降至2% ;交货时间缩短至 8 天(快了 42.8%);成本降低 22% 。
根据 ISO 2768-m 100% CMM 通过;经受住了 100 万次振动循环,且变形为零。
客户评价
- JS Precision 的 DFM 拯救了我们的机器人项目。 ±0.05 毫米的弯曲完美贴合。 – 欧洲自动化。
- 废品率消失,交货可预测。 – 医疗设备 OEM。
- 无与伦比的紧公差铝弯曲。 – 美国航空航天公司。
常问问题
问题 1:低碳钢空气弯曲应使用什么标准 K 系数?
对于低碳钢空气弯曲 ( R/t ≈ 1 ),使用 K 系数 = 0.44。 JS Precision 根据 DIN 6935 每批次进行 ±0.02 毫米的微调。
问题 2:JS Precision 如何补偿 AL 5052‑H32 的回弹?
JS Precision 使用 1.5°–3.0° 过度弯曲和实时激光反馈来抵消 AL 5052-H32 回弹,实现 ±0.05° 精度。
问题 3:激光切割的孔可以放置在靠近弯曲半径的位置而不变形吗?
否,保持距弯曲切线 ≥2.5t + R。如果更接近,JS Precision 使用后弯 CNC 铰孔来实现 ±0.02 毫米的圆度。
Q4: JS Precision 可实现的典型金属弯曲公差是多少?
JS Precision 可保持 ±0.15 mm–±0.20 mm(传统)和 ±0.05 mm–±0.10 mm(精密),并由 Zeiss CMM 根据ISO 2768-m进行验证。
Q5:为什么在提交询价之前选择 V 型模具开孔至关重要?
V 型模具开口设置半径、吨位和光洁度。 JS Precision 在 t ≤ 3.0 mm 时使用 6t–8t 以防止打滑,避免更换工具。
Q6:2.0 毫米铝材所需的最小折弯释放尺寸是多少?
对于 2.0 mm 铝材,卸压槽口要求宽度 ≥2.0 mm (1t),深度 ≥R + t。 DFM 软件会自动应用这些功能来防止撕裂。
Q7:涂层厚度如何影响折弯后硬件插入?
粉末涂层(每侧 60–120 μm)可能会干扰刀片。 JS Precision 调整弯曲扣除和预加工孔以确保齐平配合。
Q8:材料批次厚度的变化会改变弯曲角度吗?
是的,厚度变化会放大回弹; JS Precision 采用在线传感和自适应凸度调整来保持±0.2° 以内的一致性。
概括
钣金弯曲公差的满足基于材料晶体取向、回弹和模具动力学补偿。选择 JS Precision 工艺和金属弯曲制造设计 (DFM),以消除批量返工。
您的底盘或框架是否存在角撕裂问题?点击进入上传2D/3D图纸,JS Precision将在2小时内提供DFM报告和报价!


