 Português (Brasil)




Dobragem de alumínio e aço exigem compensações entre limite de escoamento, retorno elástico e raio de curvatura (R/t). O alumínio reduz o peso em 65%, mas apresenta retorno elástico 1,5–3× maior , necessitando de raios internos de 1t–3t; o aço precisa de 30% a 150% mais força, mas suporta raios mais estreitos de 0,5t a 1t. Subcontratados comuns causam desvios de 1,5° a 3,0° e taxas de defeitos de 18%. A JS Precision usa métodos proprietários de desenvolvimento (desdobramento) de blanks DFM de chapa metálica para convergir as tolerâncias para ±0,05 mm–±0,10 mm antes do desenho ser congelado.
Tabela Comparativa de Defeitos Físicos e Compensação de Engenharia em Dobra de Chapas Metálicas
|
Modo de defeito |
Causa Física |
Manifestação comum fora da tolerância ao desenho |
Parâmetros de prevenção de precisão e controle de processo JS |
|---|---|---|---|
|
Distorção Oval de Buraco |
Furo de montagem na zona tangente da dobra |
Concentricidade do pino, saída do furo > ±0,25 mm |
Borda do furo ≥ 2,5t + R ; pré-punção → dobra → alargamento CNC |
|
Rasgo no canto externo |
Dobre paralelamente à fibra sem relevo |
Rasgos de tensão lateral, microfissuras nas bordas |
Largura do entalhe de relevo ≥ 1t, profundidade ≥ R + t; grão perpendicular |
|
Deformação angular fora da tolerância |
Flutuação de rendimento causa recuperação |
Ângulo fechado insuficiente, desvio 1,5°–3,0° |
Compensação DIN 6935 , coroamento CNC |
|
Deslizamento de flange inferior |
Flange < metade da abertura inferior da matriz |
Formação incompleta, dimensionamento ±0,20 mm |
Flange L ≥ 4t; use matrizes segmentadas em V pequeno |
|
Interferência na montagem do revestimento |
Nenhuma dimensão pré/pós-revestimento definida |
O revestimento invade a folga, folga > 40 μm |
Tolerância de bloqueio como após anodização , compensação de pré-reserva |
Fonte: banco de dados medido JS Precision 2025–2026
Controlar a deformação em chapas metálicas industriais não é uma simples escala geométrica. Deve ser projetado com uma margem de segurança baseada no limite de escoamento à tração do material e no ponto de contato geométrico da matriz inferior.
Principais conclusões
- Posição do flange e do furo: Altura do flange ≥ 4t, distância da borda do furo do ponto tangente de flexão ≥ 2,5t + R, para evitar estiramento do diâmetro do furo .
- Orientação e raio do cristal: Raio interno mínimo ≥ 1t, linha de dobra perpendicular ou orientação do cristal rolante com intersecção de 45°.
- Estratificação de tolerância: padrão ±0,15 mm–±0,20 mm, posição crítica ±0,05 mm–±0,10 mm.
Qual é o comprimento mínimo do flange para dobra de chapa?
O comprimento mínimo do flange de flexão é a dimensão limite da borda reta para suporte estável depois que a chapa metálica entra na ranhura em V da matriz inferior. Um comprimento muito curto causará deslizamentos e desvios dimensionais . Padrão de verificação de precisão JS: L ≥ 4t, calculado com base na ranhura em V (6t-8t), estruturas ultracompactas usam moldes dedicados.
Como calcular a margem de dobra antes de solicitar um orçamento
Antes de solicitar um orçamento, calcule o tolerância de curvatura e verifique o comprimento mínimo do flange ao mesmo tempo. Este é o primeiro item na lista de verificação de capacidade de flexão do metal para garantir que L ≥ 4t evite menor deslizamento do molde.
Fórmula: Tolerância à flexão = π × (R + K×t) × θ / 180 . Antes de enviar a RFQ, adicione o desenho desdobrado para confirmar se o comprimento mínimo do flange está dentro da faixa segura das ferramentas da prensa dobradeira.
Comprimento mínimo do flange e seleção de ferramentas para prensa dobradeira
- Para chapas finas (t ≤ 2 mm), selecione uma ranhura em V de 6t.
- Para L < 4t, use uma matriz com ranhura em V pequena dedicada.
A seleção de ferramentas de prensa dobradeira para este tipo deve ser registrada na lista de verificação de capacidade de dobra de metal.
Flexão de ar versus assentamento versus cunhagem para estabilidade do flange
A flexão de ar oferece flexibilidade, mas resulta em um retorno elástico significativo; o assentamento reduz o retorno elástico . Ao selecionar um processo, leve em consideração também a capacidade de suporte do comprimento mínimo do flange, pois flanges curtos tendem a inclinar.
Tolerâncias de ±0,20 mm podem ser alcançadas usando dobramento a ar; ±0,05 mm requer ferramentas de prensa dobradeira. Ambos devem ser registrados na lista de verificação de prontidão para dobra e combinados com as ferramentas da prensa dobradeira.
|
Material |
Espessura t (mm) |
Flange mínimo L (mm) |
Ranhura em V recomendada (mm) |
Classe de tolerância |
|---|---|---|---|---|
|
Aço suave |
1,0 |
4,0 |
6,0 |
±0,20mm |
|
Alumínio 5052 |
2,0 |
8,0 |
12,0 |
±0,15 mm |
|
Inox 304 |
3,0 |
12,0 |
18,0 |
±0,10mm |
Dados: RUÍDO 6935: 2011 – Especifica a tolerância de dobra e as dimensões mínimas do flange para chapas metálicas formadas a frio.
Como calcular a distância entre o furo e a dobra para evitar distorção oval?
A distância de segurança na borda do furo determina se ocorre distorção de estiramento durante a flexão. Uma distância inferior a 2,5t + R fará com que um furo redondo se torne elíptico. JS Precision inicia a conformação secundária para furos menores que o limite: pré-perfuração de um pequeno furo → dobra → alargamento CNC .
Posicionamento do furo e distância do furo à dobra em RFQ de alta precisão
Distância = 2,5t + R (ASME Y14.5)
Antes de solicitar um orçamento, inclua a distância furo-dobra no cálculo da tolerância de dobra; caso contrário, o buraco ficará esticado (oval).
A RFQ deve incluir uma verificação de distância . A flexão a ar, o assentamento e a cunhagem têm diferentes sensibilidades à distância entre o furo e a dobra; o fundo é mais sujeito a distorções.
JS Precision DFM sinaliza violações e recomenda realocação ou processamento secundário . RFQs de alta precisão indicam a seleção de processos para avaliar o risco.
Prevenindo a distorção oval com alargamento CNC
- Pré-perfure um furo subdimensionado de 0,5 mm próximo à dobra. Se a distância entre o furo e a dobra for insuficiente, corrija-a com alargamento CNC.
- Após a dobra, usine CNC até a posição real, com circularidade de ± 0,02 mm. O desenho indica a prioridade do processo.
- Para calcular a tolerância de dobra antes de solicitar um orçamento, o custo do alargamento secundário deve ser incluído no orçamento.
|
Diâmetro do furo. (mm) |
Espessura t (mm) |
Distância mínima (mm) |
Processo |
Tolerância resultante |
|---|---|---|---|---|
|
5,0 |
2,0 |
7,0 |
Laser + Dobra |
±0,10mm |
|
8,0 |
3,0 |
10,5 |
Pré-perfuração + Resma |
±0,05 mm |
Fonte: ASME Y14.5: 2018 – Exige uma distância mínima entre o furo e a dobra para evitar distorção da forma.
Por que os entalhes de relevo devem ser incluídos nas curvas que se cruzam?
As ranhuras de rasgo dobradas evitam o rasgo por tensão nas curvas que se cruzam. A pressão descendente forçada sem ranhuras pode causar compressão da raiz e rachaduras na superfície . JS Precision especifica um entalhe de relevo (rasgo): largura ≥ 1t, profundidade ≥ R + t.
Design de entalhe em relevo para prevenção de rachaduras
- Largura = 1t, Profundidade = R + t. Este design de entalhe em relevo melhora a capacidade de dobra de chapas metálicas e evita rasgos.
- Em cada interseção de curvatura, é fornecida uma ranhura de alívio, cortada a laser em ±0,05 mm. O excelente design do entalhe em relevo reduz o risco de ruptura por dobra em 85% .
- Ligas de alumínio de alta resistência requerem parâmetros de ranhura ampliados para eliminar rasgos por flexão.
Capacidades de dobra de chapa metálica com integração de entalhe
- A ranhura de alívio permite um raio de curvatura mais estreito sem rachar. O laser de 6 kW da JS Precision corta as ranhuras na mesma operação, portanto o prazo de entrega não aumenta.
- Estudo de caso: A taxa de sucateamento de chassis de robôs caiu de 12% para 0,8% , graças ao design de entalhe em relevo que eliminou rasgos por flexão.
Análise de rasgo por flexão em ligas de alumínio
- 5052-H32 é sensível; a ranhura de alívio reduz o pico de tensão em 40% . A análise de ruptura por curvatura otimiza o projeto do entalhe em relevo.
- Durante a fase DFM, uma verificação do entalhe de alívio é aplicada para evitar rupturas por flexão.
- Use ranhuras escalonadas para placas grossas de alumínio para evitar rasgos por flexão.
Como a direção da granulação do material afeta as curvas estreitas do raio?
A orientação do cristal do material em folha determina sua resistência à trinca por flexão. A flexão ao longo de uma orientação de cristal é propensa a microfissuras. JS Precision força a linha de dobra a ser perpendicular ou se cruzar em 45°, com um raio compacto de ≥1t.
Gráfico de raio de curvatura mínimo por orientação de grão
- Orientação do cristal paralelo: 2t–3t ; perpendicular: 0,5t–1t . JS Precision fornece um mínimo gráfico de raio de curvatura para mais de 20 ligas para guiar a flexão na direção dos grãos.
- Consulte a tabela de raio mínimo de curvatura para evitar rachaduras; priorize a flexão vertical.
- Ligas especiais estão sujeitas a uma tolerância adicional de 0,5t .
Dobragem na direção do grão em alumínio 5052‑H32
Sentido de rolamento perpendicular; caso contrário, o raio aumenta para 3t. A altura de retorno elástico do 5052 é de 1,5°–3,0°, exigindo compensação de flexão excessiva . Ajuste o fator K usando o guia de dedução de dobra de chapa metálica.
Dobra na direção do grão, o deslocamento da camada neutra é calculado usando o guia de dedução de dobra.
Guia de dedução de dobra de chapa metálica para materiais anisotrópicos
Ajuste do fator K com base na orientação do cristal: 0,44 para paralelo, 0,48 para perpendicular . A simulação 3D prevê o deslocamento. Guia de dedução de dobra de chapa metálica é essencial para lidar com a anisotropia.
Registre o raio de curvatura mínimo no gráfico e observe a correção do fator K.
|
Material |
Ângulo de grão |
Raio mínimo (t) |
Retorno elástico (°) |
Fator K |
|---|---|---|---|---|
|
AL 5052-H32 |
0° |
3,0 |
3,0 |
0,44 |
|
AL 5052-H32 |
90° |
1,0 |
1,5 |
0,48 |
Fonte: ASTM E290: 2022 – Teste de flexão definindo raio mínimo sem fratura em relação ao grão.
Quando você deve especificar inspeção de estado livre versus inspeção restrita?
O método de medição para peças de paredes finas é determinado pela inspeção de estado livre e restrição . Restrições não especificadas são propensas a falsos desvios. Ramo JS Precision: Estado Livre (ISO 2768-m) para peças de revestimento externo e restrições de fixação + Zeiss CMM para peças de ajuste de precisão.
Padrões de tolerância à flexão de metal para inspeção
- Para peças de uso geral, os padrões de tolerância à flexão de metal ISO 2768-m especificam que a inspeção de estado livre deve ser usada para peças não críticas.
- O inspetor seleciona inspeção de estado livre ou teste de restrição com base no diagrama .
- Em conjunto com verificações de CMM de chapa metálica, siga rigorosamente os padrões de tolerância de flexão de metal.
Inspeção de estado livre em componentes de paredes finas
Este método é aplicável quando uma leve deformação da peça é permitida e é 30% mais rápido que a inspeção com restrição. A inspeção em estado livre é o método padrão recomendado nos padrões de tolerância à flexão de metal. Ao implementar isso, use amostragem de verificação CMM de chapa metálica .
Verificação de CMM de chapa metálica com acessórios restritos
- Acessórios de alumínio personalizados são usados para simular a montagem, e o relatório inclui diagramas de desvio. As verificações de CMM de chapa metálica são o meio final de verificar os padrões de tolerância de flexão de metal.
- As guias de precisão exigem testes de restrição, que complementam a inspeção em estado livre.
- Os dados são carregados no sistema ERP para gerar um relatório de rastreabilidade .
Como as tolerâncias diferem antes e depois do acabamento superficial?
A compensação da tolerância do tratamento de superfície refere-se à pré-dedução da espessura do revestimento durante a flexão. Revestimento anodizado: 25–50 μm por lado; revestimento em pó: 60–120 μm . Precisão JS controle de pista dupla: dedução 3D antes da dobra, conforme indicado pela legenda após o revestimento.
Tolerâncias pós-acabamento para peças anodizadas
- Anodização de 0,05 mm em cada lado. O controle de tolerâncias pós-acabamento é uma extensão das capacidades de dobra de chapas metálicas.
- Confirme a espessura com tratamento de superfície para melhorar a capacidade de flexão.
- Anodização dura >50 μm , adicione margem de 0,02 mm.
Tolerância de espessura de revestimento na dedução de flexão
Zincagem 8–15 μm; ajuste em 0,01 mm para cada 10 μm . JS Precision usa medição de espessura de raios X. A espessura precisa do revestimento evita interferências. Incorpore deduções 3D para garantir tolerâncias pós-acabamento.
Capacidades de dobra de chapa metálica com revestimento
- O raio de pré-curvatura leva em consideração o acúmulo de revestimento e a coordenação do ERP.
- As tolerâncias pós-acabamento e as espessuras de galvanização precisam ser reservadas para demonstrar a capacidade de flexão.
- Aplique fita antiaderente na matriz de dobra do revestimento em pó.
Qual tonelagem da prensa dobradeira limita a geometria da sua peça?
A tonelagem insuficiente da máquina de dobra causou um desvio de ângulo superior a 2°. Cálculo de precisão JS: P = (650 × S × L × t²) / V . Ajuste a pressão inferior/pressão de impressão de 3 a 5 vezes; taxa de carga <75%.
Fórmula de cálculo de tonelagem do freio de imprensa
- S = resistência à tração, L = comprimento, t = espessura, V = largura da ranhura em V. Exemplo: aço de 2 mm 1000 mm → 108 toneladas. O cálculo da tonelagem da prensa dobradeira é crucial para a dobra de chapas grossas.
- Avaliar rapidamente a carga na dobra aberta é o primeiro passo no planejamento da dobra de chapas grossas.
- A resistência do aço de alta resistência é multiplicada por um coeficiente de 1,3.
Necessidades de arqueação de flexão de ar vs fundo vs cunhagem
Ar dobrando 1×, afundando 3×, cunhando 5× . A diferença de tonelagem entre dobramento a ar, assentamento e cunhagem é significativa, afetando a seleção de dobramento de chapas grossas.
A cunhagem é altamente precisa, mas tem uma grande tonelagem; O cálculo da tonelagem da prensa dobradeira deve ser realizado antecipadamente.
Dobragem de chapas grossas e rigidez da máquina
- Para espessuras superiores a 6 mm, utilize uma máquina-ferramenta de 500 toneladas com compensação de coroa . A dobra de chapas grossas depende do cálculo da tonelagem da prensa dobradeira e da correspondência do processo.
- Otimize a distribuição de carga para máquinas de dobra CNC de 8 eixos .
- Os processos compostos reduzem a tonelagem enquanto mantêm a precisão.
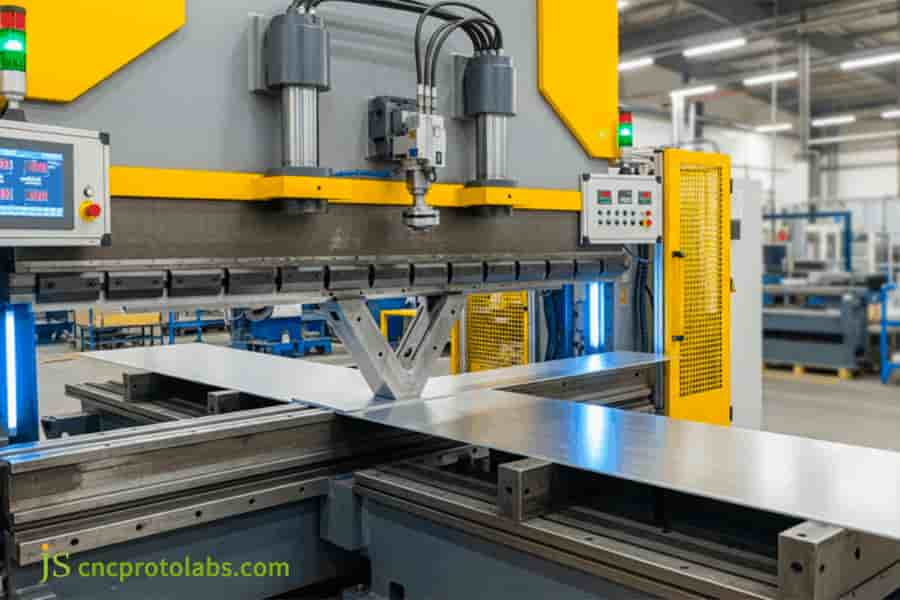
Figura 1: Máquina dobradeira dobrando grandes peças de chapa metálica na oficina de fabricação.
Como escolher um fornecedor de dobra de chapa metálica para tolerâncias restritas?
Fornecedores de alta precisão precisam possuir projeto de dobra de metal para fabricação (DFM) análise, equipamento multieixo e controle de qualidade em circuito fechado. JS Precision oferece parada de 4 eixos, codificação de ângulo, simulação de fator K e usinagem secundária CNC.
Como escolher um fornecedor de dobra de chapa metálica para tolerâncias restritas
- Equipamento de verificação: 4+ eixos, coroados, codificados em ângulo. Use a lista de verificação de ferramentas DFM para avaliar como escolher um fornecedor de dobra de chapa metálica para tolerâncias restritas.
- Tempo de resposta DFM: JS Precision entrega em 2 horas , o que é fundamental para escolher um fornecedor de dobra de chapa metálica para tolerâncias restritas.
- Revise a lista de verificação de ferramentas DFM para cobrir os parâmetros e refinar como escolher um fornecedor de dobra de chapa metálica para tolerâncias restritas.
Lista de verificação de ferramentas DFM para compras
- Confirme moldes em forma de V (6t–12t), acessórios rotativos e estudos de caso do setor . Use a lista de verificação de ferramentas DFM para ajudar a avaliar fornecedores.
- A determinação do modelo do molde é item prioritário de consulta.
- Atualize regularmente a lista de verificação de ferramentas do DFM .
Lista de cotações
| Tipo de peça | MaterialMaterial | Material | Quantidade (pcs) | Husa. Preço unitário (USD) |
| Suporte / Flange | Aço macio | ±0,20mm | 50–200 | US$ 3,5 – US$ 6,0 |
| Suporte / Flange | Alumínio 5052 | ±0,15 mm | 50–200 | US$ 4,0 – US$ 7,5 |
| Quadro de precisão | Inoxidável 304 | ±0,10mm | 10–100 | US$ 12 – US$ 22 |
| Peça de alta precisão | Qualquer (retrabalho DFM) | ±0,05 mm | 1–50 | US$ 25 – US$ 45 |
Faixa indicativa para referência; cotação final após revisão do DFM (dentro de 2 horas). Ferramentas e acabamento (anodização/pó) cotados separadamente.
Fale com um engenheiro de dobra sobre seu acúmulo de tolerâncias → [Obtenha um orçamento gratuito].
Figura 2: Linha de máquinas dobradeiras CNC em oficina de fornecedores de fabricação de chapas metálicas.
Estudo de caso: Alinhamento de flange com defeito zero para robótica industrial
Desafios e Soluções
O chassi #ROBOT-2026-C84 anteriormente terceirizado apresentou um desvio de ângulo de curvatura de 2,5° e distorção do furo, resultando em uma taxa de defeito de montagem de 18% e um atraso de 14 dias.
JS Precision executou DFM, corrigido Fator K para 0,44, abertura em V otimizada para 8t, linhas de dobra giradas 90° em relação à fibra, calços de fundo adicionados.
Resultado Quantificado e Valor Oculto
O paralelismo do flange melhorou para ±0,05 mm ; a taxa de defeitos caiu para 2% ; lead time reduzido para 8 dias (42,8% mais rápido); Redução de custos de 22% .
100% de aprovação do CMM conforme ISO 2768‑m ; sobreviveu a 1 milhão de ciclos de vibração com deformação zero.
Depoimentos de clientes
- O DFM da JS Precision salvou nosso projeto de robô. As curvas de ±0,05 mm se ajustam perfeitamente. – Automação Europeia.
- A taxa de sucata desapareceu, a entrega era previsível. – OEM de dispositivos médicos.
- Dobra de alumínio com tolerância inigualável. – Aeroespacial dos EUA.
Perguntas frequentes
Q1: Qual fator K padrão deve ser usado para dobra de ar de aço-carbono?
Use o fator K = 0,44 para flexão a ar de aço-carbono ( R/t ≈ 1 ). JS Precision faz ajustes finos por lote para precisão de ±0,02 mm conforme DIN 6935.
P2: Como a JS Precision compensa o retorno elástico no AL 5052‑H32?
JS Precision usa over-bend de 1,5°–3,0° e feedback de laser em tempo real para neutralizar o retorno elástico AL 5052‑H32, alcançando precisão de ±0,05°.
P3: Os furos cortados a laser podem ser colocados próximos ao raio de curvatura sem distorção?
Não , mantenha ≥2,5t + R da tangente da dobra. Se for mais próximo, a JS Precision usa alargamento CNC pós-dobra para obter arredondamento de ±0,02 mm.
Q4: Qual é a tolerância típica de flexão de metal alcançada pela JS Precision?
JS Precision suporta ±0,15 mm–±0,20 mm (convencional) e ±0,05 mm–±0,10 mm (precisão), validado pela Zeiss CMM de acordo com ISO 2768‑m .
P5: Por que a seleção da abertura do molde V é crítica antes do envio da RFQ?
A abertura da matriz em V define raio, tonelagem e acabamento . JS Precision usa 6t–8t para t ≤ 3,0 mm para evitar deslizamento, evitando trocas de ferramentas.
Q6: Qual é a dimensão mínima de alívio de curvatura necessária para alumínio de 2,0 mm?
Para alumínio de 2,0 mm, o entalhe de relevo requer uma largura de ≥2,0 mm (1t) e uma profundidade de ≥R + t. O software DFM aplica automaticamente esses recursos para evitar rasgos.
Q7: Como a espessura do revestimento afeta a inserção de hardware pós-dobra?
O revestimento em pó (60–120 μm por lado) pode causar interferência nas pastilhas. JS Precision ajusta as deduções de dobra e os furos pré-usinados para garantir um ajuste nivelado .
Q8: As variações na espessura do lote de material podem alterar o ângulo de curvatura?
Sim, as variações de espessura amplificam o retorno elástico; JS Precision emprega detecção em linha e coroamento adaptativo para manter a consistência dentro de ±0,2°.
Resumo
O cumprimento da tolerância de flexão de chapa metálica é baseado na orientação do cristal do material, no ressalto e na compensação da dinâmica do molde. Selecione o processo JS Precision com design de dobra de metal para fabricação (DFM) para eliminar o retrabalho em lote.
Seu chassi ou estrutura está sofrendo rasgos nos cantos? Clique para carregar desenhos 2D/3D , e a JS Precision fornecerá um relatório DFM e uma cotação dentro de 2 horas!

Isenção de responsabilidade
O conteúdo desta página é apenas para fins informativos. Para Serviços de precisão JS , não há representações ou garantias, expressas ou implícitas, quanto à exatidão, integridade ou validade das informações. É responsabilidade do comprador identificar requisitos técnicos específicos e solicite uma cotação formal de peças . Entre em contato conosco para mais informações.
Recurso

