 العربية




ثني الألمنيوم والصلب تتطلب مقايضات بين قوة الخضوع، والظهر الربيعي، ونصف قطر الانحناء (R/t). يقلل الألومنيوم من الوزن بنسبة 65٪ ولكنه يُظهر 1.5-3 × زنبرك أعلى ، ويحتاج إلى نصف قطر داخلي يبلغ 1 طن - 3 طن؛ يحتاج الفولاذ إلى قوة أكبر بنسبة 30% إلى 150% ولكنه يدعم نصف قطر أضيق يبلغ 0.5 طن إلى 1 طن. يتسبب المقاولون من الباطن العاديون في حدوث انحرافات تتراوح بين 1.5 درجة و3.0 درجة ومعدلات عيوب تبلغ 18%. تستخدم JS Precision طرقًا خاصة لتطوير (فتح) الصفائح المعدنية DFM لتقريب التفاوتات إلى ±0.05 مم - ±0.10 مم قبل تجميد الرسم.
جدول مقارنة العيوب الفيزيائية والتعويض الهندسي في ثني الصفائح المعدنية
|
وضع الخلل |
السبب الجسدي |
الرسم الشائع لمظاهر عدم التسامح |
معلمات منع الدقة والتحكم في العمليات في JS |
|---|---|---|---|
|
ثقب البيضاوي تشويه |
ثقب التركيب في منطقة الظل المنحنية |
دبوس التركيز خارج، نفاذ ثقب> ± 0.25 مم |
حافة الثقب ≥ 2.5t + R ؛ لكمة مسبقة → ثني → التوسيع باستخدام الحاسب الآلي |
|
تمزق الزاوية الخارجية |
ينحني بالتوازي مع الحبوب دون راحة |
تمزقات التوتر الجانبي، والشقوق الصغيرة في الحواف |
عرض درجة الإغاثة ≥ 1t، العمق ≥ R + t؛ الحبوب المتعامدة |
|
زاوية خارج التسامح الاعوجاج |
تقلب العائد يسبب الربيع |
الزاوية المغلقة غير كافية، الانجراف 1.5 درجة -3.0 درجة |
تعويض DIN 6935 ، تتويج CNC |
|
انزلاق شفة القاع |
شفة < نصف فتحة القالب السفلية |
التشكيل غير مكتمل، الحجم ±0.20 مم |
شفة L ≥ 4t؛ استخدم قوالب مجزأة صغيرة على شكل حرف V |
|
تدخل تجميع الطلاء |
لم يتم تحديد أبعاد ما قبل/بعد الطلاء |
طلاء يتعدى الخلوص، والفجوة> 40 ميكرومتر |
قفل التسامح كما هو الحال بعد أنودة ، تعويض الاحتياطي المسبق |
المصدر: قاعدة بيانات JS Precision 2025-2026 المُقاسة
إن التحكم في التشوه في الصفائح المعدنية الصناعية ليس مقياسًا هندسيًا بسيطًا. يجب أن يتم تصميمه بهامش أمان يعتمد على حد إنتاجية الشد للمادة ونقطة الاتصال الهندسية للقالب السفلي.
الوجبات السريعة الرئيسية
- موضع الحافة والفتحة: ارتفاع الحافة ≥ 4t، مسافة حافة الثقب من نقطة الانحناء المماس ≥ 2.5t + R، لمنع تمدد قطر الثقب .
- اتجاه البلورة ونصف القطر: الحد الأدنى لنصف القطر الداخلي ≥ 1t، خط الانحناء عمودي أو 45 درجة يتقاطع مع اتجاه البلورة المتداول.
- التسامح الطبقي: قياسي ± 0.15 مم - ± 0.20 مم، الموضع الحرج ± 0.05 مم - ± 0.10 مم.
ما هو الحد الأدنى لطول الحافة لثني الورقة؟
الحد الأدنى لطول شفة الانحناء هو الحد الأقصى لبعد الحافة المستقيمة للحصول على دعم مستقر بعد دخول الصفائح المعدنية إلى الأخدود السفلي على شكل حرف V. الطول القصير جدًا سيؤدي إلى الانزلاق وانحرافات الأبعاد . معيار التحقق من الدقة JS: L ≥ 4t، محسوب على أساس V-groove (6t-8t)، وتستخدم الهياكل فائقة الصغر قوالب مخصصة.
كيفية حساب بدل الانحناء قبل طلب عرض الأسعار
قبل طلب عرض الأسعار، قم بحساب بدل الانحناء والتحقق من الحد الأدنى لطول الشفة في نفس الوقت. هذا هو العنصر الأول في القائمة المرجعية لقدرة ثني المعدن للتأكد من أن L ≥ 4t لمنع انزلاق القالب السفلي.
الصيغة: بدل الانحناء = π × (R + K×t) × θ / 180 . قبل إرسال طلب عرض الأسعار، أضف الرسم غير المطوي للتأكد من أن الحد الأدنى لطول الحافة يقع ضمن النطاق الآمن لأدوات مكابح الضغط.
الحد الأدنى لطول الحافة واختيار أدوات الفرامل
- بالنسبة للألواح الرقيقة (t ≥ 2 مم)، حدد أخدود V 6t.
- بالنسبة إلى L < 4t، استخدم قالب أخدود صغير مخصص.
يجب تسجيل اختيار أدوات مكابح الضغط لهذا النوع في القائمة المرجعية لقدرة ثني المعدن.
ثني الهواء مقابل القاع مقابل القطع لاستقرار الحافة
يوفر انحناء الهواء المرونة ولكنه ينتج عنه ارتداد كبير. قاع يقلل من Springback . عند اختيار عملية ما، يجب أيضًا مراعاة الحد الأدنى من قدرة دعم طول الحافة، لأن الحواف القصيرة تميل إلى الإمالة.
يمكن تحقيق التفاوتات ±0.20 مم باستخدام ثني الهواء؛ ± 0.05 مم يتطلب أدوات ضغط الفرامل. يجب تسجيل كليهما في قائمة التحقق من جاهزية الانحناء ومطابقتهما بأدوات ضغط الفرامل.
|
مادة |
سمك ر (مم) |
الحد الأدنى للشفة L (مم) |
أخدود V الموصى به (مم) |
فئة التسامح |
|---|---|---|---|---|
|
الفولاذ الطري |
1.0 |
4.0 |
6.0 |
± 0.20 ملم |
|
الألومنيوم 5052 |
2.0 |
8.0 |
12.0 |
± 0.15 ملم |
|
غير القابل للصدأ 304 |
3.0 |
12.0 |
18.0 |
± 0.10 ملم |
بيانات: دين 6935: 2011 - تحدد هذه المواصفة السماح بالانحناء والحد الأدنى لأبعاد الحافة للصفائح المعدنية المشكلة على البارد.
كيفية حساب المسافة من الثقب إلى الانحناء لمنع التشوه البيضاوي؟
تحدد مسافة الأمان عند حافة الثقب ما إذا كان التمدد يحدث أثناء الانحناء. مسافة أقل من 2.5 طن + R سوف تتسبب في أن يصبح الثقب الدائري بيضاوي الشكل. تبدأ JS Precision التشكيل الثانوي للثقوب الأصغر من العتبة: ثقب صغير مسبقًا ← الانحناء ← التوسيع باستخدام الحاسب الآلي .
وضع الثقب ومسافة الثقب إلى الانحناء في طلب عرض أسعار عالي الدقة
المسافة = 2.5 طن + R (ASME Y14.5)
قبل طلب عرض أسعار، قم بتضمين مسافة الثقب إلى الانحناء عند حساب بدل الانحناء؛ وإلا فإن الحفرة سوف تصبح ممتدة (بيضاوية).
يجب أن يتضمن طلب عرض الأسعار فحص المسافة . إن ثني الهواء، والقاع، والعملة لها حساسيات مختلفة لمسافة الثقب إلى الانحناء؛ القاع أكثر عرضة للتشويه.
تقوم JS Precision DFM بوضع علامة على الانتهاكات وتوصي بالنقل أو المعالجة الثانوية . تشير طلبات عروض الأسعار عالية الدقة إلى اختيار العملية لتقييم المخاطر.
منع التشوه البيضاوي باستخدام التوسيع باستخدام الحاسب الآلي
- قم بعمل ثقب صغير الحجم بقطر 0.5 مم مسبقًا بالقرب من المنعطف. إذا كانت مسافة الثقب إلى الانحناء غير كافية، قم بتصحيحها عن طريق التوسيع باستخدام الحاسب الآلي.
- بعد الثني، تصل آلة CNC إلى الوضع الفعلي، مع استدارة تبلغ ±0.02 مم. يشير الرسم إلى أولوية العملية.
- لحساب بدل الانحناء قبل طلب عرض الأسعار، يجب تضمين تكلفة التوسيع الثانوي في عرض الأسعار.
|
هول ضياء. (مم) |
سمك ر (مم) |
المسافة الدنيا (مم) |
عملية |
التسامح الناتج |
|---|---|---|---|---|
|
5.0 |
2.0 |
7.0 |
الليزر + الانحناء |
± 0.10 ملم |
|
8.0 |
3.0 |
10.5 |
لكمة مسبقة + ماعون |
± 0.05 ملم |
مصدر: أسم Y14.5: 2018 - يفرض الحد الأدنى من مسافة الثقب إلى الانحناء لمنع تشويه النموذج.
لماذا يجب تضمين شقوق الإغاثة في الانحناءات المتقاطعة؟
تمنع الأخاديد الممزقة المنحنية تمزق الضغط عند الانحناءات المتقاطعة. يمكن أن يؤدي الضغط الهبوطي القسري دون وجود أخاديد إلى ضغط الجذر وتشقق السطح . تحدد JS Precision درجة الإغاثة (المسيل للدموع): العرض ≥ 1t، العمق ≥ R + t.
تصميم بارز لمنع التشققات
- العرض = 1 طن، العمق = R + ر. يعزز تصميم الشق المريح هذا قدرات ثني الصفائح المعدنية ويمنع التمزق.
- عند كل تقاطع منحني، يتم توفير أخدود تخفيف، مقطوع بالليزر حتى ±0.05 مم. تصميم ممتاز للقطع المريح يقلل من خطر تمزق الانحناء بنسبة 85% .
- تتطلب سبائك الألومنيوم عالية القوة معلمات أخدود موسعة للتخلص من تمزق الانحناء.
قدرات ثني الصفائح المعدنية مع تكامل الشق
- يسمح أخدود الإغاثة بنصف قطر انحناء أكثر إحكامًا دون التشقق. يقوم ليزر JS Precision بقدرة 6 كيلو وات بقطع الأخاديد في نفس العملية، لذلك لا يزيد وقت التسليم.
- دراسة الحالة: انخفض معدل الخردة في هيكل الروبوت من 12% إلى 0.8% ، وذلك بفضل تصميم الحز المخفف الذي قضى على التمزق الناتج عن الانحناء.
تحليل تمزق الانحناء في سبائك الألومنيوم
- 5052-H32 حساس؛ يقلل أخدود الإغاثة من ذروة الضغط بنسبة 40% . يعمل تحليل تمزيق الانحناء على تحسين تصميم درجة التنفيس.
- أثناء مرحلة DFM، يتم فرض فحص درجة التنفيس لمنع تمزق الانحناء.
- استخدم الأخاديد المتدرجة لألواح الألومنيوم السميكة لتجنب تمزق الانحناء.
كيف يؤثر اتجاه الحبوب المادية على انحناءات نصف القطر الضيقة؟
يحدد الاتجاه البلوري لمادة الصفائح مقاومتها للتشقق والانحناء. الانحناء على طول الاتجاه البلوري يكون عرضة للشقوق الصغيرة. تجبر JS Precision خط الثني على أن يكون متعامدًا أو متقاطعًا عند 45 درجة، مع نصف قطر مدمج يبلغ ≥1t.
الحد الأدنى من مخطط نصف قطر الانحناء لكل اتجاه الحبوب
- الاتجاه البلوري المتوازي: 2t–3t ؛ عمودي: 0.5t-1t . توفر JS Precision الحد الأدنى مخطط نصف قطر الانحناء لأكثر من 20 سبيكة لتوجيه ثني اتجاه الحبوب.
- ارجع إلى مخطط الحد الأدنى لنصف قطر الانحناء لتجنب التشقق؛ إعطاء الأولوية للانحناء العمودي.
- تخضع السبائك الخاصة لبدل إضافي قدره 0.5 طن .
ثني اتجاه الحبوب في الألومنيوم 5052-H32
اتجاه المتداول العمودي. خلاف ذلك، يزيد نصف القطر إلى 3t. يبلغ ارتفاع الزنبرك 5052 من 1.5 درجة إلى 3.0 درجة، مما يتطلب تعويضًا مفرطًا في الانحناء . اضبط عامل K باستخدام دليل خصم ثني الصفائح المعدنية.
ثني اتجاه الحبوب، يتم حساب إزاحة الطبقة المحايدة باستخدام دليل خصم الانحناء.
دليل خصم انحناء الصفائح المعدنية للمواد متباينة الخواص
تعديل عامل K على أساس اتجاه البلورة: 0.44 للتوازي، 0.48 للعمودي . تتنبأ المحاكاة ثلاثية الأبعاد بالإزاحة. دليل خصم ثني الصفائح المعدنية ضروري للتعامل مع تباين الخواص.
سجل الحد الأدنى لنصف قطر الانحناء من الرسم البياني ولاحظ تصحيح العامل K.
|
مادة |
زاوية الحبوب |
الحد الأدنى لنصف القطر (ر) |
سبرينغباك (°) |
عامل K |
|---|---|---|---|---|
|
آل 5052-H32 |
0 درجة |
3.0 |
3.0 |
0.44 |
|
آل 5052-H32 |
90 درجة |
1.0 |
1.5 |
0.48 |
مصدر: أستم E290: 2022 – اختبار الانحناء يحدد الحد الأدنى لنصف القطر دون كسر بالنسبة للحبيبات.
متى يجب عليك تحديد التفتيش الحر مقابل التفتيش المقيد؟
يتم تحديد طريقة القياس للأجزاء ذات الجدران الرقيقة من خلال فحص الحالة الحرة والقيود . القيود غير المحددة عرضة للانحرافات الخاطئة. فرع JS Precision: Free State (ISO 2768-m) لأجزاء الغلاف الخارجي، وقيود التثبيت + Zeiss CMM للأجزاء الملائمة بدقة.
معايير التسامح مع ثني المعادن للتفتيش
- بالنسبة للأجزاء ذات الأغراض العامة، تحدد معايير تحمل ثني المعادن ISO 2768-m أنه يجب استخدام فحص الحالة المجاني للأجزاء غير الحرجة.
- يختار المفتش إما فحص الحالة المجاني أو اختبار القيد بناءً على الرسم التخطيطي .
- بالتزامن مع اختبارات CMM للصفائح المعدنية، يجب الالتزام الصارم بمعايير تحمل ثني المعادن.
فحص الحالة المجاني للمكونات ذات الجدران الرقيقة
تنطبق هذه الطريقة عندما يكون التشوه الطفيف للجزء مسموحًا به ويكون أسرع بنسبة 30% من فحص القيود. إن فحص الحالة الحرة هو الطريقة القياسية الموصى بها في معايير تحمل ثني المعادن. عند تنفيذ ذلك، استخدم فحص عينات الصفائح المعدنية CMM .
فحص الصفائح المعدنية CMM مع التركيبات المقيدة
- يتم استخدام تركيبات الألومنيوم المخصصة لمحاكاة عملية التجميع، ويتضمن التقرير مخططات انحراف. تعد اختبارات CMM للصفائح المعدنية هي الوسيلة النهائية للتحقق من معايير تحمل ثني المعادن.
- تتطلب الأدلة الدقيقة اختبار القيد، وهو ما يكمل فحص الحالة الحرة.
- يتم تحميل البيانات إلى نظام تخطيط موارد المؤسسات (ERP) لإنشاء تقرير التتبع .
كيف تختلف التفاوتات قبل وبعد الانتهاء من السطح؟
يشير تعويض تحمل المعالجة السطحية إلى الخصم المسبق لسمك الطلاء أثناء الثني. طلاء بأكسيد: 25-50 ميكرومتر لكل جانب؛ طلاء المسحوق: 60-120 ميكرومتر . الدقة شبيبة التحكم ثنائي المسار: خصم ثلاثي الأبعاد قبل الانحناء، كما هو موضح في التعليق بعد الطلاء.
تفاوتات ما بعد الانتهاء للأجزاء المؤكسدة
- أنودة 0.05 ملم على كل جانب. التحكم في التفاوتات بعد الانتهاء هو امتداد لقدرات ثني الصفائح المعدنية.
- تأكيد سمك مع المعالجة السطحية لتحسين قدرات الانحناء.
- أنودة صلبة > 50 ميكرومتر ، إضافة هامش 0.02 مم.
بدل سمك الطلاء في خصم الانحناء
طلاء الزنك 8-15 ميكرومتر؛ اضبط بمقدار 0.01 مم لكل 10 ميكرومتر . تستخدم JS Precision قياس سمك الأشعة السينية. بدل سمك الطلاء الدقيق يمنع التداخل. دمج الخصومات ثلاثية الأبعاد لضمان التحمل بعد الانتهاء.
قدرات ثني الصفائح المعدنية مع الطلاء
- يأخذ نصف قطر ما قبل الانحناء في الاعتبار تراكم الطلاء وتنسيق تخطيط موارد المؤسسات (ERP).
- يجب الاحتفاظ بتفاوتات ما بعد الانتهاء وبدلات سماكة الطلاء لإظهار قدرات الانحناء.
- ضع شريطًا مضادًا للالتصاق على قالب ثني مسحوق الطلاء.
ما هي حمولة مكابح الضغط التي تحد من هندسة الجزء الخاص بك؟
تسببت الحمولة غير الكافية لآلة الثني في انحراف زاوية يتجاوز 2 درجة. JS حساب الدقة: P = (650 × S × L × t²) / V . ضبط الضغط السفلي/ضغط البصمة بمقدار 3-5 مرات؛ معدل التحميل <75%.
اضغط على صيغة حساب حمولة الفرامل
- S = قوة الشد، L = الطول، t = السُمك، V = عرض الأخدود V. مثال: 2 مم فولاذ 1000 مم → 108 طن. يعد حساب حمولة مكابح الضغط أمرًا بالغ الأهمية لثني الألواح السميكة.
- إن التقييم السريع للحمل على الانحناء المفتوح هو الخطوة الأولى في تخطيط ثني الصفائح السميكة.
- يتم ضرب قوة الفولاذ عالي القوة بمعامل 1.3.
انحناء الهواء مقابل القاع مقابل احتياجات حمولة العملة
ثني الهواء 1×، قاع 3×، سك 5× . إن فرق الحمولة بين ثني الهواء، والقاع، والعملة كبير، مما يؤثر على اختيار ثني الألواح السميكة.
تعتبر عملية العملات دقيقة للغاية ولكن ذات حمولة كبيرة؛ يجب إجراء حساب حمولة الفرامل بالضغط مسبقًا.
انحناء الصفائح السميكة وصلابة الماكينة
- بالنسبة للسمك الذي يزيد عن 6 مم، استخدم أداة آلية بوزن 500 طن مع تعويض التاج . يعتمد ثني اللوحة السميكة على حساب حمولة مكابح الضغط ومطابقة العملية.
- تحسين توزيع الأحمال لآلات الثني CNC ذات 8 محاور .
- تعمل العمليات المركبة على تقليل الحمولة مع الحفاظ على الدقة.
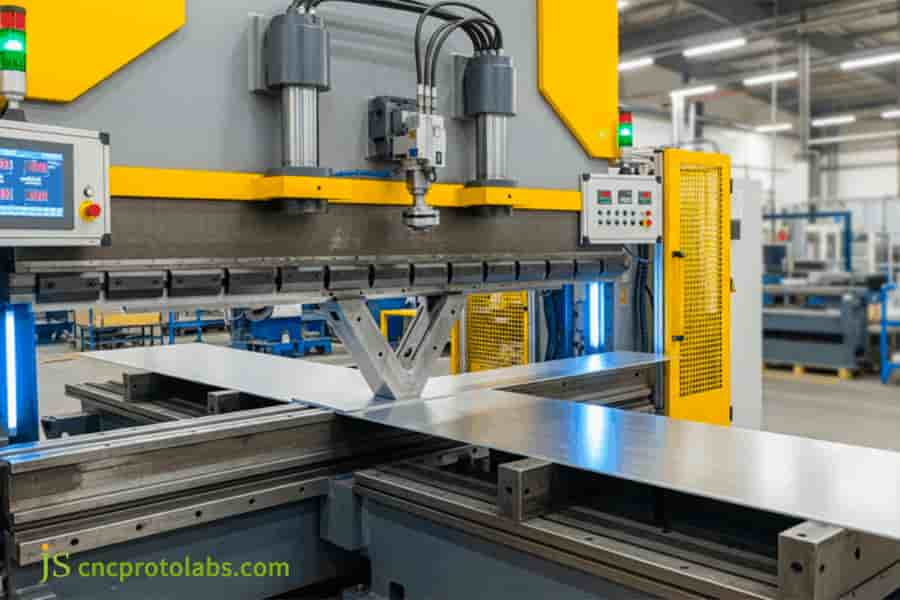
الشكل 1: آلة ضغط المكابح تقوم بثني جزء كبير من الصفائح المعدنية في ورشة التصنيع.
كيفية اختيار مورد ثني الصفائح المعدنية للحصول على تفاوتات مشددة؟
يجب أن يمتلك الموردون ذوو الدقة العالية تصميم ثني المعادن للتصنيع (DFM) التحليل، والمعدات متعددة المحاور، ومراقبة الجودة في حلقة مغلقة. توفر JS Precision توقفًا رباعي المحاور، وترميزًا للزاوية، ومحاكاة عامل K، وتصنيعًا ثانويًا باستخدام الحاسب الآلي.
كيفية اختيار مورد ثني الصفائح المعدنية للحصول على تفاوتات مشددة
- معدات التحقق: أكثر من 4 محاور، متوجة، ومرمزة بالزوايا. استخدم القائمة المرجعية لأدوات سوق دبي المالي لتقييم كيفية اختيار مورد ثني الصفائح المعدنية للحصول على تفاوتات مشددة.
- وقت الاستجابة في سوق دبي المالي: يتم التسليم في غضون ساعتين من JS Precision، وهو أمر أساسي لاختيار مورد ثني الصفائح المعدنية للحصول على تفاوتات مشددة.
- قم بمراجعة القائمة المرجعية لأدوات سوق دبي المالي لتغطية المعلمات وتحسين كيفية اختيار مورد ثني الصفائح المعدنية للحصول على تفاوتات مشددة.
قائمة مراجعة أدوات سوق دبي المالي للمشتريات
- تأكيد القوالب على شكل حرف V (6 طن - 12 طن)، والمرفقات الدوارة، ودراسات الحالة الصناعية . استخدم قائمة التحقق من أدوات سوق دبي المالي للمساعدة في تقييم الموردين.
- يعد تحديد نموذج القالب عنصرًا ذا أولوية للتشاور.
- قم بتحديث القائمة المرجعية لأدوات سوق دبي المالي بانتظام.
قائمة الاقتباسات
| نوع الجزء | المواد | مادة | الكمية (قطعة) | EST. سعر الوحدة (بالدولار الأمريكي) |
| قوس / شفة | الفولاذ الطري | ± 0.20 ملم | 50-200 | 3.5 دولار - 6.0 دولار |
| قوس / شفة | الألومنيوم 5052 | ± 0.15 ملم | 50-200 | 4.0 دولار - 7.5 دولار |
| إطار دقيق | غير القابل للصدأ 304 | ± 0.10 ملم | 10-100 | 12 دولارًا - 22 دولارًا |
| جزء عالي الدقة | أي (إعادة صياغة سوق دبي المالي) | ± 0.05 ملم | 1-50 | 25 دولارًا - 45 دولارًا |
النطاق الإرشادي للرجوع إليه؛ عرض الأسعار النهائي بعد مراجعة سوق دبي المالي (خلال ساعتين). الأدوات والتشطيب (أنودة / مسحوق) مقتبسة بشكل منفصل.
تحدث إلى مهندس الانحناء حول مجموعة التسامح لديك ← [احصل على عرض أسعار مجاني].
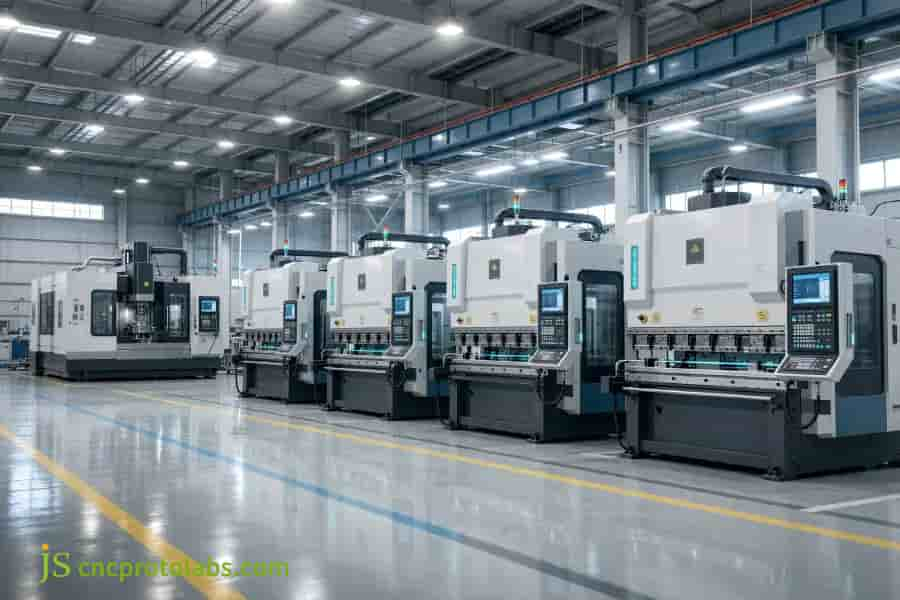
الشكل 2: صف من آلات مكابح الضغط CNC في ورشة موردي تصنيع الصفائح المعدنية.
دراسة حالة: محاذاة شفة خالية من العيوب في الروبوتات الصناعية
التحديات والحلول
أظهر الهيكل #ROBOT-2026-C84 الذي تم الاستعانة بمصادر خارجية سابقًا انحرافًا في زاوية الانحناء بمقدار 2.5 درجة وتشوهًا للفتحة، مما أدى إلى معدل عيب في التجميع بنسبة 18% وتأخير لمدة 14 يومًا.
تم تنفيذ JS Precision في سوق دبي المالي، وتم تصحيحه عامل K إلى 0.44، وفتحة محسنة على شكل حرف V حتى 8 طن، وخطوط انحناء مدورة بزاوية 90 درجة للحبيبات، وحشوات سفلية إضافية.
النتيجة الكمية والقيمة المخفية
تم تحسين توازي الحافة إلى ±0.05 مم ؛ انخفض معدل الخلل إلى 2% ؛ تم تقليل المهلة الزمنية إلى 8 أيام (أسرع بنسبة 42.8%)؛ خفض التكاليف بنسبة 22% .
تمرير CMM بنسبة 100% وفقًا لمعيار ISO 2768‑m ؛ نجا من مليون دورة اهتزاز دون أي تشوه.
شهادات العملاء
- أنقذ سوق دبي المالي التابع لشركة JS Precision مشروع الروبوت الخاص بنا. ± 0.05 مم الانحناءات مناسبة تمامًا. – الأتمتة الأوروبية.
- اختفى معدل الخردة، وأصبح التسليم متوقعًا. – الأجهزة الطبية OEM.
- انحناء ألومنيوم متين لا مثيل له. - الفضاء الجوي الأمريكي.
التعليمات
س 1: ما هو العامل K القياسي الذي يجب استخدامه لثني الهواء الفولاذي الطري؟
استخدم عامل K = 0.44 لثني الهواء الفولاذي الطري ( R/t ≈ 1 ). تقوم JS Precision بالضبط الدقيق لكل دفعة بدقة تبلغ ±0.02 مم لكل DIN 6935.
س2: كيف تعوض JS Precision الارتداد الربيعي في AL 5052‑H32؟
تستخدم JS Precision انحناءًا زائدًا بمقدار 1.5 درجة - 3.0 درجة وردود فعل ليزر في الوقت الفعلي لمواجهة AL 5052‑H32 Springback، مما يحقق دقة تبلغ ± 0.05 درجة.
س3: هل يمكن وضع ثقوب مقطوعة بالليزر بالقرب من نصف قطر الانحناء دون تشويه؟
لا ، حافظ على ≥2.5t + R من ظل الانحناء. إذا كانت أقرب، تستخدم JS Precision توسيع CNC بعد الانحناء للحصول على استدارة تبلغ ±0.02 مم.
س 4: ما هو التسامح النموذجي لثني المعدن الذي تحققه JS Precision؟
تحمل JS Precision ±0.15 مم - ±0.20 مم (تقليدي) و±0.05 مم - ±0.10 مم (دقة)، وتم التحقق من صحتها بواسطة Zeiss CMM وفقًا لمعيار ISO 2768‑m .
س5: لماذا يعتبر تحديد فتح قالب V أمرًا بالغ الأهمية قبل إرسال طلب عرض الأسعار؟
مجموعة الفتح على شكل حرف V تحدد نصف القطر والحمولة واللمسة النهائية . تستخدم JS Precision 6t–8t لـ t ≥ 3.0 مم لمنع الانزلاق، وتجنب تغييرات الأدوات.
س6: ما هو الحد الأدنى لبعد تخفيف الانحناء المطلوب للألومنيوم 2.0 مم؟
بالنسبة للألمنيوم 2.0 مم، تتطلب درجة التنفيس عرضًا ≥2.0 مم (1t) وعمق ≥R + t. يقوم برنامج سوق دبي المالي تلقائيًا بتطبيق هذه الميزات لمنع التمزق.
س7: كيف يؤثر سمك الطلاء على إدخال الأجهزة بعد الانحناء؟
يمكن أن يتسبب طلاء المسحوق (60-120 ميكرومتر لكل جانب) في حدوث تداخل مع الإدخالات. تقوم JS Precision بضبط خصومات الانحناء وفتحات ما قبل الماكينات لضمان ملاءمة متدفقة .
س 8: هل يمكن للتغيرات في سمك دفعة المادة أن تغير زاوية الانحناء؟
نعم، اختلافات السُمك تضخم الزنبرك؛ تستخدم JS Precision الاستشعار المباشر والتتويج التكيفي للحفاظ على الاتساق في حدود ±0.2 درجة.
ملخص
يعتمد تحقيق تحمل ثني الصفائح المعدنية على اتجاه بلورة المادة والارتداد وتعويض ديناميكيات القالب. حدد عملية JS Precision مع تصميم ثني المعادن للتصنيع (DFM) للتخلص من إعادة العمل على دفعات.
هل يعاني الهيكل أو الإطار الخاص بك من تمزق الزوايا؟ انقر ل تحميل رسومات ثنائية وثلاثية الأبعاد وستقوم شركة JS Precision بتقديم تقرير سوق دبي المالي وعرض أسعاره خلال ساعتين!

تنصل
محتويات هذه الصفحة هي لأغراض إعلامية فقط. ل خدمات JS الدقيقة ، لا توجد أي إقرارات أو ضمانات، صريحة أو ضمنية، فيما يتعلق بدقة المعلومات أو اكتمالها أو صحتها. تقع على عاتق المشتري مسؤولية تحديد المتطلبات الفنية المحددة و طلب عرض أسعار رسمي للأجزاء . يرجى الاتصال بنا للحصول على مزيد من المعلومات.
الموارد

