 한국어



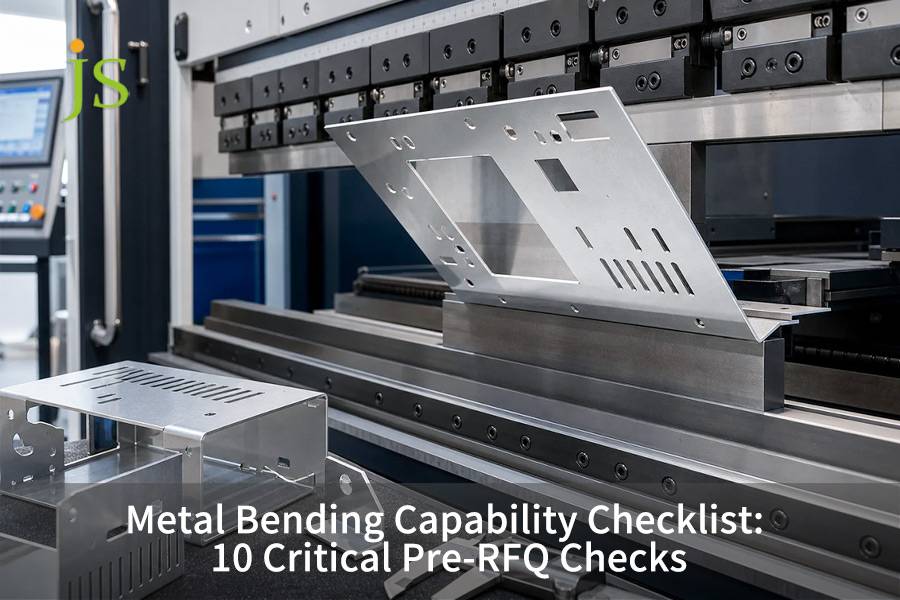

알루미늄 및 강철 굽힘 항복 강도, 스프링백 및 굽힘 반경(R/t) 간의 균형이 필요합니다. 알루미늄은 무게를 65% 줄이지만 스프링백이 1.5~3배 더 높아 1t~3t의 내부 반경이 필요합니다. 강철은 30%~150% 더 많은 힘이 필요하지만 더 좁은 0.5t~1t 반경을 지원합니다. 일반 하청업체에서는 편차가 1.5°~3.0°, 불량률이 18%입니다. JS Precision은 독점적인 판금 DFM 블랭크 개발(펼침) 방법을 사용하여 도면이 고정되기 전에 공차를 ±0.05mm~±0.10mm로 수렴합니다.
판금 굽힘의 물리적 결함 및 엔지니어링 보상 비교표
|
결함 모드 |
신체적 원인 |
공통 도면 공차 밖 징후 |
JS 정밀 예방 및 프로세스 제어 매개변수 |
|---|---|---|---|
|
구멍 타원형 왜곡 |
굽힘 접선 영역의 장착 구멍 |
핀 동심도 아웃, 홀 런아웃 > ±0.25mm |
구멍 가장자리 ≥ 2.5t + R ; 사전 펀치 → 벤드 → CNC 리밍 |
|
외부 코너 찢어짐 |
릴리프 없이 결과 평행하게 구부리기 |
측면 장력 찢어짐, 가장자리 미세 균열 |
릴리프 노치 너비 ≥ 1t, 깊이 ≥ R + t; 수직결 |
|
각도 공차를 벗어난 변형 |
수율 변동으로 인해 스프링백 발생 |
닫힌 각도가 충분하지 않음, 드리프트 1.5°~3.0° |
DIN 6935 보상, CNC 크라우닝 |
|
바닥 플랜지 슬립 |
플랜지 < 절반 하부 다이 개구부 |
불완전한 성형, 크기 ±0.20mm |
플랜지 L ≥ 4t; 소형 V 세그먼트 다이 사용 |
|
코팅 조립 간섭 |
사전/사후 코팅 치수가 정의되지 않았습니다. |
코팅이 간극, 간격 > 40μm을 침범합니다. |
양극 산화 처리 후 허용 오차 잠금, 사전 예약 보상 |
출처: JS Precision 2025~2026 측정 데이터베이스
산업용 판금의 변형을 제어하는 것은 단순한 기하학적 크기 조정이 아닙니다. 재료의 인장 항복 한계와 하부 다이의 기하학적 접촉점을 기반으로 안전 여유를 두고 설계 해야 합니다.
주요 시사점
- 플랜지 및 구멍 위치: 구멍 직경이 늘어나는 것을 방지하기 위해 플랜지 높이 ≥ 4t, 굽힘 접선점 ≥ 2.5t + R에서 구멍 가장자리 거리.
- 결정 방향 및 반경: 최소 내부 반경 ≥ 1t, 벤딩 라인 수직 또는 45° 교차 롤링 크리스탈 방향.
- 공차 계층화: 표준 ±0.15mm–±0.20mm, 임계 위치 ±0.05mm–±0.10mm.
시트 굽힘의 최소 플랜지 길이는 얼마입니까?
최소 굽힘 플랜지 길이는 판금이 하부 다이 V 홈에 들어간 후 안정적인 지지를 위한 직선 모서리 치수의 한계입니다. 길이가 너무 짧으면 미끄러지거나 치수 편차가 발생할 수 있습니다. JS 정밀 검증 기준: L ≥ 4t, V-groove(6t-8t) 기준으로 계산, 초소형 구조물은 전용 금형을 사용합니다.
견적을 요청하기 전에 굽힘 여유를 계산하는 방법
견적문의 전 미리 계산해보세요 굴곡 허용량 동시에 최소 플랜지 길이도 확인합니다. 이는 하부 금형 미끄러짐을 방지하기 위해 L ≥ 4t를 보장하는 금속 굽힘 성능 체크리스트의 첫 번째 항목입니다.
공식: 굽힘 여유 = π × (R + K×t) × θ / 180 . RFQ를 보내기 전에 펼쳐진 도면을 추가하여 최소 플랜지 길이가 프레스 브레이크 툴링의 안전한 범위 내에 있는지 확인하십시오.
최소 플랜지 길이 및 절곡기 툴링 선택
- 얇은 판(t ≤ 2 mm)의 경우 6t V 홈을 선택하십시오.
- L < 4t의 경우 전용 소형 V 홈 다이를 사용하십시오.
이 유형의 프레스 브레이크 툴링 선택은 금속 굽힘 기능 체크리스트에 기록되어야 합니다.
플랜지 안정성을 위한 에어 벤딩 vs 바텀밍 vs 코이닝
에어 벤딩은 유연성을 제공하지만 상당한 스프링백을 초래합니다. 바닥은 스프링백을 감소시킵니다 . 짧은 플랜지는 기울어지는 경향이 있으므로 공정을 선택할 때 최소 플랜지 길이의 지지 용량도 고려하십시오.
에어 벤딩을 사용하면 공차 ±0.20mm를 얻을 수 있습니다. ±0.05mm에는 프레스 브레이크 툴링이 필요합니다. 두 가지 모두 굽힘 준비 체크리스트에 기록되어야 하며 프레스 브레이크 툴링과 일치해야 합니다.
|
재료 |
두께 t(mm) |
최소 플랜지 L(mm) |
권장 V-홈(mm) |
공차 등급 |
|---|---|---|---|---|
|
온화한 강철 |
1.0 |
4.0 |
6.0 |
±0.20mm |
|
알루미늄 5052 |
2.0 |
8.0 |
12.0 |
±0.15mm |
|
스테인레스 304 |
3.0 |
12.0 |
18.0 |
±0.10mm |
데이터: DIN 6935: 2011 – 냉간 성형 판금에 대한 굽힘 허용 및 최소 플랜지 치수를 지정합니다.
타원형 왜곡을 방지하기 위해 구멍에서 굽힘까지의 거리를 계산하는 방법은 무엇입니까?
구멍 가장자리의 안전 거리는 굽힘 중에 신축 왜곡이 발생하는지 여부를 결정합니다. 2.5t + R보다 작은 거리에서는 둥근 구멍이 타원형이 됩니다. JS Precision은 임계값보다 작은 구멍에 대해 2차 성형을 시작합니다. 작은 구멍 사전 펀칭 → 굽힘 → CNC 리밍 .
고정밀 RFQ의 구멍 배치 및 구멍에서 굽힘까지의 거리
거리 = 2.5t + R (ASME Y14.5)
견적을 요청하기 전에 굽힘 허용량을 계산할 때 구멍에서 굽힘까지의 거리를 포함시키십시오. 그렇지 않으면 구멍이 늘어납니다(타원형).
RFQ에는 거리 확인이 포함되어야 합니다. 에어 벤딩, 바닥 형성 및 코이닝은 홀에서 벤드까지의 거리에 따라 민감도가 다릅니다. 바닥이 왜곡되기 쉽습니다.
JS Precision DFM은 위반 사항을 표시하고 재배치 또는 2차 처리를 권장합니다 . 고정밀 RFQ는 위험을 평가하기 위한 프로세스 선택을 나타냅니다.
CNC 리밍으로 타원형 뒤틀림 방지
- 굽은 부분 근처에 0.5mm 크기의 작은 구멍을 미리 펀치합니다. 구멍과 굽힘 거리가 충분하지 않은 경우 CNC 리밍으로 수정하십시오.
- 벤딩 후 ±0.02mm의 진원도를 사용하여 CNC 기계를 실제 위치로 가공합니다. 그림은 프로세스 우선순위를 나타냅니다.
- 견적을 요청하기 전에 굽힘 허용량을 계산하려면 2차 리밍 비용이 견적에 포함되어야 합니다.
|
구멍 직경 (mm) |
두께 t(mm) |
최소 거리(mm) |
프로세스 |
결과 공차 |
|---|---|---|---|---|
|
5.0 |
2.0 |
7.0 |
레이저 + 벤드 |
±0.10mm |
|
8.0 |
3.0 |
10.5 |
프리펀치 + 림 |
±0.05mm |
원천: ASME Y14.5: 2018 – 형태 왜곡을 방지하기 위해 최소 구멍에서 굽힘까지의 거리를 요구합니다.
교차 굽힘에 릴리프 노치가 포함되어야 하는 이유는 무엇입니까?
굽힘 찢어짐 홈은 교차 굽힘에서 응력 찢어짐을 방지합니다. 홈 없이 하향 압력을 가하면 뿌리가 압축되고 표면이 갈라질 수 있습니다. JS Precision은 릴리프(찢음) 노치를 지정합니다: 너비 ≥ 1t, 깊이 ≥ R + t.
크랙 방지를 위한 릴리프 노치 설계
- 폭 = 1t, 깊이 = R + t. 이 릴리프 노치 디자인은 판금 굽힘 기능을 향상시키고 찢어짐을 방지합니다.
- 각 굽힘 교차점에는 ±0.05mm로 레이저 절단된 릴리프 홈이 제공됩니다. 뛰어난 릴리프 노치 디자인으로 굽힘이 찢어질 위험이 85% 감소합니다 .
- 고강도 알루미늄 합금은 굽힘 찢어짐을 방지하기 위해 확대된 홈 매개변수가 필요합니다.
노치 통합을 통한 판금 굽힘 기능
- 릴리프 그루브는 균열 없이 더 좁은 굽힘 반경을 허용합니다. JS Precision의 6kW 레이저는 동일한 작업으로 홈을 절단하므로 리드타임이 늘어나지 않습니다.
- 사례 연구: 굴곡 찢김을 제거한 릴리프 노치 설계 덕분에 로봇 섀시의 불량률이 12%에서 0.8%로 감소했습니다 .
알루미늄 합금의 굽힘 인열 분석
- 5052-H32는 민감합니다. 릴리프 그루브는 최대 응력을 40%까지 줄여줍니다 . 굽힘 인열 해석은 릴리프 노치 설계를 최적화합니다.
- DFM 단계에서는 굽힘이 찢어지는 것을 방지하기 위해 릴리프 노치 검사가 시행됩니다.
- 굽힘이 찢어지는 것을 방지하려면 두꺼운 알루미늄 판에는 계단식 홈을 사용하십시오.
재료 결 방향은 좁은 반경 굴곡에 어떤 영향을 미칩니까?
시트 재료의 결정 방향에 따라 굽힘 균열 저항이 결정됩니다. 결정 방향을 따라 구부리면 미세 균열이 발생하기 쉽습니다. JS Precision은 벤딩 라인이 ≥1t의 컴팩트한 반경으로 45°에서 수직 또는 교차하도록 강제합니다.
결 방향별 최소 굽힘 반경 차트
- 평행 결정 방향: 2t–3t ; 수직: 0.5t–1t . JS Precision은 최소값을 제공합니다. 굽힘 반경 차트 20개 이상의 합금이 결 방향 굽힘을 안내합니다.
- 균열을 방지하려면 최소 굽힘 반경 차트를 참조하십시오. 수직 굽힘을 우선시하십시오.
- 특수 합금에는 0.5t의 추가 허용량이 적용됩니다.
알루미늄 5052‑H32의 결 방향 굽힘
수직 롤링 방향; 그렇지 않으면 반경이 3t로 증가합니다. 5052 스프링백 높이는 1.5°~3.0°이므로 과도한 굽힘 보상이 필요합니다. 판금 굽힘 감소 가이드를 사용하여 K 계수를 조정합니다.
결 방향 굽힘, 중립 레이어 오프셋은 굽힘 감소 가이드를 사용하여 계산됩니다.
이방성 재료에 대한 판금 굽힘 추론 가이드
결정 방향에 따른 K 인자 조정: 평행의 경우 0.44, 수직의 경우 0.48 . 3D 시뮬레이션은 오프셋을 예측합니다. 판금 굽힘 감소 가이드 이방성을 처리하는 데 필수적입니다.
차트에서 최소 굽힘 반경을 기록하고 K 계수 수정 사항을 기록해 둡니다.
|
재료 |
입자 각도 |
최소 반경(t) |
스프링백(°) |
K 인자 |
|---|---|---|---|---|
|
AL 5052‑H32 |
0° |
3.0 |
3.0 |
0.44 |
|
AL 5052‑H32 |
90° |
1.0 |
1.5 |
0.48 |
원천: ASTM E290: 2022 – 결에 따른 파손 없이 최소 반경을 정의하는 굽힘 테스트.
자유 상태와 제한 검사를 언제 지정해야 합니까?
벽이 얇은 부품의 측정 방법은 자유 상태 및 구속 검사 에 의해 결정됩니다. 지정되지 않은 제약 조건은 잘못된 편차가 발생하기 쉽습니다. JS Precision 분기: 외부 케이싱 부품에 대한 자유 상태(ISO 2768-m) 및 고정 장치 제약 + 정밀 맞춤 부품에 대한 Zeiss CMM.
검사를 위한 금속 굽힘 공차 표준
- 범용 부품의 경우 ISO 2768-m 금속 굽힘 허용 오차 표준은 중요하지 않은 부품에 대해 자유 상태 검사를 사용해야 함을 지정합니다.
- 검사자는 다이어그램을 기반으로 자유 상태 검사 또는 제약 테스트를 선택합니다.
- 판금 CMM 검사와 함께 금속 굽힘 공차 표준을 엄격히 준수하십시오.
얇은 벽 부품의 자유 상태 검사
이 방법은 부품의 약간의 변형이 허용되는 경우에 적용 가능하며 구속조건 검사보다 30% 빠릅니다 . 자유 상태 검사는 금속 굽힘 공차 표준에서 권장되는 표준 방법입니다. 이를 구현할 때 판금 CMM 검사 샘플링을 사용하십시오.
구속된 고정 장치를 사용한 판금 CMM 검사
- 맞춤형 알루미늄 고정 장치를 사용하여 조립을 시뮬레이션하고 보고서에는 편차 다이어그램이 포함됩니다. 판금 CMM 검사는 금속 굽힘 공차 표준을 확인하는 최종 수단입니다 .
- 정밀 가이드웨이에는 자유 상태 검사를 보완하는 구속 테스트가 필요합니다.
- 데이터는 추적성 보고서를 생성하기 위해 ERP 시스템에 업로드됩니다.
표면 마감 전후의 공차는 어떻게 다릅니까?
표면 처리 공차 보상은 굽힘 중에 코팅 두께를 사전 공제하는 것을 의미합니다. 양극산화 코팅: 측면당 25~50μm; 분체 코팅: 60-120μm . JS정밀 이중 트랙 제어: 코팅 후 캡션에 표시된 대로 굽힘 전 3D 추론.
양극 산화 처리된 부품의 마감 후 공차
- 각 면에 0.05mm 아노다이징 처리. 마감 후 공차 제어는 판금 굽힘 기능의 확장입니다.
- 굽힘능력 향상을 위해 표면처리로 두께를 확인합니다.
- 하드 아노다이징 >50μm , 0.02mm 마진을 추가합니다.
굽힘 공제 시 도금 두께 허용치
아연 도금 8~15μm; 10μm마다 0.01mm씩 조정합니다 . JS Precision은 X선 두께 측정을 사용합니다. 정확한 도금 두께 허용으로 간섭을 방지합니다. 마감 후 공차를 보장하기 위해 3D 공제를 통합합니다.
코팅을 통한 판금 굽힘 기능
- 사전 굽힘 반경은 코팅 축적 및 ERP 조정을 고려합니다.
- 굽힘 능력을 입증하려면 마감 후 공차와 도금 두께 허용치를 확보해야 합니다.
- 분체 코팅 벤딩 다이에 접착 방지 테이프를 붙입니다.
어떤 절곡기 톤수로 인해 부품 형상이 제한됩니까?
벤딩 머신 톤수가 부족하여 각도 편차가 2°를 초과했습니다. JS 정밀도 계산: P = (650 × S × L × t²) / V . 하단 압력/인쇄 압력을 3~5배 조정합니다. 부하율 <75%.
프레스 브레이크 톤수 계산 공식
- S = 인장 강도, L = 길이, t = 두께, V = V 홈의 너비. 예: 2mm 강철 1000mm → 108톤. 프레스 브레이크 톤수 계산은 두꺼운 판 굽힘에 매우 중요합니다 .
- 개방형 굽힘에 대한 하중을 신속하게 평가하는 것은 두꺼운 판 굽힘 계획의 첫 번째 단계입니다.
- 고강도 강철의 강도에 계수 1.3을 곱합니다.
에어 벤딩 vs 바텀밍 vs 코이닝 톤수 요구 사항
에어 벤딩 1×, 바닥 3×, 코이닝 5× . 에어 벤딩, 바텀밍, 코이닝 간의 톤수 차이는 중요하며 후판 벤딩 선택에 영향을 미칩니다.
코이닝은 매우 정확하지만 톤수가 많습니다. 절곡기 톤수 계산을 미리 수행해야 합니다.
후판 굽힘 및 기계 강성
- 두께가 6mm보다 큰 경우 크라운 보정 기능이 있는 500톤 공작 기계를 사용하십시오. 두꺼운 판 굽힘은 프레스 브레이크 톤수 계산 및 프로세스 일치에 따라 달라집니다.
- 8축 CNC 벤딩 머신의 하중 분배를 최적화합니다.
- 복합 공정은 정밀도를 유지하면서 톤수를 줄입니다.
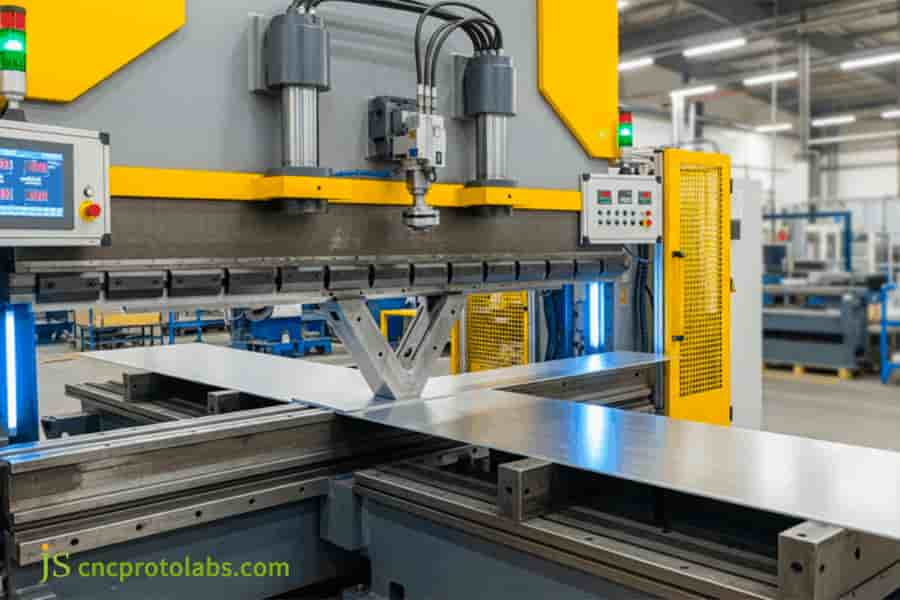
그림 1: 제조 작업장에서 대형 판금 부품을 구부리는 프레스 브레이크 기계.
엄격한 공차를 위해 판금 굽힘 공급업체를 선택하는 방법은 무엇입니까?
고정밀 공급업체는 다음을 보유해야 합니다. 제조용 금속 굽힘 설계(DFM) 분석, 다축 장비 및 폐쇄 루프 품질 관리. JS Precision은 4축 정지, 각도 코딩, K 계수 시뮬레이션 및 CNC 2차 가공을 제공합니다.
엄격한 공차를 위해 판금 굽힘 공급업체를 선택하는 방법
- 검증 장비: 4개 이상의 축, 크라운형, 각도 코드. 엄격한 공차를 위해 판금 굽힘 공급업체를 선택하는 방법을 평가하려면 DFM 툴링 체크리스트를 사용하십시오.
- DFM 응답 시간: JS Precision은 2시간 이내에 배송합니다. 이는 엄격한 공차를 위해 판금 벤딩 공급업체를 선택하는 데 중요합니다.
- DFM 툴링 체크리스트를 검토하여 매개변수를 다루고 엄격한 공차를 위해 판금 벤딩 공급업체를 선택하는 방법을 개선하세요.
조달을 위한 DFM 툴링 체크리스트
- V자형 금형(6t~12t), 회전 부착물 및 업계 사례 연구를 확인하세요. DFM 툴링 체크리스트를 사용하여 공급업체를 평가하는 데 도움을 받으세요.
- 금형 모델을 결정하는 것이 상담의 우선순위 항목입니다.
- DFM 툴링 체크리스트를 정기적으로 업데이트하세요.
견적 목록
| 부품 유형 | 소재소재 | 재료 | 수량(개) | 예상 단가(USD) |
| 브라켓/플랜지 | 온화한 강철 | ±0.20mm | 50~200 | $3.5 – $6.0 |
| 브라켓/플랜지 | 알루미늄 5052 | ±0.15mm | 50~200 | $4.0 – $7.5 |
| 정밀 프레임 | 스테인레스 304 | ±0.10mm | 10~100 | $12 – $22 |
| 고정밀 부품 | 모두(DFM 재작업) | ±0.05mm | 1~50 | $25 – $45 |
참고용 표시 범위; DFM 검토 후 최종 견적(2시간 이내) 툴링 및 마감(양극산화/분말)은 별도로 견적됩니다.
공차 누적에 대해 벤딩 엔지니어와 상담하세요 → [무료 견적 받기]
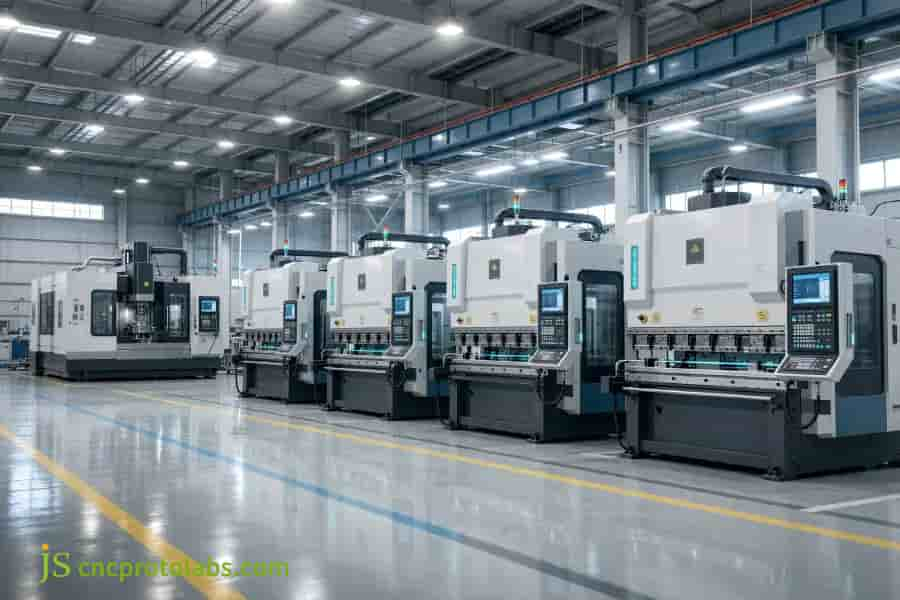
그림 2: 판금 제조 공급업체 작업장에 있는 일련의 CNC 절곡기 기계.
사례 연구: 산업용 로봇을 위한 무결함 플랜지 정렬
과제와 솔루션
기존 외주 #ROBOT-2026-C84 섀시는 2.5°의 굽힘 각도 편차와 홀 뒤틀림을 보여 조립 불량률 18%, 14일 지연이 발생했습니다.
JS Precision이 DFM을 수행하고 수정됨 K 인자 0.44로, V-개방을 8t로 최적화하고, 벤드 라인을 결에 대해 90° 회전시키고, 바닥 심을 추가했습니다.
정량화된 결과와 숨겨진 가치
플랜지 평행도는 ±0.05mm 로 향상되었습니다. 불량률이 2% 로 떨어졌습니다. 리드 타임이 8일로 단축되었습니다(42.8% 더 빨라짐). 22% 비용 절감 .
ISO 2768‑m에 따라 100% CMM 통과 ; 변형 없이 100만 번의 진동 주기를 견뎌냈습니다.
고객 추천사
- JS Precision의 DFM이 우리 로봇 프로젝트를 구해냈습니다. ±0.05mm 굴곡이 완벽하게 맞습니다. – 유럽 자동화.
- 불량률이 사라지고 배송이 예측 가능해졌습니다. – 의료기기 OEM.
- 타의 추종을 불허하는 엄격한 공차의 알루미늄 벤딩. – 미국 항공우주.
FAQ
Q1: 연강 에어 벤딩에는 어떤 표준 K-계수를 사용해야 합니까?
연강 에어 벤딩에는 K-계수 = 0.44를 사용합니다( R/t ≒ 1 ). JS Precision은 DIN 6935에 따라 ±0.02mm 정확도를 위해 배치당 미세 조정합니다.
Q2: JS Precision은 AL 5052‑H32의 스프링백을 어떻게 보상합니까?
JS Precision은 1.5°~3.0°의 오버벤드와 실시간 레이저 피드백을 사용하여 AL 5052-H32 스프링백에 대응하여 ±0.05°의 정확도를 달성합니다.
Q3: 레이저 절단 구멍을 왜곡 없이 굽힘 반경 가까이에 배치할 수 있습니까?
아니요 , 굽힘 접선에서 ≥2.5t + R을 유지합니다. 더 가까운 경우 JS Precision은 ±0.02mm 진원도를 위해 포스트 벤드 CNC 리밍을 사용합니다.
Q4: JS Precision이 달성한 일반적인 금속 굽힘 허용 오차는 얼마입니까?
JS Precision은 ±0.15mm~±0.20mm(기존) 및 ±0.05mm~±0.10mm(정밀도)를 유지하며 ISO 2768‑m 에 따라 Zeiss CMM의 검증을 받았습니다.
Q5: RFQ 제출 전에 V-die 오프닝 선택이 중요한 이유는 무엇입니까?
V-다이 개구부는 반경, 톤수 및 마감을 설정합니다. JS Precision은 t 3.0mm 이하인 경우 6t–8t를 사용하여 미끄러짐을 방지하고 툴링 변경을 방지합니다.
Q6: 2.0mm 알루미늄에 필요한 최소 벤드 릴리프 치수는 얼마입니까?
2.0mm 알루미늄의 경우 릴리프 노치에는 폭 ≥2.0mm(1t)와 깊이 ≥R + t가 필요합니다. DFM 소프트웨어는 찢어짐을 방지하기 위해 이러한 기능을 자동으로 적용합니다.
Q7: 코팅 두께는 굽힘 후 하드웨어 삽입에 어떤 영향을 줍니까?
분말 코팅(측면당 60~120μm)은 인서트에 간섭을 일으킬 수 있습니다. JS Precision은 굽힘 공제를 조정하고 구멍을 사전 가공하여 평면 맞춤을 보장합니다 .
Q8: 재료 배치 두께의 변화로 인해 굽힘 각도가 변경될 수 있습니까?
그렇습니다. 두께 변화는 스프링백을 증폭시킵니다. JS Precision은 인라인 감지 및 적응형 크라우닝을 사용하여 ±0.2° 이내의 일관성을 유지합니다.
요약
판금 굽힘 공차 충족은 재료 결정 방향, 리바운드 및 금형 역학 보상을 기반으로 합니다. 일괄 재작업을 없애려면 DFM(제조용 금속 굽힘 설계)이 포함된 JS Precision 프로세스를 선택하세요.
섀시나 프레임 모서리가 찢어졌습니까? 클릭하면 2D/3D 도면 업로드 , JS Precision은 2시간 이내에 DFM 보고서 및 견적을 제공합니다!

부인 성명
이 페이지의 내용은 정보 제공의 목적으로만 제공됩니다. 을 위한 JS정밀서비스 , 정보의 정확성, 완전성 또는 유효성에 대해 명시적이든 묵시적이든 어떠한 진술이나 보증도 하지 않습니다. 특정 기술 요구 사항을 식별하고 정식 부품 견적을 요청하세요 . 자세한 내용은 당사에 문의하십시오.
의지

