 Français




Cintrage de l'aluminium et de l'acier nécessitent des compromis entre la limite d'élasticité, le retour élastique et le rayon de courbure (R/t). L'aluminium réduit le poids de 65 % mais présente un retour élastique 1,5 à 3 fois plus élevé , nécessitant des rayons intérieurs de 1 à 3 tonnes ; l'acier nécessite 30 à 150 % de force en plus tout en supportant des rayons plus serrés de 0,5 t à 1 t. Les sous-traitants ordinaires provoquent des écarts de 1,5° à 3,0° et des taux de défauts de 18 %. JS Precision utilise des méthodes exclusives de développement (dépliage) de flans DFM de tôle pour faire converger les tolérances entre ±0,05 mm et ±0,10 mm avant que le dessin ne soit gelé.
Tableau comparatif des défauts physiques et de la compensation technique dans le pliage de tôles
|
Mode défaut |
Cause physique |
Manifestation courante de dessin hors tolérance |
Paramètres de prévention et de contrôle des processus de précision JS |
|---|---|---|---|
|
Distorsion ovale du trou |
Trou de montage dans la zone tangente du virage |
Concentricité des broches, faux-rond du trou > ±0,25 mm |
Bord du trou ≥ 2,5t + R ; pré-poinçonnage → pliage → alésage CNC |
|
Déchirure du coin extérieur |
Plier parallèlement au fil sans relief |
Déchirures de tension latérales, microfissures des bords |
Largeur de l'encoche en relief ≥ 1t, profondeur ≥ R + t ; fil perpendiculaire |
|
Déformation d'angle hors tolérance |
La fluctuation des rendements provoque un retour élastique |
Angle fermé insuffisant, dérive 1,5°–3,0° |
Compensation DIN 6935 , couronnement CNC |
|
Glissement de bride inférieure |
Bride < demi-ouverture inférieure de la matrice |
Formage incomplet, dimensionnement ±0,20 mm |
Bride L ≥ 4t ; utiliser des matrices segmentées en petit V |
|
Interférence avec l’assemblage du revêtement |
Aucune dimension de pré/post-revêtement définie |
Le revêtement empiète sur le jeu, espace > 40 μm |
Tolérance de verrouillage comme après anodisation , compensation de pré-réserve |
Source : base de données mesurées JS Precision 2025-2026
Le contrôle de la déformation dans la tôlerie industrielle n’est pas une simple mise à l’échelle géométrique. Il doit être conçu avec une marge de sécurité basée sur la limite d'élasticité en traction du matériau et le point de contact géométrique de la matrice inférieure.
Points clés à retenir
- Position de la bride et du trou : hauteur de la bride ≥ 4t, distance du bord du trou du point tangent de flexion ≥ 2,5t + R, pour empêcher l'étirement du diamètre du trou .
- Orientation et rayon des cristaux : rayon intérieur minimum ≥ 1t, ligne de courbure perpendiculaire ou orientation du cristal roulant sécant à 45 °.
- Stratification de tolérance : standard ±0,15 mm–±0,20 mm, position critique ±0,05 mm–±0,10 mm.
Quelle est la longueur minimale de bride pour le pliage de tôles ?
La longueur minimale de la bride de pliage est la dimension limite du bord droit pour un support stable une fois que la tôle entre dans la rainure en V inférieure de la matrice. Une longueur trop courte entraînera des glissements et des écarts dimensionnels . Norme de vérification de précision JS : L ≥ 4t, calculée sur la base d'une rainure en V (6t-8t), les structures ultra-compactes utilisent des moules dédiés.
Comment calculer la tolérance de pliage avant de demander un devis
Avant de demander un devis, calculez le tolérance de pliage et vérifiez en même temps la longueur minimale de la bride. Il s'agit du premier élément de la liste de contrôle de la capacité de pliage du métal pour garantir que L ≥ 4t afin d'éviter un glissement inférieur du moule.
Formule : Tolérance de flexion = π × (R + K×t) × θ / 180 . Avant d'envoyer la demande de prix, ajoutez le dessin déplié pour confirmer que la longueur minimale de la bride se situe dans la plage de sécurité de l'outillage de presse plieuse.
Longueur minimale de la bride et sélection de l'outillage de la presse plieuse
- Pour les tôles fines (t ≤ 2 mm), sélectionner une rainure en V de 6t.
- Pour L < 4t, utilisez une petite matrice à rainure en V dédiée.
La sélection de l'outillage de la presse plieuse pour ce type doit être enregistrée dans la liste de contrôle de la capacité de pliage du métal.
Flexion à l'air, abaissement ou frappe pour la stabilité des brides
La flexion de l'air offre de la flexibilité mais entraîne un retour élastique important ; l'enfoncement réduit le retour élastique . Lors de la sélection d'un procédé, tenez également compte de la capacité de support de la longueur minimale de la bride, car les brides courtes ont tendance à s'incliner.
Des tolérances de ±0,20 mm peuvent être obtenues en utilisant le pliage à l'air ; ±0,05 mm nécessite un outillage de presse plieuse. Les deux doivent être enregistrés dans la liste de contrôle de préparation au pliage et associés à l’outillage de la presse plieuse.
|
Matériel |
Épaisseur t (mm) |
Bride minimum L (mm) |
Rainure en V recommandée (mm) |
Classe de tolérance |
|---|---|---|---|---|
|
Acier doux |
1.0 |
4.0 |
6.0 |
±0,20 mm |
|
Aluminium 5052 |
2.0 |
8.0 |
12,0 |
±0,15 mm |
|
Inox 304 |
3.0 |
12,0 |
18,0 |
±0,10 mm |
Données: DIN 6935 : 2011 – Spécifie la perte de pliage et les dimensions minimales des brides pour la tôle formée à froid.
Comment calculer la distance entre le trou et le coude pour éviter la distorsion ovale ?
La distance de sécurité au bord du trou détermine si une déformation par étirement se produit lors du pliage. Une distance inférieure à 2,5t + R rendra un trou rond elliptique. JS Precision lance un formage secondaire pour les trous plus petits que le seuil : pré-poinçonnage d'un petit trou → pliage → alésage CNC .
Placement des trous et distance trou-pli dans les appels d'offres de haute précision
Distance = 2,5t + R (ASME Y14.5)
Avant de demander un devis, incluez la distance entre le trou et le pliage lors du calcul de la marge de pliage ; sinon le trou s'étirera (ovale).
La demande de prix doit inclure une vérification à distance . Le pliage à l'air, l'enfoncement et le frappe ont des sensibilités différentes à la distance entre le trou et le pliage ; le fond est plus sujet à la distorsion.
JS Precision DFM signale les violations et recommande la relocalisation ou le traitement secondaire . Les appels d'offres de haute précision indiquent la sélection des processus pour évaluer les risques.
Prévenir la distorsion ovale avec l'alésage CNC
- Pré-percez un trou sous-dimensionné de 0,5 mm près du coude. Si la distance trou-pliage est insuffisante, corrigez-la par alésage CNC.
- Après pliage, usinez CNC jusqu'à la position réelle, avec une rondeur de ± 0,02 mm. Le dessin indique la priorité du processus.
- Pour calculer la tolérance de pliage avant de demander un devis, le coût de l'alésage secondaire doit être inclus dans le devis.
|
Diamètre du trou. (mm) |
Épaisseur t (mm) |
Distance minimale (mm) |
Processus |
Tolérance résultante |
|---|---|---|---|---|
|
5.0 |
2.0 |
7.0 |
Laser + Pliage |
±0,10 mm |
|
8.0 |
3.0 |
10.5 |
Pré-perforation + Alésage |
±0,05mm |
Source: ASME Y14.5 : 2018 – Oblige une distance minimale entre le trou et le coude pour éviter toute déformation de la forme.
Pourquoi des encoches de dégagement doivent-elles être incluses dans les coudes qui se croisent ?
Les rainures de déchirure par flexion empêchent la déchirure sous contrainte aux coudes qui se croisent. Une pression forcée vers le bas sans rainures peut entraîner une compression des racines et des fissures en surface . JS Precision spécifie une encoche de relief (déchirure) : largeur ≥ 1t, profondeur ≥ R + t.
Conception d'encoche de soulagement pour la prévention des fissures
- Largeur = 1t, Profondeur = R + t. Cette conception à encoche en relief améliore les capacités de pliage de la tôle et évite les déchirures.
- À chaque intersection de courbure, une rainure en relief est prévue, découpée au laser à ±0,05 mm. L'excellente conception de l'encoche en relief réduit le risque de déchirure par courbure de 85 % .
- Les alliages d'aluminium à haute résistance nécessitent des paramètres de rainure élargis pour éliminer les déchirures par courbure.
Capacités de pliage de tôle avec intégration d'encoche
- La rainure en relief permet un rayon de courbure plus serré sans fissure. Le laser de 6 kW de JS Precision découpe les rainures au cours de la même opération, le délai de livraison n'augmente donc pas.
- Étude de cas : Le taux de rebut des châssis de robots a chuté de 12 % à 0,8 % , grâce à la conception des encoches en relief qui ont éliminé les déchirures par courbure.
Analyse de déchirure par courbure dans les alliages d'aluminium
- Le 5052-H32 est sensible ; la rainure de soulagement réduit la contrainte maximale de 40 % . L'analyse de la déchirure par courbure optimise la conception des entailles en relief.
- Pendant la phase DFM, une vérification des entailles de dégagement est appliquée pour éviter la déchirure par pliage.
- Utilisez des rainures étagées pour les plaques d'aluminium épaisses afin d'éviter les déchirures par pliage.
Quel est l'impact de la direction du grain du matériau sur les courbures à rayon serré ?
L’orientation cristalline du matériau en feuille détermine sa résistance aux fissures de flexion. La flexion selon une orientation cristalline est sujette aux microfissures. JS Precision force la ligne de pliage à être perpendiculaire ou sécante à 45°, avec un rayon compact ≥1t.
Tableau des rayons de courbure minimum par orientation du grain
- Orientation cristalline parallèle : 2t–3t ; perpendiculaire : 0,5t–1t . JS Precision fournit un minimum tableau des rayons de courbure pour plus de 20 alliages pour guider la flexion dans le sens du grain.
- Référez-vous au tableau des rayons de courbure minimum pour éviter les fissures ; privilégier le pliage vertical.
- Les alliages spéciaux sont soumis à une tolérance supplémentaire de 0,5 t .
Cintrage dans le sens du grain de l'aluminium 5052‑H32
Sens de roulement perpendiculaire ; sinon, le rayon passe à 3t. La hauteur du retour élastique du modèle 5052 est comprise entre 1,5° et 3,0°, ce qui nécessite une compensation de flexion excessive . Ajustez le facteur K à l'aide du guide de déduction du pliage de tôle.
En flexion dans le sens du grain, le décalage de la couche neutre est calculé à l'aide du guide de déduction du pliage.
Guide de déduction du pliage de tôle pour les matériaux anisotropes
Ajustement du facteur K basé sur l'orientation du cristal : 0,44 pour parallèle, 0,48 pour perpendiculaire . La simulation 3D prédit le décalage. Guide de déduction des pliages de tôle est essentiel pour gérer l’anisotropie.
Enregistrez le rayon de courbure minimum à partir du tableau et notez la correction du facteur K.
|
Matériel |
Angle de grain |
Rayon minimum (t) |
Retour élastique (°) |
Facteur K |
|---|---|---|---|---|
|
AL 5052‑H32 |
0° |
3.0 |
3.0 |
0,44 |
|
AL 5052‑H32 |
90° |
1.0 |
1,5 |
0,48 |
Source: ASTM E290 : 2022 – Essais de pliage définissant le rayon minimum sans rupture par rapport au grain.
Quand devriez-vous spécifier l’inspection à l’état libre ou l’inspection restreinte ?
La méthode de mesure des pièces à parois minces est déterminée par l' inspection à l'état libre et sous contrainte . Les contraintes non spécifiées sont sujettes à de faux écarts. Branche JS Precision : État libre (ISO 2768-m) pour les pièces de boîtier extérieur et les contraintes de montage + Zeiss CMM pour les pièces à ajustement de précision.
Normes de tolérance à la flexion des métaux pour l'inspection
- Pour les pièces à usage général, les normes de tolérance à la flexion des métaux ISO 2768-m précisent que l'inspection libre doit être utilisée pour les pièces non critiques.
- L'inspecteur sélectionne soit l'inspection d'état libre, soit les tests de contraintes sur la base du diagramme .
- En conjonction avec les contrôles CMM de tôle, respectez strictement les normes de tolérance de flexion du métal.
Inspection d'État gratuite dans les composants à paroi mince
Cette méthode est applicable lorsqu'une légère déformation de la pièce est autorisée et est 30 % plus rapide que l'inspection sous contrainte. L'inspection à l'état libre est la méthode standard recommandée dans les normes de tolérance à la flexion des métaux. Lors de la mise en œuvre de cela, utilisez l'échantillonnage de contrôle CMM de tôlerie .
Vérification CMM de tôlerie avec fixations restreintes
- Des luminaires en aluminium personnalisés sont utilisés pour simuler l'assemblage et le rapport comprend des diagrammes d'écart. Les contrôles CMM de tôlerie sont le moyen final de vérifier les normes de tolérance de flexion du métal.
- Les guidages de précision nécessitent des tests de contraintes, qui complètent l'inspection à l'état libre.
- Les données sont téléchargées vers le système ERP pour générer un rapport de traçabilité .
Comment les tolérances diffèrent-elles avant et après la finition de surface ?
La compensation des tolérances du traitement de surface fait référence à la pré-déduction de l'épaisseur du revêtement lors du pliage. Revêtement anodisé : 25 à 50 μm par côté ; revêtement en poudre : 60-120 μm . Précision JS contrôle double piste : déduction 3D avant pliage, comme indiqué par le légende après revêtement.
Tolérances de post-finition pour les pièces anodisées
- Anodisation 0,05 mm de chaque côté. Le contrôle des tolérances après finition est une extension des capacités de pliage de la tôle.
- Confirmez l'épaisseur avec un traitement de surface pour améliorer les capacités de pliage.
- Anodisation dure >50 μm , ajouter une marge de 0,02 mm.
Tolérance d'épaisseur de placage dans la déduction en flexion
Zingage 8–15 μm ; ajuster de 0,01 mm tous les 10 μm . JS Precision utilise la mesure de l'épaisseur aux rayons X. Une épaisseur de placage précise empêche les interférences. Incorporez des déductions 3D pour garantir les tolérances après finition.
Capacités de pliage de tôle avec revêtement
- Le rayon de pré-courbure prend en compte l'accumulation de revêtement et la coordination ERP.
- Les tolérances de post-finition et les tolérances d'épaisseur de placage doivent être réservées pour démontrer les capacités de pliage.
- Appliquez du ruban antiadhésif sur la matrice de pliage du revêtement en poudre.
Quel tonnage de presse plieuse limite la géométrie de votre pièce ?
Un tonnage insuffisant de la cintreuse a provoqué une déviation d’angle supérieure à 2°. Calcul de précision JS : P = (650 × S × L × t²) / V . Ajustez la pression inférieure/pression d'impression de 3 à 5 fois ; taux de charge <75%.
Formule de calcul du tonnage de la presse plieuse
- S = résistance à la traction, L = longueur, t = épaisseur, V = largeur de la rainure en V. Exemple : acier 2 mm 1000 mm → 108 tonnes. Le calcul du tonnage de la presse plieuse est crucial pour le pliage de tôles épaisses.
- L'évaluation rapide de la charge sur le pliage ouvert est la première étape de la planification du pliage de tôles épaisses.
- La résistance de l'acier à haute résistance est multipliée par un coefficient de 1,3.
Besoins en tonnage pour le cintrage à l'air, le fond et le monnayage
Pliage de l'air 1 ×, enfoncement 3 ×, frappe 5 × . La différence de tonnage entre le cintrage à l'air, le fondage et le frappement est significative, affectant la sélection du cintrage des tôles épaisses.
La frappe est très précise mais a un tonnage important ; le calcul du tonnage de la presse plieuse doit être effectué à l’avance.
Cintrage de plaques épaisses et rigidité de la machine
- Pour les épaisseurs supérieures à 6 mm, utiliser une machine-outil de 500 tonnes avec compensation de couronne . Le pliage des tôles épaisses dépend du calcul du tonnage de la presse plieuse et de l’adéquation du processus.
- Optimisez la répartition de la charge pour les cintreuses CNC à 8 axes .
- Les procédés composites réduisent le tonnage tout en conservant la précision.
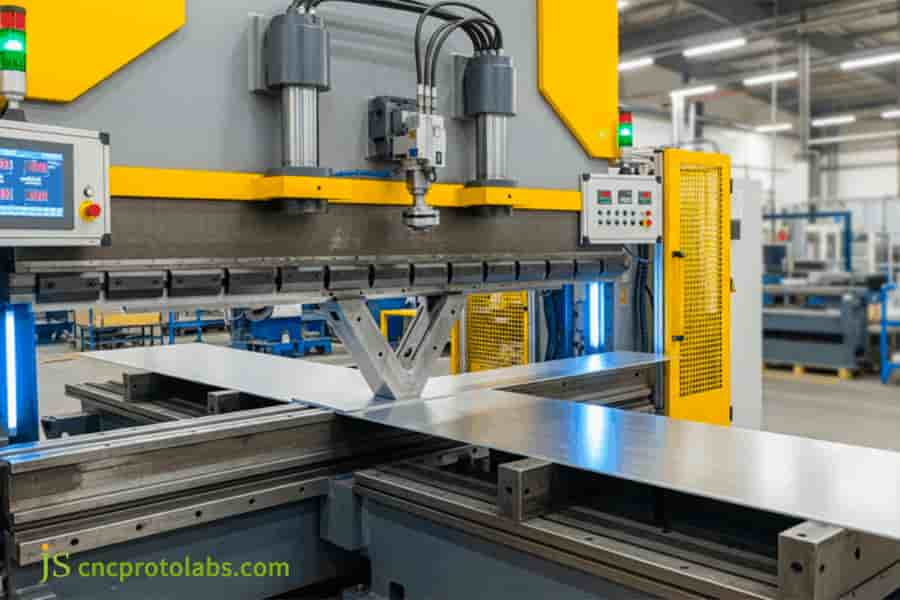
Figure 1 : Presse plieuse pliant une grande pièce de tôle dans un atelier de fabrication.
Comment choisir un fournisseur de pliage de tôle pour des tolérances serrées ?
Les fournisseurs de haute précision doivent posséder conception de pliage de métal pour la fabrication (DFM) analyse, équipement multi-axes et contrôle qualité en boucle fermée. JS Precision propose une butée 4 axes, un codage d'angle, une simulation du facteur K et un usinage secondaire CNC.
Comment choisir un fournisseur de pliage de tôle pour des tolérances serrées
- Équipement de vérification : 4+ axes, couronnés, codés en angle. Utilisez la liste de contrôle des outils DFM pour évaluer comment choisir un fournisseur de pliage de tôle pour des tolérances serrées.
- Temps de réponse DFM : JS Precision livre dans les 2 heures , ce qui est essentiel pour choisir un fournisseur de pliage de tôle pour des tolérances serrées.
- Consultez la liste de contrôle des outils DFM pour couvrir les paramètres et affiner la façon de choisir un fournisseur de pliage de tôle pour des tolérances serrées.
Liste de contrôle des outils DFM pour l'approvisionnement
- Confirmez les moules en forme de V (6 à 12 tonnes), les accessoires rotatifs et les études de cas industrielles . Utilisez la liste de contrôle des outils DFM pour vous aider à évaluer les fournisseurs.
- La détermination du modèle de moule est un élément de consultation prioritaire.
- Mettez régulièrement à jour la liste de contrôle des outils DFM .
Liste de devis
| Type de pièce | MatérielMatériel | Matériel | Quantité (pièces) | HNE. Prix unitaire (USD) |
| Support / Bride | Acier doux | ±0,20 mm | 50-200 | 3,5 $ – 6,0 $ |
| Support / Bride | Aluminium 5052 | ±0,15 mm | 50-200 | 4,0 $ – 7,5 $ |
| Cadre de précision | Inox 304 | ±0,10 mm | 10 à 100 | 12 $ – 22 $ |
| Pièce de haute précision | Tout (refonte DFM) | ±0,05mm | 1 à 50 | 25 $ – 45 $ |
Plage indicative pour référence ; devis final après examen DFM (dans les 2 heures). Outillage et finition (anodisation/poudre) cotés séparément.
Parlez à un ingénieur en pliage de votre cumul de tolérances → [Obtenir un devis gratuit].
Figure 2 : Rangée de presses plieuses CNC dans l'atelier du fournisseur de fabrication de tôle.
Étude de cas : Alignement de brides zéro défaut pour la robotique industrielle
Défis et solutions
Le châssis #ROBOT-2026-C84 précédemment externalisé présentait un écart d'angle de courbure de 2,5° et une distorsion des trous, entraînant un taux de défauts d'assemblage de 18 % et un retard de 14 jours.
JS Precision a effectué DFM, corrigé Facteur K à 0,44, ouverture en V optimisée à 8 t, lignes de pliage tournées à 90° par rapport au grain, cales de fond ajoutées.
Résultat quantifié et valeur cachée
Parallélisme des brides amélioré à ±0,05 mm ; le taux de défauts est tombé à 2 % ; délai de livraison réduit à 8 jours (42,8% plus rapide) ; Réduction des coûts de 22 % .
100 % de réussite CMM selon ISO 2768 m ; a survécu à 1 million de cycles de vibration sans déformation.
Témoignages clients
- Le DFM de JS Precision a sauvé notre projet de robot. Les courbures de ±0,05 mm s'adaptent parfaitement. – Automatisation européenne.
- Le taux de rebut a disparu, la livraison est prévisible. – OEM de dispositifs médicaux.
- Cintrage de l'aluminium à tolérance serrée inégalée. – Aérospatiale américaine.
FAQ
Q1 : Quel facteur K standard doit être utilisé pour le cintrage à l'air de l'acier doux ?
Utilisez le facteur K = 0,44 pour le pliage à l'air de l'acier doux ( R/t ≈ 1 ). JS Precision effectue des réglages précis par lot pour une précision de ±0,02 mm selon DIN 6935.
Q2 : Comment JS Precision compense-t-il le retour élastique dans AL 5052‑H32 ?
JS Precision utilise une courbure excessive de 1,5° à 3,0° et un retour laser en temps réel pour contrecarrer le retour élastique de l'AL 5052-H32, atteignant une précision de ±0,05°.
Q3 : Les trous découpés au laser peuvent-ils être placés à proximité du rayon de courbure sans distorsion ?
Non , maintenez ≥2,5t + R à partir de la tangente du virage. Si l'on se rapproche, JS Precision utilise un alésage CNC après pliage pour une rondeur de ± 0,02 mm.
Q4 : Quelle est la tolérance de flexion du métal typique obtenue par JS Precision ?
JS Precision tient ±0,15 mm à ±0,20 mm (conventionnel) et ±0,05 mm à ±0,10 mm (précision), validé par Zeiss CMM selon la norme ISO 2768-m .
Q5 : Pourquoi la sélection d'ouverture V‑die est-elle critique avant la soumission de la demande de prix ?
L'ouverture en V définit le rayon, le tonnage et la finition . JS Precision utilise 6 à 8 tonnes pour t ≤ 3,0 mm pour éviter le glissement, évitant ainsi les changements d'outillage.
Q6 : Quelle est la dimension minimale de dégagement de courbure requise pour l'aluminium de 2,0 mm ?
Pour l'aluminium de 2,0 mm, l'encoche en relief nécessite une largeur ≥2,0 mm (1t) et une profondeur ≥R + t. Le logiciel DFM applique automatiquement ces fonctionnalités pour éviter les déchirures.
Q7 : Comment l'épaisseur du revêtement affecte-t-elle l'insertion du matériel après le pliage ?
Le revêtement en poudre (60 à 120 μm par côté) peut provoquer des interférences avec les inserts. JS Precision ajuste les déductions de courbure et pré-usine les trous pour garantir un ajustement affleurant .
Q8 : Les variations d’épaisseur du lot de matériaux peuvent-elles modifier l’angle de pliage ?
Oui, les variations d’épaisseur amplifient le retour élastique ; JS Precision utilise une détection en ligne et un couronnement adaptatif pour maintenir une cohérence à ±0,2°.
Résumé
Le respect des tolérances de pliage de la tôle est basé sur l'orientation des cristaux du matériau, le rebond et la compensation de la dynamique du moule. Sélectionnez le processus JS Precision avec conception de pliage des métaux pour la fabrication (DFM) afin d'éliminer les reprises par lots.
Votre châssis ou votre cadre souffre de déchirures dans les coins ? Cliquez pour télécharger des dessins 2D/3D , et JS Precision fournira un rapport et un devis DFM dans les 2 heures !

Clause de non-responsabilité
Le contenu de cette page est uniquement à titre informatif. Pour Services de précision JS , il n'y a aucune représentation ou garantie, expresse ou implicite, quant à l'exactitude, l'exhaustivité ou la validité des informations. Il est de la responsabilité de l'acheteur d'identifier les exigences techniques spécifiques et demander un devis formel de pièces . Veuillez nous contacter pour plus d'informations.
Ressource

