 中文 (简体)



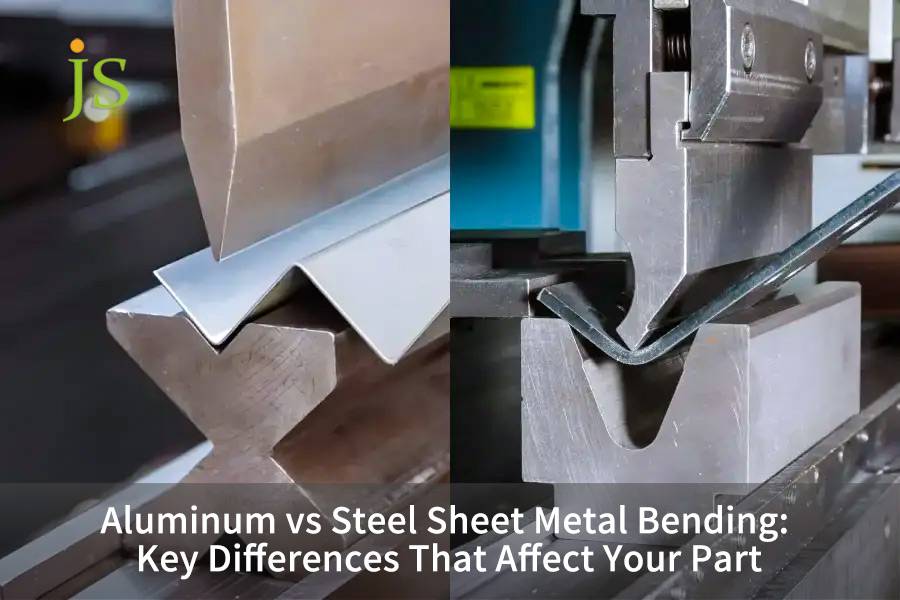

铝与钢钣金折弯需要评估屈服强度、回弹和最小弯曲半径 (R/t)。铝可减轻 65% 的重量,但回弹高出 1.5-3 倍,需要 1t-3t 的半径。钢需要多 30%-150% 的力,但允许 0.5t-1t 的半径。材料选择平衡负载和工具。
核心答案摘要
为了减轻重量,优先考虑弯曲半径较大的5052-H32铝材;对于疲劳和紧凑装配,SPCC 冷轧钢是最佳选择。
|
评价维度 |
5052-H32 铝 |
6061-T6 铝 |
SPCC低碳钢 |
304不锈钢 |
|---|---|---|---|---|
|
弯曲吨位系数(与低碳钢相比) |
0.50-0.60 |
0.85-0.95 |
1.00(基线) |
1.50-1.60 |
|
最小弯曲半径 (R/t) |
1.0吨-1.5吨 |
3.0t-4.0t(易开裂) |
0.5吨-0.8吨 |
1.0吨-1.2吨 |
|
回弹补偿范围(90°弯曲) |
2.0°-4.0° |
5.0°-8.0° |
0.5°-1.5° |
2.0°-3.5° |
|
反向故障场景(严格禁止) |
高周疲劳拉伸零件 |
无需退火的小半径弯曲 |
室外潮湿环境无需涂层 |
超严格的重量敏感机载部件 |
数据来源:JS Precision 内部弯曲试验,2026 年,进行ASTM E290-22 ,材料延展性弯曲测试的标准测试方法。
铝与钢板金属弯曲的关键成形差异是什么?
铝与钢板金属弯曲在弹性模量、应变硬化和晶粒敏感性方面有所不同。钢(210 GPa)在1t半径处均匀吸收变形;铝 (70 GPa) 具有较高的回弹和晶粒裂纹。相应地调整 V 型模具开口。这些基本原则是我们不可或缺的钣金加工服务。
杨氏模量和应力应变图
铝合金的弹性模量( E ≈ 69-71 GPa )比碳钢( E ≈ 190-210 GPa )低,这使得它们更容易在塑性区出现局部颈缩。
- 一旦铝合金开始屈服,其切线模量急剧下降,因此应变集中在外部纤维中。
- 碳钢表现出长而均匀的塑性流动区域和30%以上的伸长率。
- 因此,铝弯曲需要更大的冲头半径,以将拉伸应变分布到更多材料上。
滚动方向灵敏度
弯曲铝合金中的裂纹主要受轧制晶粒取向的影响。
- 6061-T6的纵向弯曲裂纹率高达15% 。
- 在 JS Precision 的 2026 年弯曲试验中,对200 个试验零件进行了测量,横向于轧制方向的弯曲将裂纹率降低至2% 以下。
- 布置毛坯,使弯曲线与轧制方向成45° 或 90° 。
回弹机制差异
回弹角Δθ = f(σ_y/E)与屈服强度成正比,与弹性模量成反比。
- 由于铝的弹性模量 (E) 较低,其回弹量是钢的2-8 倍:5052-H32 在 90° 弯曲时回弹2.0°-4.0° ,而 SPCC 为0.5°-1.5° ,6061-T6 达到5.0°-8.0°。
- 304不锈钢具有较高的σ_y和适中的回弹。
- 实际上,5052 铝零件需要2°-4°的过度弯曲来补偿回弹。
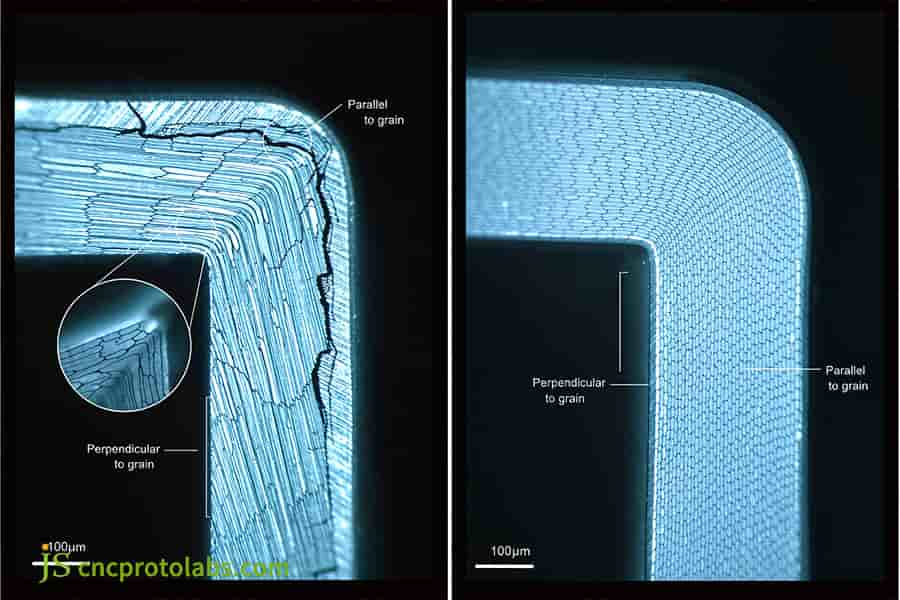
图 1:金属板材弯曲晶粒方向的显微视图,显示裂纹和结构。
如何计算钢与铝的弯曲力和折弯机载荷?
使用厚度、模具宽度和 UTS 来计算钢与铝的弯曲力。空气弯曲与模具弯曲设置吨位:低碳钢F=(1.42×UTS×L×t²)/V ,5052 需要减少约 50%。高强度钢钉鞋钉负载200%。一个图表有助于确定最佳模具宽度。
空气弯曲理论吨位公式
公式F=(K×R_m×b×t²)/V :
- 对于空气弯曲, K等于 1.42;对于打底(压印),K 等于 5-8。
- R_m: 5052-H32约210MPa,SPCC约350MPa。
- t:板厚(毫米), V:下模开度(毫米)。
成形方法对载荷比的影响
- 空气弯曲仅需打底所需吨位的30%-50% 。
- 打底需要3-5倍的空气弯曲力,但将回弹控制在±0.5°以内。
- 压印需要8-10倍的空气弯曲力才能完全消除回弹,但它会显着加速工具磨损。
常用板厚弯曲吨位载荷矩阵表
|
材质 |
厚度(毫米) |
V 型模具宽度(毫米) |
吨位(千牛/米) |
弯曲力系数 |
|---|---|---|---|---|
|
5052-H32 |
1.5 |
15 |
45 |
0.50 |
|
5052-H32 |
2.0 |
20 |
60 |
0.55 |
|
5052-H32 |
3.0 |
30 |
89 |
0.60 |
|
6061-T6 |
1.5 |
18 |
79 |
0.85 |
|
6061-T6 |
2.0 |
24 |
108 |
0.90 |
|
6061-T6 |
3.0 |
36 |
163 |
0.95 |
|
SPCC |
1.5 |
12 |
93 |
1.00 |
|
SPCC |
2.0 |
16 |
124 |
1.00 |
|
SPCC |
3.0 |
24 |
186 |
1.00 |
|
304 不锈钢 |
1.5 |
18 |
146 |
1.50 |
|
304 不锈钢 |
2.0 |
24 |
200 |
1.55 |
|
304 不锈钢 |
3.0 |
36 |
300 |
1.60 |
表注:吨位计算公式为 F = 1.42 × Rm × L × t² / V(弯曲长度 L = 1 m),Rm = 210 MPa (5052-H32)、310 MPa (6061-T6)、350 MPa (SPCC) 和 520 MPa (304 SS)。空气弯曲,V = 8t(钢)至 10t(铝)。
数据来源: DIN 6935:2021 。钢板冷弯 — 弯曲余量和回弹的计算(通过 ANSI 网上商店访问,2026)。
如需详细指导,请查看我们的精密折弯机模具选择资源。
制造商如何防止铝板弯曲中的裂纹并控制公差?
为了控制铝板弯曲的公差,必须在第一次弯曲之前定义工具设置和纹理方向。垂直于纹理弯曲时,5052-H32 的内半径应至少保持 1 吨,6061-T6 的内半径应至少保持 3 吨。将难以成型的合金预热至 150 °C 可稳定零件的几何形状。一个详细说明了防止破裂的必要步骤。
最小弯曲内半径参考
- 1050-O/3003-H14: 0.5t-1.0t。
- 5052-O/H32: 1.0t-1.5t。
- 6061-T6: 3.0t-4.0t,尖角易开裂。
- 冲头半径≥1.5t,防止应力集中。
K 因子和中性层位移
当铝材弯曲过程中中性轴向内移动时,K 系数取决于 R/t,其中R/t=1 时 K≈0.33,R/t=3 时 K≈0.42。开发的长度将比钢件大0.5%-1.0% ,因此进行CAD校准以实现±0.2毫米的孔位公差。
数据来源: ISO 7438 (2020)建立金属材料的弯曲测试程序。
为什么钢板弯曲在小半径和高强度应用中表现出色?
钢板折弯由于低碳钢具有较高的均匀伸长率,因此在小半径作业中表现出色。低碳钢允许内部弯曲半径小至 0.5 吨而不会断裂,从而实现紧凑的底盘设计。高弯曲强度和210 GPa的稳定弹性模量还可将 90° 弯曲时的回弹变化控制在0.5°-1.5° 。
紧凑的小圆角形成边界
低碳钢的延伸率≥30% ,可以使内角半径很小。
- 当边缘被压到极限时,SPCC和Q235的R/t可以达到0.5。
- R=0.5t ,外部产生的应变小于断裂极限。
- 直角壁挂式可节能20%以上。
不锈钢加工硬化控制
奥氏体不锈钢的应变硬化指数n大于0.4。
- 初弯强度提高30% ,回弹分散性改善。
- 304不锈钢的回弹角比碳钢大1.5°-2.0° ,因此必须相应增加过弯补偿。
- 多次弯曲之间的退火可以恢复塑性。
数控钣金折弯与手动折弯如何影响材料质量?
评估中数控钣金折弯与手动弯曲相比,铝金属板材弯曲与钢金属板材弯曲之间存在明显的技术差距。数控折弯机采用激光角度校正和液压凸度实时消除回弹,保持角度重复性在±0.3°以内。手动弯曲依赖于垫片和操作员判断,5052 铝材的废品率高于 8% 。
实时角度闭环监控
- CNC激光测角,检测时间几微秒,行程自动调节,精度±0.1°。
- 5052铝的回弹误差可从±3°降至±0.3°。
- 手动依靠经验,波动可达±2°。
动态机械挠度补偿
对于大跨度、大吨位弯曲,数控液压补偿精度为±0.01毫米。对于手动垫片,运行时间为30-60分钟,精度仅为±0.1毫米;不锈钢厚板全长的角度差≤0.5°,而手动垫片的操作往往超过2° 。
对于钣金折弯,您如何选择铝和钢?
在铝金属板和钢板金属弯曲之间进行选择可以平衡质量、包装和疲劳。 5052-H32重量减轻 65%,但需要 1.5 吨半径。碳钢允许 0.5 吨的角和双刚度,非常适合空间有限的底盘。
设计公差和安装间隙限制
铝的所需半径较大(R≥2.5t),会消耗装配空间。将钢弯曲至 R = 0.5t 的直角半径,可使相同结构的紧凑度提高 30% 。对于电池组支架等空间有限的产品,建议使用钢解决方案。
生命周期成本和轻量化收益
铝每公斤的成本比低碳钢高 2-3 倍,但所需的弯曲吨位减少约 50%。钢材需要电镀或涂层,这会增加大约 15% 的零件成本,但它可以提供更长的使用寿命。在使用铝之前,量化您去除的质量与 15% 的价值 — 回报完全取决于您的工作周期。
跨工艺和逆向失效边界分析
与挤压相比,折弯可降低高达80% 的模具成本,并将交货期缩短至 3 天。铝不太适合高周疲劳载荷:它没有真正的耐久性极限,因此必须在固定的循环次数(通常为5 × 10⁸ 循环)下指定疲劳寿命,而碳钢在接近 10⁷ 循环时显示出明显的耐久性极限。
|
尺寸 |
5052-H32 铝 |
6061-T6 铝 |
SPCC 低碳钢 |
304不锈钢 |
|---|---|---|---|---|
|
轻量化和质量比 |
重量减轻 50%‑65% |
重量减轻 60% |
0%(基线 7.85 克/立方厘米) |
0%(7.93克/立方厘米) |
|
分钟。形成空间和内角 |
中等间隙(R=1.0t‑1.5t) |
大间隙(R=3.0t‑4.0t) |
超紧凑(R=0.5t-0.8t) |
紧凑型(R=1.0t‑1.2t) |
|
成型稳定性和回弹 |
中等回弹 (2°‑4°) |
高回弹 (5°‑8°),颗粒敏感 |
低回弹(0.5°‑1.5°)、高稳定性 |
中高回弹 (2.0°‑3.5°),加工硬化 |
|
逆转故障场景 |
主要承重受拉部件禁止超过10⁷疲劳循环(铝没有真正的耐久性极限) |
未经热处理退火禁止进行紧密半径弯曲 |
禁止用于没有镀层/涂层的户外高湿/高温环境 |
禁止用于超严格的重量敏感机载飞行部件 |
数据来源: AWS C4.6M/C4.6:2006 (R2012) ,铝合金结构焊接和制造的推荐实践。
对于承受较大交变载荷的空间有限的结构,选择 SPCC 冷轧钢弯曲。机箱外壳和重量敏感结构选择 5052-H32 铝,并使成型孔距弯折线至少 2t + R,以避免变形。
请咨询我们的以获得综合决策矩阵。
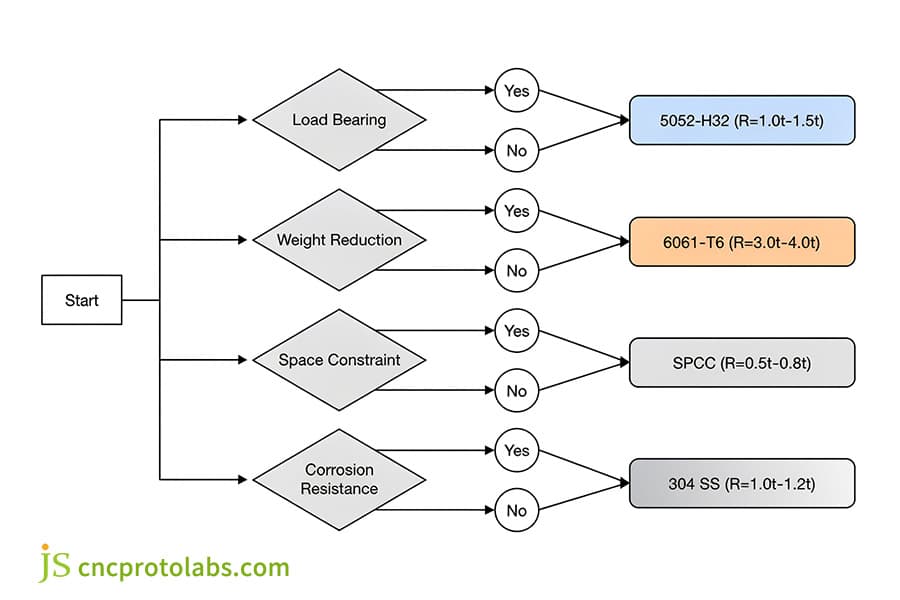
图 2:选择铝或钢板金属弯曲材料的决策树。
电动汽车电池支架重新设计如何解决弯曲断裂和重量限制?
重新设计一个电动汽车电池支架显示了汽车支架中铝与钢板金属弯曲的权衡如何发挥作用。面对R = 3.0 mm (1.0t) 弯曲的 3.0 mm 6061-T6 的 14.5% 外纤维断裂率, JS Precision 改用R = 6.0 mm (2.4t) 的 2.5 mm 5052-H32 ,并采用 CNC 凸面加工,消除了裂纹,并减轻了 45.2% 的质量(2.10 kg 至 1.15 kg)。
项目背景
支架必须承受多轴动态交变载荷(20 G 冲击载荷和500,000 次振动循环),每个部件的重量均低于 1.8 千克,并且可用的角间隙非常小。第一个设计使用3.0mm 6061-T6,R=3.0mm(1.0t) 。
初步解决破解问题
在最初的200次试制中,折弯角部外表面微裂纹的发生率高达14.5%。
退火至6061-O,在软态下弯曲,然后重新固溶处理和人工时效,导致总热变形超过±1.8毫米,装配销钉孔严重不对中,导致废品率很高。
工程根本原因分析
带有 V = 6t 模具开口的锋利冲头 (R = 0.8 mm) 使外部纤维拉伸应变超出 6061-T6 的 8%-10% 伸长极限。弯曲线也与轧制方向成 15°,导致晶间撕裂。
优化及实施路径
- 牌号替代:我们改用 2.5 mm 5052-H32,其屈服强度仍然满足振动要求,同时断裂伸长率超过 16% ,大约是 6061-T6 的两倍。
- 模具和圆角校正:内圆角尺寸增大至R=6.0mm(R=2.4t) ,下模开口至V=10t(25mm),冲裁布局严格与轧制方向成90°。
- 闭环设备补偿:采用双激光测量系统的电液同步数控折弯机动态补偿5052 V型弯的3.2°回弹,并在V型槽上涂上高韧性聚氨酯薄膜以防止模痕。
最终量产验收数据
裂纹、报废率降低至0% ;角度公差为±0.3°,孔距为±0.25毫米;单体重量从2.10公斤减少到1.15公斤(减重45.2%),并通过50万次振动测试。
数据来源:JS Precision 2026 年的项目数据记录了电动汽车电池支架的重新设计(项目编号 EV-BB-2026-09)。
评估重型支架的工程师可以请求 DFM 弯曲模拟和原型样品验证JS精密的钣金折弯团队。
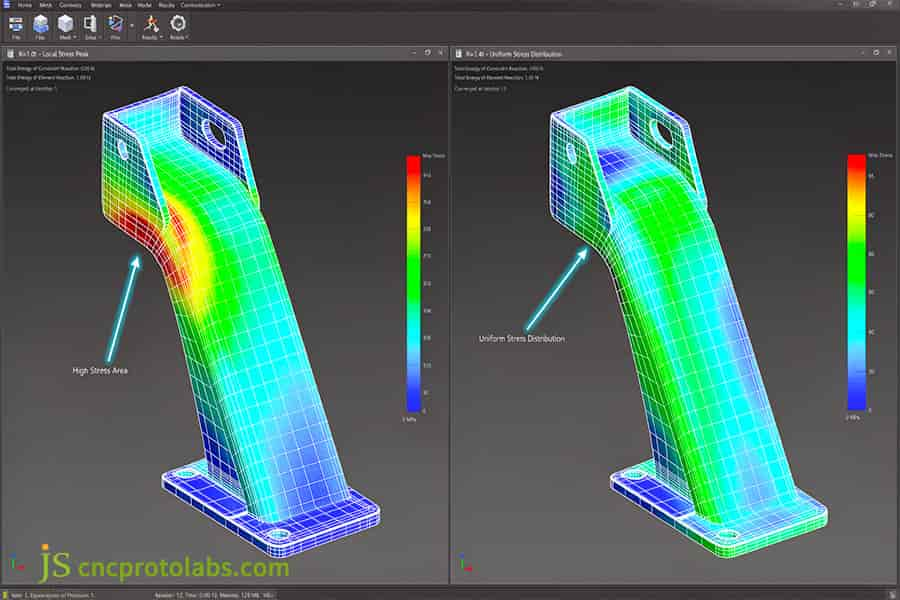
图 3:电动汽车电池支架的 FEA 模拟显示应力分布和弯曲断裂。
常见问题解答
Q1:6061-T6铝板折弯时为什么会开裂?
6061-T6人工时效后伸长率为8-10% ,晶界富集了许多强化相。如果内半径小于3t或平行于轧制方向弯曲,则外层拉伸应变超过其极限,会在晶界处产生细小的裂纹和脆性断裂。
Q2:铝材和钢材弯曲的回弹角有什么区别?
SPCC钢弹性模量210GPa,回弹0.5°-1.5° ; 5052铝70GPa,回弹2°-4°; 6061-T6达到5°-8°,需要CNC实时补偿。
Q3:为什么低碳钢可以实现比铝更小的内弯曲半径?
低碳钢延伸率达30%以上,均匀塑性变形能力强;模具挤压时,外层材料可充分拉伸而不撕裂,内层弯曲半径可小至0.5t,满足紧凑型底盘的直角要求。
问题 4:如何为钢和铝选择合适的折弯机 V 型模具开口?
对于 SPCC,钢的弯曲开口为 V=8t,而对于低延展性的铝合金,则加宽至V=10t-12t 。较宽的模具开口可将拉伸应变分散到更多的材料上,从而抑制剪切区裂纹并将所需的压力载荷减少30% 以上。
问题 5:从钢弯曲转向铝弯曲时,如何重新设计汽车支架?
将汽车支架从钢转换为铝需要三个改变:将板材厚度增加20%-40%以保持刚度,将弯曲半径从1t扩大到2t-2.5t以防止疲劳裂纹,并保持弯曲线距任何孔至少2t + R以避免变形。
Q6:不锈钢折弯需要什么折弯机模具和吨位?
304/316不锈钢在冷弯时加工硬化严重,变形抗力增加50%-60% 。折弯机必须是刚性的,模具应硬化至58-60 HRC(D2或相当),下模开口为10t-12t以减少磨损。
概括
评估铝板和钢板的弯曲性能需要平衡屈服强度、晶体各向异性、回弹补偿和公差。在设计阶段定义内部弯曲半径和毛坯的晶粒取向可以防止通常在积极的减重计划后出现的裂纹。
为了平衡强度和产量,我们建议下载“工业钣金弯曲公差和材料选择工程手册”PDF,或上传 3D CAD 模型并联系 JS Precision 团队进行免费的 DFM 评估。


