 Deutsch



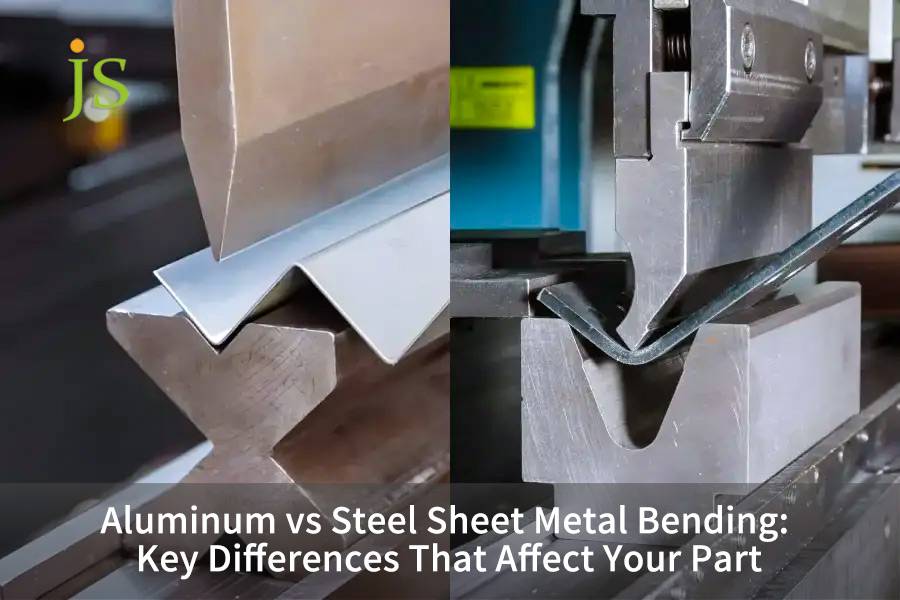

Aluminium vs. Stahl Blechbiegen erfordert die Bewertung der Streckgrenze, der Rückfederung und des minimalen Biegeradius (R/t). Aluminium bietet 65 % Gewichtsreduzierung, aber eine 1,5- bis 3-fach höhere Rückfederung und erfordert einen Radius von 1 bis 3 Tonnen. Stahl erfordert 30–150 % mehr Kraft, ermöglicht aber Radien von 0,5 t–1 t. Durch die Materialwahl werden Last und Werkzeug ausgeglichen.
Zusammenfassung der Kernantworten
Zur Gewichtsreduzierung bevorzugen Sie 5052-H32-Aluminium mit größerem Biegeradius; Für Ermüdungserscheinungen und eine kompakte Montage ist kaltgewalzter SPCC-Stahl optimal.
|
Bewertungsdimension |
5052-H32 Aluminium |
6061-T6 Aluminium |
SPCC-Flussstahl |
Edelstahl 304 |
|---|---|---|---|---|
|
Biegetonnagefaktor (im Vergleich zu Weichstahl). |
0,50-0,60 |
0,85-0,95 |
1,00 (Grundlinie) |
1,50-1,60 |
|
Mindestbiegeradius (R/t). |
1,0t-1,5t |
3,0 t–4,0 t (rissanfällig) |
0,5t-0,8t |
1,0t-1,2t |
|
Bereich zur Kompensation der Rückfederung (90°-Biegung). |
2,0°-4,0° |
5,0°-8,0° |
0,5°-1,5° |
2,0°-3,5° |
|
Reverse-Failure-Szenarien (streng verboten). |
Hochzyklische Ermüdungsspannungsteile |
Biegen mit engen Radien ohne Glühen |
Feuchte Außenumgebungen ohne Beschichtung |
Extrem strenge gewichtsempfindliche Teile in der Luft |
Datenquelle: Interne Biegeversuche von JS Precision, 2026, durchgeführt bis ASTM E290-22 , Standardtestmethoden für die Biegeprüfung von Materialien auf Duktilität.
Was sind die entscheidenden Umformungsunterschiede beim Biegen von Aluminium- und Stahlblechen?
Das Biegen von Aluminium- und Stahlblechen unterscheidet sich im Elastizitätsmodul, in der Kaltverfestigung und in der Kornempfindlichkeit. Stahl (210 GPa) absorbiert Verformungen gleichmäßig bei Radien von 1 t; Aluminium (70 GPa) weist eine höhere Rückfederung und Kornrissbildung auf. Passen Sie die V-Matrizenöffnungen entsprechend an. Diese Grundlagen sind für uns von wesentlicher Bedeutung Blechbearbeitungsdienstleistungen .
Elastizitätsmodul und Spannungs-Dehnungs-Diagramm
Aluminiumlegierungen haben einen niedrigeren Elastizitätsmodul ( E ≈ 69–71 GPa ) als Kohlenstoffstahl ( E ≈ 190–210 GPa ), was sie anfälliger für lokale Einschnürungen in der plastischen Zone macht.
- Sobald eine Aluminiumlegierung nachgibt, sinkt ihr Tangentenmodul stark, sodass sich die Spannung in den äußeren Fasern konzentriert.
- Kohlenstoffstahl weist einen langen, gleichmäßigen plastischen Fließbereich und eine Dehnung von über 30 % auf.
- Beim Biegen von Aluminium ist daher ein größerer Stempelradius erforderlich, um die Zugspannung auf mehr Material zu verteilen.
Rollrichtungsempfindlichkeit
Die Rissbildung in gebogenen Aluminiumlegierungen wird hauptsächlich durch die Walzkornorientierung bestimmt.
- Die Längsbiegerissrate von 6061-T6 beträgt bis zu 15 % .
- Das Biegen quer zur Walzrichtung reduzierte die Rissrate auf unter 2 %, gemessen an 200 Versuchsteilen in den Biegeversuchen von JS Precision im Jahr 2026.
- Legen Sie die Rohlinge so aus, dass die Biegelinie im 45°- oder 90° -Winkel zur Walzrichtung verläuft.
Unterschiede im Rückfederungsmechanismus
Der Rückfederungswinkel Δθ = f(σ_y/E) ist direkt proportional zur Streckgrenze und umgekehrt proportional zum Elastizitätsmodul.
- Da Aluminium einen niedrigeren Elastizitätsmodul (E) hat, ist seine Rückfederung zwei- bis achtmal so groß wie die von Stahl: 5052-H32 federt bei einer 90°-Biegung um 2,0° bis 4,0° zurück, gegenüber 0,5° bis 1,5° bei SPCC, und 6061-T6 erreicht 5,0° bis 8,0°.
- Edelstahl 304 hat einen hohen σ_y und eine mäßige Rückfederung.
- In der Praxis ist eine Überbiegung von 2°–4° erforderlich, um die Rückfederung bei 5052-Aluminiumteilen auszugleichen.
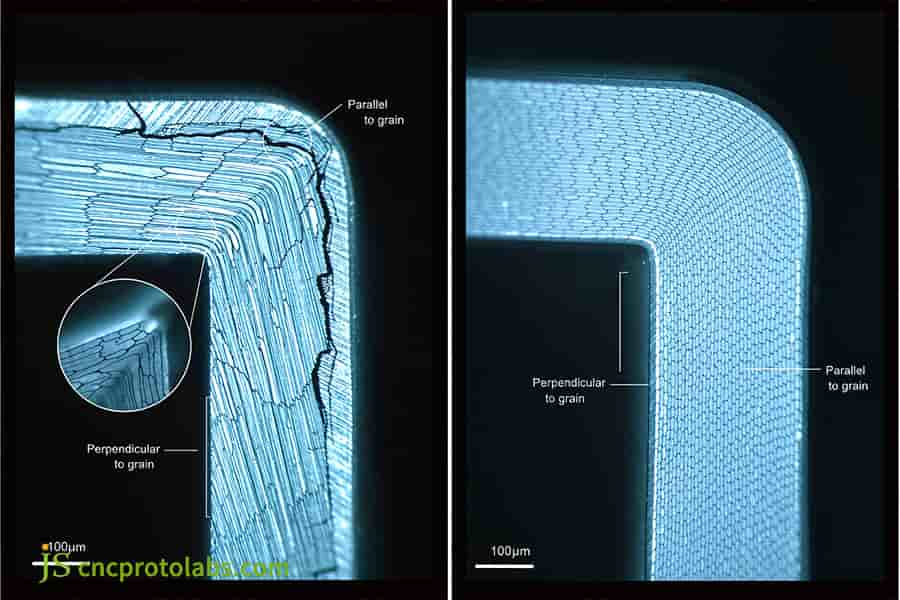
Abbildung 1: Mikroskopische Ansicht der Biegerichtung des Blechs mit Rissen und Struktur.
Wie berechnet man die Biegekraft von Stahl im Vergleich zu Aluminium und die Belastung der Abkantpresse?
Zur Berechnung der Biegekraft von Stahl im Vergleich zu Aluminium werden Dicke, Gesenkbreite und UTS verwendet. Tonnage der Luftbiege- und Gesenkbiegesätze: Baustahl F=(1,42×UTS×L×t²)/V , 5052 benötigt etwa 50 % weniger. Hochfeste Stahlspikes belasten 200 %. A Die Tabelle hilft bei der Bestimmung der optimalen Matrizenbreite.
Theoretische Tonnageformel für Luftbiegen
Formel F=(K×R_m×b×t²)/V :
- K beträgt 1,42 für das Luftbiegen und 5–8 für das Tiefziehen (Prägen).
- R_m: 5052-H32 ca. 210 MPa, SPCC ca. 350 MPa.
- t: Plattendicke (mm), V: Untere Matrizenöffnung (mm).
Einfluss der Umformmethode auf das Lastverhältnis
- Beim Luftbiegen werden nur 30–50 % der für die Bodenbearbeitung erforderlichen Tonnage benötigt.
- Das Aufsetzen erfordert das 3- bis 5-fache der Luftbiegekraft, hält die Rückfederung jedoch innerhalb von ±0,5°.
- Beim Prägen ist das 8- bis 10-fache der Luftbiegekraft erforderlich, um die Rückfederung vollständig zu verhindern, aber es beschleunigt den Werkzeugverschleiß erheblich.
Gemeinsame Blechdicken-Biegetonnage-Last-Matrix-Tabelle
|
Material |
Dicke (mm). |
V-Matrizenbreite (mm). |
Tonnage (kN/m). |
Biegekraftfaktor |
|---|---|---|---|---|
|
5052-H32 |
1.5 |
15 |
45 |
0,50 |
|
5052-H32 |
2,0 |
20 |
60 |
0,55 |
|
5052-H32 |
3,0 |
30 |
89 |
0,60 |
|
6061-T6 |
1.5 |
18 |
79 |
0,85 |
|
6061-T6 |
2,0 |
24 |
108 |
0,90 |
|
6061-T6 |
3,0 |
36 |
163 |
0,95 |
|
SPCC |
1.5 |
12 |
93 |
1,00 |
|
SPCC |
2,0 |
16 |
124 |
1,00 |
|
SPCC |
3,0 |
24 |
186 |
1,00 |
|
304 SS |
1.5 |
18 |
146 |
1,50 |
|
304 SS |
2,0 |
24 |
200 |
1,55 |
|
304 SS |
3,0 |
36 |
300 |
1,60 |
Anmerkung zur Tabelle: Tonnage berechnet als F = 1,42 × Rm × L × t² / V für L = 1 m Biegelänge, mit Rm = 210 MPa (5052-H32), 310 MPa (6061-T6), 350 MPa (SPCC) und 520 MPa (304 SS). Luftbiegen, V = 8t (Stahl) bis 10t (Aluminium).
Datenquelle: DIN 6935: 2021 . Kaltbiegen von Stahlblech – Berechnung von Biegezugaben und Rückfederung (Zugriff über ANSI-Webstore, 2026).
Eine ausführliche Anleitung finden Sie in unserer Ressource zur Auswahl von Präzisions-Abkantpressenwerkzeugen.
Wie können Hersteller Risse verhindern und Toleranzen beim Biegen von Aluminiumblechen kontrollieren?
Um beim Biegen von Aluminiumblechen Toleranzen einzuhalten, müssen sowohl die Werkzeugeinstellung als auch die Faserrichtung vor der ersten Biegung definiert werden . Halten Sie einen Innenradius von mindestens 1 t für 5052-H32 und mindestens 3 t für 6061-T6 ein, wenn Sie senkrecht zur Faserrichtung biegen. Das Vorwärmen schwer umformbarer Legierungen auf 150 °C stabilisiert die Teilegeometrie. Ein beschreibt die notwendigen Schritte, um Risse zu verhindern.
Referenz für den minimalen inneren Biegeradius
- 1050-O/3003-H14: 0,5 t-1,0 t.
- 5052-O/H32: 1,0 t-1,5 t.
- 6061-T6: 3,0 t–4,0 t, scharfe Ecken neigen zu Rissen.
- Schlagradius ≥1,5 t, um Spannungskonzentrationen zu vermeiden.
K-Faktor und Neutralschichtverschiebung
Da sich die neutrale Achse beim Aluminiumbiegen nach innen bewegt, hängt der K-Faktor von R/t ab, wobei K≈0,33 bei R/t=1 und K≈0,42 bei R/t=3. Die entwickelte Länge ist 0,5 % bis 1,0 % größer als bei Stahlteilen, daher wird eine CAD-Kalibrierung durchgeführt, um Lochpositionstoleranzen von ±0,2 mm zu erreichen.
Datenquelle: ISO 7438 (2020) legt Biegetestverfahren für metallische Werkstoffe fest.
Warum eignet sich das Biegen von Stahlblechen hervorragend für Anwendungen mit engen Radien und hoher Festigkeit?
Biegen von Stahlblech eignet sich hervorragend für Arbeiten mit engen Radien , da kohlenstoffarmer Stahl eine hohe gleichmäßige Dehnung bietet. Flussstahl ermöglicht Innenbiegeradien von nur 0,5 t ohne Bruch, was kompakte Fahrgestellkonstruktionen ermöglicht. Hohe Biegefestigkeit und ein stabiler Elastizitätsmodul von 210 GPa halten auch Rückfederungsschwankungen bei einer 90°-Biegung auf 0,5°–1,5° .
Kompakte kleine abgerundete Ecke, die eine Grenze bildet
Kohlenstoffarmer Stahl hat eine Dehnungsrate von ≥30 % , wodurch der Inneneckenradius sehr klein werden kann.
- Wenn die Kanten bis zum Anschlag gedrückt werden, kann das R/t für SPCC und Q235 0,5 erreichen.
- R=0,5t , resultierende Dehnung an der Außenseite liegt unter der Bruchgrenze.
- Bei rechtwinkliger Wandmontage lässt sich eine Einsparung von über 20 % erzielen.
Kontrolle der Kaltverfestigung von Edelstahl
Der Kaltverfestigungsindex n von austenitischem Edelstahl ist größer als 0,4.
- Die anfängliche Biegefestigkeit wird um 30 % erhöht und die Rückfederungsverteilung verbessert.
- Der Rückfederungswinkel von Edelstahl 304 ist 1,5°–2,0° größer als der von Kohlenstoffstahl, daher muss die Überbiegungskompensation entsprechend erhöht werden.
- Durch Glühen zwischen mehreren Biegungen kann die Plastizität wiederhergestellt werden.
Wie wirkt sich das CNC-Blechbiegen im Vergleich zum manuellen Biegen auf die Materialqualität aus?
Bewerten CNC-Blechbiegen Im Vergleich zum manuellen Biegen zeigt sich ein klarer technologischer Unterschied zwischen Aluminium- und Stahlblechbiegen. CNC-Abkantpressen nutzen Laser-Winkelkorrektur und hydraulische Bombierung, um die Rückfederung in Echtzeit aufzuheben und die Winkelwiederholgenauigkeit innerhalb von ±0,3° zu halten. Beim manuellen Biegen kommt es auf die Anpassung und das Urteilsvermögen des Bedieners an, was bei 5052-Aluminium zu einer Ausschussrate von über 8 % führt.
Winkelüberwachung in Echtzeit
- CNC-Laserwinkelmessung, Erfassungszeit beträgt wenige Mikrosekunden, automatische Hubanpassung, Genauigkeit ±0,1°.
- Der Rückfederungsfehler von 5052 Aluminium kann von ±3° auf ±0,3° verringert werden.
- Manuell und je nach Erfahrung können Schwankungen bis zu ±2° betragen.
Dynamische mechanische Durchbiegungskompensation
Für das Biegen mit großer Spannweite und hoher Tonnage beträgt die CNC-Hydraulikkompensationsgenauigkeit ±0,01 mm. Bei manuellen Unterlegscheiben dauert der Betrieb 30–60 Minuten und die Genauigkeit beträgt nur ±0,1 mm ; Der Winkelunterschied der gesamten Länge dicker Edelstahlplatten beträgt ≤0,5°, während der Betrieb manueller Unterlegscheiben oft mehr als 2° beträgt .
Wie wählen Sie beim Blechbiegen zwischen Aluminium und Stahl?
Durch die Wahl zwischen Aluminium- und Stahlblechbiegen werden Masse, Verpackung und Ermüdung ausgeglichen. 5052-H32 ermöglicht eine Gewichtsreduzierung von 65 %, benötigt aber einen Radius von 1,5 t . Kohlenstoffstahl ermöglicht 0,5-Tonnen-Ecken und doppelte Steifigkeit, ideal für Chassis mit begrenztem Platzangebot.
Designtoleranzen und Einschränkungen des Installationsspielraums
Der größere erforderliche Radius von Aluminium (R ≥ 2,5 t) verbraucht Montageraum. Mit einem rechtwinkligen Radius von R = 0,5 t gebogener Stahl macht die gleiche Struktur bis zu 30 % kompakter. Für platzbegrenzende Produkte wie Batteriepackhalterungen werden Stahllösungen empfohlen.
Lebenszykluskosten und leichte Gewinne
Aluminium kostet pro Kilogramm zwei- bis dreimal mehr als Weichstahl, erfordert aber etwa 50 % weniger Biegetonnage. Stahl muss plattiert oder beschichtet werden, was die Teilekosten um etwa 15 % erhöht, aber auch eine längere Lebensdauer ermöglicht. Vergleichen Sie den Wert der Masse, die Sie entfernen, mit diesen 15 %, bevor Sie sich für Aluminium entscheiden – die Amortisation hängt vollständig von Ihrem Arbeitszyklus ab.
Prozessübergreifende und umgekehrte Fehlergrenzenanalyse
Im Vergleich zur Extrusion werden durch das Biegen die Werkzeugkosten um bis zu 80 % gesenkt und die Lieferzeit auf nur 3 Tage verkürzt. Aluminium ist für hochzyklische Ermüdungsbelastungen weniger geeignet: Es hat keine echte Dauerfestigkeit, daher muss die Ermüdungslebensdauer mit einer festen Zyklenzahl (üblicherweise 5 × 10⁸ Zyklen ) angegeben werden, während Kohlenstoffstahl eine deutliche Dauerfestigkeit bei etwa 10⁷ Zyklen aufweist.
|
Dimension |
5052-H32 Aluminium |
6061-T6 Aluminium |
SPCC-Flussstahl |
Edelstahl 304 |
|---|---|---|---|---|
|
Leichtgewicht und Massenverhältnis |
50–65 % Gewichtsreduzierung |
60 % Gewichtsreduktion |
0 % (Ausgangswert 7,85 g/cm³) |
0 % (7,93 g/cm³) |
|
Min. Raum und Innenecke bilden |
Mittlere Bodenfreiheit (R=1,0t-1,5t) |
Große Bodenfreiheit (R=3,0t-4,0t) |
Ultrakompakt (R=0,5t-0,8t) |
Kompakt (R=1,0t-1,2t) |
|
Formstabilität und Rückfederung |
Mäßige Rückfederung (2°–4°) |
Hohe Rückfederung (5°-8°), kornempfindlich |
Geringe Rückfederung (0,5°-1,5°), hohe Stabilität |
Mäßig hohe Rückfederung (2,0°–3,5°), Kaltverfestigung |
|
Reverse-Failure-Szenarien |
Verboten für haupttragende Zugteile über 10⁷ Ermüdungszyklen (Aluminium hat keine echte Dauerfestigkeit) |
Verboten für das Biegen mit engen Radien ohne Wärmebehandlungsglühen |
Für Außenumgebungen mit hoher Luftfeuchtigkeit/Hitze ohne Plattierung/Beschichtung verboten |
Verboten für äußerst gewichtsempfindliche Flugkomponenten in der Luft |
Datenquelle: AWS C4.6M/C4.6:2006 (R2012) , Empfohlene Praktiken zum Schweißen und Herstellen von Aluminiumlegierungsstrukturen.
Wählen Sie kaltgewalztes Stahlbiegen von SPCC für platzbeschränkte Strukturen, die großen Wechsellasten ausgesetzt sind. Wählen Sie 5052-H32-Aluminium für Fahrgestellschalen und gewichtsempfindliche Strukturen und halten Sie die geformten Löcher mindestens 2 t + R von der Biegelinie entfernt, um Verformungen zu vermeiden.
Konsultieren Sie unsere für eine umfassende Entscheidungsmatrix.
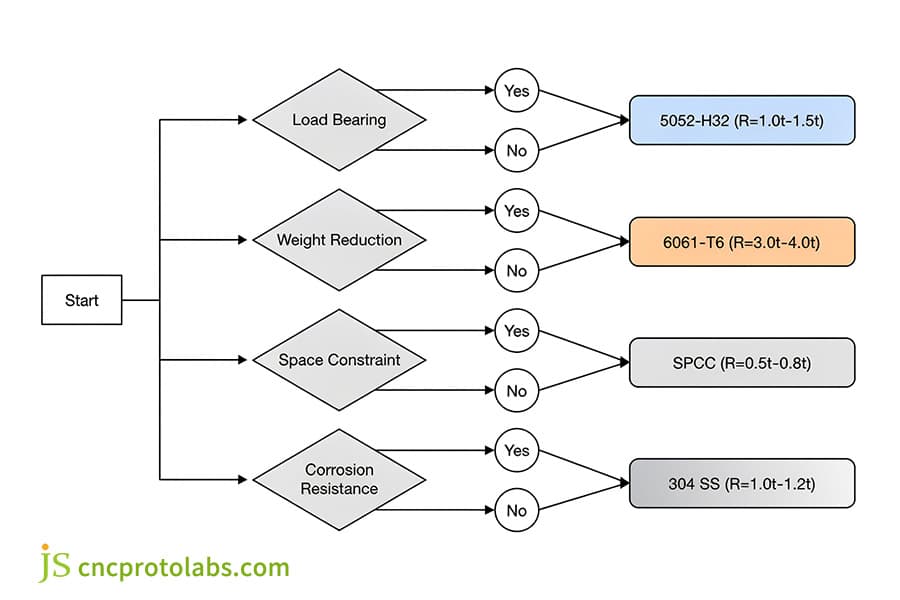
Abbildung 2: Entscheidungsbaum für die Auswahl von Biegematerialien aus Aluminium- oder Stahlblech.
Wie konnten durch die Neugestaltung der Batteriehalterung für Elektrofahrzeuge Biegebrüche und Gewichtsbeschränkungen behoben werden?
Neugestaltung eines Batteriehalterung für Elektrofahrzeuge zeigt, wie sich die Biegekompromisse zwischen Aluminium und Stahlblech bei Kfz-Halterungen auswirken. Angesichts einer Bruchrate der Außenfasern von 14,5 % bei 3,0 mm dickem 6061-T6, gebogen bei R = 3,0 mm (1,0 t), wechselte JS Precision zu 2,5 mm dickem 5052-H32 bei R = 6,0 mm (2,4 t) mit CNC-Bombierung, wodurch Risse beseitigt und eine Gewichtsreduzierung von 45,2 % (2,10 kg auf 1,15 kg) erzielt wurden.
Projekthintergrund
Die Halterungen mussten mehrachsige dynamische Wechsellasten (Stoßbelastung von 20 G und 500.000 Vibrationszyklen ) tragen, wobei jedes Teil unter 1,8 kg gehalten werden sollte und nur sehr wenig Eckfreiheit zur Verfügung stand. Für das erste Design wurde 3,0 mm 6061-T6, R=3,0 mm (1,0 t) verwendet.
Erste Lösung zum Knacken von Problemen
Während der ersten Gruppe von 200 Probeproduktionen betrug das Auftreten von Mikrorissen an der Außenfläche der Biegeecke bis zu 14,5 %.
Das Glühen auf 6061-O, das Biegen im weichen Zustand, die anschließende erneute Lösungsbehandlung und die künstliche Alterung führten zu einer thermischen Gesamtverformung von mehr als ±1,8 mm und einer starken Fehlausrichtung der Montagedübellöcher, was zu einer hohen Ausschussrate führte.
Technische Ursachenanalyse
Ein scharfer Stempel (R = 0,8 mm) mit einer Matrizenöffnung von V = 6 t trieb die Zugspannung der Außenfaser über die Dehnungsgrenze von 8 % bis 10 % von 6061-T6 hinaus . Die Biegelinie verlief außerdem in einem Winkel von 15° zur Walzrichtung, was zu intergranularen Rissen führte.
Optimierungs- und Implementierungspfad
- Sortenwechsel: Wir sind auf 2,5 mm 5052-H32 umgestiegen, dessen Streckgrenze immer noch die Vibrationsanforderungen erfüllt, während die Bruchdehnung 16 % übersteigt – etwa das Doppelte von 6061-T6.
- Korrektur der Matrize und Kehle: Vergrößerung der inneren Kehle auf R=6,0 mm (R=2,4 t) , Senkung der Matrizenöffnung auf V=10 t (25 mm) und Stanzanordnung streng im 90°-Winkel zur Walzrichtung.
- Gerätekompensation im geschlossenen Regelkreis: Eine elektrohydraulische synchrone CNC-Abkantpresse mit einem Dual-Laser-Messsystem kompensierte die 3,2°-Rückfederung der V-Biegung 5052 dynamisch, und über der V-Nut wurde ein hochfester Polyurethanfilm aufgebracht, um Stanzspuren zu vermeiden.
Endgültige Daten zur Massenproduktionsabnahme
Die Riss- und Ausschussrate wurde auf 0 % reduziert ; die Winkeltoleranz betrug ±0,3° und der Lochabstand ±0,25 mm; Das Einzelgewicht wurde von 2,10 kg auf 1,15 kg reduziert (eine Gewichtsreduzierung von 45,2 %), und es bestand 500.000 Vibrationstests.
Datenquelle: JS Precision-Projektdaten aus dem Jahr 2026 dokumentieren die Neugestaltung der Batteriehalterung für Elektrofahrzeuge (Projekt Nr. EV-BB-2026-09).
Ingenieure, die Hochleistungshalterungen bewerten, können eine DFM-Biegesimulation und Prototyp-Probenvalidierung bei anfordern JS Präzision 's Blechbiegeteam.
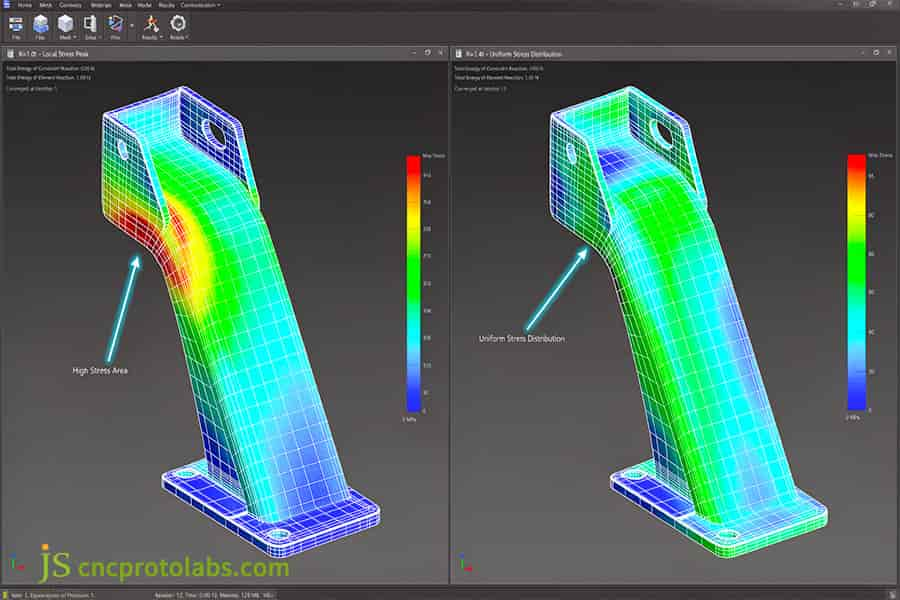
Abbildung 3: FEA-Simulation der Batteriehalterung eines Elektrofahrzeugs mit Darstellung der Spannungsverteilung und Biegebrüchen.
FAQs
F1: Warum reißt 6061-T6-Aluminium beim Blechbiegen?
6061-T6 weist nach künstlicher Alterung eine Dehnung von 8–10 % auf, die Korngrenzen sind in vielen Festigungsphasen angereichert. Die äußere Zugspannung überschreitet ihre Grenze, wenn wir es mit einem Innenradius von weniger als 3 t oder parallel zur Walzrichtung biegen, was zu kleinen Rissen und Sprödbrüchen an den Korngrenzen führt.
F2: Was sind die Unterschiede im Rückfederungswinkel zwischen Aluminium- und Stahlbiegung?
SPCC-Stahl hat einen Elastizitätsmodul von 210 GPa und eine Rückfederung von 0,5°–1,5° ; 5052 Aluminium 70GPa, Rückprall 2°-4°; 6061-T6 erreicht 5°-8° und erfordert eine CNC-Echtzeitkompensation.
F3: Warum kann Baustahl engere Innenbiegeradien erreichen als Aluminium?
Kohlenstoffarmer Stahl hat eine Dehnungsrate von über 30 % und eine starke gleichmäßige plastische Verformung; Beim Extrudieren der Form kann das Außenmaterial vollständig gedehnt werden, ohne zu reißen, und der innere Biegeradius kann nur 0,5 t betragen, wodurch die Anforderungen an den rechten Winkel eines kompakten Chassis erfüllt werden.
F4: Wie wählt man die richtige V-Matrizenöffnung der Abkantpresse für Stahl oder Aluminium aus?
Beim SPCC wird Stahl mit einer Öffnung von V=8t gebogen, während er bei Aluminiumlegierungen mit geringer Duktilität auf V=10t-12t erweitert wird. Eine breitere Matrizenöffnung verteilt die Zugspannung auf mehr Material, wodurch Risse in der Scherzone unterdrückt und die erforderliche Presslast um mehr als 30 % gesenkt werden.
F5: Wie konstruieren Sie Kfz-Halterungen neu, wenn Sie vom Stahl- zum Aluminiumbiegen wechseln?
Die Umstellung von Automobilhalterungen von Stahl auf Aluminium erfordert drei Änderungen: Erhöhen Sie die Blechdicke um 20–40 % , um die Steifigkeit beizubehalten, erweitern Sie den Biegeradius von 1 t auf 2 t–2,5 t, um Ermüdungsrisse zu verhindern, und halten Sie die Biegelinie mindestens 2 t + R von jedem Loch entfernt, um Verformungen zu vermeiden.
F6: Welche Abkantwerkzeuge und welche Tonnage sind für das Biegen von Edelstahl erforderlich?
Edelstahl 304/316 verfestigt sich beim Kaltbiegen stark und erhöht die Verformungsbeständigkeit um 50–60 % . Die Abkantpresse muss steif sein und das Werkzeug sollte auf 58–60 HRC (D2 oder gleichwertig) gehärtet sein, mit einer unteren Matrizenöffnung von 10–12 Tonnen, um den Verschleiß zu reduzieren.
Zusammenfassung
Die Bewertung der Biegeleistung von Aluminium- und Stahlplatten erfordert den Ausgleich von Streckgrenze, Kristallanisotropie, Rückfederungskompensation und Toleranzen . Durch die Definition des inneren Biegeradius und der Kornausrichtung des Rohlings in der Konstruktionsphase wird die Rissbildung verhindert, die normalerweise auf ein aggressives Programm zur Gewichtsreduzierung folgt.
Um Festigkeit und Ertrag in Einklang zu bringen, empfehlen wir den Download des „Industrial“. Blechbiegetoleranzen and Material Selection Engineering Manual“ im PDF-Format oder laden Sie ein 3D-CAD-Modell hoch und kontaktieren Sie das JS Precision-Team für eine kostenlose DFM-Bewertung.

Haftungsausschluss
Der Inhalt dieser Seite dient ausschließlich Informationszwecken. Für JS Precision Services Es gibt keine Zusicherungen oder Garantien, weder ausdrücklich noch stillschweigend, hinsichtlich der Richtigkeit, Vollständigkeit oder Gültigkeit der Informationen. Es liegt in der Verantwortung des Käufers, spezifische technische Anforderungen zu ermitteln und zu ermitteln Fordern Sie ein formelles Teileangebot an . Bitte kontaktieren Sie uns für weitere Informationen.
Ressource

