 Русский



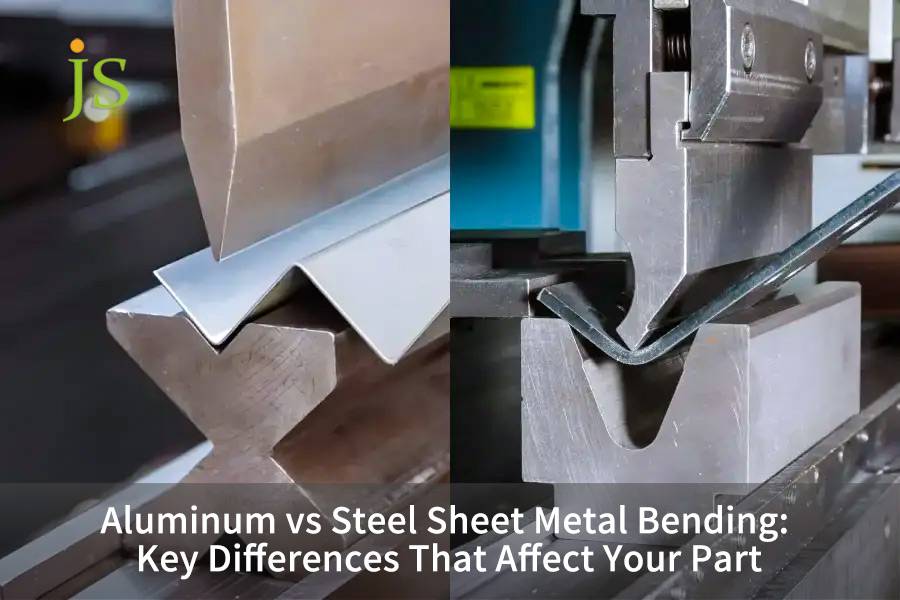

Алюминий против стали гибка листового металла требует оценки предела текучести, упругости и минимального радиуса изгиба (R/t). Алюминий обеспечивает снижение веса на 65%, но упругую отдачу в 1,5–3 раза выше , что требует радиуса 1–3 тонны. Сталь требует на 30–150 % большей силы, но допускает радиусы 0,5–1 т. Выбор материала позволяет сбалансировать нагрузку и инструмент.
Краткое изложение основных ответов
Для снижения веса отдавайте предпочтение алюминию 5052-H32 с большим радиусом изгиба; для усталостной и компактной сборки оптимальным является холоднокатаная сталь SPCC.
|
Оценочный параметр |
5052-H32 Алюминий |
6061-T6 Алюминий |
SPCC Мягкая сталь |
Нержавеющая сталь 304 |
|---|---|---|---|---|
|
Коэффициент тоннажа изгиба (по сравнению с мягкой сталью) |
0,50-0,60 |
0,85-0,95 |
1,00 (базовый уровень) |
1,50-1,60 |
|
Минимальный радиус изгиба (R/t) |
1,0т-1,5т |
3,0–4,0 т (склонен к растрескиванию) |
0,5т-0,8т |
1,0т-1,2т |
|
Диапазон компенсации пружинистости (изгиб 90°) |
2,0°-4,0° |
5,0°-8,0° |
0,5°-1,5° |
2,0°-3,5° |
|
Сценарии обратного отказа (строго запрещены) |
Детали, работающие от многоцикловой усталости |
Гибка малого радиуса без отжига |
Наружная влажная среда без покрытия |
Ультра-строгие бортовые детали, чувствительные к весу |
Источник данных: собственные испытания на изгиб JS Precision, 2026 г., проведенные для АСТМ Е290-22 , Стандартные методы испытаний материалов на пластичность при изгибе.
Каковы критические различия при гибке алюминия и стального листового металла?
Гибка листового металла из алюминия и стали различается по модулю упругости, деформационному упрочнению и чувствительности к зернистости. Сталь (210 ГПа) равномерно поглощает деформации на радиусах 1t; алюминий (70 ГПа) имеет более высокую упругость и растрескивание зерна. Отрегулируйте отверстия V-образной матрицы соответствующим образом. Эти основы являются неотъемлемой частью нашей услуги по изготовлению листового металла .
Модуль Юнга и диаграмма напряжения-деформации
Алюминиевые сплавы имеют меньший модуль упругости ( Е ≈ 69-71 ГПа ), чем углеродистые стали ( Е ≈ 190-210 ГПа ), что делает их более склонными к локализованному образованию шейки в пластической зоне.
- Как только алюминиевый сплав начинает поддаваться, его касательный модуль резко падает, поэтому деформация концентрируется во внешних волокнах.
- Углеродистая сталь демонстрирует длинную, равномерную область пластического течения и удлинение более 30% .
- Поэтому для изгиба алюминия требуется больший радиус пуансона , чтобы распределить растягивающую нагрузку на большее количество материала.
Чувствительность к направлению вращения
Растрескивание гнутых алюминиевых сплавов определяется главным образом ориентацией зерен прокатки.
- Уровень растрескивания при продольном изгибе 6061-T6 достигает 15% .
- Изгиб поперек направления прокатки снизил уровень образования трещин до уровня ниже 2 %, измеренный на 200 пробных деталях в ходе испытаний на изгиб, проведенных компанией JS Precision в 2026 году.
- Разложите заготовки так, чтобы линия сгиба проходила под углом 45° или 90° к направлению прокатки.
Различия в механизме пружинного возврата
Угол упругого возврата Δθ = f(σ_y/E) прямо пропорционален пределу текучести и обратно пропорционален модулю упругости.
- Поскольку алюминий имеет более низкий модуль упругости (E), его упругое отклонение в 2–8 раз больше , чем у стали: 5052-H32 пружинит на 2,0–4,0° при изгибе на 90° по сравнению с 0,5–1,5° для SPCC, а 6061-T6 достигает 5,0–8,0°.
- Нержавеющая сталь 304 имеет высокую σ_y и умеренную упругую отдачу.
- На практике для компенсации пружинения в алюминиевых деталях 5052 необходим перегиб на 2–4° .
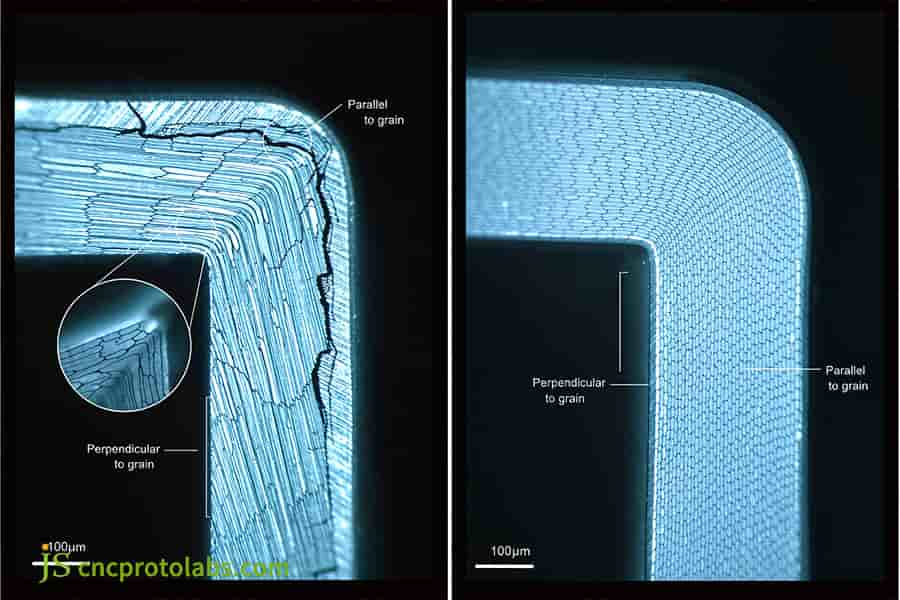
Рисунок 1: Микроскопическое изображение направления зерен при изгибе листового металла, показывающее трещины и структуру.
Как рассчитать изгибающую силу стали по сравнению с алюминием и нагрузки на листогибочный пресс?
При расчете силы изгиба стали и алюминия используются толщина, ширина штампа и UTS. Тоннаж комплектов для гибки воздухом и штампом: мягкая сталь F=(1,42×UTS×L×t²)/V , для 5052 требуется примерно на 50 % меньше. Шипы из высокопрочной стали нагружают 200%. А Таблица помогает определить оптимальную ширину матрицы.
Теоретическая формула тоннажа для изгиба воздуха
Формула F=(K×R_m×b×t²)/V :
- К равен 1,42 для воздушного изгиба и 5-8 для дна (чеканки).
- R_m: 5052-H32 примерно 210 МПа, SPCC примерно 350 МПа.
- t: Толщина пластины (мм), V: Нижнее отверстие матрицы (мм).
Влияние метода формовки на коэффициент нагрузки
- Для гибки в воздухе требуется всего 30–50 % тоннажа, необходимого для опускания.
- Для опускания днища требуется в 3-5 раз большее изгибающее усилие, но упругость сохраняется в пределах ±0,5°.
- Чеканка требует в 8-10 раз большей силы изгиба в воздухе, чтобы полностью устранить пружинение, но это значительно ускоряет износ инструмента.
Таблица матрицы нагрузок на изгиб и общую толщину пластины
|
Материал |
Толщина (мм) |
Ширина V-матрицы (мм) |
Тоннаж (кН/м) |
Коэффициент изгибающей силы |
|---|---|---|---|---|
|
5052‑H32 |
1,5 |
15 |
45 |
0,50 |
|
5052‑H32 |
2.0 |
20 |
60 |
0,55 |
|
5052‑H32 |
3.0 |
30 |
89 |
0,60 |
|
6061‑Т6 |
1,5 |
18 |
79 |
0,85 |
|
6061‑Т6 |
2.0 |
24 |
108 |
0,90 |
|
6061‑Т6 |
3.0 |
36 |
163 |
0,95 |
|
СПКЦ |
1,5 |
12 |
93 |
1.00 |
|
СПКЦ |
2.0 |
16 |
124 |
1.00 |
|
СПКЦ |
3.0 |
24 |
186 |
1.00 |
|
304 СС |
1,5 |
18 |
146 |
1,50 |
|
304 СС |
2.0 |
24 |
200 |
1,55 |
|
304 СС |
3.0 |
36 |
300 |
1,60 |
Примечание к таблице: Тоннаж рассчитан как F = 1,42 × Rm × L × t² / V для длины изгиба L = 1 м, при Rm = 210 МПа (5052-H32), 310 МПа (6061-T6), 350 МПа (SPCC) и 520 МПа (304 SS). Воздушная гибка, V = от 8 т (сталь) до 10 т (алюминий).
Источник данных: DIN 6935: 2021 . Холодная гибка стального листа — расчет припусков на изгиб и упругого возврата (доступ через интернет-магазин ANSI, 2026 г.).
Подробные инструкции можно найти в нашем ресурсе по выбору прецизионного листогибочного инструмента.
Как производители могут предотвратить растрескивание и контролировать допуски при изгибе алюминиевого листа?
Чтобы обеспечить допуски при гибке алюминиевого листа, перед первым изгибом необходимо определить как установку инструмента, так и направление волокон . При изгибе перпендикулярно волокнам внутренний радиус должен составлять не менее 1 т для 5052-H32 и не менее 3 т для 6061-T6. Предварительный нагрев труднообрабатываемых сплавов до 150 °C стабилизирует геометрию детали. Ан подробно описаны необходимые шаги для предотвращения растрескивания.
Минимальный внутренний радиус изгиба
- 1050-О/3003-H14: 0,5 т-1,0 т.
- 5052-О/Н32: 1,0 т-1,5 т.
- 6061-T6: 3,0–4,0 т, острые углы склонны к растрескиванию.
- Радиус пуансона ≥1,5 т для предотвращения концентрации напряжений.
К-фактор и смещение нейтрального слоя
Поскольку нейтральная ось движется внутрь во время изгиба алюминия, коэффициент К зависит от R/t, где K≈0,33 при R/t=1 и K≈0,42 при R/t=3. Разработанная длина будет на 0,5–1,0 % больше , чем у стальных деталей, поэтому калибровка CAD выполняется для достижения допусков положения отверстий ±0,2 мм.
Источник данных: ИСО 7438 (2020) устанавливает процедуры испытаний на изгиб металлических материалов.
Почему гибка стального листа превосходна при работе с малым радиусом и в высокопрочных приложениях?
Гибка стального листа превосходно подходит для работы с малым радиусом , поскольку низкоуглеродистая сталь обеспечивает высокое равномерное удлинение. Мягкая сталь допускает внутренний радиус изгиба до 0,5 т без разрушения, что позволяет создавать компактные шасси. Высокая прочность на изгиб и стабильный модуль упругости 210 ГПа также удерживают отклонение упругости на уровне 0,5–1,5° при изгибе на 90°.
Компактный небольшой закругленный угол, образующий границу
Низкоуглеродистая сталь имеет степень удлинения ≥30% , поэтому радиус внутреннего угла может быть очень маленьким.
- Когда края прижаты до предела, R/t может достигать 0,5 для SPCC и Q235.
- R=0,5t , результирующая внешняя нагрузка меньше предела разрушения.
- При настенном монтаже под прямым углом можно достичь экономии более 20% .
Контроль деформационного упрочнения нержавеющей стали
Индекс деформационного упрочнения n аустенитной нержавеющей стали превышает 0,4.
- Начальная прочность на изгиб увеличена на 30% , а рассеивание упругого возврата улучшено.
- Угол упругого возврата нержавеющей стали 304 на 1,5–2,0° больше, чем у углеродистой стали, поэтому компенсация перегиба должна быть соответственно увеличена.
- Отжиг между несколькими изгибами может восстановить пластичность.
Как гибка листового металла с ЧПУ или ручная гибка влияют на качество материала?
Оценка Гибка листового металла с ЧПУ по сравнению с ручной гибкой, показывает четкое технологическое разделение между гибкой алюминия и стального листового металла. Листогибочные прессы с ЧПУ используют лазерную коррекцию угла и гидравлическое выравнивание для устранения пружинения в реальном времени, обеспечивая повторяемость угла в пределах ±0,3°. Ручная гибка зависит от установки прокладок и решения оператора, в результате чего процент брака алюминия марки 5052 превышает 8% .
Мониторинг угла с обратной связью в режиме реального времени
- Измерение угла лазера с ЧПУ, время обнаружения составляет несколько микросекунд, автоматическая регулировка хода, точность ± 0,1 °.
- Погрешность пружинения алюминия 5052 можно уменьшить с ±3° до ±0,3°.
- Вручную, полагаясь на опыт, колебания могут достигать ±2°.
Динамическая компенсация механических отклонений
Для гибки с большим пролетом и большой грузоподъемностью точность гидравлической компенсации с ЧПУ составляет ± 0,01 мм. Для ручных прокладок работа занимает 30–60 минут и точность составляет всего ±0,1 мм ; разность углов по всей длине толстых пластин из нержавеющей стали составляет ≤0,5°, тогда как при работе ручных прокладок часто превышает 2° .
Как сделать выбор между алюминием и сталью для гибки листового металла?
Выбор между гибкой алюминия и стального листового металла позволяет сбалансировать массу, упаковку и усталость. 5052-H32 дает снижение веса на 65%, но требует радиуса 1,5 т . Углеродистая сталь обеспечивает углы 0,5 т и двойную жесткость, что идеально подходит для шасси с ограниченным пространством.
Проектные допуски и ограничения на монтажные зазоры
Больший требуемый радиус алюминия (R ≥ 2,5 т) требует монтажного пространства. Сталь, изогнутая под прямым углом радиусом R = 0,5т, делает ту же конструкцию компактнее до 30% . Стальные решения рекомендуются для изделий с ограниченным пространством, таких как кронштейны для аккумуляторных батарей.
Затраты жизненного цикла и незначительные выгоды
Алюминий стоит в 2-3 раза дороже за килограмм, чем мягкая сталь, но для его гибки требуется примерно на 50% меньше тоннажа. Сталь нуждается в гальваническом покрытии, что увеличивает стоимость детали примерно на 15%, но обеспечивает более длительный срок службы. Прежде чем переходить к алюминию, соизмерьте количество массы, которую вы удаляете, с этими 15 % — окупаемость полностью зависит от вашего рабочего цикла.
Межпроцессный и обратный анализ границ отказов
По сравнению с экструзией, гибка сокращает стоимость оснастки до 80% и сокращает время доставки до 3 дней . Алюминий менее пригоден для многоциклового усталостного нагружения: у него нет настоящего предела выносливости, поэтому усталостную долговечность необходимо указывать при фиксированном количестве циклов (обычно 5 × 10⁸ циклов ), тогда как углеродистая сталь демонстрирует четкий предел выносливости около 10⁷ циклов .
|
Размер |
5052‑H32 Алюминий |
6061‑T6 Алюминий |
SPCC Мягкая сталь |
Нержавеющая сталь 304 |
|---|---|---|---|---|
|
Соотношение легкого и массового веса |
Снижение веса на 50–65 % |
Снижение веса на 60% |
0% (базовый уровень 7,85 г/см³) |
0% (7,93 г/см³) |
|
Мин. Формирование пространства и внутреннего угла |
Средний клиренс (R=1,0т‑1,5т) |
Большой клиренс (R=3,0т‑4,0т) |
Ультракомпактный (R=0,5т‑0,8т) |
Компактный (R=1,0 т‑1,2 т) |
|
Формирование стабильности и упругости |
Умеренное пружинение (2°‑4°) |
Высокая упругость (5°-8°), чувствительность к зерну |
Низкая упругость (0,5°‑1,5°), высокая стабильность. |
Умеренно-высокое пружинение (2,0°-3,5°), нагартование |
|
Сценарии обратного отказа |
Запрещено для основных несущих частей, растянутых более 10⁷ циклов усталости (алюминий не имеет истинного предела выносливости). |
Запрещено изгибание малого радиуса без термообработки и отжига. |
Запрещено использовать на открытом воздухе в условиях высокой влажности/жары без металлизации/покрытия. |
Запрещено для сверхстрогих бортовых компонентов, чувствительных к весу. |
Источник данных: AWS C4.6M/C4.6:2006 (R2012) , Рекомендуемые методы сварки и изготовления конструкций из алюминиевых сплавов.
Выбирайте гибку холоднокатаной стали SPCC для конструкций с ограниченным пространством, которые несут большие знакопеременные нагрузки. Выбирайте алюминий 5052-H32 для корпусов шасси и конструкций, чувствительных к весу, и оставляйте сформированные отверстия на расстоянии не менее 2t + R от линии сгиба, чтобы избежать деформации.
Проконсультируйтесь с нашим для комплексной матрицы решений.
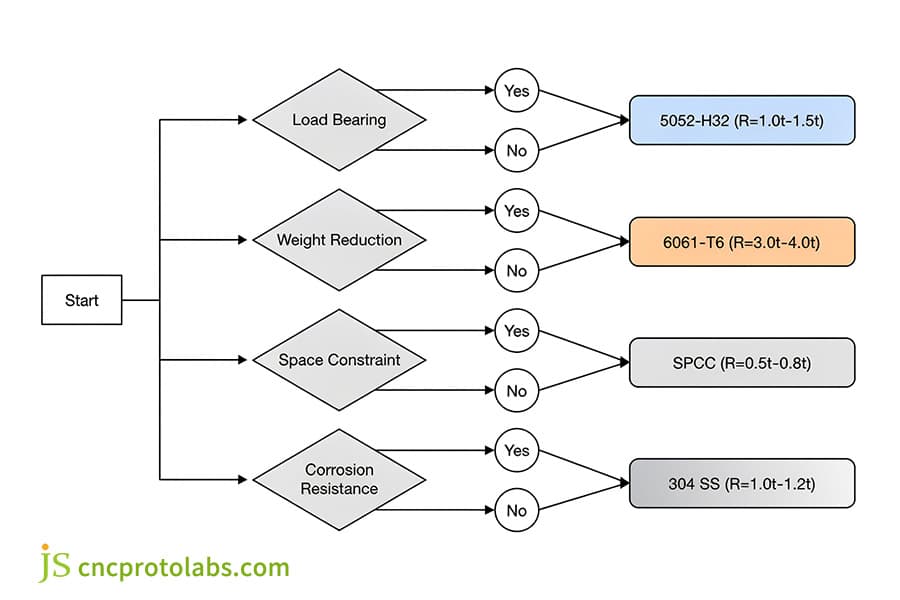
Рисунок 2: Схема принятия решений по выбору материалов для гибки алюминиевых или стальных листов.
Как модернизация кронштейна аккумуляторной батареи электромобиля позволила решить проблему изгибных переломов и весовых ограничений?
Редизайн Кронштейн аккумулятора электромобиля показывает, как компромиссы при изгибе алюминия и стального листового металла проявляются в автомобильных кронштейнах. Столкнувшись с вероятностью разрушения наружных волокон 14,5 % при изгибе 3,0 мм 6061-T6 при R = 3,0 мм (1,0 т), компания JS Precision перешла на 2,5 мм 5052-H32 при R = 6,0 мм (2,4 т) с коронкой на станке с ЧПУ, что устраняет трещины и обеспечивает снижение массы на 45,2 % (с 2,10 до 1,15 кг).
Предыстория проекта
Кронштейны должны были выдерживать многоосные динамические переменные нагрузки (ударная нагрузка 20 G и 500 000 циклов вибрации ), при этом каждая деталь удерживалась менее 1,8 кг и имелся очень небольшой угловой зазор. В первой конструкции использовался сплав 6061-T6 толщиной 3,0 мм, R=3,0 мм (1,0 т) .
Проблемы со взломом начального решения
В первой группе из 200 опытных производств частота микротрещин на внешней поверхности угла гибки достигает 14,5%.
Отжиг до 6061-O, изгиб в мягком состоянии, а затем повторная обработка раствором и искусственное старение вызвали общую термическую деформацию , превышающую ±1,8 мм , и серьезное смещение монтажных отверстий, что привело к высокому проценту брака.
Инженерный анализ первопричин
Острый пуансон (R = 0,8 мм) с отверстием матрицы V = 6t привел к тому, что деформация внешнего волокна при растяжении превысила предел удлинения 8–10%, установленный для 6061-T6 . Линия сгиба также проходила под углом 15° к направлению прокатки, что вызывало межзеренный разрыв.
Путь оптимизации и внедрения
- Замена марки: мы перешли на сталь 5052-H32 толщиной 2,5 мм, предел текучести которой по-прежнему соответствует требованиям к вибрации, а удлинение после разрушения превышает 16 % , что примерно вдвое больше, чем у 6061-T6.
- Корректировка матрицы и галтели: увеличить размер внутренней галтели до R=6,0 мм (R=2,4t) , уменьшить отверстие матрицы до V=10t (25 мм), расположение вырубки строго под углом 90° к направлению прокатки.
- Компенсация оборудования с замкнутым контуром: электрогидравлический синхронный листогибочный пресс с ЧПУ и двойной лазерной измерительной системой динамически компенсировал пружинение 3,2° V-образного изгиба 5052, а поверх V-образной канавки была нанесена высокопрочная полиуретановая пленка для предотвращения следов штампа.
Окончательные данные приемки массового производства
Уровень растрескивания и брака был снижен до 0% ; допуск на угол составлял ±0,3°, расстояние между отверстиями составляло ±0,25 мм; единый вес был уменьшен с 2,10 кг до 1,15 кг (снижение веса на 45,2%), и он прошел 500 000 вибрационных испытаний.
Источник данных: Данные проекта JS Precision за 2026 год документируют модернизацию кронштейна аккумуляторной батареи электромобиля (проект № EV‑BB‑2026‑09).
Инженеры, оценивающие кронштейны для тяжелых условий эксплуатации, могут запросить моделирование изгиба DFM и проверку прототипа образца у JS Точность бригада гибки листового металла.
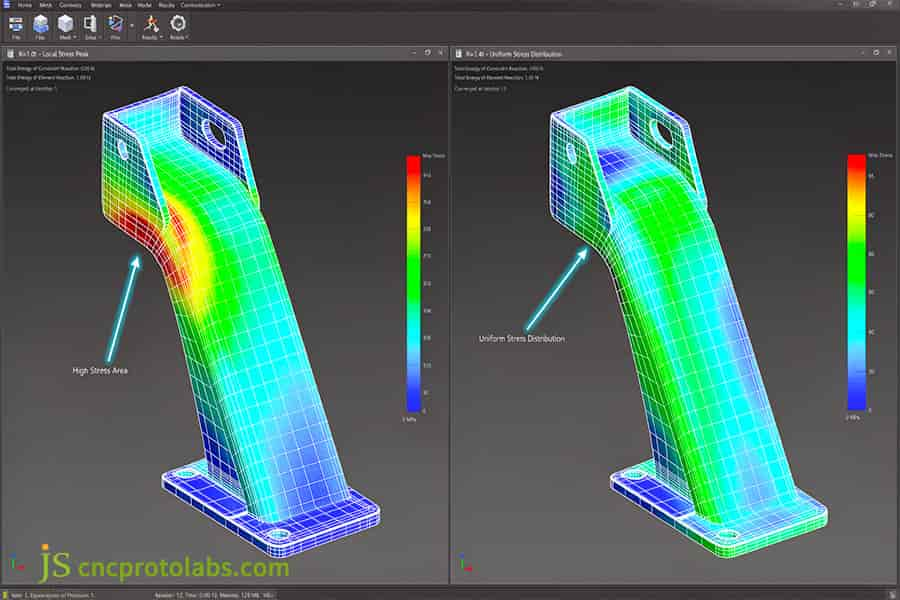
Рисунок 3: Моделирование кронштейна аккумуляторной батареи электромобиля методом FEA, показывающее распределение напряжений и переломы при изгибе.
Часто задаваемые вопросы
Вопрос 1: Почему алюминий 6061-T6 трескается во время изгиба листового металла?
6061-T6 имеет удлинение 8-10% после искусственного старения, границы зерен обогащены многими упрочняющими фазами. Внешняя деформация растяжения превышает свой предел, если мы согнем его с внутренним радиусом менее 3t или параллельно направлению прокатки, что приведет к появлению небольших трещин и хрупкому разрушению на границах зерен.
Вопрос 2: Каковы различия в углах упругого возврата при изгибе алюминия и стали?
Сталь SPCC имеет модуль упругости 210 ГПа и упругость 0,5–1,5° ; алюминий 5052 70ГПа, отскок 2°-4°; 6061-T6 достигает угла 5–8° и требует компенсации в реальном времени от ЧПУ.
Вопрос 3: Почему мягкая сталь может иметь более меньший внутренний радиус изгиба, чем алюминий?
Низкоуглеродистая сталь имеет степень удлинения более 30% и сильную равномерную пластическую деформацию; При экструдировании формы внешний материал может быть полностью растянут без разрывов, а внутренний радиус изгиба может составлять всего 0,5 т, что соответствует требованиям компактного шасси к прямому углу.
Вопрос 4: Как выбрать подходящее отверстие V-образной матрицы листогибочного пресса для стали или алюминия?
Для СПКС сталь гнутся с раскрытием V=8т, а для алюминиевых сплавов низкой пластичности - с расширением до V=10т-12т . Более широкое отверстие матрицы распределяет растягивающую нагрузку на большее количество материала, что подавляет растрескивание в зоне сдвига и снижает необходимую нагрузку на пресс более чем на 30% .
Вопрос 5: Как изменить конструкцию автомобильных кронштейнов при переходе от гибки стали к алюминию?
Преобразование автомобильных кронштейнов из стали в алюминий требует трех изменений: увеличить толщину листа на 20–40% для сохранения жесткости, увеличить радиус изгиба с 1 т до 2–2,5 т, чтобы предотвратить усталостное растрескивание, и сохранить линию сгиба на расстоянии не менее 2 т + R от любого отверстия, чтобы избежать деформации.
Вопрос 6: Какие инструменты и тоннаж листогибочного пресса необходимы для гибки нержавеющей стали?
Нержавеющая сталь 304/316 сильно затвердевает при холодном изгибе, увеличивая сопротивление деформации на 50-60% . Листогибочный пресс должен быть жестким, а инструмент должен быть закален до твердости 58–60 HRC (D2 или эквивалент) с нижним отверстием штампа 10–12 тонн для уменьшения износа.
Краткое содержание
Оценка характеристик изгиба алюминиевых и стальных пластин требует баланса предела текучести, кристаллической анизотропии, компенсации упругого возврата и допусков . Определение внутреннего радиуса изгиба и ориентации волокон заготовки на этапе проектирования предотвращает растрескивание, которое обычно возникает в результате агрессивной программы снижения веса.
Чтобы сбалансировать прочность и урожайность, рекомендуем скачать «Промышленный Допуски на изгиб листового металла и Руководство по выбору материалов» в формате PDF или загрузите 3D-модель CAD и свяжитесь с командой JS Precision для бесплатной оценки DFM.

Отказ от ответственности
Содержимое этой страницы предназначено только для информационных целей. Для JS Прецизионные услуги , нет никаких заявлений или гарантий, явных или подразумеваемых, относительно точности, полноты или достоверности информации. Покупатель несет ответственность за определение конкретных технических требований и запросить официальное предложение запчастей . Пожалуйста, свяжитесь с нами для получения дополнительной информации.
Ресурс

