 Italiano



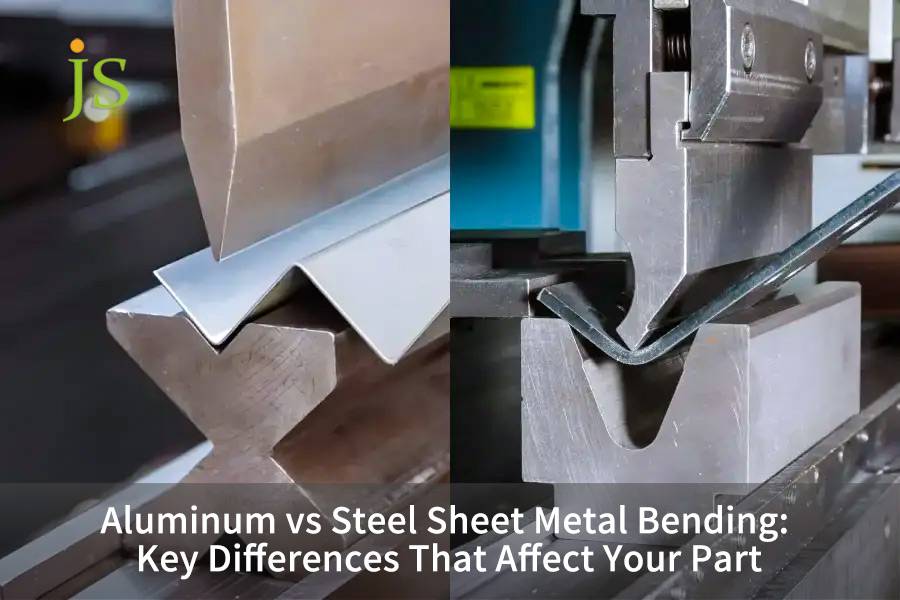

Alluminio contro acciaio piegatura della lamiera richiede la valutazione del carico di snervamento, del ritorno elastico e del raggio minimo di curvatura (R/t). L'alluminio offre una riduzione del peso del 65% ma un ritorno elastico maggiore di 1,5-3 volte , richiedendo un raggio di 1t-3t. L'acciaio richiede il 30%-150% di forza in più ma consente raggi di 0,5-1t. La scelta dei materiali bilancia carico e attrezzature.
Riepilogo delle risposte principali
Per ridurre il peso, dare priorità all'alluminio 5052-H32 con raggio di curvatura maggiore; per la fatica e l'assemblaggio compatto, l'acciaio laminato a freddo SPCC è ottimale.
|
Dimensione della valutazione |
5052-H32 Alluminio |
Alluminio 6061-T6 |
Acciaio dolce SPCC |
Acciaio inossidabile 304 |
|---|---|---|---|---|
|
Fattore di tonnellaggio di flessione (rispetto all'acciaio dolce). |
0,50-0,60 |
0,85-0,95 |
1.00 (Baseline) |
1,50-1,60 |
|
Raggio minimo di curvatura (R/t). |
1,0 t-1,5 t |
3,0t-4,0t (incline alle crepe) |
0,5 t-0,8 t |
1.0t-1.2t |
|
Intervallo di compensazione del ritorno elastico (curvatura a 90°). |
2,0°-4,0° |
5,0°-8,0° |
0,5°-1,5° |
2,0°-3,5° |
|
Scenari di guasto inverso (assolutamente vietati). |
Parti soggette a tensione di fatica ad alto numero di cicli |
Piegatura a raggio stretto senza ricottura |
Ambienti umidi esterni senza rivestimento |
Parti aeree ultra rigide sensibili al peso |
Fonte dati: prove di piegatura interne di JS Precision, 2026, condotte a ASTM E290-22 , Metodi di prova standard per le prove di piegatura dei materiali per verificarne la duttilità.
Quali sono le differenze critiche di formatura nella piegatura della lamiera di alluminio rispetto a quella di acciaio?
La piegatura della lamiera di alluminio rispetto a quella di acciaio differisce per modulo elastico, incrudimento e sensibilità alla grana. L'acciaio (210 GPa) assorbe la deformazione in modo uniforme a raggi 1t; l'alluminio (70 GPa) ha un ritorno elastico e una fessurazione del grano più elevati. Regolare di conseguenza le aperture della matrice a V. Questi fondamenti sono parte integrante del nostro servizi di lavorazione della lamiera .
Modulo di Young e diagramma sforzo-deformazione
Le leghe di alluminio hanno un modulo elastico inferiore ( E ≈ 69-71 GPa ) rispetto all'acciaio al carbonio ( E ≈ 190-210 GPa ), il che le rende più soggette a strizioni localizzate nella zona plastica.
- Una volta che una lega di alluminio inizia a cedere, il suo modulo tangente diminuisce drasticamente, quindi la deformazione si concentra nelle fibre esterne.
- L'acciaio al carbonio mostra una regione di flusso plastico lunga e uniforme e un allungamento superiore al 30% .
- La piegatura dell'alluminio necessita quindi di un raggio di punzonatura maggiore per distribuire la tensione di trazione su più materiale.
Sensibilità alla direzione di rotolamento
La fessurazione nelle leghe di alluminio piegate è governata principalmente dall'orientamento dei grani di rotolamento.
- Il tasso di fessurazione da flessione longitudinale del 6061-T6 arriva fino al 15% .
- La flessione trasversale alla direzione di laminazione ha ridotto il tasso di cricche al di sotto del 2%, misurato su 200 parti di prova nelle prove di piegatura del 2026 di JS Precision.
- Disporre gli spazi vuoti in modo che la linea di piegatura corra a 45° o 90° rispetto alla direzione di laminazione.
Differenze nel meccanismo del ritorno elastico
L'angolo di ritorno elastico Δθ = f(σ_y/E) è direttamente proporzionale al carico di snervamento e inversamente proporzionale al modulo elastico.
- Poiché l'alluminio ha un modulo elastico (E) inferiore, il suo ritorno elastico è 2-8 volte quello dell'acciaio: 5052-H32 torna indietro di 2,0°-4,0° su una curva di 90° contro 0,5°-1,5° per SPCC, e 6061-T6 raggiunge 5,0°-8,0°.
- L'acciaio inossidabile 304 ha un elevato σ_y e un ritorno elastico moderato.
- In pratica, sono necessari 2°-4° di sovraflessione per compensare il ritorno elastico nelle parti in alluminio 5052.
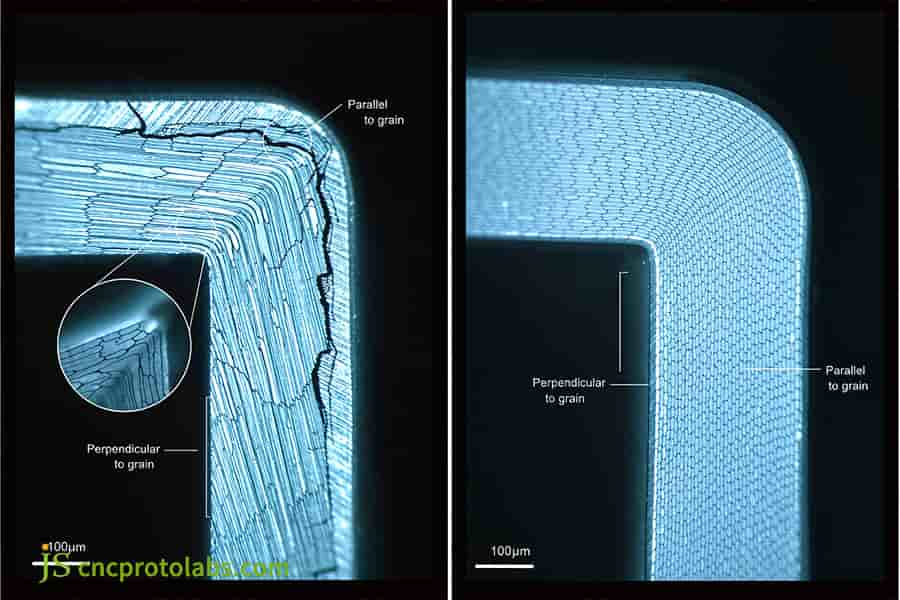
Figura 1: Vista microscopica della direzione della fibra di piegatura della lamiera che mostra crepe e struttura.
Come si calcola la forza di flessione dell'acciaio rispetto all'alluminio e i carichi della pressa piegatrice?
Il calcolo della forza di flessione dell'acciaio rispetto all'alluminio utilizza lo spessore, la larghezza della matrice e l'UTS. Tonnellaggio dei set di piegatura in aria rispetto a quelli di piegatura: acciaio dolce F=(1,42×UTS×L×t²)/V , 5052 necessita di circa il 50% in meno. Le punte in acciaio ad alta resistenza caricano il 200%. UN la tabella aiuta a determinare le larghezze ottimali della fustella.
Formula del tonnellaggio teorico per la piegatura in aria
Formula F=(K×R_m×b×t²)/V :
- K equivale a 1,42 per la piegatura in aria e 5-8 per il fondo (coniatura).
- R_m: 5052-H32 circa 210 MPa, SPCC circa 350 MPa.
- t: Spessore lamiera (mm), V: Apertura matrice inferiore (mm).
Influenza del metodo di formatura sul rapporto di carico
- La piegatura in aria richiede solo il 30%-50% del tonnellaggio richiesto per il fondo.
- Il fondo richiede 3-5 volte la forza di flessione dell'aria, ma mantiene il ritorno elastico entro ±0,5°.
- La coniatura richiede 8-10 volte la forza di piegatura dell'aria per eliminare completamente il ritorno elastico, ma accelera significativamente l'usura dell'utensile.
Tabella comune della matrice di carico del tonnellaggio di flessione dello spessore della piastra
|
Materiale |
Spessore (mm). |
Larghezza matrice a V (mm). |
Tonnellaggio (kN/m) |
Fattore di forza di flessione |
|---|---|---|---|---|
|
5052‑H32 |
1.5 |
15 |
45 |
0,50 |
|
5052‑H32 |
2.0 |
20 |
60 |
0,55 |
|
5052‑H32 |
3.0 |
30 |
89 |
0,60 |
|
6061‑T6 |
1.5 |
18 |
79 |
0,85 |
|
6061‑T6 |
2.0 |
24 |
108 |
0,90 |
|
6061‑T6 |
3.0 |
36 |
163 |
0,95 |
|
SPCC |
1.5 |
12 |
93 |
1.00 |
|
SPCC |
2.0 |
16 |
124 |
1.00 |
|
SPCC |
3.0 |
24 |
186 |
1.00 |
|
304SS |
1.5 |
18 |
146 |
1,50 |
|
304SS |
2.0 |
24 |
200 |
1,55 |
|
304SS |
3.0 |
36 |
300 |
1,60 |
Nota sulla tabella: Tonnellaggio calcolato come F = 1,42 × Rm × L × t² / V per L = 1 m di lunghezza di piega, con Rm = 210 MPa (5052-H32), 310 MPa (6061-T6), 350 MPa (SPCC) e 520 MPa (304 SS). Piegatura in aria, V = da 8 t (acciaio) a 10 t (alluminio).
Fonte dati: DIN 6935: 2021 . Piegatura a freddo della lamiera di acciaio: calcolo delle tolleranze di piegatura e del ritorno elastico (accesso tramite webstore ANSI, 2026).
Per una guida dettagliata, consulta la nostra risorsa per la selezione degli utensili per presse piegatrici di precisione.
In che modo i produttori possono prevenire le fessurazioni e controllare le tolleranze nella piegatura delle lamiere di alluminio?
Per mantenere le tolleranze nella piegatura della lamiera di alluminio, sia la configurazione degli utensili che la direzione delle venature devono essere definite prima della prima piega . Mantenere un raggio interno di almeno 1 t per 5052-H32 e almeno 3 t per 6061-T6 durante la piegatura perpendicolare alle venature. Il preriscaldamento delle leghe difficili da formare a 150 °C stabilizza la geometria del pezzo. UN descrive dettagliatamente le misure necessarie per evitare fessurazioni.
Riferimento minimo del raggio interno di piegatura
- 1050-O/3003-H14: 0,5 t-1,0 t.
- 5052-O/H32: 1,0t-1,5t.
- 6061-T6: 3,0t-4,0t, gli angoli acuti tendono a rompersi.
- Raggio del punzone ≥1,5t per prevenire la concentrazione dello stress.
Fattore K e spostamento dello strato neutro
Poiché l'asse neutro si sposta verso l'interno durante la piegatura dell'alluminio, il fattore K dipende da R/t, dove K≈0,33 a R/t=1 e K≈0,42 a R/t=3. La lunghezza sviluppata sarà maggiore dello 0,5%-1,0% rispetto alle parti in acciaio, quindi viene eseguita la calibrazione CAD per ottenere tolleranze di posizione del foro di ±0,2 mm.
Fonte dati: ISO7438 (2020) stabilisce procedure di prova di piegatura per i materiali metallici.
Perché la piegatura della lamiera di acciaio eccelle nelle applicazioni a raggio stretto e ad alta resistenza?
Piegatura lamiera d'acciaio eccelle nei lavori a raggio stretto perché l'acciaio a basso tenore di carbonio offre un allungamento uniforme e elevato. L'acciaio dolce consente raggi di curvatura interni fino a 0,5 t senza rotture, il che consente design del telaio compatti. L'elevata resistenza alla flessione e un modulo elastico stabile di 210 GPa mantengono anche la variazione del ritorno elastico fino a 0,5°-1,5° su una curva di 90°.
Piccolo angolo arrotondato compatto che forma il confine
L'acciaio a basso tenore di carbonio ha un tasso di allungamento pari a ≥ 30% , può rendere il raggio dell'angolo interno molto piccolo.
- Quando i bordi vengono spinti al limite, il R/t può raggiungere 0,5 per SPCC e Q235.
- R=0,5t , la deformazione risultante all'esterno è inferiore al limite di frattura.
- Con il montaggio a parete ad angolo retto si può ottenere un risparmio di oltre il 20% .
Controllo dell'incrudimento dell'acciaio inossidabile
L'indice di incrudimento n dell'acciaio inossidabile austenitico è maggiore di 0,4.
- La resistenza alla flessione iniziale è aumentata del 30% e la dispersione del ritorno elastico è migliorata.
- L'angolo di ritorno elastico dell'acciaio inossidabile 304 è 1,5°-2,0° maggiore di quello dell'acciaio al carbonio, quindi la compensazione della flessione eccessiva deve essere aumentata di conseguenza.
- La ricottura tra più pieghe può ripristinare la plasticità.
In che modo la piegatura CNC della lamiera rispetto alla piegatura manuale influisce sulla qualità del materiale?
Valutare Piegatura lamiera CNC rispetto alla piegatura manuale rivela un chiaro divario tecnologico tra la piegatura della lamiera di alluminio e quella di acciaio. Le presse piegatrici CNC utilizzano la correzione dell'angolo laser e la bombatura idraulica per annullare il ritorno elastico in tempo reale, mantenendo la ripetibilità dell'angolo entro ±0,3°. La piegatura manuale si basa sullo spessoramento e sul giudizio dell'operatore, che produce un tasso di scarto superiore all'8% sull'alluminio 5052.
Monitoraggio dell'angolo a circuito chiuso in tempo reale
- Misurazione dell'angolo laser CNC, tempo di rilevamento di pochi microsecondi, regolazione automatica della corsa, precisione ± 0,1°.
- L'errore del ritorno elastico dell'alluminio 5052 può essere ridotto da ±3° a ±0,3°.
- Manualmente, basandosi sull'esperienza, le fluttuazioni possono raggiungere ±2°.
Compensazione dinamica della deflessione meccanica
Per piegature di grandi dimensioni e tonnellaggio elevato, la precisione della compensazione idraulica CNC è di ±0,01 mm. Per gli spessori manuali, sono necessari 30-60 minuti per l'esecuzione e solo una precisione di ±0,1 mm ; la differenza angolare dell'intera lunghezza delle piastre spesse in acciaio inossidabile è ≤ 0,5°, mentre l'operazione degli spessori manuali supera spesso i 2° .
Come si sceglie tra alluminio e acciaio per la piegatura della lamiera?
La scelta tra la piegatura della lamiera di alluminio e quella di acciaio bilancia massa, imballaggio e fatica. 5052-H32 offre una riduzione del peso del 65% ma richiede un raggio di 1,5 t . L'acciaio al carbonio consente angoli da 0,5 t e doppia rigidità, ideale per telai con spazio limitato.
Tolleranze di progettazione e limitazioni degli spazi di installazione
Il raggio richiesto maggiore dell'alluminio (R ≥ 2,5 t) consuma spazio di assemblaggio. L'acciaio, piegato con un raggio ad angolo retto di R = 0,5t, rende la stessa struttura fino al 30% più compatta. Le soluzioni in acciaio sono consigliate per prodotti con limiti di spazio come le staffe del pacco batteria.
Costi del ciclo di vita e guadagni in termini di leggerezza
L’alluminio costa 2-3 volte di più per chilogrammo rispetto all’acciaio dolce, ma necessita di circa il 50% in meno di tonnellaggio di piegatura. L'acciaio necessita di placcatura o rivestimento, che aggiunge circa il 15% al costo del pezzo, ma garantisce una maggiore durata. Quantificare il valore della massa rimossa rispetto a quel 15% prima di impegnarsi nell'alluminio: il rimborso dipende interamente dal ciclo di lavoro.
Analisi dei limiti dei guasti incrociati e inversi
Rispetto all'estrusione, la piegatura riduce i costi degli utensili fino all'80% e riduce la consegna a soli 3 giorni . L'alluminio è meno adatto al carico di fatica ad alto numero di cicli: non ha un vero limite di resistenza, quindi la durata a fatica deve essere specificata con un conteggio di cicli fisso (comunemente 5 × 10⁸ cicli ), mentre l'acciaio al carbonio mostra un limite di resistenza distinto vicino a 10⁷ cicli .
|
Dimensione |
5052‑H32 Alluminio |
Alluminio 6061‑T6 |
Acciaio dolce SPCC |
Acciaio inossidabile 304 |
|---|---|---|---|---|
|
Rapporto peso/leggerezza |
Riduzione del peso del 50%‑65%. |
Riduzione del peso del 60%. |
0% (riferimento 7,85 g/cm³) |
0% (7,93 g/cm³) |
|
minimo Formare spazio e angolo interno |
Gioco medio (R=1,0t‑1,5t) |
Gioco ampio (R=3,0t‑4,0t) |
Ultracompatto (R=0,5t‑0,8t) |
Compatto (R=1,0t‑1,2t) |
|
Formare stabilità e ritorno elastico |
Ritorno elastico moderato (2°‑4°) |
Elevato ritorno elastico (5°‑8°), sensibile al grano |
Basso ritorno elastico (0,5°‑1,5°), elevata stabilità |
Ritorno elastico moderato‑alto (2,0°‑3,5°), incrudimento |
|
Scenari di fallimento inverso |
Vietato per le principali parti di tensione portanti superiori a 10⁷ cicli di fatica (l'alluminio non ha un vero limite di resistenza) |
Vietata la piegatura a raggio stretto senza trattamento termico di ricottura |
Vietato per ambienti esterni con elevata umidità/calore senza placcatura/rivestimento |
Vietato per componenti di volo ultra rigidi sensibili al peso |
Fonte dati: AWS C4.6M/C4.6:2006 (R2012) , Pratiche raccomandate per la saldatura e la fabbricazione di strutture in lega di alluminio.
Scegli la piegatura dell'acciaio laminato a freddo SPCC per strutture con vincoli di spazio che trasportano grandi carichi alternati. Scegli l'alluminio 5052-H32 per i gusci del telaio e le strutture sensibili al peso e mantieni i fori formati ad almeno 2t + R dalla linea di piegatura per evitare distorsioni.
Consulta il nostro per una matrice decisionale completa.
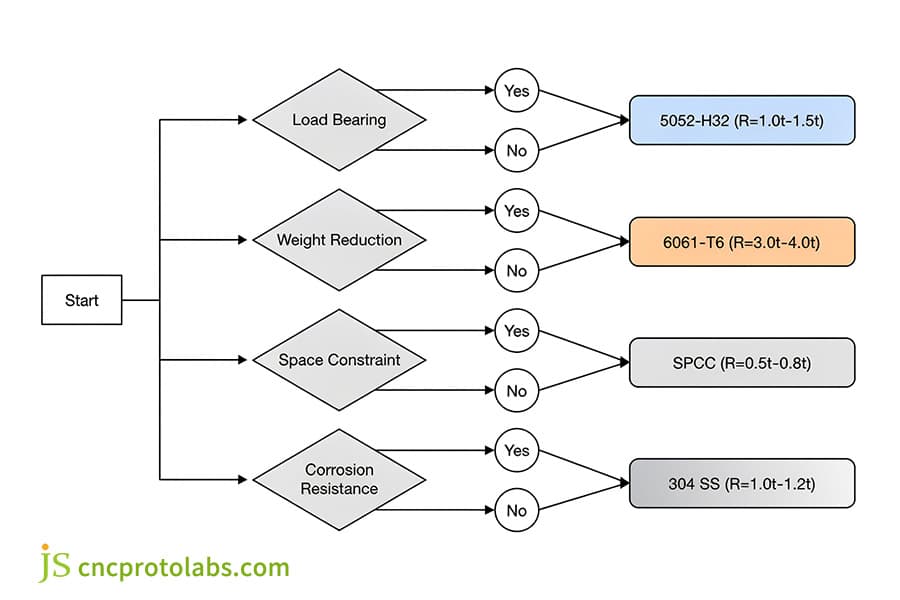
Figura 2: Albero decisionale per la selezione dei materiali di piegatura della lamiera di alluminio o acciaio.
In che modo la riprogettazione della staffa della batteria di un veicolo elettrico ha risolto le fratture dovute alla flessione e i vincoli di peso?
Riprogettare un Staffa per batteria EV mostra come si verificano i compromessi tra la piegatura della lamiera di alluminio e quella di acciaio nelle staffe automobilistiche. Di fronte a un tasso di frattura della fibra esterna del 14,5% con il 6061-T6 da 3,0 mm piegato a R = 3,0 mm (1,0 t), JS Precision è passato al 5052-H32 da 2,5 mm a R = 6,0 mm (2,4 t) con coronatura CNC, eliminando le crepe e offrendo una riduzione di massa del 45,2% (da 2,10 kg a 1,15 kg).
Contesto del progetto
Le staffe dovevano sopportare carichi alternati dinamici multiasse (un carico di impatto di 20 G e 500.000 cicli di vibrazione ), con ciascuna parte mantenuta sotto 1,8 kg e uno spazio disponibile sugli angoli molto ridotto. Per il primo progetto è stato utilizzato 6061-T6 da 3,0 mm, R=3,0 mm (1,0 t) .
Soluzione iniziale ai problemi di cracking
Nel primo gruppo di 200 produzioni di prova la presenza di microfessurazioni sulla superficie esterna dell'angolo di piegatura ammonta al 14,5%.
La ricottura a 6061-O, la piegatura allo stato morbido, quindi il trattamento di risoluzione e l'invecchiamento artificiale, hanno causato una distorsione termica totale superiore a ±1,8 mm e un grave disallineamento dei fori dei tasselli di assemblaggio, che ha comportato un elevato tasso di scarto.
Analisi delle cause profonde dell'ingegneria
Un punzone affilato (R = 0,8 mm) con un'apertura della matrice V = 6t ha spinto la deformazione a trazione della fibra esterna oltre il limite di allungamento dell'8% -10% del 6061-T6 . Anche la linea di piegatura correva a 15° rispetto alla direzione di laminazione, provocando la lacerazione intergranulare.
Percorso di ottimizzazione e implementazione
- Sostituzione del grado: siamo passati al 5052-H32 da 2,5 mm, il cui carico di snervamento soddisfa ancora i requisiti di vibrazione mentre l'allungamento dopo la frattura supera il 16% - circa il doppio di quello del 6061-T6.
- Correzione matrice e raccordo: aumentare le dimensioni del raccordo interno a R=6.0 mm (R=2.4t) , abbassare l'apertura della matrice a V=10t (25 mm) e layout di tranciatura rigorosamente a 90° rispetto alla direzione di laminazione.
- Compensazione dell'attrezzatura a circuito chiuso: una pressa piegatrice CNC elettroidraulica sincrona con un doppio sistema di misurazione laser ha compensato dinamicamente il ritorno elastico di 3,2° della piega a V 5052 e una pellicola di poliuretano ad alta tenacità è stata applicata sulla scanalatura a V per evitare segni di stampo.
Dati finali di accettazione della produzione di massa
Il tasso di fessurazioni e rottami è stato ridotto allo 0% ; la tolleranza angolare era di ±0,3° e la spaziatura dei fori era di ±0,25 mm; il peso singolo è stato ridotto da 2,10 kg a 1,15 kg (una riduzione di peso del 45,2%) e ha superato 500.000 test di vibrazione.
Fonte dati: i dati del progetto JS Precision del 2026 documentano la riprogettazione della staffa della batteria dei veicoli elettrici (progetto n. EV‑BB‑2026‑09).
Gli ingegneri che valutano le staffe per carichi pesanti possono richiedere la simulazione della piegatura DFM e la convalida del campione del prototipo Precisione JS Il team di piegatura della lamiera di.
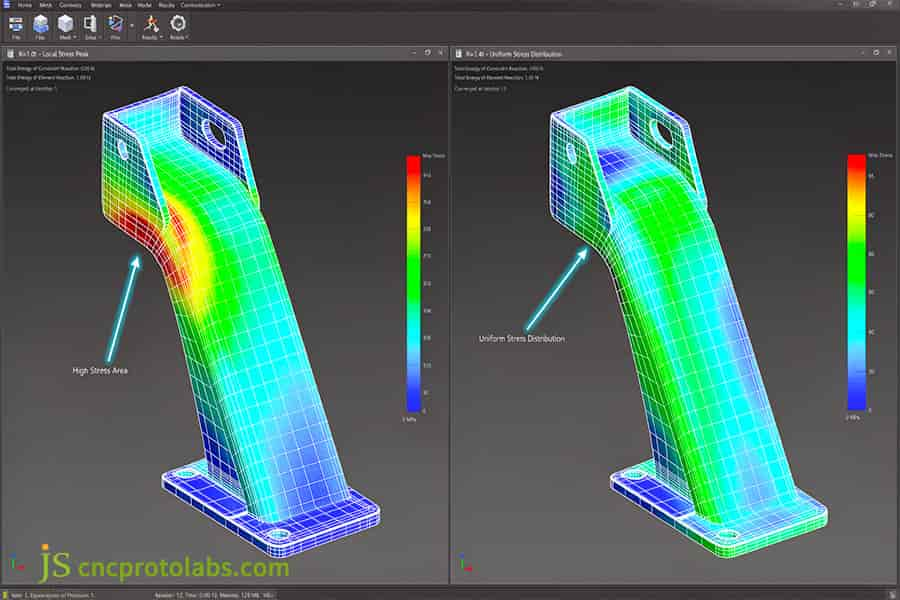
Figura 3: Simulazione FEA della staffa della batteria di un veicolo elettrico che mostra la distribuzione delle sollecitazioni e le fratture da flessione.
Domande frequenti
Q1: Perché l'alluminio 6061-T6 si rompe durante la piegatura della lamiera?
6061-T6 ha un allungamento dell'8-10% dopo invecchiamento artificiale, bordi di grano arricchiti in molte fasi di rinforzo. La deformazione di trazione esterna supera il suo limite se lo pieghiamo con un raggio interno inferiore a 3 t o parallelo alla direzione di laminazione, il che causerà piccole crepe e fratture fragili ai bordi dei grani.
Q2: Quali sono le differenze nell'angolo del ritorno elastico tra la piegatura dell'alluminio e dell'acciaio?
L'acciaio SPCC ha un modulo elastico di 210GPa e un ritorno elastico di 0,5°-1,5° ; 5052 alluminio 70GPa, estensione 2°-4°; 6061-T6 raggiunge 5°-8° e richiede la compensazione in tempo reale CNC.
D3: Perché l'acciaio dolce può raggiungere raggi di curvatura interni più stretti rispetto all'alluminio?
L'acciaio a basso tenore di carbonio ha un tasso di allungamento superiore al 30% e una forte deformazione plastica uniforme; Quando lo stampo viene estruso, il materiale esterno può essere completamente allungato senza strapparsi e il raggio di curvatura interno può essere fino a 0,5 t, soddisfacendo i requisiti dell'angolo retto del telaio compatto.
Q4: Come si seleziona l'apertura corretta dello stampo a V della pressa piegatrice per acciaio o alluminio?
Per SPCC l'acciaio viene piegato con un'apertura V=8t, mentre per le leghe di alluminio a bassa duttilità viene allargata a V=10t-12t . Un'apertura più ampia dello stampo distribuisce la tensione di trazione su più materiale, eliminando le fessurazioni nella zona di taglio e riducendo il carico della pressa richiesto di oltre il 30% .
Q5: Come si riprogettano le staffe automobilistiche quando si passa dalla piegatura dell'acciaio a quella dell'alluminio?
La conversione delle staffe automobilistiche dall'acciaio all'alluminio richiede tre modifiche: aumentare lo spessore della lamiera del 20%-40% per mantenere la rigidità, espandere il raggio di curvatura da 1t a 2t-2,5t per prevenire rotture da fatica e mantenere la linea di piegatura ad almeno 2t + R da qualsiasi foro per evitare distorsioni.
Q6: Quali utensili e tonnellaggio sono necessari per la piegatura dell'acciaio inossidabile?
L'acciaio inossidabile 304/316 si indurisce gravemente durante la piegatura a freddo, aumentando la resistenza alla deformazione del 50% -60% . La pressa piegatrice deve essere rigida e gli utensili devono essere temprati a 58-60 HRC (D2 o equivalente), con un'apertura inferiore dello stampo di 10-12 t per ridurre l'usura.
Riepilogo
La valutazione delle prestazioni di flessione delle piastre di alluminio e acciaio richiede il bilanciamento del carico di snervamento, dell'anisotropia cristallina, della compensazione del ritorno elastico e delle tolleranze . La definizione del raggio di curvatura interno e dell'orientamento delle venature del grezzo in fase di progettazione previene la fessurazione che di solito segue un programma aggressivo di riduzione del peso.
Per bilanciare forza e resa, ti consigliamo di scaricare il file "Industrial Tolleranze di piegatura della lamiera and Material Selection Engineering Manual" PDF oppure caricando un modello CAD 3D e contattando il team JS Precision per una valutazione DFM gratuita.

Disclaimer
I contenuti di questa pagina sono solo a scopo informativo. Per Servizi di precisione JS , non ci sono dichiarazioni o garanzie, esplicite o implicite, circa l'accuratezza, la completezza o la validità delle informazioni. È responsabilità dell'acquirente identificare i requisiti tecnici specifici e richiedere un preventivo formale per le parti . Vi preghiamo di contattarci per ulteriori informazioni.
Risorsa

