 Français



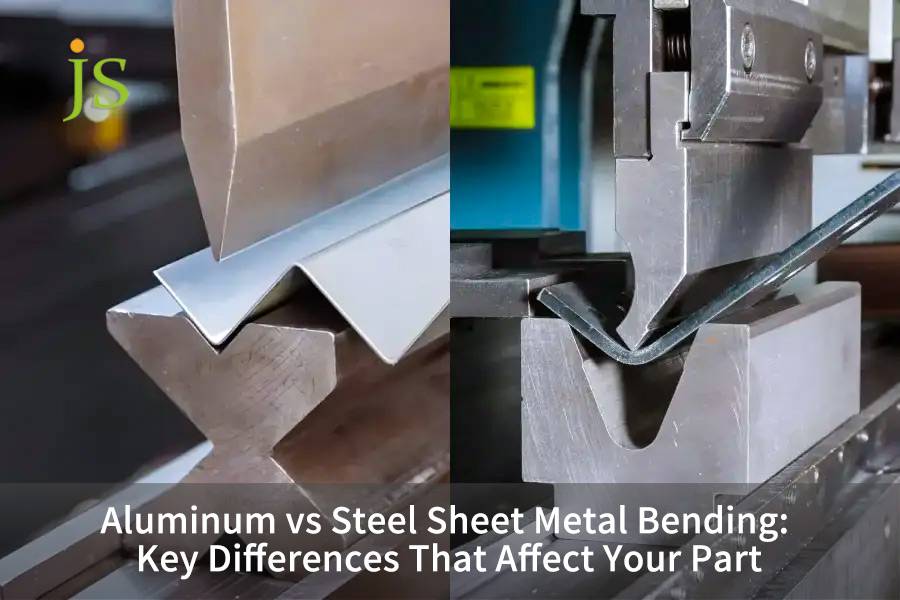

Aluminium contre acier pliage de tôle nécessite d'évaluer la limite d'élasticité, le retour élastique et le rayon de courbure minimum (R/t). L'aluminium offre une réduction de poids de 65 % mais un retour élastique 1,5 à 3 fois plus élevé , nécessitant un rayon de 1 à 3 tonnes. L'acier exige 30 à 150 % de force en plus mais autorise des rayons de 0,5 à 1 tonne. Le choix des matériaux équilibre la charge et l’outillage.
Résumé des réponses principales
Pour réduire le poids, privilégiez l'aluminium 5052-H32 avec un rayon de courbure plus grand ; pour la fatigue et l'assemblage compact, l'acier laminé à froid SPCC est optimal.
|
Dimension d'évaluation |
5052-H32 Aluminium |
Aluminium 6061-T6 |
Acier doux SPCC |
Acier inoxydable 304 |
|---|---|---|---|---|
|
Facteur de tonnage en flexion (par rapport à l'acier doux) |
0,50-0,60 |
0,85-0,95 |
1,00 (référence) |
1,50-1,60 |
|
Rayon de courbure minimum (R/t) |
1,0t-1,5t |
3,0t-4,0t (sujet aux fissures) |
0,5t-0,8t |
1,0t-1,2t |
|
Plage de compensation du retour élastique (coude à 90°) |
2,0°-4,0° |
5,0°-8,0° |
0,5°-1,5° |
2,0°-3,5° |
|
Scénarios de défaillance inversés (strictement interdits) |
Pièces de tension en fatigue cyclique |
Cintrage à rayon serré sans recuit |
Milieu humide extérieur sans revêtement |
Pièces aéroportées ultra strictes et sensibles au poids |
Source de données : essais de pliage internes de JS Precision, 2026, menés pour ASTM E290-22 , Méthodes d'essai standard pour les essais de flexion des matériaux pour la ductilité.
Quelles sont les différences critiques de formage entre le pliage de la tôle d’aluminium et celui de la tôle d’acier ?
Le pliage des tôles d'aluminium et d'acier diffère par leur module d'élasticité, leur écrouissage et leur sensibilité aux grains. L'acier (210 GPa) absorbe la déformation uniformément à des rayons de 1 tonne ; l'aluminium (70 GPa) a un retour élastique et une fissuration du grain plus élevés. Ajustez les ouvertures de la matrice en V en conséquence. Ces fondamentaux font partie intégrante de notre services de fabrication de tôle .
Module de Young et diagramme contrainte-déformation
Les alliages d'aluminium ont un module élastique plus faible ( E ≈ 69-71 GPa ) que l'acier au carbone ( E ≈ 190-210 GPa ), ce qui les rend plus sujets à une striction localisée dans la zone plastique.
- Une fois qu'un alliage d'aluminium commence à céder, son module tangent chute fortement, de sorte que la déformation se concentre dans les fibres externes.
- L'acier au carbone présente une région d'écoulement plastique longue et uniforme et un allongement supérieur à 30 % .
- Le pliage de l’aluminium nécessite donc un rayon de poinçonnage plus grand pour répartir la contrainte de traction sur davantage de matériau.
Sensibilité à la direction de roulement
La fissuration dans les alliages d’aluminium courbés est principalement régie par l’orientation des grains laminés.
- Le taux de fissures par flexion longitudinale du 6061-T6 peut atteindre 15 % .
- La flexion transversale à la direction de roulement a réduit le taux de fissures à moins de 2 %, mesuré sur 200 pièces d'essai lors des essais de pliage de JS Precision en 2026.
- Disposez les flans de manière à ce que la ligne de pliage soit à 45° ou 90° par rapport au sens de roulement.
Différences du mécanisme de retour élastique
L'angle de retour élastique Δθ = f(σ_y/E) est directement proportionnel à la limite d'élasticité et inversement proportionnel au module élastique.
- Étant donné que l'aluminium a un module d'élasticité (E) plus faible, son retour élastique est 2 à 8 fois supérieur à celui de l'acier : le 5052-H32 rebondit de 2,0° à 4,0° sur une courbure à 90° contre 0,5° à 1,5° pour le SPCC, et le 6061-T6 atteint 5,0° à 8,0°.
- L'acier inoxydable 304 a un σ_y élevé et un retour élastique modéré.
- En pratique, 2° à 4° de courbure excessive sont nécessaires pour compenser le retour élastique des pièces en aluminium 5052.
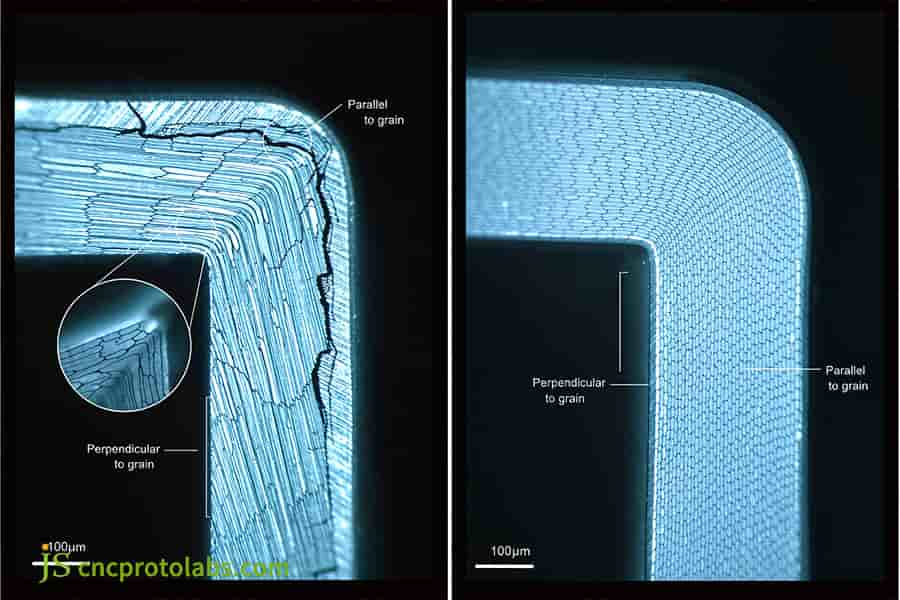
Figure 1 : Vue microscopique de la direction du grain de flexion de la tôle montrant les fissures et la structure.
Comment calculez-vous la force de flexion de l’acier par rapport à l’aluminium et les charges de la presse plieuse ?
Le calcul de la force de flexion de l'acier par rapport à l'aluminium utilise l'épaisseur, la largeur de la matrice et l'UTS. Tonnage des ensembles de cintrage à l'air et de cintrage à matrice : acier doux F = (1,42 × UTS × L × t²) / V , 5052 a besoin d'environ 50 % de moins. Les pointes en acier à haute résistance chargent à 200 %. UN Le tableau aide à déterminer les largeurs de matrice optimales.
Formule de tonnage théorique pour le pliage à l'air
Formule F=(K×R_m×b×t²)/V :
- K est égal à 1,42 pour le pliage à l'air et à 5-8 pour le bottoming (monnayage).
- R_m : 5052-H32 environ 210 MPa, SPCC environ 350 MPa.
- t : Épaisseur de la plaque (mm), V : Ouverture inférieure de la matrice (mm).
Influence de la méthode de formage sur le rapport de charge
- La flexion de l'air ne nécessite que 30 à 50 % du tonnage requis pour l'enfoncement.
- L'enfoncement nécessite 3 à 5 fois la force de flexion de l'air, mais maintient le retour élastique à ± 0,5°.
- Le monnayage nécessite 8 à 10 fois la force de flexion de l'air pour éliminer complètement le retour élastique, mais il accélère considérablement l'usure de l'outil.
Tableau de matrice de charge de tonnage de flexion d'épaisseur de plaque commune
|
Matériel |
Épaisseur (mm) |
Largeur de la matrice en V (mm) |
Tonnage (kN/m) |
Facteur de force de flexion |
|---|---|---|---|---|
|
5052‑H32 |
1,5 |
15 |
45 |
0,50 |
|
5052‑H32 |
2.0 |
20 |
60 |
0,55 |
|
5052‑H32 |
3.0 |
30 |
89 |
0,60 |
|
6061‑T6 |
1,5 |
18 |
79 |
0,85 |
|
6061‑T6 |
2.0 |
24 |
108 |
0,90 |
|
6061‑T6 |
3.0 |
36 |
163 |
0,95 |
|
SPCC |
1,5 |
12 |
93 |
1h00 |
|
SPCC |
2.0 |
16 |
124 |
1h00 |
|
SPCC |
3.0 |
24 |
186 |
1h00 |
|
304 SS |
1,5 |
18 |
146 |
1,50 |
|
304 SS |
2.0 |
24 |
200 |
1,55 |
|
304 SS |
3.0 |
36 |
300 |
1,60 |
Note du tableau : Tonnage calculé comme F = 1,42 × Rm × L × t² / V pour L = 1 m de longueur de pliage, avec Rm = 210 MPa (5052-H32), 310 MPa (6061-T6), 350 MPa (SPCC) et 520 MPa (304 SS). Cintrage à l'air, V = 8t (acier) à 10t (aluminium).
Source de données : DIN 6935 : 2021 . Pliage à froid de tôles d'acier — calcul des tolérances de pliage et du retour élastique (consulté via la boutique en ligne ANSI, 2026).
Pour des conseils détaillés, consultez notre ressource de sélection d’outils de presse plieuse de précision.
Comment les fabricants peuvent-ils prévenir les fissures et contrôler les tolérances lors du pliage des tôles d’aluminium ?
Pour respecter les tolérances dans le pliage de tôles d'aluminium, la configuration de l'outillage et la direction du grain doivent être définies avant le premier pliage . Maintenez un rayon intérieur d'au moins 1 t pour le 5052-H32 et d'au moins 3 t pour le 6061-T6 lors du pliage perpendiculaire au fil. Le préchauffage des alliages difficiles à former à 150 °C stabilise la géométrie des pièces. Un détaille les étapes nécessaires pour éviter les fissures.
Référence du rayon intérieur de courbure minimum
- 1050-O/3003-H14 : 0,5t-1,0t.
- 5052-O/H32 : 1,0t-1,5t.
- 6061-T6 : 3,0 t-4,0 t, les coins pointus sont sujets aux fissures.
- Rayon de poinçon ≥1,5t pour éviter la concentration de contraintes.
Facteur K et déplacement de couche neutre
À mesure que l'axe neutre se déplace vers l'intérieur pendant le pliage de l'aluminium, le facteur K dépend de R/t, où K≈0,33 à R/t=1 et K≈0,42 à R/t=3. La longueur développée sera de 0,5 % à 1,0 % supérieure à celle des pièces en acier, c'est pourquoi un calibrage CAO est effectué pour atteindre des tolérances de position des trous de ± 0,2 mm.
Source de données : ISO 7438 (2020) établit des procédures d'essai de pliage pour les matériaux métalliques.
Pourquoi le pliage de tôles d'acier excelle-t-il dans les applications à rayon serré et à haute résistance ?
Pliage de tôles d'acier excelle dans les travaux à rayon serré car l'acier à faible teneur en carbone offre un allongement uniforme élevé. L'acier doux permet des rayons de courbure intérieurs aussi petits que 0,5 t sans rupture, ce qui permet des conceptions de châssis compactes. Une résistance élevée à la flexion et un module élastique stable de 210 GPa maintiennent également une variation de retour élastique entre 0,5° et 1,5° sur une flexion à 90°.
Petit coin arrondi compact formant limite
L'acier à faible teneur en carbone a un taux d'allongement de ≥30 % , ce qui peut rendre le rayon du coin intérieur très petit.
- Lorsque les bords sont poussés à l'extrême, le R/t peut atteindre 0,5 pour SPCC et Q235.
- R=0,5t , la déformation résultante à l'extérieur est inférieure à la limite de rupture.
- En cas de montage mural à angle droit, une économie de plus de 20 % peut être réalisée.
Contrôle de l'écrouissage de l'acier inoxydable
L'indice d'écrouissage n de l'acier inoxydable austénitique est supérieur à 0,4.
- La résistance à la flexion initiale est augmentée de 30 % et la dispersion du retour élastique est améliorée.
- L'angle de retour élastique de l'acier inoxydable 304 est de 1,5° à 2,0° supérieur à celui de l'acier au carbone, la compensation de courbure excessive doit donc être augmentée en conséquence.
- Le recuit entre plusieurs courbures peut restaurer la plasticité.
Quel est l'impact du pliage CNC de la tôle par rapport au pliage manuel sur la qualité des matériaux ?
Évaluation Pliage de tôle CNC vs pliage manuel révèle une nette division technologique entre le pliage de la tôle d'aluminium et celui de la tôle d'acier. Les presses plieuses CNC utilisent une correction d'angle laser et un couronnement hydraulique pour annuler le retour élastique en temps réel, maintenant ainsi la répétabilité de l'angle à ± 0,3°. Le pliage manuel repose sur le calage et le jugement de l'opérateur, ce qui produit un taux de rejet supérieur à 8 % sur l'aluminium 5052.
Surveillance en boucle fermée de l'angle en temps réel
- Mesure d'angle laser CNC, temps de détection de quelques microsecondes, réglage automatique de la course, précision ± 0,1°.
- L'erreur de retour élastique de l'aluminium 5052 peut être réduite de ±3° à ±0,3°.
- En s'appuyant manuellement sur l'expérience, les fluctuations peuvent atteindre ±2°.
Compensation dynamique de la déflexion mécanique
Pour le pliage de grande portée et de tonnage élevé, la précision de la compensation hydraulique CNC est de ±0,01 mm. Pour les cales manuelles, l'exécution prend 30 à 60 minutes et une précision de seulement ±0,1 mm ; la différence d'angle sur toute la longueur des plaques épaisses en acier inoxydable est ≤0,5°, tandis que le fonctionnement des cales manuelles dépasse souvent 2° .
Comment choisir entre l’aluminium et l’acier pour le pliage de tôles ?
Le choix entre le pliage de la tôle d'aluminium et celui de la tôle d'acier équilibre la masse, l'emballage et la fatigue. Le 5052-H32 offre une réduction de poids de 65 % mais nécessite un rayon de 1,5 t . L'acier au carbone permet des coins de 0,5 t et une double rigidité, idéal pour les châssis à espace restreint.
Tolérances de conception et limites de dégagement d'installation
Le rayon requis plus grand de l'aluminium (R ≥ 2,5 t) consomme de l'espace d'assemblage. L'acier, plié selon un rayon à angle droit de R = 0,5 t, rend la même structure jusqu'à 30 % plus compacte. Des solutions en acier sont recommandées pour les produits à espace limité tels que les supports de batterie.
Coûts du cycle de vie et gains de légèreté
L'aluminium coûte 2 à 3 fois plus cher par kilogramme que l'acier doux, mais il nécessite environ 50 % de tonnage de flexion en moins. L'acier nécessite un placage ou un revêtement, ce qui ajoute environ 15 % au coût des pièces, mais offre une durée de vie plus longue. Quantifiez la valeur de la masse que vous supprimez par rapport à ces 15 % avant de vous engager dans l'aluminium : le retour sur investissement dépend entièrement de votre cycle d'utilisation.
Analyse des limites de défaillances inter-processus et inverses
Par rapport à l'extrusion, le pliage réduit les coûts d'outillage jusqu'à 80 % et raccourcit la livraison à seulement 3 jours . L'aluminium est moins adapté aux charges de fatigue cycliques élevées : il n'a pas de véritable limite d'endurance, la durée de vie en fatigue doit donc être spécifiée à un nombre de cycles fixe (généralement 5 × 10⁸ cycles ), alors que l'acier au carbone présente une limite d'endurance distincte proche de 10⁷ cycles .
|
Dimension |
Aluminium 5052‑H32 |
Aluminium 6061‑T6 |
Acier doux SPCC |
Acier inoxydable 304 |
|---|---|---|---|---|
|
Rapport poids/poids |
Réduction de poids de 50 à 65 % |
60 % de réduction de poids |
0 % (ligne de base 7,85 g/cm³) |
0% (7,93 g/cm³) |
|
Min. Espace de formation et coin intérieur |
Dégagement moyen (R=1,0t‑1,5t) |
Grand dégagement (R=3,0t‑4,0t) |
Ultra-compact (R=0,5t‑0,8t) |
Compacte (R=1,0t‑1,2t) |
|
Stabilité de formage et retour élastique |
Retour élastique modéré (2°‑4°) |
Retour élastique élevé (5°‑8°), sensible au grain |
Faible retour élastique (0,5°‑1,5°), haute stabilité |
Retour élastique modérément élevé (2,0°‑3,5°), écrouissage |
|
Scénarios d'échec inversés |
Interdit pour les pièces principales porteuses en tension au-dessus de 10⁷ cycles de fatigue (l'aluminium n'a pas de véritable limite d'endurance) |
Interdit pour le cintrage à rayon serré sans recuit de traitement thermique |
Interdit pour les environnements extérieurs à forte humidité/chaleur sans placage/revêtement |
Interdit pour les composants de vol aéroportés ultra-stricts et sensibles au poids |
Source de données : AWS C4.6M/C4.6:2006 (R2012) , Pratiques recommandées pour le soudage et la fabrication de structures en alliage d'aluminium.
Choisissez le cintrage de l'acier laminé à froid SPCC pour les structures limitées en espace qui supportent de grandes charges alternées. Choisissez l'aluminium 5052-H32 pour les coques de châssis et les structures sensibles au poids, et conservez les trous formés à au moins 2t + R de la ligne de pliage pour éviter toute distorsion.
Consultez notre pour une matrice de décision complète.
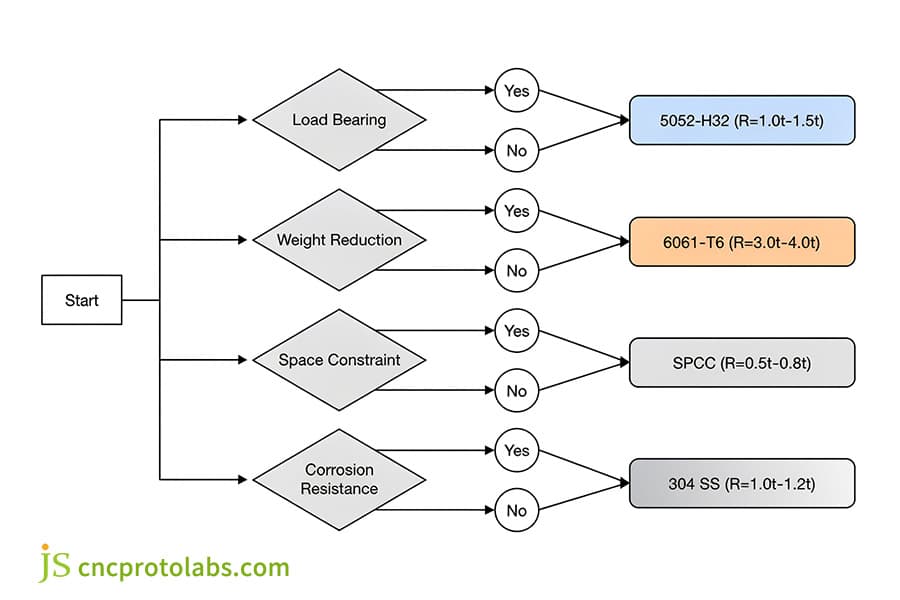
Figure 2 : Arbre de décision pour la sélection des matériaux de pliage de tôles d'aluminium ou d'acier.
Comment la refonte du support de batterie EV a-t-elle résolu les fractures par flexion et les contraintes de poids ?
Repenser un Support de batterie EV montre comment les compromis en matière de pliage de l'aluminium et de la tôle d'acier se jouent dans les supports automobiles. Face à un taux de fracture des fibres externes de 14,5 % avec du 6061-T6 de 3,0 mm plié à R = 3,0 mm (1,0 t), JS Precision est passé au 5052-H32 de 2,5 mm à R = 6,0 mm (2,4 t) avec couronnement CNC, éliminant les fissures et offrant une réduction de masse de 45,2 % (2,10 kg à 1,15 kg).
Contexte du projet
Les supports devaient supporter des charges alternées dynamiques multi-axes (une charge d'impact de 20 G et 500 000 cycles de vibration ), chaque pièce étant maintenue sous 1,8 kg et avec très peu de dégagement dans les coins disponible. Pour la première conception, du 3,0 mm 6061-T6, R=3,0 mm (1,0 t) a été utilisé.
Problèmes de craquage de la solution initiale
Au cours du groupe initial de 200 essais de production, l'apparition de microfissures sur la surface extérieure du coin de pliage atteint 14,5 %.
Le recuit au 6061-O, le pliage à l'état mou, puis le traitement de remise en solution et le vieillissement artificiel ont provoqué une distorsion thermique totale au-delà de ± 1,8 mm et un grave désalignement des trous de chevilles d'assemblage, ce qui a entraîné un taux de rebut élevé.
Analyse des causes profondes de l’ingénierie
Un poinçon pointu (R = 0,8 mm) avec une ouverture de matrice V = 6t a entraîné la contrainte de traction des fibres externes au-delà de la limite d'allongement de 8 % à 10 % du 6061-T6 . La ligne de pliage s'étendait également à 15° par rapport à la direction de laminage, ce qui provoquait une déchirure intergranulaire.
Chemin d’optimisation et de mise en œuvre
- Remplacement de qualité : nous sommes passés au 5052-H32 de 2,5 mm, dont la limite d'élasticité répond toujours aux exigences de vibration tandis que l'allongement après rupture dépasse 16 % , soit environ le double de celui du 6061-T6.
- Correction de la filière et du congé : augmentation de la taille du congé intérieur à R=6,0 mm (R=2,4t) , ouverture inférieure de la filière à V=10t (25 mm) et disposition du découpage strictement à 90° par rapport au sens de laminage.
- Compensation d'équipement en boucle fermée : une presse plieuse CNC électro-hydraulique synchrone avec un double système de mesure laser a compensé dynamiquement le retour élastique de 3,2° du coude en V 5052, et un film de polyuréthane à haute ténacité a été appliqué sur la rainure en V pour éviter les marques de matrice.
Données finales d'acceptation de la production de masse
Le taux de fissuration et de rebut a été réduit à 0% ; la tolérance angulaire était de ±0,3° et l'espacement des trous était de ±0,25 mm ; le poids unique a été réduit de 2,10 kg à 1,15 kg (une réduction de poids de 45,2 %) et il a passé avec succès 500 000 tests de vibration.
Source de données : les données du projet JS Precision de 2026 documentent la refonte du support de batterie EV (projet n° EV‑BB‑2026‑09).
Les ingénieurs évaluant les supports robustes peuvent demander une simulation de pliage DFM et une validation d'échantillon de prototype auprès de Précision JS L'équipe de pliage de tôles de .
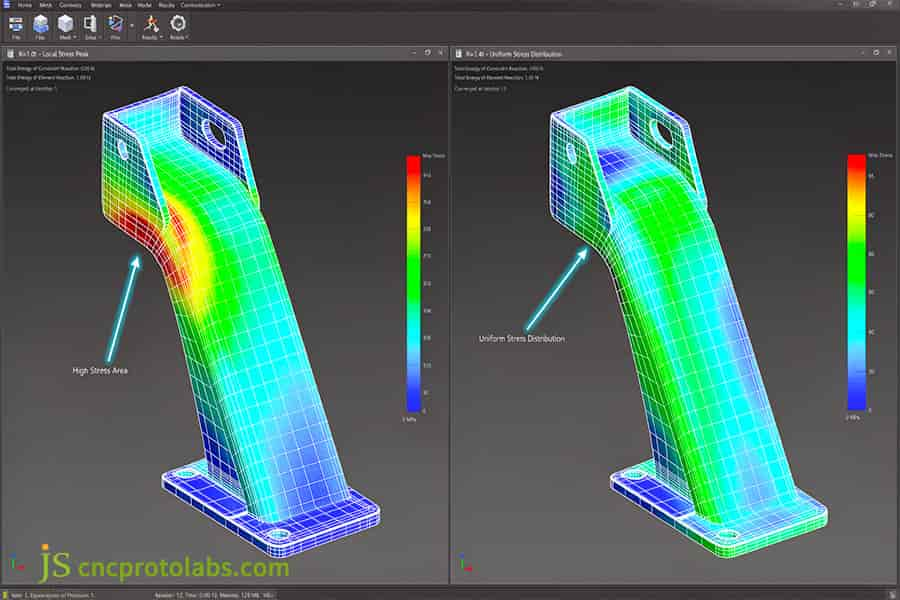
Figure 3 : Simulation FEA du support de batterie EV montrant la répartition des contraintes et les fractures par flexion.
FAQ
Q1 : Pourquoi l'aluminium 6061-T6 se fissure-t-il lors du pliage de la tôle ?
Le 6061-T6 a un allongement de 8 à 10 % après vieillissement artificiel, les joints de grains ont enrichi de nombreuses phases de renforcement. La contrainte de traction externe dépasse sa limite si nous la plions avec un rayon intérieur inférieur à 3 t ou parallèlement à la direction de laminage, ce qui provoquera de petites fissures et une rupture fragile aux joints de grains.
Q2 : Quelles sont les différences d’angle de retour élastique entre le pliage de l’aluminium et de l’acier ?
L'acier SPCC a un module élastique de 210 GPa et un retour élastique de 0,5°-1,5° ; Aluminium 5052 70GPa, rebond 2°-4° ; Le 6061-T6 atteint 5°-8° et nécessite une compensation CNC en temps réel.
Q3 : Pourquoi l’acier doux peut-il atteindre des rayons de courbure intérieurs plus serrés que l’aluminium ?
L'acier à faible teneur en carbone a un taux d'allongement de plus de 30 % et une forte déformation plastique uniforme ; Lorsque le moule est extrudé, le matériau extérieur peut être entièrement étiré sans se déchirer et le rayon de courbure intérieur peut être aussi petit que 0,5 t, répondant ainsi aux exigences d'angle droit des châssis compacts.
Q4 : Comment sélectionnez-vous l'ouverture appropriée de la presse plieuse en V pour l'acier et l'aluminium ?
Pour le SPCC, l'acier est plié avec une ouverture V=8t, tandis que pour les alliages d'aluminium à faible ductilité, il est élargi à V=10t-12t . Une ouverture de matrice plus large répartit la contrainte de traction sur une plus grande quantité de matériau, ce qui supprime les fissures dans la zone de cisaillement et réduit la charge de presse requise de plus de 30 % .
Q5 : Comment repenser les supports automobiles lors du passage du cintrage de l'acier au cintrage de l'aluminium ?
La conversion des supports automobiles de l'acier en aluminium nécessite trois changements : augmenter l'épaisseur de la tôle de 20 à 40 % pour maintenir la rigidité, étendre le rayon de courbure de 1 t à 2 t à 2,5 t pour éviter les fissures de fatigue et maintenir la ligne de courbure à au moins 2 t + R de tout trou pour éviter la distorsion.
Q6 : Quels outils et quel tonnage de presse plieuse sont requis pour le pliage de l’acier inoxydable ?
L'acier inoxydable 304/316 durcit considérablement lors du pliage à froid, augmentant la résistance à la déformation de 50 à 60 % . La presse plieuse doit être rigide et l'outillage doit être durci à 58-60 HRC (D2 ou équivalent), avec une ouverture de matrice inférieure de 10 à 12 tonnes pour réduire l'usure.
Résumé
L'évaluation des performances de flexion des tôles d'aluminium et d'acier nécessite d'équilibrer la limite d'élasticité, l'anisotropie des cristaux, la compensation du retour élastique et les tolérances . La définition du rayon de courbure intérieur et de l'orientation du grain du flan au stade de la conception évite les fissures qui suivent généralement un programme agressif de réduction de poids.
Pour équilibrer résistance et rendement, nous vous recommandons de télécharger le "Industrial Tolérances de pliage de tôle and Material Selection Engineering Manual" PDF, ou en téléchargeant un modèle CAO 3D et en contactant l'équipe JS Precision pour une évaluation DFM gratuite.

Clause de non-responsabilité
Le contenu de cette page est uniquement à titre informatif. Pour Services de précision JS , il n'y a aucune représentation ou garantie, expresse ou implicite, quant à l'exactitude, l'exhaustivité ou la validité des informations. Il est de la responsabilité de l'acheteur d'identifier les exigences techniques spécifiques et demander un devis formel de pièces . Veuillez nous contacter pour plus d'informations.
Ressource

