 Português (Brasil)




Alumínio vs aço dobra de chapa metálica requer a avaliação da resistência ao escoamento, retorno elástico e raio mínimo de curvatura (R/t). O alumínio oferece redução de peso de 65%, mas retorno elástico 1,5-3× maior , necessitando de raio de 1t-3t. O aço exige 30%-150% mais força, mas permite raios de 0,5t-1t. A escolha do material equilibra carga e ferramentas.
Resumo das respostas principais
Para redução de peso, priorize o alumínio 5052-H32 com maior raio de curvatura; para fadiga e montagem compacta, o aço laminado a frio SPCC é ideal.
|
Dimensão Avaliação |
5052-H32 Alumínio |
Alumínio 6061-T6 |
Aço suave SPCC |
Aço Inoxidável 304 |
|---|---|---|---|---|
|
Fator de tonelagem de flexão (vs aço macio) |
0,50-0,60 |
0,85-0,95 |
1,00 (linha de base) |
1,50-1,60 |
|
Raio de curvatura mínimo (R/t) |
1,0t-1,5t |
3,0t-4,0t (propenso a rachaduras) |
0,5t-0,8t |
1,0t-1,2t |
|
Faixa de compensação de retorno elástico (curvatura de 90°) |
2,0°-4,0° |
5,0°-8,0° |
0,5°-1,5° |
2,0°-3,5° |
|
Cenários de falha reversa (estritamente proibidos) |
Peças de tensão de fadiga de alto ciclo |
Curvatura de raio apertado sem recozimento |
Ambientes externos úmidos sem revestimento |
Peças transportadas pelo ar ultra-estritas e sensíveis ao peso |
Fonte de dados: Ensaios internos de dobra da JS Precision, 2026, realizados para ASTM E290-22 , Métodos de teste padrão para teste de dobra de material quanto à ductilidade.
Quais são as diferenças críticas de conformação na dobra de chapas metálicas de alumínio e aço?
A dobra de chapa de alumínio versus aço difere em módulo de elasticidade, endurecimento por deformação e sensibilidade de grão. O aço (210 GPa) absorve a deformação uniformemente em raios de 1t; o alumínio (70 GPa) apresenta maior retorno elástico e rachadura de grãos. Ajuste as aberturas da matriz em V de acordo. Esses fundamentos são parte integrante do nosso serviços de fabricação de chapas metálicas .
Módulo de Young e diagrama tensão-deformação
As ligas de alumínio têm um módulo de elasticidade menor ( E ≈ 69-71 GPa ) do que o aço carbono ( E ≈ 190-210 GPa ), o que as torna mais propensas a estrangulamentos localizados na zona plástica.
- Uma vez que uma liga de alumínio começa a ceder, seu módulo tangente cai drasticamente, de modo que a deformação se concentra nas fibras externas.
- O aço carbono apresenta uma região de fluxo plástico longa e uniforme e alongamento acima de 30% .
- A dobra do alumínio, portanto, precisa de um raio de punção maior para distribuir a tensão de tração em mais material.
Sensibilidade da direção de rolamento
A fissuração em ligas de alumínio dobradas é governada principalmente pela orientação dos grãos de laminação.
- A taxa de fissura por flexão longitudinal de 6061-T6 chega a 15% .
- A flexão transversal à direção de laminação reduziu a taxa de trincas para menos de 2%, medida em 200 peças de teste nos testes de dobra de 2026 da JS Precision.
- Disponha os espaços em branco de forma que a linha de dobra fique a 45° ou 90° em relação à direção de laminação.
Diferenças do mecanismo Springback
O ângulo de retorno elástico Δθ = f(σ_y/E) é diretamente proporcional ao limite de escoamento e inversamente proporcional ao módulo de elasticidade.
- Como o alumínio tem um módulo de elasticidade (E) mais baixo, seu retorno elástico é 2 a 8 vezes maior que o do aço: 5052-H32 retorna 2,0°-4,0° em uma curva de 90° versus 0,5°-1,5° para SPCC, e 6061-T6 atinge 5,0°-8,0°.
- O aço inoxidável 304 possui alto σ_y e retorno elástico moderado.
- Na prática, são necessários 2°-4° de sobrecurvatura para compensar o retorno elástico nas peças de alumínio 5052.
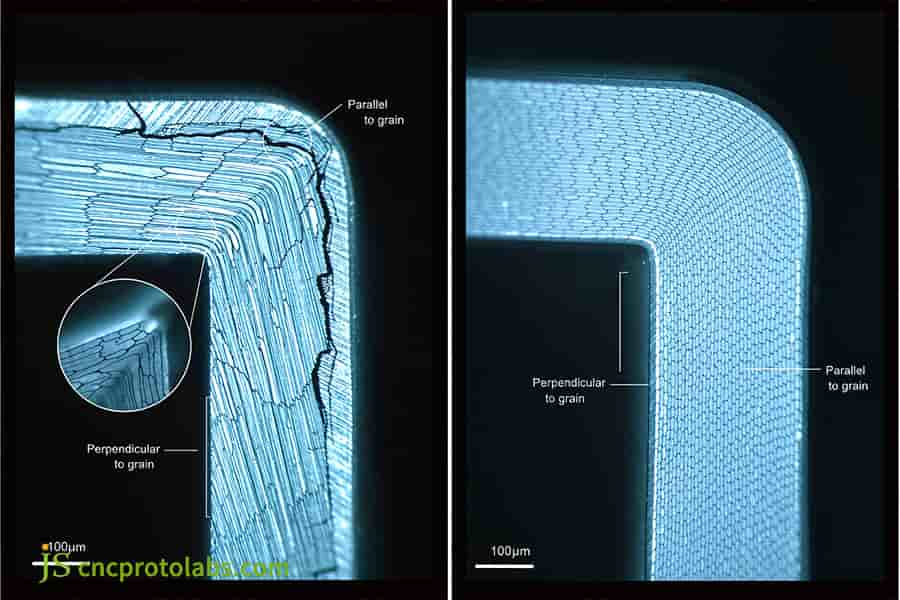
Figura 1: Visão microscópica da direção dos grãos de flexão da chapa metálica mostrando rachaduras e estrutura.
Como você calcula a força de flexão do aço versus alumínio e as cargas do freio de prensa?
O cálculo da força de flexão de aço versus alumínio usa espessura, largura da matriz e UTS. Tonelagem de conjuntos de dobra de ar vs dobra de matriz: aço macio F = (1,42 × UTS × L × t²) / V , 5052 precisa de ~ 50% menos. Os espigões de aço de alta resistência carregam 200%. UM O gráfico ajuda a determinar as larguras ideais das matrizes.
Fórmula teórica de tonelagem para flexão de ar
Fórmula F=(K×R_m×b×t²)/V :
- K é igual a 1,42 para flexão de ar e 5-8 para assentamento (cunhagem).
- R_m: 5052-H32 aproximadamente 210 MPa, SPCC aproximadamente 350 MPa.
- t: Espessura da placa (mm), V: Abertura inferior da matriz (mm).
Influência do método de conformação na relação de carga
- A flexão de ar necessita apenas de 30% a 50% da tonelagem necessária para o assentamento.
- O assentamento precisa de 3 a 5 vezes mais força de flexão de ar, mas mantém o retorno elástico dentro de ±0,5°.
- A cunhagem precisa de 8 a 10 vezes mais força de flexão de ar para eliminar totalmente o retorno elástico, mas acelera significativamente o desgaste da ferramenta.
Tabela comum da matriz da carga da tonelagem de dobra da espessura da placa
|
Materiais |
Espessura (mm) |
Largura da matriz em V (mm) |
Tonelagem (kN/m) |
Fator de força de flexão |
|---|---|---|---|---|
|
5052-H32 |
1,5 |
15 |
45 |
0,50 |
|
5052-H32 |
2,0 |
20 |
60 |
0,55 |
|
5052-H32 |
3,0 |
30 |
89 |
0,60 |
|
6061-T6 |
1,5 |
18 |
79 |
0,85 |
|
6061-T6 |
2,0 |
24 |
108 |
0,90 |
|
6061-T6 |
3,0 |
36 |
163 |
0,95 |
|
SPCC |
1,5 |
12 |
93 |
1,00 |
|
SPCC |
2,0 |
16 |
124 |
1,00 |
|
SPCC |
3,0 |
24 |
186 |
1,00 |
|
304 SS |
1,5 |
18 |
146 |
1,50 |
|
304 SS |
2,0 |
24 |
200 |
1,55 |
|
304 SS |
3,0 |
36 |
300 |
1,60 |
Nota da tabela: Tonelagem calculada como F = 1,42 × Rm × L × t² / V para L = 1 m de comprimento de curvatura, com Rm = 210 MPa (5052-H32), 310 MPa (6061-T6), 350 MPa (SPCC) e 520 MPa (304 SS). Flexão de ar, V = 8t (aço) a 10t (alumínio).
Fonte de dados: DIN 6935: 2021 . Dobragem a frio de chapas de aço — cálculo de tolerâncias de dobra e retorno elástico (acessado via loja virtual ANSI, 2026).
Para obter orientação detalhada, revise nosso recurso de seleção de ferramentas de dobradeira de precisão.
Como os fabricantes podem prevenir rachaduras e controlar tolerâncias na dobra de chapas de alumínio?
Para manter as tolerâncias na dobra de chapas de alumínio, tanto a configuração da ferramenta quanto a direção das fibras devem ser definidas antes da primeira dobra . Mantenha um raio interno de pelo menos 1t para 5052-H32 e pelo menos 3t para 6061-T6 ao dobrar perpendicularmente à fibra. O pré-aquecimento de ligas difíceis de moldar a 150 °C estabiliza a geometria da peça. Um detalha as etapas necessárias para evitar rachaduras.
Referência de raio interno de flexão mínima
- 1050-O/3003-H14: 0,5t-1,0t.
- 5052-O/H32: 1,0t-1,5t.
- 6061-T6: 3,0t-4,0t, cantos afiados são propensos a rachaduras.
- Raio de perfuração ≥1,5t para evitar concentração de tensão.
Fator K e deslocamento da camada neutra
À medida que o eixo neutro se move para dentro durante a curvatura do alumínio, o fator K depende de R/t, onde K≈0,33 em R/t=1 e K≈0,42 em R/t=3. O comprimento desenvolvido será 0,5%-1,0% maior que o das peças de aço, portanto a calibração CAD é realizada para obter tolerâncias de posição do furo de ±0,2 mm.
Fonte de dados: ISO 7438 (2020) estabelece procedimentos de teste de flexão para materiais metálicos.
Por que a dobra de chapas de aço é excelente em aplicações de raios estreitos e de alta resistência?
Dobragem de chapa de aço é excelente em trabalhos com raios estreitos porque o aço com baixo teor de carbono oferece alto alongamento uniforme. O aço-carbono permite raios de curvatura internos tão pequenos quanto 0,5t sem fratura, o que permite designs de chassis compactos. A alta resistência à flexão e um módulo de elasticidade estável de 210 GPa também mantêm a variação do retorno elástico de 0,5° a 1,5° em uma curva de 90°.
Limite de formação de canto arredondado pequeno e compacto
O aço de baixo carbono tem uma taxa de alongamento de ≥30% , pode tornar o raio do canto interno muito pequeno.
- Quando as bordas são pressionadas até o limite, o R/t pode chegar a 0,5 para SPCC e Q235.
- R = 0,5t , a deformação externa resultante é menor que o limite de fratura.
- Quando montado na parede em ângulo reto, pode-se obter uma economia de mais de 20% .
Controle de endurecimento por trabalho em aço inoxidável
O índice de endurecimento por deformação n do aço inoxidável austenítico é superior a 0,4.
- A resistência à flexão inicial é aumentada em 30% e a dispersão do retorno elástico é melhorada.
- O ângulo de retorno elástico do aço inoxidável 304 é 1,5°-2,0° maior que o do aço carbono, portanto, a compensação de sobreflexão deve ser aumentada de acordo.
- O recozimento entre múltiplas dobras pode restaurar a plasticidade.
Como a dobra de chapa metálica CNC versus a dobra manual impactam a qualidade do material?
Avaliando Dobragem de chapa CNC versus dobra manual revela uma clara divisão tecnológica na dobra de chapas metálicas de alumínio versus aço. As prensas dobradeiras CNC usam correção de ângulo a laser e coroamento hidráulico para cancelar o retorno elástico em tempo real, mantendo a repetibilidade do ângulo dentro de ±0,3°. A dobra manual depende de calços e do julgamento do operador, o que produz uma taxa de rejeição acima de 8% no alumínio 5052.
Monitoramento de circuito fechado de ângulo em tempo real
- Medição do ângulo do laser CNC, tempo de detecção de alguns microssegundos, ajuste automático do curso, precisão ± 0,1 °.
- O erro de retorno elástico do alumínio 5052 pode ser reduzido de ±3° para ±0,3°.
- Dependendo manualmente da experiência, as flutuações podem atingir ±2°.
Compensação de Deflexão Mecânica Dinâmica
Para flexão de grandes vãos e alta tonelagem, a precisão da compensação hidráulica do CNC é de ± 0,01 mm. Para calços manuais, leva de 30 a 60 minutos para funcionar e tem precisão de apenas ±0,1 mm ; a diferença angular de todo o comprimento das placas grossas de aço inoxidável é ≤0,5°, enquanto a operação de calços manuais geralmente excede 2° .
Como você seleciona entre alumínio e aço para dobra de chapas metálicas?
A seleção entre dobra de chapa de alumínio ou aço equilibra massa, embalagem e fadiga. 5052-H32 oferece redução de peso de 65%, mas precisa de raio de 1,5t . O aço carbono permite cantos de 0,5t e rigidez dupla, ideal para chassis com espaço limitado.
Tolerâncias de projeto e limitações de folga de instalação
O maior raio exigido do alumínio (R ≥ 2,5t) consome espaço de montagem. O aço, dobrado em um raio de ângulo reto de R = 0,5t, torna a mesma estrutura até 30% mais compacta. Soluções de aço são recomendadas para produtos com limitação de espaço, como suportes de baterias.
Custos do ciclo de vida e ganhos leves
O alumínio custa 2 a 3 vezes mais por quilograma do que o aço-carbono, mas precisa de cerca de 50% menos tonelagem de flexão. O aço precisa de galvanização ou revestimento, o que acrescenta cerca de 15% ao custo da peça, mas proporciona maior vida útil. Quantifique o valor da massa que você remove em relação a esses 15% antes de se comprometer com o alumínio – o retorno depende inteiramente do seu ciclo de trabalho.
Análise de limite de falha reversa e entre processos
Em comparação com a extrusão, a dobra reduz o custo do ferramental em até 80% e reduz a entrega para apenas 3 dias . O alumínio é menos adequado para carregamento de fadiga de alto ciclo: ele não tem limite de resistência real, portanto a vida à fadiga deve ser especificada em uma contagem de ciclos fixa (geralmente 5 × 10⁸ ciclos ), enquanto o aço carbono mostra um limite de resistência distinto próximo a 10⁷ ciclos .
|
Dimensão |
Alumínio 5052-H32 |
Alumínio 6061-T6 |
Aço macio SPCC |
Aço inoxidável 304 |
|---|---|---|---|---|
|
Proporção de peso e massa |
50%-65% de redução de peso |
60% de redução de peso |
0% (linha de base 7,85 g/cm³) |
0% (7,93 g/cm³) |
|
Min. Formando espaço e canto interno |
Folga média (R=1,0t‑1,5t) |
Grande folga (R=3,0t‑4,0t) |
Ultracompacto (R=0,5t‑0,8t) |
Compacto (R=1,0t‑1,2t) |
|
Formando Estabilidade e Springback |
Retorno elástico moderado (2°‑4°) |
Alto retorno elástico (5°‑8°), sensível ao grão |
Baixo retorno elástico (0,5°-1,5°), alta estabilidade |
Retorno elástico moderado-alto (2,0°-3,5°), endurecimento por trabalho |
|
Cenários de falha reversa |
Proibido para peças principais de tensão de suporte de carga acima de 10⁷ ciclos de fadiga (o alumínio não tem limite real de resistência) |
Proibido para curvatura de raio apertado sem recozimento por tratamento térmico |
Proibido para ambientes externos de alta umidade/calor sem revestimento/revestimento |
Proibido para componentes de voo aéreos ultraestritos e sensíveis ao peso |
Fonte de dados: AWSC4.6M/C4.6:2006 (R2012) , Práticas Recomendadas para Soldagem e Fabricação de Estruturas de Liga de Alumínio.
Escolha a dobra de aço laminado a frio SPCC para estruturas com espaço limitado que suportam grandes cargas alternadas. Escolha alumínio 5052-H32 para carcaças de chassi e estruturas sensíveis ao peso e mantenha os furos formados a pelo menos 2t + R da linha de curvatura para evitar distorção.
Consulte nosso para uma matriz de decisão abrangente.
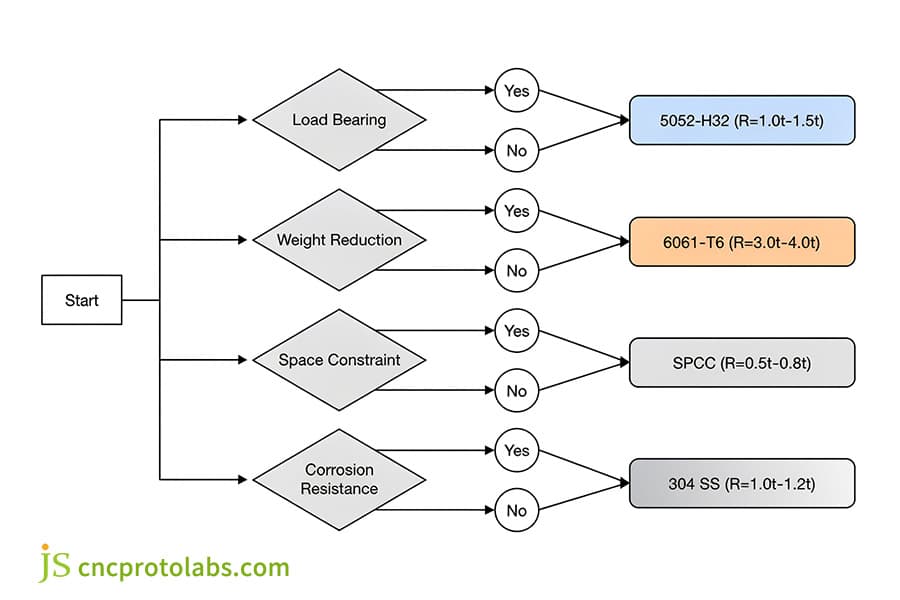
Figura 2: Árvore de decisão para seleção de materiais para dobra de chapas de alumínio ou aço.
Como o redesenho de um suporte de bateria EV resolveu fraturas por flexão e restrições de peso?
Redesenhar um Suporte de bateria EV mostra como as compensações na dobra de chapas de alumínio e aço funcionam em suportes automotivos. Enfrentando uma taxa de fratura da fibra externa de 14,5% com 3,0 mm 6061-T6 dobrado em R = 3,0 mm (1,0 t), a JS Precision mudou para 2,5 mm 5052-H32 em R = 6,0 mm (2,4 t) com coroamento CNC, eliminando rachaduras e proporcionando uma redução de massa de 45,2% (2,10 kg a 1,15 kg).
Histórico do projeto
Os suportes tiveram que suportar cargas alternadas dinâmicas multieixos (uma carga de impacto de 20 G e 500.000 ciclos de vibração ), com cada peça suportada abaixo de 1,8 kg e com muito pouca folga disponível nos cantos. Para o primeiro projeto, foi utilizado 3,0mm 6061-T6, R=3,0mm(1,0t) .
Problemas de cracking de solução inicial
Durante o grupo inicial de 200 produções experimentais, a ocorrência de microfissuras na superfície externa do canto dobrado chegou a 14,5%.
O recozimento para 6061-O, a flexão na condição macia, depois o tratamento de resolução e o envelhecimento artificial, causaram distorção térmica total além de ±1,8 mm e grave desalinhamento dos furos dos pinos de montagem, o que gerou uma alta taxa de refugo.
Análise de causa raiz de engenharia
Um punção afiado (R = 0,8 mm) com uma abertura da matriz V = 6t levou à tensão de tração da fibra externa além do limite de alongamento de 8% a 10% de 6061-T6 . A linha de curvatura também corria a 15° em relação à direção de laminação, o que causava ruptura intergranular.
Caminho de otimização e implementação
- Substituição de classe: mudamos para 5052-H32 de 2,5 mm, cuja resistência ao escoamento ainda atende aos requisitos de vibração, enquanto o alongamento após a fratura excede 16% — aproximadamente o dobro do 6061-T6.
- Correção da matriz e do filete: aumente o tamanho do filete interno para R=6,0 mm (R=2,4t) , abaixe a abertura da matriz para V=10t (25 mm) e o layout do blanking estritamente a 90° em relação à direção de laminação.
- Compensação do equipamento de circuito fechado: uma prensa dobradeira CNC eletro-hidráulica síncrona com um sistema de medição a laser duplo compensou dinamicamente o retorno elástico de 3,2° da curvatura em V do 5052, e um filme de poliuretano de alta resistência foi aplicado sobre a ranhura em V para evitar marcas de matriz.
Dados finais de aceitação da produção em massa
A taxa de trincas e refugos foi reduzida para 0% ; a tolerância angular foi de ±0,3° e o espaçamento entre furos foi de ±0,25 mm; o peso único foi reduzido de 2,10 kg para 1,15 kg (uma redução de peso de 45,2%) e passou em 500.000 testes de vibração.
Fonte de dados: Os dados do projeto JS Precision de 2026 documentam o redesenho do suporte da bateria EV (Projeto nº EV‑BB‑2026‑09).
Engenheiros que avaliam suportes para serviços pesados podem solicitar simulação de dobra DFM e validação de amostra de protótipo de Precisão JS equipe de dobra de chapas metálicas.
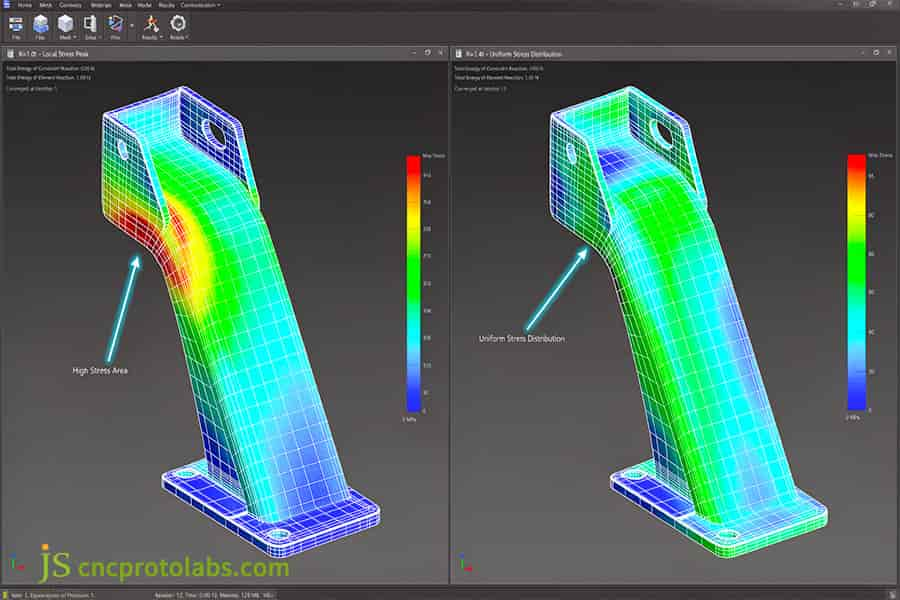
Figura 3: Simulação FEA do suporte da bateria EV mostrando distribuição de tensão e fraturas por flexão.
Perguntas frequentes
Q1: Por que o alumínio 6061-T6 racha durante a dobra de chapas metálicas?
6061-T6 tem um alongamento de 8-10% após o envelhecimento artificial, os limites dos grãos enriqueceram muitas fases de fortalecimento. A deformação de tração externa excede seu limite se a dobrarmos com um raio interno menor que 3t ou paralelo à direção de laminação, o que causará pequenas trincas e fraturas frágeis nos limites dos grãos.
Q2: Quais são as diferenças no ângulo de retorno entre a flexão de alumínio e aço?
O aço SPCC tem módulo de elasticidade de 210GPa e retorno elástico de 0,5°-1,5° ; 5052 alumínio 70GPa, rebote 2°-4°; 6061-T6 atinge 5°-8° e requer compensação CNC em tempo real.
Q3: Por que o aço macio pode atingir raios de curvatura internos mais apertados do que o alumínio?
O aço de baixo carbono tem uma taxa de alongamento superior a 30% e forte deformação plástica uniforme; Quando o molde é extrudado, o material externo pode ser totalmente esticado sem rasgar, e o raio de curvatura interno pode ser tão pequeno quanto 0,5t, atendendo aos requisitos de ângulo reto de chassis compactos.
Q4: Como você seleciona a abertura adequada da prensa dobradeira em V para aço versus alumínio?
Para SPCC, o aço é dobrado com abertura V=8t, enquanto para ligas de alumínio de baixa ductilidade é alargado para V=10t-12t . Uma abertura mais larga da matriz espalha a tensão de tração sobre mais material, o que suprime a fissuração na zona de cisalhamento e reduz a carga necessária da prensa em mais de 30% .
Q5: Como você redesenha suportes automotivos ao mudar de dobra de aço para alumínio?
A conversão de suportes automotivos de aço para alumínio requer três alterações: aumentar a espessura da chapa em 20%-40% para manter a rigidez, expandir o raio de curvatura de 1t para 2t-2,5t para evitar rachaduras por fadiga e manter a linha de dobra pelo menos 2t + R de qualquer furo para evitar distorção.
Q6: Quais ferramentas e tonelagem de prensa dobradeira são necessárias para dobra de aço inoxidável?
O aço inoxidável 304/316 endurece severamente durante a dobra a frio, aumentando a resistência à deformação em 50% -60% . A prensa dobradeira deve ser rígida e o ferramental deve ser endurecido a 58-60 HRC (D2 ou equivalente), com uma abertura inferior da matriz de 10t-12t para reduzir o desgaste.
Resumo
Avaliar o desempenho de flexão de placas de alumínio e aço requer equilíbrio entre resistência ao escoamento, anisotropia do cristal, compensação de retorno elástico e tolerâncias . A definição do raio de curvatura interno e da orientação das fibras da peça bruta na fase de projeto evita rachaduras que geralmente seguem um programa agressivo de redução de peso.
Para equilibrar resistência e rendimento, recomendamos baixar o "Industrial Tolerâncias de flexão de chapa metálica e Manual de Engenharia de Seleção de Materiais" PDF ou carregando um modelo CAD 3D e entrando em contato com a equipe JS Precision para uma avaliação DFM gratuita.

Isenção de responsabilidade
O conteúdo desta página é apenas para fins informativos. Para Serviços de precisão JS , não há representações ou garantias, expressas ou implícitas, quanto à exatidão, integridade ou validade das informações. É responsabilidade do comprador identificar requisitos técnicos específicos e solicite uma cotação formal de peças . Entre em contato conosco para mais informações.
Recurso

