 العربية



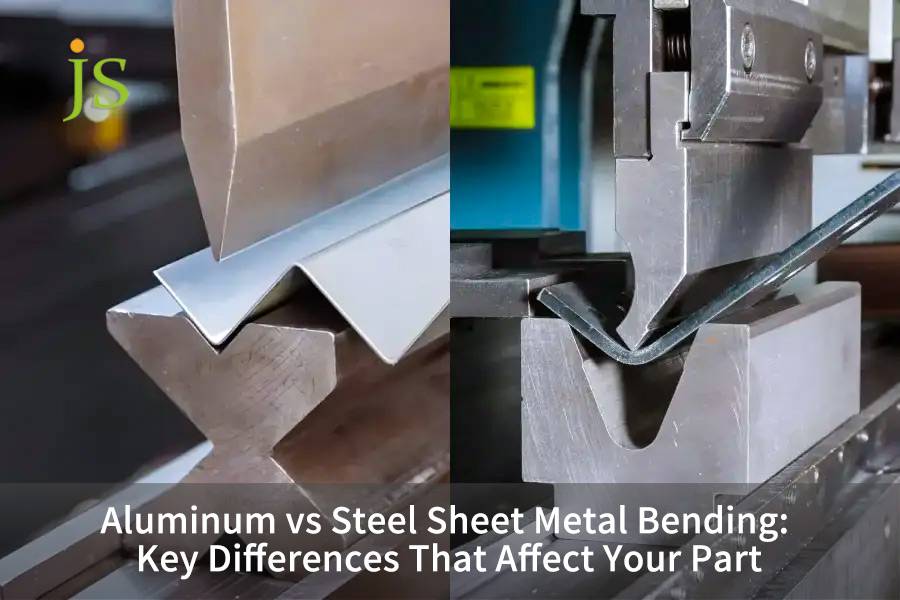

الألومنيوم مقابل الصلب ثني الصفائح المعدنية يتطلب تقييم قوة الخضوع، والربيع، ونصف قطر الانحناء الأدنى (R/t). يوفر الألومنيوم تخفيضًا في الوزن بنسبة 65% ولكن ظهر زنبركي أعلى بمقدار 1.5-3× ، ويحتاج إلى نصف قطر 1t-3t. يتطلب الفولاذ قوة أكبر بنسبة 30%-150% ولكنه يسمح بنصف قطر يتراوح بين 0.5 طن إلى 1 طن. يوازن اختيار المواد بين التحميل والأدوات.
ملخص الإجابات الأساسية
لتقليل الوزن، قم بإعطاء الأولوية للألمنيوم 5052-H32 بنصف قطر انحناء أكبر؛ من أجل التعب والتجميع المدمج، يعتبر الفولاذ المدلفن على البارد SPCC هو الأمثل.
|
البعد التقييمي |
5052-H32 ألومنيوم |
6061-T6 ألومنيوم |
SPCC الفولاذ الطري |
304 الفولاذ المقاوم للصدأ |
|---|---|---|---|---|
|
عامل حمولة الانحناء (مقابل الفولاذ الطري). |
0.50-0.60 |
0.85-0.95 |
1.00 (خط الأساس) |
1.50-1.60 |
|
الحد الأدنى لنصف قطر الانحناء (R/t). |
1.0 طن - 1.5 طن |
3.0t-4.0t (عرضة للتشقق) |
0.5 طن - 0.8 طن |
1.0 طن - 1.2 طن |
|
نطاق تعويض Springback (انحناء 90 درجة). |
2.0 درجة -4.0 درجة |
5.0°-8.0° |
0.5 درجة -1.5 درجة |
2.0 درجة -3.5 درجة |
|
سيناريوهات الفشل العكسي (ممنوع منعا باتا). |
أجزاء توتر التعب ذات الدورة العالية |
نصف قطرها ضيق الانحناء دون التلدين |
البيئات الرطبة في الهواء الطلق دون طلاء |
أجزاء محمولة جواً شديدة الدقة وحساسة للوزن |
مصدر البيانات: تجارب الانحناء الداخلية التي أجرتها شركة JS Precision، عام 2026، والتي تم إجراؤها أستم E290-22 ، طرق الاختبار القياسية لاختبار انحناء المواد من حيث الليونة.
ما هي الاختلافات الحرجة في تشكيل الألومنيوم مقابل ثني الصفائح المعدنية؟
يختلف ثني صفائح الألمنيوم والفولاذ في معامل المرونة وتصلب الإجهاد وحساسية الحبوب. يمتص الفولاذ (210 جيجا باسكال) التشوه بشكل موحد عند نصف قطر 1 طن؛ الألومنيوم (70 جيجا باسكال) لديه زنبرك أعلى وتكسير الحبوب. اضبط فتحات القالب على شكل حرف V وفقًا لذلك. هذه الأساسيات جزء لا يتجزأ من أعمالنا خدمات تصنيع الصفائح المعدنية .
معامل يونغ ومخطط الإجهاد والانفعال
تتمتع سبائك الألومنيوم بمعامل مرونة أقل ( E ≈ 69-71 GPa ) من الفولاذ الكربوني ( E ≈ 190-210 GPa )، مما يجعلها أكثر عرضة للعنق الموضعي في المنطقة البلاستيكية.
- بمجرد أن تبدأ سبيكة الألومنيوم في الخضوع، ينخفض معامل الظل الخاص بها بشكل حاد، لذلك يتركز الانفعال في الألياف الخارجية.
- يُظهر الفولاذ الكربوني منطقة تدفق بلاستيكية طويلة وموحدة واستطالة تزيد عن 30٪ .
- لذلك يحتاج ثني الألمنيوم إلى نصف قطر أكبر لتوزيع إجهاد الشد عبر المزيد من المواد.
حساسية الاتجاه المتداول
يتم التحكم في التشقق في سبائك الألومنيوم المنحنية بشكل أساسي من خلال اتجاه الحبوب المتدحرجة.
- معدل صدع الانحناء الطولي 6061-T6 يصل إلى 15% .
- أدى الانحناء العرضي إلى اتجاه التدحرج إلى تقليل معدل التشقق إلى أقل من 2%، والذي تم قياسه عبر 200 جزء تجريبي في تجارب الانحناء لعام 2026 التي أجرتها JS Precision.
- ضع الفراغات بحيث يمتد خط الانحناء عند 45 درجة أو 90 درجة في اتجاه التدحرج.
اختلافات آلية Springback
تتناسب زاوية الزنبرك Δθ = f(σ_y/E) بشكل مباشر مع قوة الخضوع وتتناسب عكسيًا مع المعامل المرن.
- نظرًا لأن الألومنيوم يحتوي على معامل مرونة أقل (E)، فإن ظهره الخلفي يعمل بمقدار 2-8 أضعاف الفولاذ: 5052-H32 يرتد من 2.0 درجة إلى 4.0 درجة على انحناء 90 درجة مقابل 0.5 درجة -1.5 درجة لـ SPCC، و6061-T6 يصل إلى 5.0 درجة -8.0 درجة.
- يحتوي الفولاذ المقاوم للصدأ 304 على زنبرك عالي ومتوسط.
- من الناحية العملية، هناك حاجة إلى 2 درجة -4 درجة من الانحناء الزائد للتعويض عن الزنبرك الخلفي في 5052 قطعة من الألومنيوم.
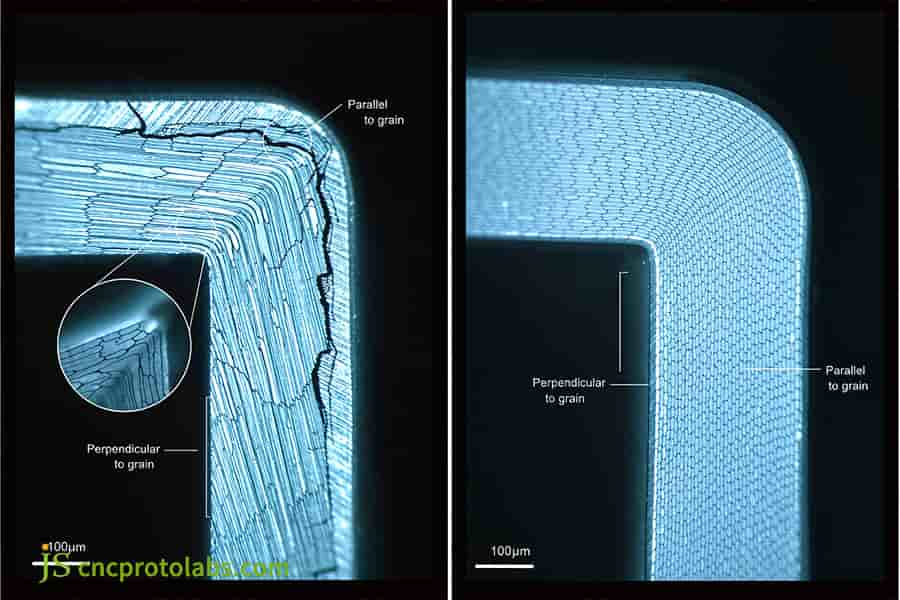
الشكل 1: منظر مجهري لاتجاه حبيبات الصفائح المعدنية التي تظهر الشقوق والهيكل.
كيف يمكنك حساب قوة ثني الفولاذ مقابل قوة ثني الألومنيوم وأحمال مكابح الضغط؟
يستخدم حساب قوة ثني الفولاذ مقابل الألومنيوم السُمك وعرض القالب وUTS. حمولة مجموعات ثني الهواء مقابل ثني القالب: الفولاذ الطري F = (1.42 × UTS × L × t²) / V ، يحتاج 5052 إلى أقل بنسبة 50٪ تقريبًا. مسامير فولاذية عالية القوة تحمل 200%. أ يساعد الرسم البياني في تحديد عرض القالب الأمثل.
صيغة الحمولة النظرية لثني الهواء
الصيغة F=(K×R_m×b×t²)/V :
- K يساوي 1.42 لثني الهواء و5-8 للقاع (السك).
- R_m: 5052-H32 حوالي 210 ميجا باسكال، SPCC حوالي 350 ميجا باسكال.
- t: سمك اللوحة (مم)، V: فتحة القالب السفلية (مم).
تأثير طريقة التشكيل على نسبة التحميل
- يحتاج ثني الهواء إلى 30%-50% فقط من الحمولة المطلوبة للقاع.
- يحتاج القاع إلى 3-5 أضعاف قوة ثني الهواء ولكنه يحافظ على الارتداد ضمن ± 0.5 درجة.
- تحتاج عملية القطع إلى 8 إلى 10 أضعاف قوة ثني الهواء للتخلص من الزنبرك تمامًا، ولكنها تعمل على تسريع تآكل الأداة بشكل كبير.
جدول مصفوفة حمل حمولة الانحناء للوحة المشتركة
|
المواد |
السُمك (مم). |
عرض القالب على شكل حرف V (مم). |
الحمولة (كيلو نيوتن/م). |
عامل قوة الانحناء |
|---|---|---|---|---|
|
5052-H32 |
1.5 |
15 |
45 |
0.50 |
|
5052-H32 |
2.0 |
20 |
60 |
0.55 |
|
5052-H32 |
3.0 |
30 |
89 |
0.60 |
|
6061-T6 |
1.5 |
18 |
79 |
0.85 |
|
6061-T6 |
2.0 |
24 |
108 |
0.90 |
|
6061-T6 |
3.0 |
36 |
163 |
0.95 |
|
اس بي سي سي |
1.5 |
12 |
93 |
1.00 |
|
اس بي سي سي |
2.0 |
16 |
124 |
1.00 |
|
اس بي سي سي |
3.0 |
24 |
186 |
1.00 |
|
304 س.س |
1.5 |
18 |
146 |
1.50 |
|
304 س.س |
2.0 |
24 |
200 |
1.55 |
|
304 س.س |
3.0 |
36 |
300 |
1.60 |
ملاحظة الجدول: الحمولة المحسوبة على أنها F = 1.42 × Rm × L × t² / V لـ L = 1 متر من طول الانحناء، مع Rm = 210 ميجا باسكال (5052-H32)، 310 ميجا باسكال (6061-T6)، 350 ميجا باسكال (SPCC) و520 ميجا باسكال (304 SS). ثني الهواء، V = 8 طن (فولاذ) إلى 10 طن (ألومنيوم).
مصدر البيانات: دين 6935 : 2021 . الثني البارد لصفائح الفولاذ - حساب بدلات الانحناء والظهر الزنبركي (يمكن الوصول إليه عبر متجر ANSI الإلكتروني، 2026).
للحصول على إرشادات مفصلة، قم بمراجعة مورد اختيار أدوات الفرامل الدقيقة لدينا.
كيف يمكن للمصنعين منع التشقق والتحكم في التفاوتات في ثني صفائح الألومنيوم؟
للحفاظ على التفاوتات في ثني صفائح الألمنيوم، يجب تحديد كل من إعداد الأدوات واتجاه الحبوب قبل الانحناء الأول . حافظ على نصف قطر داخلي لا يقل عن 1 طن لـ 5052-H32 و3 طن على الأقل لـ 6061-T6 عند الانحناء بشكل عمودي على الحبوب. يعمل التسخين المسبق للسبائك التي يصعب تشكيلها إلى 150 درجة مئوية على تثبيت هندسة الأجزاء. ان تفاصيل الخطوات اللازمة لمنع التشقق.
الحد الأدنى من الانحناء المرجعي لنصف القطر الداخلي
- 1050-O/3003-H14: 0.5t-1.0t.
- 5052-O/H32: 1.0t-1.5t.
- 6061-T6: 3.0t-4.0t، الزوايا الحادة عرضة للتشقق.
- نصف قطر الثقب ≥1.5t لمنع تركيز الضغط.
عامل K وإزاحة الطبقة المحايدة
عندما يتحرك المحور المحايد إلى الداخل أثناء ثني الألومنيوم، يعتمد العامل K على R/t، حيث K≈0.33 عند R/t=1 وK≈0.42 عند R/t=3. سيكون الطول المطور أكبر بنسبة 0.5%-1.0% من الأجزاء الفولاذية، لذلك يتم إجراء معايرة CAD لتحقيق تفاوت موضع الثقب بمقدار ±0.2 مم.
مصدر البيانات: آيزو 7438 (2020) يضع إجراءات اختبار الانحناء للمواد المعدنية.
لماذا يتفوق ثني صفائح الفولاذ في التطبيقات ذات نصف القطر الضيق والتطبيقات عالية القوة؟
ثني صفائح الفولاذ يتفوق في الأعمال ذات نصف القطر الضيق لأن الفولاذ منخفض الكربون يوفر استطالة موحدة عالية. يسمح الفولاذ الطري بنصف قطر الانحناء الداخلي الذي يصل إلى 0.5 طن دون كسر، مما يتيح تصميمات هيكل مدمجة. قوة الانحناء العالية ومعامل المرونة المستقر الذي يبلغ 210 جيجا باسكال تحافظ أيضًا على تباين الزنبرك الخلفي إلى 0.5 درجة -1.5 درجة عند انحناء 90 درجة.
زاوية مستديرة صغيرة مدمجة تشكل الحدود
الفولاذ منخفض الكربون لديه معدل استطالة ≥30% ، يمكن أن يجعل نصف قطر الزاوية الداخلية صغيرًا جدًا.
- عند الضغط على الحواف إلى الحد الأقصى، يمكن أن يصل R/t إلى 0.5 لـ SPCC وQ235.
- R=0.5t ، والضغط الناتج من الخارج أقل من حد الكسر.
- عند تركيبها على الحائط بزوايا قائمة، يمكن تحقيق توفير يزيد عن 20% .
التحكم في تصلب أعمال الفولاذ المقاوم للصدأ
مؤشر تصلب السلالة n للفولاذ المقاوم للصدأ الأوستنيتي أكبر من 0.4.
- يتم زيادة قوة الانحناء الأولية بنسبة 30% ، ويتم تحسين تشتت الزنبرك الخلفي.
- زاوية الزنبرك الخلفي للفولاذ المقاوم للصدأ 304 تكون أكبر بـ 1.5°-2.0° من زاوية الفولاذ الكربوني، لذلك يجب زيادة تعويض الانحناء وفقًا لذلك.
- التلدين بين الانحناءات المتعددة يمكن أن يستعيد اللدونة.
كيف يتم ثني الصفائح المعدنية باستخدام الحاسب الآلي مقابل جودة المواد ذات تأثير الانحناء اليدوي؟
تقييم ثني الصفائح المعدنية باستخدام الحاسب الآلي مقابل الانحناء اليدوي يكشف عن فجوة تكنولوجية واضحة في ثني الصفائح المعدنية المصنوعة من الألومنيوم والفولاذ. تستخدم مكابح الضغط CNC تصحيح الزاوية بالليزر والتتويج الهيدروليكي لإلغاء الارتداد الخلفي في الوقت الفعلي، مما يحافظ على تكرار الزاوية في حدود ±0.3 درجة. يعتمد الثني اليدوي على الحشو وحكم المشغل، مما ينتج عنه معدل رفض يزيد عن 8% على ألومنيوم 5052.
مراقبة الزاوية المغلقة في الوقت الحقيقي
- قياس زاوية الليزر باستخدام الحاسب الآلي، وقت الكشف هو بضع ميكروثانية، تعديل السكتة الدماغية تلقائيًا، الدقة ±0.1 درجة.
- يمكن تقليل خطأ الزنبرك الخلفي للألمنيوم 5052 من ±3° إلى ±0.3°.
- اعتمادًا على الخبرة يدويًا، يمكن أن تصل التقلبات إلى ±2 درجة.
تعويض الانحراف الميكانيكي الديناميكي
بالنسبة للامتداد الكبير والانحناء ذو الحمولة العالية، تبلغ دقة التعويض الهيدروليكي CNC ±0.01 مم. بالنسبة للحشوات اليدوية، يستغرق تشغيلها من 30 إلى 60 دقيقة وبدقة تبلغ ±0.1 مم فقط ؛ فرق الزاوية لكامل طول ألواح الفولاذ المقاوم للصدأ السميكة هو .50.5 درجة، في حين أن تشغيل الحشوات اليدوية غالبًا ما يتجاوز 2 درجة .
كيف يمكنك الاختيار بين الألومنيوم والصلب لثني الصفائح المعدنية؟
يؤدي الاختيار بين ثني الصفائح المعدنية المصنوعة من الألومنيوم مقابل صفائح الفولاذ إلى موازنة الكتلة والتعبئة والتعب. 5052-H32 يوفر تخفيضًا في الوزن بنسبة 65% ولكنه يحتاج إلى نصف قطر يبلغ 1.5 طن . يسمح الفولاذ الكربوني بزوايا تبلغ 0.5 طن وصلابة مزدوجة، مما يجعله مثاليًا للهيكل ذي المساحة المحدودة.
تفاوتات التصميم وقيود تصريح التثبيت
يستهلك نصف القطر المطلوب الأكبر للألمنيوم (R ≥ 2.5t) مساحة التجميع. الفولاذ، المنحني إلى نصف قطر الزاوية اليمنى R = 0.5t، يجعل نفس الهيكل أكثر إحكاما بنسبة تصل إلى 30٪ . يوصى بالحلول الفولاذية للمنتجات ذات المساحة المحدودة مثل حوامل البطاريات.
تكاليف دورة الحياة والمكاسب خفيفة الوزن
يكلف الألمنيوم 2-3 مرات أكثر للكيلوغرام الواحد من الفولاذ الطري، لكنه يحتاج إلى حمولة ثني أقل بنسبة 50٪ تقريبًا. يحتاج الفولاذ إلى طلاء أو طلاء، مما يضيف ما يقرب من 15% إلى تكلفة القطعة، ولكنه يوفر عمر خدمة أطول. قم بقياس قيمة الكتلة التي تقوم بإزالتها مقابل 15% قبل الالتزام بالألمنيوم - يعتمد الاسترداد بالكامل على دورة العمل الخاصة بك.
عملية متقاطعة وتحليل حدود الفشل العكسي
بالمقارنة مع البثق، فإن الثني يخفض تكلفة الأدوات بنسبة تصل إلى 80% ويختصر فترة التسليم إلى أقل من 3 أيام . الألومنيوم أقل ملاءمة لتحميل الكلال عالي الدورة: ليس له حد تحمل حقيقي، لذا يجب تحديد عمر الكلال بعدد دورات ثابت (عادة 5 × 10⁸ دورات )، في حين يُظهر الفولاذ الكربوني حد تحمل مميز بالقرب من 10⁷ دورات .
|
البعد |
5052-H32 الألومنيوم |
6061-T6 ألومنيوم |
SPCC الفولاذ الطري |
304 الفولاذ المقاوم للصدأ |
|---|---|---|---|---|
|
الوزن الخفيف ونسبة الكتلة |
تخفيض الوزن بنسبة 50% إلى 65% |
تخفيض الوزن بنسبة 60% |
0% (خط الأساس 7.85 جم/سم³) |
0% (7.93 جم/سم³) |
|
دقيقة. تشكيل الفضاء والزاوية الداخلية |
الخلوص المتوسط (R=1.0t‑1.5t) |
خلوص كبير (R=3.0t‑4.0t) |
مضغوط للغاية (R=0.5t‑0.8t) |
مدمج (R=1.0t‑1.2t) |
|
تشكيل الاستقرار وSpringback |
سبرينغباك معتدل (2°-4°) |
ظهر زنبركي مرتفع (5°-8°)، حساس للحبوب |
ظهر منخفض (0.5 درجة - 1.5 درجة)، ثبات عالٍ |
سبرينغ باك متوسط الارتفاع (2.0 درجة - 3.5 درجة)، تصلب العمل |
|
سيناريوهات الفشل العكسي |
محظور بالنسبة لأجزاء التوتر الحاملة الرئيسية التي تزيد عن 10⁷ دورات تعب (الألومنيوم ليس له حد حقيقي للتحمل) |
محظور لثني نصف القطر الضيق دون المعالجة الحرارية |
محظور للاستخدام في البيئات الخارجية ذات الرطوبة العالية/الحرارة بدون طلاء/طلاء |
يُحظر استخدام مكونات الطيران المحمولة جواً شديدة الحساسية للوزن |
مصدر البيانات: أوس C4.6M/C4.6:2006 (R2012) الممارسات الموصى بها للحام وتصنيع هياكل سبائك الألومنيوم.
اختر ثني الفولاذ المدلفن على البارد SPCC للهياكل ذات المساحة المحدودة التي تحمل أحمالًا متناوبة كبيرة. اختر الألومنيوم 5052-H32 لهياكل الهيكل والهياكل الحساسة للوزن، واحتفظ بالثقوب المشكلة على الأقل 2t + R من خط الانحناء لتجنب التشوه.
استشر لدينا لمصفوفة قرار شاملة.
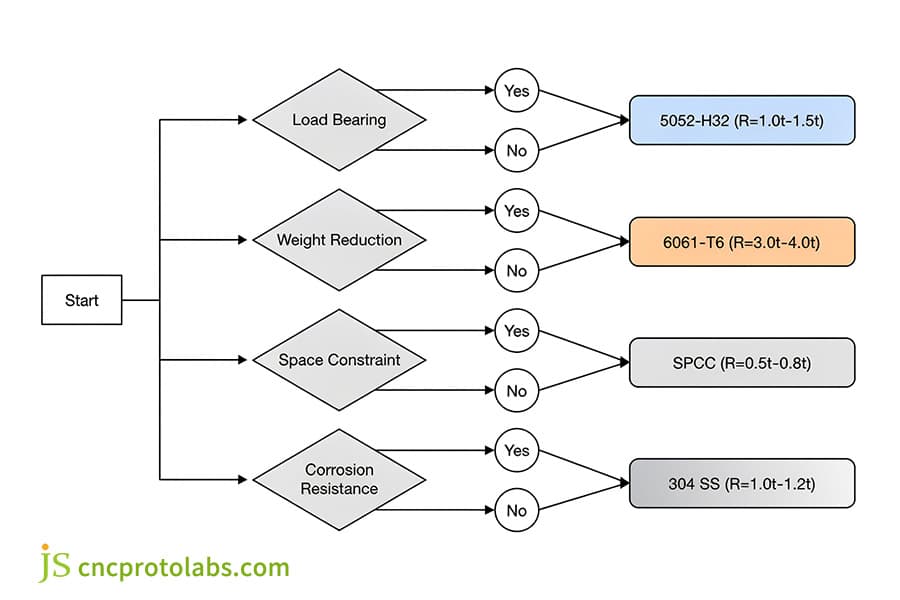
الشكل 2: شجرة القرار لاختيار مواد ثني صفائح الألمنيوم أو الفولاذ.
كيف أدت إعادة تصميم حامل بطارية السيارة الكهربائية إلى حل كسور الانحناء وقيود الوزن؟
إعادة تصميم قوس بطارية EV يوضح كيف تلعب مقايضات ثني الصفائح المعدنية المصنوعة من الألومنيوم مقابل الفولاذ في أقواس السيارات. في مواجهة معدل كسر للألياف الخارجية بنسبة 14.5% مع انحناء 3.0 مم 6061-T6 عند R = 3.0 مم (1.0t)، تحولت JS Precision إلى 2.5 مم 5052-H32 عند R = 6.0 مم (2.4t) مع تتويج CNC، مما يزيل الشقوق ويحقق تخفيضًا في الكتلة بنسبة 45.2% (2.10 كجم إلى 1.15 كجم).
خلفية المشروع
كان على الأقواس أن تحمل أحمالًا ديناميكية متناوبة متعددة المحاور (حمل تصادم 20 جيجا و 500000 دورة اهتزاز )، مع حمل كل جزء أقل من 1.8 كجم مع توفر مساحة قليلة جدًا من المساحة المخصصة للزوايا. للتصميم الأول، تم استخدام 3.0 مم 6061-T6، R=3.0 مم (1.0 طن) .
مشاكل تكسير الحل الأولي
خلال المجموعة الأولية المكونة من 200 منتج تجريبي، وصل معدل حدوث الشقوق الصغيرة على السطح الخارجي لزاوية الانحناء إلى 14.5%.
تسبب التلدين إلى 6061-O، والانحناء في الحالة الناعمة، ثم إعادة معالجة المحلول والشيخوخة الاصطناعية، في تشويه حراري إجمالي يتجاوز ± 1.8 مم واختلال شديد في فتحات وتد التجميع، مما أدى إلى ارتفاع معدل الخردة.
تحليل السبب الجذري الهندسي
لكمة حادة (R = 0.8 مم) مع فتحة قالب V = 6t أدت إلى إجهاد شد الألياف الخارجية بما يتجاوز حد الاستطالة 8%-10% وهو 6061-T6 . كان خط الانحناء أيضًا يمتد بزاوية 15 درجة باتجاه التدحرج، مما تسبب في تمزق الحبيبات.
مسار التحسين والتنفيذ
- استبدال الدرجة: انتقلنا إلى 2.5 مم 5052-H32، الذي لا تزال قوة إنتاجه تفي بمتطلبات الاهتزاز بينما تتجاوز الاستطالة بعد الكسر 16% - تقريبًا ضعف قوة 6061-T6.
- تصحيح القالب والشرائح: زيادة حجم الشرائح الداخلية إلى R = 6.0 مم (R = 2.4t) ، وفتح القالب السفلي إلى V = 10t (25 مم)، وتخطيط التقطيع بشكل صارم عند 90 درجة لاتجاه التدحرج.
- تعويض معدات الحلقة المغلقة: تعمل مكابح الضغط CNC الكهروهيدروليكية المتزامنة مع نظام قياس ليزر مزدوج على تعويض 3.2 درجة نابض من 5052 V-bend ديناميكيًا، وتم تطبيق فيلم بولي يوريثين عالي الصلابة على الأخدود V لمنع علامات القالب.
بيانات قبول الإنتاج الضخم النهائية
تم تخفيض معدل التكسير والخردة إلى 0% ؛ كان تسامح الزاوية ± 0.3 درجة وكان تباعد الفتحة ± 0.25 مم ؛ تم تخفيض الوزن الفردي من 2.10 كجم إلى 1.15 كجم (تخفيض الوزن بنسبة 45.2%)، واجتاز 500000 اختبار اهتزاز.
مصدر البيانات: توثق بيانات مشروع JS Precision من عام 2026 إعادة تصميم شريحة بطارية السيارة الكهربائية (رقم المشروع EV-BB-2026‑09).
يمكن للمهندسين الذين يقومون بتقييم الأقواس للخدمة الشاقة أن يطلبوا محاكاة انحناء سوق دبي المالي والتحقق من صحة عينة النموذج الأولي من الدقة شبيبة فريق ثني الصفائح المعدنية.
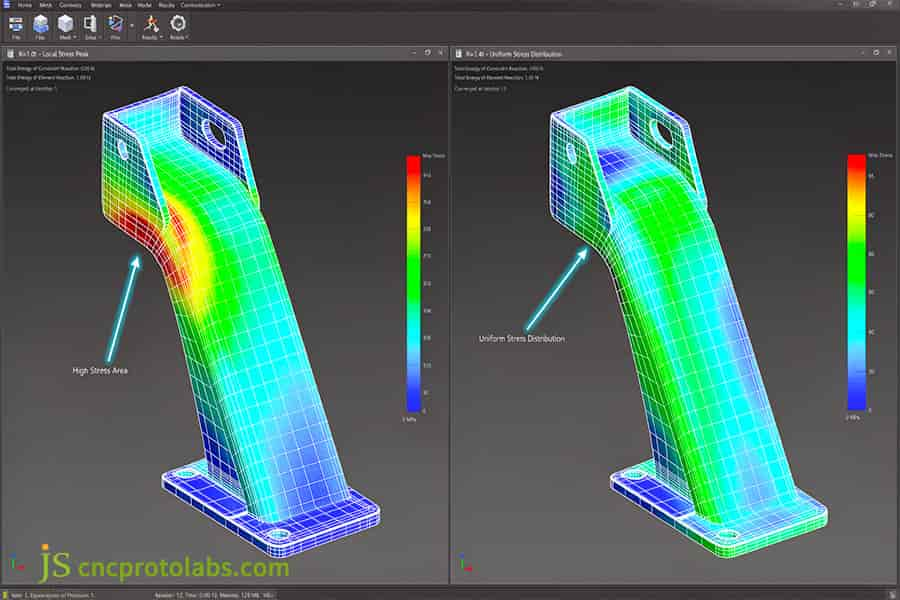
الشكل 3: محاكاة FEA لقوس بطارية EV يُظهر توزيع الضغط وكسور الانحناء.
الأسئلة الشائعة
Q1: لماذا يتشقق الألومنيوم 6061-T6 أثناء ثني الصفائح المعدنية؟
6061-T6 لديه استطالة بنسبة 8-10% بعد التعتيق الاصطناعي، وقد أثرت حدود الحبوب العديد من مراحل التقوية. يتجاوز إجهاد الشد الخارجي حده إذا قمنا بثنيه بنصف قطر داخلي أقل من 3 طن أو بالتوازي مع اتجاه التدحرج، مما سيؤدي إلى حدوث شقوق صغيرة وكسر هش عند حدود الحبوب.
Q2: ما هي اختلافات زاوية Springback بين ثني الألومنيوم والصلب؟
يحتوي فولاذ SPCC على معامل مرن يبلغ 210 جيجا باسكال وخلفية زنبركية تتراوح من 0.5 درجة إلى 1.5 درجة ؛ 5052 ألومنيوم 70 جيجا باسكال، ارتداد 2 درجة -4 درجة؛ يصل 6061-T6 إلى 5°-8° ويتطلب تعويض CNC في الوقت الحقيقي.
س 3: لماذا يمكن للفولاذ الطري أن يحقق نصف قطر انحناء داخلي أكثر إحكامًا من الألومنيوم؟
الفولاذ منخفض الكربون لديه معدل استطالة يزيد عن 30% وتشوه بلاستيكي قوي وموحد؛ عندما يتم بثق القالب، يمكن أن يتم تمديد المادة الخارجية بالكامل دون تمزق، ويمكن أن يكون نصف قطر الانحناء الداخلي صغيرًا مثل 0.5 طن، مما يلبي متطلبات الزاوية اليمنى للهيكل المدمج.
س 4: كيف يمكنك تحديد فتحة الضغط المناسبة للقالب على شكل حرف V للصلب مقابل الألومنيوم؟
بالنسبة لـ SPCC، يتم ثني الفولاذ بفتحة V=8t، بينما بالنسبة لسبائك الألومنيوم ذات الليونة المنخفضة يتم توسيعها إلى V=10t-12t . تعمل فتحة القالب الأوسع على نشر إجهاد الشد على المزيد من المواد، مما يمنع تشقق منطقة القص ويقلل حمل الضغط المطلوب بأكثر من 30% .
س 5: كيف يمكنك إعادة تصميم أقواس السيارات عند التحول من ثني الفولاذ إلى ثني الألمنيوم؟
يتطلب تحويل أقواس السيارات من الفولاذ إلى الألومنيوم ثلاثة تغييرات: زيادة سماكة الصفائح بنسبة 20%-40% للحفاظ على الصلابة، وتوسيع نصف قطر الانحناء من 1t إلى 2t-2.5t لمنع تشقق التعب، والحفاظ على خط الانحناء على الأقل 2t + R من أي ثقب لتجنب التشوه.
س 6: ما هي أدوات مكابح الضغط والحمولة المطلوبة لثني الفولاذ المقاوم للصدأ؟
يعمل الفولاذ المقاوم للصدأ 304/316 على تصلب شديد أثناء الانحناء البارد، مما يزيد من مقاومة التشوه بنسبة 50%-60% . يجب أن تكون مكابح الضغط صلبة، ويجب تقوية الأدوات إلى 58-60 HRC (D2 أو ما يعادلها)، مع فتحة قالب منخفضة تبلغ 10t-12t لتقليل التآكل.
ملخص
يتطلب تقييم أداء الانحناء لألواح الألمنيوم والصلب موازنة قوة الخضوع، وتباين البلورات، وتعويض الزنبرك، والتفاوتات . إن تحديد نصف قطر الانحناء الداخلي واتجاه حبيبات الفراغ في مرحلة التصميم يمنع التشقق الذي يتبع عادةً برنامجًا قويًا لتخفيض الوزن.
لتحقيق التوازن بين القوة والإنتاجية، نوصي بتنزيل ملف "Industrial تفاوتات ثني الصفائح المعدنية ودليل هندسة اختيار المواد" بصيغة PDF، أو تحميل نموذج CAD ثلاثي الأبعاد والاتصال بفريق JS Precision للحصول على تقييم مجاني لسوق دبي المالي.

تنصل
محتويات هذه الصفحة هي لأغراض إعلامية فقط. ل خدمات JS الدقيقة ، لا توجد أي إقرارات أو ضمانات، صريحة أو ضمنية، فيما يتعلق بدقة المعلومات أو اكتمالها أو صحتها. تقع على عاتق المشتري مسؤولية تحديد المتطلبات الفنية المحددة و طلب عرض أسعار رسمي للأجزاء . يرجى الاتصال بنا للحصول على مزيد من المعلومات.
الموارد

