 Español



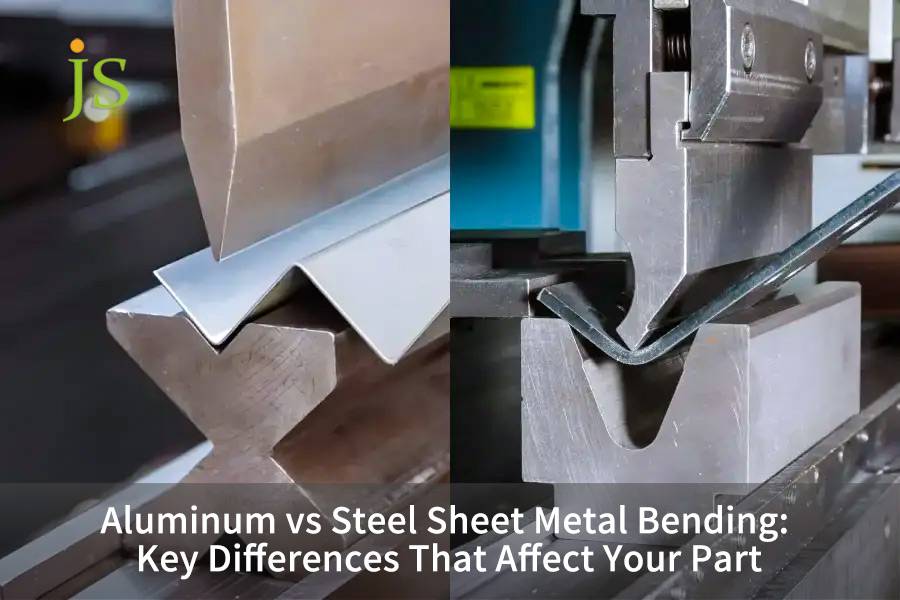

Aluminio versus acero doblado de chapa requiere evaluar el límite elástico, la recuperación elástica y el radio mínimo de curvatura (R/t). El aluminio ofrece una reducción de peso del 65 % pero una recuperación elástica entre 1,5 y 3 veces mayor , por lo que necesita un radio de 1 a 3 toneladas. El acero exige entre un 30 % y un 150 % más de fuerza, pero permite radios de 0,5 a 1 t. La elección del material equilibra la carga y las herramientas.
Resumen de las respuestas principales
Para reducir el peso, dé prioridad al aluminio 5052-H32 con un radio de curvatura mayor; para fatiga y ensamblaje compacto, el acero laminado en frío SPCC es óptimo.
|
Dimensión de evaluación |
Aluminio 5052-H32 |
Aluminio 6061-T6 |
Acero dulce SPCC |
Acero inoxidable 304 |
|---|---|---|---|---|
|
Factor de tonelaje de flexión (frente a acero dulce) |
0,50-0,60 |
0,85-0,95 |
1,00 (valor de referencia) |
1,50-1,60 |
|
Radio de curvatura mínimo (R/t) |
1,0 t-1,5 t |
3.0t-4.0t (propenso a agrietarse) |
0,5 t-0,8 t |
1,0 t-1,2 t |
|
Rango de compensación de recuperación elástica (curva de 90°) |
2,0°-4,0° |
5,0°-8,0° |
0,5°-1,5° |
2,0°-3,5° |
|
Escenarios de falla inversa (estrictamente prohibidos) |
Piezas de tensión por fatiga de ciclo alto |
Curvado de radio reducido sin recocido |
Ambientes húmedos exteriores sin revestimiento. |
Piezas ultra estrictas y sensibles al peso en el aire |
Fuente de datos: Pruebas de flexión internas de JS Precision, 2026, realizadas para ASTM E290-22 , Métodos de prueba estándar para pruebas de flexión de materiales para determinar su ductilidad.
¿Cuáles son las diferencias críticas de conformado en el doblado de láminas de aluminio y acero?
La flexión de chapa de aluminio y de acero difiere en el módulo elástico, el endurecimiento por deformación y la sensibilidad del grano. El acero (210 GPa) absorbe la deformación uniformemente en radios de 1 t; El aluminio (70 GPa) tiene mayor recuperación elástica y agrietamiento del grano. Ajuste las aberturas del troquel en V en consecuencia. Estos fundamentos son parte integral de nuestra servicios de fabricacion de chapa .
Módulo de Young y diagrama tensión-deformación.
Las aleaciones de aluminio tienen un módulo elástico más bajo ( E ≈ 69-71 GPa ) que el acero al carbono ( E ≈ 190-210 GPa ), lo que las hace más propensas a sufrir estricciones localizadas en la zona plástica.
- Una vez que una aleación de aluminio comienza a ceder, su módulo tangente cae bruscamente, por lo que la tensión se concentra en las fibras exteriores.
- El acero al carbono muestra una región de flujo plástico larga y uniforme y un alargamiento superior al 30% .
- Por lo tanto, el doblado de aluminio necesita un radio de punzón mayor para distribuir la tensión de tracción sobre una mayor cantidad de material.
Sensibilidad de la dirección de rodadura
El agrietamiento en aleaciones de aluminio dobladas se rige principalmente por la orientación del grano rodante.
- La tasa de grietas por flexión longitudinal del 6061-T6 llega al 15% .
- La flexión transversal a la dirección de laminado redujo la tasa de grietas por debajo del 2 %, medida en 200 piezas de prueba en las pruebas de flexión de 2026 de JS Precision.
- Coloque los espacios en blanco de modo que la línea de curvatura quede a 45° o 90° con respecto a la dirección de rodadura.
Diferencias del mecanismo de recuperación elástica
El ángulo de recuperación elástica Δθ = f(σ_y/E) es directamente proporcional al límite elástico e inversamente proporcional al módulo elástico.
- Debido a que el aluminio tiene un módulo elástico (E) más bajo, su recuperación elástica es de 2 a 8 veces mayor que la del acero: 5052-H32 retrocede 2,0°-4,0° en una curva de 90° frente a 0,5°-1,5° para SPCC, y 6061-T6 alcanza 5,0°-8,0°.
- El acero inoxidable 304 tiene un alto σ_y y una recuperación elástica moderada.
- En la práctica, se necesitan 2°-4° de sobreflexión para compensar el retorno elástico en las piezas de aluminio 5052.
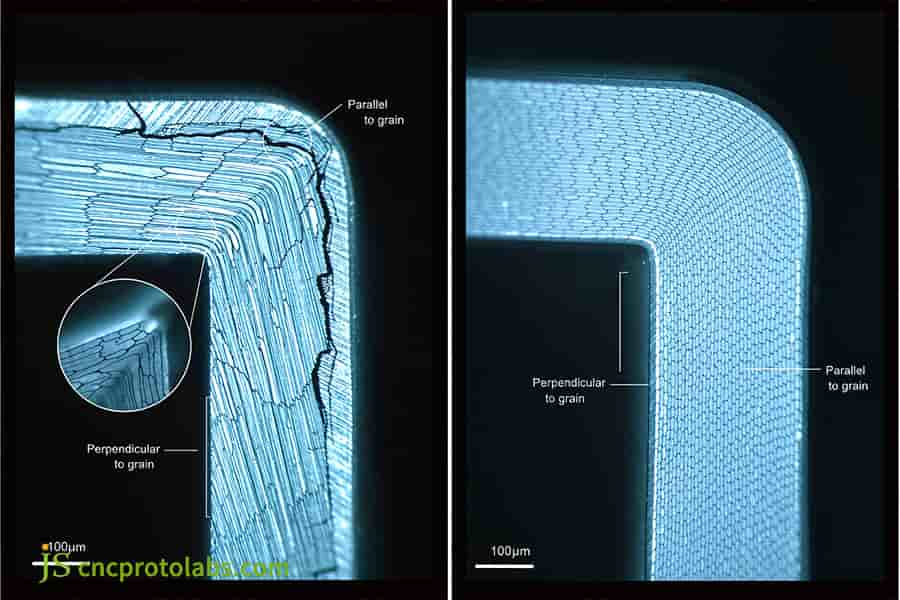
Figura 1: Vista microscópica de la dirección de la fibra de flexión de una chapa metálica que muestra grietas y estructura.
¿Cómo se calcula la fuerza de flexión del acero frente al aluminio y las cargas de la plegadora?
Para calcular la fuerza de flexión del acero frente al aluminio se utilizan el espesor, el ancho del troquel y el UTS. Tonelaje de los juegos de doblado por aire versus doblado por matriz: acero dulce F=(1.42×UTS×L×t²)/V , 5052 necesita ~50% menos. Los picos de acero de alta resistencia cargan el 200%. A La tabla ayuda a determinar los anchos óptimos de troquel.
Fórmula de tonelaje teórico para flexión por aire
Fórmula F=(K×R_m×b×t²)/V :
- K es igual a 1,42 para doblar con aire y 5-8 para tocar fondo (acuñar).
- R_m: 5052-H32 aproximadamente 210 MPa, SPCC aproximadamente 350 MPa.
- t: Espesor de la placa (mm), V: Abertura inferior del troquel (mm).
Influencia del método de conformado en la relación de carga.
- El doblado por aire necesita sólo entre el 30% y el 50% del tonelaje necesario para tocar fondo.
- El tocar fondo necesita de 3 a 5 veces la fuerza de flexión del aire, pero mantiene el retorno elástico dentro de ±0,5°.
- El acuñado necesita entre 8 y 10 veces la fuerza de flexión del aire para eliminar por completo el retorno elástico, pero acelera significativamente el desgaste de la herramienta.
Tabla de matriz de carga de tonelaje de flexión de espesor de placa común
|
Materiales |
Espesor (mm) |
Ancho de matriz en V (mm) |
Tonelaje (kN/m) |
Factor de fuerza de flexión |
|---|---|---|---|---|
|
5052‑H32 |
1.5 |
15 |
45 |
0,50 |
|
5052‑H32 |
2.0 |
20 |
60 |
0,55 |
|
5052‑H32 |
3.0 |
30 |
89 |
0,60 |
|
6061‑T6 |
1.5 |
18 |
79 |
0,85 |
|
6061‑T6 |
2.0 |
24 |
108 |
0,90 |
|
6061‑T6 |
3.0 |
36 |
163 |
0,95 |
|
SPCC |
1.5 |
12 |
93 |
1.00 |
|
SPCC |
2.0 |
16 |
124 |
1.00 |
|
SPCC |
3.0 |
24 |
186 |
1.00 |
|
304 SS |
1.5 |
18 |
146 |
1,50 |
|
304 SS |
2.0 |
24 |
200 |
1,55 |
|
304 SS |
3.0 |
36 |
300 |
1,60 |
Nota de la tabla: Tonelaje calculado como F = 1,42 × Rm × L × t² / V para L = 1 m de longitud de curvatura, con Rm = 210 MPa (5052-H32), 310 MPa (6061-T6), 350 MPa (SPCC) y 520 MPa (304 SS). Doblado por aire, V = 8t (acero) a 10t (aluminio).
Fuente de datos: DIN 6935: 2021 . Doblado en frío de chapa de acero: cálculo de los márgenes de flexión y recuperación elástica (accedido a través de la tienda web ANSI, 2026).
Para obtener orientación detallada, revise nuestro recurso de selección de herramientas para plegadoras de precisión.
¿Cómo pueden los fabricantes prevenir las grietas y controlar las tolerancias en el doblado de láminas de aluminio?
Para mantener las tolerancias en el plegado de láminas de aluminio, tanto la configuración de las herramientas como la dirección de la fibra deben definirse antes del primer plegado . Mantenga un radio interior de al menos 1 t para 5052-H32 y al menos 3 t para 6061-T6 al doblar perpendicularmente a la fibra. El precalentamiento de aleaciones difíciles de formar a 150 °C estabiliza la geometría de la pieza. Un detalla los pasos necesarios para evitar el agrietamiento.
Referencia mínima del radio interior de flexión
- 1050-O/3003-H14: 0,5t-1,0t.
- 5052-O/H32: 1,0t-1,5t.
- 6061-T6: 3,0t-4,0t, las esquinas afiladas son propensas a agrietarse.
- Radio de punzonado ≥1,5t para evitar la concentración de tensiones.
Factor K y desplazamiento de capa neutra.
A medida que el eje neutro se mueve hacia adentro durante la curvatura del aluminio, el factor K depende de R/t, donde K≈0,33 en R/t=1 y K≈0,42 en R/t=3. La longitud desarrollada será entre un 0,5% y un 1,0% mayor que la de las piezas de acero, por lo que se realiza una calibración CAD para lograr tolerancias de posición del orificio de ±0,2 mm.
Fuente de datos: ISO 7438 (2020) Establece procedimientos de prueba de flexión para materiales metálicos.
¿Por qué el doblado de láminas de acero destaca en aplicaciones de radio estrecho y de alta resistencia?
Doblado de chapa de acero sobresale en trabajos con radios reducidos porque el acero con bajo contenido de carbono ofrece un alto alargamiento uniforme. El acero dulce permite radios de curvatura interiores tan pequeños como 0,5 t sin fractura, lo que permite diseños de chasis compactos. La alta resistencia a la flexión y un módulo elástico estable de 210 GPa también mantienen la variación del retorno elástico a 0,5°-1,5° en una curva de 90°.
Límite formador de esquinas redondeadas pequeñas y compactas
El acero con bajo contenido de carbono tiene una tasa de alargamiento de ≥30% , lo que puede hacer que el radio de la esquina interior sea muy pequeño.
- Cuando los bordes se presionan hasta el límite, el R/t puede alcanzar 0,5 para SPCC y Q235.
- R=0,5t , la deformación resultante en el exterior es menor que el límite de fractura.
- Cuando se monta en la pared en ángulo recto, se puede lograr un ahorro de más del 20% .
Control de endurecimiento por trabajo de acero inoxidable
El índice de endurecimiento por deformación n del acero inoxidable austenítico es superior a 0,4.
- La resistencia a la flexión inicial aumenta en un 30% y se mejora la dispersión de la recuperación elástica.
- El ángulo de recuperación elástica del acero inoxidable 304 es 1,5°-2,0° mayor que el del acero al carbono, por lo que la compensación de sobreflexión debe aumentarse en consecuencia.
- El recocido entre múltiples curvaturas puede restaurar la plasticidad.
¿Cómo afecta el doblado de chapa metálica CNC frente al doblado manual la calidad del material?
evaluando Doblado de chapa metálica mediante CNC vs doblado manual revela una clara división tecnológica entre el doblado de chapa de aluminio y de acero. Las plegadoras CNC utilizan corrección de ángulo láser y coronación hidráulica para cancelar el retroceso elástico en tiempo real, manteniendo la repetibilidad del ángulo dentro de ±0,3°. El doblado manual se basa en el uso de cuñas y el criterio del operador, lo que produce una tasa de rechazo superior al 8 % en aluminio 5052.
Monitoreo de circuito cerrado de ángulo en tiempo real
- Medición de ángulo láser CNC, el tiempo de detección es de unos pocos microsegundos, ajuste automático de carrera, precisión ±0,1°.
- El error de recuperación elástica del aluminio 5052 se puede reducir de ±3° a ±0,3°.
- Manualmente, según la experiencia, las fluctuaciones pueden alcanzar ±2°.
Compensación de deflexión mecánica dinámica
Para flexión de gran envergadura y alto tonelaje, la precisión de compensación hidráulica del CNC es de ±0,01 mm. Para las cuñas manuales, se necesitan entre 30 y 60 minutos para ejecutarse y solo una precisión de ±0,1 mm ; la diferencia de ángulo de toda la longitud de las placas gruesas de acero inoxidable es ≤0,5°, mientras que el funcionamiento de las cuñas manuales suele superar los 2° .
¿Cómo se selecciona entre aluminio y acero para doblar chapa metálica?
Seleccionar entre plegado de chapa de aluminio o de acero equilibra la masa, el embalaje y la fatiga. 5052-H32 ofrece una reducción de peso del 65 % pero necesita un radio de 1,5 t . El acero al carbono permite esquinas de 0,5 t y doble rigidez, ideal para chasis con espacio limitado.
Tolerancias de diseño y limitaciones del espacio de instalación
El mayor radio requerido del aluminio (R ≥ 2,5 t) consume espacio de montaje. El acero, doblado en un radio en ángulo recto de R = 0,5t, hace que la misma estructura sea hasta un 30% más compacta. Se recomiendan soluciones de acero para productos con limitaciones de espacio, como soportes para baterías.
Costos del ciclo de vida y ganancias de peso ligero
El aluminio cuesta entre 2 y 3 veces más por kilogramo que el acero dulce, pero necesita alrededor de un 50% menos de tonelaje de flexión. El acero necesita enchapado o revestimiento, lo que añade aproximadamente un 15% al coste de la pieza, pero ofrece una vida útil más larga. Cuantifique el valor de la masa que elimina frente a ese 15 % antes de comprometerse con el aluminio; la recuperación depende completamente de su ciclo de trabajo.
Análisis de límites de falla inversa y entre procesos
En comparación con la extrusión, el doblado reduce el costo de las herramientas hasta en un 80 % y acorta la entrega a tan solo 3 días . El aluminio es menos adecuado para cargas de fatiga de ciclos altos: no tiene un límite de resistencia real, por lo que la vida a la fatiga debe especificarse en un recuento de ciclos fijo (comúnmente 5 × 10⁸ ciclos ), mientras que el acero al carbono muestra un límite de resistencia distinto cerca de 10⁷ ciclos .
|
Dimensión |
Aluminio 5052‑H32 |
Aluminio 6061-T6 |
Acero dulce SPCC |
Acero inoxidable 304 |
|---|---|---|---|---|
|
Relación de peso y masa |
Reducción de peso del 50% al 65% |
60% de reducción de peso |
0% (valor inicial 7,85 g/cm³) |
0% (7,93 g/cm³) |
|
Mín. Formando espacio y esquina interior |
Espacio libre medio (R=1,0t‑1,5t) |
Gran espacio libre (R=3,0t‑4,0t) |
Ultracompacto (R=0,5t‑0,8t) |
Compacto (R=1,0t‑1,2t) |
|
Estabilidad de formación y recuperación elástica |
Recuperación elástica moderada (2°‑4°) |
Alta recuperación elástica (5°‑8°), sensible al grano |
Recuperación elástica baja (0,5°‑1,5°), alta estabilidad |
Recuperación elástica moderada a alta (2,0°‑3,5°), endurecimiento por trabajo |
|
Escenarios de falla inversa |
Prohibido para piezas de tensión que soportan carga principal por encima de 10⁷ ciclos de fatiga (el aluminio no tiene un límite de resistencia real) |
Prohibido para curvatura de radio estrecho sin recocido por tratamiento térmico |
Prohibido en ambientes exteriores con alta humedad/calor sin enchapado/recubrimiento |
Prohibido para componentes de vuelo ultra estrictos y sensibles al peso. |
Fuente de datos: AWS C4.6M/C4.6:2006 (R2012) , Prácticas recomendadas para soldadura y fabricación de estructuras de aleaciones de aluminio.
Elija el doblado de acero laminado en frío SPCC para estructuras con espacio limitado que soportan grandes cargas alternas. Elija aluminio 5052-H32 para carcasas de chasis y estructuras sensibles al peso, y mantenga los orificios formados al menos a 2t + R de la línea de curvatura para evitar distorsiones.
Consulta nuestro para una matriz de decisión integral.
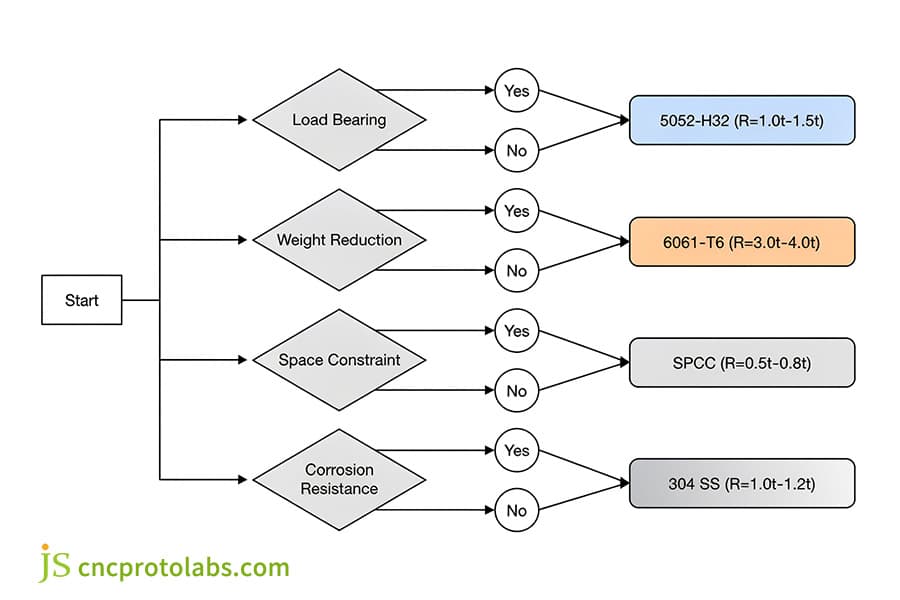
Figura 2: Árbol de decisión para seleccionar materiales de doblado de chapa de acero o aluminio.
¿Cómo resolvió el rediseño del soporte de la batería de un vehículo eléctrico las fracturas por flexión y las limitaciones de peso?
Rediseñando un soporte de batería para vehículos eléctricos muestra cómo se desarrollan las compensaciones entre el doblado de chapa de acero y aluminio en los soportes para automóviles. Frente a una tasa de fractura de la fibra exterior del 14,5% con 6061-T6 de 3,0 mm doblado a R = 3,0 mm (1,0t), JS Precision cambió a 5052-H32 de 2,5 mm a R = 6,0 mm (2,4t) con coronación CNC, eliminando grietas y entregando una reducción de masa del 45,2% (2,10 kg a 1,15 kg).
Antecedentes del proyecto
Los soportes tenían que soportar cargas dinámicas alternas de múltiples ejes (una carga de impacto de 20 G y 500.000 ciclos de vibración ), con cada pieza soportada por debajo de 1,8 kg y con muy poco espacio libre en las esquinas disponible. Para el primer diseño, se utilizó 6061-T6 de 3,0 mm, R=3,0 mm (1,0 t) .
Problemas de craqueo de la solución inicial
Durante el grupo inicial de 200 producciones de prueba, la aparición de microfisuras en la superficie exterior de la esquina de flexión llegó al 14,5%.
El recocido a 6061-O, el doblado en estado blando, luego el tratamiento de resolución y el envejecimiento artificial causaron una distorsión térmica total superior a ±1,8 mm y una grave desalineación de los orificios de las clavijas del conjunto, lo que generó una alta tasa de desechos.
Análisis de causa raíz de ingeniería
Un punzón afilado (R = 0,8 mm) con una abertura de matriz V = 6t impulsó la tensión de tracción de la fibra exterior más allá del límite de alargamiento del 8%-10% del 6061-T6 . La línea de curvatura también discurría a 15° con respecto a la dirección de laminación, lo que provocaba un desgarro intergranular.
Ruta de optimización e implementación
- Sustitución de calidad: pasamos al 5052-H32 de 2,5 mm, cuyo límite elástico aún cumple con el requisito de vibración, mientras que el alargamiento después de la fractura supera el 16 % , aproximadamente el doble que el del 6061-T6.
- Corrección del filete y el troquel: aumente el tamaño del filete interior a R=6,0 mm (R=2,4t) , baje la apertura del troquel a V=10t (25 mm) y corte el diseño estrictamente a 90° con respecto a la dirección de laminado.
- Compensación del equipo de circuito cerrado: una plegadora CNC síncrona electrohidráulica con un sistema de medición láser dual compensó dinámicamente el retroceso elástico de 3,2° de la curva en V 5052, y se aplicó una película de poliuretano de alta tenacidad sobre la ranura en V para evitar marcas en la matriz.
Datos finales de aceptación de producción en masa
La tasa de craqueo y desperdicio se redujo al 0% ; la tolerancia del ángulo fue de ±0,3° y la separación entre orificios fue de ±0,25 mm; el peso único se redujo de 2,10 kg a 1,15 kg (una reducción de peso del 45,2%) y pasó 500.000 pruebas de vibración.
Fuente de datos: Los datos del proyecto JS Precision de 2026 documentan el rediseño del soporte de la batería del EV (Proyecto No. EV‑BB‑2026‑09).
Los ingenieros que evalúan soportes de alta resistencia pueden solicitar la simulación de curvatura DFM y la validación de muestras de prototipos a Precisión JS El equipo de doblado de chapa.
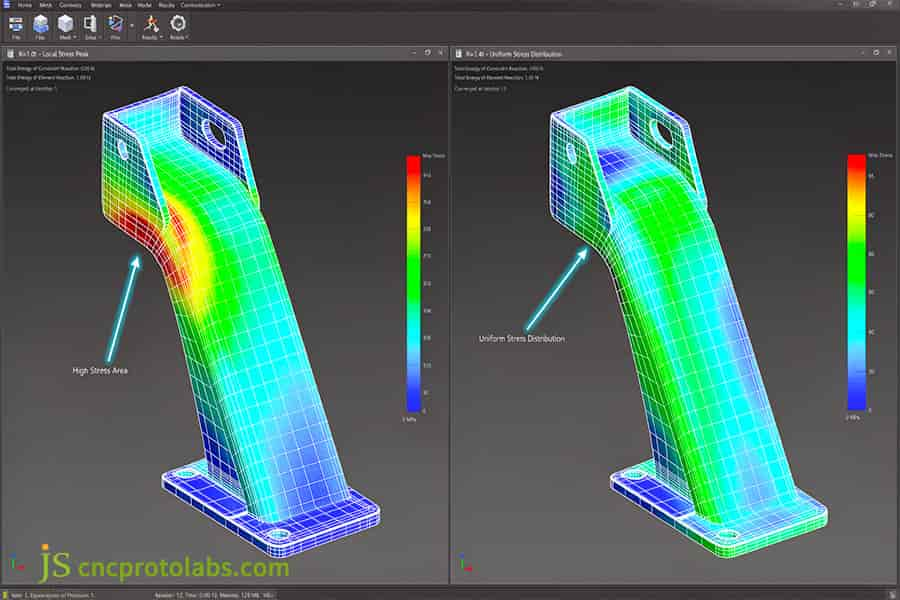
Figura 3: Simulación FEA del soporte de la batería de un vehículo eléctrico que muestra la distribución de tensiones y las fracturas por flexión.
Preguntas frecuentes
P1: ¿Por qué el aluminio 6061-T6 se agrieta durante el doblado de chapa metálica?
6061-T6 tiene un alargamiento del 8-10% después del envejecimiento artificial, los límites de grano se han enriquecido en muchas fases de fortalecimiento. La tensión de tracción exterior excede su límite si la doblamos con un radio interior inferior a 3 t o en paralelo a la dirección de laminado, lo que provocará pequeñas grietas y fracturas frágiles en los límites de los granos.
P2: ¿Cuáles son las diferencias en el ángulo de recuperación elástica entre el doblado de aluminio y acero?
El acero SPCC tiene un módulo elástico de 210GPa y un retorno elástico de 0,5°-1,5° ; Aluminio 5052 70GPa, rebote 2°-4°; 6061-T6 alcanza 5°-8° y requiere compensación CNC en tiempo real.
P3: ¿Por qué el acero dulce puede lograr radios de curvatura interiores más estrechos que el aluminio?
El acero con bajo contenido de carbono tiene una tasa de alargamiento superior al 30% y una fuerte deformación plástica uniforme; Cuando se extruye el molde, el material exterior se puede estirar completamente sin rasgarse y el radio de curvatura interior puede ser tan pequeño como 0,5 t, cumpliendo con los requisitos de ángulo recto de los chasis compactos.
P4: ¿Cómo se selecciona la apertura adecuada de la prensa plegadora en V para acero o aluminio?
Para SPCC, el acero se dobla con una apertura V=8t, mientras que para aleaciones de aluminio de baja ductilidad se ensancha a V=10t-12t . Una abertura más amplia del troquel distribuye la tensión de tracción sobre más material, lo que suprime el agrietamiento de la zona de corte y reduce la carga de prensa requerida en más de un 30% .
P5: ¿Cómo se rediseñan los soportes para automóviles al cambiar del doblado de acero al de aluminio?
La conversión de soportes para automóviles de acero a aluminio requiere tres cambios: aumentar el espesor de la lámina entre un 20 % y un 40 % para mantener la rigidez, ampliar el radio de curvatura de 1 t a 2 t-2,5 t para evitar grietas por fatiga y mantener la línea de curvatura al menos a 2 t + R de cualquier orificio para evitar distorsiones.
P6: ¿Qué herramientas y tonelaje de prensa plegadora se requieren para doblar acero inoxidable?
El acero inoxidable 304/316 se endurece severamente durante el doblado en frío, lo que aumenta la resistencia a la deformación entre un 50 % y un 60 % . La plegadora debe ser rígida y las herramientas deben estar endurecidas a 58-60 HRC (D2 o equivalente), con una apertura de matriz inferior de 10t-12t para reducir el desgaste.
Resumen
La evaluación del rendimiento de flexión de placas de aluminio y acero requiere equilibrar el límite elástico, la anisotropía del cristal, la compensación de recuperación elástica y las tolerancias . Definir el radio de curvatura interior y la orientación de la veta de la pieza en bruto en la etapa de diseño evita el agrietamiento que generalmente sigue a un programa agresivo de reducción de peso.
Para equilibrar resistencia y rendimiento, recomendamos descargar el "Industrial Tolerancias de flexión de chapa metálica and Material Selection Engineering Manual" PDF, o cargar un modelo CAD 3D y comunicarse con el equipo de JS Precision para una evaluación DFM gratuita.

Descargo de responsabilidad
El contenido de esta página tiene únicamente fines informativos. Para Servicios de precisión JS , no existen representaciones ni garantías, expresas o implícitas, en cuanto a la exactitud, integridad o validez de la información. Es responsabilidad del comprador identificar los requisitos técnicos específicos y Solicite una cotización formal de piezas. . Por favor contáctenos para más información.
Recurso

