Español




Soldadura de chapa metálica Consiste en la fusión térmica de láminas metálicas delgadas, generalmente con un espesor que oscila entre 0,5 mm y 6,0 mm, mediante la aplicación de calor focalizado procedente de un arco eléctrico, una resistencia o un rayo láser para unir las juntas sin perforar el metal base. fabricación de chapa metálica de precisiónLa gestión del aporte térmico es el factor más crucial para evitar la deformación de las piezas y los defectos de soldadura en la estructura. La soldadura TIG y la soldadura láser de fibra continua se utilizan habitualmente para carcasas con tolerancias ajustadas, entre 0,2 mm y 0,5 mm, mientras que la soldadura MIG y la soldadura por puntos por resistencia ofrecen tiempos de ciclo más rápidos, adecuados para soportes estructurales y producción en grandes volúmenes.
Comparación de los procesos primarios de soldadura de chapa metálica
El control del aporte térmico es un factor crítico en el procesamiento de láminas delgadas: Las chapas metálicas de menos de 1,5 mm de espesor deben soldarse mediante láser de fibra o TIG pulsado, las chapas de más de 2,0 mm pueden soldarse mediante MIG y las bridas solapadas se soldan mediante soldadura por puntos por resistencia.
| Proceso de soldadura | Espesor óptimo de la lámina | Riesgo de deformación | Resistencia y sellado de las juntas | Costo de acabado secundario | Aplicaciones recomendadas |
| láser de fibra | 0,5 mm – 3,0 mm | Extremadamente bajo (ZZA ≤0,5 mm) | Sello hermético, resistencia a la tracción del metal base | <5% (sin salpicaduras, apósito mínimo) | Electrónica de precisión, bandejas para baterías, chasis médicos |
| TIG (GTAW) | 0,8 mm – 4,0 mm | Moderado (requiere bloques de enfriamiento de cobre) | Alta resistencia estructural, perlas cosméticas superiores | 15% – 20% (ligero difuminado superficial) | Paneles arquitectónicos, equipos aptos para uso alimentario, cerramientos visibles. |
| MIG (GRANDE) | 1,5 mm – 6,0 mm | Alto (fuerte aporte de calor en la línea) | Penetración profunda de las raíces, carga de corte elevada | 30% – 40% (salpicaduras de molienda y perlas sobresalientes) | Soportes industriales pesados, placas base, plataformas para equipos |
| Soldadura por puntos | 0,6 mm – 3,0 mm (juntas solapadas) | Indentaciones superficiales localizadas y de baja intensidad en general. | Alta resistencia al corte, no estanco. | 0% (listo para pintar directamente de la máquina) | Costuras superpuestas de láminas, nervaduras de refuerzo, gabinetes para racks de servidores |
¿Necesita soldadura de costura certificada con tolerancia y calidad para carcasas personalizadas? Sube tus archivos CAD 3D Para una evaluación rápida y sencilla del diseño para la fabricación realizada por JS Precision.
¿Por qué se deforma y se quema la chapa metálica al soldarla?
La soldadura de chapa metálica provoca deformaciones y perforaciones debido a que las placas delgadas de menos de 2,0 mm tienen una masa limitada para absorber el calor concentrado. Cuando el aporte térmico supera los 0,35 kJ/mm, la rápida expansión térmica genera una fuerte tensión de compresión en el metal circundante. A medida que el baño de fusión se enfría y se contrae, las tensiones residuales de tracción provocan que la chapa delgada se pandee. Mantener velocidades de desplazamiento constantes y utilizar disipadores de calor es fundamental para mantener la tolerancia dimensional dentro de ±0,2 mm.
Comprensión de la disipación de calor en placas delgadas
En el caso de acero estructural de más de 8,0 mm de espesor, el calor se disipa tridimensionalmente dentro de la masa de la placa fría. En la soldadura de chapa fina, el calor se transfiere exclusivamente en dos dimensiones a lo largo de la superficie. Dado que el calor no puede transferirse hacia abajo, la soldadura localizada se sobrecalienta muy rápidamente. Si el arco se desplaza a menos de 0,15 metros por minuto, la temperatura de la junta puede superar los 1400 °C, mientras que el metal circundante se encuentra a temperatura ambiente.
Dicho gradiente térmico provoca la expansión de la porción calentada.Sin embargo, la placa base más fría, que delimita la zona de calentamiento, limita físicamente el proceso, generando fuerzas de compresión que superan rápidamente su límite elástico al aumentar la temperatura. A medida que el metal fundido se enfría, las fuerzas de tracción provocan la deformación de la lámina metálica.
Revisando los fundamentos proceso de soldadura de metales Permite a los fabricantes equilibrar los parámetros del arco eléctrico con el espesor de la lámina base antes de iniciar el arco.
Causas fundamentales del desgaste excesivo de los bordes
La perforación se produce cuando la profundidad del baño de metal fundido es mayor que el espesor de la lámina antes de que la antorcha avance:
- Si el arco permanece inmóvil durante más de 0,3 segundos, la perforación de las láminas de menos de 1,2 mm de espesor se produce instantáneamente.
- Las holguras de ajuste superiores a 0,1 mm crean espacios desde los que se puede sostener el metal, lo que provoca que los bordes fundidos se agrieten y formen agujeros.
- Las esquinas exteriores se queman el doble de rápido que las zonas planas. ya que el calor se disipa a través de dos lados abiertos en lugar de uno.
- Una colocación incorrecta de la pinza de tierra induce una descarga de arco magnético, lo que provoca que un arco eléctrico se dirija hacia los bordes delgados.
- Una tensión excesiva en el alimentador provoca que el alambre de relleno perfore el fondo del charco.
Cómo evitar cuellos de botella en el enderezamiento de soldaduras
Las piezas delgadas deformadas provocan costosos retrasos en el proceso de producción. La deformación de 1,5 mm en un marco de 400 mm requiere de 20 a 45 minutos de contracción manual, enderezamiento con prensa plegadora o aplanado manual por pieza. Gestionar la energía térmica aguas arriba y aplicar una sujeción rígida elimina la necesidad de enderezamiento mecánico después de la soldadura del metal, lo que garantiza el cumplimiento de las normas. Requisitos de calidad ISO 3834-2:2021.
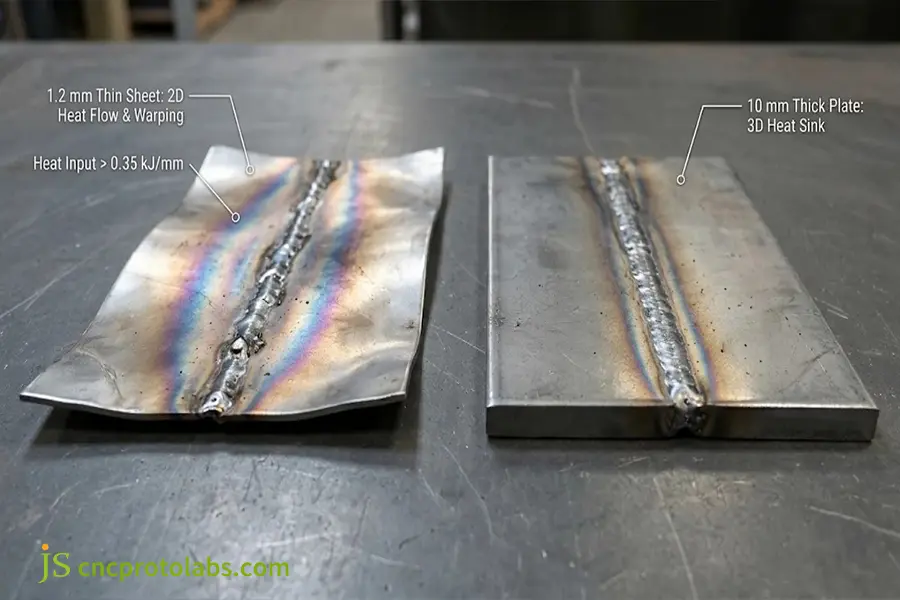
La concentración de calor bidimensional provoca una deformación severa en láminas delgadas de 1,2 mm en comparación con la disipación térmica tridimensional en placas de 10 mm.
¿Cómo funciona el proceso de soldadura de metales en láminas delgadas?
El proceso de soldadura de chapa Se utiliza limpieza química de la superficie, sujeción de precisión y soldadura de fijación para posicionar la pieza durante toda la preparación, colocando el cordón principal. Los parámetros clave del proceso incluyen la corriente de soldadura (de 20 a 120 A, según el espesor de la chapa), la velocidad de soldadura (de 0,2 a 2,5 m/min) y el caudal de argón (de 10 a 18 L/min). Se mantiene una distancia de arco inferior a 1,5 mm para garantizar un arco estable y evitar la porosidad y el sobrecalentamiento de la chapa base.
Eliminación de contaminantes antes de las descargas de arco
Las láminas delgadas tienen grandes relaciones superficie-volumen; los óxidos y aceites superficiales deberían ser la razón del rechazo de la unión:
- Acero al carbono (SPCC): Elimine los contaminantes de aceite mediante la limpieza con disolvente o el desengrasado ultrasónico.
- Acero inoxidable: Elimine la cascarilla que queda tras el corte láser mediante el pulido del metal con discos abrasivos finos.
- Aleaciones de aluminio: Elimine la capa superficial de óxido, formada a 2072 °C, con un cepillo de alambre de acero inoxidable limpio justo antes de realizar cualquier proceso de soldadura de metales.
- Láminas pre-recubiertas: Retire las películas protectoras temporales de polímero al menos 25 mm por detrás de la línea de la costura antes de soldar para evitar que el plástico carbonizado se incorpore al baño de soldadura.
Instalación de accesorios con barras de enfriamiento de cobre.
La estructura no proporciona suficiente rigidez a la pieza bajo carga térmica. Conjuntos de anclaje y sujeción en un dispositivo fijo con bloques de enfriamiento de cobre detrás:
- La conductividad térmica del cobre es de alrededor de 390 W/(m·K), lo que permite extraer el máximo calor veinte veces más rápido que el acero inoxidable.
- La sujeción de una barra de enfriamiento de cobre debajo de la línea de soldadura ayudará a eliminar el calor de la raíz y a solidificar el baño de fusión antes de que se produzca el hundimiento debido a la fuerza de la gravedad.
- Se mecaniza una ranura de alivio poco profunda (0,2 mm de profundidad x 1,5 mm de ancho) en la superficie de la barra de cobre. Esta ranura se elimina a lo largo de toda la longitud del alambre, lo que permite una penetración uniforme del cordón en la parte inferior sin que el metal fundido se filtre.
- El uso de dedos neumáticos de sujeción de bordes colocados a menos de 5 mm del borde de la costura ayuda a evitar que los bordes delgados se levanten y alteren el enfoque del arco durante el desplazamiento.
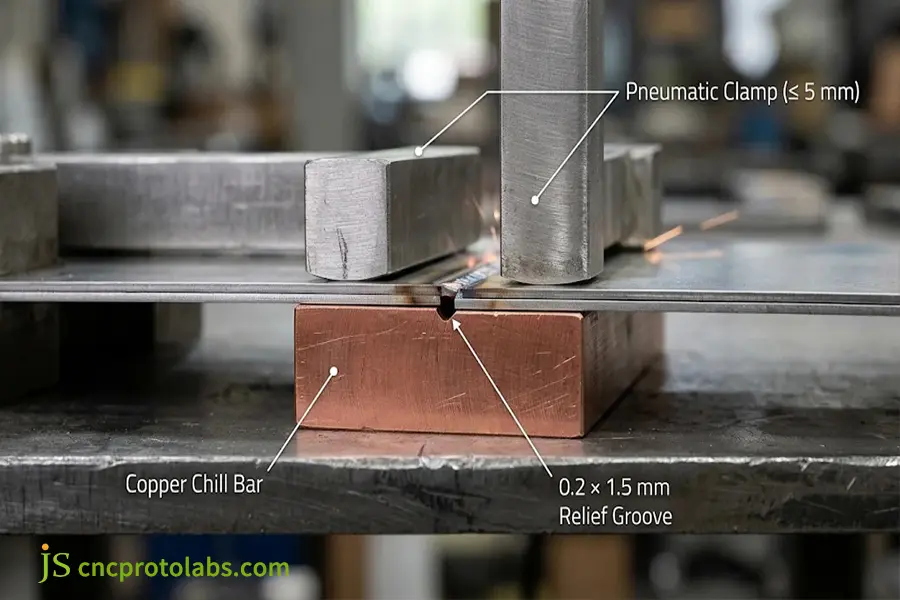
Se utilizan abrazaderas neumáticas de sujeción, colocadas a menos de 5 mm de la junta, junto con una barra de enfriamiento de cobre ranurada para extraer el calor máximo de la raíz de la soldadura.
Configuración de parámetros y cobertura de gas
El método de arco pulsado y el flujo laminar de gas garantizan la integridad de la raíz:
- Control de corriente: Opere dentro del rango de 20 a 120 A, dependiendo del calibre, para evitar que se queme.
- Velocidad de desplazamiento: La velocidad de la antorcha debe estar entre 0,2 y 2,5 m/min para reducir la energía de la línea.
- Flujo de gas: Se trata de hacer fluir de 10 a 18 L/min de argón puro (99,995%) a través de una lente de gas para reducir la porosidad.
- Antes y después del flujo: Utilice un tiempo de preflujo de 0,5 segundos para eliminar el aire atmosférico, seguido de un tiempo de postflujo de 3,0 a 5,0 segundos para proteger el electrodo de tungsteno de enfriamiento y el cráter del baño de fusión del calor.
- Forma del electrodo: Los electrodos de tungsteno con un 2 % de ceria o lantano deben tener una forma con un ángulo incluido de 30° a 45° y una punta plana de 0,2 mm. Esto concentra la energía del arco en un canal de calor ultradelgado.
- Aceptación de calidad: Una buena cobertura ayuda a evitar defectos de porosidad y oxidación según Normas de soldadura de metales AWS A3.0.
¿Cuáles son los metales soldables más comunes para la chapa metálica?
Metal soldable Tipos de soldadura de chapa metálica: Los metales más comúnmente soldables para chapa metálica son los aceros al carbono, los aceros inoxidables (304, 316L) y las aleaciones de aluminio (5052, 6061). Entre ellos, los aceros con bajo contenido de carbono son los más fáciles de soldar con el equipo habitual, mientras que el acero inoxidable requiere baja temperatura y evitar la precipitación de carburos y la deformación. El aluminio requiere soldadura TIG pulsada o láser de fibra para fundir las capas de óxido superficiales y prevenir el agrietamiento en caliente, mientras que la chapa galvanizada requiere la eliminación de zinc a lo largo de la línea de soldadura.
Soldabilidad de la chapa metálica y matriz de alambre de aporte
La elección de los materiales base y las aleaciones de relleno compatibles implica un compromiso entre la conductividad térmica y la propensión al agrietamiento:
| Grado del material | Clasificación de soldabilidad | Cable de relleno compatible | Mezcla de gas de protección | Consideraciones clave para la fabricación |
| SPCC / Acero dulce | Excelente | ER70S-6 | 100% Ar o 80/20 Ar/CO2 | Requiere un recubrimiento superficial inmediato para evitar la oxidación. |
| AISI 304 / 304L | Muy bien | ER308L | 100% argón + purga | Mantenga la temperatura entre pasos ≤150 °C. |
| AISI 316L | Muy bien | ER316L | 100% argón + purga | Alta resistencia a la corrosión química a altas temperaturas. |
| Aluminio 5052-H32 | Bien | ER5356 | 100% argón (alta pureza) | Requiere cepillado con alambre para eliminar la película de óxido. |
| Aluminio 6061-T6 | Moderado | ER4043 / ER5356 | 100% argón | La resistencia de la zona afectada por el calor disminuye entre un 30% y un 40% después de la soldadura. |
| Acero galvanizado | Justo | ER70S-6 | 80% Ar + 20% CO2 | El zinc debe ser rectificado 10 mm desde la junta. |
Características del material en el taller
Las características térmicas controlan la respuesta de cada aleación durante la fusión:
- Acero bajo en carbono (SPCC): Se suelda limpiamente con procesos láser, TIG y MIG utilizando alambre ER70S-6, pero debe recubrirse con pintura en polvo o chapado poco después de la soldadura para evitar la oxidación.
- Acero inoxidable austenítico (304/316L): Se expande un 50 % más rápido y retiene el calor que los aceros al carbono, lo que requiere el uso de grados 304L/316L, una temperatura entre pasadas inferior a 150 °C y gas de purga inversa de argón.
- Aluminio 5052-H32: Absorbe rápidamente el calor y se contrae durante el proceso de enfriamiento, pero se suelda eficazmente con el metal de aportación ER5356.
- Aluminio 6061-T6: Se producen grietas fácilmente durante la soldadura autógena; al utilizar alambre ER4043 o ER5356 para diluir el baño de fusión, la resistencia a la fluencia local se reduce entre un 30 % y un 40 %.
- Acero galvanizado: El recubrimiento de zinc sobre el acero hierve a 906 °C, por lo que es necesario realizar un esmerilado manual a 10 mm de la junta para evitar la porosidad y las salpicaduras.
Los parámetros de referencia del rendimiento térmico se ajustan a los datos de propiedades físicas estándar publicados por el Instituto Nacional de Estándares y Tecnología (NIST).
¿Cómo seleccionar el tipo de soldadura adecuado para unir metales?
Seleccionar el correcto tipos de soldadura Depende directamente del espesor del metal, el volumen del pedido y las necesidades estéticas. La soldadura láser manual y robótica produce las uniones más limpias y la menor deformación para materiales en lámina de entre 0,5 mm y 2,5 mm de espesor. Las soldaduras TIG producen uniones estéticamente agradables en las superficies expuestas de piezas de acero inoxidable con una velocidad de avance relativamente baja. La soldadura MIG se utiliza para soportes estructurales de más de 2,0 mm de espesor.
Desglose del proceso de selección
La elección de diferentes métodos de unión de metales depende de una comparación entre la tasa de deposición del equipo y el acabado secundario:
- Soldadura láser de fibra: puntos de haz de 0,2 mm a 0,6 mm a velocidades de desplazamiento de 1,0 m/min a 3,0 m/min con zona afectada por el calor láser vs TIG de menos de 0,5 mm para evitar la deformación de los paneles. Las holguras de ajuste no deben superar los 0,1 mm.
- Soldadura TIG (GTAW): Produce una mejor apariencia de cordón en carcasas de acero inoxidable, pero en comparación Soldadura MIG frente a soldadura TIG muestran que las velocidades de desplazamiento son más lentas (0,1 0,3 m/min).
- Soldadura MIG (GMAW / CMT): Funciona bien en subestructuras de más de 2,0 mm de espesor, según Resistencia de la soldadura láser frente a la soldadura MIG pruebas que revelaron una profunda penetración de las raíces. Comparando Soldadura MIG, TIG y con electrodo revestido Se ha descubierto que la tecnología de retracción de alambre de CMT se utiliza para unir láminas delgadas con poca salpicadura.
- Soldadura por puntos por resistencia (RSW): Proporciona pepitas inmediatas en superficies superpuestas en 0,1 a 0,4 segundos, con estándares de producción de soldadura por puntos y por resistencia revelando que no hay costo para el cableado en paneles no sellados.
Selección de procesos basada en el espesor
Haga coincidir el espesor de la pieza con el actual tipos de soldadura disponibles y pagar por el acabado secundario en la línea:
- Para láminas de menos de 1,5 mm de espesor, seleccione la opción de láser de fibra o micro-TIG pulsado con bloques de enfriamiento de cobre para evitar que el material se queme por completo.
- En láminas de 1,5 mm a 3,0 mm de espesor, utilice soldadura láser de fibra, TIG o soldadura por puntos por resistencia, según los requisitos estéticos.
- Para materiales con un espesor superior a 3,0 mm, utilice soldadura MIG pulsada o soldadura por arco convencional con el fin de garantizar una penetración completa en la raíz.
¿Desea verificar si el proceso es el adecuado para su lote de producción? Envíe sus planos de producción a JS Precision para una evaluación de ingeniería de la configuración, los tiempos de ciclo y el acabado.
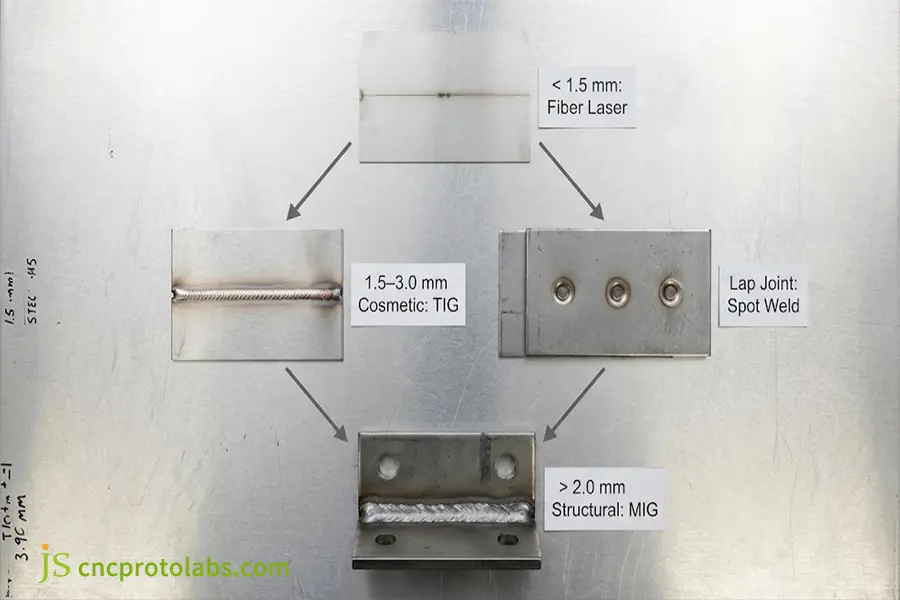
Matriz de selección de procesos según el calibre de la chapa: láser de fibra (0,5–3,0 mm, el claro ganador por debajo de 1,5 mm), TIG cosmético (1,5–3,0 mm), soldadura por puntos por resistencia (uniones solapadas) y MIG estructural (>2,0 mm).
¿Cómo optimizar el diseño de las juntas soldadas para prevenir defectos?
Las diferencias más obvias en la práctica diseño de juntas soldadas Para la chapa metálica, las características de ajuste de juntas, solapamiento de bordes y autoalineación son fundamentales. Las juntas a tope en chapa metálica delgada deben tener separaciones de raíz inferiores a 0,1 mm para evitar perforaciones, mientras que las juntas de esquina se benefician del uso de un solapamiento de material del 50 % (una característica de auto-relleno). Las alineaciones de lengüeta y ranura y las soldaduras de puntada escalonadas eliminan la necesidad de dispositivos de alineación específicos y reducen a la mitad el aporte térmico.
Directrices para el ajuste de juntas de chapa metálica y la tolerancia de separación.
El cumplimiento de criterios estrictos de tolerancia de espacio entre raíces previene la perforación y el colapso. en diseños típicos de juntas soldadas:
|
Tipo de articulación |
Rango de calibre del material |
Brecha de raíz objetivo |
Superposición máxima / Labio |
Proceso recomendado |
|
Fondo cuadrado |
0,8 mm – 2,0 mm |
≤0,1 mm (máx. 0,2 mm) |
No aplicable (ajuste a ras) |
Láser de fibra / TIG pulsado |
|
Esquina exterior |
0,5 mm – 3,0 mm |
≤0,1 mm |
0,5 t (labio de medio espesor) |
Láser autógeno / TIG |
|
Junta solapada |
0,6 mm – 3,0 mm |
Espacio cero (<0,05 mm) |
Superposición mínima de 3 a 4 toneladas |
MIG de punto de resistencia / fileteado |
|
borde rebordeado |
0,5 mm – 1,2 mm |
≤0,1 mm |
Brida fija de 2 a 3 toneladas |
Láser de fusión / Micro-TIG |
Reglas básicas de diseño de juntas para calibres delgados
La precisión del ajuste afecta la consistencia estructural. en cualquier proceso de soldadura de metales:
- Mantenga las dimensiones de la separación entre los extremos cuadrados por debajo del 10 % del espesor de la lámina (máximo 0,2 mm) para evitar la reducción de la velocidad de desplazamiento y la triplicación del aporte de calor.
- Utilice un solapamiento de láminas del 50 % para las esquinas exteriores (0,5 t), de modo que el borde sobrante de la lámina se fusione automáticamente con el radio de la esquina sin necesidad de utilizar alambre de relleno adicional.
- Aumente la superposición en las uniones solapadas a 3-4 veces el espesor de la chapa, lo que permitirá una vía de conducción del calor que evitará reventones durante la soldadura de filete.
- Mantenga las soldaduras a una distancia mínima de 3 veces el espesor de la lámina con respecto a los radios de alivio de la curvatura para evitar que la tensión térmica provoque grietas en las esquinas de la curvatura pretensadas.
- Asegúrese de que haya una distancia de 4 veces el espesor de la lámina entre los orificios pasantes y los recortes de montaje y las soldaduras para evitar cualquier deformación debida al calor.
Integración de pestañas y ranuras de autofijación
Al incorporar capacidades de autofijación en todas las láminas planas en bruto utilizando alta velocidad corte láserSe reducen los costes de los accesorios y los plazos de entrega del montaje:
- Las pestañas macho (de 10 mm a 15 mm de ancho) que encajan en ranuras con una holgura de +0,10 mm mantienen las piezas en ángulos precisos de 90 grados sin necesidad de herramientas de alineación.
- Unas pequeñas muescas de alivio a lo largo de las bridas largas interrumpen la trayectoria de soldadura continua que contribuye a la deformación.
- Las lengüetas con perfil cónico y en cuña proporcionan un bloqueo mecánico por fricción positiva, de modo que un chasis de varias piezas pueda mantenerse rígido antes de que se produzca cualquier arco eléctrico.
- La incorporación artificial de separadores en los bordes de un soporte estructural crea topes de separación repetibles que mantendrán un paso de soldadura por puntos de resistencia uniforme.
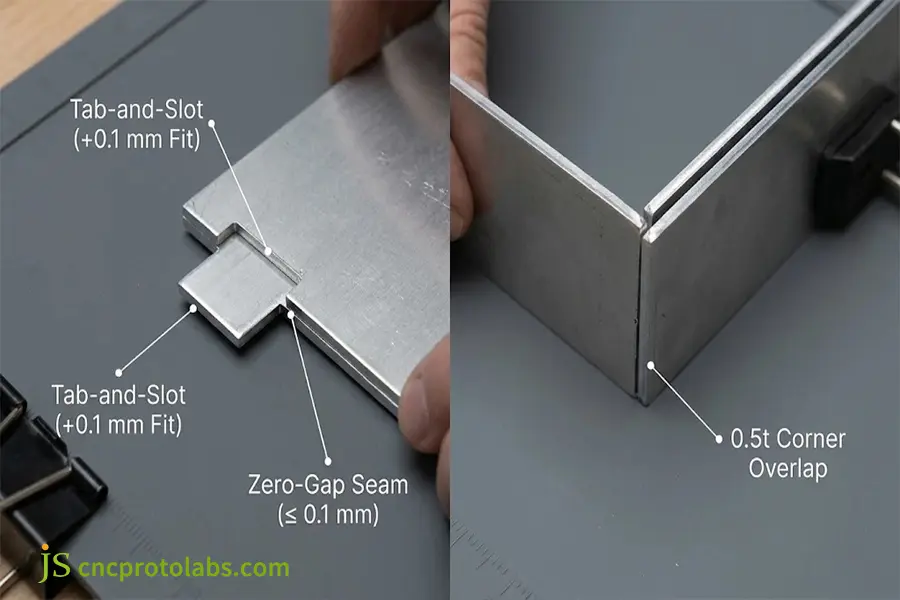
Las configuraciones de juntas DFM incorporan pestañas autoalineables con una holgura de +0,1 mm, ajustes a tope sin espacio y solapamientos de esquina exteriores de 0,5 t para evitar perforaciones.
Reglas de dimensionamiento y soldadura de puntadas
Especificar soldaduras de gran tamaño añade calor sin aumentar la resistencia mecánica:
- Asegúrese de que el tamaño de la garganta de soldadura sea inferior al 70 % del espesor de la chapa y utilice materiales comunes. símbolos de soldadura Se muestra en dibujos 2D para evitar la sobresoldadura.
- En uniones de más de 300 mm, se recomienda utilizar soldaduras de puntada separadas (por ejemplo, soldaduras de 20 mm a intervalos de 60 mm) para reducir el aporte de calor en un 65 % manteniendo la misma integridad estructural.
- Aplique procedimientos de soldadura por retroceso, realizando soldaduras cortas de 50 mm en dirección contraria a las soldaduras realizadas previamente.
- La revisión de las prácticas estándar de diseño de juntas soldadas garantiza el cumplimiento de la norma AWS D9.1 y previene distorsión por calor de soldadura durante las series de producción.
Soldadura de metales manual frente a soldadura automatizada: ¿Cómo elegir?
El elección entre soldadura manual y automática de metales Se basa en los volúmenes de producción, la complejidad de las piezas y la consistencia de las tolerancias. La soldadura TIG manual es la mejor opción en términos de movilidad del operario para la creación de prototipos y trabajos complejos de soportes, sin necesidad de adquirir herramientas adicionales. La soldadura láser robótica automática y la soldadura CMT resultan beneficiosas a partir de 50 a 100 piezas y ayudan a reducir el tiempo de ciclo hasta en un 70%, con una precisión fiable de ±0,05 mm en el posicionamiento de la soldadura.
Puntos de inflexión del volumen de producción
Los costes de instalación, en comparación con la mano de obra, determinan el punto de equilibrio de las unidades de fabricación automatizadas:
Comparación del volumen de producción manual frente al automatizado
|
Volumen de producción |
Enfoque recomendado |
Inversión en herramientas |
Tolerancia típica de la pieza |
Perfil laboral |
|
1 – 10 piezas (prototipado) |
TIG manual / Láser de mano |
$0 (sujeción modular para taller) |
±0,4 mm a ±0,8 mm |
Tiempo de interacción prolongado; configuración rápida |
|
50 – 250 piezas (lote intermedio) |
Láser portátil con riel de fijación |
$500 – $1200 (placas anidables personalizadas) |
±0,2 mm a ±0,3 mm |
Tratamiento superficial posterior a la soldadura de baja intensidad |
|
Más de 500 piezas (Tirada de gran volumen) |
Celda robótica de 6 ejes (CMT/láser) |
$2.000 – $5.000 (plantillas neumáticas) |
±0,05 mm a ±0,15 mm |
Tiempo de ciclo mínimo; menor coste unitario |
Un realista Desglose de costos de soldadura Esto demuestra que el rectificado secundario y la alineación manual superan el tiempo de arco en las fabricaciones normales.
Repetibilidad en la producción en serie
La soldadura manual de metales varía de gota a gota durante los largos turnos de producción. La fatiga del soldador puede alterar los ángulos de la antorcha, la longitud del arco y la velocidad, lo que provoca irregularidades en la profundidad de penetración y el perfil del cordón. Las unidades de soldadura automatizadas eliminan estas inconsistencias humanas.
- Los robots articulados de seis ejes se desplazan a lo largo de trayectorias programadas con una precisión de ±0,05 mm y una velocidad máxima de 2,0 m/min.
- Los sensores de triangulación láser trazan las trayectorias de las uniones en tiempo real, compensando las tolerancias de estampado y plegado realizadas en etapas anteriores del proceso.
- Los sistemas de sujeción neumática uniformes proporcionan una presión de sujeción de 0,40 a 0,6 MPa sobre toda la pieza, lo que garantiza un contacto constante del disipador térmico entre cada ciclo.
Evaluación de métodos de fabricación alternativos
Los conjuntos soldados también deben sopesarse frente a otros métodos comunes de unión de metales y rutas de producción:
- Ensamblajes soldados frente a mecanizado CNC: Una revisión de Mecanizado CNC Los análisis comparativos verifican que el corte láser, el doblado y la soldadura robótica reducen el desperdicio de material en más del 60 por ciento en comparación con el fresado CNC de grandes carcasas a partir de bloques sólidos.
- Soldados vs. Fundiciones: En comparación, las piezas soldadas se fabrican más rápido que las piezas fundidas porque el coste de las herramientas para producir piezas fundidas es elevado.
- Decisiones de automatización: Identificar cuándo las inversiones en herramientas de fijación son rentables requiere considerar cuidadosamente los beneficios de Soldadura automática frente a soldadura manual.
¿Qué estrategias de fijación y utillaje evitan la deformación de las láminas?
El control del movimiento físico de las piezas en la soldadura de chapa metálica utiliza herramientas de taller de precisión; las abrazaderas y barras de respaldo adecuadas actúan como absorbedores de energía en la línea de visión en la fabricación de calibre delgado, como mantenedores de tolerancia y amortiguadores para paneles relativamente planos y para resistir las fuerzas de flexión térmica.
Dispositivo de sujeción neumático
Las abrazaderas mecánicas de palanca aplican una presión desigual a la junta, de modo que la chapa metálica delgada se puede levantar cuando está caliente. Las barras de sujeción neumáticas aplican una presión uniforme a lo largo de toda la costura:
- Se ejerce una presión de contacto continua de 0,4 a 0,5 MPa en ambos lados de la línea de soldadura mediante dedos de cobre segmentados.
- Los dedos de sujeción, situados entre 4 mm y 6 mm del borde de la costura, proporcionan resistencia al pandeo ascendente durante el proceso de calentamiento, sin necesidad de una jaula, pero permiten un acceso libre para la boquilla del soplete o el láser.
- Las válvulas neumáticas de escape rápido permiten un ciclo de sujeción y liberación de 5 segundos, lo que proporciona un mayor rendimiento para producciones de gran volumen.
Cámaras de purga y herramientas de enfriamiento
Los materiales reactivos, como el acero inoxidable y el titanio, se oxidan rápidamente bajo la junta de soldadura de penetración total si no se mantienen alejados de la atmósfera:
- Las barras de soporte de cobre específicas tienen cámaras de difusión de gas continuas de 0,5 mm que suministran argón directamente a la junta de la raíz posterior.
- Los canales internos refrigerados por agua, ubicados dentro de gruesos bloques de enfriamiento de cobre, mantienen la temperatura de las herramientas por debajo de los 60 °C cuando se utilizan de forma continua en ciclos automatizados.
- La base de fijación magnética, que utiliza soportes modulares de acero, permite una configuración rápida para chasis de baja producción sin necesidad de construir bastidores de un solo uso.
Mesas de herramientas modulares de cambio rápido
La planta de fabricación de chapa metálica de alta variedad utiliza subplacas modulares basadas en rejillas para eliminar los accesorios de un solo uso:
- Las bancadas de herramientas de acero endurecido tienen orificios perforados con precisión siguiendo patrones de 16 mm o 28 mm, con una separación exacta entre centros de 50 mm.
- Los bloques de posicionamiento y los topes de borde con resorte, mecanizados por CNC en aluminio, se posicionan con una precisión de ±0,05 mm en menos de cinco minutos.
- Las abrazaderas de palanca con almohadillas de contacto de uretano ejercen presión direccional contra los pasadores para sujetar las bridas de la chapa conformada.
Cómo mitigar la fricción causada por la expansión térmica en fijaciones rígidas
Si bien una sujeción firme evita el pandeo fuera del plano, una restricción excesiva en los conjuntos de soldadura de chapa metálica delgada provoca el agrietamiento secundario del metal caliente al ejercer presión contra los pasadores de posicionamiento endurecidos. La solución que han ideado los ingenieros de utillaje de producción consiste en utilizar posicionadores flotantes o flexibles en un lado de la bancada del dispositivo de fijación.
El uso de guías lineales con resorte permite que el componente se expanda a lo largo de su eje principal de crecimiento longitudinal durante la soldadura, manteniendo la brida vertical en contacto plano con el disipador de calor de cobre. Cuando la soldadura se enfría por debajo de 200 °C, las sujeciones neumáticas se liberan y el conjunto completa un ciclo de contracción natural sin obstáculos.
¿Cómo influye el acabado superficial posterior a la soldadura en el coste de la pieza?
La deposición de la soldadura representa solo la mitad del ciclo de fabricación. En los ensamblajes de soldadura de chapa metálica delgada, a menudo se requiere más tiempo para lijar, mezclar, pasivar y nivelar las superficies que para soldar propiamente dicho.
Molienda y preparación de cuentas
Los paneles arquitectónicos, las carcasas de componentes electrónicos visibles y los gabinetes aptos para uso alimentario requieren esquinas exteriores lisas de Clase A:
- El desbaste inicial con discos de láminas de circonio de grano 60 garantiza que cualquier rebaba sobresaliente quede al ras del sustrato sin dañar los metales base adyacentes más delgados.
- El acondicionamiento posterior mediante discos de acondicionamiento de superficie no tejidos de grado medio elimina las marcas iniciales de molienda y alinea la dirección de la veta.
- Las esquinas exteriores soldadas con láser de fibra eliminan la necesidad de lijar, dejando solo un pulido con estropajo antes de pintar.
Pasivación química y restauraciones de superficie
El calor de la soldadura extrae el cromo del acero inoxidable, formando así una zona retenida por calor que es más susceptible a la corrosión:
- Las pastas decapantes químicas que se utilizan en las juntas de acero inoxidable eliminan la contaminación por calor y los contaminantes de hierro en 15-30 minutos.
- Los tanques de pasivación llenos de ácido cítrico o nítrico restauran la fina capa protectora de óxido de cromo en toda la estructura soldada.
- Las juntas soldadas de aluminio se someten a un chorro de microesferas de vidrio para eliminar cualquier marca de salpicaduras antes del anodizado transparente o el recubrimiento en polvo.
Desmontaje mecánico y corrección de la planitud
En caso de que una alta tensión térmica supere los controles de fijación, el desmontaje mecánico correctivo restaura los paneles deformados antes de la inspección final:
- Las prensas hidráulicas de husillo equipadas con almohadillas de uretano sobre bloques en V proporcionan una fuerza de contraflexión controlada directamente sobre las zonas afectadas por el calor para aliviar la distorsión angular.
- Las máquinas de aplanado utilizan rodillos motorizados endurecidos que ruedan sobre las soldaduras sobresalientes con una carga de 0,5 a 1,2 MPa.
- La contracción puntual se lleva a cabo mediante una contracción localizada controlada, utilizando un soplete de oxiacetileno que calienta a 550 °C y enfríalo inmediatamente con aire comprimido.
Gestión de la preparación del recubrimiento posterior a la soldadura en paneles de chapa metálica
Los conjuntos de chapa metálica soldada para recubrimiento en polvo o pintura decorativa requieren un desengrase químico completo y un perfilado mecánico en todas las juntas soldadas. El fundente de soldadura, las soluciones antiadherentes y los residuos de silicona en los trapos de limpieza reducen la adherencia del recubrimiento en polvo, lo que provoca ampollas y desprendimiento de los bordes en las pruebas típicas de niebla salina.
Las piezas soldadas se procesan en túneles de lavado de conversión de fosfato de hierro o circonio de cinco etapas antes de que comience el proceso de recubrimiento en polvo. Para cumplir con los acabados externos continuos de la Clase A de la carcasa, los técnicos rellenan las marcas de soldadura por puntos rectificadas con una masilla de aluminio resistente al calor y luego hornean y lijan la superficie para asegurar un acabado de espejo impecable después de pasar por el ciclo de horneado.
¿Cuáles son los estándares de calidad para la soldadura de metales de precisión?
La soldadura de precisión en chapa metálica se realiza conforme a los requisitos de tolerancia de la norma ISO 13920 clase B en términos lineales y a los estándares de calidad ISO 5817 nivel B en soldaduras superficiales e internas. Las inspecciones se llevan a cabo mediante inspección visual de la superficie, ensayo de líquidos penetrantes (PT) en caso de fisuras superficiales y máquinas de medición por coordenadas (CMM) para verificar la planitud de toda la estructura con una tolerancia de ±0,2 mm.
Normas que rigen la soldadura
Los conjuntos de chapa metálica soldada cumplen con los requisitos de una norma internacional de calidad. Para las dimensiones lineales y angulares, se aplica la norma ISO 13920, con estructuras de chapa de precisión especificadas en la clase B (variación lineal de 1 mm/1000 mm) y la clase F (tolerancia angular de 20 minutos de arco). Las imperfecciones están cubiertas por la norma ISO 5817, clase B (salas blancas/recintos médicos, microfisuras superficiales, penetración incompleta de la raíz o socavación superior al 10 % del espesor de la chapa), con registros de cualificación e historiales de rendimiento del soldador que cumplen con la norma AWS D9.1 (chapa metálica) o AWS D17.1 (fusión aeroespacial).
Métodos esenciales de ensayos no destructivos (END)
Las pruebas no destructivas (END) comprueban la integridad de las juntas y la estanqueidad sin dañar las piezas acabadas:
- Pruebas visuales (TV): Realizado a 1.000 lux para registrar la porosidad superficial, la perforación y defectos comunes de soldadura antes del proceso de incorporación del lote.
- Ensayo de líquidos penetrantes (PT): El tinte transparente o fluorescente permanece en las costuras durante 15 minutos, luego se aplica un revelador para mostrar las microfisuras bajo luz natural o ultravioleta.
- Pruebas de caída de presión y de helio: Los recintos destinados a la refrigeración líquida o al almacenamiento de baterías se presurizan a entre 0,2 y 0,5 bares, lo que permite detectar tasas de fuga de helio tan bajas como 110 mbar·L/s.
- Controles de corte metalográfico mediante macrograbado: Las secciones transversales metalográficas obtenidas de las pestañas de sacrificio se atacan con un ácido para determinar la penetración real de la raíz y las zonas afectadas por el calor.
Verificación dimensional mediante metrología CMM
Las dimensiones generales de las piezas deben comprobarse como si se tratara de una soldadura. Dado que el calor intenso provoca que los orificios se deformen y que las superficies de montaje se curven:
- El brazo articulado de la máquina de medición por coordenadas (CMM) mantiene los centros de los orificios, garantiza la escuadra perfecta y la planitud con una precisión de ±0,2 mm.
- El escaneo óptico de luz azul de alta velocidad crea un mapa de calor de nube de puntos de superficie 3D completo, comparando la carcasa construida directamente con su geometría nominal CAD nativa.
- Toda la verificación dimensional se realiza utilizando las tolerancias geométricas de la norma ISO 13920:2023.
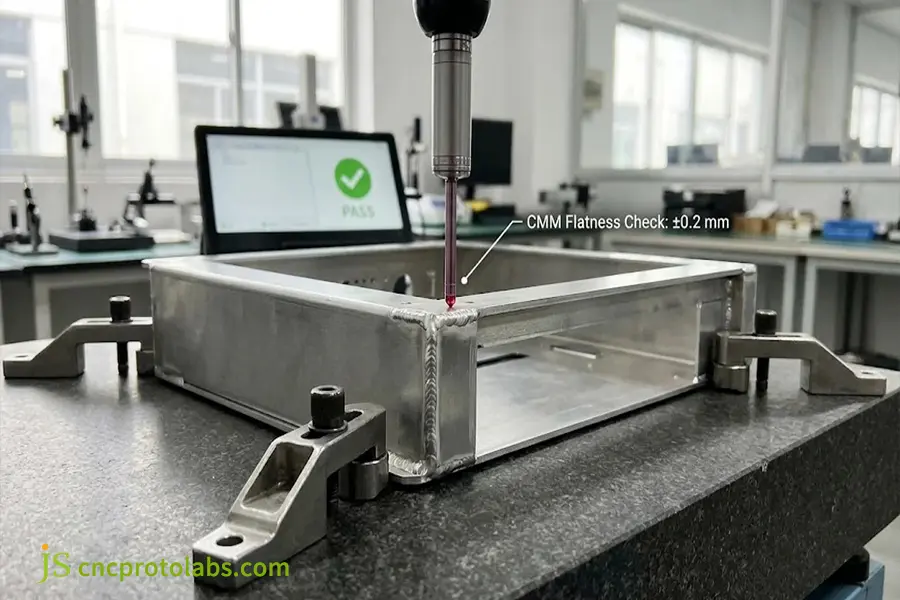
Metrología dimensional con máquina de medición por coordenadas (CMM) posterior a la soldadura, que verifica la perpendicularidad del marco y la planitud de la superficie de montaje con una precisión de ±0,2 mm.
Calificación de la capacidad del proceso y del procedimiento de soldadura (PQR/WPS)
Es necesaria una validación sistemática del proceso antes de comenzar la producción por lotes:
- Las especificaciones del procedimiento de soldadura (WPS, por sus siglas en inglés) contienen información específica sobre la velocidad de desplazamiento, la tensión del arco, la velocidad de alimentación del alambre y el rango de la composición del gas, que se han determinado mediante probetas de ensayo.
- El PQR (Registro de Calificación del Procedimiento) demuestra la conformidad mecánica mediante ensayos estandarizados de tracción transversal y pruebas de flexión de la raíz.
- La frecuencia con la que se prueban las muestras durante la producción proporciona datos de control estadístico de procesos (SPC) sobre la consistencia de la penetración de la soldadura en las celdas de soldadura de metales de múltiples estaciones.
¿Cómo resolvió JS Precision el problema de la distorsión en la soldadura de chapa metálica delgada?
Precisión JS Se resolvieron los problemas de distorsión térmica en un chasis de aluminio 5052 (calibre 1,2 mm) reemplazando la soldadura TIG manual convencional por soldadura láser de fibra para chapa metálica, junto con sujeción mediante enfriamiento por cobre. La cantidad de calor aplicado disminuyó un 58 %, no se produjo perforación del metal base y la tolerancia de planitud en el perfil de montaje se mantuvo dentro de ±0,15 mm. El proceso de rectificado de soldadura secundaria se redujo un 75 %, lo que permitió suministrar 500 unidades en dos semanas.
Problema: Deformación de las carcasas médicas delgadas
Un fabricante de equipos de diagnóstico médico necesitaba la producción de un chasis electrónico de aluminio 5052-H32 de 1,2 mm de espesor. Su anterior proveedor soldaba las cajas mediante soldadura TIG de CA manual:
- El aporte de calor provocó que la base del chasis, de 450 mm de longitud, se curvara hacia arriba 1,8 mm, lo que comenzó a atascar los rieles de escaneo óptico internos.
- El enderezamiento en frío de las piezas en una prensa plegadora generó tensiones en los paneles que, semanas después, se disiparon y dejaron de cumplir con las tolerancias establecidas.
- El lijado manual de los cordones de soldadura requirió 40 minutos por caja y consistió en una serie irregular de marcas circulares debajo del recubrimiento en polvo.
La solución: conversión láser y sistema de refrigeración por cobre.
JS Precision rediseñó el proceso de producción en tres fases distintas:
- Conversión a láser de fibra: Se cambió la soldadura TIG manual por un láser de fibra de 1,5 kW a 1,4 m/min con una frecuencia de oscilación de 1,2 mm para disminuir la energía de la línea en un 58 %.
- Herramientas de cobre refrigeradas por agua: Diseñé y fabriqué un dispositivo de sujeción neumática con barras refrigerantes de cobre en contacto directo con la pieza en la junta para interceptar el máximo calor.
- Placas ciegas con lengüeta y ranura DFM: Nuevo diseño plano con pestañas autoalineables rediseñadas y bridas desplazadas de 0,6 mm para que el metal base se fusione sin necesidad de alambre de relleno.
Mejoras medibles en la producción
El proceso revisado aportó mejoras claras y cuantificables en la planta de producción:
- La planitud de la base aumentó de 1,8 mm a 0,12 mm, cumpliendo con el requisito del cliente de ±0,15 mm sin necesidad de enderezamiento mediante prensa.
- El tiempo de rectificado para el acabado de soldaduras se redujo de 40 minutos a menos de 8 minutos, lo que supone una reducción del 75 % por unidad.
- Las pruebas de fugas de helio y los escaneos dimensionales con máquina de medición por coordenadas (CMM) lograron un 99,4 por ciento de éxito en el primer intento en el pedido de 500 piezas.
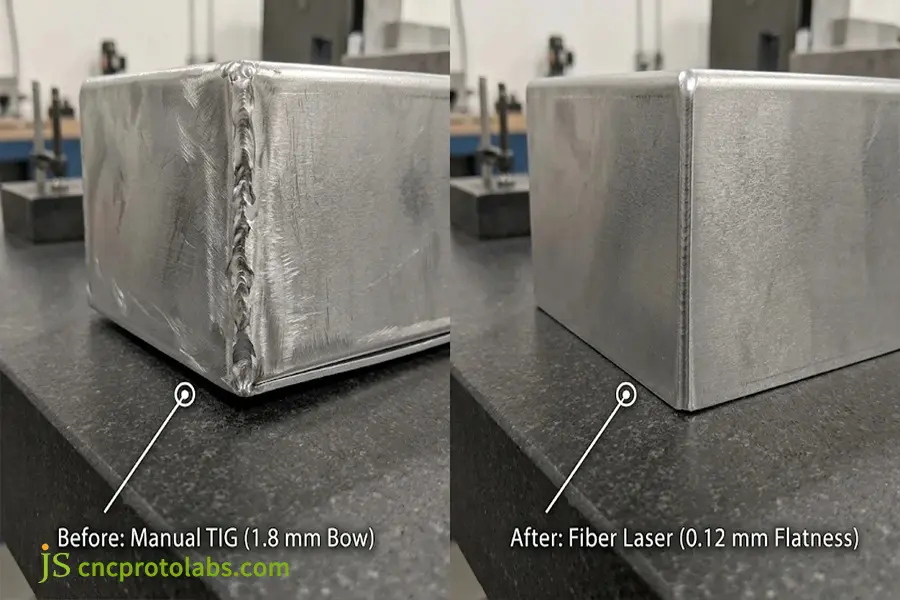
Comparación de producción en un chasis médico de aluminio 5052 de 1,2 mm, eliminando una curvatura manual TIG de 1,8 mm hasta lograr una planitud de 0,12 mm mediante soldadura láser de fibra.
Preguntas frecuentes
¿Qué proceso de soldadura es el mejor para la chapa metálica?
El mejor proceso de soldadura de chapa metálica depende del espesor del material, el volumen de producción y los requisitos estéticos. La soldadura láser de fibra es la mejor solución para chapas delgadas de 0,5 a 3,0 mm, ya que proporciona la menor distorsión térmica y velocidades de avance de hasta 3,0 m/min. La soldadura TIG produce el cordón estético óptimo para paneles de acero inoxidable a la vista. La soldadura MIG es la más adecuada para soportes estructurales de más de 2,0 mm. La soldadura por puntos por resistencia ofrece el menor coste por pieza para estampados de producción superpuestos.
¿Qué grosor máximo se puede alcanzar al soldar chapa metálica?
La mayoría de las soldaduras de chapa metálica se realizan dentro de este rango de espesor estándar: materiales entre 0,5 mm y 6,0 mm. Cualquier espesor inferior a 0,8 mm se suelda con micro-TIG o soldadura láser de fibra pulsada para reducir la perforación. El material de más de 6,0 mm se clasifica como fabricación de placas estructurales y se termina con una preparación de bisel para soldadura MIG multipaso o soldadura por arco sumergido, con el fin de lograr una penetración completa de la raíz según los criterios especificados en la norma ISO 9606-1.
¿Se pueden soldar metales diferentes?
La soldadura de metales disímiles en el contexto de la soldadura de chapa metálica requiere asegurar que los metales tengan puntos de fusión y coeficientes de dilatación térmica iguales. La fusión por arco de aluminio y acero no es viable, ya que produce estructuras intermetálicas frágiles; por lo tanto, se deben utilizar el remachado y la unión adhesiva. Sin embargo, es posible soldar con éxito cobre con acero inoxidable y acero al carbono con acero inoxidable 304 mediante láser y el uso de material de aporte.
¿Necesitas aliviar el estrés después de soldar?
Las uniones soldadas de chapa metálica de calibre delgado, inferiores a 2,0 mm, no suelen requerir alivio de tensiones térmicas, especialmente cuando se fabrican con láseres de fibra de baja emisión de calor. Sin embargo, en el caso de subchasis y carcasas más pesadas que requieren fresado CNC como segundo proceso, sería necesario un alivio de tensiones térmicas, que implica calentar el acero a entre 550 °C y 650 °C, o bien un alivio de tensiones por vibración.
¿Cómo evitan los fabricantes que las láminas de metal delgadas se deformen?
Evitar la deformación por soldadura de chapa metálica mediante el control del aporte térmico y la sujeción mecánica. Las técnicas típicas consisten en sujetar la costura a barras de enfriamiento de cobre para disipar el calor, realizar las soldaduras por puntos en filas escalonadas, utilizar una configuración de lámina con ranuras y lengüetas de geometría entrelazada y evitar la sobre-soldadura. El uso de soldadura láser de fibra automatizada reduce el aporte térmico en más del 50 % en comparación con las antorchas de soldadura manuales.
¿Qué factores influyen en los costes de soldadura de chapa metálica?
El costo total de la soldadura de chapa metálica incluye la preparación de materiales, la configuración de los dispositivos de sujeción, el funcionamiento del arco y el rectificado secundario. En una máquina TIG manual, el acabado y pulido del cordón pueden representar el 30 % o más del costo de la pieza. Las celdas robóticas automatizadas requieren una inversión en utillaje de sujeción (entre 2000 y 5000 dólares), pero ofrecen tiempos de ciclo hasta un 70 % más rápidos, lo que reduce los costos por pieza en lotes de 100 o más piezas.
¿Cómo puedo obtener un presupuesto de soldadura preciso en línea?
Para obtener rápidamente un presupuesto preciso de soldadura de chapa metálica, Envíe los planos CAD 3D (STEP) y 2D. Se muestran los símbolos de soldadura, el grado de los materiales, el espesor de la chapa y una tolerancia lineal de ±0,2 mm. La especificación de los detalles estéticos de la superficie, las pruebas de fugas de helio y las cantidades de pedido previstas permiten a los ingenieros de utillaje determinar los tiempos de ciclo de la máquina y proporcionar presupuestos formales en un plazo de 24 horas.
¿Por qué elegir JS Precision para la soldadura personalizada de chapa metálica?
JS Precision cuenta con una planta de producción equipada con más de 100 máquinas herramienta de precisión, incluyendo estaciones láser de fibra automatizadas integradas, celdas CMT robóticas y operaciones de soldadura TIG manual. Ofrecemos revisión DFM inicial, fabricamos dispositivos de enfriamiento específicos y verificamos tolerancias de ensamblaje de ±0,2 mm mediante metrología CMM. La comunicación directa con la fábrica elimina los sobreprecios de los intermediarios y garantiza piezas de calidad con certificaciones de materiales.
Conclusión
La soldadura precisa de chapa metálica equilibra el aporte de energía con los límites térmicos del metal delgado. La prevención de la deformación comienza en la fase de diseño: seleccione el proceso adecuado, diseñe uniones autoalineables, sujete las piezas con disipadores de calor de cobre y utilice células robóticas automatizadas cuando el volumen de producción lo justifique. Seguir estas reglas de ingeniería garantiza tolerancias estrictas, protege los acabados superficiales y evita costosos procesos de rectificado posteriores a la soldadura.
Cuando esté listo para solicitar Presupuestos de soldadura precisosEnvíenos sus dibujos CAD 3D a JS Precision para una evaluación DFM junto con un presupuesto directo en 24 horas. Descubra más sobre nuestros servicios de soldadura de chapa metálica.
Recurso