Русский




Сварка листового металла Этот процесс включает термическое спекание тонких металлических листов, обычно толщиной от 0,5 до 6,0 мм, путем приложения сфокусированного тепла от электрической дуги, резистора или лазерного луча для соединения швов без прожигания основного металла. прецизионная обработка листового металлаУправление подводимой тепловой энергией является наиболее важным фактором для предотвращения деформации деталей и дефектов сварных швов в конструкции. Сварка TIG и непрерывная волоконно-лазерная сварка обычно используются для корпусов с жесткими допусками от 0,2 до 0,5 мм, в то время как сварка MIG и контактная точечная сварка обеспечивают более короткие циклы, подходящие для несущих кронштейнов и крупносерийного производства.
Сравнение основных процессов сварки листового металла
Контроль теплового воздействия является критически важным фактором в обработке тонких листов: Для листового металла толщиной менее 1,5 мм необходимо использовать волоконно-лазерную сварку или импульсную TIG-сварку, для листов толщиной более 2,0 мм — MIG-сварку, а для перекрывающихся фланцев — контактную точечную сварку.
| Процесс сварки | Оптимальная толщина листа | Риск деформации | Прочность и герметизация соединений | Стоимость вторичной отделки | Рекомендуемые приложения |
| Волоконный лазер | 0,5 мм – 3,0 мм | Чрезвычайно низкий уровень термического воздействия (ЗТВ ≤0,5 мм) | Герметичное уплотнение, прочность на растяжение основного металла. | <5% (без брызг, минимальная заправка) | Высокоточная электроника, батарейные отсеки, медицинские корпуса |
| TIG (GTAW) | 0,8 мм – 4,0 мм | Умеренный (требуются медные охлаждающие блоки) | Высокая структурная прочность, превосходный внешний вид. | 15% – 20% (легкое смешивание с поверхностью) | Архитектурные панели, оборудование, пригодное для использования в пищевой промышленности, видимые ограждения. |
| MIG (отлично) | 1,5 мм – 6,0 мм | Высокий (высокая тепловая нагрузка от толстых проводов) | Глубокое проникновение корней, высокая сдвиговая нагрузка | 30% – 40% (брызги от шлифовки и выступающие гранулы) | Промышленные кронштейны большой грузоподъемности, опорные плиты, поддоны для оборудования. |
| Точечная сварка | 0,6 мм – 3,0 мм (нахлесточные соединения) | Небольшие общие, локализованные поверхностные вмятины | Высокая прочность на сдвиг, неводонепроницаемый | 0% (готовность к покраске сразу после обработки на станке) | Швы внахлест листового материала, ребра жесткости, шкафы для серверных стоек |
Нужна сертифицированная сварка швов с соблюдением допусков и стандартов качества для изготовления корпусов на заказ? Загрузите свои 3D CAD-файлы. Для быстрой и простой оценки технологичности проектирования с помощью JS Precision.
Почему при сварке листового металла происходит деформация и прогорание?
Сварка листового металла приводит к деформации и прожогам, поскольку тонкие пластины толщиной менее 2,0 мм имеют ограниченную массу для поглощения концентрированного тепла. Когда тепловая энергия превышает примерно 0,35 кДж/мм, быстрое термическое расширение создает сильное сжимающее напряжение в окружающем металле. По мере охлаждения и сжатия расплавленной сварочной ванны остаточные растягивающие напряжения вызывают деформацию тонкого листа. Для обеспечения точности размеров в пределах ±0,2 мм крайне важно поддерживать постоянную скорость перемещения и использовать теплоотводы.
Понимание теплоотвода в тонкостенных пластинах
При сварке толстостенной конструкционной стали толщиной более 8,0 мм тепло рассеивается в трех измерениях внутри массы холодной пластины. При сварке тонкого листового металла тепло передается строго в двух измерениях вдоль поверхности. Поскольку тепло не может передаваться вниз, локальный сварочный шов очень быстро перегревается. Если скорость перемещения дуги составляет менее 0,15 метра в минуту, температура сварного шва может превышать 1400 °C, в то время как температура металла вблизи сварного шва близка к комнатной.
Такой температурный градиент вызывает расширение нагретой части.Однако из-за более холодной основной пластины, образующей границы нагреваемого участка, возникают физические ограничения, в результате чего на нагреваемую часть действуют силы сжатия, которые быстро превышают предел текучести при повышении температуры. По мере охлаждения расплавленной лужи силы растяжения вызывают деформацию металлического листа.
Обзор основных принципов процесс сварки металла Это позволяет изготовителям сбалансировать параметры дуги с толщиной базового листа перед зажиганием дуги.
Основные причины выгорания краев
Прогорание происходит, когда глубина расплавленной ванны превышает толщину листа до того, как горелка продвинется вперед:
- Если дуга остается неподвижной более 0,3 секунды, прогорание листов толщиной менее 1,2 мм происходит мгновенно.
- Зазоры между фитингами, превышающие 0,1 мм, создают пространства, в которых может удерживаться металл, что приводит к расслоению расплавленных кромок и образованию отверстий.
- Внешние углы обгорают в два раза быстрее, чем плоские участки. поскольку тепло рассеивается через две открытые стороны, а не через одну.
- Неправильное расположение заземляющего зажима вызывает магнитную дугу, в результате чего электрическая дуга распространяется в сторону тонких краев.
- Чрезмерное натяжение в подающем механизме приводит к тому, что присадочная проволока прокалывает дно сварочной ванны.
Как избежать проблем, возникающих при выравнивании сварных швов
Деформированные тонкостенные детали приводят к дорогостоящим задержкам в производственном процессе. Деформация на 1,5 мм в раме шириной 400 мм занимает от 20 до 45 минут ручной усадки, выпрямления на листогибочном прессе или ручной полировки каждой детали. Управление тепловой энергией на этапе обработки и применение жесткого зажима исключают необходимость механического выпрямления после сварки металла, обеспечивая соответствие требованиям. Требования к качеству ISO 3834-2:2021.
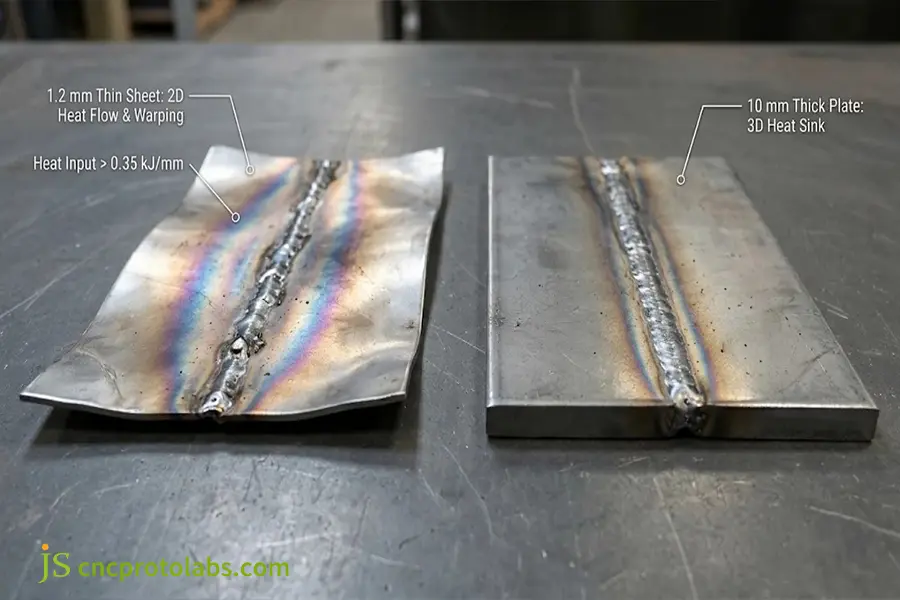
Двумерная концентрация тепла вызывает сильное искривление листов толщиной 1,2 мм по сравнению с трехмерным рассеиванием тепла в пластинах толщиной 10 мм.
Как происходит процесс сварки тонких листов металла?
Он процесс сварки листового металла В процессе подготовки и нанесения основного шва используется химическая очистка поверхности, прецизионная зажимная и фиксирующая сварка. Основные параметры процесса включают сварочный ток (от 20 до 120 А в зависимости от толщины листа), скорость сварки (от 0,2 до 2,5 м/мин) и расход аргона (от 10 до 18 л/мин). Расстояние между электродами менее 1,5 мм поддерживается для обеспечения стабильной дуги и предотвращения пористости и перегрева основного листа.
Удаление загрязнений перед возникновением электрической дуги.
Тонкие листы имеют большое соотношение площади поверхности к объему, поэтому поверхностные оксиды и масла являются причиной отторжения соединений:
- Углеродистая сталь (SPCC): Для удаления масляных загрязнений используйте либо протирку растворителем, либо ультразвуковую обезжиривание.
- Нержавеющая сталь: Для удаления окалины, оставшейся после лазерной резки, используйте шлифовальные круги с мелкозернистой абразивной кромкой.
- Алюминиевые сплавы: Перед началом любых сварочных работ удалите поверхностный оксидный слой, образовавшийся при температуре 2072 °C, с помощью чистой щетки из нержавеющей стали.
- Листы с предварительным покрытием: Перед сваркой удалите временные защитные полимерные пленки как минимум на 25 мм от линии шва, чтобы предотвратить попадание обугленного пластика в сварочную ванну.
Крепежные элементы с медными охлаждающими штангами
Конструкция не обеспечивает достаточной жесткости детали под термической нагрузкой. Закрепите и зафиксируйте узлы в стационарном приспособлении с помощью медных охлаждающих блоков сзади:
- Теплопроводность меди составляет около 390 Вт/(м·К), что позволяет отводить максимальное количество тепла в двадцать раз быстрее, чем нержавеющая сталь.
- Зажим медной охлаждающей планки под сварочным швом поможет отвести тепло от корня шва и затвердеть расплавленную сварочную ванну до того, как произойдет провисание под действием силы тяжести.
- На поверхности медного стержня выточена неглубокая канавка (глубиной 0,2 мм и шириной 1,5 мм). Она удаляется по всей длине проволоки, что обеспечивает равномерное проникновение расплавленного металла в шов с нижней стороны.
- Использование пневматических фиксаторов кромки, расположенных на расстоянии не более 5 мм от края шва, помогает предотвратить отслоение тонких кромок и нарушение фокусировки дуги во время перемещения.
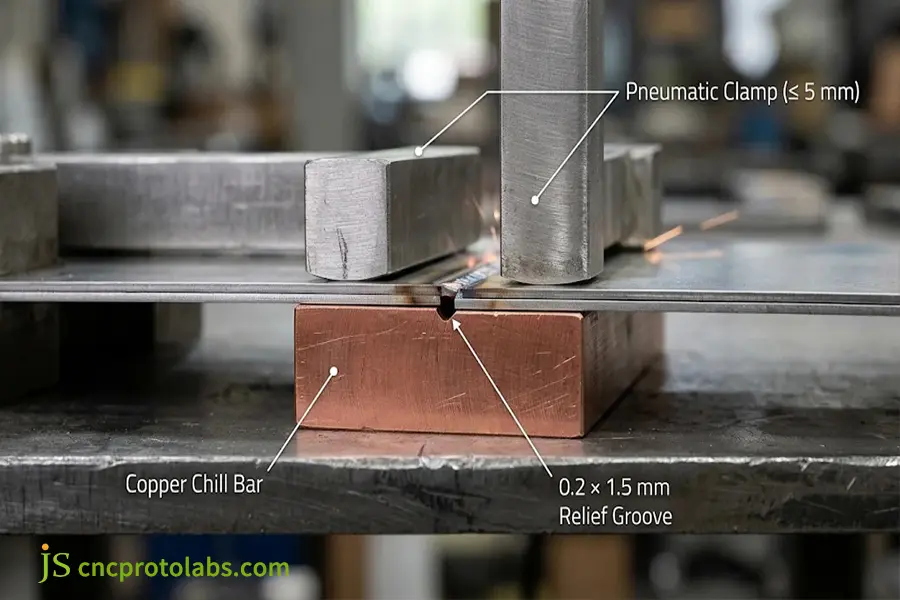
Пневматические зажимные хомуты, расположенные на расстоянии не более 5 мм от шва, в сочетании с рифленой медной охлаждающей планкой отводят пиковое тепло из корня сварного шва.
Настройка параметров и покрытия газового рынка
Метод импульсной дуги и ламинарный поток газа обеспечивают целостность корней:
- Управление током: В зависимости от сечения провода, эксплуатируйте его в диапазоне от 20 до 120 А, чтобы избежать перегорания.
- Скорость передвижения: Для снижения энергии в линии необходимо поддерживать скорость вращения горелки в диапазоне от 0,2 до 2,5 м/мин.
- Поток газа: Для уменьшения пористости через газовую линзу пропускается поток чистого аргона (99,995%) со скоростью от 10 до 18 л/мин.
- До и после потока: Для удаления атмосферного воздуха используйте 0,5 секунды предварительного продувочного времени, а затем от 3,0 до 5,0 секунд последующего продувочного времени, чтобы защитить остывающий вольфрамовый электрод и кратер расплавленной ванны от перегрева.
- Форма электрода: Электроды из вольфрама с 2% содержанием церия или лантана должны иметь форму с углом раскрытия от 30° до 45° и плоским наконечником диаметром 0,2 мм. Это позволяет фокусировать энергию дуги в сверхузком тепловом канале.
- Приемка качества: Согласно данным, хорошее покрытие помогает избежать пористости и дефектов, связанных с окислением, Стандарты сварки металлов WS A3.0.
Какие металлы чаще всего свариваются в листовом металле?
Свариваемый металл Типичные металлы, наиболее часто свариваемые для листовой сварки, — это углеродистые стали, нержавеющие стали (304, 316L) и алюминиевые сплавы (5052, 6061). Среди них низкоуглеродистые стали проще всего сваривать с помощью обычного оборудования, в то время как для нержавеющей стали требуется низкая температура и предотвращение осаждения карбидов и деформации. Для алюминия требуется импульсная TIG-сварка или волоконно-лазерная сварка для расплавления оксидных слоев на поверхности алюминия и предотвращения горячих трещин, а для оцинкованного листа необходимо удаление цинка вдоль линии сварки.
Матрица свариваемости листового металла и присадочной проволоки
Выбор основных материалов и совместимых присадочных сплавов предполагает компромисс между теплопроводностью и склонностью к растрескиванию:
| Класс материала | Рейтинг свариваемости | Совместимая присадочная проволока | Смесь защитных газов | Ключевые аспекты изготовления |
| SPCC / Низкоуглеродистая сталь | Отличный | ER70S-6 | 100% аргон или 80/20 аргон/CO2 | Для предотвращения ржавления требуется незамедлительное нанесение защитного покрытия на поверхность. |
| AISI 304 / 304L | Очень хороший | ER308L | 100% аргон + продувка | Поддерживайте температуру между проходами ≤150 °C. |
| AISI 316L | Очень хороший | ER316L | 100% аргон + продувка | Высокая устойчивость к высокотемпературной химической коррозии |
| Алюминий 5052-H32 | Хороший | ER5356 | 100% аргон (высокой чистоты) | Для удаления оксидной пленки требуется очистка проволочной щеткой. |
| Алюминий 6061-Т6 | Умеренный | ER4043 / ER5356 | 100% аргон | Прочность зоны термического воздействия снижается на 30-40% после сварки. |
| Оцинкованная сталь | Справедливый | ER70S-6 | 80% Ar + 20% CO2 | Цинк необходимо отшлифовать на 10 мм от шва. |
Характеристики материалов в цеху
Тепловые характеристики определяют поведение каждого сплава в процессе плавления:
- Низкоуглеродистая сталь (SPCC): Обеспечивает чистую сварку лазером, TIG и MIG с использованием сварочной проволоки ER70S-6, но для предотвращения ржавления после сварки необходимо нанести порошковое покрытие или гальваническое покрытие.
- Аустенитная нержавеющая сталь (304/316L): Расширяется на 50% быстрее и сохраняет тепло, чем углеродистые стали, что требует использования марок стали 304L/316L, температуры между проходами менее 150 °C и продувки аргоном.
- Алюминий 5052-H32: Быстро поглощает тепло и сжимается в процессе охлаждения, но эффективно сваривается присадочным металлом ER5356.
- Алюминий 6061-T6: При автогенной сварке легко образуются трещины; при использовании проволоки ER4043 или ER5356 для разбавления расплавленной ванны локальный предел текучести снижается на 30–40%.
- Оцинкованная сталь: Цинковое покрытие на стали закипает при температуре 906 °C, что требует ручной шлифовки на расстоянии 10 мм от шва для предотвращения пористости и разбрызгивания.
Базовые показатели тепловых характеристик соответствуют стандартным данным о физических свойствах, публикуемым [название компании]. Национальный институт стандартов и технологий (NIST).
Как выбрать правильный тип сварки для соединения металлов?
Выбор правильного виды сварки Зависимость напрямую от толщины металла, объема заказа и эстетических требований. Сварка ручным и роботизированным лазером обеспечивает наиболее чистые соединения и минимальную деформацию листовых материалов толщиной от 0,5 до 2,5 мм. TIG-сварка позволяет получить эстетически привлекательные соединения на открытых поверхностях деталей из нержавеющей стали при относительно низкой скорости перемещения. MIG-сварка используется для изготовления конструкционных кронштейнов толщиной более 2,0 мм.
Анализ процесса выбора
Выбор различных методы соединения металлов Зависит от сравнения скорости нанесения покрытия оборудованием и вторичной финишной обработки:
- Волоконно-лазерная сварка: Точечные лучи диаметром 0,2–0,6 мм при скорости перемещения 1,0–3,0 м/мин. зона термического воздействия лазера и TIG-сварки Зазоры между панелями не должны превышать 0,5 мм, чтобы предотвратить их деформацию.
- Сварка TIG (GTAW): Обеспечивает лучший внешний вид шариков на корпусах из нержавеющей стали, но при сравнении MIG против TIG сварки Скорость движения ниже (0,1 0,3 м/мин).
- Сварка MIG (GMAW / CMT): Хорошо зарекомендовал себя на несущих каркасах толщиной более 2,0 мм, согласно данным. прочность лазерной сварки по сравнению с MIG-сваркой Тесты, выявившие глубокое проникновение корней. Сравнение Сварка MIG, TIG и дуговая сварка электродами. Раскрывается, что технология втягивания проволоки CMT используется для соединения тонких листов с минимальным разбрызгиванием.
- Контактная точечная сварка (RSW): Обеспечивает мгновенное образование гранул на перекрывающихся поверхностях за 0,1–0,4 секунды, при этом производительность соответствует установленным стандартам. точечная и контактная сварка Отсутствие затрат на проводку в негерметичных панелях.
Выбор процесса на основе толщины
Подберите толщину детали в соответствии с текущим значением. доступные виды сварки и оплатить вторичную финишную обработку на линии:
- Для листов толщиной менее 1,5 мм следует выбирать волоконный лазер или импульсную микро-TIG сварку с медными охлаждающими блоками, чтобы предотвратить прогорание материала.
- Для сварки листов толщиной от 1,5 до 3,0 мм, в зависимости от требований к внешнему виду, можно использовать волоконный лазер, TIG-сварку или контактную точечную сварку.
- Для материалов толщиной более 3,0 мм следует перейти на импульсную MIG-сварку или обычную дуговую сварку, чтобы обеспечить полное проплавление корня шва.
Хотите убедиться, что этот процесс подходит для вашей партии деталей? Отправьте свои производственные чертежи в JS Precision для инженерной оценки параметров настройки, времени цикла и финишной обработки.
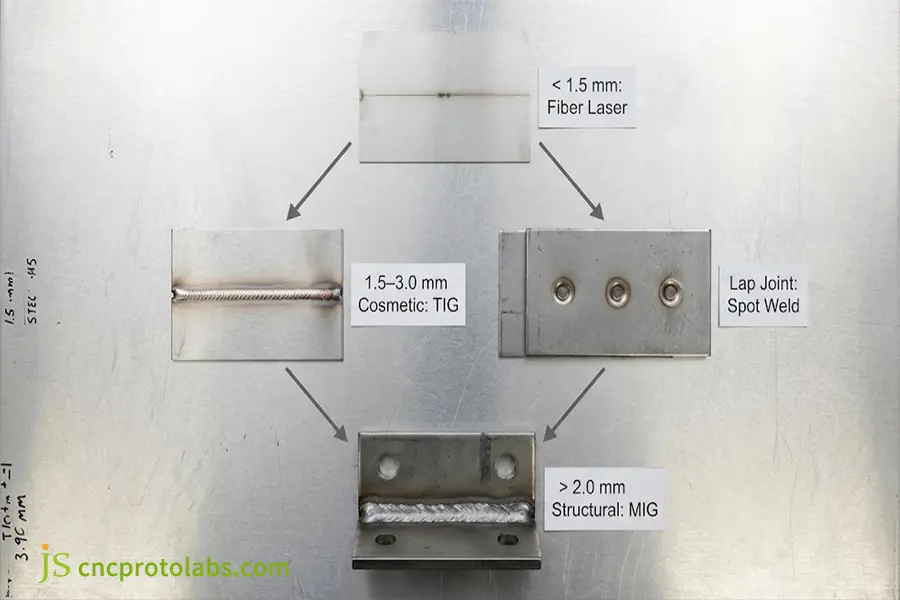
Матрица выбора технологического процесса в зависимости от толщины листового металла: волоконный лазер (0,5–3,0 мм, явный лидер при толщине менее 1,5 мм), декоративная TIG-сварка (1,5–3,0 мм), контактная точечная сварка (нахлесточные соединения) и конструкционная MIG-сварка (>2,0 мм).
Как оптимизировать конструкцию сварного шва для предотвращения дефектов?
Наиболее очевидные различия на практике конструкция сварного соединения Для листового металла важны такие элементы, как подгонка стыков, перекрытие кромок и самозаполнение. Стыковые соединения тонкого листового металла должны иметь зазоры в корне менее 0,1 мм во избежание прожога, в то время как для угловых соединений выгодно использовать 50% перекрытие материала (самозаполняющий элемент). Выравнивание с помощью пазов и выступов, а также сварка в шахматном порядке устраняют необходимость в специальных приспособлениях для выравнивания и вдвое снижают тепловыделение.
Рекомендации по допускам на подгонку и зазоры в соединениях листового металла
Соблюдение строгих критериев допустимого зазора между корнями предотвращает прогорание и разрушение корней. в типичных конструкциях сварных соединений:
|
Тип соединения |
Диапазон толщины материала |
Целевой корневой зазор |
Максимальное перекрытие / Выступ |
Рекомендуемый процесс |
|
Квадратная задница |
0,8 мм – 2,0 мм |
≤0,1 мм (макс. 0,2 мм) |
Н/Д (плоская посадка) |
Волоконный лазер / Импульсная TIG-сварка |
|
Внешний угол |
0,5 мм – 3,0 мм |
≤0,1 мм |
0,5 т (кромка половинной толщины) |
Автогенный лазер / TIG |
|
Накладное соединение |
0,6 мм – 3,0 мм |
Нулевой зазор (<0,05 мм) |
минимальное перекрытие от 3t до 4t |
Сварка методом контактной сварки с сопротивлением / угловая сварка MIG |
|
Фланцевый край |
0,5 мм – 1,2 мм |
≤0,1 мм |
2т до 3т стоячий фланец |
Лазерная сварка расплава / Микро-TIG |
Основные правила проектирования соединений для тонкостенных конструкций
Точность подгонки влияет на структурную целостность. при любом процессе сварки металлов:
- Размеры зазоров между листами должны быть менее 10% от толщины листа (максимум 0,2 мм), чтобы предотвратить снижение скорости перемещения и утроение тепловыделения.
- Для наружных углов используйте 50% перекрытие листа (0,5 т), чтобы лишний край листа автоматически сплавлялся с радиусом скругления угла без использования дополнительной припоя.
- Увеличьте перекрытие в нахлесточных соединениях в 3-4 раза по сравнению с толщиной листа, что обеспечит путь теплопроводности и предотвратит образование выгоревших участков при угловой сварке.
- Чтобы предотвратить образование трещин в предварительно напряженных углах изгиба из-за термического напряжения, сварочные швы должны располагаться на расстоянии не менее чем в 3 раза превышающем толщину листа.
- Для предотвращения деформации из-за нагрева необходимо обеспечить расстояние от сварных швов до сквозных отверстий и монтажных вырезов, равное четырехкратной толщине листа.
Интеграция самофиксирующихся выступов и пазов
Благодаря внедрению возможностей самофиксации во все заготовки из листового металла с использованием высокоскоростных технологий. лазерная резка, затраты на оснастку и сроки сборки сокращаются:
- Штырьковые выступы (шириной от 10 до 15 мм), входящие в пазы с зазором +0,10 мм, позволяют точно зафиксировать детали под углом 90 градусов без использования инструментов для выравнивания.
- Небольшие выемки вдоль длинных фланцев прерывают непрерывный сварочный шов, что способствует деформации.
- Конические и клиновидные выступы обеспечивают надежную механическую фиксацию за счет трения, благодаря чему многосоставное шасси остается жестким до возникновения искрового разряда.
- Искусственное создание краевых стоек на несущем кронштейне обеспечивает повторяемые ограничители зазора, которые позволяют поддерживать постоянный шаг контактной точечной сварки.
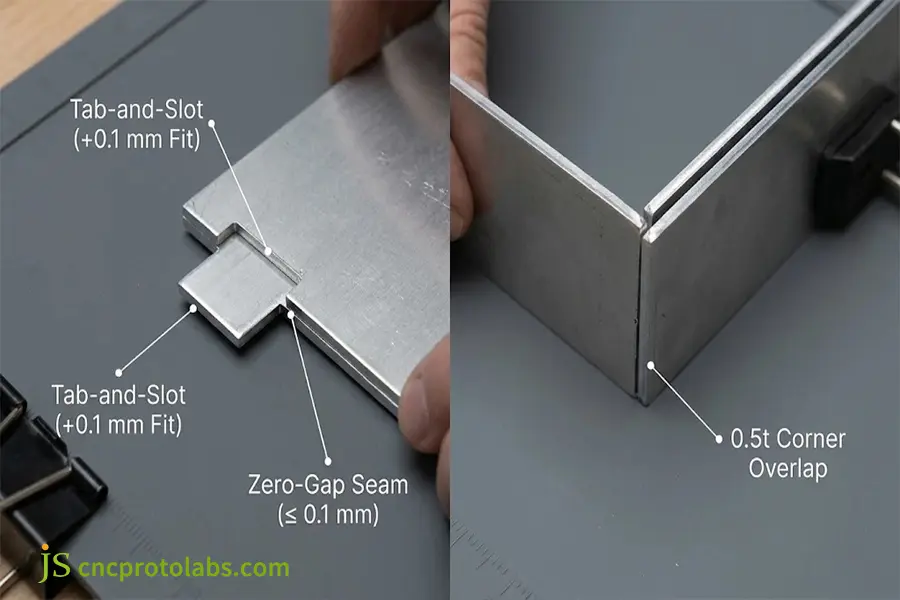
Конфигурации соединений, разработанные с учетом требований DFM, включают самоцентрирующиеся выступы с зазором +0,1 мм, стыковые соединения без зазоров и перекрытия внешних углов 0,5t для предотвращения прожога.
Правила определения размеров и сварки швов
Использование сварных швов увеличенного диаметра приводит к дополнительному нагреву без повышения механической прочности:
- Убедитесь, что диаметр сварочного шва составляет менее 70% от толщины листа, и используйте стандартные сварочные швы. сварочные символы Это показано на двухмерных чертежах во избежание пересварки.
- Переход к раздельным сварным швам (например, швы шириной 20 мм с интервалом 60 мм) на швах длиной более 300 мм позволит снизить тепловое воздействие на 65% при сохранении той же структурной целостности.
- Применяйте технику сварки с обратным направлением, выполняя короткие сварные швы длиной 50 мм в обратном направлении от ранее выполненных швов.
- Проверка стандартных методов проектирования сварных соединений обеспечивает соответствие стандарту AWS D9.1 и предотвращает деформация от термического воздействия при сварке во время производственных циклов.
Ручная или автоматизированная сварка металла: как выбрать?
Он выбор между ручной и автоматической сваркой металла Выбор метода зависит от объемов производства, сложности деталей и стабильности допусков. Ручная TIG-сварка является оптимальным вариантом с точки зрения мобильности оператора при прототипировании и изготовлении сложных кронштейнов без первоначальных затрат на инструменты. Автоматическая роботизированная лазерная сварка и сварка CMT выгодны при объеме производства от 50 до 100 деталей и позволяют сократить время цикла до 70% с надежной точностью позиционирования сварного шва ±0,05 мм.
Точки пересечения объемов производства
Соотношение затрат на подготовку производства и трудозатрат определяет точку безубыточности для автоматизированных производственных установок:
Сравнение объемов производства при ручном и автоматизированном способах.
|
Объём производства |
Рекомендуемый подход |
Инвестиции в оборудование |
Типичный допуск детали |
Профиль рынка труда |
|
1–10 штук (для прототипирования) |
Ручная TIG-сварка / Ручной лазер |
0 долларов (модульные зажимные устройства для мастерских) |
от ±0,4 мм до ±0,8 мм |
Быстрое взаимодействие с пользователем; быстрая настройка |
|
50–250 штук (середина партии) |
Ручной лазерный целеуказатель с направляющей для крепления |
500–1200 долларов (изготовление на заказ вложенных пластин) |
от ±0,2 мм до ±0,3 мм |
Низкая степень обработки поверхности после сварки |
|
Более 500 штук (тираж) |
6-осевая роботизированная ячейка (CMT / лазер) |
2000–5000 долларов (пневматические приспособления) |
от ±0,05 мм до ±0,15 мм |
Минимальное время цикла; минимальная себестоимость единицы продукции. |
реалистичный Разбивка стоимости сварки показывает, что вторичная шлифовка и ручная центровка превышают время дуги при обычных процессах изготовления.
Повторяемость в серийном производстве
Ручная сварка металла требует постоянного изменения параметров на протяжении длительных производственных смен. Усталость сварщика может приводить к изменению угла наклона горелки, длины дуги и скорости сварки, что влечет за собой неравномерность глубины проплавления и профиля сварного шва. Автоматизированные сварочные установки исключают эти человеческие факторы:
- Шестиосевые шарнирные роботы перемещаются по запрограммированным траекториям с точностью до ±0,05 мм со скоростью до 2,0 м/мин.
- Лазерные триангуляционные датчики отслеживают траектории соединений в реальном времени, компенсируя допуски штамповки и работы на листогибочном прессе на предыдущих этапах.
- Пневматические зажимные устройства обеспечивают постоянное усилие зажима 0,40–6 МПа по всей детали, гарантируя равномерный контакт с теплоотводом между каждым циклом.
Оценка альтернативных методов производства
Сварные соединения следует также сравнивать с другими распространенными методами соединения металлов и производственными технологиями:
- Сварные конструкции против обработки на станках с ЧПУ: Обзор Обработка на станках с ЧПУ Анализ компромиссов подтверждает, что лазерная резка, гибка и роботизированная сварка сокращают количество отходов материала более чем на 60 процентов по сравнению с фрезерованием крупных корпусов из цельных блоков на станках с ЧПУ.
- Сварные конструкции против литых конструкций: Для сравнения, сварные конструкции изготавливаются быстрее, чем литые, поскольку стоимость оснастки для производства отливок высока.
- Решения по автоматизации: Для определения того, когда инвестиции в оснастку экономически целесообразны, необходимо тщательно рассмотреть преимущества. автоматическая и ручная сварка.
Какие стратегии закрепления и использования оснастки предотвращают деформацию листового металла?
При сварке листового металла для контроля физического перемещения деталей используются прецизионные инструменты, а соответствующие зажимы и опорные планки действуют как поглотители энергии в тонкостенных конструкциях, как ограничители и рассеиватели допусков для относительно плоских панелей и как сопротивление термическим изгибающим нагрузкам.
Пневматические крепежные приспособления
Механические зажимные устройства создают неравномерное давление на соединение, позволяя при нагревании поднимать тонкие листы металла. Пневматические зажимные планки создают равномерное давление по всей длине шва:
- С помощью сегментированных медных контактов с обеих сторон сварного шва создается непрерывное контактное давление от 0,4 до 0,5 МПа.
- Зажимные пальцы, расположенные на расстоянии от 4 до 6 мм от края шва, обеспечивают защиту от деформации вверх во время нагрева, не имеют защитной клетки, но при этом обеспечивают свободный доступ для сопла горелки или лазера.
- Быстродействующие пневматические клапаны обеспечивают цикл зажима и разжима всего 5 секунд, что повышает производительность при больших объемах производства.
Камеры продувки и оборудование для охлаждения
Материалы, вступающие в реакцию, такие как нержавеющая сталь и титан, быстро окисляются под сварным швом с полным проплавлением, если их не изолировать от атмосферы:
- В специальных медных опорных стержнях имеются непрерывные газодиффузионные камеры диаметром 0,5 мм, которые подают аргон непосредственно в задний корневой шов.
- Внутренние каналы с водяным охлаждением внутри толстых медных охлаждающих блоков поддерживают температуру инструмента ниже 60 °C при непрерывной работе в автоматизированных циклах.
- Магнитная платформа для крепления шасси с модульными стальными стойками обеспечивает быструю сборку шасси для мелкосерийного производства без необходимости изготовления одноразовых рам.
Быстросменные модульные станины для оснастки
На предприятии по изготовлению изделий из листового металла с широким ассортиментом продукции используются модульные подложки на основе сетки, что позволяет отказаться от одноразовых приспособлений:
- В станинах из закаленной стали просверлены прецизионные отверстия с шагом 16 мм или 28 мм с шагом 50 мм.
- Изготовленные на станках с ЧПУ из алюминия опорные блоки и подпружиненные упоры с кромками точно устанавливаются в пределах ±0,05 мм менее чем за пять минут.
- Зажимные устройства с уретановыми контактными площадками оказывают направленное давление на штифты, зажимая сформированные фланцы листового металла.
Снижение эффекта заедания, вызванного тепловым расширением, в жестких крепежных элементах.
Хотя тугое зажимание предотвращает изгиб вне плоскости, чрезмерное ограничение размеров тонколистовых сварных узлов приводит к вторичному растрескиванию горячего металла при его оттягивании назад относительно закаленных установочных штифтов. Решением, разработанным инженерами-технологами, являются плавающие, или податливые, установочные штифты с одной стороны станины приспособления.
Использование подпружиненных линейных направляющих позволяет компоненту расширяться вдоль своей главной оси продольного роста во время сварочного прохода, сохраняя при этом вертикальный фланец в плотном контакте с медным радиатором. Когда шов остывает ниже 200 °C, пневматические зажимы ослабевают, и узел беспрепятственно завершает естественный цикл сжатия.
Как обработка поверхности после сварки влияет на стоимость детали?
Наплавка металла — это лишь половина производственного цикла. При сварке тонких листовых металлических деталей зачастую требуется больше времени на шлифовку, сглаживание, пассивацию и выравнивание поверхностей, чем на саму сварку.
Шлифовка и обработка бусин
Архитектурные панели, видимые корпуса электронных устройств и кухонная мебель, предназначенная для пищевой промышленности, должны иметь гладкие наружные углы класса А:
- Первоначальная шлифовка с использованием лепестковых дисков из циркония с зернистостью 60 обеспечивает шлифовку любых выступающих частей заподлицо с подложкой без повреждения тонких прилегающих основных металлов.
- Последующая обработка с использованием нетканых дисков средней зернистости удаляет первоначальные следы шлифовки и выравнивает направление волокон.
- Внешние углы, сваренные волоконным лазером, исключают этап шлифовки, оставляя лишь полировку абразивной губкой перед покраской.
Химическая пассивация и реставрация поверхностей
При сварке тепло вытягивает хром из нержавеющей стали, образуя таким образом зону, подверженную воздействию высокой температуры и более восприимчивую к коррозии.
- Химические травильные пасты, используемые для обработки соединений из нержавеющей стали, удаляют следы термической обработки и примеси железа за 15-30 минут.
- Ванночки для пассивации, заполненные лимонной или азотной кислотой, восстанавливают тонкий слой защиты из оксида хрома по всей сварной конструкции.
- Перед нанесением прозрачного анодированного покрытия или порошковой краски алюминиевые сварные швы подвергаются пескоструйной обработке стеклянными шариками для удаления любых брызг.
Механическое удаление старой краски и коррекция плоскостности
В случае, когда высокое термическое напряжение обходит контрольные механизмы крепления, корректирующая механическая зачистка восстанавливает деформированные панели перед окончательной проверкой:
- Гидравлические прессы с уретановыми накладками на V-образных блоках обеспечивают контролируемое противоизгибное усилие непосредственно в зонах термического воздействия для уменьшения угловой деформации.
- В выравнивающих станках используются закаленные моторизованные ролики, которые прокатывают выступающие сварные швы под нагрузкой от 0,5 до 1,2 МПа.
- Точечная усадка осуществляется путем контролируемой локализованной точечной усадки с использованием кислородно-ацетиленовой горелки, нагреваемой до 550 °C, и немедленного охлаждения сжатым воздухом.
Управление подготовкой к нанесению послесварочного покрытия на листовые металлические панели.
Для промышленного нанесения порошковой или декоративной жидкостной краски на сварные узлы из листового металла требуется полная химическая обезжиривание и механическая обработка всех сварных швов. Сварочный флюс, растворы против разбрызгивания и локальные остатки силикона на протирочных тряпках снижают адгезию порошкового покрытия, что приводит к образованию пузырей и отслоению кромок при типичных испытаниях в условиях солевого тумана.
Перед началом процесса порошковой окраски сварные соединения обрабатываются в пятиступенчатых туннелях с фосфатированием железа или конверсией циркония. Для обеспечения эстетичного внешнего покрытия класса А, специалисты заполняют зашлифованные следы точечной сварки термостойкой алюминиевой шпатлевкой, а затем запекают и шлифуют поверхность до зеркального блеска после прохождения цикла запекания.
Каковы стандарты качества для прецизионной сварки металлов?
Точная сварка листового металла выполняется в соответствии с требованиями ISO 13920 класса B по линейным допускам и стандартами качества ISO 5817 уровня B для декоративных и внутренних сварных швов. Контроль качества осуществляется путем визуального осмотра поверхности, капиллярной дефектоскопии (КПД) при наличии мелких трещин на поверхности и координатно-измерительных машин (КИМ) для проверки плоскостности всей рамы в пределах ±0,2 мм.
Регулирующие стандарты сварки
Сварные узлы из листового металла соответствуют требованиям организованного международного стандарта качества. Для линейных и угловых размеров используется стандарт ISO 13920, при этом точность листовых конструкций определяется классом B (линейное отклонение 1 мм/1000 мм) и классом F (допуск по углу 20 угловых минут). Несовершенства рассматриваются в соответствии со стандартом ISO 5817, класс B (чистые помещения/медицинские корпуса, микротрещины на поверхности, неполное проплавление корня или подрез, превышающий 10% толщины листа), при этом квалификационные записи и история работы сварщиков соответствуют стандарту AWS D9.1 (листовой металл) или AWS D17.1 (аэрокосмическая сварка).
Основные методы неразрушающего контроля (НК)
Неразрушающий контроль (НК) проверяет целостность соединений и водонепроницаемость без разрушения готовых деталей:
- Визуальное тестирование (ВТ): Измерения проводились при освещенности 1000 люкс для регистрации пористости поверхности, прогорания и других параметров. распространенные дефекты сварки перед процессом пакетного объединения.
- Капиллярный контроль (PT): Прозрачный или флуоресцентный краситель остается на швах в течение 15 минут, затем наносится проявитель, чтобы выявить микротрещины под естественным или ультрафиолетовым светом.
- Испытания на падение давления и гелиевые испытания: Корпуса, предназначенные для жидкостного охлаждения или хранения энергии в батареях, находятся под давлением от 0,2 до 0,5 бар, что позволяет обнаруживать утечки гелия со скоростью всего 110 мбар·л/с.
- Макротравление, металлографическая проверка качества резки: Металлографические поперечные сечения, вырезанные из жертвенных пластин, подвергаются травлению кислотой для определения фактической глубины проникновения корня и зон термического воздействия.
Проверка размеров с помощью координатно-измерительной машины (КИМ)
Общие размеры деталей необходимо проверять так же тщательно, как и качество сварного шва. Высокая температура приводит к деформации отверстий (искажению круглости) и искривлению монтажных поверхностей.
- Шарнирный манипулятор КИМ обеспечивает центровку отверстий, истинный квадрат и плоскостность с точностью до ±0,2 мм.
- Высокоскоростное оптическое сканирование синим светом создает полную трехмерную тепловую карту поверхности, напрямую сравнивая изготовленный корпус с его исходной номинальной геометрией, заданной в САПР.
- Все проверки размеров проводятся с использованием геометрических допусков ISO 13920:2023.
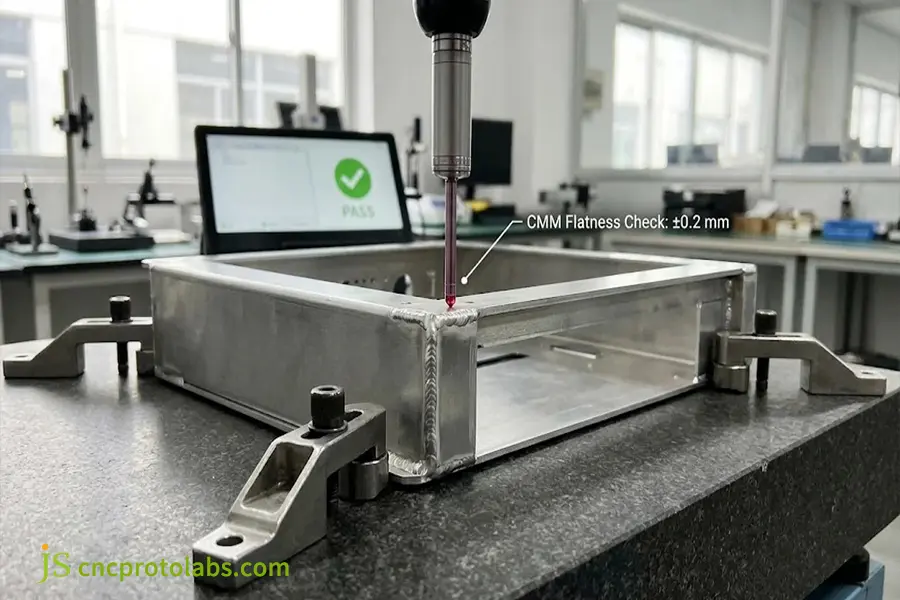
Послесварочная метрология с использованием координатно-измерительной машины (КИМ) позволяет проверить перпендикулярность рамы и плоскостность монтажной поверхности в пределах ±0,2 мм.
Квалификация технологических возможностей и процедур сварки (PQR/WPS)
Перед началом серийного производства необходима систематическая валидация процесса:
- В технических условиях сварки (WPS) содержится конкретная информация о скорости перемещения, напряжении дуги, скорости подачи проволоки и диапазоне состава газа, которые были определены с помощью тестовых образцов.
- Документ PQR (Procedure Qualification Record) подтверждает соответствие механическим требованиям посредством стандартизированных испытаний на поперечное растяжение и изгиб корня изделия.
- Частота тестирования образцов в процессе производства позволяет получить данные статистического контроля процессов (SPC) о стабильности глубины проплавления сварного шва в многопозиционных сварочных ячейках.
Как компания JS Precision решила проблему деформации при сварке тонколистового металла?
Точность JS Была решена проблема термической деформации алюминиевого шасси 5052 (толщина 1,2 мм) путем замены традиционной ручной TIG-сварки на лазерную сварку листового металла с использованием медного зажима. Количество приложенного тепла уменьшилось на 58 процентов, прожога основного металла не произошло, а допуск на плоскостность монтажного профиля был сохранен в пределах ±0,15 мм. Вторичная шлифовка сварного шва сократилась на 75 процентов, что позволило поставить 500 единиц за две недели.
Проблема: деформация тонких медицинских корпусов.
Производителю медицинского диагностического оборудования потребовалось изготовить алюминиевый электронный корпус толщиной 1,2 мм из сплава 5052-H32. Их прежний поставщик сваривал корпуса вручную методом TIG-сварки переменным током.
- Из-за теплового воздействия основание шасси длиной 450 мм выгнулось вверх на 1,8 мм, что привело к заеданию внутренних направляющих оптического сканирования.
- Холодная правка деталей на листогибочном прессе создавала напряжения в панелях, которые спустя несколько недель разряжались, выходя за пределы допустимых значений.
- Шлифовка сварочного шва вручную занимала 40 минут на каждую коробку и представляла собой неравномерное распределение вихревых следов под порошковым покрытием.
Решение: лазерная конверсия и медные чиллеры.
Компания JS Precision перепроектировала производственный процесс в три отдельных этапа:
- Преобразование волоконного лазера: Заменили ручной TIG-сварочный аппарат на волоконный лазер мощностью 1,5 кВт со скоростью 1,4 м/мин и частотой колебаний 1,2 мм, что позволило снизить энергию линии на 58%.
- Инструменты для работы с медью с водяным охлаждением: Разработано и изготовлено пневматическое зажимное приспособление с медными охлаждающими стержнями, непосредственно контактирующими с деталью в соединении, для перехвата максимального количества тепла.
- Заготовки с пазами и выступами, изготовленные по технологии DFM: Новая плоская форма с переработанными самофиксирующимися выступами и фланцами со смещением 0,6 мм позволяет сплавлять основной металл без использования присадочной проволоки.
Измеримые улучшения производства
Пересмотренный процесс обеспечил очевидные и измеримые улучшения в производственной среде:
- Плоскостность основания увеличилась с 1,8 мм до 0,12 мм, что соответствует требованиям заказчика в ±0,15 мм без выпрямления прессом.
- Время шлифовки для обработки сварных швов сократилось с 40 минут до менее чем 8 минут, что составляет снижение на 75% на единицу продукции.
- Проверки на герметичность с помощью гелия и сканирование размеров с помощью координатно-измерительной машины показали 99,4% успешных результатов с первого раза по всему заказу из 500 изделий.
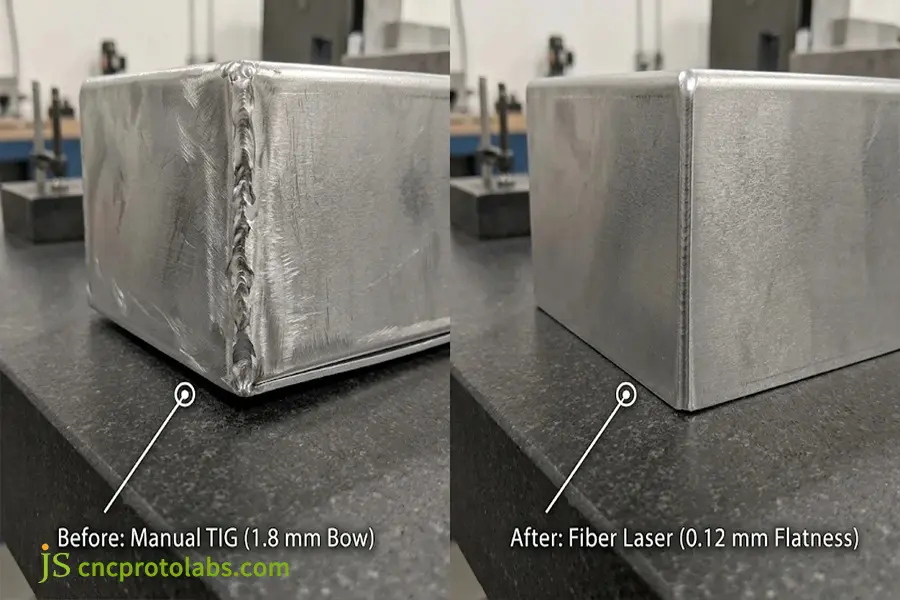
Сравнительный анализ производственных процессов на медицинском шасси из алюминия 5052 толщиной 1,2 мм — устранение прогиба, возникающего при ручной TIG-сварке на 1,8 мм, до плоскостности 0,12 мм с помощью волоконно-лазерной сварки.
Часто задаваемые вопросы
Какой метод сварки лучше всего подходит для листового металла?
Выбор оптимального процесса сварки листового металла зависит от толщины материала, объема производства и требований к внешнему виду. Лазерная сварка волоконным лазером — лучшее решение для тонких листов толщиной от 0,5 до 3,0 мм, обеспечивающее минимальную тепловую деформацию и скорость перемещения до 3,0 м/мин. TIG-сварка обеспечивает наилучший внешний вид сварного шва для видимых панелей из нержавеющей стали. MIG-сварка лучше всего подходит для конструкционных кронштейнов толщиной более 2,0 мм. Контактная точечная сварка обеспечивает наименьшую стоимость детали при штамповке внахлест.
Какую толщину листового металла можно сваривать?
Большинство листовых металлических материалов, свариваемых методом сварки, попадают в этот стандартный диапазон толщины: от 0,5 мм до 6,0 мм. Любая толщина менее 0,8 мм сваривается методом микро-TIG или импульсной волоконно-лазерной сварки для уменьшения прожога. Материал толщиной более 6,0 мм классифицируется как конструкционная листовая сталь и обрабатывается с помощью подготовки фаски для многопроходной MIG-сварки или сварки под флюсом для достижения полного проплавления корня шва в соответствии с критериями ISO 9606-1.
Можно ли сваривать разные металлы вместе?
В контексте сварки разнородных металлов при сварке листового металла необходимо обеспечить одинаковые температуры плавления и коэффициенты теплового расширения металлов. Дуговая сварка алюминия и стали нецелесообразна, поскольку приводит к образованию хрупких интерметаллических структур; поэтому следует использовать клепку и соединение. Тем не менее, успешная сварка меди с нержавеющей сталью и углеродистой стали с нержавеющей сталью марки 304 возможна с помощью лазерной сварки и присадочного металла.
Нужно ли снимать стресс после сварки?
Сварные узлы из тонколистового металла толщиной менее 2,0 мм обычно не требуют снятия термических напряжений, особенно если сборка выполняется с использованием волоконных лазеров с низким тепловыделением. Однако в случае более тяжелых подрамников и корпусов, требующих фрезерования на станках с ЧПУ в качестве второго этапа, потребуется снятие термических напряжений, включающее нагрев стали до 550–650 °C, или вибрационная обработка.
Как производители предотвращают деформацию тонколистового металла?
Предотвращение деформации листового металла при сварке За счет контроля подводимой тепловой энергии и механического ограничения. Типичные методы включают в себя прикрепление шва к медным охлаждающим стержням для отвода тепла, выполнение сварных швов в шахматном порядке, использование листовой конструкции с пазами и выступами, а также предотвращение пересварки. Использование автоматизированной волоконно-лазерной сварки обеспечивает более чем на 50% меньший подвод тепловой энергии, чем ручная сварка.
Какие факторы влияют на стоимость сварки листового металла?
Общая стоимость сварки листового металла включает подготовку материалов, настройку оснастки, активную работу дуги и вторичную шлифовку. При ручной TIG-сварке только обработка и полировка сварного шва могут составлять 30% и более от стоимости детали. Автоматизированные роботизированные ячейки требуют инвестиций в оснастку (от 2000 до 5000 долларов), но обеспечивают время цикла до 70% быстрее, снижая себестоимость одной детали при партиях от 100 штук и более.
Как получить точную онлайн-расчет стоимости сварочных работ?
Чтобы быстро получить точную смету на сварку листового металла, Отправьте 3D-чертежи в формате CAD (STEP) и 2D-чертежи. На чертеже указаны сварочные символы, марки материалов, толщина листа и линейный допуск ±0,2 мм. Указание деталей отделки поверхности, проверка на герметичность гелием и прогнозируемые объемы заказов позволяют инженерам-оснастщикам определять время цикла обработки и предоставлять официальные коммерческие предложения в течение 24 часов.
Почему стоит выбрать JS Precision для сварки листового металла на заказ?
Компания JS Precision располагает производственным комплексом, включающим более 100 прецизионных станков, в том числе интегрированные автоматизированные волоконно-лазерные станции, роботизированные ячейки CMT и ручные TIG-сварочные установки. Мы предлагаем предварительную проверку DFM (проектирование для производства), изготавливаем специальные оснастки для охлаждения и проверяем допуски сборки до ±0,2 мм с помощью координатно-измерительной машины (CMM). Прямые переговоры с производителем исключают наценки посредников и гарантируют качество деталей с помощью сертификатов на материалы.
Заключение
Точная сварка листового металла требует баланса между затраченной энергией и тепловыми пределами тонкого металла. Предотвращение деформаций начинается на этапе проектирования: необходимо выбрать правильный процесс, разработать самоцентрирующиеся соединения, зажимать детали медными радиаторами и использовать автоматизированные роботизированные ячейки, когда объемы производства оправдывают использование оснастки. Соблюдение этих инженерных правил обеспечивает жесткие допуски, защищает качество поверхности и позволяет избежать дорогостоящей шлифовки после сварки.
Когда вы будете готовы подать запрос точные расценки на сварочные работыОтправьте нам свои 3D CAD-чертежи в JS Precision для оценки DFM-технологий и получения прямого ценового предложения в течение 24 часов. Узнайте больше о наших услугах. услуги по сварке листового металла.
Ресурс