 日本語



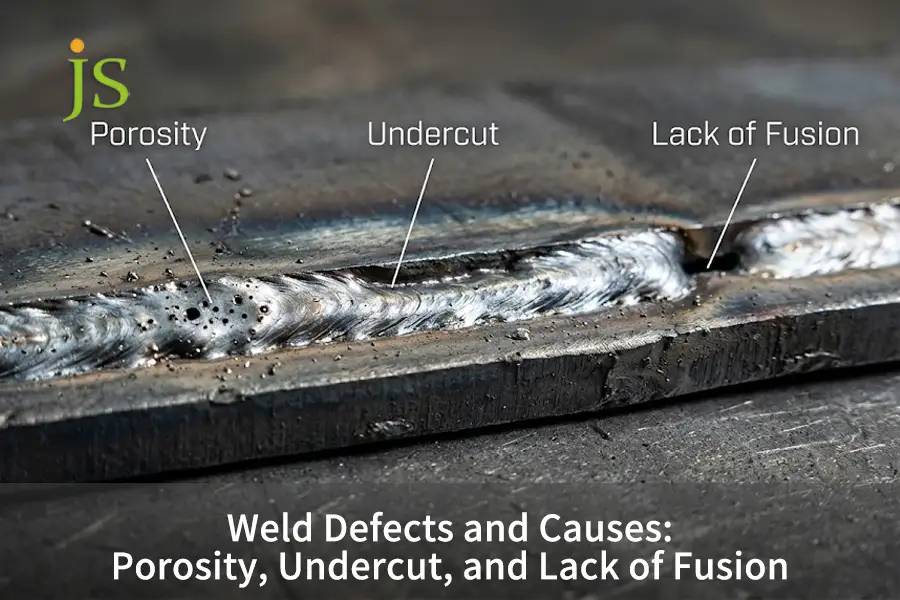

一般的な溶接欠陥とその原因 主な原因は、不適切な熱入力、表面汚染、シールドガスの被覆不足、および接合部の嵌合不良です。気孔などの溶接欠陥は、溶融溶接プール内にガスポケットが閉じ込められることによって発生します。 急速な凝固アンダーカットは、高アーク電圧または過度の溶接速度によって、適切な溶加材による充填なしに母材のつま先が溶融した場合に発生します。逆に、溶融不良は、溶加材を堆積する前にアークが接合部の壁を溶融しない場合に発生します。これらの根本原因を理解することは、構造不良を防ぐために不可欠です。 AWS D1.1仕様。
主な溶接欠陥、原因、および予防策
重要なポイント: 溶接不良の主な原因は、熱バランス、シールド損失、および接合部の隙間の問題ですが、適切な電圧範囲の設定、ガス流量、および洗浄プロセスによって、現場でのほとんどの溶接問題を解決できます。
| 欠陥の種類 | 根本的な原因 | 重要なパラメータ | 予防規則 |
| 気孔率 | ガス乱流または表面グリースによる水素放出 | ガス純度99.99%以上、流量12~18L/分 | 接合部から25mm以上離れた母材を清掃し、2m/sを超える横風を遮蔽する。 |
| アンダーカット | 高アーク電圧と高速移動速度によるプレートエッジの研磨 | 電圧許容範囲 ≤±1.5 V、角度 10°~15° | 移動速度を落とし、ジョイント端で0.5~1.0秒間停止する |
| 融合の欠如 | 狭い面取り、ルートギャップゼロ、または低い熱入力 | 熱入力 ≥0.8 kJ/mm、溝角度 ≥60° | ルートフェースを1.5mm以下に保ち、層間スケールとスラグをきれいに研削する |
工業製品の製造においてよく見られる溶接欠陥とその原因とは?
一般 溶接欠陥とその原因 冷却中の溶融プール内の熱的、化学的、および物理的不均衡から生じる。実際のアーク値と指定された値との間の差異は、 溶接手順仕様書 冷却速度に非常に大きな影響を与えます。熱バランスの崩れは、ガスの閉じ込め、側壁の溶融不良、さらには母材の端部損傷を引き起こす可能性があります。一定の溶接速度、適切な電圧、そして良好な接合部合わせを維持することで、溶接不良の90%以上を回避できます。
エンジニアは、溶接欠陥のカテゴリを以下のように決定します。 AWS A3.0 標準用語と定義溶接部の機械的または冶金学的構造の変化として記述される不連続部は、以下の場合に欠陥とみなされます。 設計図面で規定された許容範囲を超える. 確認してください 金属溶接のプロセス。
溶接不良につながる3つの基本的な物理プロセス
溶接金属が損傷していないかどうかを判断する基本的な物理現象は3つあります。
- 表面張力勾配(マランゴニ対流): アーク中心部と溶接側面との温度差により、流れの循環が生じる。高い流速によって溶融金属が接合部の境界から逆方向に運ばれ、空隙が生じる。
- 気体溶解度低下(シーベルトの法則): 溶融金属は水素、酸素、窒素で高度に飽和している。冷却されると、溶解度は急速に低下する。凝固速度が気泡の上昇速度よりも速い場合、気泡は閉じ込められる。
- 熱影響部(HAZ)における熱衝撃: 熱影響部(熱にさらされることで構造変化を起こすが溶融しない領域)は熱衝撃を受ける。不適切な予熱は、 マルテンサイトの硬化構造収縮応力、および微細な亀裂。
溶接欠陥は、溶接金属が閉じ込められたガスを放出せずに凝固し、接合部の角を埋め、母材に溶け込むことなく発生する。
溶接部の気孔の主な原因と防止方法は何ですか?
溶接部の気孔は 一般的には、溶融プールに溶解した揮発性ガスが急速な凝固前に逃げられなかったことが原因です。潤滑剤の吸引、空気中の湿度、または 20 L/分を超える乱流シールドガスの流れ(流体の乱流を引き起こす)は、球状またはワームホール状の空隙を閉じ込める可能性があり、露点は -40 ℃ の範囲以下であり、化学的脱脂により密度が に達することが保証されます。 ISO 5817 レベルB規格熱入力のバランスを取ることで、 溶接熱による歪みとDFM 薄板金属加工における問題点。
多孔質の物理的外観
気孔は溶接部の荷重支持断面積を減少させ、疲労荷重による応力集中を引き起こす。
- 均一に分散した多孔性: 電極の濡れやシールドの被覆不良によって生じた、散在する微細な穴。
- クラスター状多孔性: アークの開始と停止が不安定であったり、電極がシールド領域外に引きずられたりすることによって生じる、多数の穴の集まり。
- 線状配管の多孔性(ワームホール): 急速凍結工程における過剰なガス発生により形成された、長いガストンネル。
水素と水分による汚染
炭素鋼およびアルミニウム溶接部における気孔の主な原因は水素である。水分はアーク熱によって分解され、水素と酸素を生成するが、これらはどちらも溶融池に容易に溶解する。
- 保管湿度: 生のプレートは、相対湿度60%未満で保管してください。
- 食用ベーキング: アークを発生させる前に、被覆アーク溶接(SMAW)用の電極を250℃~350℃に1時間予熱してください。
- 機械的準備: 各溝の端から少なくとも25mmの範囲で、ミルスケール、錆、油、塗料を取り除いてください。
遮蔽ガスの流速と乱流
アーク放電は、大気からの汚染を防ぐために、途切れることのないガス被覆を必要とする。
- 低流量(10 L/分未満): 外気がアークの経路に入り込むことで、窒素による多孔質構造と酸化鉄が生じる。
- 高流量(20L/分以上): ガス流の速度が速いため、圧力が低下し、真空状態(ベンチュリ効果)が生じ、空気がプールの中に吸い込まれる。
- Crosswindsの商品はこちら: 秒速2メートルを超える気流は、保護ガスの柱をアークから引き離します。作業場を保護するために、物理的な障壁を使用してください。
多孔性は、油、水、または空気が溶鋼内部で気体状態になり、金属の凝固中に閉じ込められることによって発生する。
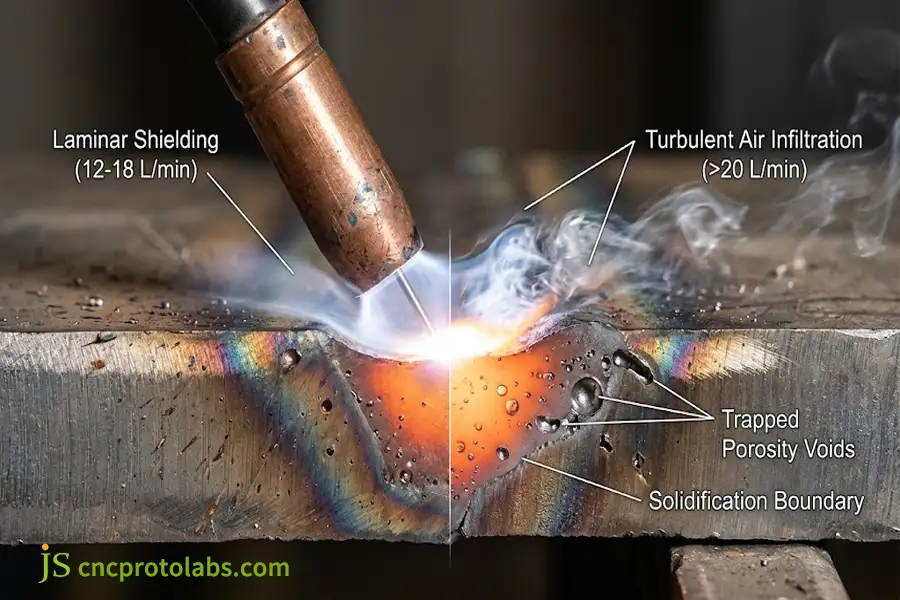
乱流シールドガス流と周囲空気の侵入によって生じる溶接部の気孔発生原因を示す断面図(AI生成)。
アンダーカット溶接の原因と修正方法とは?
アンダーカット溶接の原因 過剰なアーク電圧と極端な移動速度が、適切な溶加材の充填なしに母材を削り取ってしまうことが主な原因です。過剰な電気機械的アーク力が溶融金属を溶接部から押し出し、溝を残します。 深さが0.5mmを超える250~350 mm/分の安定した移動速度と トーチ角度10°~15° つま先の溝が早期に形成されるのを防ぎます。
溶接ガウジによる形状損傷のリスク
アンダーカットとは、溶接部の周囲に存在する鋭い機械的な切り欠きのことである。繰り返し荷重を受けると、局所的な応力集中が急激に増加する。 (Kt ≥ 2.5)これにより、疲労亀裂の発生が早期に開始される。
溶接トーアンダーカットを防ぐための推奨GMAWプロセスウィンドウ
重要な注意事項: 移動速度を規定値以下に制限し、電圧を選択することで、アーク放電による損傷を防ぐことができます。
|
板厚(t) |
溶接電流(A) |
アーク電圧(V) |
最大安全走行速度 |
ISO 5817 制限値(最大深度) |
|
1.5mmシート |
70~95 A |
16.5~18.0V |
400 mm/分 |
許容される短い欠陥:深さ≤0.2 mm |
|
3.0 mmプレート |
130~160 A |
19.0~21.0V |
350 mm/分 |
レベルB制限:深さ≤0.05t(最大0.3mm) |
|
6.0 mmプレート |
210~250 A |
23.5~25.5V |
280 mm/分 |
レベルB制限:深さ≤0.05t(最大0.5mm) |
|
10.0 mm以上の断面 |
280~340 A |
27.0~30.0V |
220 mm/分 |
滑らかな移行が必要、最大深さ0.5mm |
電圧、熱、およびアークプラズマの力
アーク電圧は電気アークの実際の大きさを決定します。電圧が高いほど、アークは広くなります。
- 弧の拡大: 広い弧形状により、溝の上部にある肩部が早期に溶融してしまう。
- 溶融置換: 溶けた金属はアークから押し出され、溶融池の中央へと流れ込む。
- 早期凍結: 水たまりは凍り、その後、溶けた金属が流れ出してつま先部分を再び満たす。
- 修正ウィンドウ: アークの発生源を接合部に集中させるため、電圧を1.5V~2.5V下げてください。
トーチの角度と移動速度のダイナミクス
- 走行速度制限: 溶接速度が450mm/分を超えると、溶接部の後ろに溶融池が形成される。溶融した溝は、溶加材が充填される前に冷却されてしまう。
- トーチ作業角度: 2Fポジションで溶接する際、トーチを上向きに傾けると、垂直な板材が切断されます。 トーチを45度の半角に保つ。
- 織り一時停止時間: 溶接作業中は、接合部の先端に溶加材を完全に充填するために、トーチを両側で0.5~1.0秒間静止させてください。
アンダーカットは、トーチの高温と高速によって発生し、その結果、プレートに空の溝が切削され、そこに十分な溶加材が堆積されない。
溶融不良溶接やスラグ介在物はどのように発生するのか?
溶融溶接の不足およびスラグの混入 接合面に熱が伝わらない、または溶融フラックスが連続するビード間に閉じ込められると欠陥が発生します。50度未満の不適切なベベル角度、または物理的にミルスケールが存在する場合。 原子結合を阻害するルートギャップを1.5~2.5mmまで適切に開き、溶接パス間のスラグを除去することで、厚鋼継手への確実な溶け込みが保証されます。 溶接継手の設計と取り付け パラメータを設定することで、これらの接合部の橋渡しに関する問題を防止できます。
不完全融合の3つの重要なタイプ
表面の多孔性やアンダーカットとは異なり、 溶融溶接の欠如 これは、冶金学的結合が全くない内部平面を表します。
- 側壁の融合不良: この場合、溶加材は母材を溶かすことなく、面取り面上を滑り進む。
- インターパス融合の欠如: 新しい溶接部は、古い溶接部を溶かすことなく、その上を通過する。
- 根の融合不足: これは、ルートビードがベース材料の底辺を溶かさない場合に発生します。
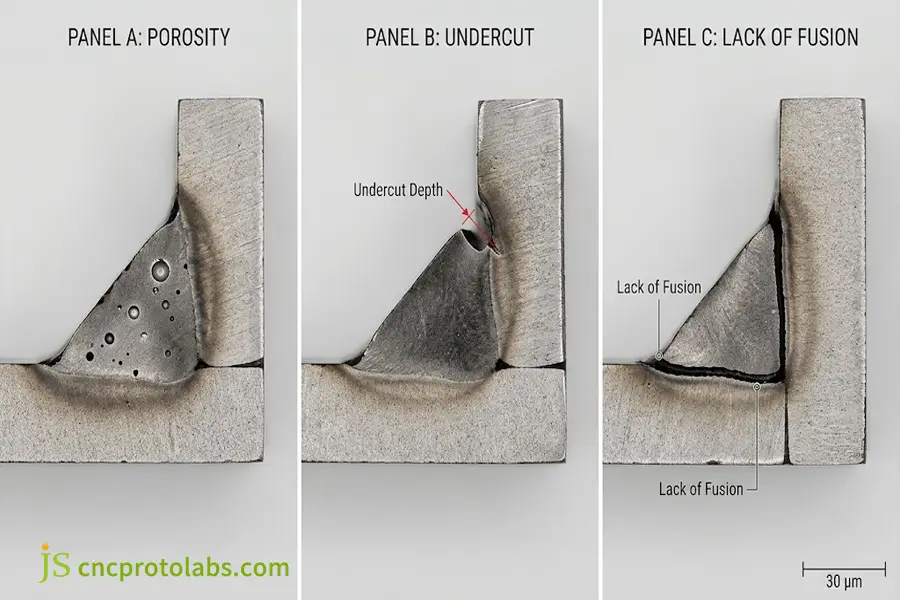
マクロ写真による比較。多孔性、アンダーカット、および融合不良欠陥の断面を表示(AI生成)。
冷たい充填と不十分な熱入力
コールドフィル(溶加材が固体基材の上を通過すること)は、短絡ガス金属アーク溶接(GMAW-S)でよく見られる現象です。
- 低電流設定: オペレーターは、薄板状の材料の飛散や焦げ付きを防ぐため、電流値を下げます。
- 低熱エネルギー: ワイヤーは溶けて滴状になるが、基板を溶かすほどのエネルギーはない。
- 融合を伴わない接着: 溶融金属は、ガラス板の上をワックスが転がるように、基板上を転がり落ちていく。見た目は均一だが、軽く曲げると分離する。
- パラメータターゲット: 計算された熱入力(kJ/mm)が板厚に対して十分であることを確認してください。
接合面取り角度とスラグ混入
狭い継ぎ目は、アークエネルギーが継ぎ目の角に深く入り込むのを防ぎます。
- V面取り角度: 面取り角度を50°未満にすると、円弧は上部のみを覆い、根元部分まで達しません。面取り角度は60°以上にしてください。
- 根の間隔: クランププレート間に隙間がないと、貫通を防ぐことができます。一時的なスペーサーを使用して、1.5mm~2.5mmの隙間を維持してください。
- 閉じ込められたスラグ: FCAWまたはSMAWの溶接工程では、スラグは高温の溶接金属ビード上に形成されるガラス状の介在物として作用します。スラグを除去せずに次のビードを作成すると、スラグがビード内に閉じ込められてしまいます。ワイヤーブラシまたはニードルスケーラーを使用して、各ビードを清掃してください。
溶融不足は、ベースプレートが溶融せず、溶接ワイヤの上にただ乗っている状態を指します。スラグ混入は、次のビードを作る前にガラス状のスラグを除去せずに埋め込んでしまう場合に発生します。
標準的な制御によって、ルート溶接欠陥の原因が排除されるのはなぜか?
溶接欠陥の原因を体系的に防止するには、認定された溶接手順仕様書(WPS)と、溶接前、溶接中、溶接完了後の厳格な品質チェックを組み合わせることが重要です。開先形状の標準化、ワイヤの清浄度の確保、非破壊検査(NDT)の実施により、作業者によるばらつきを排除できます。治具と加熱パラメータに対する厳格なプロセス管理を維持することで、要求の厳しい生産環境においても欠陥のない構造アセンブリを実現できます。
フェーズ1:溶接前の準備と消耗品
- 目地表面の清掃: 錆、レーザー酸化物、水分を除去します。溶接箇所をアセトンで清掃します。
- 取り付け状態の確認: ルート面が1.0mm~1.5mmの範囲内であることを確認し、ルートクリアランスが図面どおりであることを確認してください。
- 消耗品を保管する: 低水素棒は120℃以上の保温庫で保管してください。
フェーズ2:溶接工程における制御
- 熱入力の監視: 標準パラメータを使用して熱入力を計算します。
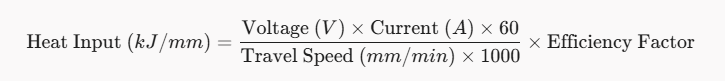
- パス間温度の制御: ステンレス鋼の層間温度は炭化物の生成を避けるため200℃以下に保つべきである。構造用鋼は水素脆化を避けるため100℃以上に保つべきである。
- ガス供給状況を確認してください。 ガス流量を確認する際は、ボンベのレギュレーターではなく、携帯型流量計を使用してください。
フェーズ3:溶接後の非破壊検査(NDT)
溶接部の欠陥を特定するための非破壊検査技術の選択
重要なポイント: 表面検査と体積超音波検査または放射線検査を組み合わせることで、表面および表面下の溶接欠陥の両方を特定できます。
|
非破壊検査方法 |
対象溶接欠陥 |
検出感度 |
主要な製造現場の制約 |
|
視覚検査(VT) |
表面アンダーカット、表面多孔性、重なり |
高(表面欠陥≧0.2mm) |
表面の不連続性のみを検出します |
|
浸透探傷試験(PT) |
表面を突き破る微細な孔、つま先のひび割れ |
高(表面開口部 ≥1 μm) |
洗浄剤による前処理が必要(表面のみ) |
|
超音波探傷試験(UT) |
側壁の融合不良、深い層間剥離 |
高(体積欠陥および平面欠陥) |
プローブの角度と技術者のスキルによって異なる |
|
放射線検査(RT) |
配管内部の多孔性、高密度のスラグポケット |
高(体積空隙率 ≥ 厚さの 1%) |
放射線封じ込めが必要で、狭い平面状の亀裂を見落とすことがある。 |
溶接欠陥の除去には、鋼材の洗浄、高い電気仕様基準の維持、そして適切な試験機器を用いた溶接部の検査が含まれます。
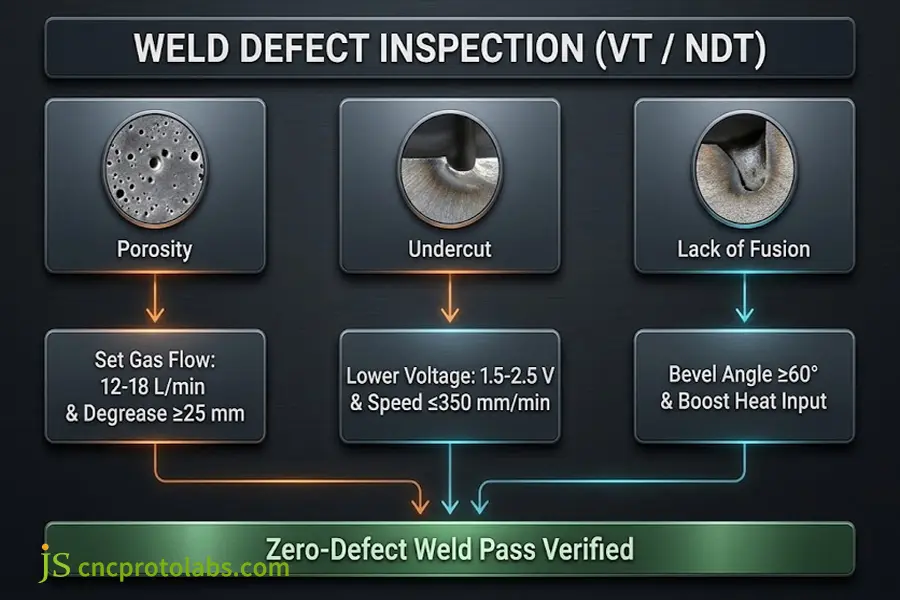
溶接欠陥とその原因に対する是正措置を示す産業トラブルシューティングフローチャート(AI生成)。
よくある質問
溶接における気孔の原因は何ですか?
多孔性の原因は 窒素、水素、または酸素の泡 凍結した溶融池の中に閉じ込められる。気泡の主な発生源は、水分、プレートの油分を含んだ端部、湿った電極、およびシールドからガスを引き出す2m/秒を超える風速である。脱脂、敷設、ベーキング、およびドラフトスクリーンの使用により、気泡の閉じ込めを防ぐことができる。
溶接においてアンダーカットが発生するのはなぜですか?
高いアーク電圧と速い溶接速度により、溶加材が充填できる速度よりも速く母材の端部が溶融します。高速アークは溶接部の端から金属を吹き飛ばします。アーク電圧と溶接速度を1~2ボルト下げることで、端部の溝状化を防ぐことができます。
融合不全を防ぐにはどうすればよいですか?
溶接電流を増やし、溝角度を最大60°まで広げ、 根管開口部は1.5~2.0mmに保つべきである。母材を完全に溶かすためには、アークを母材の端に向けて照射する必要がある。
シールドガスの流量は溶接部の気孔率にどのような影響を与えるか?
シールドガスの流量は、 12~18L/分 標準ノズルの場合。流量が低いとアーク内に空気が入り込み、22 L/分を超える流量では乱流が発生し、大気を吸い込んでプール内に虫食い穴が生じます。
視覚検査(VT)で、内部の融合不全を検出できますか?
癒合不全は、欠損が開放趾部または根部パスで発生した場合、視覚検査(VT)によってのみ検出できますが、側壁の癒合不全は多重パスジョイント内に存在するため検出できず、超音波検査(UT)または放射線検査(RT)が必要です。
スラグ介在物と多孔性の主な違いは何ですか?
多孔質はガスによって生じる空洞で構成され、一方、スラグ介在物欠陥はガラス状物質の固体粒子である。多孔質は大気汚染によって生じ、スラグ介在物はスラグ除去不良によって生じる。
結論:精密加工における溶接欠陥の制御
溶接後の検査から工程パラメータの制御へと移行することで、気孔率、アンダーカット、溶融不良といった問題を抑制することができます。入熱量、接合部の寸法、ガス純度を制御することで、溶接欠陥の発生率を1.5%未満に抑えることができます。溶接手順仕様書を採用することで、溶接作業者のばらつきを排除し、溶接製品が規定の機械的特性を満たすことを保証できます。
これらの公差と接合基準を実践するには、現場での規律ある実行が不可欠です。当社のチームが厳格な溶接基準と組立仕様をどのように扱っているかについては、こちらをご覧ください。 板金溶接サービス。
