Português (Brasil)




Soldagem de chapas metálicas Envolve a fusão térmica de finas chapas metálicas, geralmente com espessura entre 0,5 mm e 6,0 mm, aplicando calor concentrado de um arco elétrico, resistência ou feixe de laser para unir as juntas sem perfurar o metal base. fabricação de chapas metálicas de precisãoO controle da entrada de calor é o fator mais crucial para evitar deformações nas peças e defeitos de solda na estrutura. A soldagem TIG e a soldagem a laser de fibra contínua são comumente usadas para invólucros com tolerâncias rigorosas, entre 0,2 mm e 0,5 mm, enquanto a soldagem MIG e a soldagem por resistência a ponto oferecem ciclos de produção mais rápidos, adequados para suportes estruturais e produção em larga escala.
Comparação dos processos primários de soldagem de chapas metálicas
O controle da entrada térmica é um fator crítico no processamento de chapas finas: Chapas metálicas com menos de 1,5 mm de espessura devem ser soldadas com laser de fibra ou TIG pulsado; chapas com mais de 2,0 mm podem ser soldadas com MIG; e flanges sobrepostas devem ser soldadas por resistência a ponto.
| Processo de soldagem | Espessura ideal da chapa | Risco de deformação | Resistência e Vedação das Juntas | Custo do acabamento secundário | Aplicações recomendadas |
| Laser de fibra | 0,5 mm – 3,0 mm | Extremamente baixo (HAZ ≤0,5 mm) | Vedação hermética, resistência à tração do metal base | <5% (sem respingos, curativo mínimo) | Eletrônica de precisão, bandejas de bateria, chassis médicos |
| TIG (GTAW) | 0,8 mm – 4,0 mm | Moderado (requer blocos de resfriamento de cobre) | Alta resistência estrutural, pérola cosmética superior | 15% – 20% (mistura superficial leve) | Painéis arquitetônicos, equipamentos próprios para contato com alimentos, compartimentos visíveis |
| MIG (ÓTIMO) | 1,5 mm – 6,0 mm | Alto (entrada de calor de linha pesada) | Penetração profunda das raízes, alta carga de cisalhamento | 30% – 40% (respingos de moagem e grânulos salientes) | Suportes industriais pesados, placas de base, plataformas para equipamentos |
| Soldagem por pontos | 0,6 mm – 3,0 mm (juntas sobrepostas) | Baixas indentações superficiais localizadas no geral | Alta resistência ao cisalhamento, não estanque. | 0% (pronto para pintar assim que sai da máquina) | Costuras sobrepostas das chapas, nervuras de reforço, gabinetes de racks de servidores |
Precisa de soldagem de costura com tolerância certificada e alta qualidade para gabinetes personalizados? Faça o upload dos seus arquivos CAD 3D. Para uma avaliação rápida e fácil de Design para Fabricação (Design for Manufatureability) da JS Precision.
Por que a soldagem de chapas metálicas causa deformação e queimaduras?
A soldagem de chapas metálicas causa deformação e perfuração porque chapas finas com menos de 2,0 mm de espessura têm massa limitada para absorver calor concentrado. Quando a entrada de calor ultrapassa cerca de 0,35 kJ/mm, a rápida expansão térmica cria uma forte tensão de compressão no metal circundante. À medida que a poça de fusão esfria e se contrai, as tensões residuais de tração fazem com que a chapa fina sofra flambagem. Manter velocidades de deslocamento constantes e aplicar dissipadores de calor são essenciais para manter a tolerância dimensional dentro de ±0,2 mm.
Entendendo a dissipação de calor em placas finas
Para aços estruturais espessos, com espessura superior a 8,0 mm, o calor se dissipa em três dimensões dentro da massa da chapa fria. Para soldagem de chapas metálicas finas, a transferência de calor ocorre estritamente em duas dimensões ao longo da superfície. Como o calor não pode se propagar na direção vertical, a região da solda se superaquece muito rapidamente. Se o arco se deslocar a menos de 0,15 metros por minuto, a temperatura da junta pode ultrapassar 1.400 °C, enquanto o metal adjacente permanece próximo à temperatura ambiente.
Esse gradiente térmico provoca a expansão da porção aquecida.No entanto, a peça fica fisicamente confinada devido à placa matriz mais fria, que forma os limites para essa porção em aquecimento, resultando em forças de compressão atuando sobre a parte aquecida que rapidamente ultrapassam seu limite de elasticidade sob o aumento da temperatura. À medida que a poça de metal fundido esfria, as forças de tração causam a deformação da chapa metálica.
Revisando os fundamentos processo de soldagem de metal Permite aos fabricantes equilibrar os parâmetros do arco com a espessura da folha base antes de iniciar o arco.
Causas principais da queima das bordas
A perfuração ocorre quando a profundidade da poça de metal fundido é maior que a espessura da chapa antes que o maçarico avance:
- Se o arco elétrico permanecer estacionário por mais de 0,3 segundos, a perfuração de chapas com menos de 1,2 mm de espessura ocorre instantaneamente.
- Folgas de encaixe superiores a 0,1 mm criam espaços que permitem o suporte do metal, fazendo com que as bordas fundidas se partam e formem buracos.
- As extremidades externas queimam duas vezes mais rápido que as superfícies planas. já que o calor se dissipa por duas aberturas laterais em vez de uma.
- O posicionamento incorreto da garra de aterramento induz um sopro de arco magnético, que resulta em um sopro de arco elétrico em direção às bordas finas.
- A tensão excessiva no alimentador faz com que o fio de enchimento perfure o fundo da poça de água.
Evitando gargalos no processo de soldagem e endireitamento
Peças de calibre fino empenadas causam atrasos dispendiosos no processo de produção. Um empenamento de 1,5 mm em uma estrutura de 400 mm requer de 20 a 45 minutos de retração manual, endireitamento em prensa dobradeira ou aplainamento manual por peça. O controle da energia térmica a montante e a aplicação de fixação rígida eliminam a necessidade de endireitamento mecânico após a soldagem do metal, garantindo a conformidade com as normas. Requisitos de qualidade ISO 3834-2:2021.
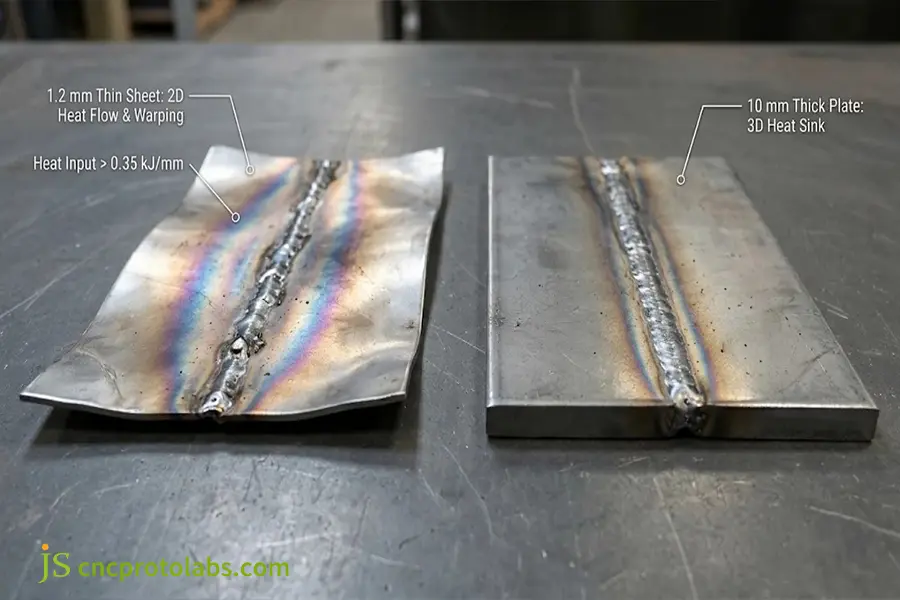
A concentração de calor bidimensional causa uma curvatura acentuada em chapas finas de 1,2 mm em comparação com a dissipação térmica tridimensional em placas de 10 mm.
Como funciona o processo de soldagem de metais em chapas finas?
O processo de soldagem de chapas Utiliza limpeza química da superfície, fixação de precisão e soldagem de posicionamento durante todos os preparativos, depositando o cordão principal. Os principais parâmetros do processo incluem corrente de soldagem (de 20 a 120 A, dependendo da espessura da chapa), velocidade de soldagem (de 0,2 a 2,5 m/min) e vazão de argônio (de 10 a 18 L/min). A distância do arco é mantida abaixo de 1,5 mm para garantir um arco estável e evitar porosidade e superaquecimento da chapa base.
Remoção de contaminantes antes da incidência de arcos elétricos
Folhas finas têm grandes relações área superficial/volume; óxidos e óleos superficiais devem ser a razão para a rejeição conjunta:
- Aço carbono (SPCC): Remova os contaminantes de óleo usando limpeza com solvente ou desengorduramento ultrassônico.
- Aço inoxidável: Remova a camada de óxido deixada pelo corte a laser no ar, lixando o metal com discos abrasivos finos.
- Ligas de alumínio: Remova a camada de óxido superficial a 2.072 °C com uma escova de aço inoxidável limpa imediatamente antes de iniciar qualquer processo de soldagem de metal.
- Folhas pré-revestidas: Remova as películas protetoras temporárias de polímero a pelo menos 25 mm da linha de solda antes da soldagem para evitar que resíduos de plástico carbonizado se infiltrem na poça de fusão.
Instalação com barras de cobre para resfriamento
A estrutura não proporciona rigidez suficiente à peça sob carga térmica. Conjuntos de ancoragem e fixação em um dispositivo estacionário com blocos de resfriamento de cobre atrás:
- A condutividade térmica do cobre é de cerca de 390 W/(m·K), o que possibilita extrair o máximo de calor vinte vezes mais rápido do que o aço inoxidável.
- A fixação de uma barra de resfriamento de cobre sob a linha de solda ajudará a remover o calor da raiz e a solidificar a poça de fusão antes que ocorra o escorrimento devido à força da gravidade.
- Um sulco de alívio raso (0,2 mm de profundidade x 1,5 mm de largura) é usinado na face da barra de cobre. Ele é removido ao longo de todo o comprimento do fio, pois isso permite uma penetração consistente do cordão na parte inferior, sem que o metal fundido goteje através dele.
- O uso de dispositivos pneumáticos de fixação de borda, posicionados a 5 mm da borda da costura, ajuda a evitar que bordas finas se levantem e interrompam o foco do arco durante o deslocamento.
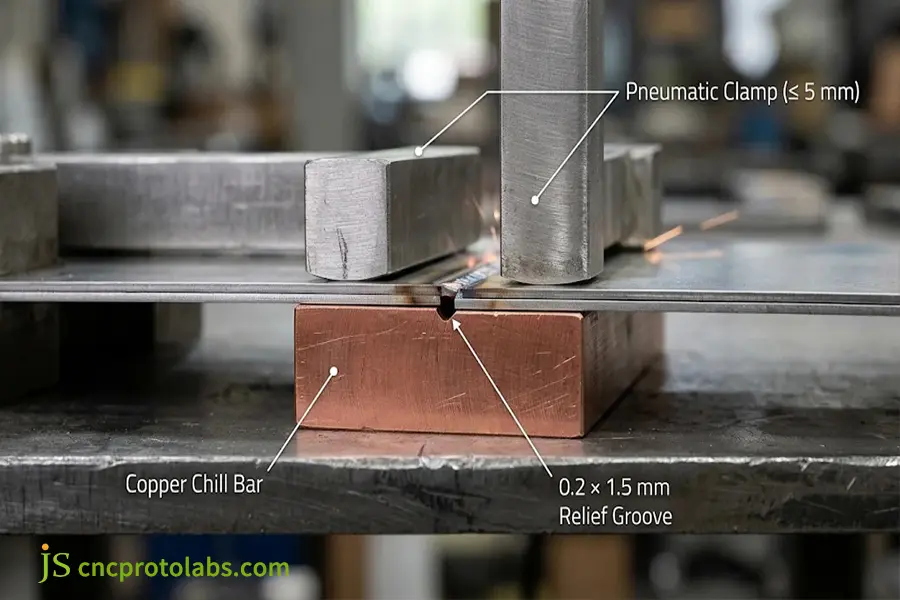
Grampos pneumáticos de fixação posicionados a 5 mm da junta, combinados com uma barra de resfriamento de cobre ranhurada, para dissipar o calor excessivo da raiz da solda.
Configuração de parâmetros e cobertura de gás
O método de arco pulsado e o fluxo laminar de gás garantem a integridade da raiz:
- Controle de corrente: Operar dentro da faixa de 20 a 120 A, dependendo da bitola, para evitar queima.
- Velocidade de deslocamento: A velocidade da tocha deve estar entre 0,2 e 2,5 m/min para reduzir a energia da linha.
- Fluxo de gás: Consiste em um fluxo de 10 a 18 L/min de argônio puro (99,995%) através de uma lente de gás para reduzir a porosidade.
- Pré-fluxo e pós-fluxo: Utilize 0,5 segundos de tempo de pré-fluxo para eliminar o ar atmosférico, seguido de 3,0 a 5,0 segundos de tempo de pós-fluxo para proteger o eletrodo de tungstênio em resfriamento e a cratera da poça de fusão do calor.
- Formato do eletrodo: Os eletrodos de tungstênio com 2% de ceria ou lantanídeo devem ter um formato com ângulo interno de 30° a 45° e uma ponta plana de 0,2 mm. Isso concentra a energia do arco em um canal de calor ultraestreito.
- Aceitação de qualidade: Uma boa cobertura ajuda a evitar defeitos de porosidade e oxidação, de acordo com Normas de soldagem de metais AWS A3.0.
Quais são os metais soldáveis mais comuns para chapas metálicas?
Metal soldável Tipos de soldagem de chapas metálicas: os metais mais comumente soldáveis para soldagem de chapas metálicas são aços carbono, aços inoxidáveis (304, 316L) e ligas de alumínio (5052, 6061). Dentre esses, os aços de baixo carbono são os mais fáceis de soldar com equipamentos comuns, enquanto o aço inoxidável requer baixa temperatura e atenção para evitar a precipitação de carbonetos e o empenamento. O alumínio requer soldagem TIG pulsada ou a laser de fibra para fundir as camadas de óxido da superfície do alumínio e evitar trincas a quente, enquanto a chapa galvanizada requer a remoção do zinco ao longo da linha de solda.
Soldabilidade de chapas metálicas e matriz de arame de enchimento
A escolha dos materiais de base e das ligas de enchimento compatíveis envolve um equilíbrio entre a condutividade térmica e a propensão ao aparecimento de fissuras:
| Grau do material | Classificação de soldabilidade | Arame de enchimento compatível | Mistura de gás de proteção | Considerações importantes sobre a fabricação |
| SPCC / Aço macio | Excelente | ER70S-6 | 100% Ar ou 80/20 Ar/CO2 | Requer revestimento superficial imediato para impedir a ferrugem. |
| AISI 304 / 304L | Muito bom | ER308L | 100% Argônio + purga | Manter a temperatura entre passes ≤150 °C |
| AISI 316L | Muito bom | ER316L | 100% Argônio + purga | Alta resistência à corrosão química a quente. |
| Alumínio 5052-H32 | Bom | ER5356 | 100% Argônio (alta pureza) | É necessário escovar com escova de aço para remover a película de óxido. |
| Alumínio 6061-T6 | Moderado | ER4043 / ER5356 | 100% Argônio | A resistência da ZTA (Zona Termicamente Afetada) diminui de 30% a 40% após a soldagem. |
| Aço galvanizado | Justo | ER70S-6 | 80% Ar + 20% CO2 | O zinco deve ser removido até 10 mm da junta. |
Características dos materiais no chão de fábrica
As características térmicas controlam a resposta de cada liga durante a fusão:
- Aço de baixo carbono (SPCC): Solda de forma limpa com processos a laser, TIG e MIG usando arame ER70S-6, mas deve ser revestida com pintura eletrostática a pó ou galvanizado logo após a soldagem para evitar ferrugem.
- Aço inoxidável austenítico (304/316L): Expande-se 50% mais rápido e retém o calor melhor do que os aços carbono, exigindo aços das classes 304L/316L, temperatura entre passes inferior a 150 °C e gás de purga traseira com argônio.
- Alumínio 5052-H32: Absorve calor rapidamente e contrai-se durante o processo de resfriamento, mas solda eficazmente com o metal de adição ER5356.
- Alumínio 6061-T6: Durante a soldagem autógena, ocorre fissuração com facilidade; ao usar arame ER4043 ou ER5356 para diluir a poça de fusão, a resistência ao escoamento local é reduzida em 30% a 40%.
- Aço galvanizado: O revestimento de zinco no aço entra em ebulição a 906 °C, o que exige lixamento manual a 10 mm da junta para evitar porosidade e respingos.
Os valores de referência de desempenho térmico estão alinhados com os dados de propriedades físicas padrão publicados por o Instituto Nacional de Padrões e Tecnologia (NIST).
Como selecionar os tipos certos de soldagem para unir metais?
Selecionar o certo tipos de soldagem Depende diretamente da espessura do metal, do volume do pedido e das necessidades estéticas. A soldagem a laser manual e robótica produz as juntas mais limpas e a menor deformação para chapas metálicas com espessura entre 0,5 mm e 2,5 mm. As soldas TIG produzem juntas esteticamente agradáveis nas superfícies expostas de peças de aço inoxidável, utilizando uma velocidade de deslocamento relativamente baixa. A soldagem MIG é utilizada para suportes estruturais com espessura superior a 2,0 mm.
Detalhamento da Seleção do Processo
A escolha de diferentes métodos de união de metais Depende da comparação entre a taxa de deposição do equipamento e o acabamento secundário:
- Soldagem a laser de fibra: pontos de feixe de 0,2 mm a 0,6 mm em velocidades de deslocamento de 1,0 m/min a 3,0 m/min com Zona afetada pelo calor em soldagem a laser versus TIG de menos de 0,5 mm para evitar deformação dos painéis. As folgas de encaixe não devem exceder 0,1 mm.
- Soldagem TIG (GTAW): Produz uma melhor aparência do cordão de solda em invólucros de aço inoxidável, mas comparando Soldagem MIG vs. Soldagem TIG mostram que as velocidades de deslocamento são mais lentas (0,1 a 0,3 m/min).
- Soldagem MIG (GMAW / CMT): Apresenta bom desempenho em subestruturas com espessura superior a 2,0 mm, com base em resistência da solda a laser versus solda MIG Testes que revelaram penetração profunda das raízes. Comparando Soldagem MIG, TIG e com eletrodo revestido Revela que a tecnologia de retração de fios da CMT é usada para unir chapas finas com pouco respingo.
- Soldagem por pontos de resistência (RSW): Fornece pedaços de comida imediatamente em superfícies sobrepostas em 0,1 a 0,4 segundos, com padrões de produção de Soldagem por pontos e por resistência não revelando nenhum custo para a fiação em painéis não selados.
Seleção de Processos Baseada na Espessura
A espessura da peça deve ser compatível com a atual. tipos de soldagem disponíveis e pagar pelo acabamento secundário na linha:
- Para chapas com menos de 1,5 mm de espessura, selecione entre laser de fibra ou micro-TIG pulsado com blocos de resfriamento de cobre para evitar que o material seja perfurado.
- Utilize soldagem a laser de fibra, TIG ou por resistência a ponto em chapas de 1,5 mm a 3,0 mm, dependendo dos requisitos estéticos.
- Para materiais com espessura superior a 3,0 mm, utilize soldagem MIG pulsada ou soldagem a arco convencional para garantir a penetração completa da raiz.
Deseja verificar se o processo é adequado para a sua produção? Envie seus desenhos de produção para a JS Precision para uma avaliação de engenharia sobre configuração, tempos de ciclo e acabamento.
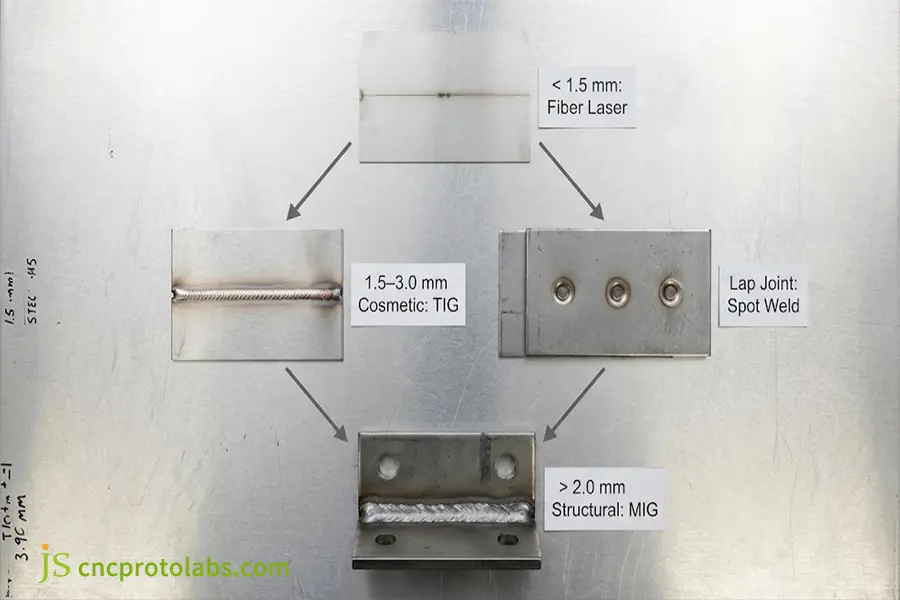
Matriz de seleção de processos em diferentes espessuras de chapa: laser de fibra (0,5–3,0 mm, sendo o vencedor indiscutível abaixo de 1,5 mm), TIG para acabamento (1,5–3,0 mm), soldagem por resistência a ponto (juntas sobrepostas) e MIG estrutural (>2,0 mm).
Como otimizar o projeto de juntas soldadas para evitar defeitos?
As diferenças mais óbvias na prática são as seguintes: projeto de junta soldada Para chapas metálicas, as características de encaixe, sobreposição de borda e autolocalização são essenciais. Juntas de topo em chapas metálicas finas devem ter folgas na raiz inferiores a 0,1 mm para evitar perfuração, enquanto juntas de canto se beneficiam do uso de 50% de sobreposição de material (um recurso de autopreenchimento). Alinhamentos com encaixe e soldas por pontos escalonadas eliminam a necessidade de dispositivos de alinhamento específicos e reduzem pela metade a entrada de calor.
Diretrizes para Ajuste de Juntas em Chapas Metálicas e Tolerância de Folga
A observância de critérios rigorosos de tolerância ao espaço entre as raízes impede a ruptura e o colapso da planta. em projetos típicos de juntas soldadas:
|
Tipo de junta |
Faixa de espessura do material |
Lacuna da raiz alvo |
Sobreposição máxima / Lábio |
Processo recomendado |
|
Bunda quadrada |
0,8 mm – 2,0 mm |
≤0,1 mm (máx. 0,2 mm) |
N/A (encaixe perfeito) |
Laser de fibra / TIG pulsado |
|
Canto externo |
0,5 mm – 3,0 mm |
≤0,1 mm |
0,5t (borda de meia espessura) |
Laser autógeno / TIG |
|
Junta sobreposta |
0,6 mm – 3,0 mm |
Sem folga (<0,05 mm) |
Sobreposição mínima de 3t a 4t |
MIG de ponto de resistência / filete |
|
Borda flangeada |
0,5 mm – 1,2 mm |
≤0,1 mm |
Flange vertical de 2 a 3 toneladas |
Laser de fusão / Micro-TIG |
Regras de projeto de juntas centrais para calibres finos
A precisão do ajuste afeta a consistência estrutural. em qualquer processo de soldagem de metais:
- Mantenha as folgas entre as juntas quadradas em menos de 10% da espessura da chapa (máximo de 0,2 mm) para evitar a redução da velocidade de deslocamento e a triplicação da entrada de calor.
- Utilize uma sobreposição de 50% da chapa nos cantos externos (0,5t), de forma que a borda extra da chapa se funda automaticamente ao raio do canto sem a necessidade de arame de enchimento adicional.
- Aumente a sobreposição nas juntas sobrepostas para 3 a 4 vezes a espessura da chapa, permitindo assim um caminho de condução de calor que evitará lascas durante a soldagem de filete.
- Mantenha as soldas a uma distância de pelo menos 3 vezes a espessura da chapa dos raios de alívio da dobra para evitar que a tensão térmica cause fissuras nos cantos da dobra pré-tensionada.
- Garanta uma distância de 4 vezes a espessura da chapa entre os furos passantes e os recortes de montagem e as soldas, a fim de evitar qualquer distorção devido ao calor.
Integração de abas e ranhuras de autoencaixe
Ao incorporar recursos de autofixação em todas as chapas planas usando alta velocidade corte a laser, os custos de fixação e os prazos de montagem são reduzidos:
- Abas macho (com largura de 10 mm a 15 mm) que se encaixam em ranhuras com folga de +0,10 mm mantêm suas peças em ângulos precisos de 90 graus sem a necessidade de ferramentas de alinhamento.
- Pequenos entalhes de alívio ao longo das flanges compridas interrompem o caminho de soldagem contínua que contribui para o empenamento.
- Abas com perfil cônico e em cunha proporcionam travamento mecânico por fricção positiva, permitindo que um chassi de várias peças permaneça rígido antes que qualquer arco seja atingido.
- A instalação artificial de espaçadores nas bordas de um suporte estrutural cria batentes de folga repetíveis, que manterão o passo da soldagem por resistência a ponto consistente.
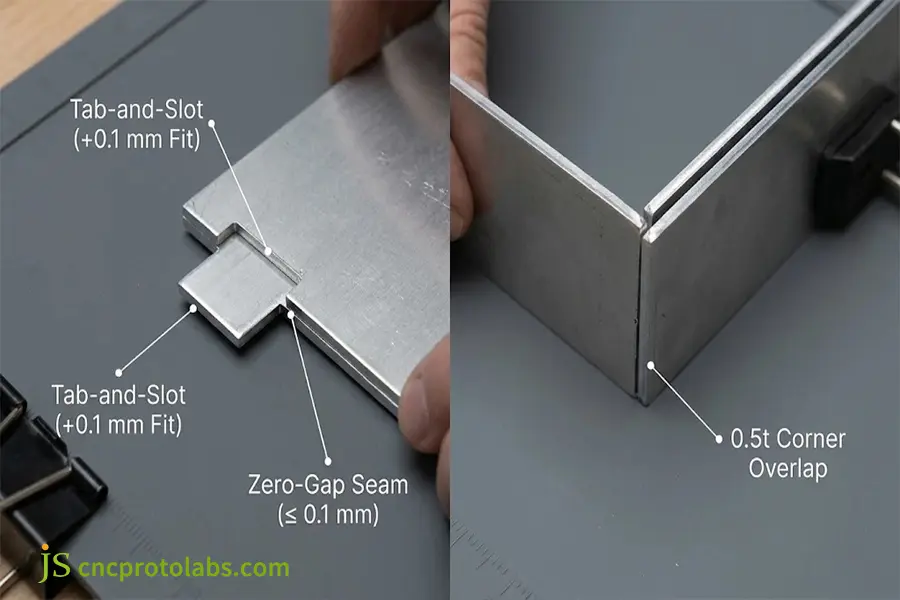
Configurações de juntas DFM com abas de autolocalização com folga de +0,1 mm, encaixes de topo sem folga e sobreposições de canto externo de 0,5t para evitar perfuração por queimadura.
Regras de dimensionamento e soldagem por pontos
Especificar soldas superdimensionadas aumenta o calor sem incrementar a resistência mecânica:
- Assegure que as dimensões da garganta da solda sejam inferiores a 70% da espessura da chapa e utilize métodos comuns. símbolos de soldagem Mostrado em desenhos 2D para evitar sobreposição de solda.
- Em juntas com mais de 300 mm de comprimento, utilize soldas por pontos separados (por exemplo, soldas de 20 mm a intervalos de 60 mm) para reduzir a entrada de calor em 65%, mantendo a mesma integridade estrutural.
- Aplique procedimentos de soldagem em etapas, realizando soldas curtas de 50 mm em direção oposta às soldas feitas anteriormente.
- A revisão das práticas padrão de projeto de juntas soldadas garante a conformidade com a norma AWS D9.1 e previne... distorção térmica de soldagem durante os ciclos de produção.
Soldagem de metais manual versus automatizada: como escolher?
O Escolha entre soldagem de metal manual e automática A escolha do método de soldagem é baseada no volume de produção, na complexidade das peças e na consistência das tolerâncias. A soldagem TIG manual é a melhor opção em termos de mobilidade do operador para prototipagem e trabalhos complexos de suporte, sem a necessidade de investimento inicial em ferramentas. A soldagem a laser robótica automática e a soldagem CMT são vantajosas a partir de 50 a 100 peças, reduzindo o tempo de ciclo em até 70% com uma precisão confiável de ±0,05 mm no posicionamento da solda.
Pontos de cruzamento do volume de produção
Os custos de instalação em comparação com o esforço de mão de obra determinam o ponto de equilíbrio para unidades de fabricação automatizadas:
Comparação do volume de produção manual versus automatizado
|
Volume de produção |
Abordagem recomendada |
Investimento em ferramentas |
Tolerância típica da peça |
Perfil do trabalhador |
|
1 a 10 peças (prototipagem) |
TIG manual / Laser portátil |
$0 (fixação modular para oficina) |
±0,4 mm a ±0,8 mm |
Alto tempo de contato; configuração rápida |
|
50 a 250 peças (lote intermediário) |
Laser portátil com trilho de fixação |
US$ 500 – US$ 1.200 (pratos de encaixe personalizados) |
±0,2 mm a ±0,3 mm |
Baixo nível de acabamento superficial pós-soldagem |
|
Mais de 500 peças (edição em grande volume) |
Célula robótica de 6 eixos (CMT / Laser) |
US$ 2.000 – US$ 5.000 (dispositivos pneumáticos) |
±0,05 mm a ±0,15 mm |
Tempo de ciclo mínimo; custo unitário mais baixo |
Um realista detalhamento de custos de soldagem Mostra que a retificação secundária e o alinhamento manual excedem o tempo de arco nas fabricações normais.
Repetibilidade na Produção em Série
A soldagem manual de metais sofre alterações a cada gota ao longo de longos turnos de produção. A fadiga do soldador pode modificar os ângulos da tocha, o comprimento do arco e a velocidade, resultando em irregularidades na profundidade de penetração e no perfil do cordão de solda. As unidades de soldagem automatizadas eliminam essas inconsistências humanas.
- Robôs articulados de seis eixos movem-se ao longo de trajetórias programadas com uma precisão de ±0,05 mm e velocidade máxima de 2,0 m/min.
- Sensores de triangulação a laser rastreiam trajetórias de juntas em tempo real, compensando as tolerâncias de estampagem e dobra em etapas anteriores.
- Os dispositivos de fixação pneumáticos consistentes fornecem uma pressão de aperto de 0,4 a 0,6 MPa em toda a peça, garantindo um contato consistente do dissipador térmico entre cada ciclo.
Avaliação de métodos alternativos de fabricação
As montagens soldadas também devem ser avaliadas em comparação com outros métodos comuns de união de metais e rotas de produção:
- Montagens soldadas versus usinagem CNC: Uma revisão de usinagem CNC Análises comparativas comprovam que o corte a laser, a dobra e a soldagem robótica reduzem o desperdício de material em mais de 60% em comparação com a fresagem CNC de grandes gabinetes a partir de blocos sólidos.
- Soldado vs. Fundido: Em comparação, as peças soldadas são mais rápidas de fabricar do que as peças fundidas, porque o custo das ferramentas para produzir peças fundidas é alto.
- Decisões de Automação: Identificar quando os investimentos em ferramentas de fixação são economicamente viáveis exige uma análise cuidadosa dos benefícios de soldagem automática versus soldagem manual.
Quais estratégias de fixação e ferramentas previnem o empenamento da chapa?
O controle do movimento físico das peças na soldagem de chapas metálicas utiliza ferramentas de precisão em oficinas. Grampos e barras de apoio adequados atuam como absorvedores de energia na linha de visão em fabricação de chapas finas, como limitadores de tolerância para painéis relativamente planos e para resistir a forças de flexão térmica.
Dispositivo de fixação pneumático
As braçadeiras mecânicas de alavanca aplicam pressão desigual na junta, permitindo que chapas metálicas finas sejam levantadas quando aquecidas. As barras de fixação pneumáticas aplicam pressão uniforme ao longo de toda a extensão da junta.
- Uma pressão de contato contínua de 0,4 a 0,5 MPa é exercida em ambos os lados da linha de solda usando dedos de cobre segmentados.
- As garras de fixação, posicionadas a uma distância de 4 mm a 6 mm da borda da costura, oferecem resistência à deformação ascendente durante o processo de aquecimento, sem a necessidade de uma gaiola, mas permitem acesso livre para o bocal da tocha ou do laser.
- As válvulas pneumáticas de escape rápido permitem um ciclo de aperto e liberação de 5 segundos, proporcionando maior produtividade para produções em grande volume.
Câmaras de purga e ferramentas de resfriamento
Materiais reativos, como aço inoxidável e titânio, oxidam-se rapidamente sob a junta de solda de penetração total se não forem mantidos afastados da atmosfera:
- Barras de reforço de cobre específicas possuem câmaras de difusão de gás contínuas de 0,5 mm que fornecem argônio diretamente na junta da raiz traseira.
- Canais internos refrigerados a água, dentro de blocos de cobre espessos, mantêm as temperaturas das ferramentas abaixo de 60 °C quando usadas continuamente em ciclos automatizados.
- A base de fixação magnética, que utiliza suportes modulares de aço, permite uma montagem rápida para chassis de baixa produção sem a necessidade de construir estruturas de uso único.
Mesas de ferramentas modulares de troca rápida
A unidade de fabricação de chapas metálicas de alta variedade utiliza subplacas modulares baseadas em grades para eliminar dispositivos de fixação de uso único:
- As bases das ferramentas em aço temperado possuem furos precisos perfurados em padrões de 16 mm ou 28 mm, com espaçamento exato de 50 mm entre os centros.
- Blocos de localização e batentes de borda com mola, usinados em CNC a partir de alumínio, se posicionam com precisão de ±0,05 mm em menos de cinco minutos.
- Grampos de alavanca com almofadas de contato de uretano exercem pressão direcional contra pinos para fixar as flanges da chapa moldada.
Mitigando o travamento por expansão térmica em fixações rígidas
Embora a fixação apertada suprima a flambagem fora do plano, a restrição excessiva de conjuntos de soldagem de chapas metálicas finas resulta em fissuras secundárias no metal quente quando este se contrai contra os pinos de localização endurecidos. A solução que os engenheiros de ferramentas de produção desenvolveram são pinos de localização flutuantes, ou flexíveis, em um dos lados da base do dispositivo de fixação.
O uso de guias lineares com mola permite que o componente se expanda ao longo de seu eixo principal de crescimento longitudinal durante a soldagem, mantendo a flange vertical em contato plano com o dissipador de calor de cobre. Quando a solda esfria abaixo de 200 °C, os dispositivos de fixação pneumáticos se soltam e o conjunto completa um ciclo de contração natural sem impedimentos.
Como o acabamento superficial pós-soldagem impacta o custo da peça?
A deposição de solda representa apenas metade do ciclo de fabricação. Em montagens de soldagem de chapas metálicas finas, muitas vezes leva mais tempo para esmerilhar, homogeneizar, passivar e nivelar as superfícies do que para soldar propriamente dito.
Retificação e acabamento de contas
Painéis arquitetônicos, compartimentos para componentes eletrônicos visíveis e armários próprios para contato com alimentos exigem cantos externos lisos de Classe A:
- A retificação inicial com discos de lixa de zircônio de grão 60 garante que quaisquer rebarbas sejam retificadas até ficarem niveladas com o substrato, sem danificar as finas camadas de metal base adjacentes.
- O condicionamento subsequente, utilizando discos de condicionamento de superfície não tecidos de granulação média, remove as marcas iniciais de lixamento e alinha a direção das fibras.
- A soldagem a laser de fibra nos cantos externos elimina a etapa de lixamento, deixando apenas um polimento com lixa Scotch-Brite antes da pintura.
Passivação química e restauração de superfícies
O calor da soldagem extrai o cromo do aço inoxidável, formando assim uma área termicamente afetada que é mais suscetível à corrosão:
- Pastas de decapagem química usadas em juntas de aço inoxidável removem a contaminação por calor e os contaminantes de ferro em 15 a 30 minutos.
- Tanques de passivação preenchidos com ácido cítrico ou nítrico restauram a fina camada de proteção de óxido de cromo em toda a estrutura soldada.
- As juntas de solda de alumínio são submetidas a jateamento com microesferas de vidro para limpeza de quaisquer marcas de respingos antes da anodização transparente ou da pintura eletrostática a pó.
Desbaste mecânico e correção de planicidade
Nos casos em que o estresse térmico elevado ultrapassa os controles de fixação, o desbaste mecânico corretivo restaura os painéis deformados antes da inspeção final:
- Prensas hidráulicas de mandril equipadas com almofadas de uretano em blocos em V fornecem uma força de contra-curvatura controlada diretamente nas áreas afetadas pelo calor para aliviar a distorção angular.
- As máquinas de aplainamento utilizam rolos motorizados endurecidos que rolam sobre as soldas salientes com uma carga de 0,5 a 1,2 MPa.
- A retração localizada é realizada por meio de um processo controlado de contração pontual, utilizando um maçarico oxiacetilênico com aquecimento a 550 °C e resfriamento imediato com ar comprimido.
Gerenciamento da preparação do revestimento pós-soldagem em painéis de chapa metálica
Conjuntos de chapas metálicas soldadas para revestimento industrial a pó ou pintura decorativa exigem desengorduramento químico completo e perfilamento mecânico em todas as juntas soldadas. Resíduos de fluxo de soldagem, soluções anti-respingos e silicone localizado em panos de limpeza reduzem a adesão do revestimento em pó, resultando em bolhas e descascamento das bordas sob condições típicas de teste de névoa salina.
Antes do início do processo de pintura a pó, as peças soldadas são processadas em túneis de lavagem de conversão de fosfato de ferro ou zircônio em cinco estágios. Para atender aos padrões estéticos de acabamento externo contínuo Classe A, os técnicos preenchem as marcas de solda por pontos retificadas com um material de enchimento de alumínio resistente ao calor e, em seguida, levam a superfície ao forno e a lixam até obter um acabamento espelhado impecável após a passagem pelo ciclo de cura.
Quais são os padrões de qualidade para soldagem de metais de precisão?
A soldagem de precisão em chapas metálicas é realizada de acordo com os requisitos de tolerância da norma ISO 13920 classe B em termos lineares e com os padrões de qualidade ISO 5817 nível B em soldas cosméticas e internas. As inspeções são realizadas por inspeção visual da superfície, ensaio por líquido penetrante (PT) para detecção de microfissuras superficiais e máquinas de medição por coordenadas (MMC) para verificar a planicidade da estrutura inteira dentro de ±0,2 mm.
Normas que regem a soldagem
As montagens de chapas metálicas soldadas atendem aos requisitos de uma norma internacional de qualidade. Para dimensões lineares e angulares, existe a ISO 13920, com estruturas de chapas de precisão especificadas na classe B (variação linear de 1 mm/1.000 mm) e na classe F (tolerância angular de 20 minutos de arco). As imperfeições são cobertas pela ISO 5817, classe B (sala limpa/invólucro médico, microfissuras superficiais, penetração incompleta da raiz ou mordedura superior a 10% da espessura da chapa), com registros de qualificação e históricos de desempenho dos soldadores em conformidade com a AWS D9.1 (chapa metálica) ou AWS D17.1 (fusão aeroespacial).
Métodos essenciais de ensaios não destrutivos (END)
Os ensaios não destrutivos (END) verificam a integridade das juntas e a vedação à prova d'água sem danificar as peças acabadas:
- Teste Visual (TV): Realizado a 1.000 Lux para registrar a porosidade da superfície, a penetração e defeitos comuns de soldagem antes do processo de junção em lote.
- Ensaio por Líquido Penetrante (LP): Um corante transparente ou fluorescente permanece nas costuras por 15 minutos, depois aplica-se um revelador para mostrar microfissuras sob luz natural ou ultravioleta.
- Decaimento da pressão e testes com hélio: Os compartimentos destinados ao resfriamento líquido ou ao armazenamento de baterias são pressurizados entre 0,2 e 0,5 bar, permitindo a detecção de taxas de vazamento de hélio tão baixas quanto 110 mbar·L/s.
- Verificações de corte metalográfico por macro-ataque: As secções transversais metalográficas cortadas das abas de sacrifício são atacadas com ácido para a determinação da penetração real da raiz e das zonas afetadas pelo calor.
Verificação dimensional por meio da metrologia CMM
As dimensões gerais das peças devem ser verificadas da mesma forma que se verifica a solda. O calor intenso pode deformar os furos e empenar as superfícies de montagem.
- O braço articulado da máquina de medição por coordenadas (CMM) mantém os centros dos furos, o esquadro perfeito e a planicidade em ±0,2 mm.
- A digitalização óptica de alta velocidade com luz azul cria um mapa de calor completo em nuvem de pontos 3D da superfície, comparando diretamente a estrutura construída com sua geometria nominal original em CAD.
- Toda a verificação dimensional é feita utilizando as tolerâncias geométricas da norma ISO 13920:2023.
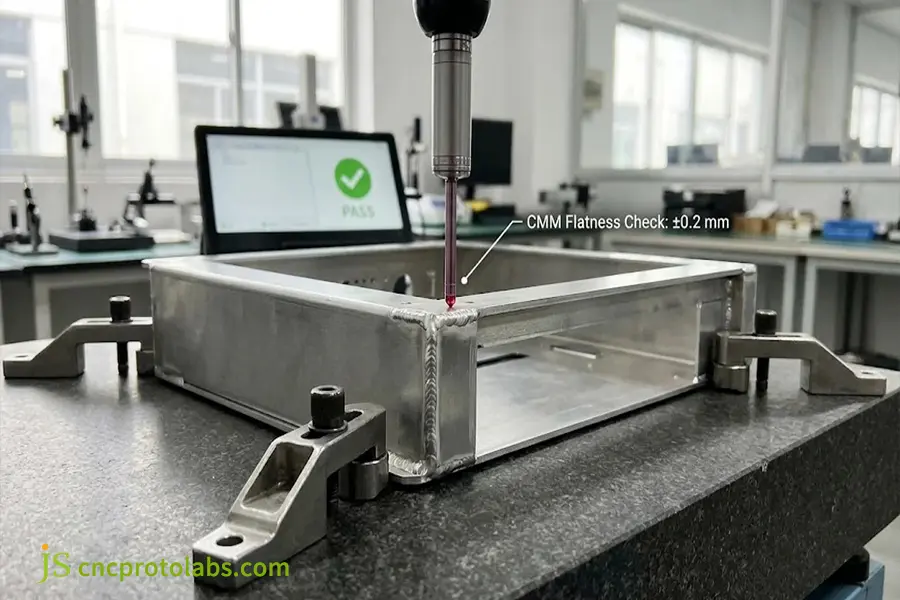
Metrologia dimensional CMM pós-soldagem verificando o esquadro da estrutura e a planicidade da superfície de montagem com uma tolerância de ±0,2 mm.
Qualificação da Capacidade do Processo e do Procedimento de Soldagem (PQR/WPS)
É necessária uma validação sistemática do processo antes de iniciar a produção em lote:
- As WPS (Especificações de Procedimento de Soldagem) contêm informações específicas sobre velocidade de deslocamento, tensão do arco, taxa de alimentação do arame e a faixa de composição do gás, que foram determinadas usando cupons de teste.
- O PQR (Registro de Qualificação de Procedimento) comprova a conformidade mecânica por meio de ensaios padronizados de tração transversal e de dobramento na raiz.
- A frequência de testes em cupons durante a produção fornece dados de CEP (Controle Estatístico de Processo) sobre a consistência da penetração da solda em células de soldagem de metal com múltiplas estações.
Como a JS Precision resolveu o problema da distorção na soldagem de chapas metálicas finas?
JS Precision Resolvemos problemas de distorção térmica em um chassi de alumínio 5052 (espessura de 1,2 mm) substituindo a soldagem TIG manual convencional por soldagem a laser de fibra em chapa metálica, juntamente com fixação por resfriamento com cobre. A quantidade de calor aplicada diminuiu em 58%, não houve perfuração do metal base e a tolerância de planicidade no perfil de montagem foi mantida dentro de ±0,15 mm. O processo secundário de retificação da soldagem foi reduzido em 75%, possibilitando assim o fornecimento de 500 unidades em duas semanas.
Problema: Deformação de invólucros médicos finos
Um fabricante de equipamentos de diagnóstico médico necessitava da produção de um chassi eletrônico de alumínio 5052-H32 com 1,2 mm de espessura. Seu fornecedor anterior soldava as caixas manualmente com solda TIG CA.
- O calor gerado fez com que a base do chassi, com 450 mm de comprimento, se curvasse para cima em 1,8 mm, prendendo assim os trilhos internos de varredura óptica.
- O processo de endireitamento a frio das peças em uma prensa dobradeira criou tensões nos painéis que, semanas depois, saíram da tolerância.
- O lixamento manual dos cordões de solda levou 40 minutos por caixa e resultou em uma série inconsistente de marcas circulares sob a pintura eletrostática a pó.
A solução: Conversão a laser e fixação com resfriamento em cobre
A JS Precision redesenhou o processo de produção em três fases distintas:
- Conversão de laser de fibra: Substituí a soldagem TIG manual por um laser de fibra de 1,5 kW a 1,4 m/min com frequência de oscilação de 1,2 mm para diminuir a energia da linha em 58%.
- Ferramentas de cobre refrigeradas a água: Projetamos e fabricamos um dispositivo de fixação pneumático com barras de resfriamento de cobre em contato direto com a peça na junta para interceptar o máximo de calor.
- Peças em branco para encaixe e ranhura DFM: Novo padrão plano com abas de autoencaixe redesenhadas e flanges de deslocamento de 0,6 mm para que o metal base se funda sem a necessidade de arame de enchimento.
Melhorias mensuráveis na produção
O processo revisado proporcionou melhorias claras e mensuráveis no chão de fábrica:
- A planicidade da base foi reduzida de 1,8 mm para 0,12 mm, atendendo à exigência do cliente de ±0,15 mm sem necessidade de endireitamento por prensa.
- O tempo de retificação para acabamento de solda foi reduzido de 40 minutos para menos de 8 minutos, uma redução de 75% por unidade.
- Os testes de vazamento de hélio e as medições dimensionais por CMM alcançaram uma taxa de aprovação na primeira tentativa de 99,4% em todo o pedido de 500 peças.
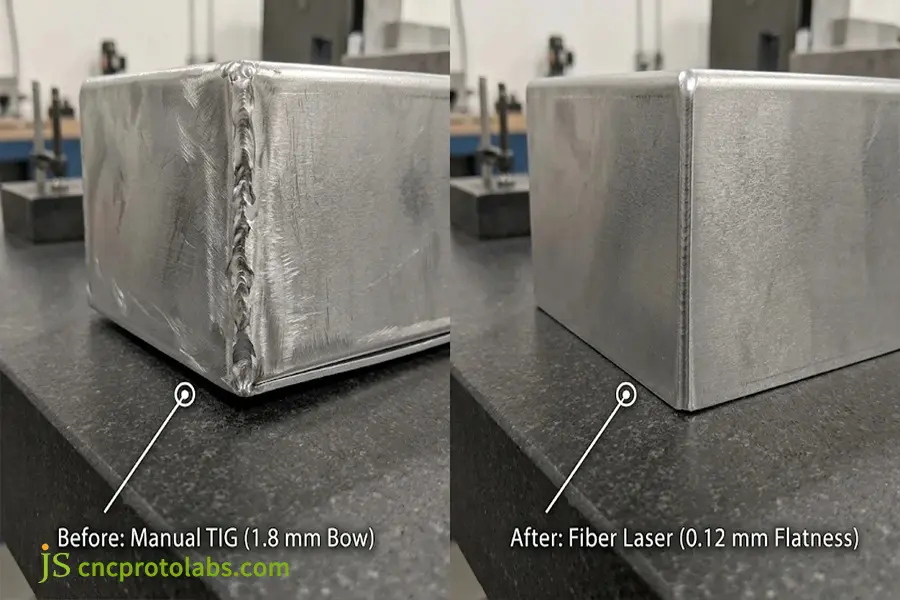
Comparação de produção em um chassi médico de alumínio 5052 de 1,2 mm — eliminando uma curvatura manual de 1,8 mm na soldagem TIG para uma planicidade de 0,12 mm por meio de soldagem a laser de fibra.
Perguntas frequentes
Qual o melhor processo de soldagem para chapas metálicas?
O melhor processo de soldagem de chapas metálicas depende da espessura do material, do volume de produção e dos requisitos estéticos. A soldagem a laser de fibra é a melhor solução para chapas finas de 0,5 a 3,0 mm, proporcionando a menor distorção térmica e velocidades de deslocamento de até 3,0 m/min. A soldagem TIG produz o melhor cordão de solda em painéis de aço inoxidável visíveis. A soldagem MIG é a melhor opção para suportes estruturais com mais de 2,0 mm de espessura. A soldagem por resistência a ponto oferece o menor custo por peça para estampagem de produção com sobreposição.
Qual a espessura máxima que se pode soldar em chapa metálica?
A maioria das soldagens de chapas metálicas se enquadra nesta faixa de espessura padrão: materiais entre 0,5 mm e 6,0 mm. Qualquer espessura inferior a 0,8 mm é soldada com micro-TIG ou soldagem a laser de fibra pulsada para reduzir a perfuração. Materiais com mais de 6,0 mm são classificados como fabricação de chapas estruturais e recebem um acabamento com preparação de bisel para soldagem MIG multipasse ou soldagem por arco submerso, a fim de obter penetração total da raiz, conforme os critérios especificados pela norma ISO 9606-1.
É possível soldar metais diferentes juntos?
A soldagem de metais dissimilares, no contexto da soldagem de chapas metálicas, envolve garantir que os metais tenham pontos de fusão e taxas de expansão térmica iguais. A fusão por arco de alumínio e aço não é viável, pois resulta em estruturas intermetálicas frágeis; portanto, deve-se utilizar a fixação por cravação e a colagem. No entanto, a soldagem bem-sucedida de cobre com aço inoxidável e de aço carbono com aço inoxidável 304 é possível por meio do uso de laser e metal de adição.
Precisa aliviar o estresse após a soldagem?
Conjuntos soldados de chapas metálicas de baixa espessura, abaixo de 2,0 mm, geralmente não necessitam de alívio de tensões térmicas, especialmente quando a montagem é feita com lasers de fibra de baixa emissão de calor. No entanto, para subestruturas e gabinetes mais robustos que requerem fresagem CNC como um segundo processo, o alívio de tensões térmicas, que envolve o aquecimento do aço a 550 °C a 650 °C, ou o alívio de tensões por vibração, torna-se necessário.
Como os fabricantes evitam que chapas metálicas finas se deformem?
Evitar deformações na soldagem de chapas metálicas através do controle da entrada de calor e da contenção mecânica. As técnicas típicas incluem manter a junta presa a barras de resfriamento de cobre para dissipar o calor, realizar as soldas por pontos em fileiras alternadas, usar uma configuração de chapa com encaixe e geometria intertravada e evitar sobreposição de soldas. A soldagem a laser de fibra automatizada requer uma entrada de calor mais de 50% menor do que a soldagem manual com maçaricos.
Quais são os fatores que compõem os custos da soldagem de chapas metálicas?
O custo total da soldagem de chapas metálicas inclui a preparação dos materiais, a montagem dos dispositivos de fixação, a operação do arco ativo e o esmerilhamento secundário. Em uma máquina TIG manual, o acabamento e o polimento do cordão de solda podem representar 30% ou mais do custo da peça. As células robotizadas automatizadas exigem investimento em ferramentas de fixação (de US$ 2.000 a US$ 5.000), mas proporcionam tempos de ciclo até 70% mais rápidos, reduzindo os custos por peça em lotes de 100 ou mais unidades.
Como faço para obter um orçamento preciso para soldagem online?
Para obter um orçamento preciso para soldagem de chapas metálicas rapidamente, Enviar desenhos CAD 3D (STEP) e 2D. A exibição de símbolos de soldagem, materiais de qualidade, espessura da chapa e tolerância linear de ±0,2 mm. A especificação de detalhes estéticos da superfície, testes de vazamento de hélio e previsões de quantidades de pedidos permite que os engenheiros de ferramentas determinem os tempos de ciclo da máquina e forneçam orçamentos formais em até 24 horas.
Por que escolher a JS Precision para soldagem personalizada de chapas metálicas?
A JS Precision mantém uma unidade de produção com mais de 100 máquinas-ferramenta de precisão, incluindo estações automatizadas de corte a laser de fibra, células CMT robotizadas e operações manuais de soldagem TIG. Oferecemos revisão de projeto para fabricação (DFM), construímos dispositivos de refrigeração específicos e verificamos as tolerâncias de montagem com precisão de ±0,2 mm utilizando metrologia CMM. As negociações diretas com a fábrica eliminam as margens de lucro dos intermediários e garantem peças de qualidade com certificações de materiais.
Conclusão
A soldagem precisa de chapas metálicas equilibra a energia de entrada com os limites térmicos do metal fino. A prevenção de distorções começa na fase de projeto: selecione o processo correto, projete juntas autolocalizáveis, fixe as peças com dissipadores de calor de cobre e utilize células robotizadas automatizadas quando os volumes de produção justificarem o uso de ferramentas. Seguir essas regras de engenharia garante tolerâncias rigorosas, protege o acabamento superficial e evita custos elevados com retificação pós-soldagem.
Quando estiver pronto para fazer o pedido orçamentos de soldagem precisosEnvie seus desenhos CAD 3D para a JS Precision para uma avaliação de DFM (Design for Manufacturing) e um orçamento direto em até 24 horas. Descubra mais sobre nossos serviços. serviços de soldagem de chapas metálicas.
Recurso