العربية




لحام الصفائح المعدنية تتضمن هذه العملية الصهر الحراري لصفائح معدنية رقيقة، يتراوح سمكها عموماً من 0.5 مم إلى 6.0 مم، وذلك بتطبيق حرارة مركزة من قوس كهربائي أو مقاومة أو شعاع ليزر لربط اللحامات دون حرق المعدن الأساسي. تصنيع الصفائح المعدنية الدقيقةتُعدّ إدارة مدخلات الحرارة العاملَ الأكثر أهمية لتجنب تشوّه الأجزاء وعيوب اللحام في الهيكل. يُستخدم لحام TIG ولحام الليزر الليفي المستمر بشكل شائع في تصنيع العلب ذات التفاوتات الدقيقة التي تتراوح بين 0.2 مم و0.5 مم، بينما يوفر لحام MIG ولحام المقاومة النقطية أوقات دورة أسرع، مما يجعله مناسبًا للأقواس الهيكلية والإنتاج بكميات كبيرة.
مقارنة عملية لحام الصفائح المعدنية الأولية
يُعد التحكم في المدخلات الحرارية عاملاً حاسماً في معالجة الصفائح الرقيقة: يجب استخدام لحام الليزر الليفي أو لحام TIG النبضي للصفائح المعدنية التي يقل سمكها عن 1.5 مم، ويمكن استخدام لحام MIG للصفائح التي يزيد سمكها عن 2.0 مم، وتستخدم الحواف المتداخلة لحام المقاومة النقطي.
| عملية اللحام | سُمك الصفيحة الأمثل | خطر التشويه | قوة الوصلات وإحكام الإغلاق | تكلفة التشطيب الثانوي | التطبيقات الموصى بها |
| ليزر الألياف | 0.5 مم - 3.0 مم | منخفض للغاية (HAZ ≤ 0.5 مم) | ختم محكم، قوة شد المعدن الأساسي | أقل من 5% (بدون تناثر، الحد الأدنى من الضمادات) | إلكترونيات دقيقة، صواني بطاريات، هياكل طبية |
| TIG (GTAW) | 0.8 مم – 4.0 مم | متوسط (يتطلب مكعبات تبريد نحاسية) | قوة هيكلية عالية، خرز تجميلي فائق | 15% – 20% (مزج سطحي خفيف) | ألواح معمارية، معدات صالحة للاستخدام مع الأغذية، أغلفة مرئية |
| ميغ (عظيم) | 1.5 مم - 6.0 مم | مدخلات حرارية عالية (خط ساخن) | اختراق عميق للجذور، حمل قص عالي | 30% – 40% (طحن الرذاذ والخرز البارز) | دعامات صناعية ثقيلة، وقواعد تثبيت، ومنصات انزلاق للمعدات |
| اللحام النقطي | 0.6 مم – 3.0 مم (وصلات تراكبية) | انخفاضات سطحية موضعية منخفضة بشكل عام | مقاومة عالية للقص، غير مانعة لتسرب الماء | 0% (جاهز للطلاء مباشرة من الآلة) | درزات تداخل الألواح، أضلاع تقوية، خزائن رفوف الخوادم |
هل تحتاج إلى لحام ذي دقة عالية وشهادة جودة للوصلات في العلب المخصصة؟ قم بتحميل ملفات التصميم ثلاثي الأبعاد الخاصة بك لتقييم سريع وسهل للتصميم من أجل قابلية التصنيع بواسطة شركة JS Precision.
لماذا تتعرض الصفائح المعدنية للتشوه والاحتراق أثناء اللحام؟
تتسبب عملية لحام الصفائح المعدنية في حدوث التواء واحتراق، لأن الصفائح الرقيقة التي يقل سمكها عن 2.0 مم ذات كتلة محدودة لامتصاص الحرارة المركزة. وعندما تتجاوز كمية الحرارة المُدخلة حوالي 0.35 كيلوجول/مم، يُحدث التمدد الحراري السريع إجهادًا انضغاطيًا قويًا في المعدن المحيط. ومع تبريد حوض اللحام المنصهر وانكماشه، تتسبب إجهادات الشد المتبقية في انبعاج الصفيحة الرقيقة. يُعد الحفاظ على سرعات سفر ثابتة واستخدام مشتتات الحرارة أمرًا ضروريًا للحفاظ على التفاوت في الأبعاد ضمن ±0.2 مم.
فهم تبديد الحرارة في الصفائح الرقيقة
في حالة لحام الفولاذ الإنشائي السميك الذي يزيد سمكه عن 8.0 مم، تتبدد الحرارة في ثلاثة أبعاد داخل كتلة الصفيحة الباردة. أما في لحام الصفائح المعدنية الرقيقة، فتنتقل الحرارة في بعدين فقط على طول السطح. ولأن الحرارة لا تنتقل إلى الأسفل، ترتفع درجة حرارة خط اللحام الموضعي بسرعة كبيرة. إذا كانت سرعة القوس الكهربائي أقل من 0.15 متر في الدقيقة، فقد تتجاوز درجة حرارة الوصلة 1400 درجة مئوية، بينما يكون المعدن المجاور قريبًا من درجة حرارة الغرفة.
يؤدي هذا التدرج الحراري إلى تمدد الجزء المسخنومع ذلك، يصبح هذا الجزء مقيدًا فيزيائيًا بسبب الصفيحة الأم الأبرد التي تُشكّل حدود منطقة التسخين، مما يؤدي إلى قوى ضغط تؤثر على الجزء المُسخّن تتجاوز بسرعة حدّ المرونة عند ارتفاع درجة الحرارة. ومع تبريد البركة المنصهرة، تتسبب قوى الشد في تشوّه الصفيحة المعدنية.
مراجعة الأساسيات عملية لحام المعادن يُمكّن المصنّعين من موازنة معايير القوس الكهربائي مع سمك الصفيحة الأساسية قبل بدء عملية اللحام.
الأسباب الجذرية لاحتراق الحواف
يحدث الاحتراق الكامل عندما يكون عمق البركة المنصهرة أكبر من سمك الصفيحة قبل أن تتحرك الشعلة للأمام:
- إذا ظل القوس ثابتًا لأكثر من 0.3 ثانية، فإن احتراق الصفائح التي يقل سمكها عن 1.2 مم يحدث على الفور.
- تؤدي الفجوات التي تزيد عن 0.1 مم إلى إنشاء مساحات يمكن من خلالها دعم المعدن، مما يتسبب في انقسام الحواف المنصهرة وتكوين ثقوب.
- تحترق الزوايا الخارجية أسرع بمرتين من المناطق المستوية لأن الحرارة تتبدد من خلال جانبين مفتوحين بدلاً من جانب واحد.
- يؤدي الوضع غير الصحيح لمشبك التأريض إلى حدوث انبعاث قوس مغناطيسي، مما ينتج عنه قوس كهربائي يندفع نحو الحواف الرقيقة.
- يؤدي إجهاد سلك التغذية بشكل مفرط إلى ثقب أرضية حوض التجميع.
تجنب اختناقات اللحام
تُسبب الأجزاء الرقيقة الملتوية تأخيرات مكلفة في عملية الإنتاج. يستغرق التواء بمقدار 1.5 مم في إطار 400 مم من 20 إلى 45 دقيقة من الانكماش اليدوي، أو تقويم باستخدام مكبس الثني، أو الصقل اليدوي لكل قطعة. تُغني إدارة الطاقة الحرارية في المراحل الأولية وتطبيق التثبيت المحكم عن الحاجة إلى التقويم الميكانيكي بعد لحام المعادن، مما يضمن الامتثال للمعايير. متطلبات الجودة ISO 3834-2:2021.
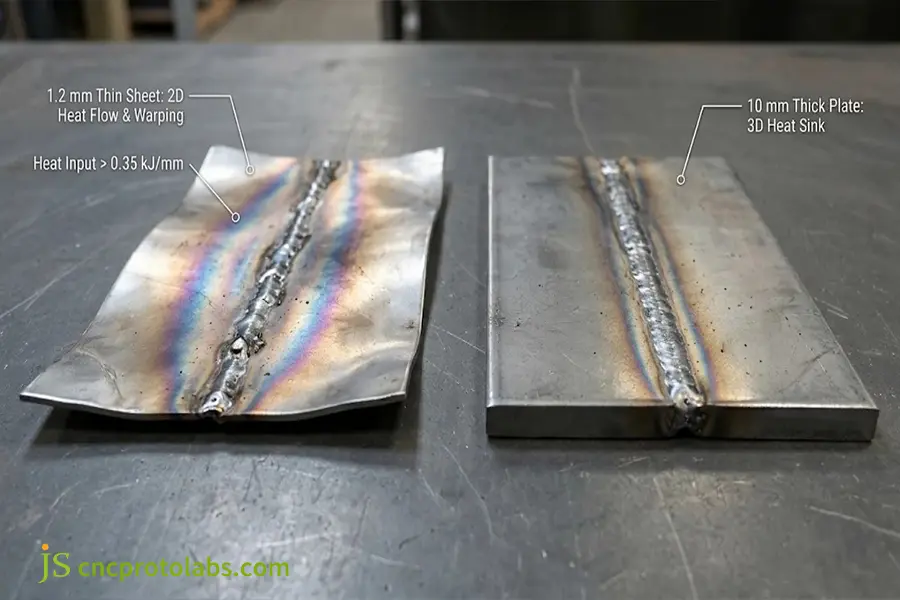
يؤدي تركيز الحرارة ثنائي الأبعاد إلى انحناء شديد في الصفائح الرقيقة التي يبلغ سمكها 1.2 مم مقارنة بالتبديد الحراري ثلاثي الأبعاد في الصفائح التي يبلغ سمكها 10 مم.
كيف تتم عملية لحام المعادن على الصفائح الرقيقة؟
ال عملية لحام الصفائح تستخدم هذه التقنية التنظيف الكيميائي للسطح، والتثبيت الدقيق، ولحام التثبيت لتحديد الموضع أثناء جميع مراحل التحضير، ووضع اللحام الرئيسي. تشمل معايير العملية الأساسية تيار اللحام (من 20 إلى 120 أمبير حسب سمك الصفيحة)، وسرعة اللحام (من 0.2 إلى 2.5 متر/دقيقة)، ومعدل تدفق غاز الأرجون (من 10 إلى 18 لتر/دقيقة). يُحافظ على مسافة قوس اللحام أقل من 1.5 مم لضمان استقرار القوس وتجنب المسامية وارتفاع درجة حرارة الصفيحة الأساسية.
إزالة الملوثات قبل حدوث الصواعق الكهربائية
تتميز الصفائح الرقيقة بنسب كبيرة بين مساحة السطح والحجم، لذا فإن وجود أكاسيد وزيوت على سطحها قد يكون سببًا لرفض الوصلات:
- الفولاذ الكربوني (SPCC): قم بإزالة الملوثات الزيتية باستخدام المسح بالمذيبات أو إزالة الشحوم بالموجات فوق الصوتية.
- الفولاذ المقاوم للصدأ: قم بإزالة القشور المتبقية من القطع بالليزر الهوائي عن طريق طحن المعدن بعجلات كاشطة دقيقة.
- سبائك الألومنيوم: قم بإزالة طبقة الأكسيد السطحية التي تبلغ درجة حرارتها 2072 درجة مئوية باستخدام فرشاة سلكية نظيفة من الفولاذ المقاوم للصدأ قبل تنفيذ أي عملية لحام للمعادن.
- صفائح مطلية مسبقًا: قم بإزالة أغشية البوليمر الواقية المؤقتة على بعد 25 مم على الأقل من خط التماس قبل اللحام لمنع احتراق الفحم البلاستيكي في حوض اللحام.
تركيبات مزودة بقضبان تبريد نحاسية
لا يوفر الهيكل الصلابة الكافية للجزء تحت تأثير الحمل الحراري. يتم تثبيت مجموعات التثبيت والربط في تركيب ثابت مع وجود كتل تبريد نحاسية خلفها.
- تبلغ الموصلية الحرارية للنحاس حوالي 390 واط/(م·ك)، مما يجعل من الممكن استخراج أقصى قدر من الحرارة أسرع بعشرين مرة من الفولاذ المقاوم للصدأ.
- إن تثبيت قضيب تبريد نحاسي أسفل خط اللحام سيساعد على إزالة الحرارة من الجذر وتصلب البركة المنصهرة قبل حدوث الترهل بسبب قوة الجاذبية.
- يتم تشكيل أخدود تخفيف ضحل (بعمق 0.2 مم وعرض 1.5 مم) في وجه قضيب النحاس. ويتم إزالته على طول السلك بالكامل، مما يتيح اختراقًا متساويًا للخرزة من الأسفل دون تسرب المعدن المنصهر.
- يساعد استخدام أصابع تثبيت الحواف الهوائية الموضوعة على بعد 5 مم من حافة التماس على منع الحواف الرقيقة من الارتفاع وتعطيل تركيز القوس أثناء الحركة.
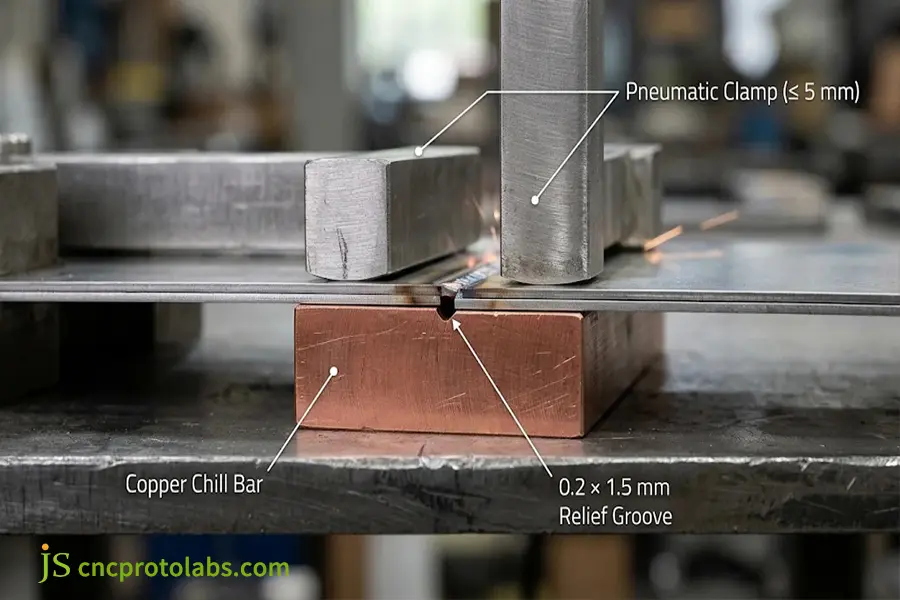
مشابك تثبيت هوائية موضوعة على بعد 5 مم من الوصلة مقترنة بقضيب تبريد نحاسي محزز لسحب الحرارة القصوى من جذر اللحام.
ضبط المعايير وتغطية الغاز
تضمن طريقة القوس النبضي والتدفق الصفائحي للغاز سلامة الجذر:
- التحكم الحالي: قم بالتشغيل ضمن نطاق 20 إلى 120 أمبير، حسب المقياس، لتجنب الاحتراق.
- سرعة السفر: يجب أن تتراوح سرعات الشعلة بين 0.2 و 2.5 متر/دقيقة لتقليل طاقة الخط.
- تدفق الغاز: يتم تمرير 10 إلى 18 لتر/دقيقة من الأرجون النقي (99.995%) عبر عدسة غازية لتقليل المسامية.
- التدفق المسبق والتدفق اللاحق: استخدم 0.5 ثانية من وقت التدفق المسبق للتخلص من الهواء الجوي متبوعًا بـ 3.0 إلى 5.0 ثانية من وقت التدفق اللاحق لحماية قطب التنجستن المبرد وحفرة حوض الانصهار من الحرارة.
- شكل القطب الكهربائي: يجب أن يكون شكل أقطاب التنجستن المعالجة بالسيريوم أو اللانثانوم بنسبة 2% بزاوية تتراوح بين 30° و45° مع طرف مسطح قطره 0.2 مم. فهي تُركّز طاقة القوس الكهربائي في قناة حرارية ضيقة للغاية.
- قبول الجودة: تساعد التغطية الجيدة على تجنب المسامية وعيوب الأكسدة وفقًا لـ معايير اللحام المعدني AWS A3.0.
ما هي أكثر المعادن شيوعًا التي يمكن لحامها في صناعة الصفائح المعدنية؟
معدن قابل للحام أنواع المعادن المناسبة للحام الصفائح المعدنية: تشمل المعادن الأكثر شيوعًا في لحام الصفائح المعدنية الفولاذ الكربوني، والفولاذ المقاوم للصدأ (304، 316L)، وسبائك الألومنيوم (5052، 6061). من بين هذه المعادن، يُعد الفولاذ منخفض الكربون الأسهل لحامًا باستخدام المعدات العادية، بينما يتطلب الفولاذ المقاوم للصدأ حرارة منخفضة مع تجنب ترسب الكربيدات والتقوس. يحتاج الألومنيوم إلى لحام TIG النبضي أو لحام الليزر الليفي لإذابة طبقات أكسيد سطح الألومنيوم ومنع التشققات الساخنة، بينما تتطلب الصفائح المجلفنة إزالة الزنك على طول خط اللحام.
قابلية لحام الصفائح المعدنية ومصفوفة أسلاك الحشو
ينطوي اختيار المواد الأساسية وسبائك الحشو المتوافقة على حل وسط بين التوصيل الحراري وميلها للتشقق:
| درجة المادة | تصنيف قابلية اللحام | سلك حشو متوافق | مزيج غاز الحماية | اعتبارات أساسية في التصنيع |
| SPCC / الفولاذ الطري | ممتاز | ER70S-6 | 100% أرجون أو 80/20 أرجون/ثاني أكسيد الكربون | يتطلب طلاء السطح على الفور لمنع الصدأ |
| AISI 304 / 304L | جيد جدًا | ER308L | 100% أرجون + تنقية | حافظ على درجة الحرارة بين المراحل ≤ 150 درجة مئوية |
| AISI 316L | جيد جدًا | ER316L | 100% أرجون + تنقية | مقاومة عالية للتآكل الكيميائي الساخن |
| ألومنيوم 5052-H32 | جيد | ER5356 | 100% أرجون (عالي النقاء) | يتطلب الأمر تنظيفًا بفرشاة سلكية لإزالة طبقة الأكسيد |
| ألومنيوم 6061-T6 | معتدل | ER4043 / ER5356 | 100% أرجون | تنخفض قوة منطقة التأثير الحراري بنسبة تتراوح بين 30% و 40% بعد اللحام. |
| الفولاذ المجلفن | عدل | ER70S-6 | 80% أرجون + 20% ثاني أكسيد الكربون | يجب برد الزنك مسافة 10 مم من الوصلة |
خصائص المواد في أرضية المصنع
تتحكم الخصائص الحرارية في استجابة كل سبيكة أثناء عملية الانصهار:
- الفولاذ منخفض الكربون (SPCC): يتم لحامها بشكل نظيف باستخدام عمليات الليزر و TIG و MIG باستخدام سلك ER70S-6، ولكن يجب طلاؤها بالمسحوق أو طلاؤها بالطلاء بعد اللحام مباشرة لتجنب الصدأ.
- الفولاذ المقاوم للصدأ الأوستنيتي (304/316L): يتمدد بنسبة 50% أسرع ويحتفظ بالحرارة أكثر من الفولاذ الكربوني، مما يستلزم استخدام درجات 304L/316L، ودرجة حرارة بين المراحل أقل من 150 درجة مئوية، وغاز الأرجون للتنظيف الخلفي.
- ألومنيوم 5052-H32: يمتص الحرارة بسرعة وينكمش أثناء عملية التبريد، ولكنه يلحم بشكل فعال مع معدن الحشو ER5356.
- الألومنيوم 6061-T6: تتشقق بسهولة أثناء اللحام الذاتي، باستخدام سلك ER4043 أو ER5356 لتخفيف حوض الانصهار، تنخفض قوة الخضوع المحلية بنسبة 30٪ إلى 40٪.
- الفولاذ المجلفن: ستغلي طبقة الزنك على الفولاذ عند درجة حرارة 906 درجة مئوية، مما يستلزم الطحن اليدوي على بعد 10 مم من المفصل لمنع المسامية والتناثر.
تتوافق معايير الأداء الحراري مع بيانات الخصائص الفيزيائية القياسية المنشورة بواسطة المعهد الوطني للمعايير والتكنولوجيا (NIST).
كيفية اختيار أنواع اللحام المناسبة لربط المعادن؟
اختيار الخيار الصحيح أنواع اللحام يعتمد ذلك بشكل مباشر على سُمك المعدن، وحجم الطلب، والمتطلبات الجمالية. يُنتج اللحام بالليزر اليدوي والروبوتي وصلاتٍ أنظف وأقل تشوه للمواد الصفائحية التي يتراوح سُمكها بين 0.5 مم و2.5 مم. تُنتج لحامات TIG وصلاتٍ ذات مظهر جمالي على الأسطح المكشوفة لأجزاء الفولاذ المقاوم للصدأ باستخدام سرعة حركة منخفضة نسبيًا. يُستخدم لحام MIG للأقواس الهيكلية التي يزيد سُمكها عن 2.0 مم.
تحليل عملية الاختيار
اختيار مختلف طرق وصل المعادن يعتمد ذلك على مقارنة بين معدل ترسيب المعدات والتشطيب الثانوي:
- لحام الألياف الليزرية: بقع شعاعية بقطر 0.2 مم إلى 0.6 مم عند سرعات حركة تتراوح بين 1.0 م/دقيقة و 3.0 م/دقيقة مع منطقة التأثير الحراري في اللحام بالليزر مقابل اللحام بتقنية TIG يجب ألا تتجاوز فجوات التركيب 0.1 مم لمنع انحناء الألواح، ويجب ألا تتجاوز 0.5 مم.
- لحام TIG (GTAW): يُنتج مظهرًا أفضل للخرز على العلب المصنوعة من الفولاذ المقاوم للصدأ، ولكن بالمقارنة اللحام بتقنية MIG مقابل اللحام بتقنية TIG تظهر سرعات السفر أبطأ (0.1 0.3 م/دقيقة).
- لحام MIG (GMAW / CMT): يؤدي أداءً جيدًا على الهياكل الفرعية التي يزيد سمكها عن 2.0 مم، بناءً على قوة اللحام بالليزر مقابل قوة اللحام بتقنية MIG أظهرت الاختبارات اختراقًا عميقًا للجذور. مقارنة لحام MIG و TIG واللحام بالقضيب يكشف هذا عن استخدام تقنية سحب الأسلاك من شركة CMT لربط الصفائح الرقيقة مع القليل من التناثر.
- لحام البقعة المقاومة (RSW): يوفر قطعًا صغيرة فورية على الأسطح المتداخلة في غضون 0.1 إلى 0.4 ثانية، بمعايير إنتاج تبلغ اللحام النقطي ولحام المقاومة عدم الكشف عن تكلفة الأسلاك على الألواح غير المغلقة.
اختيار العملية بناءً على السماكة
قم بمطابقة سمك الجزء مع السمك الحالي أنواع اللحام المتاحة ودفع تكاليف الإنهاء الثانوي على الخط:
- اختر إما ليزر الألياف أو تقنية اللحام الدقيق بالقوس الكهربائي النبضي مع كتل تبريد نحاسية للألواح التي يقل سمكها عن 1.5 مم لمنع احتراق المادة.
- استخدم ليزر الألياف أو لحام TIG أو لحام المقاومة النقطية على الصفائح من 1.5 مم إلى 3.0 مم بناءً على المتطلبات التجميلية.
- قم بالتحويل إلى لحام MIG النبضي أو اللحام القوسي العادي للمواد التي يزيد سمكها عن 3.0 مم لضمان اختراق الجذر بالكامل.
هل ترغب في التأكد من أن العملية مناسبة لإنتاجك؟ أرسل رسومات الإنتاج الخاصة بك إلى شركة JS Precision لإجراء تقييم هندسي للإعداد وأوقات الدورة والتشطيب.
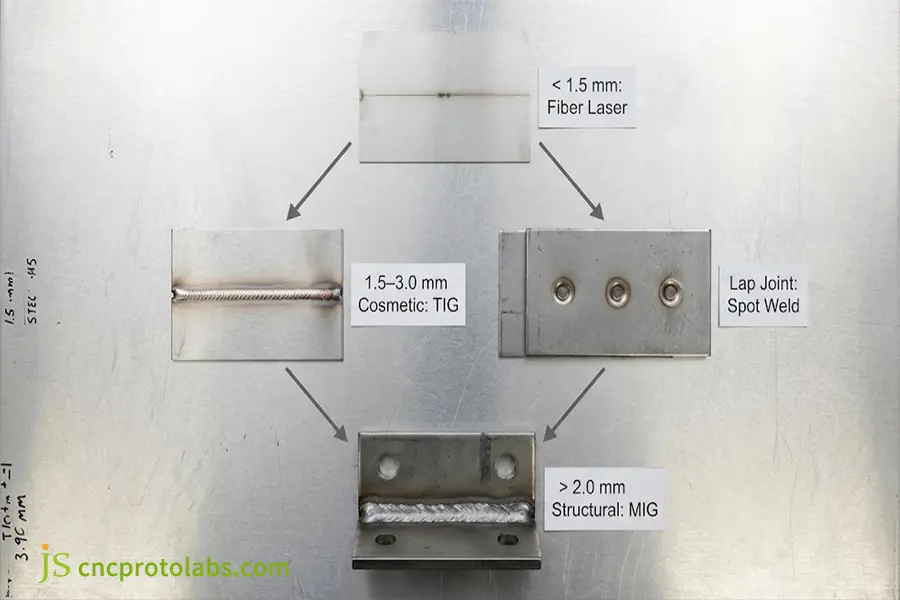
مصفوفة اختيار العملية عبر مقاييس الصفائح - ليزر الألياف (0.5-3.0 مم، الفائز الواضح أقل من 1.5 مم)، TIG التجميلي (1.5-3.0 مم)، لحام المقاومة النقطي (وصلات التراكب)، و MIG الهيكلي (>2.0 مم).
كيفية تحسين تصميم وصلات اللحام لمنع العيوب؟
أبرز الاختلافات في الجانب العملي تصميم وصلة اللحام تشمل ميزات اللحام في الصفائح المعدنية: تركيب الوصلات، وتداخل الحواف، والتحديد الذاتي للموقع. يجب ألا تتجاوز فجوات قاعدة وصلات التماس في الصفائح المعدنية الرقيقة 0.1 مم لتجنب الاحتراق، بينما تستفيد وصلات الزوايا من استخدام تداخل بنسبة 50% من المادة (ميزة التعبئة الذاتية). تعمل محاذاة اللسان والشق ولحام الغرز المتداخلة على إزالة الحاجة إلى تجهيزات محاذاة مخصصة، وتقلل من مدخلات الحرارة إلى النصف.
إرشادات تركيب وصلات الصفائح المعدنية وتفاوتات الفجوات
يمنع الالتزام بمعايير دقيقة لتحمل فجوة الجذر الاحتراق والانهيار في تصميمات وصلات اللحام النموذجية:
|
نوع المفصل |
نطاق قياس المواد |
استهداف فجوة الجذر |
أقصى تداخل / حافة |
العملية الموصى بها |
|
مؤخرة مربعة |
0.8 مم – 2.0 مم |
≤0.1 مم (بحد أقصى 0.2 مم) |
غير متوفر (تركيب متساطح) |
ليزر الألياف / نبضات اللحام بالقوس الكهربائي |
|
الزاوية الخارجية |
0.5 مم - 3.0 مم |
≤0.1 مم |
0.5t (شفة نصف سمك) |
الليزر الذاتي / لحام القوس الكهربائي بالغاز الخامل |
|
مفصل التلامس |
0.6 مم – 3.0 مم |
فجوة صفرية (<0.05 مم) |
الحد الأدنى للتداخل من 3 إلى 4 أطنان |
مقاومة موضعية / لحام فيليه MIG |
|
حافة مشطوفة |
0.5 مم - 1.2 مم |
≤0.1 مم |
شفة ثابتة من 2 طن إلى 3 طن |
الليزر المذاب / اللحام الدقيق بتقنية TIG |
قواعد تصميم الوصلات الأساسية للسماكات الرقيقة
تؤثر دقة التركيب على الاتساق الهيكلي في أي عملية لحام المعادن:
- حافظ على أحجام فجوات التماس المربعة أقل من 10٪ من سمك الصفيحة (بحد أقصى 0.2 مم) من أجل منع تقليل سرعات الحركة ومضاعفة مدخلات الحرارة ثلاث مرات.
- استخدم تداخلًا بنسبة 50٪ للورقة للزوايا الخارجية (0.5t)، بحيث تندمج حافة الورقة الإضافية تلقائيًا في نصف قطر الزاوية دون استخدام سلك حشو إضافي.
- قم بزيادة التداخلات في وصلات التراكب إلى 3-4 أضعاف سمك الصفيحة، مما يسمح بمسار لتوصيل الحرارة يمنع الانفجارات أثناء لحام الزاوية.
- حافظ على مسافة لا تقل عن 3 أضعاف سمك الصفيحة من أنصاف أقطار تخفيف الانحناء لمنع الإجهاد الحراري من تكوين أي تشققات على زوايا الانحناء المشدودة مسبقًا.
- تأكد من وجود مسافة تساوي 4 أضعاف سمك الصفيحة للثقوب النافذة وفتحات التثبيت من اللحامات لمنع أي تشوه ناتج عن الحرارة.
دمج الألسنة والفتحات ذاتية التثبيت
من خلال دمج إمكانيات التثبيت الذاتي في جميع ألواح الطباعة المسطحة باستخدام السرعة العالية القطع بالليزر، مما يؤدي إلى انخفاض تكاليف التجهيزات وأوقات التجميع:
- تُثبّت ألسنة التثبيت الذكرية (بعرض من 10 مم إلى 15 مم) التي تتناسب مع الفتحات ذات الخلوص +0.10 مم أجزاءك بزوايا دقيقة 90 درجة دون استخدام أدوات المحاذاة.
- تؤدي الشقوق الصغيرة لتخفيف الضغط على طول الحواف الطويلة إلى قطع مسار اللحام المستمر الذي يساهم في حدوث التشوه.
- توفر ألسنة التثبيت المدببة والوتدية احتكاكًا ميكانيكيًا إيجابيًا بحيث يمكن للهيكل متعدد القطع أن يظل صلبًا قبل حدوث أي قوس كهربائي.
- يؤدي وضع فواصل حافة اصطناعية على دعامة هيكلية إلى إنشاء فجوات توقف قابلة للتكرار، والتي ستحافظ على درجة لحام نقطي مقاومة ثابتة.
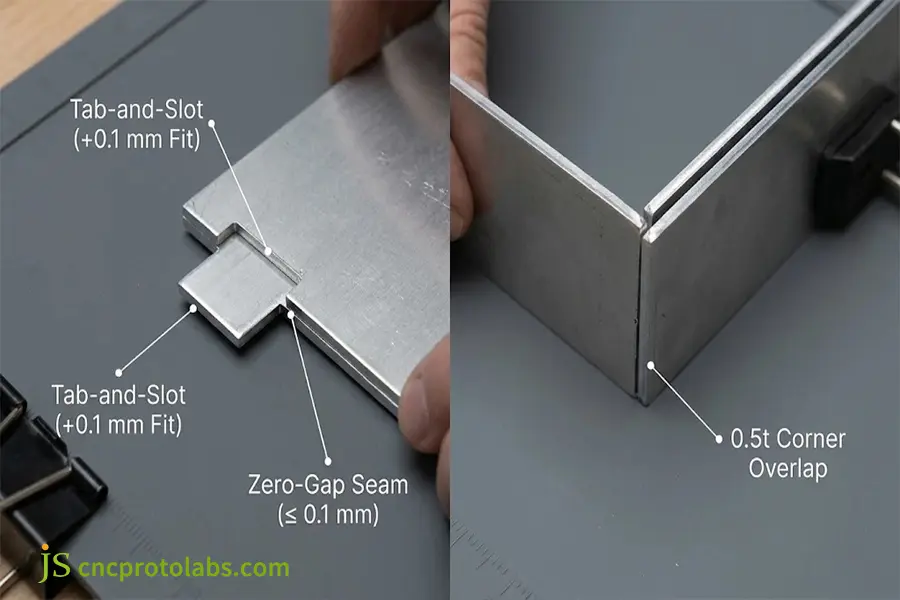
تتميز تكوينات وصلات DFM بعلامات تحديد المواقع الذاتية بخلوص +0.1 مم، وتركيبات طرفية بدون فجوة، وتداخلات زاوية خارجية 0.5t لمنع الاحتراق.
قواعد تحديد المقاسات ولحام الغرز
يؤدي تحديد اللحامات ذات الأحجام الكبيرة إلى زيادة الحرارة دون زيادة القوة الميكانيكية:
- تأكد من أن أحجام فتحات اللحام أقل من 70% من سمك الصفيحة، واستخدم الأدوات الشائعة رموز اللحام موضح في الرسومات ثنائية الأبعاد لتجنب اللحام الزائد.
- قم بتغيير اللحامات إلى لحامات منفصلة (على سبيل المثال، لحامات 20 مم على فترات 60 مم) على الدرزات التي يزيد طولها عن 300 مم لتقليل مدخلات الحرارة بنسبة 65٪ مع الحفاظ على نفس السلامة الهيكلية.
- قم بتطبيق إجراءات اللحام بالخطوة الخلفية، بحيث يتم إجراء لحامات قصيرة بطول 50 مم في اتجاه عكسي من اللحامات التي تم إجراؤها مسبقًا.
- تضمن مراجعة ممارسات تصميم وصلات اللحام القياسية الامتثال لمعيار AWS D9.1 وتمنع تشوه حراري ناتج عن اللحام أثناء عمليات الإنتاج.
اللحام اليدوي مقابل اللحام الآلي للمعادن: كيف تختار؟
ال خيار بين اللحام اليدوي واللحام الآلي للمعادن يعتمد ذلك على حجم الإنتاج، وتعقيد القطع، ودقة القياسات. يُعدّ اللحام اليدوي بتقنية TIG الأفضل من حيث سهولة حركة المشغل في صناعة النماذج الأولية وأعمال الأقواس المعقدة دون أي تكلفة مسبقة للأدوات. أما اللحام الآلي باستخدام الليزر وCMT، فيُعدّ مفيدًا بدءًا من حوالي 50 إلى 100 قطعة، ويساعد على تقليل وقت الدورة بنسبة تصل إلى 70% مع دقة موثوقة تبلغ ±0.05 مم في تحديد موضع اللحام.
نقاط تقاطع حجم الإنتاج
تحدد تكاليف الإعداد مقارنة بجهد العمالة نقطة التعادل لوحدات التصنيع الآلية:
مقارنة حجم الإنتاج بين الإنتاج اليدوي والإنتاج الآلي
|
حجم الإنتاج |
النهج الموصى به |
الاستثمار في الأدوات |
التفاوت النموذجي للأجزاء |
ملف سوق العمل |
|
من 1 إلى 10 قطع (للنماذج الأولية) |
لحام القوس الكهربائي اليدوي / ليزر محمول باليد |
0 دولار (تثبيت ورش العمل المعياري) |
من ±0.4 مم إلى ±0.8 مم |
وقت اتصال طويل؛ إعداد سريع |
|
50 – 250 قطعة (متوسطة الدفعة) |
ليزر محمول باليد مع مسار تثبيت |
500 دولار - 1200 دولار (أطباق متداخلة مصممة حسب الطلب) |
من ±0.2 مم إلى ±0.3 مم |
معالجة سطحية منخفضة بعد اللحام |
|
أكثر من 500 قطعة (إصدار بكميات كبيرة) |
خلية روبوتية سداسية المحاور (CMT / ليزر) |
2000 - 5000 دولار (قوالب هوائية) |
من ±0.05 مم إلى ±0.15 مم |
أقل وقت دورة؛ أقل تكلفة للوحدة |
واقعي تفصيل تكلفة اللحام يُظهر ذلك أن الطحن الثانوي والمحاذاة اليدوية يتجاوزان وقت القوس في عمليات التصنيع العادية.
إمكانية التكرار في الإنتاج التسلسلي
تتغير عملية اللحام اليدوي للمعادن من عملية لحام إلى أخرى خلال فترات العمل الطويلة. قد يؤدي إرهاق اللحام إلى تغيير زوايا الشعلة وطول القوس وسرعته، مما ينتج عنه عدم انتظام في عمق الاختراق وشكل اللحام. تعمل وحدات اللحام الآلية على التخلص من هذه الأخطاء البشرية.
- تتحرك الروبوتات المفصلية ذات المحاور الستة على طول مسارات مبرمجة ضمن نطاق ±0.05 مم وبسرعة قصوى تبلغ 2.0 متر/دقيقة.
- تقوم أجهزة استشعار التثليث الليزري بتتبع مسارات الوصلات في الوقت الفعلي، مع تعويض التفاوتات في عمليات التشكيل والضغط في المراحل السابقة.
- توفر عمليات التثبيت الهوائية الثابتة ضغط تثبيت يبلغ 0.40.6 ميجا باسكال على كامل الجزء، مما يضمن اتصالًا ثابتًا بالمشتت الحراري بين كل دورة.
تقييم أساليب التصنيع البديلة
ينبغي أيضاً مقارنة التجميعات الملحومة بطرق ربط المعادن الشائعة الأخرى ومسارات الإنتاج:
- التجميعات الملحومة مقابل التصنيع باستخدام الحاسوب (CNC): مراجعة لـ التصنيع باستخدام الحاسوب (CNC) تؤكد المقايضات أن القطع بالليزر والثني واللحام الآلي يقلل من نفايات المواد بأكثر من 60 بالمائة مقارنة بطحن CNC للهياكل الكبيرة من الكتل الصلبة.
- اللحام مقابل الصب: للمقارنة، فإن عمليات التصنيع الملحومة أسرع من عمليات الصب لأن تكلفة الأدوات اللازمة لإنتاج المسبوكات مرتفعة.
- قرارات الأتمتة: يتطلب تحديد متى تكون الاستثمارات في أدوات التثبيت فعالة من حيث التكلفة دراسة متأنية لفوائدها. اللحام الآلي مقابل اللحام اليدوي.
ما هي استراتيجيات التثبيت والتجهيز التي تمنع انحناء الصفائح؟
يستخدم التحكم في حركة الأجزاء المادية في لحام الصفائح المعدنية أدوات ورشة دقيقة، وتعمل المشابك المناسبة وقضبان الدعم كممتصات للطاقة في خط الرؤية في تصنيع المقاييس الرقيقة، وكحافظ للتفاوتات وكسر للألواح المسطحة نسبيًا، ولمقاوم قوى الانحناء الحراري.
تجهيزات تثبيت هوائية
تُطبّق المشابك الميكانيكية ذات المفصلات ضغطًا غير متساوٍ على الوصلة، مما يسمح برفع الصفائح المعدنية الرقيقة عند تسخينها. أما قضبان التثبيت الهوائية فتُطبّق ضغطًا متساويًا على طول الوصلة بأكملها.
- يتم تطبيق ضغط تلامس مستمر يتراوح من 0.4 إلى 0.5 ميجا باسكال على جانبي خط اللحام باستخدام أصابع نحاسية مجزأة.
- توفر أصابع التثبيت على بعد 4 مم إلى 6 مم من حافة التماس مقاومة للانحناء لأعلى أثناء عملية التسخين، بدون قفص، ولكنها تسمح بالوصول الواضح لفوهة الشعلة أو الليزر.
- تسمح صمامات العادم الهوائية السريعة بدورة تثبيت وإطلاق مدتها 5 ثوانٍ، مما يوفر إنتاجية أعلى لعمليات التشغيل ذات الحجم الكبير.
غرف التطهير وأدوات التبريد
تتأكسد المواد المتفاعلة مثل الفولاذ المقاوم للصدأ والتيتانيوم بسرعة تحت وصلة اللحام ذات الاختراق الكامل إذا لم يتم إبعادها عن الغلاف الجوي:
- تحتوي قضبان الدعم النحاسية المحددة على حجرات انتشار غاز مستمرة بحجم 0.5 مم والتي توفر غاز الأرجون مباشرة إلى وصلة الجذر الخلفية.
- تحافظ القنوات الداخلية المبردة بالماء داخل كتل التبريد النحاسية السميكة على درجات حرارة الأدوات بحيث تبقى أقل من 60 درجة مئوية عند استخدامها بشكل مستمر في الدورات الآلية.
- تتيح قاعدة التثبيت المغناطيسية التي تستخدم رافعات فولاذية معيارية إمكانية الإعداد السريع لهياكل الإنتاج المنخفض دون الحاجة إلى بناء إطارات للاستخدام لمرة واحدة.
أسرة أدوات معيارية سريعة التغيير
يستخدم مصنع تصنيع الصفائح المعدنية عالي التنوع ألواحًا فرعية معيارية قائمة على الشبكة للتخلص من التركيبات ذات الاستخدام الواحد:
- تحتوي قواعد أدوات الصلب المقوى على ثقوب دقيقة محفورة بأنماط إما 16 مم أو 28 مم على مسافات مركزية تبلغ 50 مم بالضبط.
- تقوم كتل تحديد المواقع وحواف التوقف المحملة بنابض والمصنوعة باستخدام الحاسوب من الألومنيوم بتحديد مواقعها بدقة في حدود ±0.05 مم في أقل من خمس دقائق.
- تقوم المشابك المفصلية المزودة بوسادات تلامس من اليوريثان بتطبيق ضغط اتجاهي على الدبابيس لتثبيت حواف الصفائح المشكلة.
تخفيف التمدد الحراري في التركيبات الصلبة
بينما يمنع التثبيت المحكم الانبعاج خارج المستوى، فإن التقييد المفرط لتجميعات اللحام المصنوعة من الصفائح المعدنية الرقيقة يؤدي إلى تشقق ثانوي للمعدن الساخن عند احتكاكه بدبابيس التثبيت المقواة. ويتمثل الحل الذي ابتكره مهندسو أدوات الإنتاج في استخدام مثبتات عائمة أو مرنة على أحد جانبي قاعدة التثبيت.
يُمكّن استخدام المنزلقات الخطية المزودة بنابض المكون من التمدد على طول محوره الرئيسي للنمو الطولي أثناء عملية اللحام، مع الحفاظ على الحافة الرأسية في تماس مسطح مع مشتت الحرارة النحاسي. وعندما تبرد اللحامة إلى أقل من 200 درجة مئوية، تنفك مثبتات الهواء المضغوط، ويكمل التجميع دورة انكماش طبيعية دون عوائق.
كيف تؤثر عملية تشطيب السطح بعد اللحام على تكلفة القطعة؟
لا يمثل ترسيب اللحام سوى نصف دورة التصنيع. ففي تجميعات اللحام للصفائح المعدنية الرقيقة، غالباً ما يستغرق صقل الأسطح ومزجها وتخميلها وتسويتها وقتاً أطول من وقت اللحام نفسه.
طحن وتجهيز الخرز
تحتاج الألواح المعمارية، ووحدات الإلكترونيات المرئية، وخزائن الطعام إلى زوايا خارجية ناعمة من الفئة أ:
- يضمن الطحن الأولي باستخدام أقراص الزركونيوم ذات الحبيبات 60 أن يتم طحن أي خرزات بارزة بشكل متساوٍ مع الركيزة دون إتلاف المعادن الأساسية الرقيقة المجاورة.
- تؤدي عملية التكييف اللاحقة باستخدام أقراص تكييف الأسطح غير المنسوجة متوسطة الجودة إلى إزالة علامات الطحن الأولية ومحاذاة اتجاه الألياف.
- تعمل الزوايا الخارجية الملحومة بالليزر الليفي على إلغاء خطوة الصنفرة، مما يترك فقط تلميعًا باستخدام إسفنجة سكوتش برايت قبل الطلاء.
التخميل الكيميائي وترميم الأسطح
تؤدي الحرارة الناتجة عن اللحام إلى استخلاص الكروم من الفولاذ المقاوم للصدأ، مما يؤدي إلى تكوين منطقة ملوثة بالحرارة أكثر عرضة للتآكل:
- تعمل معاجين التخليل الكيميائية المستخدمة على طول وصلات الفولاذ المقاوم للصدأ على إزالة التلوث الحراري وملوثات الحديد في غضون 15-30 دقيقة.
- تعمل خزانات التخميل المملوءة بحمض الستريك أو حمض النيتريك على استعادة الطبقة الرقيقة من أكسيد الكروم الواقي في جميع أنحاء الهيكل الملحوم.
- تخضع وصلات اللحام المصنوعة من الألومنيوم لعملية السفع بالخرز الزجاجي لتنظيف أي علامات تناثر قبل عملية الأنودة الشفافة أو الطلاء بالمسحوق.
التجريد الميكانيكي وتصحيح التسطيح
في حالة تجاوز الإجهاد الحراري العالي لضوابط التثبيت، فإن عملية التجريد الميكانيكي التصحيحي تعيد الألواح الملتوية إلى وضعها الطبيعي قبل الفحص النهائي:
- توفر مكابس العمود الهيدروليكية المزودة بوسادات من اليوريثان على كتل على شكل حرف V قوة انحناء معاكسة يتم التحكم فيها مباشرة على المناطق المتأثرة بالحرارة لتخفيف التشوه الزاوي.
- تستخدم آلات التنعيم بكرات محركة صلبة تقوم بتدحرج اللحامات البارزة بحمل يتراوح من 0.5 إلى 1.2 ميجا باسكال.
- يتم إجراء عملية الانكماش الموضعي باستخدام تقلص موضعي متحكم به باستخدام شعلة الأوكسي أسيتيلين التي تسخن إلى 550 درجة مئوية والتبريد الفوري بالهواء المضغوط.
إدارة عملية تحضير الطلاء بعد اللحام على ألواح الصفائح المعدنية
تتطلب تجميعات الصفائح المعدنية الملحومة، المستخدمة في تطبيقات الطلاء بالبودرة الصناعية أو التشطيبات النهائية بالطلاء الرطب، إزالة كاملة للشحوم الكيميائية ومعالجة ميكانيكية دقيقة لجميع وصلات اللحام. يؤدي تراكم مواد اللحام، ومحاليل منع تناثر الطلاء، وبقايا السيليكون الموضعية على قطع القماش المستخدمة في التنظيف، إلى تقليل التصاق الطلاء بالبودرة، مما ينتج عنه ظهور فقاعات وتقشر في الحواف في ظل ظروف اختبار رذاذ الملح المعتادة.
تُعالج القطع الملحومة في أنفاق غسيل تحويلية من خمس مراحل باستخدام فوسفات الحديد أو الزركونيوم قبل بدء عملية الطلاء بالمسحوق. ولتحقيق التشطيبات الخارجية المتواصلة من الفئة (أ) المطلوبة، يقوم الفنيون بملء علامات اللحام النقطي المستوية بمعجون ألومنيوم مقاوم للحرارة، ثم يخبزون السطح ويصقلونه حتى يصبح ناعمًا تمامًا، لضمان الحصول على سطح لامع كمرآة بعد مروره بدورة الفرن.
ما هي معايير الجودة للحام المعادن الدقيق؟
تُجرى عمليات اللحام الدقيق للمعادن على الصفائح المعدنية وفقًا لمتطلبات التفاوتات من الفئة B وفقًا لمعيار ISO 13920 من حيث التفاوتات الخطية، ومعايير الجودة من المستوى B وفقًا لمعيار ISO 5817 فيما يخص اللحامات التجميلية والداخلية. وتُجرى عمليات الفحص من خلال الفحص البصري للسطح، واختبار اختراق الصبغة (PT) في حالة وجود تشققات دقيقة على السطح، وآلات قياس الإحداثيات (CMM) للتأكد من استواء الهيكل بالكامل ضمن نطاق ±0.2 مم.
معايير اللحام المنظمة
تُلبي تجميعات الصفائح المعدنية الملحومة متطلبات معيار جودة دولي مُعتمد. بالنسبة للأبعاد الخطية والزاوية، يُعتمد معيار ISO 13920، مع تحديد هياكل الصفائح الدقيقة ضمن الفئة B (تفاوت خطي 1 مم/1000 مم) والفئة F (تفاوت زاوية 20 دقيقة قوسية). أما العيوب، فتُغطى بمعيار ISO 5817، الفئة B (غرف نظيفة/حاوية طبية، تشققات دقيقة سطحية، اختراق غير كامل للجذر، أو تآكل يزيد عن 10% من سُمك الصفيحة)، مع الالتزام بسجلات التأهيل وسجلات أداء اللحامين وفقًا لمعيار AWS D9.1 (للصفائح المعدنية) أو AWS D17.1 (للحام في صناعة الطيران).
أساليب الاختبار غير المدمر الأساسية (NDT)
تتحقق تقنية الاختبار غير الإتلافي من سلامة الوصلات وإحكام منع التسرب دون إتلاف الأجزاء النهائية:
- الاختبار البصري (VT): أُجريت الاختبارات عند شدة إضاءة 1000 لوكس لتسجيل مسامية السطح، والاحتراق، و عيوب اللحام الشائعة قبل عملية ضم الدفعة.
- اختبار الاختراق السائل (PT): تبقى الصبغة الشفافة أو الفلورية على الدرزات لمدة 15 دقيقة، ثم يتم وضع مادة كاشفة لإظهار الشقوق الدقيقة تحت الضوء الطبيعي أو الأشعة فوق البنفسجية.
- اختبار انخفاض الضغط واختبار الهيليوم: يتم ضغط الحاويات المخصصة للتبريد السائل أو تخزين البطاريات إلى ما بين 0.2 و 0.5 بار، مما يتيح اكتشاف معدلات تسرب الهيليوم المنخفضة التي تصل إلى 110 ملي بار لتر/ثانية.
- فحص القطع المعدني بالنقش المجهري: يتم حفر المقاطع المعدنية المقطوعة من الألواح التضحية بحمض لتحديد مدى اختراق الجذر الفعلي والمناطق المتأثرة بالحرارة.
التحقق من الأبعاد باستخدام قياسات CMM
يجب فحص الأبعاد العامة للأجزاء تمامًا كما لو كنت قلقًا بشأن اللحام. فالحرارة العالية تُسبب عدم استدارة الثقوب وانحناء أسطح التثبيت.
- ذراع CMM المفصلي يحافظ على مراكز الثقوب، والمربع الحقيقي، والتسطيح عند ±0.2 مم.
- يقوم المسح الضوئي عالي السرعة بالضوء الأزرق بإنشاء خريطة حرارية ثلاثية الأبعاد كاملة لنقاط السطح، مما يقارن الغلاف المبني مباشرة مع هندسته الاسمية الأصلية في برنامج التصميم بمساعدة الحاسوب (CAD).
- يتم إجراء جميع عمليات التحقق من الأبعاد باستخدام التفاوتات الهندسية ISO 13920:2023.
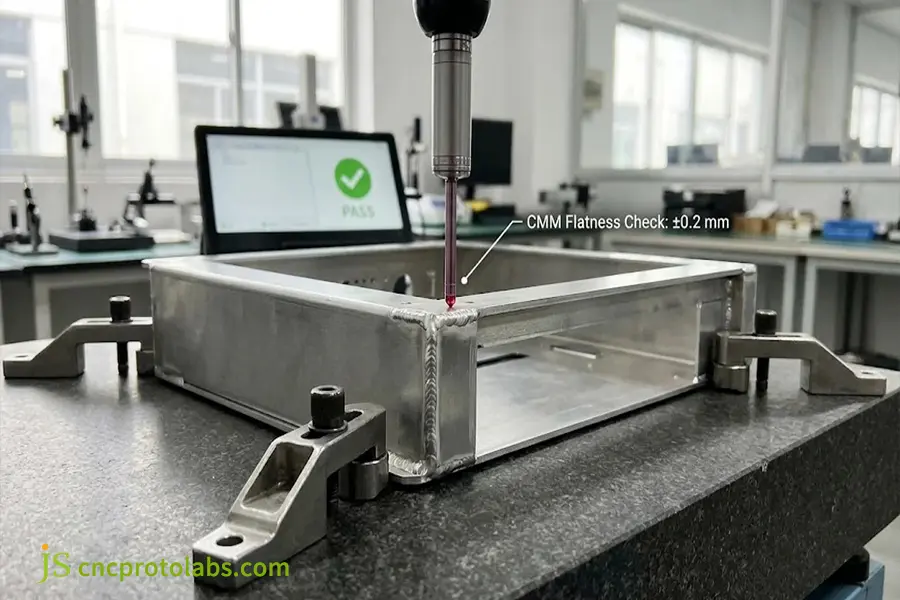
القياسات البعدية باستخدام جهاز قياس الإحداثيات ثلاثية الأبعاد بعد اللحام للتحقق من استقامة الإطار وتسطيح سطح التركيب في حدود ±0.2 مم.
تأهيل قدرة العملية وإجراءات اللحام (PQR/WPS)
يلزم التحقق المنهجي من صحة العملية قبل البدء في الإنتاج على دفعات:
- تحتوي مواصفات إجراءات اللحام (WPS) على معلومات محددة حول سرعة الحركة، وجهد القوس، ومعدل تغذية السلك، ونطاق تركيب الغاز، والتي تم تحديدها باستخدام عينات الاختبار.
- يثبت سجل تأهيل الإجراءات (PQR) المطابقة الميكانيكية من خلال اختبارات الشد العرضي المعيارية واختبارات انحناء الجذر.
- يوفر تكرار اختبار العينات أثناء الإنتاج بيانات التحكم الإحصائي في العمليات حول اتساق اختراق اللحام في خلايا اللحام المعدني متعددة المحطات.
كيف حلت تقنية JS Precision مشكلة تشوه اللحام في الصفائح المعدنية الرقيقة؟
دقة جي إس تم حل مشكلات التشوه الحراري في هيكل من الألومنيوم 5052 (بسماكة 1.2 مم) باستبدال لحام TIG اليدوي التقليدي بلحام الصفائح المعدنية بالليزر الليفي مع التثبيت باستخدام مشابك نحاسية. انخفضت كمية الحرارة المستخدمة بنسبة 58%، ولم يحدث أي احتراق للمعدن الأساسي، وحُفظت دقة استواء سطح التثبيت ضمن نطاق ±0.15 مم. انخفضت عملية طحن اللحام الثانوي بنسبة 75%، مما أتاح توريد 500 وحدة خلال أسبوعين.
المشكلة: تشوه الأغلفة الطبية الرقيقة
طلب مصنعٌ لأجهزة التشخيص الطبي إنتاج هيكل إلكتروني من الألومنيوم، بسماكة 1.2 مم من نوع 5052-H32. قام موردُهم السابق بلحام الصناديق يدويًا باستخدام تقنية اللحام بالقوس الكهربائي المحمي بالغاز الخامل (AC TIG).
- تسبب مدخل الحرارة في انحناء قاعدة الهيكل التي يبلغ طولها 450 مم لأعلى بمقدار 1.8 مم، وبالتالي بدأت في إعاقة قضبان المسح الضوئي الداخلية.
- أدى تقويم الأجزاء على البارد باستخدام مكبس الثني إلى إجهادات في الألواح، والتي تآكلت خارج نطاق التفاوت المسموح به بعد أسابيع.
- استغرقت عملية طحن خرزة اللحام اليدوية 40 دقيقة لكل صندوق، وكانت تتكون من مجموعة غير متناسقة من علامات الدوامات تحت الطلاء المسحوق.
الحل: التحويل بالليزر وتركيبات التبريد النحاسية
أعادت شركة JS Precision تصميم عملية الإنتاج في ثلاث مراحل منفصلة:
- تحويل الليزر الليفي: تم تغيير طريقة اللحام اليدوي TIG إلى ليزر ألياف بقوة 1.5 كيلو واط بسرعة 1.4 متر/دقيقة مع تردد تذبذب 1.2 مم لتقليل طاقة الخط بنسبة 58%.
- أدوات نحاسية مبردة بالماء: صممت وصنعت جهاز تثبيت هوائي مزود بقضبان تبريد نحاسية متصلة مباشرة بالقطعة الموجودة في المفصل لاعتراض أقصى قدر من الحرارة.
- قطع DFM ذات علامات التبويب والفتحات: نمط مسطح جديد مع ألسنة ذاتية التحديد معاد تصميمها وحواف إزاحة 0.6 مم للمعدن الأساسي ليتم دمجه دون استخدام سلك حشو.
تحسينات إنتاجية قابلة للقياس
أدت العملية المعدلة إلى تحسينات واضحة وقابلة للقياس في أرضية المصنع:
- زادت استواء القاعدة من 1.8 مم إلى 0.12 مم، مما يلبي متطلبات العميل البالغة ±0.15 مم دون الحاجة إلى تقويم بالضغط.
- تم تقليل وقت الطحن لتجهيز اللحام من 40 دقيقة إلى أقل من 8 دقائق، أي بانخفاض قدره 75٪ لكل وحدة.
- حقق اختبار تسرب الهيليوم والمسح البُعدي باستخدام آلة قياس الإحداثيات ثلاثية الأبعاد نسبة نجاح بلغت 99.4% من المرة الأولى في الطلبية المكونة من 500 قطعة.
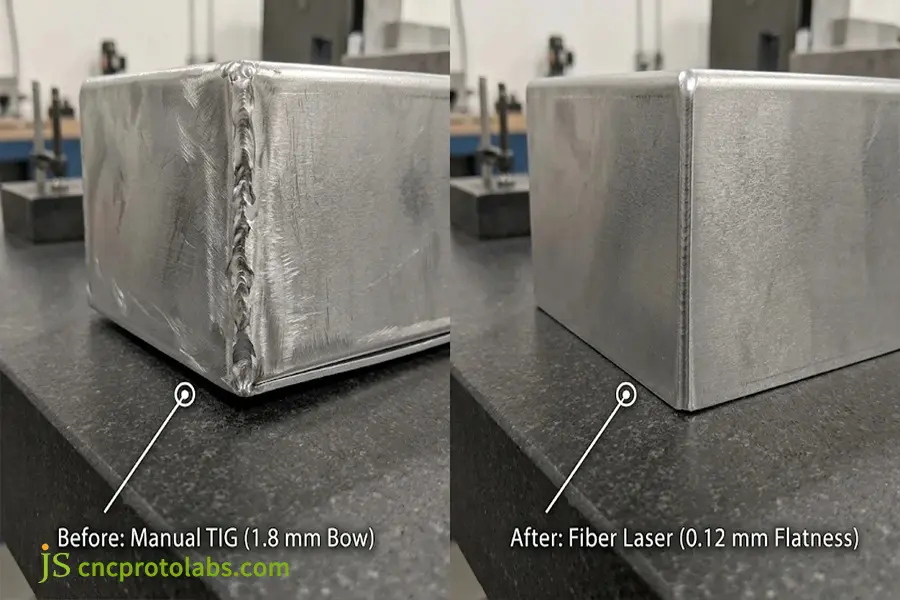
مقارنة الإنتاج على هيكل طبي من الألومنيوم 5052 بسمك 1.2 مم - إلغاء انحناء TIG اليدوي بسمك 1.8 مم إلى مستوى تسطح 0.12 مم عبر لحام الليزر الليفي.
الأسئلة الشائعة
ما هي أفضل عملية لحام للصفائح المعدنية؟
تعتمد أفضل عملية لحام للصفائح المعدنية على سُمك المادة، وحجم الإنتاج، والمتطلبات الجمالية. يُعدّ لحام الليزر الليفي الحل الأمثل للصفائح الرقيقة التي يتراوح سُمكها بين 0.5 و3.0 مم، حيث يُوفّر أقل تشوّه حراري وسرعات تصل إلى 3.0 م/دقيقة. يُنتج لحام TIG أفضل خرزة جمالية للألواح المصنوعة من الفولاذ المقاوم للصدأ. يُعدّ لحام MIG الأنسب للأقواس الهيكلية التي يزيد سُمكها عن 2.0 مم. يُوفّر لحام المقاومة النقطية أقل تكلفة للقطعة عند إنتاج قطع التشكيل المتداخلة.
ما هو أقصى سمك يمكن لحام الصفائح المعدنية به؟
تندرج معظم عمليات لحام الصفائح المعدنية ضمن نطاق السماكة القياسي هذا: المواد التي تتراوح سماكتها بين 0.5 مم و 6.0 مم. أي سماكة أقل من 0.8 مم تُلحم باستخدام لحام TIG الدقيق أو لحام الليزر الليفي النبضي لتقليل الاحتراق. أما المواد التي تزيد سماكتها عن 6.0 مم فتُصنف ضمن تصنيع الألواح الهيكلية، وتُجهز بحافة مشطوفة للحام MIG متعدد الطبقات أو لحام القوس المغمور لتحقيق اختراق كامل للجذر وفقًا لمعايير ISO 9606-1 المحددة.
هل يمكنك لحام معادن مختلفة معًا؟
يتطلب لحام المعادن المختلفة، في سياق لحام الصفائح المعدنية، ضمان تساوي درجات انصهارها ومعدلات تمددها الحراري. لا يُعدّ اللحام القوسي للألمنيوم والفولاذ خيارًا عمليًا نظرًا لتكوينه هياكل بين فلزية هشة؛ لذا يُفضّل استخدام التثبيت والربط. مع ذلك، يُمكن لحام النحاس بالفولاذ المقاوم للصدأ، والفولاذ الكربوني بالفولاذ المقاوم للصدأ 304 بنجاح باستخدام الليزر ومعدن الحشو.
هل تحتاج إلى تخفيف التوتر بعد اللحام؟
لا تحتاج التجميعات الملحومة المصنوعة من صفائح معدنية رقيقة يقل سمكها عن 2.0 مم عادةً إلى تخفيف الإجهاد الحراري، خاصةً عند تصنيعها باستخدام ليزرات الألياف منخفضة الحرارة. أما في حالة الهياكل الفرعية والأغلفة الأثقل التي تتطلب عملية طحن باستخدام الحاسوب (CNC) كعملية ثانية، فيلزم تخفيف الإجهاد الحراري، والذي يتضمن تسخين الفولاذ إلى درجة حرارة تتراوح بين 550 و650 درجة مئوية، أو تخفيف الإجهاد بالاهتزاز.
كيف يمنع المصنعون انحناء الصفائح المعدنية الرقيقة؟
منع التواء لحام الصفائح المعدنية من خلال التحكم في مدخلات الحرارة والتقييد الميكانيكي. تشمل التقنيات الشائعة تثبيت اللحام على قضبان تبريد نحاسية لتوصيل الحرارة، وإجراء اللحامات المتقطعة في صفوف متداخلة، واستخدام صفائح ذات تصميم متشابك، وتجنب اللحام الزائد. يوفر استخدام اللحام الآلي بالليزر الليفي مدخلات حرارة أقل بنسبة تزيد عن 50% مقارنةً بشعلات اللحام اليدوية.
ما هي العوامل التي تحدد تكاليف لحام الصفائح المعدنية؟
تشمل التكلفة الإجمالية للحام الصفائح المعدنية تحضير المواد، وتجهيز المعدات، وتشغيل القوس الكهربائي، والطحن الثانوي. في ماكينة اللحام اليدوي بتقنية TIG، قد تشكل عملية تشكيل وتلميع الخرزة وحدها 30% أو أكثر من تكلفة القطعة. تتطلب الخلايا الروبوتية الآلية استثمارًا في أدوات التثبيت (من 2000 إلى 5000 دولار أمريكي)، لكنها توفر أوقات دورة أسرع بنسبة تصل إلى 70%، مما يقلل من تكلفة القطعة الواحدة في دفعات تضم 100 قطعة أو أكثر.
كيف أحصل على عرض أسعار دقيق لأعمال اللحام عبر الإنترنت؟
للحصول على عرض أسعار دقيق وسريع لأعمال لحام الصفائح المعدنية، أرسل رسومات ثلاثية الأبعاد (بصيغة STEP) ورسومات ثنائية الأبعاد يُظهر هذا الجدول رموز اللحام، وأنواع المواد، وسُمك الصفائح، والتفاوت الخطي البالغ ±0.2 مم. كما يُتيح تحديد تفاصيل السطح التجميلية، واختبار تسرب الهيليوم، وكميات الطلب المتوقعة، لمهندسي الأدوات تحديد أوقات دورة الماكينة، وتقديم عروض أسعار رسمية، في غضون 24 ساعة.
لماذا تختار شركة JS Precision للحام الصفائح المعدنية حسب الطلب؟
تمتلك شركة JS Precision منشأة إنتاجية تضم أكثر من 100 آلة دقيقة، تشمل محطات ليزر ألياف آلية متكاملة، وخلايا CMT روبوتية، وعمليات لحام TIG يدوية. نقدم مراجعة تصميم التصنيع (DFM) في المراحل الأولى، ونُصمم تجهيزات تبريد مخصصة، ونتحقق من دقة التجميع بدقة تصل إلى ±0.2 مم باستخدام تقنية قياس الإحداثيات ثلاثية الأبعاد (CMM). تضمن عمليات البيع المباشر للمصنع التخلص من هوامش ربح الوسطاء، وتوفير قطع غيار عالية الجودة بشهادات اعتماد المواد.
خاتمة
تُوازن عملية لحام الصفائح المعدنية الدقيقة بين مدخلات الطاقة والحدود الحرارية للمعادن الرقيقة. ويبدأ منع التشوه من مرحلة التصميم: باختيار العملية المناسبة، وتصميم وصلات ذاتية التحديد، وتثبيت الأجزاء بمشتتات حرارية نحاسية، واستخدام خلايا روبوتية مؤتمتة عندما تبرر أحجام الإنتاج الحاجة إلى الأدوات. ويضمن اتباع هذه القواعد الهندسية دقة عالية في القياسات، وحماية تشطيبات الأسطح، وتجنب عمليات التجليخ المكلفة بعد اللحام.
عندما تكون مستعدًا للطلب عروض أسعار دقيقة لخدمات اللحامأرسل رسوماتك ثلاثية الأبعاد المصممة باستخدام برنامج CAD إلى شركة JS Precision لإجراء تقييم قابلية التصنيع (DFM) والحصول على عرض سعر مباشر خلال 24 ساعة. اكتشف المزيد عن خدماتنا. خدمات لحام الصفائح المعدنية.
مورد