Français




Soudage de tôles Ce procédé consiste en la fusion thermique de fines feuilles de métal, généralement d'une épaisseur de 0,5 mm à 6,0 mm, par application d'une chaleur concentrée provenant d'un arc électrique, d'une résistance ou d'un faisceau laser afin de joindre les joints sans perforer le métal de base. fabrication de tôlerie de précisionLa gestion de l'apport de chaleur est essentielle pour éviter la déformation des pièces et les défauts de soudure. Le soudage TIG et le soudage laser à fibre continu sont couramment utilisés pour les boîtiers de haute précision (tolérances comprises entre 0,2 mm et 0,5 mm), tandis que le soudage MIG et le soudage par points par résistance offrent des temps de cycle plus rapides, adaptés aux supports structuraux et à la production en grande série.
Comparaison des procédés de soudage primaire de la tôle
Le contrôle de l'apport thermique est un facteur critique dans le traitement des feuilles minces : Les tôles de moins de 1,5 mm doivent être soudées au laser à fibre ou au TIG pulsé, les tôles de plus de 2,0 mm peuvent être soudées au MIG et les brides superposées doivent être soudées par points par résistance.
| Procédé de soudage | Épaisseur optimale de la feuille | Risque de déformation | Résistance et étanchéité des joints | Coût de finition secondaire | Applications recommandées |
| Laser à fibre | 0,5 mm – 3,0 mm | Extrêmement faible (HAZ ≤ 0,5 mm) | Joint hermétique, résistance à la traction du métal de base | <5% (sans éclaboussures, pansement minimal) | Électronique de précision, plateaux de batterie, châssis médicaux |
| TIG (GTAW) | 0,8 mm – 4,0 mm | Modéré (nécessite des blocs de refroidissement en cuivre) | haute résistance structurelle, perle cosmétique supérieure | 15 % – 20 % (mélange léger en surface) | Panneaux architecturaux, équipements de qualité alimentaire, enceintes visibles |
| MIG (EXCELLENT) | 1,5 mm – 6,0 mm | Élevée (apport de chaleur de ligne épaisse) | Pénétration racinaire profonde, charge de cisaillement élevée | 30 % – 40 % (broyage des éclaboussures et des perles saillantes) | Supports industriels lourds, plaques de base, patins d'équipement |
| Soudage par points | 0,6 mm – 3,0 mm (joints à recouvrement) | Indentations superficielles globalement faibles et localisées | Haute résistance au cisaillement, non étanche | 0 % (prêt à peindre dès la sortie de la machine) | Joints de recouvrement de tôles, nervures de renfort, armoires de serveurs |
Besoin de soudures à joints certifiées, garantissant tolérance et qualité, pour des boîtiers sur mesure ? Téléchargez vos fichiers CAO 3D pour une évaluation rapide et facile de la faisabilité de la conception par JS Precision.
Pourquoi la soudure de la tôle se déforme-t-elle et se perce-t-elle ?
Le soudage de tôles provoque des déformations et des perforations car les tôles minces de moins de 2 mm ont une masse limitée pour absorber la chaleur concentrée. Lorsque l'apport de chaleur dépasse environ 0,35 kJ/mm, la dilatation thermique rapide crée de fortes contraintes de compression dans le métal environnant. Lors du refroidissement et de la contraction du bain de fusion, les contraintes de traction résiduelles provoquent le flambage de la tôle mince. Le maintien de vitesses de déplacement constantes et l'application de dissipateurs thermiques sont essentiels pour maintenir la tolérance dimensionnelle dans une plage de ±0,2 mm.
Comprendre la dissipation de chaleur dans les plaques minces
Pour les aciers de construction épais (plus de 8 mm), la chaleur se dissipe dans les trois dimensions au sein de la masse de la tôle froide. Lors du soudage de tôles minces, la chaleur se propage uniquement en deux dimensions, le long de la surface. Comme la chaleur ne peut se propager vers le bas, le cordon de soudure atteint très rapidement une température excessive. Si l'arc se déplace à moins de 0,15 mètre par minute, la température du joint peut dépasser 1 400 °C alors que le métal environnant est proche de la température ambiante.
Un tel gradient thermique provoque la dilatation de la partie chaufféeCependant, la zone chauffée est soumise à des contraintes physiques dues à la plaque mère plus froide qui la délimite. Il en résulte des forces de compression sur la partie chauffée qui dépassent rapidement sa limite d'élasticité sous l'effet de la température élevée. Lors du refroidissement du bain de fusion, les forces de traction provoquent une déformation de la tôle.
Révision des fondamentaux procédé de soudage des métaux permet aux fabricants d'équilibrer les paramètres de l'arc par rapport à l'épaisseur de la feuille de base avant d'amorcer l'arc.
Causes profondes de la perforation des bords
La perforation se produit lorsque la profondeur du bain de fusion est supérieure à l'épaisseur de la tôle avant que la torche n'avance :
- Si l'arc reste immobile pendant plus de 0,3 seconde, la perforation des feuilles d'une épaisseur inférieure à 1,2 mm se produit instantanément.
- Des jeux d'ajustement supérieurs à 0,1 mm créent des espaces à partir desquels le métal peut être soutenu, ce qui provoque la fissuration des bords fondus et la formation de trous.
- Les coins extérieurs brûlent deux fois plus vite que les surfaces planes. car la chaleur se dissipe par deux côtés ouverts plutôt que par un seul.
- Un mauvais positionnement de la pince de mise à la terre induit un soufflage d'arc magnétique, ce qui provoque un soufflage d'arc électrique vers les bords fins.
- Une tension excessive dans le dispositif d'alimentation provoque la perforation du fond du bac de remplissage par le fil de remplissage.
Éviter les goulots d'étranglement lors du redressage par soudage
Les pièces minces déformées entraînent des retards coûteux dans le processus de production. Une déformation de 1,5 mm sur un cadre de 400 mm nécessite 20 à 45 minutes de rétreint manuel, de redressage à la presse plieuse ou de planage manuel par pièce. La gestion de l'énergie thermique en amont et l'application d'un serrage rigide éliminent le besoin de redressage mécanique après soudage des métaux, garantissant ainsi la conformité aux normes. Exigences de qualité ISO 3834-2:2021.
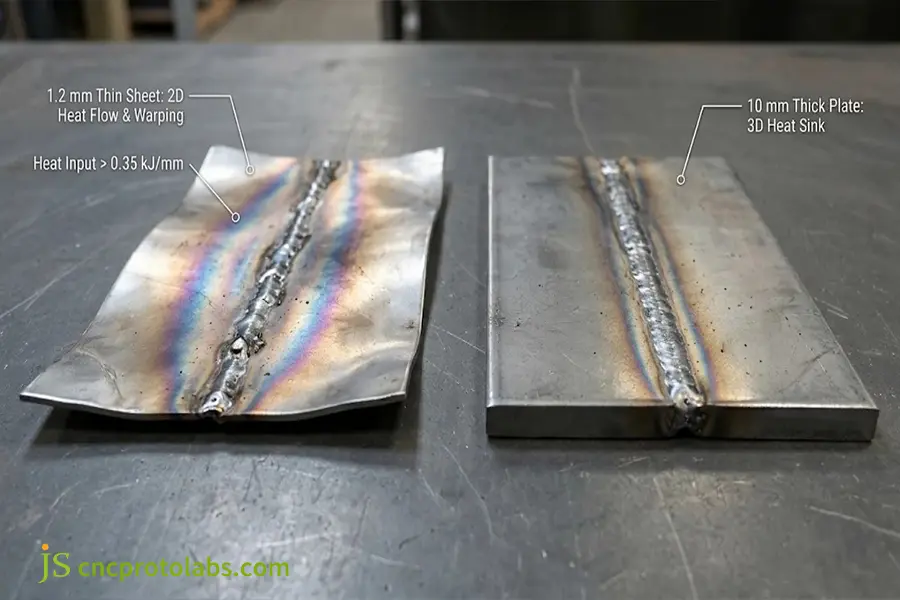
La concentration de chaleur bidimensionnelle provoque une forte déformation des feuilles minces de 1,2 mm par rapport à la dissipation thermique tridimensionnelle dans les plaques de 10 mm.
Comment fonctionne le procédé de soudage des métaux sur des tôles minces ?
Le procédé de soudage de tôles Ce procédé utilise un nettoyage chimique de surface, un bridage précis et un soudage de fixation pour positionner la pièce lors de toutes les préparations, notamment pour le dépôt du cordon principal. Les principaux paramètres du procédé sont le courant de soudage (de 20 à 120 A selon l'épaisseur de la tôle), la vitesse de soudage (de 0,2 à 2,5 m/min) et le débit d'argon (de 10 à 18 L/min). La distance d'arc est maintenue inférieure à 1,5 mm afin de garantir un arc stable et d'éviter la porosité et la surchauffe de la tôle.
Élimination des contaminants avant les frappes à l'arc
Les feuilles minces présentent des rapports surface/volume élevés ; les oxydes et les huiles de surface devraient être la raison du rejet des joints :
- Acier au carbone (SPCC) : Éliminer les contaminants huileux par essuyage au solvant ou par dégraissage ultrasonique.
- Acier inoxydable: Éliminer la calamine laissée par la découpe laser à air comprimé en meulant le métal avec des meules abrasives fines.
- Alliages d'aluminium : Éliminez la couche d'oxyde superficielle à 2 072 °C à l'aide d'une brosse métallique propre en acier inoxydable juste avant d'effectuer toute opération de soudage de métal.
- Feuilles pré-enduites : Retirez les films polymères de protection temporaires à au moins 25 mm de la ligne de joint avant de souder afin d'éviter la carbonisation du plastique dans le bain de fusion.
Installation avec barres de refroidissement en cuivre
La structure ne confère pas une rigidité suffisante à la pièce sous charge thermique. Assemblages d'ancrage et de serrage dans un dispositif fixe avec blocs de refroidissement en cuivre à l'arrière :
- La conductivité thermique du cuivre est d'environ 390 W/(m·K), ce qui permet d'extraire la chaleur maximale vingt fois plus rapidement que l'acier inoxydable.
- Le serrage d'une barre de refroidissement en cuivre sous la ligne de soudure permettra d'évacuer la chaleur de la racine et de solidifier le bain de fusion avant qu'il ne s'affaisse sous l'effet de la gravité.
- Une rainure de dégagement peu profonde (0,2 mm de profondeur x 1,5 mm de largeur) est usinée sur la face de la barre de cuivre. Elle est réalisée sur toute la longueur du fil, ce qui permet une pénétration uniforme du cordon de soudure par le dessous et empêche le métal en fusion de s'écouler.
- L'utilisation de doigts de maintien pneumatiques placés à moins de 5 mm du bord de la couture permet d'empêcher les bords fins de se soulever et de perturber la focalisation de l'arc pendant le déplacement.
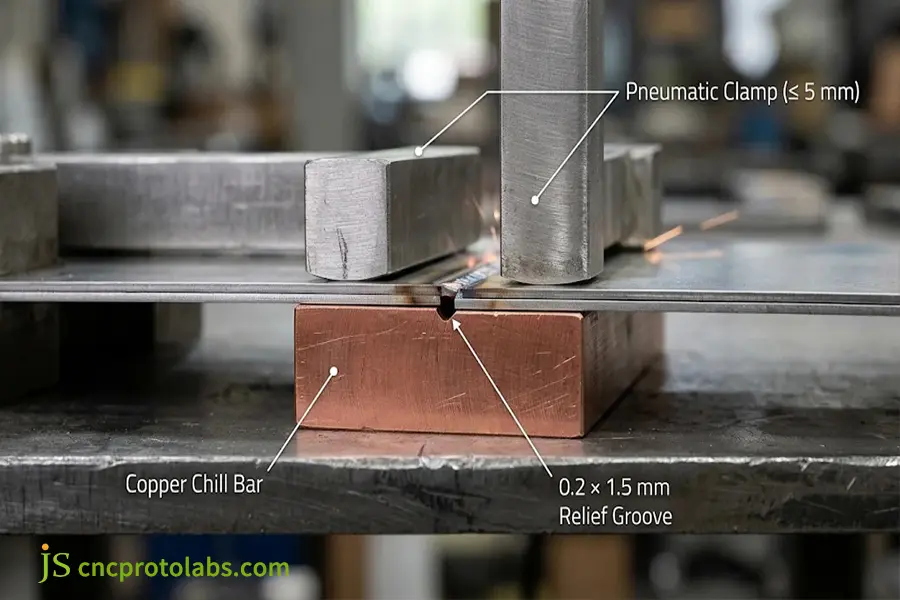
Des pinces de maintien pneumatiques positionnées à moins de 5 mm du joint, associées à une barre de refroidissement en cuivre rainurée pour évacuer la chaleur maximale de la racine de la soudure.
Réglage des paramètres et de la couverture en gaz
La méthode de l'arc pulsé et le flux laminaire de gaz garantissent l'intégrité radiculaire :
- Contrôle actuel : Utiliser dans une plage de 20 à 120 A, selon le calibre, pour éviter de percer le fil.
- Vitesse de déplacement : La vitesse de la torche doit être comprise entre 0,2 et 2,5 m/min afin de réduire l'énergie de la ligne.
- Débit de gaz : Un débit de 10 à 18 L/min d'argon pur (99,995 %) circule à travers une lentille à gaz pour réduire la porosité.
- Avant et après le flux : Utilisez un temps de pré-écoulement de 0,5 seconde pour éliminer l'air atmosphérique, suivi d'un temps de post-écoulement de 3,0 à 5,0 secondes pour protéger l'électrode de tungstène en refroidissement et le cratère du bain de fusion de la chaleur.
- Forme de l'électrode : Les électrodes en tungstène cérié ou lanthané à 2 % doivent présenter un angle d'ouverture de 30° à 45° et une pointe plate de 0,2 mm. Elles concentrent l'énergie de l'arc dans un canal thermique ultra-étroit.
- Acceptation de la qualité : Une bonne couverture permet d'éviter les défauts de porosité et d'oxydation, selon Normes de soudage des métaux AWS A3.0.
Quels sont les métaux soudables les plus courants pour la tôle ?
métal soudable Pour le soudage de tôles, les métaux les plus couramment soudables sont les aciers au carbone, les aciers inoxydables (304, 316L) et les alliages d'aluminium (5052, 6061). Parmi ceux-ci, les aciers à faible teneur en carbone sont les plus faciles à souder avec un équipement standard, tandis que l'acier inoxydable nécessite une faible chaleur et la prévention de la précipitation des carbures et du gauchissement. L'aluminium requiert un soudage TIG pulsé ou un soudage laser à fibre pour faire fondre les couches d'oxyde superficielles et éviter les fissures à chaud, tandis que la tôle galvanisée nécessite un dézingage le long de la ligne de soudure.
Soudabilité de la tôle et matrice de fil d'apport
Le choix des matériaux de base et des alliages de remplissage compatibles implique un compromis entre la conductivité thermique et la propension à la fissuration :
| Qualité du matériau | Indice de soudabilité | Fil de remplissage compatible | Mélange de gaz de protection | Considérations clés en matière de fabrication |
| Acier doux SPCC | Excellent | ER70S-6 | 100 % Ar ou 80/20 Ar/CO2 | Nécessite l'application rapide d'un revêtement de surface pour stopper la rouille. |
| AISI 304 / 304L | Très bien | ER308L | 100 % d'argon + purge | Maintenir la température entre les passages ≤ 150 °C |
| AISI 316L | Très bien | ER316L | 100 % d'argon + purge | Haute résistance à la corrosion chimique à chaud |
| Aluminium 5052-H32 | Bien | ER5356 | 100 % d'argon (haute pureté) | Nécessite un brossage métallique pour éliminer la couche d'oxyde |
| Aluminium 6061-T6 | Modéré | ER4043 / ER5356 | 100 % argon | La résistance de la ZAT diminue de 30 à 40 % après soudage. |
| Acier galvanisé | Équitable | ER70S-6 | 80 % Ar + 20 % CO2 | Le zinc doit être meulé sur 10 mm à partir du joint. |
Caractéristiques des matériaux en atelier
Les caractéristiques thermiques déterminent la réponse de chaque alliage lors de la fusion :
- Acier à faible teneur en carbone (SPCC) : Soude proprement avec les procédés laser, TIG et MIG avec du fil ER70S-6, mais doit être revêtu de poudre ou plaqué peu de temps après la soudure pour éviter la rouille.
- Acier inoxydable austénitique (304/316L) : Il se dilate 50 % plus vite et retient la chaleur que les aciers au carbone, ce qui nécessite des nuances 304L/316L, une température entre passes inférieure à 150 °C et un gaz de purge à l'argon.
- Aluminium 5052-H32 : Absorbe rapidement la chaleur et se contracte pendant le processus de refroidissement, mais se soude efficacement avec le métal d'apport ER5356.
- Aluminium 6061-T6 : Les fissures apparaissent facilement lors du soudage autogène, en utilisant du fil ER4043 ou ER5356 pour diluer le bain de fusion, la limite d'élasticité locale est réduite de 30 à 40 %.
- Acier galvanisé : Le revêtement de zinc sur l'acier bout à 906 °C, ce qui nécessite un meulage manuel à 10 mm du joint afin d'éviter la porosité et les projections.
Les valeurs de référence des performances thermiques sont conformes aux données standard sur les propriétés physiques publiées par l'Institut national des normes et de la technologie (NIST).
Comment choisir le type de soudage approprié pour l'assemblage des métaux ?
Choisir le bon types de soudage Le choix de la méthode de soudage dépend directement de l'épaisseur du métal, du volume de la commande et des exigences esthétiques. Le soudage laser manuel et robotisé permet d'obtenir des joints d'une grande netteté et une déformation minimale pour les tôles de 0,5 à 2,5 mm d'épaisseur. Le soudage TIG offre des joints esthétiques sur les surfaces exposées des pièces en acier inoxydable, à une vitesse d'avance relativement faible. Le soudage MIG est utilisé pour les supports de structure d'une épaisseur supérieure à 2,0 mm.
Analyse de la sélection des processus
Le choix des différents méthodes d'assemblage des métaux dépend d'une comparaison entre le taux de dépôt de l'équipement et la finition secondaire :
- Soudage laser à fibre : Des faisceaux de 0,2 mm à 0,6 mm à des vitesses de déplacement de 1,0 m/min à 3,0 m/min avec zone affectée thermiquement par laser vs TIG L'écart ne doit pas dépasser 0,5 mm afin d'éviter toute déformation des panneaux. Les jeux d'ajustement ne doivent pas excéder 0,1 mm.
- Soudage TIG (GTAW) : Permet d'obtenir un meilleur aspect des perles sur les boîtiers en acier inoxydable, mais en comparant Soudage MIG vs TIG afficher les vitesses de déplacement plus lentes (0,1 à 0,3 m/min).
- Soudage MIG (GMAW / CMT) : Il offre de bonnes performances sur les sous-structures d'une épaisseur supérieure à 2,0 mm, d'après résistance de la soudure laser par rapport à la soudure MIG Des tests ont révélé une pénétration racinaire profonde. Comparaison Soudage MIG, TIG et à l'électrode enrobée révèle que la technologie de rétraction de fil CMT est utilisée pour assembler des feuilles minces avec peu d'éclaboussures.
- Soudage par points par résistance (RSW) : Permet d'obtenir instantanément des pépites sur des surfaces superposées en 0,1 à 0,4 seconde, avec des normes de production de soudage par points et par résistance ne révélant aucun coût pour le câblage sur les panneaux non scellés.
Sélection du procédé basée sur l'épaisseur
Adapter l'épaisseur de la pièce à l'épaisseur actuelle types de soudage disponibles et payer pour les finitions secondaires sur la ligne :
- Choisissez soit un laser à fibre, soit un micro-TIG pulsé avec des blocs de refroidissement en cuivre pour les tôles d'une épaisseur inférieure à 1,5 mm afin d'éviter de brûler le matériau.
- Utiliser le soudage laser à fibre, le soudage TIG ou le soudage par points par résistance sur des tôles de 1,5 mm à 3,0 mm en fonction des exigences esthétiques.
- Pour les matériaux d'une épaisseur supérieure à 3,0 mm, passer au soudage MIG pulsé ou au soudage à l'arc classique afin de garantir une pénétration complète de la racine.
Vous souhaitez vérifier si le procédé convient à votre production ? Envoyez vos plans de production à JS Precision pour une évaluation technique de la configuration, des temps de cycle et de la finition.
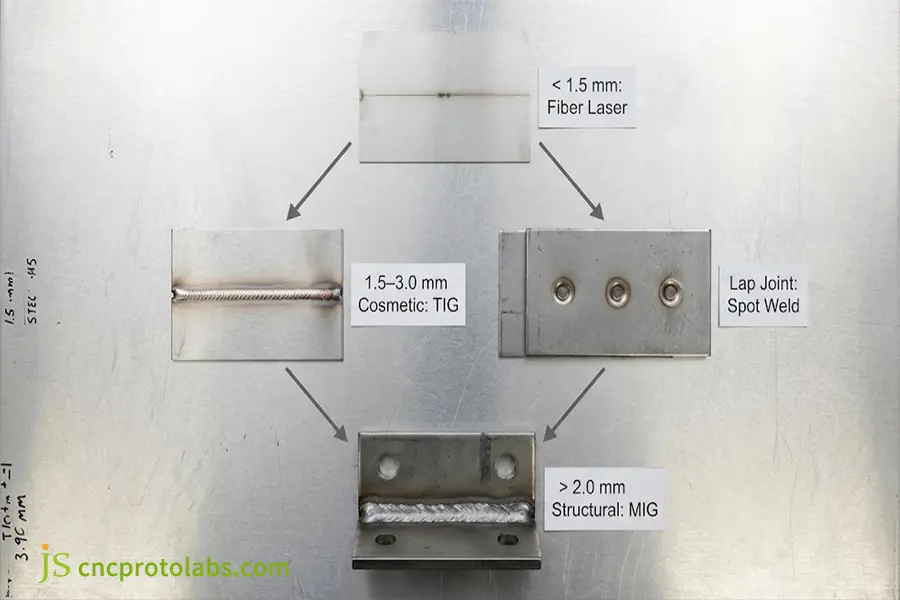
Matrice de sélection des procédés en fonction de l'épaisseur des tôles : laser à fibre (0,5–3,0 mm, le grand gagnant en dessous de 1,5 mm), TIG cosmétique (1,5–3,0 mm), soudage par points par résistance (joints à recouvrement) et MIG structurel (>2,0 mm).
Comment optimiser la conception des joints soudés pour prévenir les défauts ?
Les différences les plus évidentes en pratique conception des joints soudés Pour le soudage de tôles, on utilise des techniques d'ajustement précis, de recouvrement des bords et d'auto-positionnement. Les joints bout à bout en tôle mince doivent présenter un jeu à la racine inférieur à 0,1 mm pour éviter la perforation, tandis que les joints d'angle bénéficient d'un recouvrement de 50 % (auto-remplissage). L'alignement par languettes et rainures et le soudage par points décalés permettent de s'affranchir des gabarits d'alignement spécifiques et de réduire de moitié l'apport de chaleur.
Directives relatives à l'ajustement des joints de tôle et aux tolérances d'écartement
Le respect de critères de tolérance rigoureux concernant l'écart à la racine empêche la perforation et l'effondrement. dans les conceptions typiques de joints soudés :
|
Type d'articulation |
Gamme de jauges de matériaux |
Cible Root Gap |
Chevauchement maximal / Lèvre |
Processus recommandé |
|
Cul carré |
0,8 mm – 2,0 mm |
≤0,1 mm (max 0,2 mm) |
N/A (installation affleurante) |
Laser à fibre / TIG pulsé |
|
Coin extérieur |
0,5 mm – 3,0 mm |
≤0,1 mm |
0,5t (lèvre à mi-épaisseur) |
Laser autogène / TIG |
|
Joint à recouvrement |
0,6 mm – 3,0 mm |
Jeu nul (<0,05 mm) |
chevauchement minimal de 3 à 4 dents |
Soudage par points/d'angle MIG par résistance |
|
Bord à rebord |
0,5 mm – 1,2 mm |
≤0,1 mm |
bride montante de 2 à 3 tonnes |
Fusion laser / Micro-TIG |
Règles de conception des joints de noyau pour les tôles minces
La précision de l'ajustement influe sur la cohérence structurelle dans tout procédé de soudage des métaux :
- Maintenez les dimensions de l'écart entre les bords carrés à moins de 10 % de l'épaisseur de la tôle (max 0,2 mm) afin d'éviter de réduire les vitesses de déplacement et de tripler l'apport de chaleur.
- Utilisez un chevauchement de feuille de 50 % pour les coins extérieurs (0,5t), afin que le bord de feuille supplémentaire fusionne automatiquement dans le rayon du coin sans utiliser de fil de remplissage supplémentaire.
- Augmentez le recouvrement des joints à recouvrement à 3 ou 4 fois l'épaisseur de la tôle, permettant ainsi un chemin de conduction thermique qui empêchera les éclatements lors du soudage d'angle.
- Maintenez les soudures à une distance d'au moins 3 fois l'épaisseur de la tôle des rayons de dégagement de pliage afin d'éviter que les contraintes thermiques ne provoquent des fissures sur les coins de pliage précontraints.
- Veillez à maintenir une distance de 4 fois l'épaisseur de la tôle entre les trous traversants et les découpes de montage et les soudures afin d'éviter toute déformation due à la chaleur.
Intégration de languettes et de fentes auto-fixantes
En intégrant des capacités d'auto-fixation à toutes les feuilles plates vierges grâce à une vitesse élevée découpe laserLes coûts d'outillage et les délais d'assemblage sont réduits :
- Les languettes mâles (de 10 mm à 15 mm de largeur) qui s'insèrent dans des fentes avec un dégagement de +0,10 mm maintiennent vos pièces à des angles précis de 90 degrés sans l'utilisation d'outils d'alignement.
- De petites encoches de dégagement le long des longues brides interrompent le chemin de soudure continu qui contribue à la déformation.
- Les languettes à profil conique et en coin assurent un verrouillage mécanique par friction positive, permettant ainsi à un châssis en plusieurs parties de rester rigide avant qu'un arc ne soit amorcé.
- L'installation artificielle de butées de bord sur un support structurel crée des butées d'écartement répétables, qui maintiendront un pas de soudage par points par résistance constant.
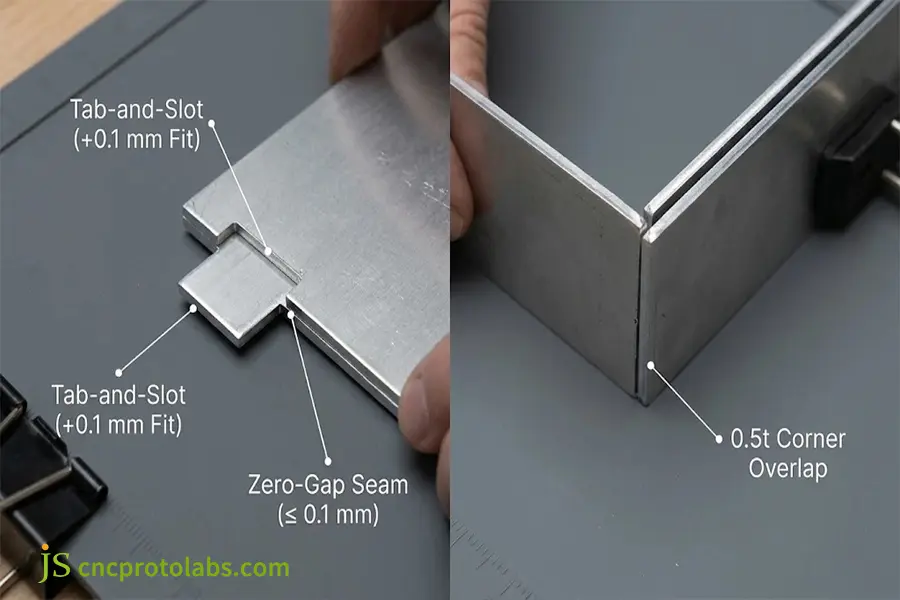
Configurations d'assemblage DFM avec languettes auto-positionnantes de +0,1 mm de jeu, assemblages bout à bout sans jeu et chevauchements d'angles extérieurs de 0,5t pour éviter la perforation.
Règles de dimensionnement et de soudage des points
Le surdimensionnement des soudures génère de la chaleur sans augmenter la résistance mécanique :
- Veillez à ce que la profondeur de la gorge de soudure soit inférieure à 70 % de l'épaisseur de la tôle et utilisez des outils courants. symboles de soudage représenté sur les dessins 2D pour éviter le sursoudage.
- Passer à des soudures par points séparés (par exemple, des soudures de 20 mm à intervalles de 60 mm) sur les coutures de plus de 300 mm pour réduire l'apport de chaleur de 65 % tout en conservant la même intégrité structurelle.
- Appliquer les procédures de soudage en retrait, en réalisant de courtes soudures de 50 mm en sens inverse des soudures précédemment effectuées.
- L'examen des pratiques de conception standard des joints soudés garantit la conformité à la norme AWS D9.1 et prévient les problèmes. déformation thermique due au soudage pendant les cycles de production.
Soudage des métaux manuel ou automatisé : comment choisir ?
Le choix entre soudage manuel et automatique des métaux Le choix de la méthode de soudage dépend des volumes de production, de la complexité des pièces et de la régularité des tolérances. Le soudage TIG manuel offre la meilleure mobilité à l'opérateur pour le prototypage et la réalisation de pièces complexes, sans investissement initial en outillage. Le soudage robotisé automatique au laser et le soudage CMT sont avantageux à partir de 50 à 100 pièces environ et permettent de réduire le temps de cycle jusqu'à 70 %, avec une précision de positionnement de soudure fiable de ±0,05 mm.
Points de croisement du volume de production
Le seuil de rentabilité des unités de fabrication automatisées est déterminé par le rapport entre les coûts d'installation et l'effort de main-d'œuvre :
Comparaison des volumes de production : manuelle vs automatisée
|
Volume de production |
Approche recommandée |
Investissement dans l'outillage |
Tolérance typique des pièces |
Profil de la main-d'œuvre |
|
1 à 10 pièces (prototypage) |
TIG manuel / Laser portatif |
0 $ (serrage modulaire en atelier) |
±0,4 mm à ±0,8 mm |
Temps d'intervention élevé ; mise en place rapide |
|
50 à 250 pièces (lot moyen) |
Laser portatif avec rail de fixation |
500 $ – 1 200 $ (assiettes gigognes sur mesure) |
±0,2 mm à ±0,3 mm |
faible enduit de surface après soudage |
|
Plus de 500 pièces (production en série) |
Cellule robotisée à 6 axes (CMT / Laser) |
2 000 $ – 5 000 $ (galets pneumatiques) |
±0,05 mm à ±0,15 mm |
Temps de cycle minimal ; coût unitaire le plus bas |
Un réaliste ventilation des coûts de soudage montre que le meulage secondaire et l'alignement manuel dépassent le temps d'arc dans les fabrications normales.
Répétabilité en production en série
Le soudage manuel des métaux varie d'une goutte à l'autre au cours des longues périodes de production. La fatigue du soudeur peut modifier l'angle de la torche, la longueur de l'arc et la vitesse, entraînant des irrégularités dans la profondeur de pénétration et le profil du cordon. Les unités de soudage automatisées éliminent ces variations humaines.
- Les robots articulés à six axes se déplacent le long de trajectoires programmées à ±0,05 mm près avec une vitesse maximale de 2,0 m/min.
- Les capteurs de triangulation laser suivent les trajectoires des joints en temps réel, compensant les tolérances d'emboutissage et de pliage en amont.
- Des dispositifs de maintien pneumatiques constants fournissent une pression de serrage de 0,40,6 MPa sur toute la pièce, assurant un contact constant avec le dissipateur thermique entre chaque cycle.
Évaluation des méthodes de fabrication alternatives
Les assemblages soudés doivent également être comparés aux autres méthodes d'assemblage métallique et aux procédés de production courants :
- Assemblages soudés vs. usinage CNC : Un compte rendu de Usinage CNC Les compromis montrent que la découpe laser, le pliage et le soudage robotisé réduisent les déchets de matériaux de plus de 60 % par rapport au fraisage CNC de grands boîtiers à partir de blocs massifs.
- Soudés vs. Moulés: À titre de comparaison, les pièces soudées sont plus rapides à fabriquer que les pièces moulées, car le coût de l'outillage nécessaire à la production de ces dernières est élevé.
- Décisions en matière d'automatisation : Identifier les situations où les investissements dans l'outillage de fixation sont rentables nécessite d'examiner attentivement les avantages de Soudage automatique vs manuel.
Quelles stratégies de montage et d'outillage permettent d'éviter le gauchissement des tôles ?
Le contrôle physique du mouvement des pièces dans le soudage de tôles utilise des outils d'atelier de précision, des pinces appropriées et des barres de support qui agissent comme absorbeurs d'énergie en ligne de mire dans la fabrication de tôles minces, comme gardiens et briseurs de tolérance pour les panneaux relativement plats et pour résister aux forces de flexion thermique.
Dispositif de maintien pneumatique
Les pinces à genouillère mécaniques appliquent une pression inégale sur le joint, permettant ainsi de soulever des tôles fines lorsqu'elles sont chauffées. Les barres de serrage pneumatiques appliquent une pression uniforme sur toute la longueur du joint.
- Une pression de contact continue de 0,4 à 0,5 MPa est exercée de part et d'autre de la ligne de soudure à l'aide de doigts en cuivre segmentés.
- Les doigts de serrage situés à 4 à 6 mm du bord de la couture offrent une résistance au flambage vers le haut pendant le processus de chauffage, sans cage, tout en permettant un accès dégagé à la buse de la torche ou au laser.
- Les vannes pneumatiques à échappement rapide permettent un cycle de serrage et de desserrage de 5 secondes, offrant un débit plus élevé pour les productions en grande série.
Chambres de purge et outillage de refroidissement
Les matériaux réactifs tels que l'acier inoxydable et le titane s'oxydent rapidement sous la soudure à pleine pénétration s'ils ne sont pas tenus à l'écart de l'atmosphère :
- Des barres de support spécifiques en cuivre comportent des chambres de diffusion de gaz continues de 0,5 mm qui alimentent directement en argon le joint de racine arrière.
- Des canaux internes refroidis par eau, intégrés à d'épais blocs de refroidissement en cuivre, maintiennent la température des outils en dessous de 60 °C lors d'une utilisation continue dans des cycles automatisés.
- Le banc de fixation magnétique, qui utilise des supports modulaires en acier, permet une installation rapide pour les châssis en petite série sans avoir à construire de cadres à usage unique.
Bancs d'outillage modulaires à changement rapide
L'usine de fabrication de tôles à forte mixité utilise des sous-plaques modulaires à base de grille pour éliminer les dispositifs à usage unique :
- Les plateaux d'outillage en acier trempé comportent des trous précis percés selon des motifs de 16 mm ou 28 mm à des centres exactement de 50 mm.
- Les blocs de positionnement et les butées de bord à ressort usinés CNC en aluminium se positionnent avec précision à ±0,05 mm en moins de cinq minutes.
- Les pinces à genouillère avec coussinets de contact en uréthane exercent une pression directionnelle sur des broches pour serrer les brides de tôle formées.
Atténuation du blocage dû à la dilatation thermique dans les fixations rigides
Bien qu'un serrage ferme empêche le flambage hors plan, un serrage excessif des assemblages soudés de tôles minces entraîne des fissures secondaires dans le métal chaud lorsqu'il se rétracte contre les goupilles de positionnement trempées. La solution mise au point par les ingénieurs en outillage de production consiste à utiliser des goupilles de positionnement flottantes, ou flexibles, d'un seul côté du bâti de montage.
L'utilisation de glissières linéaires à ressort permet à la pièce de se dilater selon son axe longitudinal principal pendant la passe de soudage, tout en maintenant la bride verticale en contact plat avec le dissipateur thermique en cuivre. Lorsque la température de la soudure descend en dessous de 200 °C, les dispositifs de maintien pneumatiques se relâchent et l'assemblage effectue un cycle de contraction naturel sans contrainte.
Quel est l'impact de la finition de surface après soudage sur le coût des pièces ?
Le dépôt de métal d'apport ne représente que la moitié du cycle de fabrication. Dans le cas des assemblages soudés de tôles minces, le meulage, le mélange, la passivation et le nivellement des surfaces prennent souvent plus de temps que le soudage proprement dit.
Meulage et apprêt des perles
Les panneaux architecturaux, les boîtiers électroniques apparents et les armoires de qualité alimentaire nécessitent des angles extérieurs lisses de classe A :
- Le meulage initial à l'aide de disques à lamelles en zirconium de grain 60 garantit que toutes les perles saillantes sont meulées à ras du substrat sans endommager les métaux de base minces adjacents.
- Un conditionnement de suivi à l'aide de disques de conditionnement de surface non tissés de qualité moyenne élimine les marques de meulage initiales et aligne le sens du grain.
- Le soudage laser à fibre des angles extérieurs élimine l'étape de meulage, ne nécessitant qu'un polissage à la scotch-brite avant la peinture.
Passivation chimique et restauration de surface
La chaleur dégagée par le soudage extrait le chrome de l'acier inoxydable, formant ainsi une zone imprégnée de chaleur et plus susceptible à la corrosion :
- Les pâtes de décapage chimique utilisées le long des joints en acier inoxydable éliminent les traces de chaleur et les contaminants ferreux en 15 à 30 minutes.
- Des bains de passivation remplis d'acide citrique ou nitrique permettent de restaurer la fine couche protectrice d'oxyde de chrome sur toute la structure soudée.
- Les joints soudés en aluminium sont soumis à un sablage aux microbilles de verre pour éliminer toute trace de projection avant l'anodisation transparente ou le revêtement en poudre.
Décapage mécanique et correction de la planéité
Dans le cas où une contrainte thermique élevée contourne les dispositifs de fixation, un décapage mécanique correctif permet de redresser les panneaux déformés avant l'inspection finale :
- Les presses hydrauliques à arbre équipées de coussinets en uréthane sur des blocs en V exercent une force de contre-flexion contrôlée directement sur les zones affectées par la chaleur afin de réduire la distorsion angulaire.
- Les machines à planer utilisent des rouleaux motorisés trempés qui roulent sur les soudures saillantes avec une charge de 0,5 à 1,2 MPa.
- Le rétrécissement localisé est réalisé par rétrécissement localisé contrôlé à l'aide d'une torche oxyacétylénique chauffée à 550 °C et refroidie immédiatement à l'air comprimé.
Gestion de la préparation du revêtement après soudage sur les panneaux de tôle
Pour les applications industrielles de revêtement en poudre ou de peinture décorative, les assemblages de tôles soudées, qu'ils soient destinés à un usage humide ou à un revêtement par poudre, nécessitent un dégraissage chimique complet et un profilage mécanique de tous les joints soudés. Les résidus de flux de soudage, de solutions anti-projections et de silicone sur les chiffons de nettoyage réduisent l'adhérence du revêtement en poudre, ce qui entraîne des cloques et un décollement des bords lors des tests de brouillard salin.
Avant l'application du revêtement en poudre, les pièces soudées sont traitées dans des tunnels de lavage à cinq étapes, par conversion au phosphate de fer ou au zirconium. Afin de garantir une finition extérieure continue de classe A pour les boîtiers, les techniciens comblent les marques de soudure par points meulées à ras avec un mastic aluminium résistant à la chaleur, puis cuisent et poncent la surface pour obtenir un fini miroir impeccable après passage au four.
Quelles sont les normes de qualité pour le soudage de précision des métaux ?
Le soudage de précision des tôles est réalisé conformément aux exigences de tolérance de classe B de la norme ISO 13920 (linéarité) et aux normes de qualité de niveau B de la norme ISO 5817 (aspect et soudures internes). Les contrôles sont effectués par inspection visuelle de surface, par ressuage (PT) en cas de microfissures superficielles et par machine à mesurer tridimensionnelle (MMT) pour vérifier la planéité de l'ensemble du cadre à ±0,2 mm près.
Normes régissant le soudage
Les assemblages de tôles soudées répondent aux exigences d'une norme de qualité internationale. Pour les dimensions linéaires et angulaires, la norme ISO 13920 s'applique, avec des structures de tôles de précision spécifiées en classe B (variation linéaire de 1 mm/1 000 mm) et en classe F (tolérance angulaire de 20 minutes d'arc). Les imperfections sont couvertes par la norme ISO 5817, classe B (salles blanches/enceintes médicales, microfissures de surface, pénétration incomplète de la racine ou sous-coupe supérieure à 10 % de l'épaisseur de la tôle), avec des dossiers de qualification et des historiques de performance des soudeurs conformes aux normes AWS D9.1 (tôles) ou AWS D17.1 (fusion aérospatiale).
Méthodes essentielles de contrôle non destructif (CND)
Les essais non destructifs (END) contrôlent l'intégrité des joints et l'étanchéité sans détruire les pièces finies :
- Tests visuels (TV) : Mesures effectuées à 1 000 lux pour enregistrer la porosité de surface, la perforation et défauts de soudure courants avant le processus d'assemblage par lots.
- Contrôle par ressuage (PT) : Un colorant transparent ou fluorescent reste sur les coutures pendant 15 minutes, puis un révélateur est appliqué pour faire apparaître les microfissures sous lumière naturelle ou UV.
- Décroissance de la pression et essais à l'hélium : Les boîtiers destinés au refroidissement liquide ou au stockage de batteries sont pressurisés entre 0,2 et 0,5 bar, permettant la détection de taux de fuite d'hélium aussi faibles que 110 mbar·L/s.
- Contrôles de coupe métallographiques par macro-attaque : Les sections métallographiques découpées dans les languettes sacrificielles sont attaquées à l'acide pour déterminer la pénétration réelle des racines et les zones affectées par la chaleur.
Vérification dimensionnelle par métrologie CMM
Les dimensions générales des pièces doivent être vérifiées au même titre que la soudure. En effet, la chaleur intense provoque des défauts de circularité des trous et des déformations des surfaces de montage.
- Le bras articulé de la machine à mesurer tridimensionnelle maintient les centres des trous, l'équerrage parfait et la planéité à ±0,2 mm.
- La numérisation optique à lumière bleue haute vitesse crée une carte thermique de nuage de points de surface 3D complète, comparant directement l'enceinte construite avec sa géométrie nominale CAO native.
- Toutes les vérifications dimensionnelles sont effectuées en utilisant les tolérances géométriques de la norme ISO 13920:2023.
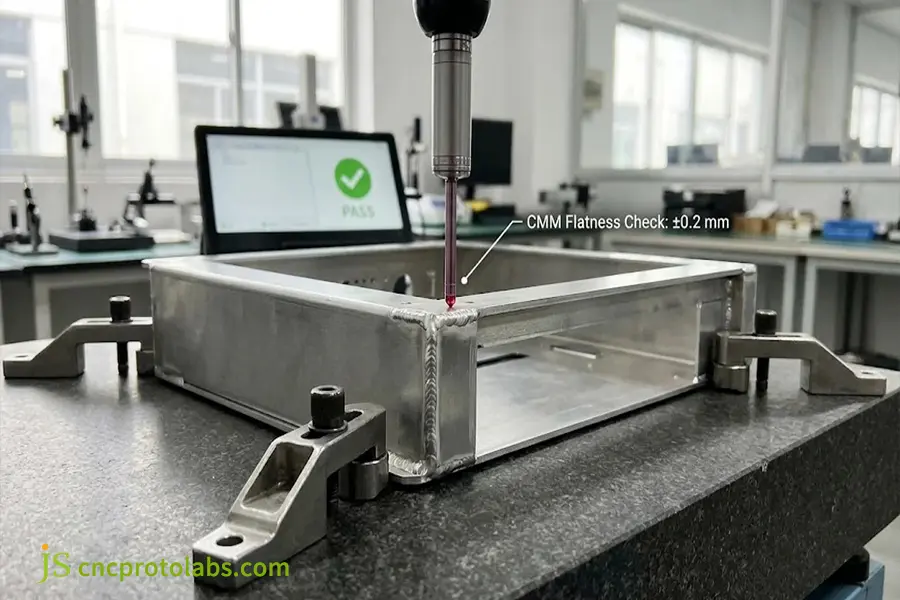
Métrologie dimensionnelle CMM post-soudage vérifiant la perpendicularité du cadre et la planéité de la surface de montage à ±0,2 mm près.
Qualification des capacités de processus et des procédures de soudage (PQR/WPS)
Une validation systématique du processus est nécessaire avant de commencer la production par lots :
- Les WPS (Spécifications de procédure de soudage) contiennent des informations spécifiques sur la vitesse de déplacement, la tension d'arc, la vitesse d'alimentation du fil et la plage de composition du gaz, qui ont été déterminées à l'aide de coupons d'essai.
- Le PQR (Procedure Qualification Record) prouve la conformité mécanique grâce à des essais de traction transversale standardisés et des essais de flexion à la racine.
- La fréquence des tests sur éprouvettes pendant la production fournit des données SPC sur la constance de la pénétration de la soudure dans les cellules de soudage de métaux multi-stations.
Comment JS Precision a-t-il résolu le problème de déformation lors du soudage de tôles minces ?
JS Precision Nous avons résolu les problèmes de déformation thermique d'un châssis en aluminium 5052 (épaisseur 1,2 mm) en remplaçant le soudage TIG manuel conventionnel par un soudage laser fibre sur tôle, associé à un bridage par calorifuge en cuivre. La quantité de chaleur appliquée a été réduite de 58 %, aucun perçage du métal de base n'a été constaté et la tolérance de planéité du profil de montage a été maintenue à ±0,15 mm. L'opération de meulage secondaire après soudage a été réduite de 75 %, ce qui a permis de produire 500 unités en deux semaines.
Problème : Déformation des boîtiers médicaux minces
Un fabricant de dispositifs de diagnostic médical avait besoin de la production d'un châssis électronique en aluminium 5052-H32 de 1,2 mm d'épaisseur. Son ancien fournisseur soudait les boîtiers manuellement par procédé TIG AC.
- L'apport de chaleur a provoqué une courbure vers le haut de 1,8 mm de la base du châssis de 450 mm de long, ce qui a commencé à bloquer les rails de balayage optique internes.
- Le redressage à froid des pièces sur une presse plieuse a créé des contraintes dans les panneaux qui se sont relâchées hors tolérance quelques semaines plus tard.
- Le meulage manuel des cordons de soudure a pris 40 minutes par boîte et a révélé une série irrégulière de marques tourbillonnantes sous le revêtement en poudre.
La solution : Conversion laser et montage de refroidissement en cuivre
JS Precision a repensé le processus de production en trois phases distinctes :
- Conversion laser à fibre : Remplacement du procédé TIG manuel par un laser à fibre de 1,5 kW à 1,4 m/min avec une fréquence d'oscillation de 1,2 mm pour réduire l'énergie de la ligne de 58 %.
- Outillage en cuivre refroidi à l'eau : Conception et fabrication d'un dispositif de serrage pneumatique avec des barres de refroidissement en cuivre en contact direct avec la pièce au niveau de l'assemblage afin d'intercepter le maximum de chaleur.
- Ébauches DFM à languette et fente : Nouveau gabarit plat avec des languettes auto-positionnantes repensées et des brides décalées de 0,6 mm pour que le métal de base fusionne sans l'utilisation de fil d'apport.
Améliorations mesurables de la production
Le processus révisé a permis d'obtenir des améliorations claires et mesurables sur le terrain :
- La planéité de la base est passée de 1,8 mm à 0,12 mm, répondant ainsi à l'exigence du client de ±0,15 mm sans redressage par presse.
- Le temps de meulage pour le dressage des soudures a été réduit de 40 minutes à moins de 8 minutes, soit une réduction de 75 % par unité.
- Les tests d'étanchéité à l'hélium et les scans dimensionnels CMM ont atteint un taux de réussite de 99,4 % dès le premier passage sur la commande de 500 pièces.
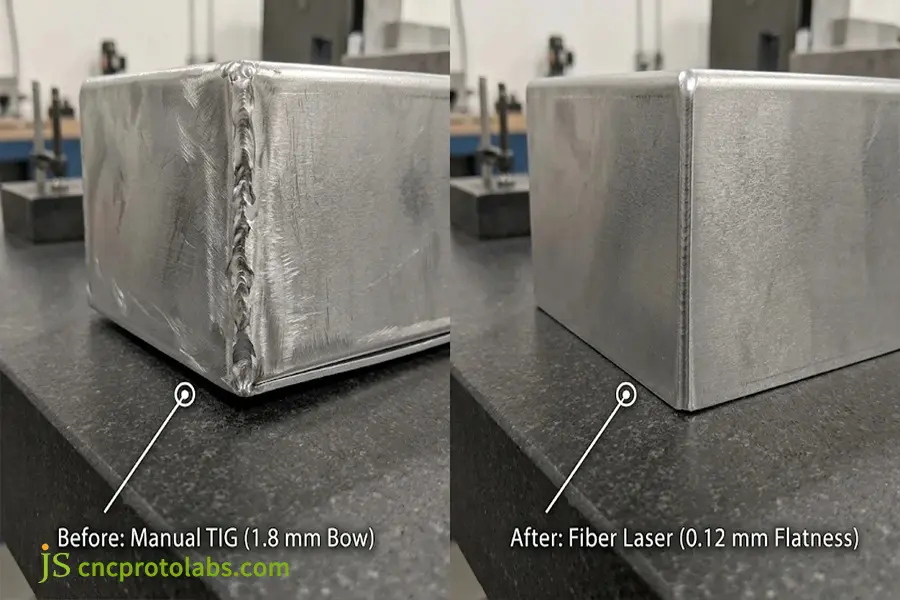
Comparaison de production sur un châssis médical en aluminium 5052 de 1,2 mm — élimination d'une courbure TIG manuelle de 1,8 mm jusqu'à une planéité de 0,12 mm grâce au soudage laser à fibre.
FAQ
Quel procédé de soudage est le plus adapté au travail de la tôle ?
Le procédé de soudage de tôle le plus adapté dépend de l'épaisseur du matériau, du volume de production et des exigences esthétiques. Le soudage laser fibre est la solution idéale pour les tôles fines de 0,5 à 3,0 mm, offrant une déformation thermique minimale et des vitesses de déplacement jusqu'à 3,0 m/min. Le soudage TIG produit un cordon de soudure d'une qualité esthétique optimale pour les panneaux en acier inoxydable apparents. Le soudage MIG est le plus approprié pour les supports structurels de plus de 2,0 mm. Le soudage par points par résistance offre le coût unitaire le plus bas pour les pièces embouties en série avec recouvrement.
Quelle épaisseur de tôle peut-on souder ?
La plupart des soudures de tôles concernent des épaisseurs comprises entre 0,5 mm et 6,0 mm. Les tôles d'épaisseur inférieure à 0,8 mm sont soudées par micro-TIG ou par laser à fibre pulsé afin de limiter les risques de perforation. Les tôles d'épaisseur supérieure à 6,0 mm sont utilisées pour la fabrication de plaques structurales et font l'objet d'une préparation en biseau pour le soudage MIG multipasse ou le soudage à l'arc submergé, afin d'obtenir une pénétration complète de la racine, conformément à la norme ISO 9606-1.
Peut-on souder différents métaux ensemble ?
Le soudage de métaux dissemblables, notamment pour la tôle, exige que les métaux aient des points de fusion et des coefficients de dilatation thermique identiques. La fusion à l'arc de l'aluminium et de l'acier est impossible car elle engendre des structures intermétalliques fragiles ; il convient donc d'utiliser le clinchage et le collage. En revanche, le soudage du cuivre à l'acier inoxydable et de l'acier au carbone à l'acier inoxydable 304 est possible grâce à l'utilisation du laser et d'un métal d'apport.
Avez-vous besoin de vous détendre après la soudure ?
Les assemblages soudés de tôles minces (moins de 2 mm) ne nécessitent généralement pas de traitement thermique de relaxation des contraintes, notamment lorsqu'ils sont réalisés à l'aide de lasers à fibre à faible dégagement de chaleur. En revanche, pour les sous-châssis et les boîtiers plus épais, qui requièrent un usinage CNC en seconde étape, un traitement thermique de relaxation des contraintes (par chauffage de l'acier entre 550 °C et 650 °C) ou un traitement vibratoire de relaxation des contraintes est nécessaire.
Comment les fabricants empêchent-ils les tôles minces de se déformer ?
Prévenir le gauchissement des tôles soudées Le soudage laser à fibre automatisé permet de contrôler l'apport de chaleur et le maintien mécanique. Les techniques courantes consistent à maintenir la soudure sur des barres de refroidissement en cuivre pour dissiper la chaleur, à réaliser les soudures par points en quinconce, à utiliser une configuration de tôles à languettes et rainures avec une géométrie imbriquée, et à éviter le sursoudage. Le soudage laser à fibre automatisé consomme plus de 50 % de chaleur en moins que le soudage manuel au chalumeau.
Quels sont les facteurs qui déterminent le coût du soudage de tôles ?
Le coût total du soudage de tôles comprend la préparation des matériaux, la mise en place des dispositifs de fixation, le soudage à l'arc et le meulage secondaire. Sur une machine TIG manuelle, le dressage et le polissage des cordons de soudure peuvent représenter à eux seuls 30 % ou plus du coût de la pièce. Les cellules robotisées automatisées nécessitent un investissement dans l'outillage de fixation (de 2 000 $ à 5 000 $), mais permettent de réduire les temps de cycle jusqu'à 70 % et de diminuer ainsi le coût unitaire pour les lots de 100 pièces ou plus.
Comment obtenir un devis de soudure précis en ligne ?
Pour obtenir rapidement un devis précis pour la soudure de tôles, Envoyez les fichiers CAO 3D (STEP) et les dessins 2D. L'indication des symboles de soudage, des nuances de matériaux, de l'épaisseur de la tôle et de la tolérance linéaire de ±0,2 mm, la spécification des détails de surface, des tests d'étanchéité à l'hélium et des quantités de commande prévues permettent aux ingénieurs d'outillage de déterminer les temps de cycle des machines et de fournir des devis formels dans les 24 heures.
Pourquoi choisir JS Precision pour le soudage de tôles sur mesure ?
JS Precision dispose d'un site de production équipé de plus de 100 machines-outils de précision, incluant des stations laser à fibre automatisées intégrées, des cellules CMT robotisées et des opérations TIG manuelles. Nous proposons une analyse DFM en amont, la fabrication de dispositifs de refroidissement dédiés et un contrôle des tolérances d'assemblage à ±0,2 mm par métrologie CMM. Le contact direct avec l'usine permet d'éliminer les intermédiaires et garantit la qualité des pièces grâce à des certifications de matériaux.
Conclusion
Le soudage précis de la tôle repose sur un équilibre entre l'apport d'énergie et les limites thermiques des métaux minces. La prévention des déformations commence dès la conception : il faut choisir le procédé approprié, concevoir des joints auto-positionnants, fixer les pièces avec des dissipateurs thermiques en cuivre et recourir à des cellules robotisées automatisées lorsque les volumes de production le justifient. Le respect de ces règles d'ingénierie garantit des tolérances serrées, préserve les états de surface et évite les coûteux travaux de meulage après soudage.
Lorsque vous serez prêt à demander devis de soudage précisEnvoyez-nous vos dessins CAO 3D chez JS Precision pour une évaluation DFM et un devis immédiat sous 24 heures. Découvrez-en plus sur nos services. services de soudage de tôlerie.
Ressource